
Öljyn testauslaitteita käytetään yleisesti öljyn analysointiin, paineenvalvontaan ja paikan päällä tapahtuvaan tiedonkeruuseen. Laitteiden rakenteet voivat vaihdella testattavan kohteen, asennustavan ja toiminnallisen kokoonpanon mukaan. Ilmaisukammiot, nesteliittimet, instrumenttikotelot, kiinnitystelineet ja tarkkuuspaikannuskomponentit suorittavat erilaisia toimintoja, kuten väliaineen virtauksen ohjausta, komponenttien kiinnitystä, laitteiden suojausta ja rakenteellista paikannusta. Laitteiden kehittäjien ja hankintahenkilöstön kannalta komponenttien tarkka kokoonpano, rajapintojen luotettava liittäminen ja rakenteen helppo huolto vaikuttavat kaikki laitteiden kokonaissuorituskykyyn.
Mitkä ovat CNC-koneistuksen öljyn testauslaitteiden komponenttien perusvaatimukset?
Öljyn testauslaitteissa käytetyt komponentit suorittavat erilaisia toimintoja, kuten testausta, liittämistä, tiivistämistä, tukemista ja asemointia. Koneistussuunnitelma on laadittava rakenteen, toleranssien, materiaalien ja käyttöympäristön perusteella.
Tarkat mitat vaikuttavat testauskomponenttien kokoonpanoon
Testauslaitteita ovat tyypillisesti anturit, ilmaisukammiot, putkilinjojen rajapinnat ja paikannusrakenteet. Komponenttien on säilytettävä tarkat sovitukset. Koneistuksen aikana on kiinnitettävä erityistä huomiota reiän halkaisijaan, reikien väliseen etäisyyteen, tasomaisuuteen, samankeskisyyteen ja kriittisiin sovitusmittoihin.
- Nesteen rajapinnan mittojen poikkeamat voivat vaikuttaa liitokseen ja tiiviyteen.
- Anturin kiinnitysreikien poikkeamat voivat vaikuttaa sijoitteluun.
- Tiivistyspinnat, kohdistuspinnat ja vastinpinnat tulee koneistaa ja tarkastaa piirustustoleranssien mukaisesti.
Vakaat kriittiset mitat voivat vähentää kokoonpanon säätöjä ja uudelleentöitä.
Materiaalivalinnan on perustuttava todelliseen syövyttävään ympäristöön
Öljyn testauslaitteet voivat joutua kosketuksiin raakaöljyn, tuotetun veden, suolaliuoksen sekä H₂S:ää ja CO₂:ta sisältävien öljy- ja kaasuväliaineiden kanssa. Materiaalit tulee valita väliaineen, lämpötilan, paineen ja kosketusolosuhteiden mukaan.
- Alumiiniseoksia voidaan käyttää tiettyihin koteloihin ja kiinnikkeisiin, mutta on valittava sopiva laatu ja pintakäsittely.
- Syövyttävien nesteiden kanssa suoraan kosketuksiin joutuvien ilmaisukammioiden, liittimien ja tiivistyskomponenttien materiaalit tulee valita käyttöolosuhteiden mukaan. 316L soveltuu yleisiin syövyttäviin ympäristöihin, kun taas 2205 ja 2507 soveltuvat voimakkaammin kloridia sisältäville väliaineille. Erityisissä erittäin syövyttävissä ympäristöissä voidaan harkita nikkelipohjaisia seoksia, kuten Inconelia.
- H₂S-pitoisissa ympäristöissä materiaalin kestävyys sulfidijännityshalkeilulle on arvioitava.
- Teknisiä muoveja voidaan käyttää eristykseen, pienikitkaisiin rakenteisiin ja asemointirakenteisiin, mutta niiden lämmönkestävyys, kemiallinen kestävyys ja mekaaniset ominaisuudet on varmistettava.
Materiaalin määrittämisen jälkeen on otettava huomioon myös koneistus- ja pintakäsittelyvaatimukset korroosionkestävyyden, mittapysyvyyden ja käyttöiän varmistamiseksi.
Monimutkaiset rakenteet vaativat asianmukaista koneistusprosessien suunnittelua
Tunnistinkammioissa, laitekoteloissa ja liitososissa on usein syviä reikiä, sisäisiä onteloita, kierteitä, tiivistysuria ja monikulmaisia kiinnityspintoja. Rakenteesta riippuen voidaan käyttää 3-, 4- tai 5-akselista CNC-koneistusta. Oikea kiinnitys voi vähentää toistuvasta paikannuksesta johtuvia virheitä.
| Komponenttityyppi | Yleisiä materiaalivalinnan esimerkkejä | CNC-koneistuksen painopiste |
| Tunnistuskammio | 316L, 2205/2507, nikkelipohjaiset seokset jne. | Sisäiset ontelot, virtauskanavat, rajapinnat, tiivistysrakenteet |
| Instrumenttikotelo | Alumiiniseokset, sopivat ruostumattomat teräslaadut | Seinän paksuus, reikien sijainnit, kiinnityspinnat |
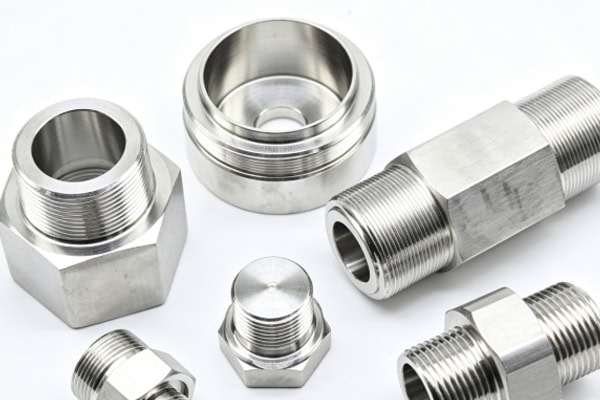
| Putkiliittimet | 316L, duplex-ruostumaton teräs, nikkelipohjaiset seokset jne. | Kierteet, samankeskisyys, tiivistyspinnat |
| Anturin asennusalusta | Alumiiniseokset, sopivat ruostumattomat teräslaadut | Paikoitusreiät, kiinnityspinnat, sovitusmitat |
| Tarkkuuspaikannuskomponentit | Teräs, alumiiniseokset, tekniset muovit | Mitat, toleranssit, sovitustarkkuus |
Materiaalien ja prosessien yhteensovittaminen komponentin toiminnon, mediaympäristön ja suunnitteluvaatimusten mukaan auttaa tasapainottamaan suorituskykyä, työstötarkkuutta ja valmistuskustannuksia.
Kuinka CNC-työstö voi parantaa öljyn testauslaitteiden komponenttien valmistustehokkuutta?
Öljyn testauslaitteet ovat yleensä erittäin räätälöityjä. Kehitysvaiheessa ilmaisinkammioita, rajapintoja ja kiinnitysrakenteita voidaan muokata usein. Toimittajan reagointinopeus voi vaikuttaa suoraan laitteiden kehityksen edistymiseen.
Testauslaitteiden prototyyppien nopea tuotanto
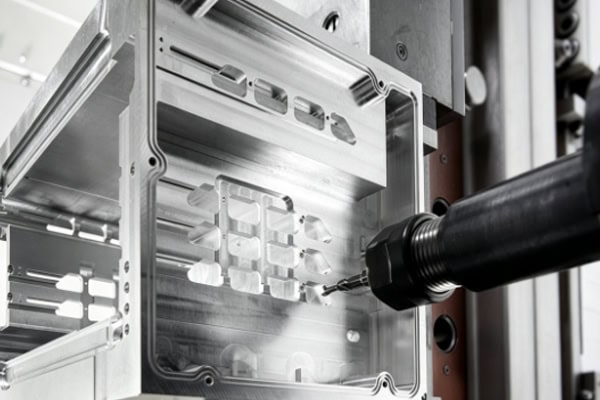
Kehitysvaiheessa ilmaisukammiota, nesteliitäntöjä tai anturien kiinnitysrakenteita voidaan joutua muuttamaan. CNC voi tuottaa nopeasti prototyyppejä päivitettyjen piirustusten ja 3D-mallien perusteella ilman muottien valmistusta.
- Soveltuu yksittäiskappaleiden ja pienten sarjojen työstöön.
- Mahdollistaa kokoonpanon suorituskyvyn nopean tarkistamisen.
- Helpottaa rakenteellisten häiriöiden, välyksen ja rajapinnan mittojen tunnistamista.
- Kun suunnittelu on vahvistettu, validoitua työstöprosessia voidaan jatkaa.
Tämä lähestymistapa soveltuu testauslaitteiden nopeaan koetuotantoon ja rakenteelliseen tarkastukseen.
Piensarjakoneistus täyttää koetuotantovaatimukset
Testausvaiheessa tarvitaan yleensä tietty erä komponentteja laitteen kokoamista ja suorituskyvyn varmentamista varten. Pieneräinen CNC-työstö voi:
- Vähennä muottiin tehtäviä investointeja.
- Täytä koetuotannon vaatimukset.
- Tue kenttätestausta ja toimitusvalmisteluja.
- Helpottaa komponenttien muokkaamista testitulosten perusteella.
Piensarjatyöstö CNC-koneistuksella auttaa laitteita siirtymään sujuvasti prototyypin tarkastuksesta koetuotantoon.
Massatuotanto vaatii komponenttien tasaista laatua
Kun laitteet ovat siirtyneet vakaaseen tuotantoon, koneistusohjelmien, paikannusmenetelmien, työkalujen olosuhteiden ja tarkastusmenettelyjen on pysyttävä yhdenmukaisina.
- Keskity reiän halkaisijan, reikävälien, kierteiden ja sovitusmittojen hallintaan.
- Vahvista työstötulokset ensikappaletarkastuksella.
- Tarkkaile työkalun kulumisen aiheuttamia mittamuutoksia.
- Vahvista tiivistys- ja kiinnityspintojen tarkastusta.
- Varmista erän laatu valmiiden osien tarkastuksella.
Vakaat massatuotantoprosessit voivat vähentää kokoonpanon säätöjä ja viallisia tuotteita, mikä puolestaan pienentää toimitusriskejä.
Mitkä öljyn testauslaitteiden komponentit sopivat CNC-räätälöintiin?
Öljyn testauslaitteet sisältävät monia epästandardeja mekaanisia komponentteja. CNC-työstö soveltuu erityisesti tuotteille, joilla on monimutkaiset rakenteet, erityisvaatimukset ja epävarmat tilausmäärät.
Tunnistuskammiot ja nesteliitäntäkomponentit
Ilmaisukammioita käytetään öljyn, kaasun tai muiden aineiden virtaukseen ja testaukseen, ja ne sisältävät tyypillisesti kanavia, rajapintoja ja tiivistysuria. CNC-koneilla voidaan työstää monimutkaisia sisäonteloita ja tarkkoja liitäntäalueita piirustusten mukaisesti. Komponenttien, jotka ovat suoraan kosketuksissa syövyttävien aineiden kanssa, materiaalit tulisi valita todellisten käyttöolosuhteiden mukaan. Erityistä huomiota tulisi kiinnittää virtauskanaviin, tiivistysuriin, liitospintoihin ja rajapinnan samankeskisyyteen kokoonpanovuotojen vähentämiseksi.
Anturien kiinnitysjalustat ja paikannuskomponentit
Anturien kiinnitysalustoja käytetään antureiden kiinnittämiseen ja asemointiin. CNC-koneilla voidaan koneistaa asemointireikiä, kiinnitysreikiä, portaita ja säätöuria. Tärkeimpiä huomioitavia asioita ovat:
- Reikien sijaintien ja kiinnityspintojen mittatarkkuuden hallinta.
- Sopivien materiaalien valinta väliaineen ja lämpötilan mukaan.
- Pintakäsittelyn määrittäminen käyttöympäristön mukaan.
- Anturin, kiinnikkeen ja ilmaisukammion kokoonpanon suhteen tarkastus.
Mittojen ja materiaalien asianmukainen hallinta voi parantaa anturin kiinnityksen vakautta ja vähentää mittauspoikkeamia.
Instrumenttikotelot, kiinnikkeet ja liittimet
Laitteiden koteloiden ja kiinnikkeiden on oltava tasapainossa asennusvaatimusten, painon, jäykkyyden ja käyttöympäristön välillä. Alumiiniseokset sopivat tiettyihin kevyisiin rakenteisiin, kun taas korroosionkestäviä seoksia tai sopivia ruostumattomia teräslaatuja voidaan käyttää liittimiin ja tukikomponentteihin syövyttävissä ympäristöissä. Materiaalit ja pintakäsittelyt tulee valita todellisten käyttöolosuhteiden mukaan komponenttien vakauden parantamiseksi käytön aikana.
Miten sinun pitäisi valita CNC-koneistuksen toimittaja öljyn testauslaitteille?
Testauslaitteiden komponentteja ostettaessa pelkkä koneistustarjousten vertailu voi helposti jättää huomiotta materiaalien yhteensopivuuden, myöhemmän kokoonpanon ja laatuun liittyvät kustannukset. On tärkeämpää arvioida toimittajan kokonaisvaltainen valmistuskapasiteetti.
Arvioi epästandardien tarkkuuskomponenttien koneistusominaisuuksia
Toimittajaa valittaessa on keskityttävä sen materiaalinkäsittelykykyihin, kokemukseen monimutkaisten komponenttien kanssa ja prosessisuunnittelukykyihin:
- Kyky työstää alumiiniseoksia, ruostumatonta terästä, duplex-ruostumatonta terästä, terästä, kupariseoksia, teknisiä muoveja ja muita materiaaleja.
- Kokemusta 316L-, 2205-, 2507- ja nikkelipohjaisten seosten työstöstä.
- Tuttuus koneistuksen tunnistuskammioiden, monireikäisten komponenttien, ohutseinäisten osien ja monipintarakenteiden kanssa.
- Kyky laatia työstösuunnitelmia piirustusten, materiaalien, rakenteiden ja kiinnitysolosuhteiden perusteella.
- Koneistusominaisuudet, jotka vastaavat komponenttien materiaali-, rakenne- ja tarkkuusvaatimuksia, vähentäen muodonmuutoksia, uudelleentyöstöä ja ulkoistamista.
Sinun tulee myös varmistaa, pystyykö toimittaja toimittamaan johdonmukaisesti ja toimittamaan täydelliset laatua koskevat jäljitettävyysasiakirjat.
Vahvista laaduntarkastuskyvyt
Öljyn testauslaitteiden komponentit vaativat muutakin kuin silmämääräisen tarkastuksen. Myös kriittiset mitat, geometrinen tarkkuus ja tiivistykseen liittyvät mitat on tarkistettava.
- Tarkista reiän halkaisija, reikien välinen etäisyys, kierteet ja sovitusmitat.
- Tarkasta kiinnityspinnat, kohdistuspinnat, tiivistyspinnat ja tasaisuus.
- Käytä koordinaattimittauskoneita, optisia mittauslaitteita ja muita työkaluja tarkkuusvaatimusten mukaisesti.
- Suorita ensimmäisen artikkelin, prosessinaikaisten ja valmiiden osien tarkastuksia massatuotannon aikana.
- Säilytä materiaalien, pintakäsittelyjen ja muiden vaatimusten laatua koskevat asiakirjat määritellyllä tavalla.
Täydellinen tarkastusprosessi auttaa tunnistamaan ongelmat etukäteen ja vähentämään kokoonpanoon ja erähankintaan liittyviä riskejä.
Harkitse toimittajan kykyä siirtyä prototyypeistä massatuotantoon
Öljyn testauslaitteet käyvät tyypillisesti läpi prototyyppien valmistuksen, testauksen, pienten erien koetuotannon ja massatoimituksen. Toimittajan valitseminen, joka pystyy käsittelemään koko prosessin, voi vähentää toistuviin toimittajahakuihin ja prosessin varmentamiseen kuluvaa aikaa. Erikoismateriaaleista valmistettujen tai monimutkaisten rakenteiden omaavien komponenttien materiaalit, koneistusvaatimukset, tarkastettavat kohteet ja hyväksymisstandardit tulee vahvistaa etukäteen.
Öljyn testauslaitteiden CNC-koneistuksen ydin on varmistaa, että komponentit täyttävät mittatarkkuuden, rajapinnan sopivuuden, materiaalien yhteensopivuuden ja erätasaisuuden vaatimukset samanaikaisesti. Komponenteille, jotka ovat suorassa kosketuksessa öljyn ja kaasun, tuotetun veden tai erittäin mineralisoituneiden väliaineiden kanssa, materiaali- ja valmistusratkaisut on määritettävä todellisten käyttöolosuhteiden perusteella. TiRapid tarjoaa CNC-koneistuspalveluita öljyn testauslaitteiden epästandardeille komponenteille, tukien prototyyppejä, piensarjatuotantoa ja massatuotantoa. Asiakaspiirustusten ja 3D-mallien perusteella TiRapid voi valmistaa tarkkoja rakenneosia ja auttaa laiteyrityksiä parantamaan hankintojen koordinointia ja projektien toimitustehokkuutta.
















