
Lääketieteelliset automaatiolaitteet kattavat testaus-, näytteenotto-, kuljetus-, paikannus-, lajittelu- ja kokoonpanoprosessit. Niiden toiminta perustuu moniin epästandardiosiin, joilla on tarkat mitat ja vakaa sovitus. Asennuslevyjen, tukialustojen, paikannuslohkojen, ohjauskomponenttien ja akseliosien työstölaatu voi vaikuttaa suoraan mekanismin liikkeeseen ja sitä seuraavaan kokoonpanoon. CNC-työstö soveltuu useiden erien, pienten erien ja usein muuttuvien rakenteiden osien valmistukseen. Se voi myös tukea prototyyppien kehittämistä ja sitä seuraavaa tuotantoa, tarjoten joustavaa työstötukea laitteiden kehitykselle.
Mitkä lääketieteellisten automaatiolaitteiden osat sopivat CNC-työstöön?
Lääketieteellisillä automaatiolaitteilla on monimutkaiset rakenteet, ja eri osat suorittavat erilaisia toimintoja. Ennen koneistusta on määritettävä rakenne, materiaali ja tarkkuusvaatimukset todellisen sovelluksen mukaan.
Laitteiden rakenne- ja kiinnitysosat
Kiinnitysosia käytetään pääasiassa erilaisten moduulien kiinnittämiseen, ja koneistuksessa keskitytään referenssipintoihin, reikien sijainteihin ja kokoonpanojen välisiin suhteisiin.
- Asennuspohjalevyt: Koneista kiinnitysreiät, asemointireiät, vastareiät ja referenssipinnat useiden toiminnallisten moduulien kiinteiden asentojen aikaansaamiseksi.
- Tukialustat ja liitoslevyt: Koneista askelmat, urat ja monisuuntaiset reiät laiteasettelun mukaisesti.
- Asennuskehykset: Varaa antureiden, johdotuksen ja toimilaitteiden asennusalueet sisäisen mekanismin asettelun mukaisesti.
Näiden osien oikeiden mittasuhteiden ylläpitäminen voi vähentää säätötyötä laitteiden kokoonpanon aikana.
Paikannus-, siirto- ja käyttökomponentit
Laitteiden toistuvat liikkeet ovat herkkiä sovitusmitoille, joten paikannus- ja voimansiirtokomponenttien on työstettävä tarkasti niiden todellisten liikevaatimusten mukaisesti.
- Paikoituslohkot ja ohjauskomponentit: Säädä välystä liikesuunnan mukaan varmistaaksesi vakaan toistuvan paikannuksen.
- Akselit ja kiinnitysjalustat: Keskitytään reiän halkaisijan, akselin halkaisijan, samankeskisyyden ja liitosmittojen hallintaan.
- Kiinnityslaitteet ja työkalut: Koneista paikoitusurat, kiinnitysrakenteet ja välysalueet tuotteen geometrian mukaan.
Toiminnallisten komponenttien toleranssit tulisi määrittää todellisten liike- ja kokoonpanovaatimusten mukaisesti, jotta vältetään tarpeettomat tarkkuuskoneistuskustannukset.
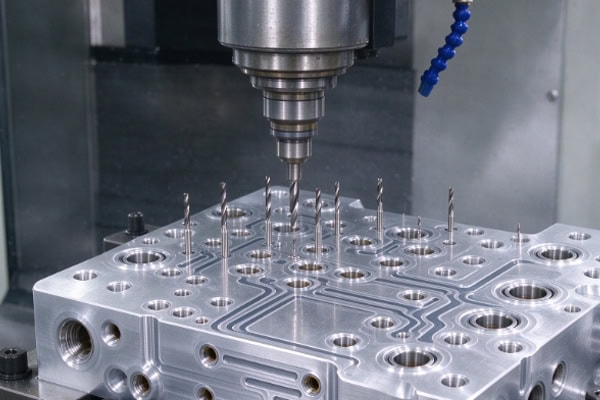
Miten CNC-koneistuksen tarkkuutta voidaan hallita lääketieteellisten automaatiolaitteiden osissa?
Lääketieteellisissä automaatiolaitteissa on useita keskenään vuorovaikutuksessa olevia mekanismeja. Yhden osan mittavaatimusten täyttäminen ei välttämättä takaa koko mekanismin sujuvaa toimintaa. Siksi koneistuksen tulisi keskittyä peruspisteisiin, kriittisiin mittoihin ja osan muodonmuutoksiin.
Tee piirustus- ja prosessikatselmukset ennen koneistusta
Ennen virallista tuotantoa osan rakenne tulisi tarkistaa 3D-mallien, 2D-piirustusten ja kokoonpanoyhteyksien perusteella mahdollisten koneistusongelmien tunnistamiseksi etukäteen.
- Tarkista syvät urat ja reiät: Varmista, että leikkuutyökalut ylettävät kunnolla työstöalueille.
- Määritä työstöpisteet: Määritä tärkeimmät kiinnityspinnat, asemointipinnat ja kriittiset reikien sijainnit.
- Kiinnitysmenetelmän suunnittelu: Vähennä toistuvasta paikannuksesta johtuvia kumulatiivisia virheitä.
Valmistushaasteisiin puuttuminen etukäteen voi vähentää tilapäisiä prosessimuutoksia koneistuksen aikana.
Järjestä tarkastus toleranssivaatimusten mukaisesti
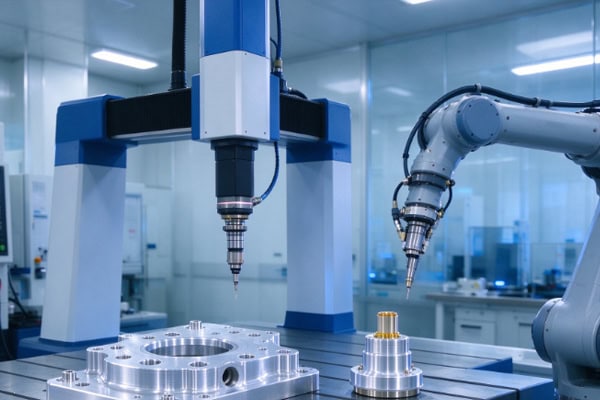
Eri osat vaativat vastaavia tarkastusmenetelmiä, eikä yksi mittaustyökalu voi kattaa kaikkia ulottuvuuksia. Pakaajat ja mikrometrit soveltuvat tiettyihin perinteisiin lineaarisiin mittoihin, kun taas korkeusmittareita, konenäkömittausjärjestelmiä tai koordinaattimittauskoneita voidaan valita sijainnin, pinnan ja monimutkaisten geometristen ominaisuuksien mittaamiseen toleranssivaatimusten mukaisesti. Tarkastusmenetelmien ja piirustusten eritelmien yhteensovittaminen mahdollistaa osien todellisten kokoonpanovaatimusten asianmukaisen varmentamisen.
Metallien ja teknisten muovien koneistuksen muodonmuutoksen hallinta
Suuret kiinnityslevyt, ohutseinäiset osat ja tekniset muovit, kuten POM ja PEEK, voivat aiheuttaa jännityksen vapautumista ja mittamuutoksia, kun niistä poistetaan huomattavaa materiaalia.
- Jätä riittävästi materiaalia karkean työstön aikana: Vältä liiallisen materiaalin poistamista yhdellä työkierroksella.
- Erota karkea ja viimeistelykoneistus oikein: Täydennä kriittiset mitat, kun osa on suhteellisen vakaassa kunnossa.
- Muoviosien puristusvoiman hallinta: Estä liiallisen puristuspaineen aiheuttama paikallinen muodonmuutos.
- Järjestä jännityksenpoisto tarvittaessa: Tarkkojen muoviosien kohdalla voidaan järjestää asianmukaiset lepo- tai stabilointiprosessit materiaalin ja rakenteen mukaan.
Koneistusmenetelmien säätäminen materiaalin ominaisuuksien mukaan auttaa parantamaan mittapysyvyyttä koneistuksen jälkeen.
Miten materiaali-, pintakäsittely- ja puhtausvaatimukset tulisi koordinoida?
Kaikki lääketieteellisten automaatiolaitteiden osat eivät toimi samassa ympäristössä. Materiaalivalinta ja jälkikäsittely tulee määrittää osan toiminnan, kosketusmateriaalin, puhdistusmenetelmien ja laitteen käyttöolosuhteiden mukaan.
Materiaalivalinnan tulee vastata osan toimintoa
Eri materiaaleilla on omat ominaisuutensa painon, lujuuden, kitkan, korroosionkestävyyden ja mittapysyvyyden suhteen.
| Osatyyppi | Yleiset materiaalit | Koneistus keskittyy | Tärkeimmät vaatimukset |
| Asennuslevy | Alumiiniseos | Tasaisuus, reikien sijainnit | Kevyt rakenne, kokoonpano |
| Tukipohja | Alumiiniseos, ruostumaton teräs | Referenssipinnat, Liitäntäreiät | Vahvuus, vakaus |
| Akselin komponentit | Ruostumaton teräs, seosteräs | Samankeskisyys, pinnanlaatu | Liikkeen tarkkuus, kestävyys |
| Opaskomponentit | POM, PEEK ja muut tekniset muovit | Sovitusvälys, muodonmuutos | Alhainen kitka, mittapysyvyys |
| Tarkkuusvalaisimet | Alumiiniseos, ruostumaton teräs, tekniset muovit | Paikannusmitat, pinnanlaatu | Toista sijoittelu, puhtaus |
PEEK soveltuu tiettyihin rakenneosiin, jotka vaativat korkeaa kemikaalien kestävyyttä, lämmönkestävyyttä tai mittapysyvyyttä, kun taas POM sopii tiettyihin pienikitkaisiin, kevyisiin ja sähköä eristäviin komponentteihin. Tarkka materiaali tulee silti valita todellisten käyttöolosuhteiden mukaan.
Pintakäsittelyn tulee vastata käyttöympäristöä
Pintakäsittelyä ei tule valita pelkästään materiaalin perusteella. Myös kulutuskestävyys, korroosionkestävyys, puhdistusmenetelmät ja mittasopivuus on otettava huomioon.
- Alumiiniseososat: Anodisointia tai kovaanodisointia voidaan harkita kulumis- ja korroosionkestävyysvaatimusten mukaan. Tarkkuussovitusalueiden on otettava huomioon käsittelykerroksen aiheuttamat mittamuutokset.
- Ruostumattomasta teräksestä valmistetut osat: Komponenteille, jotka vaativat parempaa korroosionkestävyyttä ja pinnan puhtautta, voidaan valita passivointi tai sähkökiillotus todellisten vaatimusten mukaan.
- Tarkkuussovitusalueet: Ennen pintakäsittelyä on varattava asianmukainen työstövara ja tarvittavat jälkikäsittelymitat on määritettävä etukäteen.
Pintakäsittely tulee suunnitella yhdessä osan varsinaisen toiminnan kanssa, jotta vältetään reaktiiviset säädöt koneistuksen jälkeen.
Puhdistuksen ja purseenpoiston tulisi sisältyä toimitusprosessiin
Niiden osien osalta, jotka voivat olla kosketuksissa reagenssien tai näytteiden kanssa tai toimia puhtaissa ympäristöissä, on myös kiinnitettävä huomiota osien puhtauteen koneistuksen jälkeen.
- Poista työstöjäljet: Keskity reikiin, uriin, kierteisiin ja teräviin reunoihin estääksesi jäännösjätteen vaikuttamasta mekanismin toimintaan.
- Poista työstöjäämät: Poista leikkuunesteet, öljy ja metallihiukkaset projektin vaatimusten mukaisesti.
- Käytä asianmukaista puhdasta pakkausta: Puhdistuksen jälkeen osat tulee pakata asianmukaisesti uudelleenkontaminaation riskin vähentämiseksi kuljetuksen aikana.
Puhdistus-, purseenpoisto- ja pakkausvaatimusten selventäminen etukäteen mahdollistaa osien sujuvamman pääsyn seuraaviin kokoonpanoprosesseihin.
Mitä ominaisuuksia lääketieteellisten automaatiolaitteiden CNC-toimittajalla tulisi olla?
Lääketieteellisten automaatiolaitteiden osien rakenteet muuttuvat usein nopeasti, tilausmäärät vaihtelevat ja toimitusvaatimukset on määritelty selkeästi. Siksi toimittajat tarvitsevat sekä koneistusosaamista että vahvaa projektikoordinointia.
Kyky käsitellä monimutkaisia, epästandardirakenteita
Automaatiolaitteiden osissa voi olla samanaikaisesti reikiä, uria, portaita, kaarevia pintoja ja monisuuntaisia työstöominaisuuksia. Sopiva prosessi tulee kehittää osan rakenteen mukaan.
- Moniakselinen työstö: Sopii monipintarakenteille ja monimutkaisille kulmarakenteille.
- Tarkkuusjyrsintä ja -sorvaus: Kattaa levyosien, rakenneosien ja akseliosien erilaiset koneistusvaatimukset.
- Oikea kiinnitys: Vähentää toistuvien asemointien vaikutusta kriittisiin mittoihin.
Laitteiden ominaisuuksien yhdistäminen prosessisuunnitteluun voi parantaa monimutkaisten, epästandardien osien koneistuksen vakautta.
Kyky tukea tutkimus- ja kehitystyön muutoksia ja myöhempää tuotantoa
Lääketieteellisten automaatiolaitteiden reikien sijainnit, mitat, kiinnitysrakenteet tai moduuliliitännät voivat muuttua kehityksen aikana. Konetoimittajan on siksi ymmärrettävä piirustusten muutokset nopeasti ja mukautettava koneistusprosessia vastaavasti. Pienten erien tai toistuvan tuotannon aikana on myös säilytettävä materiaalien, ohjelmien, tarkastusvaatimusten ja kriittisten mittojen yhdenmukaisuus. Osien, joilla on erityisiä puhtausvaatimuksia, purseenpoisto-, puhdistus- ja pakkausspesifikaatiot tulisi myös määritellä etukäteen, jotta koneistus, jälkikäsittely ja toimitus muodostavat yhtenäisen työnkulun.
Lääketieteellisten automaatiolaitteiden osien valmistus edellyttää suunnittelupiirustuksista todellisiin kokoonpano- ja käyttöolosuhteisiin liittyvien näkökohtien laajentamista. Sopivan työstösuunnitelman tulisi ottaa etukäteen huomioon materiaalien ominaisuudet, mittahallinta, muodonmuutosriskit, pintakäsittely ja puhtausvaatimukset. Näiden tekijöiden sisällyttäminen varhaiseen prosessisuunnitteluun voi vähentää toistuvia muutoksia kehitystyön aikana ja auttaa ylläpitämään vakaampaa osien sopivuutta sen jälkeen, kun komponentit ovat siirtyneet laitteiston kokoonpanoon.
















