
Teollisuuslaitteissa käytettävät hammaspyörät eivät ehkä näytä erityisen monimutkaisilta, mutta asennuksen jälkeen pienestäkin mittavirheestä voi tulla todellinen ongelma. Pieni poikkeama hammasprofiilissa tai reiän asennossa voi olla vaikea havaita itsessään, mutta melua, tärinää ja kiihtynyttä kulumista voi ilmetä nopeasti asennuksen jälkeen. Jatkuvasti toimivissa laitteissa hammaspyörän on tehtävä enemmän kuin vain vastattava piirustusta. Sen on oltava tasaisesti kytkeytyvä, säilytettävä mittapysyvyys ja kestettävä toistuvaa käyttöä. CNC-työstö voi tarjota paremman hallinnan hammaspyörän ulkohalkaisijaan, reikään, päätypintaan ja niihin liittyviin ominaisuuksiin, mutta prosessisuunnittelu ja tarkastus ovat aivan yhtä tärkeitä.
Mitä on hallittava CNC-koneistettaessa teollisuuslaitteiden vaihdelaatikoita?
Vaihteet ovat toiminnallisia mekaanisia komponentteja, joissa ulkoiset mitat ovat vain osa vaatimuksista. Hammasprofiili, hammasväli, reiän sijainti ja koneistettujen pintojen välinen suhde voivat kaikki vaikuttaa todelliseen suorituskykyyn. Teollisuuslaitteissa käytettävien vaihteiden on myös usein toimittava jatkuvasti pitkiä aikoja. Pieni työstöpoikkeama voi vähitellen kehittyä epänormaaliksi meluksi, lämpötilan nousuksi tai siirto-ongelmiksi. Kriittisten mittojen ja työstötietojen selventäminen ennen tuotantoa voi tehdä koko valmistusprosessista paljon vakaamman.
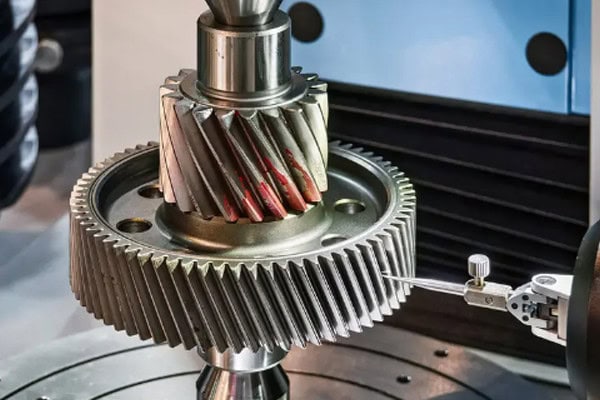
Hammasprofiili ja hammasväli vaikuttavat hammaspyörien kytkeytymiseen
Vaihteiston sujuva käynti kokoonpanon jälkeen riippuu suuresti sen hammasprofiilin ja hammasvälin tarkkuudesta. Vakaat työkalut ja sopivat leikkausradat ovat tarpeen koko koneistuksen ajan, erityisesti viimeistelyvaiheissa. Tarkkuusvaihteiston komponenttien kohdalla on myös kiinnitettävä huomiota hampaiden pinnan karheuteen ja purseihin.
- Hallitse hammasprofiilia: Liiallinen profiilipoikkeama voi aiheuttaa epätasaista kosketusta vastakkaisten hammaspyörien välille ja lisätä käyntimelua.
- Säilytä tasainen hammasväli: Merkittävä virhe yksittäisen hammasvälin välillä voi aiheuttaa jaksollisia vaihteluita lähetyksen aikana.
- Viimeistele hampaan juuren ja kärjen alueet huolellisesti: Näiden alueiden purseet tai työstöjäljet voivat kiihdyttää kulumista käyttöönoton jälkeen.
Hammaspyörien koneistus ei ole pelkästään hammasympyrän leikkaamista aihion ympärille. Tärkeää on ylläpitää tasaista geometrista suhdetta jokaisen hampaan välillä. Erissä valmistetuissa teollisuuslaitteiden osissa vakaa tarkkuus on paljon arvokkaampaa kuin vain yhden visuaalisesti täydellisen näytteen valmistaminen.
Porausreiän ja päätypinnan tarkkuus vaikuttaa asennukseen
Vaihteet asennetaan yleensä akseleille, holkeille tai muille voimansiirron osille, joten reikä ja päätypinta ovat tärkeitä kokoonpanon vertailukohtia. Jos reiän halkaisija, pyöreys tai päätypinnan kunto on epäjohdonmukainen, vaihde voi toimia epäkeskisesti asennuksen jälkeen. Mitä nopeammin laite toimii, sitä selvemmiksi nämä ongelmat voivat tulla.
| Kriittinen alue | CNC-koneistuksen painopiste | Vaikutus laitteisiin |
| Hampaan pinta | Hammasprofiili, hammasväli, pinnanlaatu | Verkon vakaus ja käyttömelu |
| Ikävystyttää | Halkaisija, pyöreys, sijaintitarkkuus | Akselin sovitus ja samankeskisyys |
| Pääty | Tasaisuus, kohtisuora suhde | Aksiaalinen paikannus |
| Hammasjuuri | Kulmien käsittely, purseiden poisto, siirtymäalueet | Käyttöikä ja toiminnan vakaus |
| ulkohalkaisija | Mitta, heitto | Vierekkäisten komponenttien välinen välys ja liike |
Vaihteiden loppumista ei pidä unohtaa
Vaikka päähampaan mitat näyttäisivät täyttävän vaatimukset, valmiin hammaspyörän säteittäinen ja aksiaalinen heitto on silti tarkistettava. Teollisuuslaitteissa, jotka vaativat suurta pyörimisnopeutta tai tarkkaa paikannusta, pieninkin epäkeskisyys voi vaikuttaa vaihteiston suorituskykyyn. Koneistuspisteen valinta, kiinnitys ja koneen tarkkuus voivat kaikki vaikuttaa lopputulokseen.
Vaihdemateriaalit vaativat erilaisia CNC-työstöstrategioita
Teollisuuslaitteiden hammaspyöriä voidaan valmistaa useista materiaaleista, kuten seosteräksestä, ruostumattomasta teräksestä, alumiiniseoksista ja tietyistä kupariseoksista. Niiden kovuus, sitkeys ja lämpökäsittelyolosuhteet voivat tuottaa hyvin erilaisia leikkauskäyttäytymismalleja. Hankinnan aikana pelkkä materiaalin nimi ei välttämättä riitä. Materiaalin laatu, kunto ja vaadittu lopullinen suorituskyky on myös varmistettava ennen koneistuksen aloittamista.
Seosteräksestä valmistetut hammaspyörät vaativat huomiota kulutuskestävyyteen ja koneistuksen jälkeiseen käsittelyyn
Seosterästä käytetään laajalti vaihteissa, joiden on kestettävä suurempia voimansiirtokuormia. Koneistusprosessissa on otettava huomioon karkaisu, viimeistely ja sitä seuraavan lämpökäsittelyn aiheuttamat mittamuutokset. Jos tarvitaan hiiletys, karkaisu tai muu pintakarkaisuprosessi, sopiva työstövara on suunniteltava etukäteen. Muuten mittakorjaus käsittelyn jälkeen voi olla vaikeaa.
- Hallitse materiaalinpoistoa karkean koneistuksen aikana: Määritä perushammaspyörän geometria vakaalla tavalla ja vähennä myöhemmän viimeistelyn työmäärää.
- Jätä sopiva vara ennen lämpökäsittelyä: Varaa riittävästi materiaalia myöhempiä korjaus- ja viimeistelytoimenpiteitä varten.
- Tarkasta hampaan pinta karkaisun jälkeen: Varmista, että kovuus ja mittaolosuhteet täyttävät tarkoitetut käyttövaatimukset.
Ruostumattomasta teräksestä valmistetut hammaspyörät vaativat parempaa koneistuslämmön hallintaa
Ruostumattomalla teräksellä on suhteellisen korkea sitkeys, ja se voi aiheuttaa materiaalin kertymistä, lämpöä ja kiihdytettyä työkalun kulumista koneistuksen aikana. Jos leikkausparametreja ei hallita oikein, hampaan pintaan voi muodostua ei-toivottuja työstöjälkiä. Työkalun kunto, jäähdytys ja lastunpoisto vaativat tarkempaa huomiota tätä materiaalia työstettäessä.
Alumiiniseosvaihteet vaativat huomiota purseihin ja muodonmuutoksiin
Alumiiniseoksesta valmistetut hammaspyörät ovat kevyitä ja voivat olla hyödyllisiä teollisuuslaitteissa, joissa pienennetyllä massalla tai inertialla on merkitystä. Materiaalia on suhteellisen helppo leikata, mutta hammasväleihin ja reikien aukkoihin voi muodostua purseita. Myös ohuet osat voivat muuttaa muotoaan liiallisen puristusvoiman vaikutuksesta. Oikea kiinnitys ja erillinen purseenpoistoprosessi voivat auttaa säilyttämään mittatarkkuuden.
Eri materiaalit vaativat erilaisia työstöstrategioita. Tarjouspyyntöä tehdessään asiakkaiden tulisi mieluiten ilmoittaa materiaalilaatu, kovuus, lämpökäsittelyvaatimukset ja suunnitellut käyttöolosuhteet yhdessä. Selkeät tiedot auttavat toimittajaa tunnistamaan mahdolliset työstöhaasteet aikaisemmin ja vähentämään tarpeettomia muutoksia myöhemmin.
Miten teollisuuslaitteiden vaihteet voivat säilyttää yhdenmukaisuuden erätuotannossa?
Todellinen haaste alkaa usein, kun hammaspyöräprojekti siirtyy prototyyppituotannosta erätuotantoon. Yhden pätevän hammaspyörän valmistaminen ei ole erityisen vaikeaa; vakaan tarkkuuden ylläpitäminen kymmenien tai satojen osien välillä on paljon suurempi testi CNC-työstöprosessille. Työkalujen kuluminen, kiinnitysten vaihtelut, materiaalimuutokset ja koneen kunto voivat kaikki vähitellen muuttaa mittoja tuotannon aikana.
Keskeiset parametrit tulisi kiinnittää ennen erätuotantoa
Ennen varsinaisen tuotannon aloittamista piirustusten tarkistus, materiaali, työstötiedot, työkalut ja kriittiset mitat tulee vahvistaa. Kun prototyyppi on läpäissyt kokoonpanotestauksen, valmistusmenetelmää ei tule muuttaa sattumanvaraisesti massatuotannon aikana.
- Lukitse piirustusversio: Estä eri versioiden käyttö tuotantotiloissa samanaikaisesti.
- Säilytä yhdenmukaiset työstöpisteet: Vähennä tuotantoerien välisiä paikoituseroja.
- Kriittisten mittojen kirjaaminen: Luo hyödyllistä viitedataa tulevaa tuotantoa ja prosessien valvontaa varten.
- Hallitse työkalun käyttöikää: Liiallinen työkalun kuluminen voi vähitellen vaikuttaa hammaspintoihin, reiän mittoihin ja yleiseen koneistustarkkuuteen.
Prosessin aikainen tarkastus on käytännöllisempää kuin kaiken tarkistaminen lopussa
Jos mittapoikkeama havaitaan vasta koko erän valmistuttua, uudelleenkäsittelykustannukset voivat nousta nopeasti. Tuotannon aikana tärkeimmät mitat, kuten hampaan paksuus, reiän koko, päätypinnan kunto ja heitto, voidaan tarkistaa sopivin väliajoin. Suurempien tilausten osalta ensimmäisen kappaleen hyväksyntä ja prosessitietueet voivat myös auttaa pitämään koneistusolosuhteet vakaina.
Mitä tulisi tarkistaa ennen lähetystä?
Lopputarkastuksessa ei tulisi keskittyä pelkästään naarmuihin tai näkyviin pintavirheisiin. Teollisuuslaitteiden asiakkaat tarvitsevat osia, jotka voidaan asentaa ilman tarpeetonta säätöä, joten kriittiset mitat, hammaspinnat, reikien sijainnit ja mahdolliset materiaali- tai lämpökäsittelyvaatimukset on tarkistettava piirustuksia ja ostotietoja vasten.
| Tarkastuskohta | Keskeinen sisältö | Tyypillinen tarkoitus |
| Kokonaiset mitat | Ulkohalkaisija, vaihteen leveys jne. | Vahvista perustiedot |
| Vaihteiston parametrit | Hammasprofiili, hammasväli, hampaan paksuus | Tarkista verkkovaatimukset |
| Ikävystyttää | Halkaisija, pyöreys | Varmista akselin sopivuus |
| Loppua | Radiaalinen ja aksiaalinen heitto | Vähennä epäkeskistä toimintaa |
| Materiaali ja lämpökäsittely | Materiaalin kunto, kovuus | Täytä käyttövaatimukset |
Miten sinun tulisi arvioida CNC-koneistuksen toimittajaa teollisuuslaitteiden vaihdelaatikoille?
Vaihteiden hankintaan liittyy muutakin kuin yksikköhintojen vertailua. Koska vaihteet vaikuttavat suoraan loppupään kokoonpanon ja vaihteiston suorituskykyyn, koneistuskokemus, piirustusten tulkinta, tarkastuskyky ja erätuotannon vakaus ovat kaikki syytä tarkistaa ennen tilauksen tekemistä. Räätälöityjen teollisuuslaitteiden komponenttien kohdalla näillä tekijöillä voi olla suora vaikutus toimitus- ja uudelleenkäsittelykustannuksiin.
Tarkastele sekä koneistuskokemusta että tarkastuskykyä
Sopivien CNC-laitteiden olemassaolo on vasta lähtökohta. Toimittajan kokemus tarkkuusvaihteistokomponenteista on hyödyllisempää arvioitaessa, pystyykö he käsittelemään varsinaista projektia. Asiakkaat voivat kysyä hammaspyörien koneistusominaisuuksista, reiän tarkkuudesta, hammaspinnan tarkastusmenetelmistä ja siitä, voidaanko toimittaa mittatarkastusraportteja. Lämpökäsittelyä vaativissa projekteissa on myös syytä varmistaa, miten koneistus- ja jälkikäsittelyprosessit koordinoidaan.
Prototyyppikehityksen tulisi yhdistyä saumattomasti erätilauksiin
Monet teollisuuslaiteprojektit alkavat pienellä määrällä vaihteita kokoonpanotestausta varten. Kun suunnittelu on varmistettu, tilaus voi siirtyä normaaliin tuotantoon. Jos prototyypin ja erätuotannon prosessit ovat täysin erilaiset, mittavaihteluita voi ilmetä myöhemmin. Vakaampi lähestymistapa on siirtää validoidut data-aineistot, työkalut ja kriittiset parametrit prototyypin tuotannosta seuraavaan erätuotantoon.
Viestinnän tehokkuus on myös osa hankintakustannuksia
Vaihdepiirustukset voivat sisältää tietoja, kuten moduulin, puristuskulman, hammasluvun, hammaspyörän leveyden, reiän halkaisijan, toleranssit ja lämpökäsittelyvaatimukset. Kaikki epäselvät yksityiskohdat voivat vaikuttaa koneistustulokseen. Toimittaja, joka tunnistaa mahdolliset ongelmat ja vahvistaa epäselvät vaatimukset ennen tarjouksen antamista, voi säästää huomattavasti aikaa verrattuna ongelmien havaitsemiseen vasta tuotannon alkamisen jälkeen. Räätälöityjen teollisuuslaitteiden komponenttien osalta vankka kommunikointi alussa voi vähentää tarpeettomia muutoksia ja uudelleentöitä myöhemmin.
Teollisuuslaitteiden vaihteiden CNC-koneistus riippuu viime kädessä voimansiirron tarkkuudesta, kokoonpanon vakaudesta ja tasaisesta tuotantotehokkuudesta. Hammasprofiilista ja -välistä reikiin, heittoon, materiaalinkäsittelyyn ja erätarkastukseen – jokainen vaihe vaatii selkeän valmistussuunnitelman. Asiakkaille, jotka tarvitsevat vaihteiden prototyyppejä, räätälöityä koneistusta tai erätuotantoa, TIRAPID tarjoaa tukea piirustusten tarkistuksesta ja CNC-koneistuksesta laaduntarkastukseen asti, auttaen räätälöityjä vaihteita siirtymään sujuvammin teollisuuslaitteiden kokoonpanoon.
















