
Automaattiset tarkastuslaitteet käyttävät anturikiinnikkeitä, kamerakiinnikkeitä, tarkkuuspaikannuslohkoja ja tarkastuskiinnikkeitä, joiden on täytettävä asennuksen, komponenttien sijoittelun ja toistettavan tarkastuksen vaatimukset. Mitta- tai rakennepoikkeamat voivat vaikuttaa tarkastuksen yhdenmukaisuuteen ja lisätä laitteiden kokoonpano- ja käyttöönottotyötä. Sopivan työstösuunnitelman tulisi ottaa huomioon komponenttien geometria, materiaalien ominaisuudet, käyttöolosuhteet ja hyväksymiskriteerit. Asianmukainen prosessisuunnittelu ja kohdennettu tarkastus auttavat varmistamaan, että valmiit komponentit täyttävät niille asetetut vaatimukset.
Automaattisten tarkastuslaitteiden komponenttien koneistuksen haasteet
Valmistusvaatimukset riippuvat siitä, miten kukin komponentti asennetaan ja mitä toimintoja se suorittaa. Erilaiset rakenteet vaativat vastaavia työstöstrategioita.
Rakenteiden paikannus ja asennustarkkuus
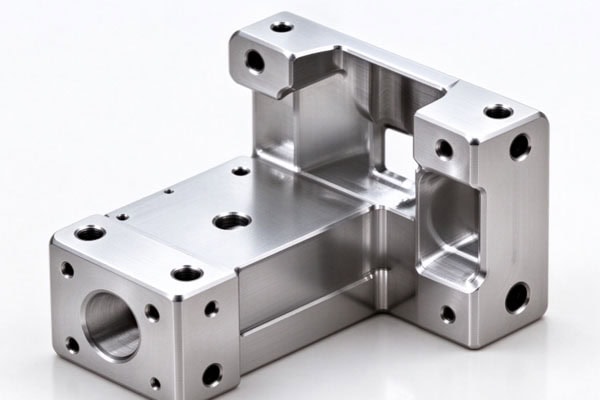
Paikoituskomponentit liitetään yleensä muihin osiin reikien, peruspintojen tai liitoskohtien kautta. Reikien välisiä etäisyyksiä, halkaisijoita ja sijaintipoikkeamia on hallittava piirustusten mukaisesti. Monimutkaisten muotojen omaavat komponentit vaativat huolellisesti suunniteltua työkappaleen kiinnitystä toistuvan paikannuksen aiheuttamien virheiden vähentämiseksi. Ohutseinäiset osat voivat muuttaa muotoaan kiinnityksen ja leikkauksen aikana, joten kiinnitysvoimaa ja työstöjärjestystä on säädettävä niiden muodon ja mittojen säilyttämiseksi.
Materiaaliominaisuudet ja ympäristösopivuus
Materiaalivalinta vaikuttaa leikkausmenetelmiin, mittapysyvyyteen ja komponentin suorituskykyyn. Valmistussuunnitelman tulisi heijastaa tarkoitettua käyttöympäristöä.
- Alumiiniseokset: Sopii joillekin kevyille kiinnikkeille ja kiinnikkeille, mutta alumiiniseosten ohutseinäisten alueiden muodonmuutoksiin ja siitä johtuvaan pinnanlaatuun on kiinnitettävä huomiota.
- Teräs ja ruostumaton teräs: Nämä materiaalit voidaan valita jäykkyyden, kulutuskestävyyden tai korroosionkestävyyden vaatimusten mukaan. Koneistusparametrien ja sitä seuraavien käsittelyjen on oltava yhteensopivia kyseisen materiaalin kanssa.
- Tekniset muovit: Materiaaleja, kuten POM ja nailon, käytetään joissakin eristysrakenteissa ja kiinnityskalusteissa. Niiden lämpölaajeneminen on kuitenkin yleensä suurempi kuin tavallisten metallien, ja nailon voi myös imeä kosteutta. Siksi on otettava huomioon käyttöolosuhteet ja tarkastusympäristöt.
Mittapysyvyys muuttuvissa lämpötila- ja kosteusolosuhteissa on tärkeä näkökohta muovikomponenteille.
CNC-koneistusprosessit ja pintakäsittelyn suunnittelu
Kun materiaali- ja rakennevaatimukset on määritetty, työstöjärjestys, muodonmuutoksen hallinta ja pintakäsittely tulee suunnitella yhdessä, jotta myöhemmät prosessit eivät vaikuta kriittisiin mittoihin.
Koneistuksen muodonmuutosten ja mittavaihteluiden hallinta
Kiinnitys, materiaalin kunto ja lämpötilan muutokset voivat aiheuttaa mittapoikkeamia koneistuksen aikana. Seuraavat toimenpiteet voivat auttaa hallitsemaan näitä riskejä:
- Vaiheittainen koneistus: Komponenteille, joilla on monimutkaiset rakenteet tai huomattavat koneistusvarat, karkeakoneistusta voidaan jatkaa viimeistelyllä tarpeen mukaan, jättäen riittävästi työvaraa kriittisille mitoille.
- Jäännösjännityksen arviointi: Metallikomponenttien, joilla on suurempi muodonmuutosriski, jännityksenpoistokäsittelyn tarve tulisi arvioida materiaalin kunnon, komponentin mittojen ja toleranssivaatimusten perusteella. Sitä ei tulisi pitää pakollisena prosessina jokaiselle osalle.
- Yhdenmukaiset tarkastusolosuhteet: Tiukat mittavaatimukset omaavat komponentit tulee mitata sopivissa lämpötilaolosuhteissa. Tarvittaessa kriittiset mitat voidaan tarkistaa uudelleen koneistuksen jälkeen piirustusten mukaisuuden varmistamiseksi.
Asianmukaisten ja yhdenmukaisten tarkastusolosuhteiden ylläpitäminen auttaa vähentämään mittausympäristön vaikutusta tarkastustuloksiin.
Pintakäsittelyjen valinta materiaalin mukaan
Pintakäsittelyn tulee palvella komponentin käyttötarkoitusta ottaen huomioon mittojen, ulkonäön ja liitossuhteiden muutokset. Alumiiniseosten anodisointia voidaan arvioida niiden laadun ja toiminnallisten vaatimusten mukaan kiinnittäen erityistä huomiota pinnoitteen vaikutuksiin reiän halkaisijoihin, liitospintoihin ja kokonaismittoihin. Teräskomponenteissa voidaan käyttää mustaoksidia, passivointia tai muita sopivia käsittelyjä materiaalista ja käyttöympäristöstä riippuen. Teknisten muovien osalta materiaali on ensin varmistettava sopivaksi käyttötarkoitukseen. Jos värjäystä tai muuta pintakäsittelyä tarvitaan, sen vaikutukset mittoihin, pinnan kuntoon ja myöhempään kokoonpanoon on arvioitava.
Automaattisten tarkastuslaitteiden osien laaduntarkastus
Tarkastuskriteerien tulisi heijastaa komponentin todellista toimintaa. Mittatarkastusten lisäksi tarkastuksen tulisi kattaa kokoonpanoon ja paikannustarkkuuteen vaikuttavat ominaisuudet.
Kriittisten mittojen ja tarkastuskohteiden määrittäminen
Hyväksymisvaatimukset vaihtelevat komponenttityypin mukaan. Tarkastussuunnitelmat tulee laatia teknisten piirustusten ja kokoonpanovaatimusten mukaisesti.
| Komponenttityyppi | Keskeiset tarkastuskohteet | Tarkastuksen tarkoitus |
| Anturikiinnikkeet | Kiinnitysreikien sijainnit, peruspinnat ja kohtisuoruus | Varmista oikea asennusasento |
| Kameran kiinnikkeet | Reikien välinen etäisyys, tasaisuus ja liitosmitat | Varmista kameran oikea asennus ja sijoittelu |
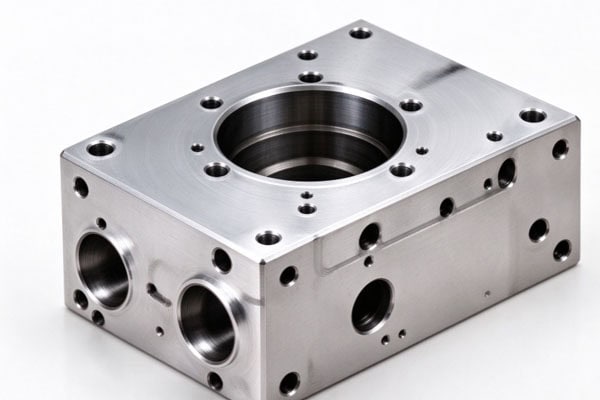
| Tarkkuuspaikannuslohkot | Reikien, muotojen ja kriittisten mittojen paikantaminen | Täytä työkappaleen sijoitteluvaatimukset |
| Tekniset muovikiinnikkeet | Kriittiset mitat, muodonmuutos ja materiaalin kunto | Vähentää ympäristömuutosten aiheuttamia mittapoikkeamia |
| Pintakäsitellyt komponentit | Lopulliset mitat ja pinnoitus- tai käsittelyvaatimukset | Vaatimustenmukaisuuden varmistaminen hoidon jälkeen |
Tarkastuskohteiden määrittely komponenttien toiminnan mukaan tekee hyväksyntätarkastuksista relevantimpia todellisten kokoonpano- ja käyttötarpeiden kannalta.
Erän yhdenmukaisuuden ja pitkän aikavälin vakauden ylläpitäminen
Alkunäytteen tarkastuksen läpäiseminen ei automaattisesti takaa, että seuraavat tuotantoerät täyttävät samat vaatimukset. Siksi erätuotanto edellyttää asianmukaista laadunvalvontaprosessia.
- Erätarkastus: Määritä tilausmäärän, komponenttiriskin ja asiakkaan vaatimusten perusteella, onko tarkoituksenmukaista käyttää näytteenottoa vai täydellistä tarkastusta. Säilytä tarvittavat mittatiedot.
- Kriittisten ominaisuuksien varmentaminen: Määritä selkeät hyväksymiskriteerit asennukseen ja sijoitteluun vaikuttaville mitoille. Jos poikkeamia esiintyy, tarkista koneistus- ja työkappaleen kiinnitysprosessit.
- Muutoshallinta: Kun materiaalit, työstöprosessit tai pintakäsittelyt muuttuvat, arvioi uudelleen asiaankuuluvat mitat ja kokoonpanovaatimukset alkuperäisten tarkastustulosten automaattisen soveltamisen sijaan.
Valmistusmuutosten tarkastelu auttaa ylläpitämään laadun yhdenmukaisuutta tuotantoerien välillä.
Kuinka valita automaattisten tarkastuslaitteiden komponenttien koneistustoimittaja
Konetoimittajan valinta vaikuttaa paitsi komponenttien toimitukseen piirustusten mukaisesti, myös myöhempään kokoonpanoon, hyväksyntään ja tuotantosuunnitteluun.
Koneistusominaisuuksien ja prosessinohjauksen arviointi
Toimittajien kyvykkyyttä tulisi arvioida komponenttipiirustusten ja todellisten valmistusvaatimusten perusteella.
- Mittatarkkuus: Varmista, että toimittaja osaa tulkita kriittiset mitat, toleranssit ja peruspistevaatimukset ja että hänellä on sopivat mittauslaitteet.
- Monimutkaisten komponenttien koneistus: Useita reikiä, ohuita seinämiä tai useilta sivuilta koneistettuja osia käsiteltäessä on tarkistettava, sopivatko toimittajan työkappaleen kiinnitys ja prosessijärjestys komponentin geometriaan.
- Jälkikäsittelyn koordinointi: Jos pintakäsittelyä tarvitaan, selvitä prosessin laajuus, mittavaikutukset ja lopulliset hyväksyntävastuut etukäteen.
Koneistuksen ja jälkikäsittelyn välinen varhainen koordinointi auttaa vähentämään mittakiistoja toimituksen yhteydessä.
Täydellisten piirustusten ja hyväksymisvaatimusten toimittaminen
Selkeä tekninen dokumentaatio auttaa ehkäisemään väärinkäsityksiä tarjouksen, koneistuksen ja toimituksen aikana.
- Suunnittelutiedostot: Tarjoaa uusimmat 2D-piirustukset, 3D-mallit, materiaaliluokat, toleranssit ja pintakäsittelytiedot.
- Käyttöolosuhteet: Selitä komponentin asennusasento, liitossuhteet ja käyttöympäristö, jotta materiaalin ja prosessin soveltuvuus voidaan arvioida.
- Tilaustiedot: Vahvista tilausmäärät, toimitusaikataulut, tarkastuskriteerit ja pakkausvaatimukset etukäteen, jotta toimittaja voi järjestää tuotannon ja toimituksen.
Selkeät tilaus- ja hyväksymisvaatimukset auttavat vähentämään kommunikaatioaukkoja tuotantosuunnittelun ja toimituksen aikana.
Automaattisten tarkastuslaitteiden komponenttien koneistuksen laatu riippuu rakenteellisesta arvioinnista, prosessisuunnittelusta ja mittatarkastuksesta. Ennen tilauksen tekemistä yritysten tulisi määritellä kriittiset toleranssit, materiaalivaatimukset ja hyväksymiskriteerit sekä arvioida toimittajat tiettyjen komponenttien vaatimusten mukaisesti. TiRapid tarjoaa tarkkoja CNC-koneistuspalveluita, jotka on räätälöity asiakkaiden piirustusten, materiaalien ja tilaustarpeiden mukaan, tukien automatisoitujen tarkastuslaitteiden komponenttien valmistusta.
















