
Alumiinin CNC-työstöpalvelu räätälöidyille osille
Tarjoamme kattavia CNC-alumiinin koneistuspalveluita suunnittelusta prototyyppien valmistukseen, varmistaen täyden tuen pientuotantoon.
Alumiini-CNC-työstö
Alumiini tunnetaan lujuudestaan, keveydestään, erinomaisesta lämmön- ja sähkönjohtavuudestaan sekä korroosionkestävyydestään – mikä tekee siitä ihanteellisen materiaalin CNC-työstöön. TiRapidilla työskentelemme useiden alumiiniseosten kanssa, mukaan lukien 6061, 7075 ja 2024, mikä varmistaa täydellisen yhdistelmän suorituskykyä ja kustannustehokkuutta. Tarjoamme tarkkaa työstöä, nopeita toimitusaikoja ja poikkeuksellista laatua esimerkiksi ilmailu-, lääke- ja autoteollisuudelle.
- Erinomainen korroosionkestävyys
- Ylivoimainen työstettävyys
- Kustannustehokas ratkaisu
- Ympäristöystävällinen kierrätettävyys
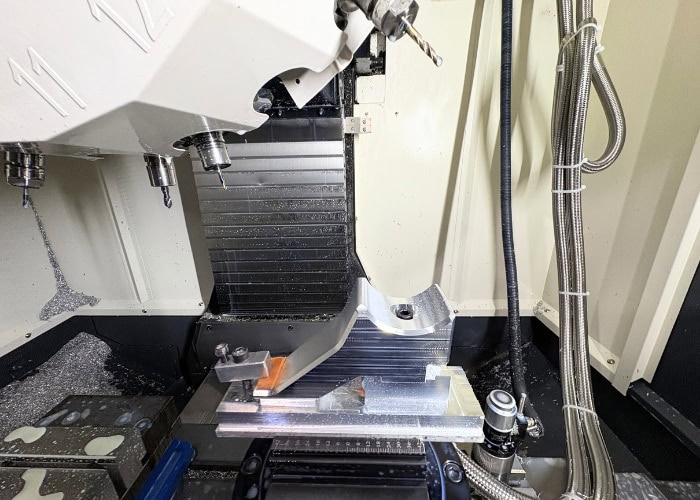
Koneistetun alumiinin ominaisuudet
Hinta | $$$$$$ |
Toimitusaika | 3 ~ 10 päivää |
Seinämän paksuus | 0.2 mm (0.0079 ″) |
Toleranssit | ±0.005 mm (±0.00019″) |
Mini-osan koko | 1x1x1mm (0.039×0.039×0.039″) |
Osan enimmäiskoko | 130×63.5×63.5cm (511x255x255″) |
Koneistusvaihtoehdot | CNC-jyrsintä (3-akselinen | 4-akselinen | 5-akselinen) | CNC-sorvaus | EDM | Lankasorvaus | Vesileikkaus | Hionta | Poraus | Pinnan viimeistely |
Pinnan viimeistelyvaihtoehdot | Vakio (jyrsitty) | Hiekkapuhallus | Rumpupuhdistus | Anodisointi (tyyppi II tai tyyppi III) | Titaanianodi | PTFE-kyllästetty kovaanodisointi | Kemiallinen kalvo (kromaattikonversiopinnoite) | Passivointi | Jauhemaalaus | Elektrolyyttinen kiillotus | Kiillotus | Harjaus | Kemiallinen nikkelipinnoitus | Hopeointi | Kultaus | Sinkkipinnoitus |
Alumiinimateriaalivaihtoehdot
| Alumiinilaadut | Vetolujuus (MPa) | Tuotto vahvuus (MPa) | Väsymislujuus (MPa) | Murtovenymä (%) | Kovuus (HRC) | Kovuus (HRB) | Tiheys (g/cm^3) |
| Alumiini 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| Alumiini 6063 | AlMg0.7Si | 62400 | FI AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| Alumiini 5052-H32 | AlMg2.5 | 3.3523 | FI AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| Alumiini 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| Alumiini 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| Alumiini 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| Alumiini 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| Alumiini MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| Alumiini 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| Alumiini 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| Alumiini 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| Alumiini 7050 | AlZn6CuMgZr | 3.4144 | FI AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
Kustannussäästövinkkejä CNC-alumiinisuunnitteluun
1. Lisää säde sisäisiin pystysuuntaisiin reunoihin
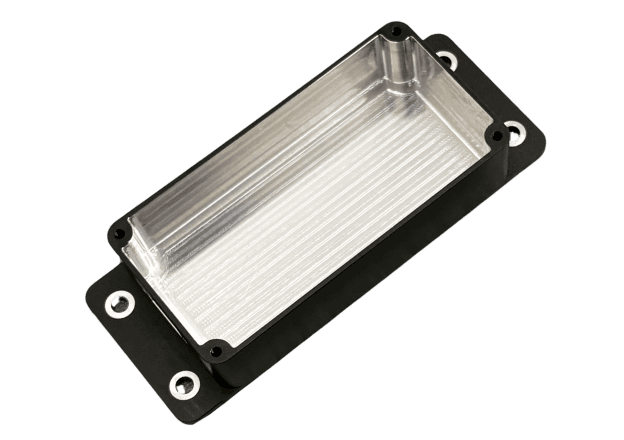
Sisäpuolisten pystysuorien reunojen, erityisesti kulmien, säteen lisääminen auttaa parantamaan koneistuksen tehokkuutta vähentämällä työkalun kulumista ja minimoimalla vaurioitumisriskin. Tämä yksinkertainen muutos varmistaa tasaisemman leikkauksen ja estää terävät reunat, jotka voisivat aiheuttaa työkaluvaurioita ja hidastaa koneistusprosessia. Optimaalisen suorituskyvyn saavuttamiseksi on suositeltavaa, että kulman säde on vähintään kolmasosa ontelon syvyydestä.
2. Rajoita reikien syvyyttä
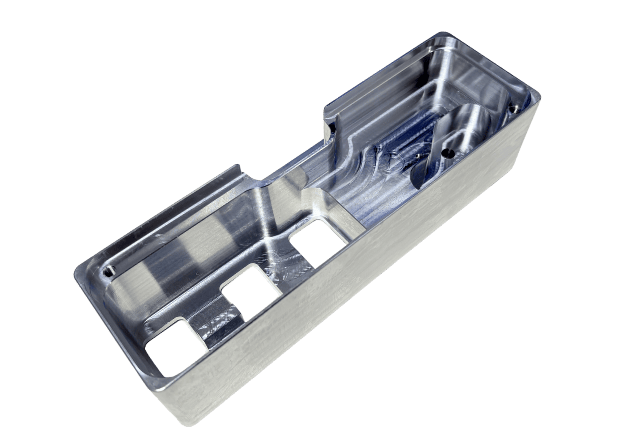
Onteloiden syvyyden rajoittaminen voi vähentää merkittävästi koneistuskustannuksia. Mitä syvempi ontelo, sitä kauemmin sen työstäminen kestää, ja saatetaan tarvita erikoistyökaluja tai moniakselijärjestelmiä. Yleissääntönä on pitää ontelon syvyys enintään neljä kertaa leveys, jotta aikaa vievät ja kalliit työvaiheet voidaan minimoida.
3. Lisää ohuiden seinien paksuutta
Ohuiden seinämien paksuuden lisääminen auttaa parantamaan mittapysyvyyttä ja vähentää muodonmuutosten mahdollisuutta koneistuksen aikana. Ohuet seinämät ovat usein alttiita tärinälle, mikä tekee niiden tarkan koneistuksen vaikeaksi. Paksummat seinämät varmistavat tasaisemman materiaalinpoiston ja lyhentävät koneistusaikaa.
4. Käytä vakioreikäkokoja
Vakioreikien koot eivät ainoastaan vähennä lisätyöstövaiheiden tarvetta, vaan myös alentavat työkalu- ja tarkastuskustannuksia. Vakioporakokojen käyttö nopeuttaa tuotantoa, koska työkalunvaihtoja ja säätöjä tarvitaan vähemmän. Tämä auttaa myös pitämään työstökustannukset alhaisina ja vakaina.
5. Määritä toleranssit vain tarvittaessa
Tiukkojen toleranssien määrittäminen lisää tarpeettomasti koneistuskustannuksia. Määritä tiukimmat toleranssit vain, jos ne ovat kriittisiä osan toiminnan kannalta. Useimmille ei-kriittisille ominaisuuksille vakiotoleranssit riittävät, mikä vähentää sekä koneistusaikaa että -kustannuksia.
6. Huomioi materiaalin työstettävyys
Materiaalien työstettävyys vaikuttaa suoraan CNC-koneistuksen kustannuksiin ja nopeuteen. Helpommin työstettävät materiaalit, kuten alumiini, lyhentävät koneistusaikaa ja vähentävät työkalujen kulumista. Osia suunniteltaessa on otettava huomioon paremmin työstettävät materiaalit sekä suorituskyvyn että kustannustehokkuuden optimoimiseksi.



UKK
Miksi valita alumiinimateriaali CNC-työstöosiin?
Alumiini on suosittu valinta CNC-työstöön erinomaisen työstettävyytensä, korkean lujuus-painosuhteensa, korroosionkestävyytensä ja alhaisten kustannustensa ansiosta. Se on erittäin monipuolinen, sopii monille eri teollisuudenaloille ja sitä voidaan helposti muokata eri muotoihin ja kokoihin.
Paljonko CNC-alumiinin työstäminen maksaa?
CNC-alumiinin koneistuksen kustannukset riippuvat useista tekijöistä, kuten materiaalilaadusta, suunnittelun monimutkaisuudesta, toleransseista, määrästä ja vaaditusta pinnanlaadusta. Alumiinin koneistuskustannukset ovat keskimäärin suhteellisen alhaiset verrattuna muihin metalleihin, erityisesti yleisten laatujen, kuten 6061 ja 7075, kohdalla. Räätälöinti, erikoistyökalut ja tiukemmat toleranssit voivat nostaa kustannuksia, mutta alumiinin työstettävyys ja kustannustehokkuus tekevät siitä usein ensisijaisen valinnan sekä prototyyppien että tuotantoerien valmistukseen.
Mitä on CNC-alumiinin työstö?
CNC-alumiinin työstö on tarkkuusvalmistusprosessi, jossa tietokoneohjattuja koneita käytetään alumiiniosien leikkaamiseen, muotoiluun ja muotoiluun tiettyjen suunnitteluvaatimusten mukaisesti. Tämä prosessi sisältää erilaisia tekniikoita, kuten CNC-jyrsintää, CNC-sorvausta ja porausta, mikä mahdollistaa erittäin tarkkojen, monimutkaisten ja räätälöityjen osien valmistuksen. Alumiiniseoksia, kuten 6061, 7075 ja 2024, käytetään yleisesti työstöön niiden ihanteellisen lujuuden, työstettävyyden ja kustannusten tasapainon vuoksi.
Millä teollisuudenaloilla käytetään CNC-alumiinin työstöä?
CNC-alumiinin työstöä käytetään laajalti useilla eri teollisuudenaloilla, kuten ilmailu- ja avaruusteollisuudessa, autoteollisuudessa, lääketieteessä, elektroniikassa ja robotiikassa. Ilmailu- ja avaruusteollisuudessa alumiiniosia käytetään niiden keveyden ja lujuusominaisuuksien vuoksi. Autoteollisuus hyötyy alumiinin lujuus-painosuhteesta, joka vähentää ajoneuvojen painoa ja parantaa polttoainetehokkuutta. Lääketieteellisissä laitteissa alumiini tarjoaa kestävyyttä ja korroosionkestävyyttä, kun taas elektroniikassa ja robotiikassa sitä käytetään sen tarkkuuden ja keveyden vuoksi.
Mitkä ovat CNC-koneistettujen alumiiniosien toleranssit?
CNC-koneistettujen alumiiniosien toleranssit voivat vaihdella ±0.05 mm:stä standardiosille ±0.005 mm:iin tarkkuuskomponenteille. Tarkka toleranssi riippuu osan monimutkaisuudesta, materiaalilaadusta ja CNC-laitteiston ominaisuuksista. Yleisesti ottaen yleisissä sovelluksissa voidaan saavuttaa ±0.1 mm:n ja ±0.02 mm:n toleranssit, kun taas ilmailu- ja avaruusteollisuudessa, lääketieteen ja suurten suorituskykyisten teollisuudenalojen tarpeisiin tarvitaan tyypillisesti tiukempia toleransseja.