
در ماشینکاری CNC و ساخت قطعات فلزی، سختی مواد مستقیماً بر انتخاب ابزار، پارامترهای برش، راندمان ماشینکاری و کیفیت نهایی قطعه تأثیر میگذارد. اگرچه فلزات نرم و سخت را میتوان از طریق تراشکاری، فرزکاری، سوراخکاری و سایر روشهای ماشینکاری پردازش کرد، اما الزامات ماشینکاری عملی آنها کاملاً متفاوت است. درک این تفاوتها میتواند به تولیدکنندگان در انتخاب فرآیندهای ماشینکاری مناسب، کاهش سایش ابزار و کنترل هزینههای تولید کمک کند.
فلزات نرم و فلزات سخت چیستند؟
ویژگیهای فلزات نرم
فلزات نرم عموماً سختی نسبتاً کم و شکلپذیری خوبی دارند. نمونههای رایج شامل آلومینیوم، مس، برنج و برخی از آلیاژهای منیزیم هستند. این مواد معمولاً برش آسانتری دارند و اغلب در صورت امکان شرایط ماشین و ابزار، میتوانند با سرعتهای برش نسبتاً بالا ماشینکاری شوند.
با این حال، فلزات نرم لزوماً در هر شرایطی به راحتی ماشینکاری نمیشوند. برخی از مواد نرم مستعد چسبندگی ابزار، تشکیل پلیسه و برادههای بلند هستند. اگر هندسه ابزار یا پارامترهای برش به درستی انتخاب نشوند، دقت ابعادی و کیفیت سطح همچنان میتواند تحت تأثیر قرار گیرد.
ویژگیهای فلزات سخت
فلزات سخت عموماً سختی و استحکام بالاتری دارند. نمونههای بارز آن شامل فولاد ابزار، فولاد سختشده و برخی آلیاژهای پایه نیکل است. هنگام ماشینکاری این مواد، نیروهای برشی و دمای برش معمولاً بالاتر هستند و نیازهای بیشتری را برای مقاومت در برابر سایش ابزار، استحکام دستگاه و پایداری فرآیند ایجاد میکنند.
ماشینکاری فلزات سخت نیاز به کنترل دقیقتر پارامترهای برش دارد. انتخاب ابزار همچنین باید سختی مواد، شرایط عملیات حرارتی و هندسه قطعه را در نظر بگیرد.
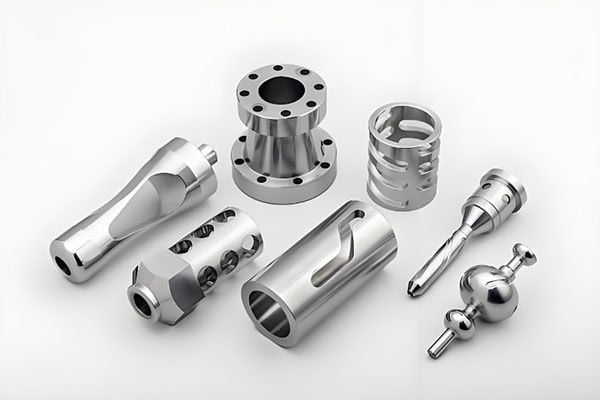
انتخاب ابزار چه تفاوتی ایجاد میکند؟
فلزات نرم به ابزارهای برش تیز نیاز دارند
هنگام ماشینکاری فلزات نرم مانند آلومینیوم، مس و برنج، ابزارها باید لبههای برشی تیزی داشته باشند تا چسبندگی مواد و مقاومت برشی کاهش یابد.
برای ماشینکاری CNC آلومینیوم، ابزارهای کاربیدی طراحی شده برای فلزات غیر آهنی معمولاً بر اساس هندسه ماده و قطعه انتخاب میشوند. هندسه شیار ابزار همچنین باید تخلیه مؤثر براده را فراهم کند تا از ورود مکرر برادههای بلند به منطقه برش جلوگیری شود.
فلزات سخت به مقاومت سایشی بالاتری نیاز دارند
هنگام ماشینکاری فولاد سخت شده یا آلیاژهای با استحکام بالا، ابزارهای برشی در معرض بارهای مکانیکی و حرارتی بیشتری قرار میگیرند. در نتیجه، مقاومت در برابر سایش ابزار از اهمیت ویژهای برخوردار میشود.
ابزارهای برشی کاربیدی و روکشدار معمولاً برای ماشینکاری فلزات سخت استفاده میشوند. در عین حال، برآمدگی ابزار باید کنترل شود تا انحراف و لرزش ناشی از طول بیش از حد ابزار کاهش یابد.
پارامترهای برش چه تفاوتی دارند؟
فلزات نرم معمولاً میتوانند با سرعتهای برش بالاتر ماشینکاری شوند
موادی مانند آلومینیوم و برنج عموماً مقاومت برشی نسبتاً کمی دارند. بنابراین، هنگامی که قابلیتهای ماشینآلات و ابزارآلات اجازه میدهد، میتوان از سرعتهای بالاتر اسپیندل و نرخهای پیشروی مناسب برای دستیابی به نرخهای بالاتر برادهبرداری استفاده کرد.
با این حال، سرعت برش نباید صرفاً تا حد امکان افزایش یابد. پارامترهای بیش از حد تهاجمی همچنان میتوانند باعث ایجاد پلیسه، لرزش و افزایش تولید گرما شوند.
فلزات سخت نیاز به کنترل دقیق بارهای برش دارند
هنگام ماشینکاری فلزات سخت، سرعت اسپیندل، نرخ پیشروی و عمق برش باید با دقت بیشتری انتخاب شوند. پارامترهای برش بیش از حد میتواند باعث سایش سریع ابزار و در موارد شدید، لبپریدگی لبه برش یا خرابی ابزار شود.
هنگام ماشینکاری مواد با سختی بالا، پارامترها باید با توجه به شرایط ماده، عملکرد ابزار و استحکام دستگاه تنظیم شوند. یک فرآیند پرداخت پایدار نیز برای حفظ دقت ابعادی نهایی مهم است.
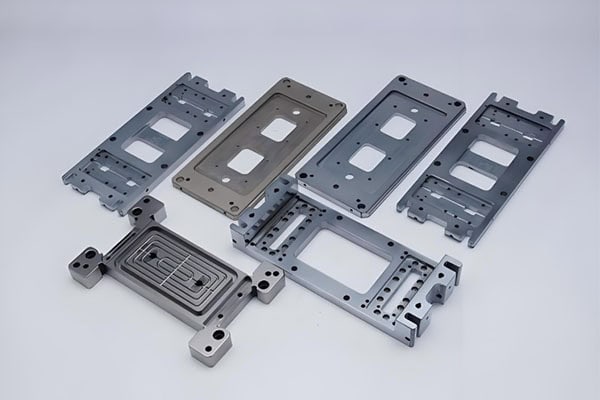
راندمان ماشینکاری و عمر ابزار چگونه متفاوت است؟
فلزات نرم معمولاً راندمان ماشینکاری بالاتری دارند
فلزات نرم نسبتاً به راحتی برش داده میشوند و میتوانند در شرایط ماشینکاری مناسب به نرخهای بالای برادهبرداری دست یابند. برای ماشینکاری CNC آلومینیوم و تولید قطعات مکانیکی با حجم بالا، بهینهسازی مسیر ابزار، سرعت برش و نرخ تغذیه میتواند بهرهوری را بیشتر بهبود بخشد.
فلزات سخت نسبت به سایش ابزار حساستر هستند
ماشینکاری فلزات سخت، نیروهای برشی و گرمای نسبتاً بالایی تولید میکند که میتواند سایش ابزار را تسریع کند. اگر از یک ابزار فرسوده همچنان استفاده شود، ممکن است انحرافات ابعادی و افزایش زبری سطح رخ دهد.
برای ماشینکاری فلزات سخت با حجم بالا، تولیدکنندگان باید یک سیستم مدیریت عمر ابزار مناسب ایجاد کنند و ابزارها را مطابق با شرایط واقعی ماشینکاری تعویض کنند.
مشکلات کیفیت سطح چه تفاوتی با هم دارند؟
فلزات نرم مستعد ایجاد پلیسه و چسبندگی ابزار هستند
از آنجا که فلزات نرم عموماً شکلپذیر هستند، ماشینکاری میتواند منجر به ایجاد پلیسه، چسبندگی مواد و برادههای بلند شود.
استفاده از ابزارهای برش تیز، کنترل نرخ پیشروی و بهبود خنککاری و تخلیه براده میتواند به کاهش این مشکلات کمک کند. برای قطعات آلومینیومی دقیق، باید به پلیسههای کوچکی که ممکن است پس از ماشینکاری باقی بمانند نیز توجه ویژهای شود.
فلزات سخت بیشتر مستعد لرزش و رد ابزار هستند
فلزات سخت مقاومت برشی نسبتاً بالایی ایجاد میکنند. اگر استحکام دستگاه کافی نباشد، نگهدارنده ابزار ناپایدار باشد یا برآمدگی ابزار بیش از حد باشد، لرزش ماشینکاری میتواند رخ دهد.
ارتعاش نه تنها عمر ابزار را کوتاه میکند، بلکه میتواند رد ابزار قابل مشاهدهای را روی سطح قطعه کار باقی بگذارد و بر زبری سطح تأثیر منفی بگذارد. بنابراین، پرداخت دقیق فلزات سخت عموماً فشار بیشتری را بر دستگاه، فیکسچرها و ابزارهای برش وارد میکند.
چگونه باید فرآیند ماشینکاری انتخاب شود؟
تنظیم پارامترها بر اساس خواص مواد
مواد فلزی مختلف نباید صرفاً با استفاده از پارامترهای CNC یکسان ماشینکاری شوند. قبل از ماشینکاری، درجه مواد، سختی و شرایط عملیات حرارتی باید تأیید شود. سپس پارامترهای برش را میتوان بر اساس جنس ابزار، قابلیت دستگاه و هندسه قطعه انتخاب کرد.
توالی ماشینکاری را به درستی برنامهریزی کنید
چه ماشینکاری فلزات نرم باشد و چه سخت، عملیات خشنکاری، نیمهپرداختکاری و پرداختکاری باید مطابق با هندسه قطعه و الزامات عملکردی آن تنظیم شوند.
ماشینکاری فلزات نرم نیاز به توجه بیشتری به تغییر شکل و تشکیل پلیسه دارد، در حالی که ماشینکاری فلزات سخت بیشتر بر پایداری برش و عمر ابزار تمرکز دارد. برای قطعات پیچیده، یک توالی ماشینکاری به خوبی برنامهریزی شده همچنین میتواند تعداد تنظیمات و خطاهای موقعیتیابی انباشته شده را کاهش دهد.
به بازرسی حین فرآیند توجه کنید
پس از ماشینکاری، ابعاد و کیفیت سطح باید مطابق با الزامات قطعه بررسی شوند. برای قطعات فلزی با دقت بالا، میتوان از ابزارهایی مانند میکرومتر، کولیس، تسترهای زبری سطح و ماشینهای اندازهگیری مختصات (CMM) برای تأیید ابعاد بحرانی، تلرانسها و پارامترهای سطح استفاده کرد.
تفاوت بین ماشینکاری فلزات نرم و فلزات سخت صرفاً به سختی ماده مربوط نمیشود. این تفاوت شامل ابزار، پارامترهای برش، استحکام دستگاه، اتلاف گرما، تخلیه براده و کنترل کیفیت نیز میشود.
ماشینکاری فلزات نرم عموماً تأکید بیشتری بر راندمان ماشینکاری، تخلیه براده و جلوگیری از چسبندگی ابزار دارد، در حالی که ماشینکاری فلزات سخت بیشتر بر مقاومت در برابر سایش ابزار، پایداری برش و دقت ابعادی نهایی تمرکز دارد.
برای پروژههای ماشینکاری CNC واقعی، فرآیند ماشینکاری باید با توجه به خواص مواد، هندسه قطعه و الزامات کاربرد توسعه داده شود، نه اینکه صرفاً سرعت ماشینکاری بر اساس نرم یا سخت بودن ماده تعیین شود.
با تطبیق صحیح مواد، ابزارهای برش، قابلیتهای دستگاه و پارامترهای ماشینکاری، تولیدکنندگان میتوانند ضمن بهبود بهرهوری و کنترل هزینههای کلی تولید، به کیفیت ثابتی از قطعات دست یابند.















