
نمادهای پرداخت سطح، روشی مختصر برای اطلاعرسانی به ماشینکاران، بازرسان و تأمینکنندگان در مورد نحوه عملکرد یک سطح تولید شده هستند. یک عبارت کوچک در یک نقشه مهندسی میتواند زبری، میزان برداشت مواد، میزان مجاز ماشینکاری، جهت لایهگذاری و گاهی اوقات فرآیند تولید مورد نیاز را تعریف کند. برداشت نادرست از این عبارت میتواند منجر به پرداخت غیرضروری، ماشینکاری نادرست، اختلافات بازرسی یا قطعاتی شود که ابعاد را برآورده میکنند اما در حین کار از کار میافتند.
این راهنما نمادهای پرداخت سطح، توضیحات ترسیم، مقادیر Ra و Rz، سطوح رایج سطح CNC، نمادهای چیدمان، شیوههای ISO و ASME، اثرات ماشینکاری، روشهای بازرسی، ملاحظات هزینه و روشهای عملی برای تعیین صحیح پرداخت سطح برای قطعات ماشینکاری شده با CNC را توضیح میدهد.
نمادهای پرداخت سطح چیستند؟
نمادهای پرداخت سطح، علائم ترسیمی استانداردی هستند که برای بیان الزامات بافت سطح استفاده میشوند. آنها به سازنده میگویند که آیا سطح به زبری کنترلشده نیاز دارد، آیا حذف مواد الزامی است یا ممنوع، و آیا الزامات اضافی مانند جهت چیدمان یا یادداشتهای فرآیند اعمال میشود یا خیر.
نمادهای پرداخت سطح چه چیزی را به یک ماشینکار CNC میگویند؟
نماد پرداخت سطح چیزی بیش از توصیف ظاهر است. این نماد میتواند نشان دهد که یک سطح چقدر باید صاف باشد و آیا نتیجه مشخص شده باید با ماشینکاری حاصل شود یا خیر.
برای یک ماشینکار CNC، این الزام ممکن است بر انتخاب ابزار، میزان پرداخت نهایی، پارامترهای برش، صلبیت تنظیمات و برنامهریزی بازرسی تأثیر بگذارد.
سطحی که با Ra 3.2 مشخص شده باشد، ممکن است مستقیماً از ماشینکاری CNC معمولی قابل دستیابی باشد، در حالی که Ra 0.4 ممکن است نیاز به سنگ زنی، پولیش یا فرآیند تکمیل دیگری داشته باشد.
پرداخت سطح در مقابل زبری سطح در مقابل بافت سطح
پرداخت سطح یک اصطلاح گسترده در تولید است که وضعیت کلی یک سطح را پس از ماشینکاری یا پرداخت توصیف میکند.
زبری سطح به طور خاص به قلهها و درههای ریزمقیاس اشاره دارد. Ra و Rz معمولاً برای تعیین کمیت این بینظمیها استفاده میشوند.
بافت سطح شامل زبری، موجدار بودن، لایهبندی و سایر ویژگیهای سطح میشود. به همین دلیل، دو سطح میتوانند مقدار Ra یکسانی داشته باشند اما همچنان ظاهر یا رفتار متفاوتی داشته باشند.
چرا نمادهای پرداخت سطح در تولید اهمیت دارند؟
شرایط صحیح سطح میتواند بر آببندی، سایش، اصطکاک، روانکاری، عمر خستگی، چسبندگی پوشش و ظاهر آن تأثیر بگذارد.
سطح یاتاقان شفت، سطح آببندی و حفره پنهان سازه نیازی به پرداخت یکسان ندارند.
نمادهای پرداخت سطح به طراحان این امکان را میدهند که نواحی بحرانی را کنترل کنند، بدون اینکه سازنده را مجبور به پرداخت بیش از حد کل قطعه کنند.
انواع اصلی نمادهای پرداخت سطح کدامند؟
نماد بافت سطح پایه را میتوان تغییر داد تا نشان دهد که آیا حذف مواد لازم، ممنوع یا در فرآیند تولید آزاد است. درک این تغییرات اولین قدم در خواندن صحیح نمادهای پرداخت سطح ماشینکاری است.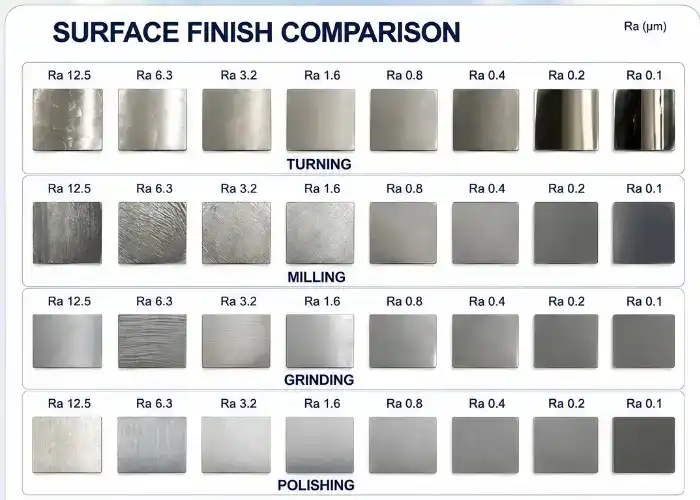
نماد اصلی بافت سطحی
نماد پایه نشان میدهد که الزام بافت سطح اعمال میشود.
به خودی خود، لزوماً بیان نمیکند که ماشینکاری مورد نیاز است.
مقادیر اضافی، نام پارامترها یا یادداشتها در اطراف نماد اضافه میشوند تا کل الزام را تعریف کنند.
نماد مورد نیاز برای حذف مواد
وقتی نماد شامل میله ماشینکاری باشد، حذف مواد لازم است.
این بدان معناست که سطح نهایی باید از طریق یک فرآیند حذف مواد مانند تراشکاری، فرزکاری، سنگزنی، هونینگ یا عملیات کنترلشده دیگری تولید شود.
برای قطعات CNC، این نماد مهم است زیرا یک سطح ریختهگری شده یا آهنگری شده را نمیتوان به سادگی در شرایط اولیه خود پذیرفت.
نماد ممنوعه حذف مواد
دایرهای که به نماد بافت سطح اضافه شده است، نشان میدهد که برداشتن مواد ممنوع است.
این اغلب مربوط به سطوح ریختهگری، آهنگری، قالبگیری شده یا سطوح تقریباً به شکل نهایی است.
ماشینکاری چنین سطحی میتواند باعث حذف عمدی پوسته، تغییر هندسه یا نقض الزامات طراحی شود، حتی اگر اندازهگیریهای ابعادی قابل قبول باقی بمانند.
نمادهای اعمال شده بر روی چندین یا تمام سطوح
برخی از نقشهها از یک الزام کلی برای پرداخت سطح استفاده میکنند که برای همه سطوح اعمال میشود، مگر اینکه پرداخت دیگری به صورت محلی مشخص شده باشد.
این باعث صرفهجویی در فضای طراحی میشود، اما باید با دقت خوانده شود.
یک راهنمای محلی برای پرداخت سطح معمولاً الزامات عمومی برای آن منطقه خاص را نادیده میگیرد.
نحوه خواندن توضیحات پرداخت سطح
یک راهنمای کامل پرداخت سطح میتواند شامل پارامتر زبری، مقدار حدی، الزامات فرآیند، جهت لایهگذاری، میزان مجاز ماشینکاری و نکات اضافی باشد. بنابراین، این نماد باید به عنوان یک بسته کامل خوانده شود، نه اینکه فقط روی عدد Ra تمرکز شود.
پارامتر و محدودیت زبری
آشناترین پارامتر Ra است، اما نقشهها ممکن است Rz یا پارامترهای دیگری را نیز مشخص کنند.
این مقدار، سطح بافت مجاز را معمولاً بر حسب میکرومتر یا میکرواینچ تعریف میکند.
بنابراین، عبارتی مانند Ra 1.6 صرفاً به معنای «صاف به نظر رسیدن سطح» نیست، بلکه یک الزام پذیرش قابل اندازهگیری را تعیین میکند.
فرآیند تولید یا تصفیه
یک نقشه میتواند فرآیند مورد نیاز را مشخص کند، زمانی که عملکرد سطح به نحوه ایجاد بافت بستگی دارد.
برای مثال، ممکن است به جای درخواست سادهی مقدار Ra پایین، درخواست سنگزنی شود.
این میتواند مهم باشد زیرا یک سطح سنگزنی شده و یک سطح فرزکاری شده میتوانند مقادیر Ra مشابهی داشته باشند اما لایهگذاری، موجدار بودن و رفتار تماسی متفاوتی داشته باشند.
جهت قرارگیری سطح
Lay جهت غالب الگوی سطح را توصیف میکند.
ممکن است لازم باشد که طرح نسبت به یک مرجع، موازی، عمود، ضربدری، دایرهای، شعاعی یا چند جهته باشد.
این امر به ویژه در سطوح آب بندی و لغزنده اهمیت دارد.
کمک هزینه ماشینکاری
یک راهنمای پرداخت سطح همچنین ممکن است بیان کند که چه مقدار ماده باید برای عملیات پرداخت بعدی باقی بماند.
برای مثال، ماشینکاری خشن ممکن است عمداً پس از عملیات حرارتی، قطعه را برای سنگزنی باقی بگذارد.
اگر این مقدار مجاز نادیده گرفته شود، ممکن است عملیات پرداخت، مواد کافی برای اصلاح اعوجاج یا دستیابی به ابعاد نهایی را نداشته باشد.
الزامات اضافی برای بافت سطح
برخی از سطوح به اطلاعات بیشتری نسبت به یک مقدار Ra واحد نیاز دارند.
این نقشه ممکن است چندین پارامتر زبری، روش تولید، جهت چیدمان یا سایر نکات کاربردی را تعریف کند.
وقتی توضیحات پیچیده میشود، تولیدکننده باید قبل از تولید، تفسیر را تأیید کند، نه اینکه عمداً آن را فرض کند.
Ra، Rz، Rq و Rt به چه معناست؟
Ra رایجترین پارامتر زبری سطح است، اما به طور کامل هر سطحی را توصیف نمیکند. Rz، Rq و Rt اطلاعات بیشتری در مورد ارتفاع قله، عمق دره و تغییرات کلی پروفیل ارائه میدهند.
Ra: زبری میانگین حسابی
Ra میانگین حسابی انحرافات مطلق پروفیل زبری اندازهگیری شده از خط میانگین آن است.
این روش محبوب است زیرا یک مقدار عددی ساده ارائه میدهد که مقایسه آن بین سطوح آسان است.
با این حال، میانگینگیری میتواند نقصهای منفرد را پنهان کند. دو سطح میتوانند Ra یکسانی داشته باشند، حتی اگر یکی از آنها درههای عمیقتری داشته باشد.
Rz: ناهمواری قله تا دره
Rz ارتفاع قله تا دره را در طولهای نمونهبرداری تعریفشده ارزیابی میکند.
نسبت به Ra به قلهها و درههای مشخص حساستر است.
برای آببندی، سایش یا سطوح تماس، Rz ممکن است اطلاعات مفیدتری ارائه دهد، زمانی که خراشهای عمیق یا قلههای بلند میتوانند بر عملکرد تأثیر بگذارند.
Rq: زبری میانگین مربعات جذر
Rq از محاسبه ریشه میانگین مربعات استفاده میکند.
از آنجا که انحرافات بزرگتر تأثیر بیشتری بر نتیجه دارند، Rq نسبت به Ra به تغییرات شدید پروفیل واکنش قویتری نشان میدهد.
این روش در نقشههای CNC معمولی کمتر رایج است اما در تحلیل دقیق سطح مفید است.
Rt: ارتفاع کل پروفیل
Rt نشان دهنده کل فاصله عمودی بین بلندترین قله و پایین ترین دره در پروفیل ارزیابی شده است.
این باعث میشود که به خراشهای منفرد، شیارها یا نوکهای تیز حساس باشد.
اگر یک نقص عمده وجود داشته باشد، یک سطح میتواند از Ra عبور کند و در عین حال Rt غیرمعمول بالایی نشان دهد.
چه زمانی از Ra در مقابل Rz استفاده کنیم؟
Ra برای مشخصات ماشینکاری عمومی و بازرسی معمول به خوبی کار میکند.
Rz زمانی مفیدتر میشود که رفتار قله به دره مستقیماً بر آببندی، روانکاری، سایش یا تماس تأثیر بگذارد.
نکته مهم این است که Ra و Rz نباید به عنوان معادلهای مستقیم در نظر گرفته شوند.
چه مقادیری برای پرداخت سطح در ماشینکاری CNC رایج است؟
مقادیر معمول پرداخت سطح CNC از سطوح نسبتاً خشن ماشینکاری شده در حدود Ra 6.3 تا پرداختهای عملکردی ظریف در حدود Ra 0.8 یا کمتر متغیر است. مقدار مورد نیاز باید با عملکرد قطعه مطابقت داشته باشد زیرا Ra کمتر عموماً زمان و هزینه فرآیند را افزایش میدهد.
| رادیوم معمولی | استفاده عمومی |
| 6.3 μm | ماشینکاری خشن و سطوح غیر بحرانی |
| 3.2 μm | سطوح ماشینکاری شده با CNC عمومی |
| 1.6 μm | سطوح ماشینکاری شده دقیق |
| 0.8 μm | سطوح کاربردی ظریف |
| 0.4 μm | پرداخت دقیق با کیفیت بالا |
| ۰.۲ میکرومتر و کمتر | فرآیندهای تکمیلی تخصصی |
Ra 6.3 برای سطوح ناهموار ماشینکاری شده
Ra 6.3 میتواند برای نواحی ساختاری پنهان یا سطوحی که آببندی، لغزش یا نیاز به کنترل بصری دقیق ندارند، مناسب باشد.
هدف اصلی در این سطح معمولاً حذف کارآمد مواد است تا ظاهر.
پرداخت نهایی میتواند بسته به اینکه سطح فرزکاری، تراشکاری یا توسط فرآیند دیگری تولید شده باشد، متفاوت باشد.
Ra 3.2 برای ماشینکاری CNC عمومی
Ra 3.2 برای اجزای ماشینکاری شده عمومی مانند محفظهها، براکتها، صفحات و اجزای ساختاری رایج است.
این یک تعادل عملی بین سرعت ماشینکاری و کیفیت سطح فراهم میکند.
بسیاری از قطعات نیازی به پرداخت صافتر ندارند، مگر اینکه سطح آنها نقش عملکردی خاصی داشته باشد.
Ra 1.6 برای سطوح ماشینکاری شده دقیق
Ra 1.6 معمولاً نیاز به پرداخت کنترلشدهتری دارد.
ممکن است به یک مسیر پرداخت اختصاصی، ابزار تیز، محل نگهداری پایدار، تغذیه کمتر و استحکام خوب دستگاه نیاز باشد.
اغلب برای سطوح جفت شونده دشوارتر، سطوح قابل مشاهده و ویژگیهای مکانیکی دقیق مناسب است.
Ra 0.8 برای سطوح کاربردی ظریف
Ra 0.8 عموماً نیاز به کنترل دقیقتر شرایط برش دارد.
میزان لنگی ابزار، ارتعاش، مایع خنککننده، وضعیت لبه برش و میزان پرداخت نهایی اهمیت بیشتری پیدا میکنند.
این سطح ممکن است روی شفتها، سطوح یاتاقان، نواحی آببندی یا سایر رابطهای عملکردی استفاده شود.
Ra 0.4 و کمتر برای پرداخت با دقت بالا
Ra 0.4 یا کمتر اغلب فرزکاری و تراشکاری معمولی را به سمت محدودیتهای عملی خود سوق میدهد.
سنگزنی، هونینگ، لپینگ یا پولیش میتواند مسیری پایدارتر و اقتصادیتر را فراهم کند.
بهترین فرآیند به هندسه، تلرانس، جنس و عملکرد سطح مورد نیاز بستگی دارد.
چرا Ra پایینتر همیشه به معنای عملکرد بهتر نیست؟
یک سطح صافتر به طور خودکار بهتر نیست.
برخی از سطوح تماس روانکاری شده به بافت کافی برای حفظ روغن نیاز دارند، در حالی که برخی از پوششها برای چسبندگی به زبری کنترل شده نیاز دارند.
بنابراین مقدار صحیح Ra باید از تابع بدست آید، نه از این فرض که عدد کوچکتر به معنای کیفیت بالاتر است.
نمادهای لایه گذاری سطحی به چه معناست؟
نمادهای چیدمان سطح، جهت غالب علائم ماشینکاری را تعریف میکنند. جهت چیدمان میتواند بر آببندی، اصطکاک، روانکاری، سایش و ظاهر تأثیر بگذارد، حتی زمانی که مقدار Ra اندازهگیری شده بدون تغییر باقی بماند.
چیدمان موازی
منظور از چیدمان موازی این است که الگوی سطح موازی با جهت مرجع است.
این ممکن است با سنگ زنی، فرزکاری یا فرآیند جهت دار دیگری ایجاد شود.
مناسب بودن آن بستگی به نحوه حرکت یا آببندی قطعه جفتشونده روی سطح دارد.
چیدمان عمودی
امتداد عمود بر جهت مرجع امتداد دارد.
این امر ممکن است بسته به جهت لغزش یا جریان سیال، عملکرد عملکردی را بهبود یا کاهش دهد.
برای سطوح تماس متحرک، رابطه بین نحوه قرارگیری و حرکت باید به دقت در نظر گرفته شود.
طرح متقاطع و چند جهته
طرح متقاطع شامل الگوهای سطحی متقاطع است.
چیدمان چند جهته هیچ جهت غالب واحدی ندارد.
این الگوها را میتوان با صیقل دادن، روشهای خاص سنگزنی یا مسیرهای ماشینکاری همپوشانی ایجاد کرد.
چیدمان دایرهای و شعاعی
لایه دایرهای مسیری دایرهای را به دور یک مرکز دنبال میکند.
لایه شعاعی از یک نقطه مرکزی به سمت بیرون امتداد مییابد.
این موارد در اجزای چرخشی روکشدار رایج هستند و میتوانند برای کاربردهای آببندی اهمیت قابل توجهی داشته باشند.
چرا جهت قرارگیری برای آببندی، سایش و لغزش اهمیت دارد؟
یک سطح آببندی ممکن است Ra قابل قبولی داشته باشد اما اگر رد ابزار یک مسیر پیوسته در سراسر آببندی ایجاد کند، هنوز نشتی داشته باشد.
به طور مشابه، سطوح لغزشی میتوانند بسته به اینکه حرکت از خطوط ماشینکاری پیروی میکند یا از آنها عبور میکند، رفتار متفاوتی داشته باشند.
به همین دلیل است که نقشههای مهندسی گاهی اوقات هم زبری و هم نحوهی قرارگیری را مشخص میکنند.
نمادهای پرداخت سطح چگونه در نقشههای مهندسی نشان داده میشوند؟
نمادهای پرداخت سطح در نقشهها ممکن است مستقیماً به یک سطح متصل شوند، روی یک راهنما قرار گیرند یا از طریق یک یادداشت عمومی مشخص شوند. محل قرارگیری آنها تعیین میکند که کدام سطوح کنترل میشوند و آیا یک الزام محلی، پرداخت کلی را لغو میکند یا خیر.
نمادهایی که مستقیماً روی یک سطح قرار میگیرند
نمادی که مستقیماً در مقابل خط سطح قرار میگیرد، معمولاً برای آن سطح خاص اعمال میشود.
این مورد زمانی رایج است که فقط چند وجه به زبری خاصی نیاز دارند.
ماشینکار باید دقیقاً تأیید کند که نماد به کدام لبه یا سطح اشاره دارد.
نمادهای روی خطوط رهبر و امتداد
خطوط راهنما اجازه میدهند که الزامات پرداخت به وضوح به یک ویژگی خاص اشاره کنند.
آنها زمانی مفید هستند که طرح شلوغ باشد یا سطح کنترل شده کوچک باشد.
خطوط امتداد همچنین میتوانند بسته به تمرین طراحی، اطلاعات بافت سطح را حمل کنند.
نکات کلی در مورد پرداخت سطح
یک یادداشت کلی ممکن است مشخص کند که تمام سطوح ماشینکاری نشده، به عنوان مثال، به Ra 3.2 نیاز دارند.
این کار از تکرار چندین باره یک فراخوان جلوگیری میکند.
سپس نمادهای محلی استثنائاتی را تعریف میکنند که نیاز به پایان متفاوتی دارند.
الزامات پرداخت متفاوت در یک قطعه
یک قطعه CNC میتواند شامل چندین الزام سطحی باشد.
یک سطح آببندی ممکن است به Ra 0.8، یک نشیمنگاه یاتاقان Ra 1.6 و محفظههای غیر بحرانی Ra 3.2 یا بیشتر نیاز داشته باشد.
این معمولاً اقتصادیتر از تعیین دقیقترین پرداخت در همه جا است.
چگونه از توضیحات مبهم در مورد پرداخت سطح جلوگیری کنیم
نقشه باید به وضوح پارامتر زبری، مقدار، سطح کنترلشده، استاندارد مربوطه و هرگونه لایهبندی یا فرآیند مورد نیاز را مشخص کند.
وقتی تأمینکنندگان ممکن است نقشه را به طور متفاوتی تفسیر کنند، از تکیه بر قراردادهای مستند نشدهی شرکت خودداری کنید.
یک راهنمای واضح، هم ریسک تولید و هم اختلافات مربوط به بازرسی را کاهش میدهد.
چه استانداردهایی برای نمادهای پرداخت سطح اعمال میشود؟
نمادهای پرداخت سطح باید در چارچوب استاندارد نقشهکشی که آنها را تعریف میکند، تفسیر شوند. سیستمهای ISO و ASME از مفاهیم مشابه زیادی استفاده میکنند، اما نمادگذاری و قوانین دقیق آنها همیشه یکسان نیست.
نمادهای بافت سطح ISO 21920-1
استاندارد ISO 21920-1 چارچوب فعلی ISO را برای نشان دادن الزامات بافت سطح پروفیل در اسناد فنی محصول ارائه میدهد.
این تعریف میکند که چگونه اطلاعات بافت سطح با استفاده از نمادهای گرافیکی ارائه میشود.
نقشههای مدرن مبتنی بر ISO به طور فزایندهای از این سیستم استفاده میکنند.
نقشههای پرداخت سطحی قدیمی ISO 1302
بسیاری از نقشههای موجود هنوز از کنوانسیونهای ISO 1302 پیروی میکنند.
بنابراین، تولیدکنندگان هنگام کار با قطعات قدیمی و برنامههای تولید طولانیمدت، باید نمادهای قدیمیتر را درک کنند.
امنترین رویکرد این است که استاندارد ذکر شده در نقشه را شناسایی کنیم، نه اینکه فرض کنیم جدیدترین سیستم به طور خودکار اعمال میشود.
توضیحات بافت سطح ASME
نقشههای مهندسی آمریکای شمالی ممکن است از رویههای بافت سطح ASME پیروی کنند.
زبان گرافیکی از نظر هدف مشابه است اما ممکن است در جزئیات ارائه و تفسیر متفاوت باشد.
تأمینکنندگانی که در سطح بینالمللی کار میکنند باید در خواندن هر دو سیستم راحت باشند.
چرا استاندارد نقشه باید قبل از ماشینکاری تأیید شود
مقدار زبری بدون زمینه میتواند به اشتباه تفسیر شود.
نمادگذاری پارامترها، قوانین فیلترینگ، نمادهای لایهبندی و فرضیات پیشفرض ممکن است به استاندارد مشخصشده بستگی داشته باشند.
تأیید استاندارد قبل از برنامهنویسی به جلوگیری از دوبارهکاریهای پرهزینه در مراحل بعدی کمک میکند.
چگونه نمادهای پرداخت سطح بر ماشینکاری CNC تأثیر میگذارند؟
نمادهای پرداخت سطح ماشینکاری بر کل طرح فرآیند تأثیر میگذارند. آنها میتوانند انتخاب ابزار، پارامترهای برش، مسیرهای پرداخت، میزان مجاز قطعه، استراتژی راهاندازی و اینکه آیا پس از ماشینکاری CNC به فرآیند ثانویه نیاز است یا خیر را تغییر دهند.
انتخاب ابزار و هندسه برش
ابزارهای پرداختکاری به لبههای برش پایدار و هندسه مناسب نیاز دارند.
شعاع دماغه اینسرت تراشکاری، میزان لنگی تیغه فرز، هندسه شیار و آمادهسازی لبه، همگی بر بافت حاصل تأثیر میگذارند.
ابزاری که فقط برای نرخ برادهبرداری انتخاب میشود، ممکن است برای زبری دقیق مورد نیاز مناسب نباشد.
نرخ پیشروی، سرعت و گام به گام
فرو رفتن ابزار مستقیماً بر فاصله و ارتفاع رد ابزار تأثیر میگذارد.
به نوبه خود، میزان پیشروی بالاتر در هر دور، عموماً پروفیل نظری ناهموارتری ایجاد میکند.
در فرزکاری، گام کمتر میتواند ارتفاع حلزونی را کاهش دهد، به خصوص در سطوح منحنی.
سرعت برش همچنین بر تشکیل براده و لبه متراکم تأثیر میگذارد.
مراحل پرداخت و کمک هزینه ماشینکاری
یک مسیر پرداخت اختصاصی به ابزار اجازه میدهد تا مقدار ثابتی از ماده را تحت بار برشی کمتر، حذف کند.
این امر تکرارپذیری را بهبود میبخشد.
اگر سنگزنی یا فرآیند ثانویه دیگری انجام شود، باید به اندازه کافی فضای ماشینکاری باقی بماند تا اعوجاج اصلاح شود و به ابعاد نهایی برسد.
فرزکاری در مقابل الگوهای سطح تراشکاری
فرزکاری و تراشکاری میتوانند به مقادیر Ra مشابهی دست یابند اما رد ابزار متفاوتی از خود به جا میگذارند.
تراشکاری معمولاً یک الگوی مارپیچ ایجاد میکند، در حالی که فرزکاری ممکن است قوسها، مسیرهای موازی یا حلزونی ایجاد کند.
بنابراین، فرآیند باید بر اساس زبری و لایه عملکردی انتخاب شود.
الزامات سنگزنی، هونینگ، لپینگ و پولیش
مقادیر زبری بسیار پایین ممکن است به فرآیندهایی فراتر از برش استاندارد CNC نیاز داشته باشند.
سنگزنی برای سطوح دقیق سختشده مفید است.
هونینگ برای سوراخها رایج است، در حالی که لپینگ و پولیش میتوانند پرداختهای بسیار ظریفی ایجاد کنند.
این فرآیندهای اضافی باید در طول نقل قول در نظر گرفته شوند، نه اینکه به عنوان دوباره کاری غیرمنتظره تلقی شوند.
الزامات پرداخت سطح چگونه اندازهگیری و بازرسی میشوند؟
بازرسی پرداخت سطح باید با نقشه مطابقت داشته باشد. روش اندازهگیری، جهت، طول نمونهبرداری و محل آن همگی میتوانند بر نتیجه تأثیر بگذارند، بنابراین بازرسی باید قبل از تولید برنامهریزی شود، نه پس از تکمیل قطعات.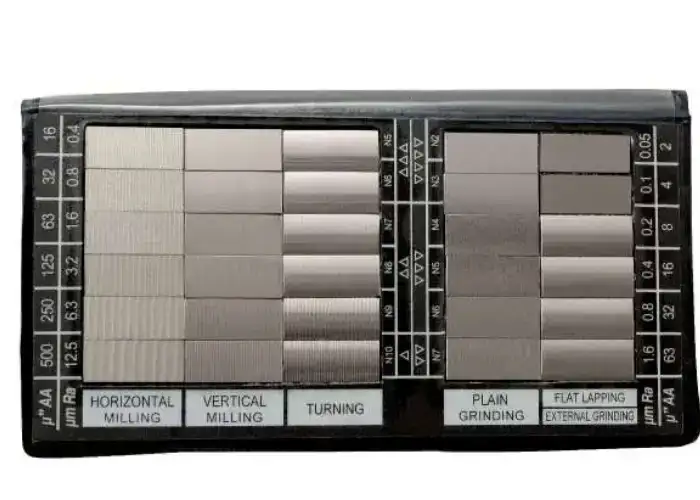
تماس با پروفیلومتر
پروفیلمتر تماسی از یک قلم برای ردیابی سطح استفاده میکند.
این دستگاه تغییرات ارتفاع را ثبت کرده و پارامترهایی مانند Ra یا Rz را محاسبه میکند.
به دلیل کاربردی بودن و تکرارپذیری، به طور گسترده برای سطوح فلزی ماشینکاری شده استفاده میشود.
اندازهگیری نوری و غیرتماسی
سیستمهای نوری، توپوگرافی سطح را بدون تماس فیزیکی با قطعه اندازهگیری میکنند.
آنها برای ویژگیهای کوچک، مواد نرم، سطوح ظریف یا اشکالی که دسترسی به آنها با قلم دشوار است، مفید هستند.
روش انتخاب شده باید همچنان با الزامات ترسیم سازگار باشد.
جهت اندازهگیری و طرح سطح
جهت اندازهگیری مهم است.
اگر قلم به موازات خط برش حرکت کند، ممکن است زبری کمتری نسبت به زمانی که از خطوط ماشینکاری عبور میکند، ثبت کند.
بنابراین، بازرسی بحرانی باید از یک جهت تعریفشده نسبت به الگوی سطح استفاده کند.
طول نمونهگیری و طول ارزیابی
ابزار باید از طول نمونهبرداری و ارزیابی مناسبی استفاده کند.
اگر طول خیلی کوتاه باشد، نتیجه ممکن است سطح واقعی را نشان ندهد.
اگر از فیلتر نامناسب استفاده شود، ممکن است موجدار شدن تصویر لحاظ شود یا زبری قابل توجهی حذف شود.
تطبیق بازرسی با نقشه راهنما
طرح بازرسی باید مشخص کند که کدام پارامتر اندازهگیری میشود، کجا اندازهگیری میشود، از کدام جهت استفاده میشود و کدام تجهیزات قابل قبول هستند.
این امر به ویژه زمانی اهمیت دارد که مشتری و تأمینکننده از سیستمهای اندازهگیری متفاوتی استفاده کنند.
توافق قبل از تولید، از اختلافات بعدی جلوگیری میکند.
الزامات پرداخت سطح چگونه بر هزینه ماشینکاری CNC تأثیر میگذارد؟
الزامات سختگیرانهتر برای پرداخت سطح معمولاً هزینه را افزایش میدهند زیرا آزادی فرآیند را کاهش میدهند. Ra پایینتر ممکن است نیاز به پیشروی آهستهتر، گامهای کوچکتر، ابزارآلات اختصاصی، پرداخت ثانویه و بازرسی دقیقتر داشته باشد.
مقادیر زبری کمتر، زمان ماشینکاری را افزایش میدهد
کاهش پیشروی یا گام به گام، زمان ماشینکاری را افزایش میدهد.
در سطوح بزرگ یا سطوح پنج محوره با فرم آزاد، تغییرات کوچک در گام میتواند تعداد مسیرهای ابزار را چند برابر کند.
بنابراین، یک پرداخت بسیار ظریف میتواند تأثیر زیادی بر زمان چرخه داشته باشد.
ابزارسازی و عملیات تکمیلی
یک کاتر معمولی ممکن است Ra 3.2 را برآورده کند، در حالی که Ra 0.4 ممکن است نیاز به سنگ زنی یا صیقل دادن داشته باشد.
هر فرآیند اضافی، هزینههای راهاندازی، جابجایی، ابزارآلات و کنترل کیفیت را افزایش میدهد.
همچنین ممکن است قطعه نیاز به حمل و نقل بین ماشینها یا بخشهای مختلف داشته باشد.
هزینه بازرسی و اندازهگیری
بافت سطحی بحرانی نیاز به تجهیزات بازرسی مناسب دارد.
اندازهگیری چندین سطح با پروفیلمتر یا سیستم نوری، زمان بیشتری نسبت به پذیرش بصری سطوح ماشینکاری شده معمولی میبرد.
بنابراین، مشخصات دقیقتر، هم تلاش برای تولید و هم تلاش برای بازرسی را افزایش میدهد.
وقتی پرداخت سطحی تنگتر، ارزش عملکردی کمی اضافه میکند
یک محفظه پنهان که هرگز آببندی، لغزش یا تماس با قسمت دیگری ندارد، ممکن است از Ra 0.8 بهرهمند نشود.
تعیین آن نوع پرداخت به هر حال هزینه را افزایش میدهد بدون اینکه عملکرد را بهبود بخشد.
نقشههای مهندسی باید الزامات سطح مورد نیاز را برای مناطقی که ارزش قابل اندازهگیری ایجاد میکنند، در نظر بگیرند.
اشتباهات رایج در ترسیم پرداخت سطح چیست؟
بیشتر مشکلات مربوط به مشخصات پرداخت سطح، ناشی از زیادهروی در مشخصات، توضیحات نامشخص، استفاده نادرست از پارامترها یا عدم توجه به نحوه تولید و اندازهگیری واقعی سطح است.
تعیین Ra کمتر از مقدار مورد نیاز تابع
انتخاب Ra 0.4 به دلیل دقیقتر به نظر رسیدن، به طور خودکار قطعه را بهبود نمیبخشد.
اگر Ra 3.2 به همان اندازه خوب عمل کند، نیاز کمتر فقط تلاش ماشینکاری را افزایش میدهد.
پرداخت سطح همیشه باید یک دلیل کاربردی داشته باشد.
گیج کردن Ra و Rz
Ra و Rz ویژگیهای متفاوتی را اندازهگیری میکنند.
استفاده از یکی به عنوان جایگزین مستقیم دیگری میتواند منجر به تصمیمات نادرست در پذیرش شود.
سازنده باید پارامتر مشخص شده در نقشه را کنترل کند.
اعمال یک الزام پرداخت برای هر سطح
یک پرداخت نهایی یکپارچه و دقیق در کل یک قطعه به ندرت اقتصادی است.
سطوح مختلف عملکردهای متفاوتی را انجام میدهند.
در نقشه باید نواحی آببندی بحرانی، لغزشی، باربری، ظاهری و سازهای معمولی از هم تفکیک شوند.
نادیده گرفتن جهت قرارگیری سطح
را به تنهایی نمیتواند بافت جهتدار را توصیف کند.
برای آببندها، سطوح کشویی یا رابطهای سیال، حتی زمانی که زبری مطابق با الزامات عددی باشد، علائم ماشینکاری ممکن است بر عملکرد تأثیر بگذارند.
وقتی عملکرد به لایه بندی بستگی دارد، باید آن را مشخص کرد.
استفاده از نمادهای قدیمی بدون تأیید استاندارد
نقاشیهای قدیمیتر ممکن است از قراردادهای بافت سطحی متفاوتی پیروی کنند.
اگر تیم تولید بدون بررسی استاندارد نقشه، تفسیر جدیدتری را در نظر بگیرد، ممکن است اطلاعات روی نقشه اشتباه برداشت شود.
بنابراین، نقشههای قدیمی باید قبل از تولید به دقت بررسی شوند.
تعیین پرداختی که اندازهگیری آن دشوار است
بررسی حفرههای عمیق، شیارهای باریک، سوراخهای ریز و سطوح منحنی پیچیده با یک پروفیلمتر قلمی استاندارد میتواند دشوار باشد.
الزامی که نتوان آن را به طور قابل اعتمادی اندازهگیری کرد، مشکلات پذیرش ایجاد میکند.
بنابراین، دسترسی به اندازهگیری باید در طول طراحی در نظر گرفته شود.
نحوه تعیین صحیح پرداخت سطح برای قطعات CNC
مشخصات یک پرداخت سطح خوب با عملکرد آغاز میشود. سطوحی را که واقعاً آببندی، سایش، لغزش، تناسب، پوشش یا ظاهر را کنترل میکنند، شناسایی کنید، سپس یک پارامتر زبری و الزامات فرآیندی را انتخاب کنید که بتوان آن را به طور مداوم تولید و بازرسی کرد.
ابتدا سطوح کاربردی را شناسایی کنید
با شناسایی سطوحی که واقعاً بر عملکرد قطعه تأثیر میگذارند، شروع کنید.
این موارد ممکن است شامل نشیمنگاه یاتاقان، سطوح آببندی، راهنماهای کشویی، رابطهای جفتگیری، سطوح نوری یا نواحی تزئینی باشد.
سطوح غیر بحرانی معمولاً باید تحت پرداخت ماشینکاری معمولی باقی بمانند، مگر اینکه دلیل دیگری نیاز به کنترل دقیقتر داشته باشد.
پارامتر زبری مناسب را انتخاب کنید
وقتی زبری متوسط مورد نیاز باشد، از Ra استفاده کنید.
وقتی ویژگیهای قله تا دره مهمتر هستند، از Rz یا پارامتر دیگری استفاده کنید.
از اضافه کردن چندین پارامتر خودداری کنید، مگر اینکه هر کدام یک مسئله عملکردی واقعی را کنترل کنند.
زبری را با فرآیند تولید مطابقت دهید
زبری مورد درخواست باید برای فرآیند مورد نظر واقعبینانه باشد.
یک سطح فرزکاری شده معمولی نباید مجبور به رعایت مشخصات سطح صیقلدهی شود، مگر اینکه واقعاً به آن عملیات اضافی نیاز باشد.
طراحی و تولید باید با هم همکاری کنند تا یک الزام قابل دستیابی را انتخاب کنند.
جهت قرارگیری را فقط زمانی که عملکرد به آن نیاز دارد، تعریف کنید
لایه گذاری باید زمانی مشخص شود که بر آب بندی، اصطکاک، روانکاری، سایش یا ظاهر بصری تأثیر بگذارد.
اگر جهت اهمیت عملکردی نداشته باشد، حذف محدودیتهای غیرضروری از نقشه، انعطافپذیری بیشتری به سازنده میدهد.
استاندارد طراحی قابل اجرا را تأیید کنید
به وضوح بیان کنید که آیا نقشه از استاندارد ISO، ASME یا سایر استانداردهای مربوطه پیروی میکند یا خیر.
این مشخص میکند که نماد و پارامتر چگونه باید تفسیر شوند.
این امر به ویژه زمانی اهمیت دارد که چندین تأمینکننده یا کشور درگیر باشند.
تعریف الزامات بازرسی و پذیرش
نقشه باید الزام را قابل اندازهگیری کند.
برای سطوح بحرانی، مشتری و تأمینکننده باید در مورد پارامتر، روش اندازهگیری، مکان، جهت و معیارهای پذیرش به توافق برسند.
این امر نماد پرداخت سطح را از یک هدف بصری مبهم به یک الزام تولیدی واضح تبدیل میکند.
سوالات متداول
آیا پرداخت سطح همان زبری سطح است؟
خیر. زبری سطح یکی از بخشهای قابل اندازهگیری بافت سطح است، در حالی که پرداخت سطح اصطلاح گستردهتری است که میتواند شامل زبری، موجدار بودن، لایهگذاری، ظاهر بصری و ویژگیهای فرآیند باشد.
آیا Ra کمتر همیشه به معنای سطح CNC بهتر است؟
خیر. Ra کمتر به معنای پروفیل متوسط صافتر است، اما ممکن است عملکرد را بهبود نبخشد. برخی از کاربردهای لغزشی، روانکاری، پوششدهی یا آببندی به جای کمترین زبری ممکن، به بافت کنترلشده نیاز دارند.
آیا فرزکاری و تراشکاری میتوانند سطح نهایی یکسانی ایجاد کنند؟
آنها میتوانند به مقادیر Ra مشابهی دست یابند، اما الگوهای سطحی و جهت قرارگیری معمولاً متفاوت هستند. این تفاوت میتواند برای آببندی، سایش، اصطکاک و ظاهر مهم باشد.
آیا میتوان پرداخت سطح را به صورت چشمی بررسی کرد؟
مقایسه بصری میتواند به بررسیهای کلی تولید کمک کند، اما الزامات بحرانی Ra یا Rz باید با یک ابزار اندازهگیری سطح مناسب تأیید شوند.
نتیجه
نمادهای پرداخت سطح، روشی فشرده برای بیان زبری، میزان برادهبرداری، جهت لایهگذاری، حد مجاز ماشینکاری و الزامات بازرسی ارائه میدهند. تفسیر صحیح به چیزی بیش از تشخیص خود نماد نیاز دارد، مقادیر Ra یا Rz، استانداردهای نقشهکشی، فرآیند تولید، رفتار عملکردی سطح و شرایط اندازهگیری باید همگی با هم در نظر گرفته شوند. مشخصات واضح به تولیدکنندگان کمک میکند تا بدون افزایش زمان یا هزینه ماشینکاری غیرضروری، به سطح مورد نیاز خود دست یابند.
در TiRapid ، ما خدمات ماشینکاری و تولید CNC دقیق را برای نمونههای اولیه و قطعات تولیدی ارائه میدهیم. تیم ما قبل از تولید، الزامات مربوط به پرداخت سطح، تلرانسها، مواد، فرآیندهای ماشینکاری و بازرسی را بررسی میکند تا به مشتریان در دستیابی به کیفیت سطح قابل اعتماد و در عین حال ایجاد تعادل بین عملکرد، قابلیت تولید، زمان تحویل و هزینه کمک کند.















