
در تولید قطعات فلزی، دقت ابعادی تعیین میکند که آیا یک قطعه میتواند به درستی مونتاژ شود یا خیر، در حالی که زبری سطح مستقیماً بر اصطکاک، سایش، عملکرد آببندی، ظاهر و عمر مفید تأثیر میگذارد. برای ماشینکاری CNC، قطعات مکانیکی دقیق و تولید دستهای، کنترل زبری سطح بخش مهمی از برنامهریزی فرآیند است. مواد مختلف، ابزارهای برش، پارامترهای ماشینکاری و روشهای پس از پردازش میتوانند پرداختهای سطحی بسیار متفاوتی ایجاد کنند. بنابراین، دستیابی به کیفیت سطح مطلوب به چیزی بیش از استفاده ساده از یک دستگاه با دقت بالا نیاز دارد.
زبری سطح در قطعات فلزی چیست؟
زبری سطح به چه معناست؟
زبری سطح، بینظمیها و تغییرات میکروسکوپی روی یک سطح ماشینکاری شده را توصیف میکند. پارامترهای رایج شامل Ra و Rz هستند که Ra یکی از پرکاربردترین شاخصها در تولید است.
مقدار Ra کمتر معمولاً نشاندهنده سطح صافتر است. با این حال، هر قطعهای به مقدار Ra بسیار پایین نیاز ندارد. الزامات بیش از حد سختگیرانه برای پرداخت سطح میتواند زمان ماشینکاری و هزینههای تولید را افزایش دهد. زبری سطح مناسب باید با توجه به مونتاژ، حرکت، آببندی و الزامات ظاهری قطعه تعیین شود.
چرا زبری سطح مهم است؟
اگر سطح یک قطعه خیلی ناهموار باشد، اصطکاک و سایش بین قطعات متحرک ممکن است افزایش یابد، در حالی که سطوح آببندی نیز ممکن است با خطر بیشتری از نشتی مواجه شوند. برای شفتها، چرخدندهها، ریلهای راهنما، اجزای هیدرولیک و سایر قطعات مکانیکی، کیفیت سطح میتواند تأثیر مستقیمی بر عملکرد واقعی داشته باشد.
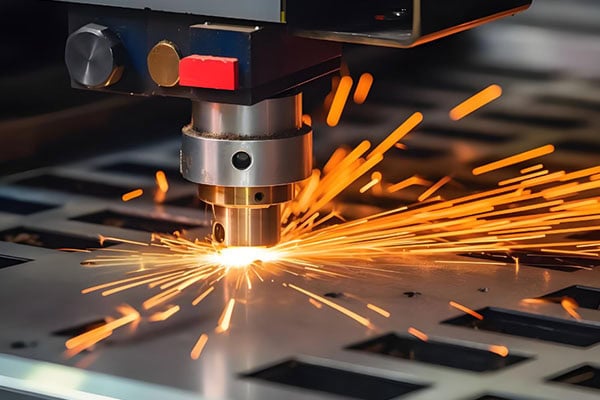
چه عواملی بر زبری سطح در ماشینکاری CNC تأثیر میگذارند؟
وضعیت ابزار
ابزارهای برش یکی از عوامل مستقیم مؤثر بر کیفیت سطح ماشینکاری شده هستند. تیزی لبه برش، جنس ابزار، هندسه ابزار و سایش ابزار همگی میتوانند بر پرداخت نهایی تأثیر بگذارند.
با ساییدگی ابزار، نیروهای برشی افزایش مییابند که به طور بالقوه منجر به ایجاد پلیسه، خراش و رد قابل توجهتر ابزار میشود. بنابراین، برای عملیات پرداختکاری، وضعیت ابزار باید به دقت بررسی شود و ابزارهای مناسب با توجه به جنس قطعه کار و پرداخت سطح مورد نیاز انتخاب شوند.
سرعت برش و نرخ تغذیه
سرعت برش و نرخ پیشروی تأثیر قابل توجهی بر زبری سطح دارند. وقتی نرخ پیشروی خیلی زیاد باشد، رد ماشینکاری به جا مانده از ابزار برش بیشتر نمایان میشود. پارامترهای برش تهاجمی همچنین میتوانند خطر لرزش و لرزش را افزایش دهند.
برای عملیات پرداختکاری، پارامترهای برش، از جمله عمق برش و میزان پیشروی به ازای هر دندانه، باید به دقت بهینه شوند تا تعادلی بین بهرهوری و کیفیت سطح حاصل شود.
استحکام دستگاه، محل نگهداری قطعه کار و قطعه کار
میزان لنگی اسپیندل ماشین، ارتعاش تجهیزات، پایداری فیکسچر و صلبیت قطعه کار همگی میتوانند بر سطح ماشینکاری شده تأثیر بگذارند.
قطعات دیواره نازک، شفتهای بلند و حفرههای عمیق به طور خاص در معرض تغییر شکل یا لرزش در حین ماشینکاری هستند. حتی زمانی که ابزار و پارامترهای برش به درستی انتخاب شده باشند، نگه داشتن ناپایدار قطعه کار هنوز هم میتواند منجر به ایجاد علائم لرزش قابل مشاهده شود.
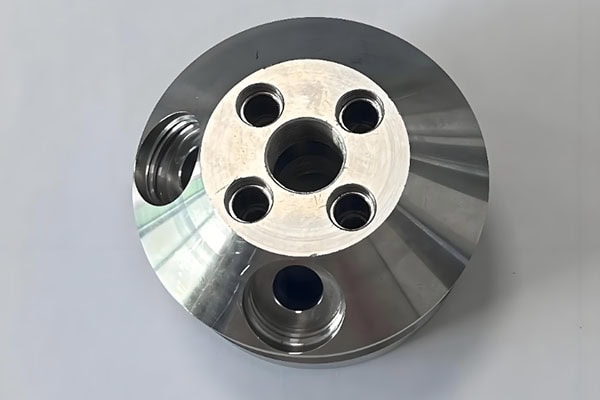
مقایسه روشهای رایج ماشینکاری سطح فلزات
روشهای مختلف ماشینکاری میتوانند به سطوح و ویژگیهای متفاوتی از پرداخت سطح دست یابند. در تولید واقعی، تولیدکنندگان میتوانند یک فرآیند واحد را انتخاب کنند یا چندین فرآیند را با توجه به مواد، ابعاد، تلرانسها و الزامات ظاهری ترکیب کنند.
| روش ماشینکاری | برنامه های کاربردی معمولی | ویژگیهای پرداخت سطح | برنامه های مناسب |
| فرز CNC | سطوح صاف، شیارها، پروفیلهای پیچیده | سطح نهایی پایدار و یکدست | قطعات مکانیکی دقیق |
| تراش CNC | شفتها، غلافها، قطعات استوانهای | علائم ماشینکاری محیطی قابل توجه | اجزای شفت |
| پر زحمت | سطوح و شفتهای دقیق | زبری سطح پایین | قطعات با دقت بالا |
| پرداخت | سطوح آرایشی و تزئینی | روکش صافتر و ظریفتر | ظاهر و قطعات براق |
| سندبلاست | آلومینیوم، فولاد، فولاد ضد زنگ و غیره | سطح بافت یکنواخت | ظاهر و پرداخت سطح |
| مسواک زدن | فولاد ضد زنگ، آلیاژهای آلومینیوم | بافت سطح جهتدار | اجزای تزئینی و ظاهری |
روش ماشینکاری چگونه باید انتخاب شود؟
قطعات مکانیکی استاندارد
اگر یک قطعه عمدتاً برای مونتاژ مکانیکی استفاده میشود و الزامات ظاهری دقیقی ندارد، عملیات خشنکاری و پرداخت CNC که به درستی برنامهریزی شده باشد، اغلب کافی است.
معمولاً نیازی به افزودن فرآیندهای اضافی صرفاً برای دستیابی به مقدار Ra کم و غیرضروری نیست.
اجزای جفتگیری با دقت بالا
برای شفتها، بوشها، اجزای کشویی دقیق و قطعات مشابه، هم تلرانس ابعادی و هم زبری سطح باید در نظر گرفته شود.
وقتی سطح نهایی مورد نیاز فراتر از توانایی عملی ماشینکاری CNC استاندارد باشد، فرآیندهای اضافی مانند سنگ زنی را میتوان پس از ماشینکاری دقیق معرفی کرد.
قطعات با الزامات ظاهری بالا
اجزای فلزی مورد استفاده در لوازم الکترونیکی مصرفی، قطعات داخلی خودرو و تجهیزات نمایشی اغلب الزامات ظاهری بالاتری دارند. پس از ماشینکاری CNC، فرآیندهایی مانند پرداخت، سندبلاست، برس زدن و آنودایزینگ را میتوان با توجه به الزامات طراحی انتخاب کرد تا ظاهر را بهبود بخشیده و بافتهای سطحی خاصی ایجاد شود.
چگونه میتوان زبری سطح را به طور مداوم کنترل کرد؟
کنترل کیفیت سطح از ابتدا
زبری سطح نه تنها باید پس از اتمام ماشینکاری در نظر گرفته شود، بلکه مهندسان باید مقدار Ra مورد نیاز را در مرحله طراحی و ترسیم تعریف کرده و بر اساس جنس، هندسه قطعه و الزامات عملکردی، مسیر ماشینکاری مناسبی را انتخاب کنند.
جداسازی صحیح عملیات خشنکاری و پرداخت نهایی
خشنکاری عمدتاً برای حذف مؤثر مواد در نظر گرفته شده است و نیازی به تمرکز زیاد بر کیفیت نهایی سطح ندارد. عملیات پرداخت باید بر کنترل مواد باقیمانده، وضعیت ابزار و پارامترهای برش تمرکز کند تا به یک سطح نهایی یکنواختتر دست یابد.
بررسی سطح پس از ماشینکاری
برای قطعاتی با الزامات خاص Ra، میتوان از یک دستگاه تست زبری سطح برای بازرسی استفاده کرد. نتایج اندازهگیری میتواند به تعیین مناسب بودن پارامترهای ماشینکاری کمک کند و همچنین میتواند به عنوان یک مرجع مهم کنترل کیفیت برای تولید دستهای عمل کند.
کنترل زبری سطح قطعات فلزی صرفاً به استفاده از یک دستگاه CNC با دقت بالا محدود نمیشود، بلکه ارتباط نزدیکی با خواص مواد، ابزارهای برش، پارامترهای ماشینکاری، نحوهی نگهداری قطعه، وضعیت دستگاه و روشهای پس از پردازش دارد.
فرزکاری و تراشکاری CNC برای اکثر اجزای مکانیکی استاندارد مناسب هستند، در حالی که سنگزنی برای سطوح با دقت بالا مناسبتر است. پرداخت، سندبلاست و برسزنی معمولاً زمانی انتخاب میشوند که نیاز به ظاهر خاص یا بافت سطحی مورد نیاز باشد.
برای یک پروژه ماشینکاری CNC، مقدار Ra مورد نیاز باید بر اساس عملکرد واقعی قطعه تعیین شود. سپس فرآیند ماشینکاری میتواند بر اساس هزینه تولید، راندمان تولید، دقت ابعادی و الزامات کیفیت سطح برنامهریزی شود. این رویکرد به دستیابی به پرداختهای سطحی ثابت و در عین حال جلوگیری از هزینههای غیرضروری ماشینکاری کمک میکند.















