
آنودایزینگ یک فرآیند الکتروشیمیایی است که یک لایه اکسید بادوام روی فلزات تشکیل میدهد و مقاومت در برابر خوردگی و سایش را افزایش میدهد و در عین حال امکان پرداختهای متنوع را فراهم میکند. در این مقاله، اصول آنودایزینگ، مواد، فرآیندها، انواع، پارامترهای کلیدی، کنترل کیفیت و عیبیابی را برای نتایج بهینه توضیح خواهم داد.
آنودایزینگ چیست؟
آنودایزینگ یک فرآیند تصفیه سطح فلز است که ماده سطح فلز را به یک لایه اکسید بادوام و مقاوم در برابر خوردگی تبدیل میکند که محکم به سطح فلز میچسبد. با کنترل پارامترهای فرآیند، آنودایزینگ میتواند به ضخامت، سختی و رنگ سفارشی دست یابد. این فرآیند به طور گسترده در هوافضا، پزشکی، الکترونیک و ساخت و ساز استفاده میشود.
La Pاصل Of Aسر تکان دادن
آنودایزینگ با استفاده از الکتریسیته و شیمی برای ایجاد یک لایه اکسید محافظ روی سطح فلزات، معمولاً آلومینیوم، کار میکند. در اینجا نحوه انجام آن در عمل آمده است:
واکنش الکتروشیمیایی
قطعه کار به عنوان آند در یک سلول الکترولیتی عمل میکند و در یک الکترولیت اسیدی (معمولاً) غوطهور است. اسید سولفوریک) یک کاتد نیز در سلول قرار داده شده است.
برای مثال، در مورد اکسیداسیون آندی آلومینیوم، قطعه کار آلومینیومی به عنوان آند در سلول عمل میکند. هنگامی که جریان مستقیم اعمال میشود، یونهای اکسیژن آزاد شده از الکترولیت با اتمهای آلومینیوم روی سطح آلومینیوم واکنش میدهند و یک لایه متراکم از اکسید آلومینیوم (Al₂O₃) تشکیل میدهند.
تشکیل لایه و ساختار
برخلاف رنگ یا آبکاری، لایه اکسید از خود فلز رشد میکند - تقریباً نیمی از آن به سمت داخل نفوذ میکند و نیمی به سمت خارج ساخته میشود. این باعث میشود که با زیرلایه یکپارچه شده و در برابر پوسته شدن مقاوم باشد. این لایه متخلخل است و امکان رنگآمیزی یا آببندی را در مراحل بعدی فراهم میکند.
پارامترهای کنترل شده
عواملی مانند چگالی جریان، ولتاژ، ترکیب الکترولیت، دما و زمان مستقیماً بر ضخامت، سختی و تخلخل اکسید تأثیر میگذارند.
مزایای عملکردی
این لایه اکسید متراکم، مقاومت در برابر خوردگی، مقاومت در برابر سایش، عایق الکتریکی را تا حد زیادی بهبود میبخشد و امکان رنگآمیزی تزئینی را فراهم میکند. همچنین در برابر اشعه ماوراء بنفش پایدار است و آن را برای کاربردهای فضای باز و با کارایی بالا ایدهآل میکند.
چی Are The Tبله Of Aسر تکان دادن
هفت نوع اصلی آندایزینگ وجود دارد: نوع I، نوع II، نوع III، نوع IC، نوع IIB، نوع IIB و آندایزینگ با اسید فسفریک. انواع مختلف آندایزینگ از نظر ضخامت، سختی و دوام متفاوت هستند - درک این تفاوتها میتواند به شما در انتخاب فرآیند مناسب بر اساس نیازهای عملکردی و ظاهریتان کمک کند.
| نوع | الکترولیت | ضخامت (μm) | سختی (HV) | خواص اصلی |
| نوع اول (آندایزینگ اسید کرومیک) | اسید کرومیک | 0.2-0.5 | - | مقاومت عالی در برابر خوردگی، حفظ رسانایی |
| نوع دوم (آنودایزینگ اسید سولفوریک) | اسید سولفوریک | 5-25 | - | پرداخت تزئینی خوب، قابل رنگآمیزی، مقاومت سایشی متوسط |
| نوع سوم (آنودایزینگ سخت) | اسید سولفوریک با دمای پایین | 25-150 | 400–500 + | سختی بالا، مقاومت عالی در برابر سایش و خوردگی |
| نوع آی سی | اسید بوریک-سولفوریک | 0.2-0.5 | - | جایگزین اسید کرومیک، مقاومت در برابر خوردگی خوب |
| نوع IIB (آنودایزینگ سولفوریک لایه نازک) | اسید سولفوریک | 1-5 | - | پوشش تزئینی نازک، حداقل تغییر ابعادی |
| آندایزینگ اسید فسفریک | اسید فسفریک | 0.5-3 | - | انرژی سطحی را افزایش میدهد، که برای آمادهسازی پیوند استفاده میشود |
La Dاستنباط Bفاصله بین Aسر تکان دادن And Oوجود دارد Sقیافت Tدرمان مجدد Processes
| نوع فرآیند | اصل اصلی | ویژگی های ساختاری | دامنه ضخامت | مقاومت در برابر سایش | چسبندگی | مقاومت در برابر اسپری نمک (ASTM B117) |
| Anodizing | اکسیداسیون الکتروشیمیایی، اکسید آلومینیوم را با زیرلایه ادغام میکند. | لایه مانع متراکم (محافظ) + لایه متخلخل (رنگآمیزی/آببندی) | ۵ تا ۵۰ میکرومتر (تا ۱۵۰ میکرومتر برای آندایزینگ سخت) | زیاد | خیلی بلند (پوست کنده نمیشود) | 500-1000 ساعت |
| الکتریکی | از طریق کاهش الکتروشیمیایی، یک لایه فلزی خارجی روی سطح رسوب میدهد. | پوشش خارجی جامد وابسته به چسبندگی، مستعد پوسته شدن | 5-25 میکرومتر | متوسط | متوسط | بستگی به جنس آبکاری دارد |
| پودر پوشش | ذرات پودر ذوب شده با هم ترکیب میشوند و یک لایه محافظ و تزئینی تشکیل میدهند. | لایه آلی ضخیم، پوشش یکنواخت اما نرمتر از اکسید آنودایز شده | 60-120 میکرومتر | متوسط | زیاد | بستگی به نوع پوشش دارد |
| تبدیل کرومات | واکنش تبدیل شیمیایی یک فیلم تبدیل محافظ نازک ایجاد میکند | لایه بسیار نازک با حداقل مقاومت مکانیکی، عمدتاً برای محافظت موقت یا تکمیلی | 0.2-0.4 میکرومتر | کم | متوسط | کم |
چی Mگیاهان دارویی Are Sقابل استفاده For Aسر تکان دادن
بر اساس تجربه من در تولید آندایزینگ و کنترل کیفیت، انتخاب مواد اولین قدم برای اطمینان از عملکرد و ظاهر پایدار پوشش است. همه فلزات برای آندایزینگ مناسب نیستند - این به رفتار اکسیداسیون آنها و پایداری لایه اکسید بستگی دارد.
در ادامه، فلزات مناسب، موارد نامناسب یا خاص و تأثیر ترکیب آلیاژ بر لایههای آنودایز شده را بررسی خواهم کرد.
فلزات مناسب For Aسر تکان دادن
آلومینیوم و آلیاژها
آلومینیوم (به عنوان مثال، 6061، 7075، 2024) رایجترین ماده آندایزینگ است. لایه نازک اکسید آلومینیوم (Al₂O₃) آن متراکم و بسیار چسبنده است و میتواند به ضخامتهای 5 تا 50 میکرومتر برسد که مقاومت در برابر خوردگی را به طور قابل توجهی افزایش میدهد - آزمایش اسپری نمک میتواند به 500 تا 1000 ساعت برسد (ASTM B117). به طور گسترده در هوافضا، الکترونیک و معماری استفاده میشود.
تیتانیوم و آلیاژها
آندایزینگ تیتانیوم (به عنوان مثال، Ti-6Al-4V) میتواند لایههای تداخلی چند رنگی با ضخامت کنترلشده دقیق بین 20 تا 200 نانومتر تولید کند. به دلیل زیستسازگاری عالی و مقاومت در برابر خوردگی، معمولاً برای ایمپلنتهای پزشکی و قطعات هوافضا استفاده میشود.
منیزیم و آلیاژها
منیزیم یک لایه اکسید شکننده و متخلخل تشکیل میدهد. برای دستیابی به مقاومت کافی در برابر خوردگی، نیاز به تبدیل شیمیایی ترکیبی یا آببندی دارد. اغلب برای اجزای سازهای سبک وزن استفاده میشود.
نیوبیوم / تانتالوم / روی
نیوبیوم و تانتالوم اغلب برای کاربردهای الکترونیکی و تزئینی سطح بالا آنودایز میشوند و لایههای اکسید پایداری تشکیل میدهند. روی را میتوان تحت شرایط الکترولیت خاص، عمدتاً برای اهداف تزئینی، آنودایز کرد.
فلزات نامناسب Fیا آنودایزینگ
فولاد / آهن
فولاد نرم در الکترولیتهای اسیدی به سرعت زنگ میزند و لایههای اکسید ناپایداری تولید میکند که آندایزینگ مرسوم را غیرعملی میکند.
فولاد ضد زنگ
با توجه به ماهیت غیرفعالکنندگی لایههای نازک اکسید کروم، فولاد ضد زنگ برای آندایزینگ به الکترولیتهای ویژه (مثلاً مخلوطهای سولفوریک-فلوراید) نیاز دارد. لایه حاصل عمدتاً تزئینی است و بهبود خوردگی محدودی دارد، هزینه بالاتری دارد و الزامات سختگیرانه زیستمحیطی را رعایت میکند.
تأثیر Oترکیب آلیاژ f On Tلایه اکسید
خلوص
آلومینیوم با خلوص بالا (≥99.5%) فیلمهای یکنواخت و شفافی با ثبات رنگ عالی تولید میکند که برای کاربردهای معماری و نوری ایدهآل است.
عناصر آلیاژی
سیلیکون : افزایش خاکستری شدن لایه رنگ و کاهش براقیت، که در آلیاژهای ریختهگری رایج است.
مس : مقاومت در برابر خوردگی را کاهش میدهد و فیلم را تیره میکند - نیاز به آببندی بهینه دارد.
منیزیم / روی : سختی را بهبود میبخشد اما لایه اکسید را تیرهتر میکند و یکنواختی رنگ را کاهش میدهد.
ریزساختار
اندازه دانه و توزیع فاز دوم مستقیماً بر تنوع رنگ و یکنواختی فیلم تأثیر میگذارد. در تولید، توصیه میکنم درجه آلیاژ و حالتهای عملیات حرارتی را در دستهها ثابت نگه دارید تا تنوع رنگ به حداقل برسد.
چی Are The Pروسی Fپایین Of Aسر تکان دادن
فرآیند آندایزینگ، سطح فلز را از طریق یک سری مراحل دقیق، بهبود میبخشد. پیشعملیات آغاز میشود. فرمولاسیون الکترولیت، دما، چگالی جریان و ولتاژ با دقت کنترل میشوند تا پوششی با ضخامت، سختی و تخلخل مورد نظر تولید شود. درزگیری حرارتی، درزگیری سرد یا درزگیری استات نیکل، مقاومت در برابر خوردگی را تضمین میکند. شستشو و خشک کردن نهایی، ظاهر و عملکرد ثابت را در تمام قطعات تضمین میکند.
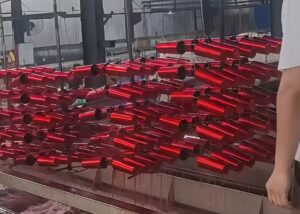
پیش-رفتار Of قطعه کار
رطوبت
برای از بین بردن روغن، اثر انگشت و آلودگیهای سطحی و ایجاد چسبندگی یکنواخت لایه اکسید، قطعه کار را با یک محلول قلیایی (مانند پاککنندههای بر پایه کربنات سدیم) در دمای ۵۰ تا ۷۰ درجه سانتیگراد به مدت ۲ تا ۵ دقیقه تمیز کنید، سپس کاملاً آبکشی نمایید.
پرداخت مکانیکی یا شیمیایی
مکانیکی : تسمههای سنباده یا ساینده برای دستیابی به زبری سطح مطلوب (Ra 0.2-1.0 µm).
شیمیایی: صیقل دادن با اسید (مخلوط اسید فسفریک و نیتریک) برای افزایش بازتاب.
قلاب زدن
برای از بین بردن خراشها و عیوب ریختهگری، با غوطهور کردن قطعه کار در حمام هیدروکسید سدیم با دمای ۴۰ تا ۶۰ درجه سانتیگراد، ۵ تا ۱۵ میکرومتر از ماده را به طور یکنواخت اچ کنید و از کنترل دقیق برای جلوگیری از اچ بیش از حد اطمینان حاصل کنید.
دسموت
پس از اچینگ، باقیماندههای آلیاژی مانند مس یا سیلیکون را با فرو بردن قطعه کار در محلول اسید نیتریک یا مخلوط سولفوریک-فریک به مدت 30 تا 90 ثانیه از بین ببرید و قبل از آندایزینگ، از تمیزکاری کامل اطمینان حاصل کنید.
Anodizing
آماده سازی الکترولیت در مخزن
هنگام آمادهسازی الکترولیت در مخزن آندایزینگ، فرآیند استاندارد نوع II معمولاً از 15 تا 20 درصد اسید سولفوریک به عنوان جزء اصلی استفاده میکند. افزودنیهایی مانند اسید اگزالیک ممکن است برای افزایش درخشندگی سطح یا تنظیم اندازه منافذ اضافه شوند و تشکیل لایه اکسید یکنواختتر و تصفیهشدهتر را تضمین کنند.
کنترل دما
سرعت رشد لایه اکسید، سختی و ساختار منافذ را در طول آندایزینگ تنظیم میکند. از گرمای بیش از حد موضعی که میتواند باعث ایجاد لکههای نرم، تغییر رنگ یا خواص ناپایدار فیلم شود، جلوگیری میکند.
آندایزینگ اسید سولفوریک معمولی : آندایزینگ اسید سولفوریک معمولی باید دمای حمام را بین 18 تا 22 درجه سانتیگراد نگه دارد. این امر تشکیل یکنواخت اکسید، سختی خوب و اندازه منافذ پایدار را تضمین میکند و در نتیجه جذب رنگ و آببندی یکنواخت حاصل میشود.
آندایزینگ سخت: برای دستیابی به آندایزینگ سخت، این فرآیند باید در دمای نسبتاً پایین 0 تا 5 درجه سانتیگراد انجام شود. در این محدوده دمایی، انحلال اکسید کند میشود و به ضخامت پوشش اجازه میدهد تا به 50 تا 100 میکرومتر یا بیشتر برسد و در نتیجه به سختی و مقاومت سایشی بالاتری در لایه اکسید دست یابد.
کنترل چگالی جریان و ولتاژ
کنترل چگالی جریان و ولتاژ برای دستیابی به خواص ایدهآل لایه آنودایز شده بسیار مهم است.
آندایزینگ تزئینی: برای آندایزینگ تزئینی، چگالی جریان 1.0 تا 1.5 آمپر بر دسیمتر مربع معمولاً برای تولید یک لایه اکسید یکنواخت و خوشرنگ استفاده میشود.
آندایزینگ سخت: آندایزینگ سخت برای دستیابی به پوششهای ضخیمتر و سختتر به چگالی جریان بالاتری در حدود ۲.۵ تا ۳.۰ آمپر بر دسیمتر مربع نیاز دارد.
ولتاژ معمولاً در طول فرآیند به تدریج افزایش مییابد تا اینکه بلافاصله تا حداکثر ولتاژ اعمال شود - این امر از گرم شدن بیش از حد و سوختن موضعی جلوگیری میکند، رشد یکنواخت اکسید را تضمین میکند و خطر ایجاد حفره یا تغییر رنگ را کاهش میدهد.
کنترل مناسب، سختی، ضخامت و کیفیت سطح ثابت را در تمام قطعات تضمین میکند.
کنترل زمان
در کار آندایزینگ، من زمان پردازش را بر اساس قانون ۷۲۰ به شدت کنترل میکنم، که در آن ۷۲۰ آمپر-دقیقه در هر فوت مربع تقریباً ۱ میلیلیتر (۲۵.۴ میکرومتر) ضخامت اکسید ایجاد میکند. به عنوان مثال، هدف ۲ میلیلیتر (≈۵۰ میکرومتر) به حدود ۱۴۴۰ آمپر-دقیقه در هر فوت مربع نیاز دارد که برای چگالی جریان و مساحت سطح تنظیم شده است.
من هم آمپراژ و هم زمان سپری شده را به صورت بلادرنگ کنترل میکنم تا از رشد یکنواخت در هندسههای پیچیده اطمینان حاصل کنم و از اکسیداسیون بیش از حد یا ایجاد لکههای نازک جلوگیری کنم. کنترل دقیق زمان مستقیماً بر سختی، تخلخل و ثبات رنگ فیلم تأثیر میگذارد و آن را به یک پارامتر حیاتی برای نتایج تکرارپذیر با کارایی بالا تبدیل میکند.
هم زدن و فیکسچرینگ
تحریک
با استفاده از پاشش هوا یا پمپهای مکانیکی، حرکت الکترولیت را ثابت نگه دارید تا از یکنواختی دما و غلظت اسید در سراسر مخزن اطمینان حاصل شود. از گرمای بیش از حد موضعی و رشد ناهموار اکسید جلوگیری میکند و باعث بهبود ضخامت لایه الکترولیت در تمام سطوح میشود.
تثبیت
برای اطمینان از اتصال الکتریکی قابل اعتماد، از تیتانیوم غیرآلوده کننده و مقاوم در برابر خوردگی یا آلومینیوم با رسانایی بالا به عنوان مواد نگهدارنده استفاده کنید. نقاط گیره باید در مناطق غیر بحرانی یا پنهان قرار گیرند تا از باقی گذاشتن آثار قابل توجه روی سطوح کاربردی یا زیبایی شناختی جلوگیری شود.
این فیکسچر باید ضمن به حداقل رساندن مقاومت الکتریکی، چسبندگی مکانیکی ایمن روی قطعه کار را تضمین کند تا از قوس الکتریکی یا اکسیداسیون ناهموار جلوگیری شود.
رنگ امیزی Oقطعه کار f (اختیاری)
رنگرزی ارگانیک
در رنگرزی آلی، لایه اکسید متخلخل آلومینیوم آنودایز شده مانند اسفنج عمل میکند و مولکولهای رنگ را عمیقاً در ساختار خود جذب میکند. این امر امکان طیف گستردهای از رنگهای زنده و تطبیق دقیق رنگ را برای اهداف تزئینی فراهم میکند.
با این حال، از آنجا که رنگهای آلی در مقایسه با رنگدانههای معدنی، پایداری کمتری در برابر اشعه ماوراء بنفش دارند، قرار گرفتن طولانی مدت در معرض نور خورشید ممکن است باعث محو شدن رنگ شود. برای به حداکثر رساندن دوام، من اندازه منافذ و دمای حمام رنگ (معمولاً ۵۰ تا ۶۰ درجه سانتیگراد) را کنترل میکنم و به دنبال آن، بلافاصله درزگیری را انجام میدهم تا رنگ ثابت بماند و مقاومت در برابر تخریب محیطی بهبود یابد.
رنگ آمیزی الکترولیتی
در رنگآمیزی الکترولیتی، قطعه آنودایز شده را در حمامی حاوی نمکهای فلزی مانند قلع قلع یا کبالت غوطهور میکنم. جریان متناوب این یونهای فلزی را به داخل منافذ اکسید هدایت میکند و سایههای پایدار برنز تا سیاه ایجاد میکند.
این روش مقاومت فوقالعادهای در برابر اشعه ماوراء بنفش و یکنواختی رنگ ارائه میدهد، با ولتاژهای فرآیند معمول ۱۲ تا ۱۸ ولت و زمان غوطهوری ۱ تا ۳ دقیقه، که دوام طولانی مدت و مقاومت در برابر محو شدن رنگ را برای کاربردهای معماری و فضای باز تضمین میکند.
رنگهای تداخلی
در رنگآمیزی تداخلی، من از تیتانیوم یا فولاد ضد زنگ به عنوان کاتد استفاده میکنم و مرحله آببندی منافذ را به طور دقیق کنترل میکنم تا جلوههای تداخل نوری ایجاد شود. با تنظیم پارامترهای آببندی و هندسه منافذ، میتوانم بدون رنگ، رنگهای آبی، سبز و بنفش زنده تولید کنم.
این رنگها ناشی از تداخل موج نور در لایه اکسید هستند که پایداری عالی در برابر اشعه ماوراء بنفش و مقاومت در برابر خوردگی را ارائه میدهند و کنترل ضخامت معمولاً در محدوده ±0.1 میکرومتر برای کیفیت بصری پایدار است.
ختم
در مرحله آب بندی، روش را بر اساس مقاومت خوردگی مورد نیاز، پایداری رنگ و راندمان تولید انتخاب می کنم.
آببندی داغ با آب دیونیزه (≥95 درجه سانتیگراد، 15 تا 30 دقیقه): من لایه آلومینا را هیدراته میکنم تا بوهمیت [AlO(OH)] تشکیل شود، که به طور موثر منافذ را میبندد و مقاومت در برابر خوردگی استثنایی را فراهم میکند - که اغلب در آزمایشهای اسپری نمک ASTM B117 بیش از 1,000 ساعت است.
آببندی نیکل استات (۸۵-۹۰ درجه سانتیگراد): این پوشش محافظت قوی در برابر خوردگی ارائه میدهد و در عین حال تغییر رنگ را به حداقل میرساند، و آن را برای آندایزینگ تزئینی که در آن ثبات بصری بسیار مهم است، ایدهآل میکند.
درزگیری سرد (حدود ۲۵ درجه سانتیگراد، مبتنی بر فلوراید) : من از این روش زمانی استفاده میکنم که صرفهجویی در مصرف انرژی و توان عملیاتی بالا در اولویت باشند. اگرچه این روش سریعتر درزگیری میکند، اما لایه حاصل ممکن است در مقایسه با درزگیری گرم، سختی کمی (۵ تا ۱۰ درصد) کاهش دهد.
شستشو و خشك كردن
در مرحله شستشو و خشک کردن، هم کنترل آلودگی و هم یکپارچگی قطعه برای دستیابی به عملکرد مطلوب لایه آنودایز شده بسیار مهم هستند.
شستشو : شستشوی آبشاری چندگانه با آب دیونیزه (DI) بین هر مرحله از فرآیند، از انتقال الکترولیت و آلودگی متقاطع جلوگیری میکند. رسانایی آب دیونیزه معمولاً کمتر از 5 میکروزیمنس بر سانتیمتر حفظ میشود، با سرعت جریان کافی برای تبادل کامل حجم حمام در عرض 1 تا 2 دقیقه.
خشک کردن : بسته به هندسه قطعه و الزامات پرداخت، از خشککنهای هوای گرم با دمای ۶۰ تا ۸۰ درجه سانتیگراد یا خشککنهای گریز از مرکز برای قطعات کوچک استفاده میشود. اقداماتی برای جلوگیری از ایجاد لکههای آب، به خصوص در قطعات تزئینی، انجام میشود.
طراحی قفسه : قفسهها به گونهای طراحی شدهاند که تماس الکتریکی قوی و پایدار را حفظ کنند و در عین حال علائم تماس قابل مشاهده را به حداقل برسانند. برای قطعات کوچک یا ظریف از انگشتیهای انعطافپذیر تیتانیومی یا آلومینیومی استفاده میشود تا از تغییر شکل جلوگیری شود و موقعیت گیرهها در آنودایزینگ چند مرحلهای تنظیم میشود تا علائم توزیع شوند و ظاهر ثابتی حفظ شود.
مزایای Aمحدودیتها Oآنودایزینگ
در این بخش بررسی خواهم کرد که چگونه آنودایزینگ باعث افزایش دوام، ظاهر و طول عمر میشود، ضمن اینکه ملاحظات طراحی و تولیدی که ایجاد میکند را نیز آشکار خواهم کرد. خواهید دید که چرا آلومینیوم آنودایز شده به دلیل مقاومت در برابر خوردگی، محافظت در برابر سایش و پتانسیل تزئینی ارزشمند است و همچنین خواهید فهمید که چگونه عایق الکتریکی، ثبات رنگ و تغییرات ابعادی میتواند بر مناسب بودن آن برای کاربردهای دقیق تأثیر بگذارد.
مزایای
مقاومت در برابر خوردگی : آلومینیوم آنودایز شده یک لایه اکسید Al₂O₃ با ضخامت معمول ۵ تا ۲۵ میکرومتر (نوع II) یا ۲۵ تا ۱۵۰ میکرومتر (نوع III) تشکیل میدهد. این لایه متراکم و پایدار میتواند مقاومت در برابر خوردگی را در آزمایشهای اسپری نمک ASTM B117 به بیش از ۱۰۰۰ ساعت افزایش دهد و آن را برای محیطهای دریایی و صنعتی مناسب سازد.
مقاومت در برابر سایش : آندایزینگ سخت نوع III به سطوح سختی HV 400-500+ دست مییابد که به طور قابل توجهی دوام سطح را افزایش داده و سایش ناشی از اصطکاک را در کاربردهای تماسی متحرک یا ساینده کاهش میدهد.
زیباییشناسی : ساختار اکسید متخلخل، رنگآمیزی یکنواخت را از طریق رنگهای آلی یا رسوب فلز الکترولیتی امکانپذیر میکند و طیف گستردهای از پرداختهای تزئینی را در عین حفظ درخشندگی فلزی امکانپذیر میسازد.
نیاز به نگهداری کم : لایه اکسید شیمیایی بیاثر، نیاز به تمیز کردن مکرر یا استفاده مجدد از پوشش را کاهش میدهد و هزینههای نگهداری در طول عمر را پایین میآورد.
محدودیت ها.
رسانایی الکتریکی کاهشیافته - لایه اکسید یک دیالکتریک است که مقاومت سطحی آن بیش از 10¹¹ Ω·cm است، که این امر استفاده از آن را در کاربردهایی که نیاز به اتصال زمین الکتریکی یا عبور جریان بدون پردازش ثانویه دارند، محدود میکند.
چالشهای تطبیق رنگ - جذب رنگ میتواند با ترکیب آلیاژ، ضخامت لایه رنگ و روش آببندی متفاوت باشد و منجر به تفاوتهای جزئی در سایه بین دستهها شود، تلرانسها برای پروژههای معماری ممکن است نیاز به ΔE < 2.0 در فضای رنگی CIE Lab داشته باشند.
تغییرات ابعادی - تقریباً 50٪ از لایه اکسید به سمت بیرون و 50٪ به سمت داخل رشد میکند (نوع III)، که ابعاد را به اندازه ~0.5 برابر ضخامت پوشش تغییر میدهد، قطعات ماشینکاری شده دقیق ممکن است نیاز به پیش جبران در طراحی داشته باشند تا تلرانسها در محدوده ±0.01 میلیمتر حفظ شوند.
تولید LINE Cملاحظات
در خطوط تولید آندایزینگ، هزینه و زمان چرخه از عوامل حیاتی هستند که هم بر سودآوری و هم بر عملکرد تحویل تأثیر میگذارند. الزامات مربوط به عملکرد پوشش، اندازه دسته، راهاندازی تجهیزات، مصرف انرژی و نیروی کار، در مجموع، کارایی و هزینه واحد را تعیین میکنند. برای قطعات با مشخصات بالا یا زیباییشناسی بالا، کنترلهای سختگیرانهتر فرآیند، بار تجهیزات را افزایش داده و زمان چرخه را طولانیتر میکند که این امر هزینههای کلی تولید را افزایش میدهد.
ترکیب زمان چرخه
پیش تصفیه (چربی زدایی، پرداخت، اچینگ، دوده زدایی): حدود 20 تا 30 درصد از کل زمان
مرحله اصلی آندایزینگ: نوع II معمولاً 20 تا 40 دقیقه، پوشش سخت نوع III 60 تا 120 دقیقه، که تا 50٪ + از کل زمان را شامل میشود
عملیات تکمیلی (رنگآمیزی، آببندی، خشک کردن): حدود ۲۰ تا ۳۰ درصد
جابجایی و نصب: حدود ۵ تا ۱۵ درصد در هر دسته
تأثیر Of Oاکسید Fالهام Tحیرت On Cاستون
نوع دوم (5-25 میکرومتر): زمان پردازش کوتاهتر، تقاضای انرژی کمتر، کاهش مصرف مواد شیمیایی، هزینه واحد کمتر
نوع III (۲۵-۱۵۰ میکرومتر): نیاز به دمای پایین (۰-۵ درجه سانتیگراد)، چگالی جریان بالا (۲.۵-۳.۰ آمپر بر دسیمتر مربع)، هزینههای انرژی و خنکسازی بالاتر، بارهای یکسوکننده سنگینتر، توان عملیاتی کندتر، افزایش هزینه واحد ۳۰-۵۰٪
فیلمهای ضخیمتر همچنین نیاز به تجدید شیمیایی مکرر دارند و هزینههای نگهداری حمام را افزایش میدهند.
محیطی Sدلتنگ
در طول آندایزینگ، هم زدن الکترولیت و الکترولیز، غبار اسیدی (مثلاً بخارات اسید سولفوریک یا کرومیک) تولید میکنند که باید از طریق سیستمهای اگزوز موضعی و اسکرابرهای غبار اسیدی جمعآوری و خنثی شوند تا محدودیتهای انتشار نظارتی رعایت شود. فرآیندهایی که شامل اسید کرومیک، نمکهای قلع یا نمکهای نیکل هستند، برای جلوگیری از آلودگی آب، نیاز به جداسازی و تثبیت دقیق زبالههای فلزات سنگین دارند. فاضلاب باید تا pH 6-9 خنثی شود و از طریق سیستمهای رسوبگذاری، فیلتراسیون و بازیافت تصفیه شود تا آب و مواد شیمیایی خاص بازیابی شوند و هم حجم تخلیه و هم هزینههای عملیاتی کاهش یابد.
ایمنی عملیاتی Aو انطباق با مواد شیمیایی
پرسنل باید از دستکشهای مقاوم در برابر اسید-قلیا، عینک ایمنی، پیشبندهای مقاوم در برابر اسید و کفشهای محافظ استفاده کنند و در مناطق دارای تهویه مناسب کار کنند تا خطرات استنشاق یا تماس پوستی به حداقل برسد. کلیه مراحل تهیه، نگهداری و جابجایی مواد شیمیایی باید مطابق با GHS (سیستم هماهنگ جهانی طبقهبندی و برچسبگذاری مواد شیمیایی) و مقررات محلی مواد خطرناک باشد. مراکز باید سوابق MSDS (برگه اطلاعات ایمنی مواد) را نگهداری کرده و آموزش ایمنی سالانه را انجام دهند. آمادگی در شرایط اضطراری شامل عوامل خنثیکننده، دوشهای اضطراری و ایستگاههای شستشوی چشم، به همراه تمرینهای منظم برای اطمینان از واکنش سریع و مؤثر به حادثه است.
پارامترهای کلیدی در آنودایزینگ
پارامترهای کلیدی آندایزینگ - مانند قانون 720، نسبت ضخامت-زمان/جریان، دمای حمام، غلظت اسید و الگوی رشد - مستقیماً بر کیفیت و دقت پوشش تأثیر میگذارند. چگالی و مدت زمان جریان بهینه، ضخامت هدف را بدون نقص به دست میآورد، در حالی که کنترل دقیق دما و اسید از ایجاد لایههای نرم یا شکننده جلوگیری میکند. درک نسبتهای رشد نوع II و نوع III از برنامهریزی دقیق تلرانس پشتیبانی میکند.
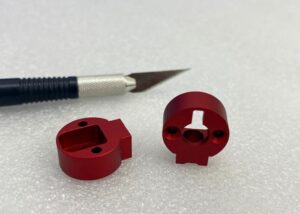
قانون ۷۲۰
ضخامت اکسید ۱ میلیلیتر (۲۵.۴ میکرومتر) ≈ ۷۲۰ آمپر-دقیقه در هر فوت مربع.
به عنوان مرجع اساسی برای برنامهریزی مدت زمان آندایزینگ و بار جریان عمل میکند.
رابطه ضخامت-زمان/جریان
ضخامت مستقیماً با چگالی جریان × زمان پردازش متناسب است.
ضخامت اکسید در آندایزینگ با حاصلضرب چگالی جریان و زمان فرآیند، نسبت مستقیم دارد. به عنوان مثال، دو برابر کردن چگالی جریان از ۱.۲ آمپر بر دسیمتر مربع به ۲.۴ آمپر بر دسیمتر مربع، تقریباً سرعت رشد را دو برابر میکند.
با این حال، جریان بیش از حد یا مدت زمان طولانی میتواند سطح را بیش از حد گرم کند و باعث سوختگی، ترک یا لایههای بیش از حد متخلخل شود. کنترل متعادل، ضخامت یکنواخت، سختی پایدار و ظاهر ثابت را در تمام قسمتها تضمین میکند.
کنترل دما و غلظت اسید
دمای بیش از حد بالای حمام میتواند لایه اکسید را نرم کرده و تخلخل را افزایش دهد.
غلظت بیش از حد بالای اسید میتواند انحلال را تسریع کند و فیلم اکسید را شکننده و آسیبپذیر سازد.
بنابراین، حفظ دما و غلظت اسید در محدوده عملیاتی دقیق برای تضمین پایداری و کیفیت بسیار مهم است.
رشد ابعادی و تأثیر تلرانس
آندایزینگ سولفوریک نوع II
حدود ۵۰٪ از لایه اکسید از سطح فلز به سمت بیرون رشد میکند و ابعاد قطعه را افزایش میدهد.
۵۰٪ باقیمانده به داخل زیرلایه نفوذ میکند و پیوند بین پوشش و ماده پایه را تقویت میکند.
آنودایزینگ سخت نوع III
نسبت رشد نیز ۵۰٪ به سمت بیرون و ۵۰٪ به سمت داخل است، اما با ضخامت بیشتر (۲۵-۱۵۰ میکرومتر) و چگالی بالاتر.
مقاومت سایشی، سختی (HV 400-500+) و پایداری ابعادی عالی را ارائه میدهد.
مثال تأثیر ابعادی
یک پوشش ۵۰ میکرومتری تقریباً ۲۵ میکرومتر به هر سطح اضافه میکند.
این باید هنگام ماشینکاری برای حفظ تلرانسهای دقیق در نظر گرفته شود.
کنترل تحمل
نسبتهای رشد شناختهشده، امکان جبران ماشینکاری پیش از آنودایزینگ را تا ±0.005 میلیمتر فراهم میکنند و تضمین میکنند که ابعاد نهایی بدون پرداخت اضافی، مشخصات را برآورده میکنند.
تجهیزات Aو مواد مصرفی Fیا آنودایزینگ
تجهیزات و مواد مصرفی برای آندایزینگ به مخازن مقاوم در برابر اسید (PP، PVC یا روکش سربی)، منابع تغذیه DC قابل برنامهریزی پایدار و قفسههای مسی یا آلومینیومی رسانا با عایق نیاز دارند. سیستمهای تهویه مؤثر، غبار اسید را جذب و پاکسازی میکنند. تجزیه و تحلیل شیمیایی منظم، غلظت اسید و سطح یون آلومینیوم مناسب را حفظ میکند و کیفیت پوشش ثابت و عملکرد ایمن را تضمین میکند.
مخازن
ساخته شده از مواد مقاوم در برابر اسید مانند پلی پروپیلن (PP)، پلی وینیل کلرید (PVC) یا فولاد با روکش سرب برای مقاومت در برابر اسید سولفوریک و سایر الکترولیتها. مخازن باید از مقاومت مکانیکی کافی و مقاومت در برابر دما برخوردار باشند و ممکن است شامل سیستمهای عایقبندی یا خنککننده برای حفظ دمای عملیاتی پایدار باشند.
منبع تغذیه
یک یکسوساز جریان مستقیم (DC) پایدار با کنترل قابل برنامهریزی برای تنظیم دقیق چگالی جریان، ولتاژ خروجی و پروفیلهای افزایش جریان ضروری است. ضریب توان بالا و نرخ ریپل پایین به تشکیل لایه اکسید یکنواخت و تکرارپذیری فرآیند کمک میکنند.
قفسهها/وسایل
ساخته شده از مس یا آلومینیوم با رسانایی بالا، با عایقبندی در نواحی غیر تماسی برای جلوگیری از حمله شیمیایی و ایجاد قوس. فیکسچرها باید تماس الکتریکی محکم، رسانایی پایدار و قرارگیری گیره در نواحی غیر بحرانی یا پنهان را تضمین کنند تا از عیوب سطحی قابل مشاهده جلوگیری شود.
تهویه و نگهداری حمام
سیستمهای تهویه کارآمد با واحدهای جذب و شستشوی غبار اسیدی نصب کنید تا آلایندههای موجود در هوا کاهش یابد. غلظت اسید و محتوای یون آلومینیوم حمام باید به طور مرتب کنترل شود و تنظیمات لازم از طریق پر کردن مجدد محلول و فیلتراسیون ناخالصی برای حفظ پایداری انجام شود.
مدیریت و تامین مجدد مواد شیمیایی
یک گزارش موجودی مواد شیمیایی برای پیگیری دستههای الکترولیت، نسبتهای افزودنی و برنامههای جایگزینی پیادهسازی کنید. شارژ مجدد باید بر اساس نتایج تحلیلی باشد تا از نوسانات غلظت که میتواند بر کیفیت پوشش تأثیر بگذارد، جلوگیری شود.
نگهداری، تعمیر، Aو تعمیرات اساسی
یک برنامه تعمیر و نگهداری پیشگیرانه، شامل بازرسی مخزن، تعمیر لایه خوردگی، آزمایش عملکرد یکسوکننده، تمیز کردن تجهیزات و تعویض فیلتر تهویه، ایجاد کنید تا از قابلیت اطمینان عملیاتی طولانی مدت و کیفیت آندایزینگ پایدار اطمینان حاصل شود.
چگونه To Cکنترل Pتولید مثل LINE Qخاصیت
یک برنامه کیفیت آندایزینگ خوب ساختار یافته فقط اندازهگیری نمیکند، بلکه عملکرد بلندمدت را تضمین میکند. از بررسیهای دقیق ضخامت گرفته تا آزمایشهای دقیق خوردگی، سایش و آببندی، هر مرحله بازرسی، یکپارچگی، زیباییشناسی و دوام پوشش را تأیید میکند و به تولیدکنندگان کمک میکند تا قطعاتی با قابلیت اطمینان و از نظر ظاهری بیعیب و نقص ارائه دهند.
ضخامت
ضخامت با استفاده از گیجهای جریان گردابی برای اندازهگیری غیرمخرب و بلادرنگ یا روشهای وزنسنجی برای نمونهبرداری با دقت بالا تأیید میشود. به عنوان مثال، من تلرانس ±۲ میکرومتر را برای یک پوشش نوع II با ضخامت ۲۵ میکرومتر هدف قرار میدهم.
کیفیت آب بندی
کیفیت آببندی با آزمایشهای رنگآمیزی یا اندازهگیری رسانایی بررسی میشود و از بسته شدن منافذ برای جلوگیری از مسیرهای خوردگی اطمینان حاصل میشود و رسانایی برای عملکرد بهینه زیر 30 میکروزیمنس بر سانتیمتر حفظ میشود.
مقاوم در برابر خوردگیce
مقاومت در برابر خوردگی از طریق آزمایش اسپری نمک ASTM B117 تأیید شده است، که هدف آن بیش از ۱۰۰۰ ساعت بدون ایجاد حفره برای پرداختهای درجه یک معماری است.
مقاومت در برابر سایش
مقاومت در برابر سایش با استفاده از آزمایش سایش تابر اندازهگیری میشود، و معیارهای عملکرد برای آندایزینگ سخت، کاهش وزن کمتر یا مساوی ۵ میلیگرم در هر ۱۰۰۰ چرخه تعیین شده است.
رنگ و براق
ثبات رنگ و براقیت با اسپکتروفتومترها تأیید میشود و برای قطعات حساس به رنگ، ΔE < 1.0 و برای یکنواختی سطح، واحدهای براقیت ±3 حفظ میشود.
این رویکرد تست یکپارچه تضمین میکند که هر دسته نه تنها مطابق با مشخصات صنعتی است، بلکه اغلب از آن فراتر میرود.
نقص های رایج Aو عیبیابی
نقصهای رایج آندایزینگ - مانند سوختن، حفرهدار شدن، خاکستری شدن، تغییر رنگ و آببندی ضعیف - اغلب ناشی از مشکلات کنترل فرآیند هستند. درک علل، شاخصهای بصری و اقدامات اصلاحی آنها برای حفظ کیفیت پوشش ثابت و به حداقل رساندن دوبارهکاریهای پرهزینه ضروری است.
سوزش
علت: چگالی جریان بیش از حد (بیش از ۳ آمپر بر دسیمتر مربع برای آندایزینگ سخت) یا تماس الکتریکی ناکافی که منجر به گرمای بیش از حد موضعی میشود.
شاخصها: لکههای تیره، زبر یا پودری روی سطح پوشش.
راه حل: نرخ افزایش جریان را کاهش دهید، نقاط تماس را محکم و تمیز کنید و هم زدن یکنواخت الکترولیت را برای دفع گرما حفظ کنید.
ایجاد حفره
علت: کیفیت پایین آب (میزان بالای یون کلرید >25 ppm) یا آلودگی الکترولیت با ذرات مس، آهن یا سیلیکون.
شاخصها: دهانههای کوچک و عمیق در لایه اکسید، که اغلب به صورت خوشهای هستند.
راه حل: برای شستشو از آب دیونیزه استفاده کنید، الکترولیت را به طور مداوم فیلتر کنید و سطح ناخالصی را هفتگی کنترل کنید.
خاکستری شدن
علت: ناخالصیهای آلیاژی مانند سیلیکون بالا (>0.5%) یا مس (>4%) در زیرلایه.
شاخصها: سطح کدر و خاکستری با کاهش براقیت پس از آنودایزینگ.
راه حل: از آلیاژهای با خلوص بالا (مثلاً ۶۰۶۱، ۶۰۶۳) استفاده کنید یا با چرخههای دودهزدایی بهینه، پیشتیمار انجام دهید تا عناصر آلیاژی باقیمانده حذف شوند.
تنوع رنگ
علت: دمای حمام متغیر (±۲ درجه سانتیگراد)، نوسانات ولتاژ یا زمان آببندی نامنظم.
شاخصها: تفاوتهای رنگی قابل مشاهده بین قطعات در یک دسته.
راه حل: دمای حمام را در محدوده ±1 درجه سانتیگراد حفظ کنید، خروجی منبع تغذیه را کالیبره کنید و مدت زمان رنگرزی/آببندی را در تمام قسمتها هماهنگ کنید.
آب بندی ضعیف
علت: هیدراتاسیون ناقص منافذ آلومینا به دلیل زمان ناکافی، دمای پایین یا آلودگی حمام آببندی.
شاخصها: مقادیر رسانایی بالا (>25 µS/cm) یا مقاومت ضعیف در برابر خوردگی در آزمایشهای اسپری نمک.
راه حل: زمان آب بندی را افزایش دهید (برای آب داغ دیونیزه شده، ≥15 دقیقه)، کنترل دما را حفظ کنید و در صورت افزایش آلودگی از حد مجاز، حمام آب بندی را تعویض کنید.
سوالات متداول
میکند Aسر تکان دادن Wگوش Oفف؟
بله، اما بستگی به شرایط سرویس دارد. پوششهای نوع III که من تولید میکنم، ضخامتی بین ۲۵ تا ۱۰۰ میکرومتر با سختی HV 400 تا ۵۰۰ و میزان فرسایش Taber کمتر از ۲۰ میلیگرم در ۱۰۰۰ چرخه دارند و میتوانند تحت استفاده عادی سالها دوام بیاورند، اگرچه لبههای آنها ممکن است در محیطهای پربار یا ساینده نازک شوند.
میکند Rubbing Aالکل Rبرداشتن Aسر تکان دادن؟
خیر، الکل ایزوپروپیل به صورت شیمیایی آنودایزینگ را از بین نمیبرد. لایه آنودایز شده اکسید آلومینیوم (Al₂O₃) با سختی حدود HV 300-500 و ضخامت 5-150 میکرومتر است که در برابر حلالهای ملایم بسیار مقاوم است. با این حال، تماس طولانی مدت میتواند رنگهای آلی را در آنودایزینگ تزئینی از بین ببرد، به خصوص اگر آببندی ضعیف باشد و باعث محو شدن قابل مشاهده بدون از بین بردن خود اکسید شود.
چگونه Does Aسر تکان دادن Iافزایش Cفرسایش Rمقاومت؟
لایه Al₂O₃ به عنوان مانعی در برابر نفوذ O₂ و Cl⁻ عمل میکند. پوششهای نوع II (10-20 میکرومتر) یا نوع III (تا 50 میکرومتر) من میتوانند در آزمایشهای اسپری نمک ASTM B117 بیش از 500 تا 1000 ساعت دوام بیاورند. مقاومت قطبش به طور قابل توجهی افزایش مییابد و چگالی جریان خوردگی میتواند به کمتر از 1 میکروآمپر بر سانتیمتر مربع کاهش یابد.
چگونه Cیک من Tمقیاس طول If Mو همکاران Is Aسر تکان داد؟
من آندایزینگ را با ظاهری فلزی با کمی حس سرامیکی، مقاومت سطحی بالا (> 10¹¹ Ω·cm) و ضخامت سنجی 5 تا 50 میکرومتر از طریق جریان گردابی تشخیص میدهم. آزمایش رنگ همچنین میتواند نشان دهد که آیا منافذ آببندی شدهاند یا خیر - پوششهای آببندی شده خوب در برابر جذب رنگ مقاومت میکنند.
چی Cاستفاده می کند Aسر تکان داد Aلاستیک To Fآد؟
محو شدن معمولاً در اثر قرار گرفتن در معرض اشعه ماوراء بنفش، رنگهای با ثبات نوری پایین، آببندی ضعیف یا تمیز کردن قلیایی شدید ایجاد میشود. من از رنگآمیزی الکترولیتی با قلع یا کبالت برای پایداری بالای اشعه ماوراء بنفش استفاده میکنم و به مدت ۱۵ تا ۳۰ دقیقه در آب دیونیزه ۹۵ تا ۱۰۰ درجه سانتیگراد آببندی میکنم و تغییر رنگ دستهای را زیر ΔE < ۲.۰ نگه میدارم.
نتیجه
آنودایزینگ یک فرآیند پرداخت چند منظوره و زیبا است که برای فلزات غیر آهنی - به ویژه آلومینیوم و آلیاژهای آن - ایدهآل است. با کنترل پارامترهای فرآیند، انتخاب نوع مناسب و اعمال عملیات پس از پردازش مناسب، میتوانید ضمن ارائه جذابیت بصری ممتاز، سختترین نیازهای صنعتی را برآورده کنید.
















