
یک براکت ممکن است برای تمیز کردن قطعه مجاور به لبهای منحنی نیاز داشته باشد. یک محفظه ممکن است به یک دیواره داخلی با شکل دقیق نیاز داشته باشد، در حالی که یک قالب به یک سطح پیوسته نیاز دارد که محصول نهایی را تعریف کند. فرزکاری پروفیل با هدایت یک برش چرخان در امتداد یک خط مرزی برنامهریزی شده، این ویژگیها را ایجاد میکند.
برای مهندسان محصول و خریداران، درک این فرآیند به اتصال یک نقشه به یک طرح تولید عملی کمک میکند. این راهنما روشها، ابزارها، کاربردها و تصمیمات طراحی اصلی، از جمله آنچه بر دقت تأثیر میگذارد و آنچه را که هنگام درخواست قیمت باید مشخص کنید، توضیح میدهد.
فرزکاری پروفیل چیست؟
فرزکاری پروفیل یک عملیات ماشینکاری است که مواد را در امتداد یک خط مشخص برمیدارد تا شکل یک قطعه را ایجاد یا تکمیل کند. این فرآیند میتواند مرزهای خارجی، دیوارههای داخلی و سطوح منحنی ایجاد کند. در ماشینکاری CNC، حرکات هماهنگ دستگاه، برش را در موقعیت مناسبی قرار میدهد تا لبههای برش آن هندسه مورد نیاز را ایجاد کنند.
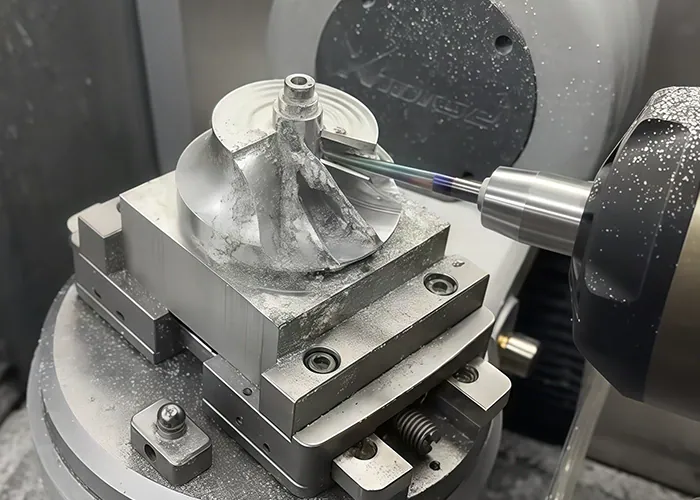
چگونه ابزار برش از هندسه پیروی میکند
نرمافزار CAM موقعیت ابزار برش را نسبت به شکل مورد نیاز محاسبه میکند و قطر و هندسه برش را در نظر میگیرد. در طول برش جانبی، مرکز ابزار مسیری را با انحراف از مرز نهایی دنبال میکند. سیستم CAM یا کنترل ماشین، جبران مناسب برش را اعمال میکند.
این انحراف به لبه برش اجازه میدهد تا پروفیل مشخص شده را ایجاد کند. قطر نادرست ابزار یا تنظیم نادرست جبران میتواند دیوار نهایی را از موقعیت مورد نظر خود دور کند.
فرزکاری پروفیل عملیاتی است که با یک دستگاه فرز مناسب انجام میشود و همیشه به دستگاه اختصاصی به نام فرز پروفیل نیاز ندارد.
فرزکاری پروفیل در مقابل فرزکاری حفرهای و فرزکاری پیشانی
این عملیاتها ویژگیهای مختلفی را بررسی میکنند و اغلب در یک برنامه ماشینکاری مشابه ظاهر میشوند.
| عمل | هدف اصلی | ویژگی معمول |
| فرز پروفیل | یک کانتور تعریف شده ایجاد یا تکمیل کنید | لبه بیرونی منحنی، دیوار داخلی یا سطح تراشیده شده |
| فرزکاری جیبی | مواد پاک در داخل یک ناحیه محدود | فرورفتگی یا حفره |
| تراش صورت | تولید یک سطح مسطح پهن | سطح بالایی یا سطح مرجع |
برای یک محفظه، کارگاه ممکن است ابتدا با قطعه کار روبرو شود، حفره را تمیز کند و سپس دیوارههای آن را با یک مسیر ابزار کانتور به پایان برساند. توصیف یک ویژگی به عنوان داخلی به طور خودکار باعث نمیشود که هر عملیاتی روی آن فرزکاری حفرهای انجام شود.
انواع اصلی فرزکاری پروفیل کدامند؟
یک تمایز مفید بین خطوط تراز مسطح، خطوط تراز ماشینکاری شده در عمقهای مختلف و سطوح پیوسته متغیر وجود دارد. اینها معمولاً به عنوان کارهای دوبعدی، دو و نیم بعدی و سهبعدی توصیف میشوند. تعداد محورهای ماشین یک ملاحظه جداگانه است که به دسترسی به ابزار و جهتگیریهای مورد نیاز بستگی دارد.
فرزکاری پروفیل دوبعدی و دو و نیم بعدی
در یک عملیات معمول برش دوبعدی، دستگاه برش، یک طرح کلی مسطح را در عمق انتخابشده دنبال میکند. تکرار آن طرح در عمقهای متوالی به دستگاه اجازه میدهد تا یک دیوار بلندتر را برش دهد یا اطراف یک صفحه را برش دهد.
اصطلاح 2.5D معمولاً قطعات و استراتژیهایی را با ویژگیهای مسطح در سطوح مختلف توصیف میکند. صفحات نصب، براکتهای پلهای و بسیاری از ویژگیهای محفظه در این دسته قرار میگیرند. خطوط بیرونی آنها میتواند شامل منحنیها باشد بدون اینکه نیازی به مسیر ابزار سطح آزاد باشد.
فرزکاری پروفیل سه بعدی
پروفیل سهبعدی سطوحی را ایجاد میکند که شکل آنها در سراسر قطعه متفاوت است، مانند یک قالب یا یک گذار ترکیبی. مسیر ابزار باید شیب سطح، انحنای موضعی و نقطه تماس ابزار برش را در نظر بگیرد.
استراتژیهای CAM ممکن است از سطوح ارتفاعی متوالی پیروی کنند یا سطح را در الگوهای دیگری طی کنند. مناطق شیبدار و کمعمق میتوانند از مسیرهای مختلف بهرهمند شوند، زیرا فاصلهگذاری یکنواخت در برنامه لزوماً بافت سطحی یکنواختی را در سراسر شیبهای متغیر ایجاد نمیکند.
چه زمانی ماشینکاری چند محوره مورد نیاز است؟
یک دستگاه ۳ محوره میتواند سطوح منحنی زیادی را تولید کند، زمانی که ابزار بتواند از یک جهت ثابت به آنها دسترسی داشته باشد. محورهای چرخشی اضافی زمانی کمک میکنند که ابزار برش نیاز به دسترسی به سطوح زاویهدار داشته باشد یا وقتی کج کردن، فاصله را بهبود میبخشد.
ماشینکاری شاخصگذاری شده، قطعه را بین عملیات برش تغییر جهت میدهد. ماشینکاری چند محوره همزمان، جهتگیری نسبی را در طول برش تغییر میدهد. هر دو رویکرد ممکن است تغییر موقعیت را کاهش دهند، اما انتخاب باید از هندسه و الزامات راهاندازی پیروی کند.
فرآیند فرزکاری پروفیل چگونه کار میکند؟
این فرآیند با هندسه قطعه و الزامات پذیرش آغاز میشود، سپس با برنامهریزی، راهاندازی، حذف مواد و بازرسی ادامه مییابد. خشنکاری، شکل را تعیین میکند، در حالی که عملیات بعدی، پروفیل مورد نیاز را آماده و تکمیل میکند. تعداد مراحل به شرایط موجودی و ویژگیهایی که ساخته میشوند بستگی دارد.

مدل CAD را بررسی کنید و مسیرهای ابزار را برنامهریزی کنید
مدل، هندسه اسمی را تعریف میکند. نقشه، ابعاد، مبناها، تلرانسها و الزامات سطح را مشخص میکند. بررسی هر دو به سازنده کمک میکند تا رابطهای عملکردی را از سطوحی که آزادی طراحی بیشتری دارند، تشخیص دهد.
برنامهنویس مرزهای ماشینکاری، مکانهای ورود و خروج و نواحی مورد نیاز برای ابزارهای کوچکتر را انتخاب میکند. شبیهسازی به شناسایی برخوردها، مواد برش نخورده و حرکات غیرمنتظره قبل از رسیدن برنامه به دستگاه کمک میکند.
اگر عملیات پرداخت پس از خشنکاری انجام شود، برنامه باید بدون اینکه بخشهای سنگین و ناهموار برای برش نهایی باقی بماند، موجودی کافی برای تمیزکاری را حفظ کند.
انتخاب ابزارها و تنظیم قطعه کار
ابزار و فیکسچرها با هم انتخاب میشوند. ابزار برشی نیاز به فضای خالی در اطراف کانتور مورد نیاز دارد، در حالی که قطعه کار باید در طول عملیات پشتیبانی شود.
پروفیلبندی خارجی زمانی که قطعهای را از مواد اطرافش جدا میکند، شایسته توجه ویژه است. در این فرآیند ممکن است از زبانهها، مواد فداشونده یا سایر روشهای نگهدارنده برای حفظ ایمن قطعه تا زمان تکمیل برش استفاده شود. عملیات بعدی باید هرگونه ماده باقی مانده برای نگهداری را در نظر بگیرد.
خشنکاری، نیمهپرداخت و پرداخت نهایی پروفیل
خشنکاری، مواد اضافی را به طور موثر حذف میکند. پرداخت نیمهکاره، در صورت نیاز، شکل را اصلاح کرده و حجم باقیمانده را یکنواخت میکند. ماشینکاری با دستگاه برش از یک ابزار کوچکتر مناسب برای حذف موادی استفاده میکند که یک ابزار برش بزرگتر نمیتواند به آنها دسترسی پیدا کند.
پرداخت نهایی، قطعه را به ابعاد و شرایط سطحی مورد نیاز میرساند. پروفیلهای ساده ممکن است فقط به یک مرحله خشنکاری و سپس پرداخت نهایی نیاز داشته باشند، در حالی که سطوح پیچیده میتوانند به مراحل اضافی نیاز داشته باشند. پرداخت یا سایر عملیات پرداخت نهایی زمانی که سطح فرزکاری شده الزامات کاربردی را برآورده نکند، به طور جداگانه تعیین میشوند.
پلیسهگیری و بازرسی قطعه نهایی
پس از ماشینکاری، پلیسهها بدون آسیب رساندن به لبههای کاربردی برداشته میشوند. قطعه تمیز شده و با نقشه مطابقت داده میشود.
بازرسی باید از مراجع داده مشخص شده و معیارهای پذیرش پیروی کند. یک سطح صاف بصری هنوز هم میتواند شکل نادرستی داشته باشد، بنابراین ظاهر به تنهایی نمیتواند مشخص کند که آیا یک پروفیل قابل قبول است یا خیر.
از چه ابزارها و مواد برشی استفاده میشود؟
فرزهای نوک تخت، فرزهای نوک ساچمهای و فرزهای نوک شعاعی گوشهای بسیاری از کارهای پروفیلبندی در فلزات و پلاستیکهای مهندسی را پوشش میدهند. مواد رایج قطعه کار شامل آلومینیوم، فولاد، فولاد ضد زنگ و تیتانیوم است. ابزار مناسب به درجه ماده، هندسه محلی و میزان دسترسی مورد نیاز بستگی دارد.
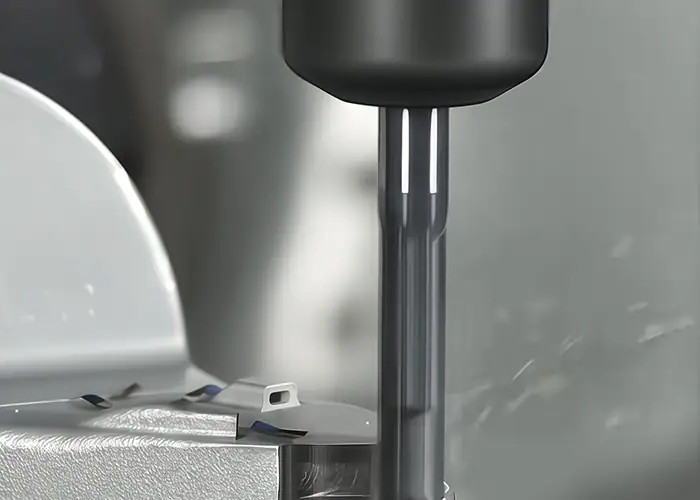
فرزهای نوک تخت، فرزهای نوک ساچمه ای و فرزهای نوک گوشه ای
| ابزار | استفاده مشترک | ملاحظات انتخاب |
| آسیاب انتهای تخت | دیوارهای صاف، خطوط مسطح و پلههای قابل دسترس | قطر باید با شعاع داخلی و فضای موجود متناسب باشد |
| فرز انگشتی با دماغه ساچمه ای | سطوح ترکیبی و پروفیلهای منحنی | موقعیت تماس و فاصله پاسها بر روی پرداخت نهایی تأثیر میگذارد |
| فرز انگشتی شعاع گوشه | سطوح سازگار با زبری و پرداخت | شعاع گوشه ابزار باید با هندسه مدلسازی شده مطابقت داشته باشد |
| کاتر تخصصی برش زیرین | نواحی توکار که با ابزارهای استاندارد قابل دسترسی نیستند | فاصله بین گردن، ساقه و نگهدارنده باید بررسی شود |
با یک ابزار برش با دماغه کروی، سرعت برش در نزدیکی مرکز ابزار بسیار کم میشود. بنابراین جهتگیری ابزار و موقعیت تماس، به خصوص در هنگام پرداخت سطح دقیق، اهمیت دارد. انتخاب یک ابزار برش با دماغه کروی به تنهایی نتیجه صاف را تضمین نمیکند.
قطر ابزار، شعاع دسترسی و هندسه برش
یک ابزار بزرگتر میتواند استحکام بیشتری ارائه دهد، اما باید با کوچکترین ویژگی که قرار است ماشینکاری کند، سازگار باشد. یک ابزار کوچکتر به قیمت کاهش سختی و ظرفیت حذف مواد، به نواحی تنگتر دسترسی پیدا میکند.
فقط از دسترسی مورد نیاز برای دسترسی استفاده کنید. ابزارهای بلند و طول شیار غیرضروری میتوانند سیستم برش را انعطافپذیرتر کنند. فاصله نگهدارنده نیز باید در نظر گرفته شود. لبه برشی که به قطعه میرسد در صورت برخورد نگهدارنده با قطعه کافی نیست.
ملاحظات مربوط به مواد برای فلزات و پلاستیکها
آلیاژهای آلومینیوم اغلب امکان فرزکاری پربازده را فراهم میکنند، اگرچه چسبندگی و تخلیه براده نیاز به توجه دارد. فولادها و فولادهای ضد زنگ به ابزار و شرایط برش متناسب با درجه و شرایط خود نیاز دارند. آلیاژهای تیتانیوم الزامات خاصی را در مدیریت گرما و دوام پیشرفته برش مطرح میکنند.
پلاستیکهای مهندسی نگرانیهای مختلفی از جمله اعوجاج ناشی از گیره، گرما و پایداری ابعادی را ایجاد میکنند. گریدهای پر شده همچنین میتوانند ساینده باشند. انتخاب مواد باید با الزامات سرویس قطعه آغاز شود و به دنبال آن یک برنامه ماشینکاری مناسب برای قطعه مشخص شده تهیه شود. خنککاری، روانکاری و حذف براده باید با ماده و ابزار مطابقت داشته باشد. یک روش خنککاری واحد برای هر کاربردی مناسب نیست.
چه چیزی بر دقت فرزکاری پروفیل و پرداخت سطح تأثیر میگذارد؟
دقت به رفتار ترکیبی دستگاه، ابزار برش، فیکسچر و قطعه کار بستگی دارد. پرداخت سطح همچنین منعکس کننده شرایط برش و فاصله و جهت عبور ابزار است. نتایج قابل اعتماد نیاز به کنترل این عوامل و یک روش اندازه گیری متناسب با نقشه دارد.
انحراف ابزار، ارتعاش و حرکت ماشین
نیروهای برشی میتوانند ابزار را از موقعیت مورد نظر خود خم کنند. در امتداد یک دیوار بلند، این میتواند باعث مخروطی شدن یا تغییر خطای ابعادی شود. انحراف باعث ایجاد بارگذاری ناهموار بین لبههای برش میشود، در حالی که ارتعاش میتواند الگوهای قابل مشاهدهای را به جا بگذارد و سایش را تسریع کند.
درگیری ابزار اغلب در گوشه داخلی افزایش مییابد. برشی که به آرامی در امتداد یک مقطع مستقیم انجام میشود، ممکن است با ورود ابزار به شعاع، ناپایدار شود. تنظیم رویکرد، درگیری یا پیشروی محلی میتواند این تغییر در بار را برطرف کند.
حرکت ماشین در تغییر جهت نیز اهمیت دارد. خطاهای موقعیتیابی محور و محدودیتها در دنبال کردن یک مسیر مشخص میتواند بر خطوط کانتور، بهویژه از طریق انتقالهای تنگ، تأثیر بگذارد. هموارسازی مسیر ابزار و کنترل مناسب پیشروی به ماشین کمک میکند تا هندسه را بدون تغییرات ناگهانی دنبال کند.
نگهداری در محل کار، سختی قطعه و اثرات حرارتی
یک دیوار نازک ممکن است در حین برش خم شود و پس از آن به حالت اولیه خود برگردد. همچنین ممکن است یک قطعه در حالت گیره شده به درستی اندازه گیری شود اما در صورت کج شدن فیکسچر، هنگام رها کردن حرکت کند.
توالی ماشینکاری اهمیت دارد زیرا برداشتن ماده، سختی را تغییر میدهد و ممکن است تنش پسماند را آزاد کند. تغییرات دما در طول تولید و اندازهگیری میتواند ابعاد را بیشتر تحت تأثیر قرار دهد. تنظیمات بازرسی باید شرایط پذیرش مشخص شده، از جمله هرگونه قید مورد نیاز، را نشان دهد.
پارامترهای برش و مسیرهای ابزار پرداخت
پیشروی، سرعت برش و میزان درگیری باید با ابزار و جنس آن متناسب باشد. برش بیش از حد سبک میتواند باعث سایش شود، در حالی که بارگذاری بیش از حد، نیروها و خطر آسیب را افزایش میدهد.
در طول پرداخت سطح، پاسهای مجاور، برآمدگیهای کوچکی به نام حلزونی ایجاد میکنند. اندازه آنها به هندسه ابزار، انحنای سطح و فاصله مسیر بستگی دارد. کاهش فاصله میتواند پرداخت هندسی را بهبود بخشد، اما زمان ماشینکاری را نیز افزایش میدهد و نمیتواند لرزش ناشی از تنظیمات ناپایدار را از بین ببرد.
فرزکاری صعودی و معمولی، شکل براده و جهت نیرو را تغییر میدهند. فرزکاری صعودی معمولاً در تنظیمات مناسب CNC استفاده میشود، اما انتخاب آن به شرایط دستگاه، محل نگهداری قطعه کار و وضعیت برش نیز بستگی دارد.
تأیید ابعاد، پروفیلها و کیفیت سطح
اندازهگیریهای ابعادی، اندازهها و فواصل را تعیین میکنند. بازرسی پروفیل، شکل را نسبت به الزامات مشخصشده، از جمله در صورت لزوم، با مبناها، ارزیابی میکند. زبری سطح، بافت را در مقیاس متفاوتی توصیف میکند. این بررسیها به سؤالات مختلفی پاسخ میدهند.
ابعاد قابل دسترس را میتوان با گیجها یا ابزارهای اندازهگیری مناسب بررسی کرد. پروفیلهای پیچیده میتوانند به اندازهگیری مختصات یا روشهای نوری نیاز داشته باشند، در حالی که زبری به یک روش اندازهگیری سطح مناسب نیاز دارد. عدم قطعیت اندازهگیری باید برای نیاز مورد ارزیابی مناسب باشد.
TiRapid میتواند خطای ماشینکاری را در ابعاد مناسب با دقت 0.01 میلیمتر کنترل کند، و هندسه و الزامات پذیرش مربوطه در طول بررسی نقشه تعیین شوند. برای یک قطعه با پروفیل بحرانی، سطوحی را که نیاز به این کنترل دارند شناسایی کرده و نحوه اندازهگیری آنها را تعریف کنید.
فرزکاری پروفیل در کجا استفاده میشود؟
فرزکاری پروفیل در هر جایی که یک قطعه نیاز به یک طرح کلی یا سطح شکلدهی شده کنترلشده داشته باشد، استفاده میشود. کاربردهای معمول آن شامل ابزار قالبسازی، براکتهای سازهای، محفظه تجهیزات و فیکسچرهای دقیق است. ارزش آن از تولید هندسهای ناشی میشود که از یک تناسب، فاصله یا عملکرد شکلدهی خاص پشتیبانی میکند.
سطوح قالب و دای
قطعات قالب و اجزای قالب ممکن است دارای دیوارههای منحنی، انتقالهای ترکیبی و سطوح شکلدار باشند که هندسه را به محصول دیگری منتقل میکنند. فرزکاری این ویژگیها را ایجاد میکند و پرداخت اضافی مطابق با شرایط سطح مورد نیاز انتخاب میشود.
یک مسئله مهم در برنامهریزی، نحوه اتصال نواحی مجاور است. ترکیب هموار بین سطوح میتواند به اندازه ظاهر یک ناحیه مسیر ابزار اهمیت داشته باشد.
قطعات هوافضا و خودرو
براکتها و محفظههای سازهای اغلب مرزهای شکلدار را با ویژگیهای نصب یا مکانیابی ترکیب میکنند. پروفیلبندی باعث ایجاد فاصله در اطراف اجزای مجاور میشود و خطوطی را که توسط طراحی سازه مشخص شدهاند، تشکیل میدهد.
برای قطعات سبک، حذف مواد میتواند بخشهای نازکی را باقی بگذارد که نیاز به پشتیبانی دقیق دارند. طرح تولید باید روابط بین کانتور نهایی و رابطهای مورد استفاده در طول مونتاژ را حفظ کند.
قطعات تجهیزات اتوماسیون، پزشکی و دقیق
تجهیزات اتوماسیون از صفحات، گیرهها و فیکسچرهای سفارشی استفاده میکنند که خطوط بیرونی آنها با قطعه کار یا مکانیزم اطراف مطابقت دارد. در ابزارهای دقیق و تجهیزات پزشکی، محفظههای شکلدار و رابطهای اجزا میتوانند عملکردهای مشابه نصب و فاصلهگذاری را انجام دهند.
این درخواست، الزامات اضافی مانند مستندسازی مواد، تمیزکاری یا عملیات سطحی را تعیین میکند. این الزامات باید در پیشفاکتور لحاظ شوند، زیرا تهیه طرح کلی تنها بخشی از تحویل قطعه نهایی است.
مزایا و محدودیتهای فرزکاری پروفیل چیست؟
فرزکاری پروفیل، تولید شکل انعطافپذیر و یک فرآیند برنامهریزیشدهی تکرارپذیر را ارائه میدهد. محدودیتهای عملی آن از دسترسی به ابزار برش، هندسهی محلی، پایداری راهاندازی و کار مورد نیاز برای برآورده کردن مشخصات ناشی میشود. ارزیابی این شرایط به تعیین اینکه آیا این یک انتخاب اقتصادی برای تولید است یا خیر، کمک میکند.
هندسه انعطافپذیر و تولید تکرارپذیر
مسیرهای ابزار میتوانند با تغییر طراحی بهروزرسانی شوند، که از توسعه نمونه اولیه و اجزای سفارشی پشتیبانی میکند. برنامهها و وسایل از پیش تعیینشده همچنین میتوانند برای تولید مکرر، زمانی که الزامات تجدیدنظر و تولید بدون تغییر باقی میمانند، مورد استفاده مجدد قرار گیرند.
تکرارپذیری همچنان به مدیریت شرایط ابزار، جبرانها، تغییرات موجودی و بازرسی بستگی دارد. استفاده مجدد از یک برنامه، بررسیهای فرآیند بین دستهها را حذف نمیکند.
دسترسی به ابزار، گوشههای داخلی و ویژگیهای عمیق
یک فرز انگشتی چرخان استاندارد، شعاعی را در گوشه داخلی صفحه برش باقی میگذارد. کاهش شعاع نیاز به ابزار برش کوچکتری دارد که میتواند ماشینکاری یک ویژگی عمیق را دشوارتر کند.
برخی از زیربرشها را میتوان با ابزارهای تخصصی یا جهتگیریهای دیگر دسترسی پیدا کرد. در عوض، نواحی کاملاً مسدود ممکن است نیاز به تغییر طراحی یا فرآیند دیگری داشته باشند. به عنوان مثال، یک گوشه تیز داخلی که از نظر عملکردی ضروری است، ممکن است نیاز به EDM روی یک ماده رسانای مناسب داشته باشد، البته با توجه به دسترسی و هندسه.
برنامهنویسی، زمان ماشینکاری و هزینه
هزینه زمانی افزایش مییابد که ویژگیها نیاز به توسعه گسترده مسیر ابزار، تنظیمات اضافی یا پرداخت طولانی مدت داشته باشند. ابزارهای کوچک، سطوح صعبالعبور و بازرسی دقیق نیز میتوانند کار را فراتر از آنچه اندازه کلی قطعه نشان میدهد، افزایش دهند.
برای یک پروفیل صاف ساده، برش لیزری یا واترجت ممکن است ارزش مقایسه داشته باشد اگر کیفیت لبه و قابلیت ابعادی آنها الزامات را برآورده کند. فرزکاری زمانی اهمیت بیشتری پیدا میکند که قطعه به دیوارهها، پلهها، رابطهای ماشینکاری شده یا سطوح منحنی کنترل شده نیز نیاز داشته باشد.
چگونه میتوان قطعات را برای فرزکاری پروفیل طراحی و مشخص کرد؟
طراحی برای برش قابل دسترس، پشتیبانی پایدار و الزامات عملکردی کاملاً تعریف شده. اطلاعات کافی را برای ارزیابی کل قطعه، از جمله پرداخت و بازرسی، در اختیار تأمینکننده قرار دهید. شفافسازی زودهنگام ویژگیهای دشوار به جلوگیری از کارهای ماشینکاری غیرضروری و تجدیدنظر در پیشفاکتور کمک میکند.
بهبود دسترسی به ابزار و پشتیبانی از ویژگیهای ظریف
در جایی که مونتاژ اجازه میدهد، شعاعهای داخلی زیادی را در نظر بگیرید. برای گوشه داخلی، در نظر گرفتن فضایی فراتر از شعاع برش انتخاب شده میتواند مدیریت تغییر در درگیری را آسانتر کند. در طول بررسی قابلیت ساخت، به جای انتخاب جداگانه شعاع واقعی، روی آن توافق کنید.
عمق غیرضروری را در قطعات باریک کاهش دهید و مناطقی را فراهم کنید که بدون آسیب رساندن به سطوح نهایی قابل نگهداری باشند. اگر مقاطع نازک ضروری هستند، در مورد پشتیبانی موقت یا یک توالی ماشینکاری که مواد اطراف را تا عملیات بعدی حفظ میکند، بحث کنید.
یک صفحه پوششی را در نظر بگیرید که باید در یک محفظه قرار گیرد. یک برجستگی کوچک در یک گوشه غیر کاربردی میتواند فضای کافی برای قطعه جفت شونده فراهم کند و در عین حال امکان برش کاربردیتر را فراهم کند. طراح باید تأیید کند که این تغییر، محل تماس، آببندی و استحکام دیواره اطراف را حفظ میکند.
تلرانسهای عملکردی و الزامات سطحی را مشخص کنید
مشخص کنید کدام خطوط مرزی، محل قرارگیری یک قطعه جفت شونده، فاصله مجاز یا مرز آببندی را مشخص میکنند. الزامات را مطابق با آن عملکردها، با استفاده از مرجعهای داده واضح و تلرانسهای عمومی مناسب در جای دیگر، اعمال کنید.
اگر پوشش یا سایر عملیات بر روی یک تطابق بحرانی تأثیر میگذارد، بیان کنید که آیا ابعاد مورد پذیرش قبل یا بعد از آن فرآیند اعمال میشود. در صورت لزوم، شکستگیهای لبه را مشخص کنید تا پلیسهگیری مرز عملکردی را تغییر ندهد.
برای یک سطح قابل مشاهده، انتظارات ظاهری را از زبری اندازهگیری شده متمایز کنید. الزام عددی بافت به تنهایی ممکن است علائم قابل قبول ابزار یا جهت آنها را توصیف نکند.
یک درخواست استعلام شفاف برای TiRapid آماده کنید
یک درخواست مفید برای نقل قول شامل موارد زیر است:
- مدل CAD فعلی و نسخه اصلاحشده نقشه.
- درجه مواد و هرگونه شرایط موجودی مورد نیاز.
- نمونه اولیه، دستهای یا مقادیر سفارش تکراری مورد انتظار.
- ابعاد بحرانی، مرجعهای مبنا و الزامات سطح.
- عملیات سطحی، سوابق بازرسی و انتظارات تحویل.
حوزههایی را که تغییرات طراحی در آنها قابل قبول است، برجسته کنید. سپس TiRapid میتواند رویکرد ماشینکاری پیشنهادی را در برابر الزاماتی که باید ثابت بمانند، مورد بحث قرار دهد. هنگام مقایسه پیشنهادات، بررسی کنید که هر پیشنهاد، بازبینی نقشه، پرداخت نهایی و تأییدیه یکسانی را پوشش دهد.
سوالات متداول
آیا فرزکاری پروفیل همان فرزکاری کانتور است؟
این اصطلاحات اغلب هنگام توصیف ماشینکاری در امتداد یک شکل مشخص، همپوشانی دارند. با این حال، در نرمافزار CAM، دستوری مانند 2D Contour یا 3D Contour یک استراتژی خاص را مشخص میکند. به جای تکیه صرف بر نام، هندسه و مسیر ابزار مورد بحث را تأیید کنید.
آیا فرزکاری پروفیل میتواند گوشههای داخلی تیز ایجاد کند؟
یک فرز انگشتی استاندارد نمیتواند یک گوشه داخلی کاملاً تیز در صفحه برش ایجاد کند. بزرگترین شعاع مجاز مجموعه را مشخص کنید، یا در مورد برجستگی گوشه یا عملیات ثانویه مناسب در زمانی که طراحی به یک ویژگی تیزتر نیاز دارد، صحبت کنید.
آیا فرزکاری پروفیل همیشه به دستگاه ۵ محوره نیاز دارد؟
خیر. یک ماشین ۳ محوره میتواند خطوط مسطح و سطوح منحنی قابل دسترسی زیادی تولید کند. محورهای اضافی زمانی مفید هستند که دسترسی به ابزار، جهتگیری یا تعداد تنظیمات مورد نیاز برای قطعه را بهبود بخشند.
نتیجه
فرزکاری پروفیل، مرزها و سطوح شکل داده شدهای را ایجاد میکند که به قطعات اجازه میدهد تا روی هم قرار گیرند، حرکت کنند یا به محصولات دیگر شکل دهند. نتایج موفقیتآمیز به انتخاب ابزارها و استراتژیهای ماشینکاری متناسب با هندسه و سپس کنترل و تأیید ویژگیهایی که برای کاربرد مهم هستند، بستگی دارد.
برای پروژه بعدی خود، مدل، نقشه و الزامات تولید را برای TiRapid ارسال کنید. بررسی متمرکز خطوط بحرانی، الزامات سطح و نیازهای بازرسی، نقطه شروع روشنی برای برنامهریزی ماشینکاری و ارائه یک پیشفاکتور مفید فراهم میکند.
















