
تراشکاری آلیاژ آلومینیوم به دلیل چگالی کم، رسانایی حرارتی بالا و تمایل شدید به چسبیدن به ابزارهای برش، چالشهای ماشینکاری خاصی را شامل میشود. در طول ماشینکاری، مسائلی مانند تشکیل لبههای انباشته، پارگی سطح و تغییرات ابعادی میتواند به راحتی رخ دهد. دستیابی به نتایج ماشینکاری پایدار نیازمند بهینهسازی در ابزار، پارامترهای برش، تخلیه براده و پایداری گیره است که هم کیفیت سطح و هم راندمان ماشینکاری را بهبود میبخشد.
ویژگیهای برش و کنترلهای اولیه ماشینکاری آلیاژ آلومینیوم
آلیاژهای آلومینیوم در حین تراشکاری تمایل به تشکیل لبههای انباشته و سایش چسبنده دارند. اگرچه نیروهای برشی نسبتاً کم هستند، اما نیاز به تیزی ابزار و صافی سطح به طور قابل توجهی بالاتر است. پایداری ماشینکاری عمدتاً به توزیع حرارت و رفتار اصطکاکی بستگی دارد.
رسانایی حرارتی و کنترل تغییر شکل
اگرچه آلومینیوم به سرعت گرما را از بین میبرد، اما افزایش دمای موضعی هنوز میتواند بر کیفیت سطح تأثیر بگذارد.
- کنترل غلظت گرما در ناحیه برش برای جلوگیری از نرم شدن و پارگی موضعی
- برش مداوم را حفظ کنید تا نوسانات حرارتی کاهش یابد
- استفاده از خنککننده کارآمد برای کاهش افزایش دمای قطعه کار
- برای جلوگیری از چسبندگی مواد، از ماندن در یک منطقه خودداری کنید
- تثبیت تغییرات نیروی برش
- حفظ ریتم ماشینکاری ثابت برای کاهش تجمع گرما
کنترل حرارتی پایدار، یکنواختی سطح را بهبود میبخشد.
روشهای حذف لبههای اضافی
لبهی ساخته شده مستقیماً بر دقت ابعادی و پرداخت سطح تأثیر میگذارد.
- برای کاهش اصطکاک از ابزارهای تیز و برنده با چنگک استفاده کنید
- افزایش سرعت برش برای کاهش تمایل به چسبندگی
- برای بهبود تخلیه براده، از ابزارهای روکشدار استفاده کنید
- بهینه سازی نرخ تغذیه برای جلوگیری از کاهش رکود
- منطقه برش را تمیز نگه دارید
- حفظ دمای برش پایدار
کاهش لبههای انباشته شده، ثبات سطح را بهبود میبخشد.
استحکام قطعه کار و پایداری گیره
آلومینیوم استحکام نسبتاً کمی دارد و همین امر باعث میشود که در هنگام بستن، مستعد لرزش و تغییر شکل باشد.
- از فکهای نرم برای کاهش آسیب ناشی از گیره استفاده کنید
- کنترل نیروی گیره برای جلوگیری از تغییر شکل
- برای افزایش استحکام، نقاط پشتیبانی اضافه کنید
- کاهش طول برآمدگی برای به حداقل رساندن لرزش
- دقت هممرکزی فیکسچر را بررسی کنید
- شرایط گیرهبندی تکرارپذیر را حفظ کنید
گیرهبندی پایدار، قابلیت اطمینان ماشینکاری را بهبود میبخشد.
تکنیکهای انتخاب ابزار تراشکاری آلیاژ آلومینیوم
ابزارهای برشی اجزای اصلی در تراشکاری آلومینیوم هستند. عملکرد آنها مستقیماً بر پایداری برش، پرداخت سطح و راندمان ماشینکاری تأثیر میگذارد. از آنجا که آلومینیوم نرم و مستعد چسبندگی است، تیزی ابزار، صافی سطح و قابلیت تخلیه براده بسیار مهم هستند. انتخاب نادرست ابزار حتی اگر پارامترها صحیح باشند، ممکن است باعث ایجاد لبه انباشته، چسبندگی یا رانش ابعادی شود.
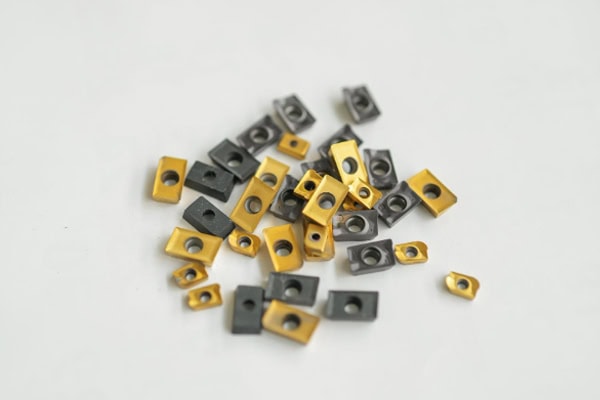
بهینه سازی هندسه ابزار
هندسه ابزار، جریان مواد و اصطکاک را در طول برش تعیین میکند.
- برای کاهش مقاومت برشی و تغییر شکل، از زاویه براده مثبت بزرگ استفاده کنید
- افزایش زاویه لقی برای کاهش اصطکاک تماسی و گرما
- بهبود وضوح لبه برش برای کاهش پارگی و لبههای متراکم
- شعاع دماغه را برای ایجاد تعادل بین استحکام و پرداخت سطح بهینه کنید
- برای بهبود جریان براده از سطح صیقلی چنگک استفاده کنید
- هندسه را برای مراحل خشنکاری و پرداخت تنظیم کنید
- کنترل شرایط سنگزنی لبه برای جلوگیری از چسبندگی
هندسه بهینه شده، جریان براده را بهبود میبخشد و بافت سطحی ظریفتری ایجاد میکند.
انتخاب جنس و پوشش ابزار
گریدهای مختلف آلومینیوم به سیستمهای ابزار متفاوتی نیاز دارند.
- کاربید فوق ریزدانه برای ماشینکاری با دقت بالا
- ابزارهای آینهای صیقلی برای پرداخت ضد چسبندگی
- پوششهای DLC ضریب اصطکاک را کاهش میدهند
- ابزارهای تیز بدون پوشش برای پرداخت سطوح بسیار ظریف
- ابزارهای مقاوم برای شرایط برش منقطع
- درجه ابزار را بر اساس میزان سیلیکون و سختی انتخاب کنید
- برای ماشینکاری با سرعت بالا، ابزارهای مقاوم در برابر حرارت را ترجیح دهید
انتخاب صحیح مواد، عمر و پایداری ابزار را افزایش میدهد.
استراتژی کنترل سایش ابزار
سایش ابزار مستقیماً بر ثبات ابعادی تأثیر میگذارد.
- سایش و لب پریدگی نوک ابزار را مرتباً بررسی کنید
- نظارت بر تغییرات صدا و لرزش برش
- روند انحراف ابعادی را پیگیری کنید
- از ماشینکاری با ابزارهای بسیار فرسوده خودداری کنید
- کنترل بار برش برای کاهش سایش غیرطبیعی
- ایجاد چرخه جایگزینی برای تولید دستهای
- انجام برشهای آزمایشی برای تأیید وضعیت ابزار
کنترل سایش پایدار، ثبات را بهبود میبخشد.
انتخاب ابزار و استراتژی تطبیق فرآیند
انتخاب ابزار باید شرایط ماشینکاری را در نظر بگیرد.
- برای مقاومت در برابر ضربه، از ابزارهای محکم برای خشنکاری استفاده کنید
- برای بهبود کیفیت سطح، از ابزارهای تیز برای پرداخت نهایی استفاده کنید
- استفاده از پوششهای کم اصطکاک برای ماشینکاری با سرعت بالا
- برای تولید طولانی مدت از ابزارهای مقاوم در برابر سایش استفاده کنید
- برای برشهای منقطع از ابزارهای ضد برادهبرداری استفاده کنید
- ابزارهای پایدار را برای دستههای کوچک با دقت بالا انتخاب کنید
تطبیق مناسب، پایداری کلی ماشینکاری را بهبود میبخشد.
روشهای بهینهسازی پارامترهای برش و خنکسازی
پارامترهای برش به شدت بر پایداری ماشینکاری تأثیر میگذارند. رابطه بین سرعت، پیشروی و عمق برش، تولید گرما، نیروی برش و روند کیفیت سطح را تعیین میکند.
بهینهسازی سرعت برش
سرعت برش هم بر بهرهوری و هم بر رفتار تغییر شکل مواد تأثیر میگذارد.
- محدوده سرعت را با توجه به درجه مواد تنظیم کنید
- سرعت اسپیندل را ثابت نگه دارید تا از نوسان جلوگیری شود
- استراتژیهای سرعت خشنکاری و پرداختکاری جداگانه
- از برش با سرعت پایین که باعث چسبندگی میشود، خودداری کنید.
- سرعت برش را با تیزی ابزار هماهنگ کنید
- تعیین محدوده پایدار بهینه از طریق برش آزمایشی
- کنترل نوسان سرعت برای حفظ ثبات
سرعت پایدار، تجمع حرارتی را کاهش میدهد.
استراتژی استفاده از مایع خنک کننده
سیستمهای خنککننده هم بر دما و هم بر تخلیه تراشه تأثیر میگذارند.
- از مایع خنککننده با جریان بالا برای شستشوی ناحیه برش استفاده کنید
- بهینه سازی جهت نازل به سمت نوک ابزار
- برای جریان بهتر، مایع خنککننده با ویسکوزیته پایین انتخاب کنید
- شدت خنک کننده را در طول اتمام تنظیم کنید
- فیلتر کردن مایع خنککننده برای جلوگیری از آلودگی
- حفظ فشار پایدار سیستم
- جلوگیری از ایجاد نواحی مرده در جریان خنککننده
خنککاری خوب به طور قابل توجهی عمر ابزار و کیفیت سطح را بهبود میبخشد.
کنترل پیشروی و عمق برش
این پارامترها بار برش و پایداری را تعیین میکنند.
- برای افزایش راندمان خشنکاری، از عمق برش بزرگتری استفاده کنید
- کاهش نرخ تغذیه در طول پرداخت برای کیفیت سطح
- از تغییرات ناگهانی بار که باعث لرزش میشود، خودداری کنید
- حفظ ضخامت برش یکنواخت
- استفاده از استراتژیهای ماشینکاری لایهای
- میزان پیشروی را با توجه به سختی ابزار تنظیم کنید
- برش را پیوسته و پایدار نگه دارید
ترکیب مناسب، تغییرات ابعادی را کاهش میدهد.
تخلیه تراشه و بهبود کیفیت سطح
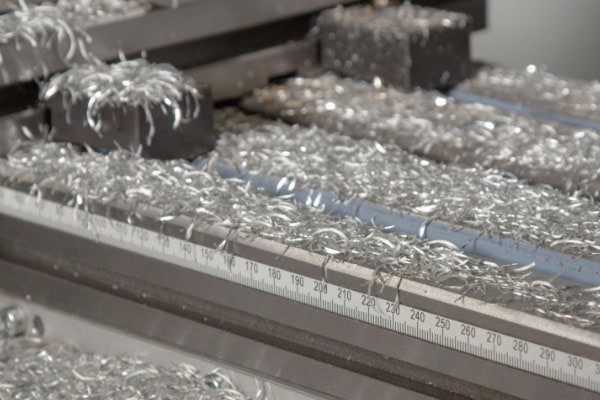
آلومینیوم اغلب در حین تراشکاری برادههای پیوستهای تشکیل میدهد. اگر برادهها به درستی شکسته و تخلیه نشوند، ممکن است به دور ابزار یا قطعه کار بپیچند و باعث خراش، انحراف ابعادی و آسیب به ابزار شوند.
مکانیسم تشکیل تراشه و کنترل
شکل تراشه به تغییر شکل ماده و پایداری برشی آن بستگی دارد.
- تنظیم زاویه برش برای کنترل شعاع انحنای تراشه
- از سرعت برش برای تأثیرگذاری بر جریان پلاستیک استفاده کنید
- تنظیم نرخ تغذیه برای تغییر ضخامت تراشه
- بهینه سازی زاویه چنگک برای کاهش چسبندگی
- کنترل دما برای تغییر نرم شدن مواد
- استفاده از هندسهی برادهشکن برای ایجاد شکست
تشکیل براده پایدار، تداوم ماشینکاری را بهبود میبخشد.
براده شکن و بهینه سازی سازه
هندسه ابزار نقش کلیدی در کنترل براده دارد.
- از برادهشکنهای آلومینیومی مخصوص استفاده کنید
- سطح چنگک را صیقل دهید تا اصطکاک کاهش یابد
- زاویه ابزار را برای هدایت جریان براده تنظیم کنید
- شعاع دماغه را بهینه کنید تا از درگیری جلوگیری شود
- برای جریان روان از هندسه چنگک مثبت استفاده کنید
- مسیر تخلیه تراشه را باز نگه دارید
ساختار مناسب از تجمع تراشه جلوگیری میکند.
همافزایی در تخلیه مایع خنککننده و تراشه
خنکسازی مستقیماً بر راندمان شکست تراشه تأثیر میگذارد.
- استفاده از مایع خنک کننده با فشار بالا در ناحیه برش
- نازل را به سمت مسیر خروج براده قرار دهید
- ترکیب سرمایش متناوب و مداوم
- افزایش جریان مایع خنک کننده برای شستشوی تراشه ها
- از ایجاد مناطق مرده که باعث تجمع تراشه میشوند، خودداری کنید.
- سیستم فیلتر را مرتباً نگهداری کنید
سینرژی بار ابزار را به میزان قابل توجهی کاهش میدهد.
تشکیل و بهبود زبری سطح
کیفیت سطح تحت تأثیر تخلیه براده و شرایط ابزار قرار دارد.
- برای پرداخت نهایی از ابزارهای تیز استفاده کنید
- افزایش سرعت برش برای کاهش چسبندگی
- کنترل نرخ تغذیه برای زبری کمتر
- بهینه سازی تغییر شعاع بینی
- از علائم برش ثانویه خودداری کنید
- فرآیند برش مداوم را حفظ کنید
کیفیت سطح بهبود یافته، دقت مونتاژ را افزایش میدهد.
گیر کردن تراشه و کنترل ایمنی ماشین
گیر کردن تراشهها هم بر کیفیت و هم بر ایمنی تأثیر میگذارد.
- نصب نقالههای تراشه خودکار
- از سیستمهای حذف تراشه استفاده کنید
- کانالهای تراشه را مرتباً تمیز کنید
- کاهش نسبت تشکیل تراشه بلند
- جلوگیری از پیچیدن تراشه روی اسپیندل یا فیکسچر
- نظارت مداوم بر عملکرد دستگاه
کنترل ایمنی، ثبات تولید را بهبود میبخشد.
همافزایی فرآیند برای پایداری سطح
پایداری سطح به عوامل برهمکنش متعددی بستگی دارد.
- حفظ شرایط پایدار سایش ابزار
- بهینه سازی پارامترهای برش به طور مداوم
- کاهش تأثیر ارتعاش دستگاه
- اطمینان از عملکرد پایدار سیستم خنک کننده
- استانداردسازی سیستم پارامترهای ماشینکاری
- انجام برشهای آزمایشی برای بهینهسازی
همافزایی چند عاملی، کیفیت سطح پایدار را تضمین میکند.
















