
یک روتور با پرههای یکپارچه (IBR)، که معمولاً با نام بلیسک شناخته میشود، دیسک روتور و پرهها را در یک ساختار یکپارچه ترکیب میکند. برخلاف روتورهای معمولی که پرههای جداگانه به آنها متصل هستند، این طرح اتصالات پرههای جداگانه را حذف میکند، وزن اجزا را کاهش میدهد و میتواند عملکرد آیرودینامیکی را بهبود بخشد. با این حال، هندسه پیچیده، ایرفویلهای نازک و مواد مورد نیاز، تولید دقیق آن را به طور ویژهای چالش برانگیز میکند.
این راهنما توضیح میدهد که روتور با پرههای یکپارچه چگونه کار میکند، چرا در موتورهای هواپیما استفاده میشود و مهندسان در طول طراحی و ساخت چه مواردی را باید در نظر بگیرند.
روتور با پرههای یکپارچه چیست؟
روتور پرهدار یکپارچه، یک قطعه توربوماشین دوار است که در آن پرهها و دیسک مرکزی یک ساختار یکپارچه را تشکیل میدهند. این روتور که بلیسک نیز نامیده میشود، اتصالات پرههای منفرد مرسوم را حذف کرده و یک مجموعه روتور پیوسته ایجاد میکند که برای جریان هوای کارآمد، کاهش وزن و عملکرد قابل اعتماد در سرعت بالا طراحی شده است.
دیسکهای تیغهدار سنتی از تیغههای جداگانه تولید شده که از طریق ریشههای دم چلچلهای، شیارهای دیسک یا سایر اتصالات مکانیکی متصل شدهاند، استفاده میکنند. یک طراحی یکپارچه، این اتصالات جداگانه را حذف میکند. تیغهها ممکن است مستقیماً از یک دیسک جامد ماشینکاری شوند یا با استفاده از یک فرآیند تولید واجد شرایط، به طور دائم به دیسک متصل شوند.
اصطلاح بلیسک (blisk) ترکیبی از کلمات تیغه (blade) و دیسک (disk) است. روتورهای پرهدار یکپارچه به ویژه در کمپرسورهای موتور هواپیما رایج هستند، جایی که جرم چرخان، راندمان آیرودینامیکی و قابلیت اطمینان ساختاری بسیار مهم هستند. طراحی آنها نیاز به هماهنگی بین تحلیل آیرودینامیکی، خواص مواد، دینامیک روتور و قابلیت تولید دارد.
یک بلیس چیزی بیش از یک دیسک با پرههای متصل به لبه بیرونی آن است. پروفیل پرهها، ساختار دیسک، توزیع جرم و رفتار مکانیکی آن باید به عنوان یک سیستم چرخشی عمل کند. از آنجا که پرههای تکی را نمیتوان از طریق جداسازی مکانیکی معمولی جدا کرد، نقصهای تولیدی و آسیبهای ناشی از سرویس نیاز به ارزیابی دقیق دارند.
روتور با پرههای یکپارچه چگونه کار میکند؟
یک روتور با پرههای یکپارچه با چرخاندن پرهها و دیسک یکپارچه خود به یکدیگر برای انتقال انرژی مکانیکی بین شفت و سیال عامل کار میکند. در یک مرحله کمپرسور، پرههای چرخان به هوای ورودی انرژی اضافه میکنند و فشار کل آن را هنگام حرکت در سیستم کمپرسور افزایش میدهند.
روتور از طریق شفت موتور نیرو دریافت میکند. با چرخش پرهها، سطوح آیرودینامیکی آنها با هوای جاری تعامل میکنند و سرعت، فشار و جهت آن را تغییر میدهند. در یک مرحله کمپرسور محوری معمولی، این فرآیند شامل چهار مرحله است:
- چرخش شفت:شفت موتور، دیسک و پرههای یکپارچه را با سرعت چرخشی مورد نیاز به حرکت در میآورد.
- ورودی جریان هوا:هوا با زاویهای که توسط شرایط جریان بالادست تعیین میشود، به پرههای چرخان نزدیک میشود.
- انتقال انرژی:ایرفویلهای چرخان، انرژی مکانیکی را به هوا منتقل میکنند و فشار کل آن را افزایش میدهند.
- تغییر مسیر جریان:پرههای استاتور پاییندست، جریان هوا را برای مرحله بعدی کمپرسور هدایت میکنند.
ساختار یکپارچه، اصل اساسی فشردهسازی را تغییر نمیدهد. مزیت آن دستیابی به عملکرد آیرودینامیکی مورد نیاز بدون اتصالات جداگانه ریشه پره است. مهندسان همچنان باید هندسه روتور را با استاتورهای مجاور، ابعاد محفظه و فواصل عملیاتی هماهنگ کنند تا عملکرد پایدار کمپرسور حفظ شود.
چرا از روتورهای پرهدار یکپارچه به جای دیسکهای پرهدار مرسوم استفاده کنیم؟
روتورهای پرهدار یکپارچه به این دلیل استفاده میشوند که میتوانند وزن را کاهش دهند، اتصالات پرههای جداگانه را حذف کنند و عملکرد آیرودینامیکی را در طرحهای مناسب کمپرسور بهبود بخشند. ساختار پیوسته آنها الزامات مونتاژ خاص را ساده میکند، اگرچه تولید پیچیدهتر و گزینههای جایگزینی پره محدود نیز باید در نظر گرفته شود.
کاهش وزن و قطعات کمتر
یک روتور یکپارچه پرهدار با حذف ریشه پرهها، شیارهای دیسک و برخی از ویژگیهای نگهدارنده مورد استفاده در مونتاژهای مرسوم، وزن را کاهش میدهد. این اتصالات برای پشتیبانی از هر پره به مواد اضافی نیاز دارند. حذف آنها به مهندسان این امکان را میدهد تا لبه دیسک و انتقال پرهها را برای یک ساختار چرخشی سبکتر بهینه کنند.
تعداد قطعات نیز کاهش مییابد زیرا دیگر نیازی به نصب و ایمنسازی مکانیکی پرههای تکی نیست. این امر میتواند مونتاژ را ساده کرده و برخی از مکانیسمهای خرابی مربوط به اتصالات را از بین ببرد. طراحی حاصل، بسته به پیکربندی روتور، ممکن است از معماری کمپرسور فشردهتری پشتیبانی کند.
تحقیقات، کاهش وزن تقریباً 20 تا 30 درصدی را در برخی از طرحهای بلیسک در مقایسه با دیسکهای پرهدار مرسوم گزارش کردهاند. با این حال، این یک رقم جهانی نیست. صرفهجویی واقعی به تعداد پرهها، هندسه دیسک، جنس، مرحله موتور و مجموعه مرجع مورد استفاده برای مقایسه بستگی دارد.
جریان هوا و راندمان آیرودینامیکی بهبود یافته
روتورهای پرهدار یکپارچه میتوانند با حذف شکافها و وقفههای هندسی مرتبط با اتصالات پرههای جداگانه، جریان هوا را بهبود بخشند. ساختار پیوسته آنها همچنین آزادی بیشتری برای بهینهسازی انتقال بین ایرفویل و دیسک برای شرایط آیرودینامیکی و ساختاری مورد نیاز فراهم میکند.
موقعیت دقیق پرهها و مسیرهای جریان ثابت به حفظ توزیع جریان هوای مورد نظر کمک میکند. لبههای جلویی، لبههای انتهایی و سطوح پره که با دقت کنترل میشوند، میتوانند تلفات آیرودینامیکی غیرضروری را محدود کنند. با این حال، راندمان کمپرسور به فاصله نوک پرهها، شرایط عملیاتی و هندسه استاتور اطراف نیز بستگی دارد.
نباید صرفاً به این دلیل که یک روتور از ساختار یکپارچه استفاده میکند، فرض را بر راندمان بالاتر گذاشت. مهندسان باید از دینامیک سیالات محاسباتی، تحلیل سازه و آزمایش عملکرد استفاده کنند تا مشخص کنند که آیا یک بلیسک پیشنهادی مزایای قابل اندازهگیری نسبت به یک روتور معمولی در کاربرد مورد نظر ارائه میدهد یا خیر.
محدودیتهای نگهداری و تعمیرات
محدودیت اصلی تعمیر و نگهداری روتور پرهدار یکپارچه این است که پرههای تکی را نمیتوان مانند پرههای جداشدنی مرسوم جدا و جایگزین کرد. بنابراین، آسیب ناشی از برخورد جسم خارجی، فرسایش، خستگی یا تماس ممکن است نیاز به روشهای تعمیر تخصصی یا تعویض کل قطعه داشته باشد.
امکانسنجی تعمیر به محل آسیبدیده، جنس مصالح، ضخامت دیواره باقیمانده، بارگذاری سازهای و محدودیتهای تأیید شده سرویس بستگی دارد. برخی از نقصهای موضعی را میتوان به طور بالقوه از طریق ترکیب کنترلشده یا روشهای ترمیم مصالح واجد شرایط اصلاح کرد، اما همه آسیبها را نمیتوان با خیال راحت تعمیر کرد.
ساختار یکپارچه همچنین عواقب برخی از نقصهای تولید را افزایش میدهد. یک پره غیرقابل قبول ممکن است کل روتور را تحت تأثیر قرار دهد. به همین دلیل، پایداری فرآیند، بازرسی در حین فرآیند و قابلیت ردیابی مواد هنگام ارزیابی کیفیت تولید بلیسک و هزینه کل چرخه عمر ضروری هستند.
ویژگیهای کلیدی طراحی روتورهای پرهدار یکپارچه
ویژگیهای کلیدی طراحی یک روتور با پرههای یکپارچه شامل هندسه پره، ساختار دیسک، خواص مواد و رفتار دینامیکی روتور است. این عناصر در کنار هم، راندمان آیرودینامیکی، استحکام ساختاری، پاسخ ارتعاشی و مقاومت در برابر خستگی را در حین کار با سرعت بالا تعیین میکنند.
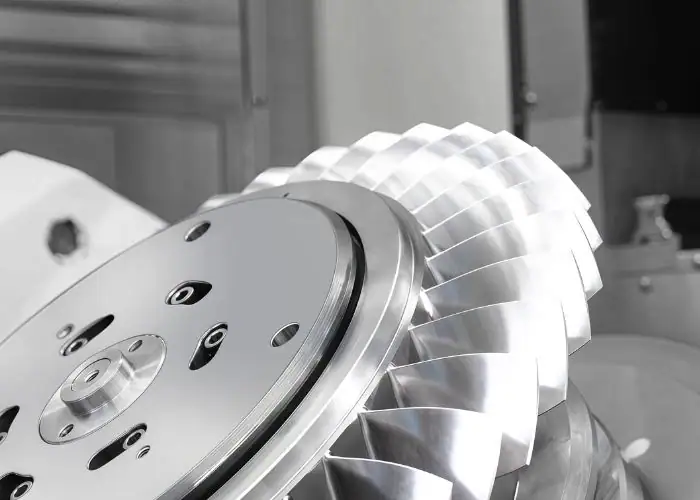
هندسه پره و عملکرد آیرودینامیکی
هندسه پرههای بلیسک شامل زوایای ورودی و خروجی، طول وتر، ارتفاع پره، توزیع ضخامت و پیچش سهبعدی است. این پارامترها بر جهت جریان هوا، توسعه فشار و بارگذاری آیرودینامیکی موضعی تأثیر میگذارند. مقادیر آنها توسط مرحله کمپرسور و شرایط عملیاتی مورد نظر تعیین میشود.
لبه جلویی باید جریان هوای ورودی را بپذیرد و در عین حال تلفات ناشی از برخورد را محدود کند. سپس سطوح فشار و مکش، هوا را از طریق گذرگاه هدایت میکنند، در حالی که لبه پشتی به تعیین جهت جریان خروجی کمک میکند. انحنای تیغه و ضخامت آن نیز بر سختی موضعی و تنش ساختاری تأثیر میگذارد.
طراحی به کمک کامپیوتر و دینامیک سیالات محاسباتی به مهندسان کمک میکند تا این روابط را قبل از تولید ارزیابی کنند. مقادیر مجاز تولید باید در نظر گرفته شوند زیرا انحرافات پروفیل، رد بیش از حد ابزار و فاصله نامنظم تیغهها میتواند رفتار جریان مورد نظر را تغییر داده و عملکرد آیرودینامیکی را کاهش دهد.
آلیاژهای تیتانیوم و سوپرآلیاژهای دمای بالا
آلیاژهای تیتانیوم معمولاً برای ساخت blisk های کمپرسور استفاده میشوند زیرا چگالی نسبتاً کم را با استحکام ویژه بالا ترکیب میکنند. Ti-6Al-4V یک نمونه مهندسی آشنا است، اگرچه درجه تایید شده به دمای کارکرد، الزامات خستگی و مشخصات سازنده موتور بستگی دارد.
ممکن است برای مراحل کمپرسور که در دماهای بالاتر کار میکنند، به سوپرآلیاژهای پایه نیکل نیاز باشد. اینکونل ۷۱۸ نمونهای از آلیاژ مورد استفاده در کاربردهای هوافضا است. این مواد استحکام مفیدی در دمای بالا ارائه میدهند اما عموماً مقاومت برشی و سایش ابزار بیشتری در حین ماشینکاری ایجاد میکنند.
انتخاب مواد باید دمای عملیاتی، بارگذاری گریز از مرکز، عمر خستگی، مقاومت در برابر خوردگی و انبساط حرارتی را در نظر بگیرد. قابلیت ماشینکاری نیز مهم است زیرا ماده بر انتخاب ابزار، پارامترهای برش، زمان تولید و یکپارچگی سطح تأثیر میگذارد. یک ماده سبکتر لزوماً برای هر شرایط عملیاتی مناسب نیست.
| ماده | مزایای اصلی | چالش های ماشینکاری | استفاده معمول |
| آلیاژهای تیتانیوم | چگالی کم و استحکام ویژه بالا | تمرکز گرما و سایش ابزار | مراحل کمپرسور انتخاب شده |
| سوپرآلیاژهای مبتنی بر نیکل | استحکام در دمای بالا و مقاومت در برابر خستگی | نیروهای برشی بالا و ماشینکاری دشوار | توربوماشینهای دما بالا |
| فولادهای ضد زنگ | استحکام مکانیکی و مقاومت در برابر خوردگی انتخاب شده | چگالی بالاتر و امکان سخت شدن کار | کاربردهای منتخب روتور صنعتی |
درجه نهایی مواد، عملیات حرارتی و الزامات صدور گواهینامه باید از مشخصات قطعه تأیید شده پیروی کنند، نه از یک جدول مقایسه کلی.
دینامیک روتور، ارتعاشات و مقاومت در برابر خستگی
دینامیک روتور نحوه واکنش دیسک و پرههای یکپارچه به سرعت چرخش، ارتعاش و بارهای مکانیکی متغیر را توصیف میکند. از آنجا که ایرفویلها مستقیماً به دیسک متصل هستند، رفتار ارتعاشی پرهها و سازه نگهدارنده میتواند به طور قابل توجهی بر هم تأثیر بگذارد.
مهندسان فرکانسهای طبیعی، حالتهای ارتعاش، تنشهای گریز از مرکز و شرایط رزونانس بالقوه را ارزیابی میکنند. تحلیل المان محدود و نمودارهای کمپبل به شناسایی تعاملات بین سرعت کارکرد روتور و فرکانسهای ارتعاش که میتوانند قابلیت اطمینان سازه را تهدید کنند، کمک میکنند.
مقاومت در برابر خستگی به استحکام ماده، بارگذاری مکرر، شرایط سطح و تمرکز تنش موضعی بستگی دارد. انتقال از تیغه به دیسک به ویژه مهم است زیرا بارها را به سازه مرکزی منتقل میکند. اعتبارسنجی طراحی باید عملکرد پایدار، شتاب، کاهش سرعت و رویدادهای گذرای مربوطه را در نظر بگیرد.
روتورهای پرهدار یکپارچه چگونه ساخته میشوند؟
روتورهای پرهدار یکپارچه با استفاده از روشهایی مانند ماشینکاری CNC پنج محوره، ماشینکاری الکتروشیمیایی، سنگزنی و فرآیندهای جوشکاری واجد شرایط تولید میشوند. ماشینکاری پنج محوره به ویژه برای تولید سطوح پیچیده ایرفویل از مواد جامد اهمیت دارد، در حالی که روشهای جایگزین ممکن است مزایایی را برای هندسههای تخصصی یا الزامات تولید ارائه دهند.
ماشینکاری CNC پنج محوره و پروفیل کاری تیغه
ماشینکاری CNC پنج محوره روشی پرکاربرد برای تولید روتورهای پرهدار یکپارچه از قطعات توپر یا آهنگری شده است. حرکات خطی و چرخشی هماهنگ به ابزارهای برش اجازه میدهد تا به سطوح پرههای پیچ خورده و مجاری باریک از جهتگیریهای مناسب دسترسی پیدا کنند و در عین حال هندسه آیرودینامیکی مورد نیاز را کنترل کنند.
فرآیند ماشینکاری به طور کلی شامل سه عملیات اصلی است:
فرزکاری خشن: مواد فلهای بین پرهها را حذف میکند و در عین حال مواد کافی را برای پشتیبانی از ایرفویلهای در حال توسعه حفظ میکند.
فرزکاری نیمهتمام: قبل از پروفیلبندی نهایی، میزان ثابتی از مواد اولیه را ایجاد کرده و بارهای برش ناهموار را کاهش میدهد.
فرزکاری نهایی: سطوح تیغه مشخص شده، لبههای جلویی، لبههای انتهایی و انتقال تیغه-ریشه را با استفاده از مسیرهای ابزار کنترل شده تولید میکند.
استراتژیهای مناسب شامل خشنکاری تطبیقی، فرزکاری نقطهای و فرزکاری جانبی در صورت وجود هندسه مناسب است. نرمافزار CAM باید جهتگیری ابزار، فاصله نگهدارنده و محدودیتهای دستگاه را تأیید کند. در طول ماشینکاری بلیسک، انتخاب مسیر ابزار باید بین پرداخت سطح، زمان ماشینکاری، نیروهای برشی و انحراف تیغه نازک تعادل برقرار کند.
ماشینکاری الکتروشیمیایی برای هندسه پیچیده تیغه
ماشینکاری الکتروشیمیایی مواد رسانای الکتریکی را از طریق انحلال آندی کنترلشده در یک الکترولیت حذف میکند. برخلاف فرزکاری معمولی، این فرآیند به تماس مستقیم ابزار برش متکی نیست، که امکان تولید هندسههای پیچیدهی بلیسک انتخابشده را بدون نیروهای برشی مکانیکی فراهم میکند.
ماشینکاری الکتروشیمیایی پالسی میتواند برای مسیرهای باریک تیغه و آلیاژهای دشوار ماشینکاری که در آنها فشار برش یا سایش ابزار، ماشینکاری مرسوم را محدود میکند، مفید باشد. ماشینکاری الکتروشیمیایی پالسی گزینه دیگری برای بهبود کنترل موضعی برداشت ماده در کاربردهای مناسب ارائه میدهد.
با این حال، ماشینکاری الکتروشیمیایی نیاز به الکترودهای تخصصی، جابجایی الکترولیت و کنترل دقیق شکاف ماشینکاری دارد. حذف مواد به شرایط الکتریکی و سیال بستگی دارد و اعتبارسنجی فرآیند را ضروری میکند. مدیریت محیطی، دقت ابعادی و یکپارچگی سطح، همگی باید قبل از انتخاب ECM در نظر گرفته شوند.
سنگ زنی و تکمیل سطح
فرآیندهای سنگزنی و پرداخت سایشی زمانی استفاده میشوند که سطوح پره انتخابشده نیاز به هندسه و یکپارچگی سطح کنترلشده با دقت داشته باشند. آنها ممکن است پس از ماشینکاری خشن یا نیمهصاف، پروفیلهای ایرفویل را اصلاح کنند، بهویژه زمانی که روشهای برش مرسوم به دلیل مواد دشوار محدود میشوند.
ماشینکاری فوق ساینده میتواند جایگزینی برای آلیاژها و پیکربندیهای تیغه خاص باشد. اثربخشی آن به دسترسی به ابزار، پایداری فرآیند، رفتار مواد و الزامات سطح تعریف شده توسط طراحی بستگی دارد.
پرداختکاری باید هندسه لبه حمله و لبه فرار را حفظ کند زیرا حذف بیش از حد مواد میتواند ضخامت پره و رفتار آیرودینامیکی آن را تغییر دهد. مهندسان باید مقادیر پرداختکاری مناسبی را تعیین کرده و تأیید کنند که فرآیند انتخاب شده آسیب سطحی غیرقابل قبولی ایجاد نمیکند.
روشهای جوشکاری و تولید ترکیبی
تولید مبتنی بر جوشکاری میتواند با اتصال دائمی تیغههای جداگانه تولید شده به یک دیسک، یک روتور یکپارچه تشکیل دهد. جوشکاری اصطکاکی خطی یکی از روشهای تثبیتشده است که با استفاده از نوسان و فشار کنترلشده، یک اتصال حالت جامد ایجاد میکند.
این رویکرد میتواند انعطافپذیری تولید را ارائه دهد، زمانی که تولید جداگانه تیغهها و دیسک عملیتر از ماشینکاری کل قطعه از یک قطعه خام است. سایر فرآیندهای اتصال یا تولید ترکیبی واجد شرایط را میتوان بر اساس سازگاری مواد و طراحی قطعه در نظر گرفت.
بلیسهای جوش داده شده از نظر ساختاری با بلیسهای یکپارچه که از مواد جامد ساخته شدهاند، متفاوت هستند. یکپارچگی اتصال، موقعیت تیغه، اثرات گرما و ماشینکاری پس از جوشکاری باید تأیید شود. ماشینکاری تطبیقی نیز ممکن است برای جبران تغییرات کوچک در موقعیت تیغهها پس از اتصال مورد نیاز باشد.
مقایسه روشهای تولید در Blisk
روشهای تولید Blisk از نظر قابلیت هندسی، الزامات ابزار، راندمان تولید و پیچیدگی فرآیند متفاوت هستند. ماشینکاری CNC پنج محوره انعطافپذیری را برای سطوح قابل دسترس فراهم میکند، در حالی که روشهای الکتروشیمیایی و هیبریدی میتوانند محدودیتهای خاصی از برش مکانیکی را برطرف کنند.
| روش | بخش اصلی برنامه | مزایای | محدودیت ها |
| ماشینکاری CNC 5 محوره | ماشینکاری یکپارچه تیغه و دیسک | هندسه انعطافپذیر و کنترل دقیق مسیر ابزار | سایش ابزار، دسترسی محدود و زمان ماشینکاری |
| ماشینکاری الکتروشیمیایی | گذرگاههای پیچیده رسانا-فلز | نیروی برش مکانیکی کم | الکترودهای تخصصی و کنترل الکترولیت |
| پر زحمت | پرداخت دقیق سطوح انتخاب شده | اصلاح سطح و کنترل پروفیل | دسترسی و خطرات سطحی خاص فرآیند |
| جوشکاری اصطکاکی خطی | ساختارهای تیغه و دیسک به طور دائم به هم متصل شدهاند | اتصال حالت جامد واجد شرایط | بازرسی اتصال و ماشینکاری پس از جوشکاری |
| تولید هیبریدی | قطعات تخصصی و مسیرهای تولید | قابلیتهای فرآیند مکمل را ترکیب میکند | پیچیدگی بیشتر فرآیند و نیاز به اعتبارسنجی |
بهترین روش تولید باید بر اساس کل مسیر تولید انتخاب شود، نه بر اساس یک عملیات. هزینه خشنکاری، الزامات پرداخت، میزان استفاده از مواد، زمان بازرسی و تلاش برای کسب صلاحیت، همگی در هزینه نهایی تولید نقش دارند.
چالشهای ماشینکاری CNC در Blisk چیست؟
چالشهای اصلی ماشینکاری CNC با blisk عبارتند از انحراف تیغه نازک، دسترسی محدود به ابزار، مواد با برش دشوار، سایش ابزار و برنامهنویسی پیچیده. این عوامل میتوانند در صورت عدم کنترل صحیح فرآیند برش، بر دقت تیغه، کیفیت سطح، زمان ماشینکاری و قابلیت اطمینان تولید تأثیر بگذارند.
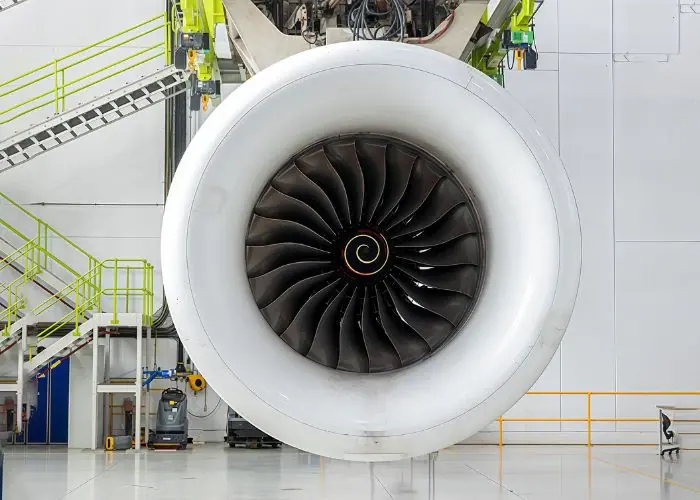
انحراف نازک تیغه و دسترسی محدود به ابزار
تیغههای نازک بلیسک ممکن است تحت نیروهای برشی خم شوند، به خصوص در طول پرداخت کاری که ضخامت دیواره باقی مانده کم است. انحراف بیش از حد میتواند باعث ایجاد خطاهای پروفیل، سطوح ناهموار و لرزش شود. این خطر با ارتفاع تیغه، انعطافپذیری و طول بدون تکیهگاه افزایش مییابد.
مجاری باریک همچنین حرکت ابزار برشی و نگهدارنده ابزار را محدود میکنند. یک ابزار ممکن است به سطح تیغه مورد نظر برسد اما در حین تغییر موقعیت با یک ایرفویل مجاور برخورد کند. حرکت 5 محوره دسترسی را بهبود میبخشد اما نمیتواند همه محدودیتهای هندسی را از بین ببرد.
مهندسان با انتخاب طول مناسب ابزار برش، کنترل درگیری برش و تنظیم عملیات ماشینکاری برای حفظ تکیهگاه تیغه، این مشکلات را مدیریت میکنند. توالی پایدار عملیات خشنکاری و پرداختکاری مهم است زیرا حذف زودهنگام مواد تکیهگاه میتواند باعث افزایش انحراف شود.
سایش ابزار و کنترل گرما در مواد دشوار
آلیاژهای تیتانیوم و سوپرآلیاژهای پایه نیکل به دلیل خواص مکانیکی و حرارتی خود، مشکلاتی در ماشینکاری ایجاد میکنند. تیتانیوم میتواند گرما را در نزدیکی لبه برش متمرکز کند، در حالی که آلیاژهای نیکل ممکن است نیروهای برشی بالا و سایش سریع ابزار ایجاد کنند.
با فرسایش ابزارها، شرایط برش ناپایدارتر میشود. این امر میتواند باعث ایجاد عیوب سطحی، خطاهای ابعادی و تغییرات در لایه سطحی ماشینکاری شده شود. این مشکل به ویژه هنگام پرداخت کاری ایرفویلهای نازک و انتقالهای بحرانی ریشه تیغه اهمیت دارد.
ابزارهای کاربیدی مناسب، پوششها، انتقال مایع خنککننده و پارامترهای برش با دقت انتخاب شده به کاهش این خطرات کمک میکنند. وضعیت ابزار نیز باید در طول تولید کنترل شود. پارامترهای مناسب برای آلومینیوم یا یک آلیاژ تیتانیوم نباید به طور خودکار برای ماده دیگری اعمال شوند.
نگهداری کار، برنامهنویسی CAM و بهینهسازی مسیر ابزار
نگهدارندهی دیسک در بلیسک باید دیسک را بدون تغییر شکل یا مسدود کردن دسترسی به سطوح بحرانی تیغه، محکم کند. فیکسچرها معمولاً از دادههای عملکردی تعریفشده برای موقعیتیابی استفاده میکنند، در حالی که بارهای گیره باید با ساختار دیسک سازگار باشند. نگهدارندهی ضعیف میتواند باعث ایجاد لرزش یا خطاهای ابعادی شود.
برنامهنویسی CAM باید جهتگیری ابزار، حرکت همزمان محورها، مسیرهای ورود و خروج و جلوگیری از برخورد را هماهنگ کند. برنامهریزی با افزایش پیچش تیغه و کاهش عرض مسیر، دشوارتر میشود.
قبل از ماشینکاری، مهندسان باید شرایط زیر را بررسی کنند:
- فاصله بین پایهها:مطمئن شوید که گیرهها و تکیهگاهها مانع حرکت ابزار یا محور چرخشی نمیشوند.
- دسترسی به ابزار:دسترسی ابزار برش، فاصله نگهدارنده ابزار و جهت گیری در سراسر مسیرهای تیغه را بررسی کنید.
- شبیهسازی برخورد:با استفاده از مدلهایی که شامل قطعه کار، فیکسچر، ابزارها و پیکربندی دستگاه هستند، حرکات را تأیید کنید.
- تأیید در حین فرآیند:قبل از حذف مقادیر نهایی پرداخت، ویژگیهای حیاتی و پایداری ماشینکاری را بررسی کنید.
مسیرهای ابزار بهینه شده، جابجاییهای غیرضروری را کاهش داده و درگیری کنترلشدهی ابزار برش را حفظ میکنند. این بررسیها به ویژه هنگام ماشینکاری مواد گرانقیمت ارزشمند هستند، زیرا یک برخورد میتواند به چندین تیغه یکپارچه آسیب برساند و کل روتور را به خطر بیندازد.
بازرسی کیفی و تعمیر روتورهای پرهدار یکپارچه
بازرسی کیفیت، دقت پروفیل پره، روابط ابعادی، وضعیت سطح و یکپارچگی روتور را تأیید میکند. ارزیابی تعمیرات مشخص میکند که آیا میتوان آسیب موضعی را بدون به خطر انداختن قابلیت اطمینان مکانیکی اصلاح کرد یا خیر. هر دو فعالیت ضروری هستند زیرا پرهها و دیسک یک جزء چرخان را تشکیل میدهند.
دقت پروفیل تیغه و بازرسی کیفیت سطح
بازرسی پروفیل پره مشخص میکند که آیا ایرفویلهای تولید شده با هندسه آیرودینامیکی مورد نظر مطابقت دارند یا خیر. ویژگیهای مهم شامل ضخامت پره، پروفیل سهبعدی، پیچش، شعاع لبه حمله، شکل لبه فرار و انتقال بین پره و دیسک است.
دستگاههای اندازهگیری مختصات و سیستمهای اسکن نوری میتوانند سطوح خارجی پیچیده را ارزیابی کنند. تجهیزات انتخاب شده باید دسترسی و قابلیت اندازهگیری مناسب را برای تلرانس مورد نیاز فراهم کنند. اندازهگیری زبری سطح نیز ممکن است در مناطق آیرودینامیکی مشخص ضروری باشد.
انطباق ابعادی به تنهایی، یکپارچگی سطح قابل قبولی را ایجاد نمیکند. یک تیغه میتواند با مشخصات اسمی خود مطابقت داشته باشد اما همچنان دارای پلیسه، آسیب ماشینکاری یا عیوب سطحی غیرقابل قبول باشد. بنابراین، برنامههای بازرسی باید هم دقت هندسی و هم وضعیت مواد را در نظر بگیرند.
بالانس روتور و تست غیرمخرب
بالانس روتور، توزیع جرم را ارزیابی میکند تا به محدود کردن ارتعاش و بارهای بیش از حد در حین کار کمک کند. عدم بالانس باقیمانده قابل قبول به طراحی روتور، سرعت کار، پیکربندی مونتاژ و الزامات مهندسی مربوطه بستگی دارد.
آزمایش غیرمخرب به شناسایی مواد مرتبط یا عیوب تولید بدون تخریب قطعه کمک میکند. بسته به آلیاژ و مشخصات بازرسی، روشها ممکن است شامل بازرسی با مایع نافذ فلورسنت، آزمایش اولتراسونیک یا سایر تکنیکهای واجد شرایط باشد.
یک روتور که به درستی بالانس شده باشد، هنوز میتواند حاوی ترک باشد، در حالی که یک روتور که از نظر ساختاری سالم است، میتواند عدم بالانس بیش از حد داشته باشد. بنابراین، بالانس و آزمایش غیرمخرب خطرات مختلفی را در نظر میگیرند و باید به طور مستقل تحت برنامه بازرسی تایید شده ارزیابی شوند.
روشهای ارزیابی و تعمیر آسیب در بلیسک
تعمیر Blisk با شناسایی نوع، محل و شدت آسیب آغاز میشود. نگرانیهای رایج شامل برخورد جسم خارجی، فرسایش، ترک خوردگی ناشی از خستگی و تغییر شکل موضعی پره است. امکانسنجی تعمیر به ناحیه آسیبدیده، شرایط مواد و محدودیتهای خدمات تأیید شده بستگی دارد.
نقصهای جزئی گاهی اوقات میتوانند از طریق ترکیب کنترلشده یا روشهای ترمیم سطح واجد شرایط اصلاح شوند. آسیبهای گستردهتر ممکن است نیاز به رسوب مواد تخصصی و ماشینکاری دقیق بعدی داشته باشند. این روشها نباید برای هر قطعه چرخشی با ایمنی بالا قابل قبول فرض شوند.
پس از تعمیر تایید شده، ممکن است بازرسی ابعادی، ارزیابی سطح، آزمایش غیرمخرب یا بالانس لازم باشد. روتور تعمیر شده باید هندسه مشخص شده و یکپارچگی مکانیکی خود را حفظ کند. تعویض روتور زمانی ضروری است که آسیب از محدودیتهای تعمیر یا سرویس تایید شده فراتر رود.
کاربردهای رایج روتورهای پرهدار یکپارچه
روتورهای پرهدار یکپارچه عمدتاً در کمپرسورهای موتور هواپیما و توربوماشینهای صنعتی منتخب که در آنها جرم دورانی کم، ساختار فشرده و هندسه آیرودینامیکی دقیق ارزشمند است، استفاده میشوند. کاربرد مورد نظر، الزامات مواد، بارهای عملیاتی، روشهای تولید و استانداردهای بازرسی را تعیین میکند.
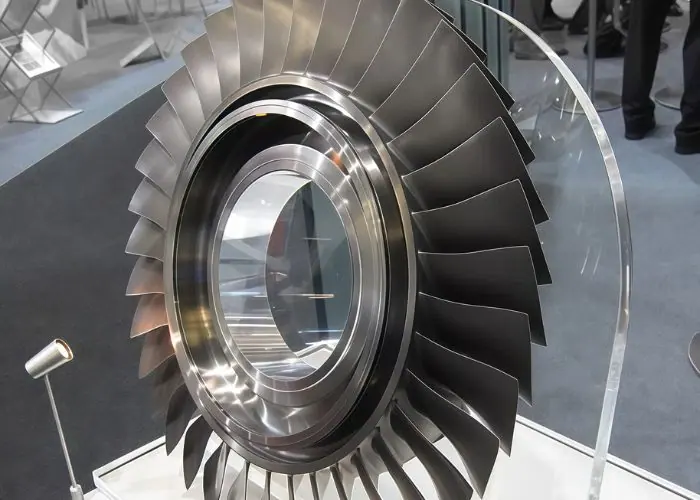
کمپرسورهای موتور هواپیما
کمپرسورهای موتور هواپیما از جمله مهمترین کاربردهای روتورهای پرهدار یکپارچه هستند. بلیسکها اتصالات پرههای جداگانه را حذف میکنند و میتوانند از طرحهای کمپرسور سبکتر و فشردهتر پشتیبانی کنند. این مزایا به ویژه در مواردی که عملکرد چرخشی و وزن به شدت کنترل میشوند، مفید هستند.
یک مرحله کمپرسور بلیسک به همراه استاتورهای مجاور، سازههای محفظه و سایر مراحل روتور کار میکند. مهندسان باید هندسه ایرفویل را با الزامات فشار و جریان مطابقت دهند و در عین حال رفتار ارتعاشی، عمر خستگی و فواصل کارکرد قابل قبول را حفظ کنند.
برای کاربردهای هوافضایی بلیسک، مستندات تولید، مواد تأیید شده و بازرسی دقیق از اهمیت ویژهای برخوردارند. انحراف در ماشینکاری یا نقص ساختاری در یک روتور حیاتی موتور میتواند عواقب جدی داشته باشد، بنابراین الزامات تولید باید از تأییدیههای مهندسی مربوطه پیروی کنند.
توربوماشینهای صنعتی
توربوماشینهای صنعتی ممکن است از روتورهای پرهدار یکپارچه در کمپرسورها و سیستمهای مرتبط با توربین استفاده کنند. طراحی یکپارچه میتواند در مواردی که مسیرهای جریان دقیق، ساختار فشرده و رابطهای مکانیکی کمتر، یک مزیت مهندسی ایجاد میکنند، مفید باشد.
طراحی روتورهای صنعتی میتواند از نظر دمای کارکرد، چرخه کاری و انتظارات تعمیر و نگهداری، تفاوت قابل توجهی با بلیسکهای کمپرسور هواپیما داشته باشد. اصطلاح توربین بلیسک ممکن است به پیکربندیهای خاصی از روتور توربین یکپارچه اشاره داشته باشد، اما هر چرخ توربین یا دیسک پرهداری، بلیسک نیست.
برای یک پروژه موتور بلیسک سفارشی یا کمپرسور صنعتی، مهندسان باید عملکرد، هزینه تولید و قابلیت سرویسدهی را متعادل کنند. در دسترس بودن مواد، حجم تولید، هندسه و قابلیت بازرسی تعیین میکند که آیا طراحی روتور یکپارچه یا متصل، راهحل تولیدی عملیتری است یا خیر.
سوالات متداول
چرا روتورهای پرهدار یکپارچه از نظر آیرودینامیکی بهتر هستند؟
روتورهای پرهدار یکپارچه میتوانند عملکرد آیرودینامیکی را بهبود بخشند، زیرا ساختار یکپارچه آنها شکافها و وقفههای هندسی خاصی را که در اتصالات پرههای معمولی یافت میشوند، حذف میکند. انتقال مداوم پره به دیسک همچنین آزادی بیشتری را برای بهینهسازی مسیرهای جریان فراهم میکند. با این حال، عملکرد آیرودینامیکی تنها با ساخت تعیین نمیشود. زوایای پره، زبری سطح، فاصله نوک پرهها و شرایط عملیاتی هنوز هم اهمیت دارند. اگرچه برخی از طرحهای بلیسک به کاهش وزن تقریباً 20 تا 30 درصد دست یافتهاند، این درصد نشان دهنده بهبود راندمان آیرودینامیکی نیست. افزایش واقعی راندمان باید از طریق تجزیه و تحلیل و آزمایش تأیید شود.
چه تلرانسی باید برای پروفیل ایرفویل Blisk تعیین شود؟
تلرانسهای ایرفویل باید بر اساس الزامات آیرودینامیکی، قابلیت تولید و روش بازرسی تعیین شوند. ویژگیهای حیاتی شامل پروفیل پره، ضخامت، پیچش و موقعیت نسبت به سیستم مبنای روتور است. یک پروژه ممکن است برای ویژگیهای ابعادی انتخاب شده، ±0.05 میلیمتر را تعیین کند، اما این یک مقدار توصیفی است و نه یک تلرانس جهانی برای بلیزک. مهندسان باید کنترلهای پروفیل و مبنای عملکردی را مطابق با الزامات نقشه تعریف کنند. اعمال تلرانسهای بیمورد و تنگ برای هر سطح میتواند هزینههای ماشینکاری و بازرسی را بدون بهبود عملکرد افزایش دهد.
چه مقدار فضای ماشینکاری باید روی تیغه بلیسک باقی بماند؟
میزان مجاز ماشینکاری به قطعه خام اولیه، جنس، سختی تیغه، استراتژی خشنکاری و الزامات پرداخت بستگی دارد. مقدار ناکافی قطعه ممکن است رد خشنکاری یا تغییر در جنس را به جا بگذارد، در حالی که مقدار اضافی قطعه میتواند نیروهای برش و زمان پرداخت را افزایش دهد. یک طرح اولیه فرآیند ممکن است 0.2 تا 0.5 میلیمتر را برای مراحل بعدی ماشینکاری در نظر بگیرد، اما این محدوده فقط برای نمونه است و باید برای هندسه واقعی اعتبارسنجی شود. مهندسان باید قبل از تأیید میزان مجاز نهایی قطعه، نتایج اندازهگیری نیمهپرداخت، تنش پسماند، پایداری فیکسچر و میانی را در نظر بگیرند.
تعداد تیغهها چگونه بر هزینه ماشینکاری Blisk تأثیر میگذارد؟
تعداد تیغهها بر هزینه ماشینکاری تأثیر میگذارد زیرا تیغههای اضافی تعداد سطوح آیرودینامیکی، مجاری و ویژگیهایی را که نیاز به کنترل مسیر ابزار دارند، افزایش میدهند. تیغههای بیشتر میتوانند زمان پرداخت را افزایش دهند، دسترسی به ابزار را کاهش دهند و بازرسی را پیچیدهتر کنند. با این حال، هزینه ماشینکاری با تعداد تیغهها به صورت خطی ساده افزایش نمییابد. جنس، ارتفاع تیغه، عرض مجاری، الزامات سطح و قابلیت دستگاه به یک اندازه مهم هستند. ماشینکاری روتوری با مجاری کمتر اما عمیقتر و پیچخوردهتر ممکن است دشوارتر از روتوری با تیغههای کوتاه و قابل دسترس زیاد باشد.
نتیجه
یک روتور یکپارچه پرهدار، دیسک و پرهها را در یک ساختار فشرده ترکیب میکند که میتواند وزن را کاهش دهد، اتصالات مکانیکی پره را حذف کند و از عملکرد آیرودینامیکی کارآمد پشتیبانی کند. با این حال، هندسه پیچیده، مواد مورد نیاز و انعطافپذیری محدود در تعمیر، چالشهای قابل توجهی در تولید ایجاد میکند. ماشینکاری CNC پنج محوره، ماشینکاری الکتروشیمیایی، سنگزنی و روشهای اتصال واجد شرایط، مسیرهای تولید متفاوتی را ارائه میدهند. انتخاب فرآیند مناسب نیاز به بررسی دقیق طراحی پره، رفتار مواد، دسترسی به ماشینکاری، یکپارچگی سطح و الزامات بازرسی دارد.
در TiRapid ، ما خدمات ماشینکاری و تولید CNC دقیق را برای قطعات فلزی سفارشی، از جمله فرزکاری چند محوره، تراشکاری CNC و بازرسی ابعادی ارائه میدهیم. رویکرد تولیدی ما از هندسههای پیچیده تیغه مانند، ویژگیهای نصب دقیق و قطعات سفارشی قابل اعتماد برای کاربردهای صنعتی دشوار پشتیبانی میکند.
















