
تراشکاری مواد با سختی بالا شامل مقاومت برشی بالا، سایش سریع ابزار و الزامات بالا برای پایداری ماشینکاری است. مواد رایج شامل فولاد سخت شده، فولاد آلیاژی بالا، فولاد بلبرینگ و برخی از آلیاژهای از پیش سخت شده هستند. در طول ماشینکاری، گرما به راحتی متمرکز میشود که سایش ابزار را تشدید میکند. بنابراین، انتخاب ابزار، پارامترهای برش و استحکام ابزار ماشین بسیار مهم هستند. در تولید واقعی، هدف اصلی ماشینکاری این مواد صرفاً افزایش سرعت برش نیست، بلکه دستیابی به تعادل بین پایداری و عمر ابزار است تا اطمینان حاصل شود که فرآیند ماشینکاری قابل کنترل و مداوم است.
ویژگیهای ماشینکاری مواد با سختی بالا
مواد با سختی بالا در حین برش مقاومت بالایی از خود نشان میدهند. پلاستیسیته کاهش مییابد در حالی که شکنندگی افزایش مییابد، که منجر به بارهای ضربهای بیشتر بر روی ابزار برش میشود. در عین حال، دمای برش به شدت افزایش مییابد و اغلب باعث سایش سریع لبه یا ریزتراشیدگی میشود.
تشکیل براده معمولاً کوتاه و تکهتکه است، اما تمرکز گرما همچنان بالا باقی میماند و نیاز به تخلیه مؤثر براده و عملکرد خنککننده دارد. پایداری ماشینکاری به شدت به استحکام دستگاه و مقاومت حرارتی ابزار بستگی دارد.
- نیروی برش به طور قابل توجهی بالاتر از مواد فولادی معمولی است
- افزایش سریع دما در لبه برش
- نرخ سایش سریعتر ابزار
- لب پریدگی موضعی لبه به راحتی رخ میدهد
- الزامات بالا برای استحکام دستگاه
- چیپسها کوتاه اما با دمای بالا هستند
پایداری ماشینکاری به استحکام سیستم و قابلیت کنترل حرارتی بستگی دارد.
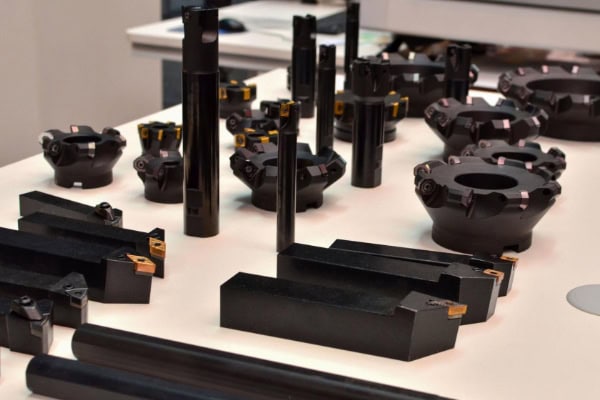
انتخاب جنس ابزار و ساختار
ماشینکاری با سختی بالا نیاز به مواد ابزار پیشرفته دارد. فولاد با سرعت بالا کافی نیست، بنابراین معمولاً از ابزارهای کاربیدی، سرامیکی و CBN استفاده میشود.
کاربردهای رایج مواد ابزار
مواد مختلف ابزار از نظر مقاومت در برابر حرارت و مقاومت در برابر سایش متفاوت هستند و آنها را برای شرایط ماشینکاری مختلف مناسب میسازند.
- ابزارهای CBN برای پرداخت کاری فولاد سخت شده مناسب هستند.
- ابزارهای سرامیکی برای برش مداوم با سرعت بالا مناسب هستند.
- ابزارهای کاربیدی روکشدار برای مواد با سختی متوسط استفاده میشوند.
- ابزارهای PCD برای مواد سخت غیر آهنی مناسب هستند
- زیرلایههای سخت، مقاومت در برابر ضربه را بهبود میبخشند
- فناوری پوشش، مقاومت در برابر سایش و گرما را افزایش میدهد
انتخاب صحیح ابزار به طور قابل توجهی خطر براده برداری را کاهش داده و چرخه های ماشینکاری پایدار را بهبود می بخشد.
بهینه سازی هندسه ابزار
هندسه ابزار تأثیر زیادی بر پایداری برش دارد، به خصوص در ماشینکاری با سختی بالا.
- افزایش استحکام لبه، خطر لب پریدگی را کاهش میدهد
- زاویه بهینه شده چنگک، مقاومت برشی را کاهش میدهد
- زاویه کنترلشدهی فاصله، اصطکاک را کاهش میدهد
- پایداری تراشه شکن بهبود یافته
- درمان تقویت لبه پیشرفته
- طراحی کلی با استحکام بهبود یافته
بهینهسازی هندسه، تداوم فرآیند را بهبود میبخشد و ناپایداری برش را کاهش میدهد.
استراتژی کنترل پارامتر برش
پارامترهای برش در ماشینکاری با سختی بالا بسیار مهم هستند. پارامترهای بیش از حد، شکست ابزار را تسریع میکنند، در حالی که تنظیمات بیش از حد محافظهکارانه، کارایی را کاهش میدهند.
کنترل سرعت برش و پیشروی
ترکیب مناسب سرعت و پیشروی به کنترل تجمع گرما و کاهش شوک ابزار کمک میکند.
- سرعت برش پایینتر، تمرکز گرما را کاهش میدهد
- تغذیه کنترلشده از اضافه بار ابزار جلوگیری میکند
- ریتم برش پایدار ضروری است
- از نوسانات مکرر پارامترها خودداری کنید
- پارامترهای جداگانه خشنکاری و پرداختکاری
- کنترل پیکهای نیروی برش
پارامترهای مناسب، عمر ابزار را افزایش داده و پایداری ماشینکاری را بهبود میبخشند.
عمق برش و بهینهسازی مسیر ابزار
عمق برش و طراحی مسیر ابزار مستقیماً بر توزیع بار تأثیر میگذارند. برش لایهای برای مواد سخت ترجیح داده میشود.
- برش لایهای، اوج بار را کاهش میدهد
- از عمق بیش از حد تک پاس خودداری کنید
- بهینه سازی مسیر ابزار برای کاهش حرکت بیکار
- کاهش تغییر جهت ناگهانی
- بهبود رفتار برش مداوم
- کاهش گرمای بیش از حد موضعی
ماشینکاری لایه ای به طور قابل توجهی پایداری را بهبود می بخشد.
خنکسازی و کنترل سایش ابزار
تمرکز گرما یک مسئله اساسی در ماشینکاری با سختی بالا است. راندمان خنک سازی مستقیماً بر عمر ابزار و کیفیت سطح تأثیر می گذارد.
بهینهسازی استراتژی خنکسازی
خنکسازی مؤثر، شوک حرارتی و نرم شدن ابزار را کاهش میدهد.
- خنککنندهی فشار بالا، حذف تراشه را بهبود میبخشد
- خنککننده جت دقیق، گرمای بیش از حد موضعی را کاهش میدهد
- مایع برش، گرمای اصطکاک را کاهش میدهد
- جریان خنککننده پایدار مورد نیاز است
- از شرایط برش خشک اجتناب کنید
- بهینه سازی موقعیت نازل
خنکسازی پایدار به طور قابل توجهی عمر ابزار را افزایش میدهد.
حالتهای سایش و خرابی ابزار
سایش ابزار در ماشینکاری با سختی بالا در چندین الگو متمرکز است.
- میکروچیپ لبه رایجترین روش است
- گسترش تدریجی سایش پهلو
- ترک خوردگی حرارتی تحت حرارت چرخهای
- لایه لایه شدن پوشش، خرابی را تسریع میکند
- لرزش باعث افزایش میزان سایش میشود
- گرمای بیش از حد موضعی، عملکرد ابزار را کاهش میدهد
نظارت بر شرایط سایش به جلوگیری از خرابیهای دستهای کمک میکند.
استحکام ماشین و پایداری ماشینکاری
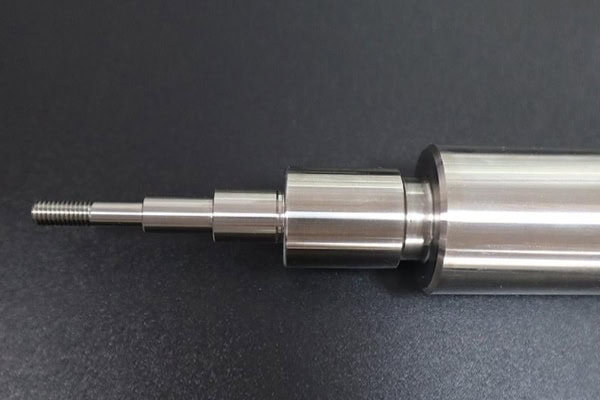
استحکام دستگاه نقش مهمی در ماشینکاری با سختی بالا دارد. لرزش بار برش را افزایش داده و عمر ابزار را کاهش میدهد.
الزامات پایداری ساختار ماشین
- تخت با استحکام بالا، لرزش را کاهش میدهد
- دقت اسپیندل بر پرداخت سطح تأثیر میگذارد
- گیره پایدار، ثبات برش را بهبود میبخشد
- بالانس دینامیکی، ارتعاش را کاهش میدهد
- دقت مسیر راهنما، دقت را بهبود میبخشد
- ساختار کلی بر عمر ابزار تأثیر میگذارد
ساختار پایدار دستگاه، سایش غیرطبیعی را کاهش داده و دقت را بهبود میبخشد.
کنترل پایداری فرآیند
پایداری ماشینکاری به تجهیزات و برنامهریزی فرآیند بستگی دارد.
- ریتم ماشینکاری ثابت را حفظ کنید
- از تغییرات مکرر پارامترها خودداری کنید
- وضعیت ابزار را پایدار نگه دارید
- اطمینان از ثبات دستهای
- نظارت بر تغییرات بار
- کاهش دخالتهای انسانی
برنامهریزی پایدار فرآیند، قابلیت اطمینان را بهبود میبخشد.
نقش اتوماسیون در ماشینکاری با سختی بالا
اتوماسیون از طریق نظارت بلادرنگ و کنترل تطبیقی، خطای انسانی را کاهش داده و پایداری را بهبود میبخشد.
- نظارت بر سایش ابزار در زمان واقعی
- تنظیم خودکار پارامترها
- تشخیص ناهنجاری ارتعاش
- اجرای بهینه مسیر ابزار
- بهبود ثبات دستهای
- کاهش تنوع عملیات انسانی
اتوماسیون، ماشینکاری با سختی بالا را قابل پیشبینیتر و پایدارتر میکند.
















