
Spindli kiirus on plasttoodete CNC-töötlemisel üks olulisemaid parameetreid ja ka üks algajatele kergemini eksimisvõimalusi. Metalli töötlemise kogemus ei kandu otse plastidele üle – plastidel on halb soojusjuhtivus ja madalad sulamistemperatuurid. Isegi veidi liiga kõrge spindli kiirus võib muuta lõikamise sulamiseks ning hetkega võivad tekkida määrdunud pind, materjali kleepumine tööriista külge ja mõõtmete nihe. Samal ajal ei ole madalamad kiirused automaatselt ohutumad: liiga madalad kiirused toovad kaasa suuremad lõikejõud, karedama pinnaviimistluse ja kiirema tööriista kulumise. Plastitoodete CNC-töötlemiseks õige spindli kiirus tuleb määrata, arvestades koos materjali tüüpi, tööriista läbimõõtu, töötlemise eesmärke ja masina võimalusi. Puudub ühtne arv, mis sobiks kõigile olukordadele, kuid on olemas kasutatavad võrdlusvahemikud ja diagnostilised põhimõtted.
Pinna kiirus on olulisem kui pöörete arv minutis
Pöörete arvu ja pinnakiiruse teisendamine
Pöörete arv minutis (rpm) ei ole iseseisev parameeter. Koos tööriista läbimõõduga määrab see lõikepinna kiiruse – tegeliku kiiruse, millega tööriista serv materjali pinna suhtes liigub, väljendatuna meetrites minutis (m/min). Sama pöörete arvu juures annab suurem tööriista läbimõõt suurema lõikekiiruse; sama lõikekiiruse juures nõuab väiksem tööriista läbimõõt suuremat pöörete arvu.
Teisendusvalem on: p/min = pinnakiirus (m/min) x 1000 / (pi x tööriista läbimõõt millimeetrites). 6 mm tööriistalt 3 mm tööriistale üleminekul tuleb sama pinnakiiruse säilitamiseks p/min kahekordistada. See selgitab ka seda, miks väiksema läbimõõduga tööriistad vajavad tavaliselt suuremat spindli kiirust – mitte kiiremaks lõikamiseks, vaid mõistliku pinnakiiruse saavutamiseks.
Plastmassi pinnakiiruse võrdlusvahemikud
Erinevalt metallitöötlusest, mille puhul kasutatakse väljakujunenud lõikeandmete käsiraamatuid, põhinevad plastide pindkiiruse soovitused suures osas praktilisel kogemusel. Plasti puhul on soovitatav pindkiiruse vahemik madalam kui alumiiniumil, kuid kõrgem kui terasel, kusjuures enamik insener-plastist toimib hästi vahemikus 100–400 m/min. Kuumustundlike materjalidega tuleks töötada selle vahemiku alumises otsas; heade iseõlitavate omadustega materjale saab töödelda kõrgemas otsas.
Soovituslikust vahemikust väljaspool tekivad kaks stsenaariumi: kui pinnakiirus on liiga suur, ei suuda lõiketsoonis tekkivat hõõrdesoojust laastud piisavalt kiiresti ära kanda ja plasti pinnatemperatuur ületab klaasistumistemperatuuri või sulamistemperatuuri, mille tulemuseks on sulamine, värvimuutus või materjali kleepumine tööriista külge. Kui pinnakiirus on liiga väike, ei saa lõikeserv materjali tõhusalt tungida ning hõõrub ja surub seda kokku, mille tulemuseks on kare pind, kiire tööriista kulumine ja madal töötlemisefektiivsus.
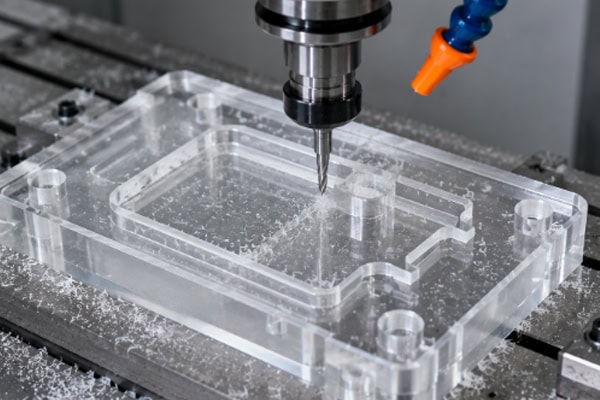
Soovitatavad spindli kiirusevahemikud tavaliste plastide jaoks
Järgmistel joonistel eeldatakse kahe soonega otsfrees läbimõõtudega 3 mm ja 6 mm ning mõõdukat lõikesügavust (aksiaalne sügavus mitte üle 50% tööriista läbimõõdust).
Akrüül (PMMA) – soovitatav pinna kiirus: 100–250 m/min. 3 mm tööriist vastab ligikaudu 10 000–26 000 p/min; 6 mm tööriist vastab ligikaudu 5,000–13 000 p/min. Akrüül on suhteliselt habras ja suurematel kiirustel kaldub servade mõranemisele. Suruõhuga jahutuse kasutamisel saab kasutada kiirusi, mis on vahemiku ülemise otsa lähedal.
POM (polüoksümetüleen) – soovitatav pinnakiirus: 150–400 m/min. 3 mm tööriist vastab ligikaudu 16 000–42 000 p/min; 6 mm tööriist vastab ligikaudu 8 000–21 000 p/min. POM on üks paremini töödeldavaid plaste, millel on lai kiirusetaluvus ja stabiilne pinnakvaliteet isegi suuremate pöörete korral. Väikeste detailide viimistlemiseks saab kasutada ülemise otsa kiirusi.
PC (polükarbonaat) – soovitatav pinna kiirus: 80–200 m/min. 3 mm tööriist vastab ligikaudu 8,500–21 000 p/min; 6 mm tööriist vastab ligikaudu 4,200–10 500 p/min. PC on kuumustundlik; kiirusi tuleks hoida konservatiivsel poolel. Soovitusliku vahemiku ületamine võib kergesti põhjustada pingevalgenemist ja servade hägusust.
Nailon (PA) – soovitatav pinnakiirus: 100–250 m/min. 3 mm tööriist vastab ligikaudu 10 000–26 000 p/min; 6 mm tööriist vastab ligikaudu 5,000–13 000 p/min. Nailon on suhteliselt pehme ja tekitab suurel kiirusel kiudlaaste, mis mähivad end tööriista ümber. Kiirusvahemiku alumises kuni keskmises osas töötamine suurema etteandekiirusega aitab laastu murda.
PEEK – soovitatav pinnakiirus: 50–150 m/min. 3 mm tööriist vastab ligikaudu 5,300–16 000 p/min; 6 mm tööriist vastab ligikaudu 2,600–8,000 p/min. PEEK on kõva ja tekitab suuri lõikejõude; tööriista kulumine kiireneb suurtel kiirustel märgatavalt. Soovitatav on madalamad kiirused koos väiksema lõikesügavusega.
PTFE – soovitatav pinnakiirus: 200–500 m/min. 3 mm tööriist vastab ligikaudu 21 000–53 000 p/min; 6 mm tööriist vastab ligikaudu 10 500–26 500 p/min. PTFE on äärmiselt pehme ja sellel on väga madal hõõrdetegur; suured kiirused üldiselt sulamisprobleeme ei põhjusta, kuid arvesse tuleks võtta materjali elastse deformatsiooni mõju lõikejõudude mõjul mõõtmete täpsusele.
Kiiruse reguleerimine tööriista läbimõõdu põhjal
Tööriista läbimõõt on muutuja, mis mõjutab kiiruse valikut kõige otsesemalt. Järgnevalt on toodud tavaliste tööriistade läbimõõtude võrdlusväärtused POM-i töötlemisel (pinnakiiruseks on võetud 250 m/min):
- 1 mm tööriista läbimõõt – ligikaudu 79 600 p/min (tavaliselt üle enamiku spindlite maksimaalse kiiruse; pinnakiiruse ootusi tuleb alandada)
- 2 mm tööriista läbimõõt – umbes 39,800 p/min
- 3 mm tööriista läbimõõt – umbes 26,500 p/min
- 4 mm tööriista läbimõõt – umbes 19,900 p/min
- 6 mm tööriista läbimõõt – umbes 13,300 p/min
- 8 mm tööriista läbimõõt – umbes 9,900 p/min
- 10 mm tööriista läbimõõt – umbes 8,000 p/min
Väikese läbimõõduga tööriistade (1–2 mm) puhul ei ole plastmassi töötlemisel levinud probleem mitte ebapiisav kiirus, vaid pigem piirab spindli maksimaalne pöörlemiskiirus saavutatavat pinnakiirust. Näiteks 1 mm tööriist, mis töötab kiirusel 24 000 p/min – enamiku tavapäraste CNC-spindlite ülempiir –, annab pinnakiiruseks vaid umbes 75 m/min, mis on POM-i jaoks ideaalsest vahemikust tunduvalt madalam. See tähendab, et väikese läbimõõduga tööriistadega saavutatav pinnaviimistlus ei pruugi vastata suuremate tööriistadega saavutatavale. Lahendusena saab etteandekiirust vähendada, et kompenseerida madalamat pinnakiirust. Suure läbimõõduga tööriistade (8 mm ja rohkem) puhul on olukord vastupidine: isegi mõõdukate pöörete arvu korral võib pinnakiirus kergesti ületada soovitatavat ülempiiri. Sellistel juhtudel tuleb spindli kiirust aktiivselt langetada, mitte järgida tavaliselt tsiteeritud vahemikke. 10 mm tööriist kiirusel 10 000 p/min annab juba pinnakiiruseks 314 m/min, mis on enamiku plastmasside puhul kõrge.
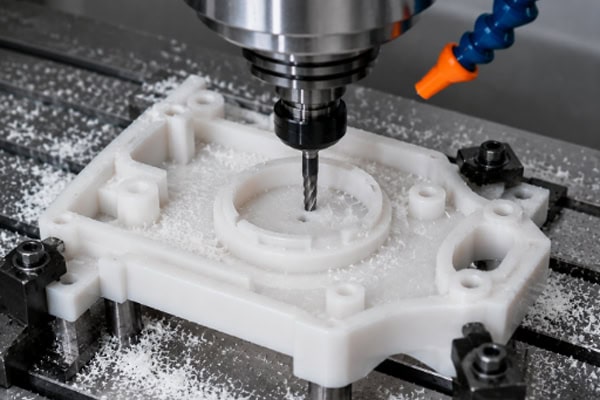
Vale spindli kiiruse tavalised märgid
Spindli kiirus liiga kõrge – plastpind näitab sulamise märke, ebaühtlast läiget või tumedamat värvi; laastud muutuvad ühtlastest helvestest ebakorrapärasteks kleepuvateks tükkideks; tööriistale koguneb sulanud plastkiht; töötlemispiirkonnast eritub ülekuumenenud plasti lõhna; akrüülservad muutuvad valgeks või tekivad mikropraod.
Spindli kiirus liiga madal – halb pinnakaredus ja märgatavad ebaühtlased tööriistajäljed; lõikeheli on madal ja tuhm, kohati koputava iseloomuga; tööriista kulumine toimub oodatust kiiremini (kuna lõikejõud on madalal kiirusel suuremad); laastud on suured ebakorrapärased tükid ja eriti haprad plastid võivad tekitada purunenud, murenenud laastusid; väikese läbimõõduga tööriistad purunevad madalal kiirusel tõenäolisemalt, kuna lõikejõud ületavad tööriista taluvust.
Kui mõni neist märkidest töötlemise ajal ilmneb, on spindli kiiruse reguleerimine üks uurimissuund – kuigi mitte tingimata ainus. Neid tulemusi mõjutavad ka söötmiskiirus, lõikesügavus ja tööriista seisukord.
Spindli kiiruse koordineerimine etteandekiirusega
Spindli kiirust ei saa käsitleda etteandekiirusest eraldi. Spindli kiirus määrab, kui sageli lõikeserv materjaliga kokku puutub; etteandekiirus määrab, kui palju materjali iga kokkupuutega eemaldatakse. Koos moodustavad need etteande hamba kohta – vahemaa, mille tööriist liigub lõikeserva kohta pöörde kohta. Plastist CNC-töötluses jäävad tüüpilised etteande hamba kohta väärtused vahemikku 0.03–0.15 mm, kusjuures kuumustundlikud materjalid jäävad alumisse otsa ja vabalt lõikavad materjalid ülemisse otsa.
Praktiline lähenemine: kui spindli pöörlemiskiirus on soovitatava materjalivahemiku põhjal seatud, saab etteandekiiruse arvutada hamba kohta käiva etteande põhjal. Valem on: Etteandekiirus (mm/min) = p/min x soonte arv x etteandekiirus hamba kohta (mm). Võtke näiteks 6 mm kahe soonega otsafreesi, mis töötleb POM-i: kiirusel 12 000 p/min ja etteandekiirusega hamba kohta 0.08 mm on etteandekiirus = 12 000 x 2 x 0.08 = 1,920 mm/min.
Spindli pöörlemiskiiruse ja etteandekiiruse suhe mõjutab pinna kvaliteeti. Antud spindli pöörlemiskiiruse juures tähendab suurem etteandekiirus suuremat laastukoormust hamba kohta ja nähtavamaid tööriistajälgi pinnal, kuid see tähendab ka suuremat efektiivsust ja laastude poolt ärakanduvat rohkem soojust. Madalam etteandekiirus annab peenema pinna, kuid kui etteandekiirus on nii madal, et etteandekiirus hamba kohta langeb alla 0.02 mm, siis tööriist läheb lõikamiselt üle hõõrdumisrežiimile ja pind tegelikult halveneb. Kiiruse ja etteande vahelise tasakaalu leidmiseks on vaja teha proovilõikeid tegelikul masinal konkreetse materjali ja tööriistaga.
Korduma kippuvad küsimused
Kas spindli töötamine maksimaalsel kiirusel annab suurima tootlikkuse?
Mitte tingimata. Suuremad spindli kiirused võimaldavad suuremat etteandekiirust ja võivad lühendada töötlemisaega, kuid ainult siis, kui materjal talub nendel kiirustel tekkivat täiendavat lõikesoojust. Selliste materjalide nagu POM puhul võib suur kiirus koos suure etteandega tagada nii efektiivsuse kui ka pinnakvaliteedi. PC ja akrüüli puhul võib aga liiga suurtel kiirustel tekkiv kuumuskahjustuste oht ja sellest tulenevad ümbertöötlemiskulud kaaluda üles kokkuhoitud aja. Tõhususe maksimeerimise eeltingimus on kõigepealt tagada vastuvõetav töötlemiskvaliteet.
Kas sama plastiku eri kaubamärgid vajavad erinevat spindli kiirust?
Mõnikord küll. Isegi sama nominaalse materjali, näiteks POM-i või akrüüli puhul võivad erinevad tootjad kasutada erinevaid koostisosi, molekulmassijaotusi ja lisandite pakette, mis võivad põhjustada lõikeomaduste varieerumist. Kõige tähelepanuväärsem näide on akrüül – valatud lehtmetalli ja ekstrudeeritud lehtmetalli töötlemiskiirus võib erineda 20 protsenti või rohkem. Kui materjali tarnija või partii on vahetunud, on soovitatav teha proovilõikus, et kinnitada olemasolevate parameetrite kehtivust.
Mis saab siis, kui spindli kiirus ei ole väikese läbimõõduga tööriistade jaoks piisav?
Tavapärased CNC-spindli kiirusepiirangud jäävad tavaliselt vahemikku 18 000–24 000 p/min, mis on alla 2 mm läbimõõduga tööriistade puhul tõepoolest madal tase. Leevendusvõimaluste hulka kuuluvad: ühe soonega tööriista kasutamine – sama kiiruse ja ettenihke juures annab ühe soonega tööriist hamba kohta kaks korda suurema ettenihke kui kahe soonega tööriist, parandades lõiketingimusi; spindli kiiruseregulaatori kasutamine spindli väljundkiiruse 3–5 korda suurendamiseks; või kui detaili geomeetria seda lubab, lihtsalt suurema läbimõõduga tööriistale üleminek.
Järeldus
Puudub ühtne spindli kiiruse väärtuste tabel, mis kataks kõik plastide CNC-töötlemise olukorrad. Pindkiirus on olulisem võrdlusmõõdik kui p/min ise ja enamik insener-plastist tooteid töötleb pinnakiiruse vahemikus 100–400 m/min. Iga detaili puhul tuleb kiiruse valikul arvesse võtta ka tööriista läbimõõtu, etteandekiirust, lõikesügavust ja jahutustingimusi. Praktikas on kõige usaldusväärsem meetod alustada materjali soovitatavast pinnakiiruse vahemikust, teisendada see tööriista läbimõõdu abil algseks p/min-ks ja seejärel täpsustada proovilõikamiste abil – reguleerides seda järk-järgult optimaalse suunas, lähtudes pinnaviimistlusest, laastukujust ja tööriista seisukorrast. See lähenemisviis on järjepidevalt parem kui eelnevalt koostatud tabeli väärtuste pime rakendamine.















