
Tera töötlemine toodab või viimistleb tiivaprofiili, kinnitusdetaile ja servi, mis võimaldavad teral oma konstruktsiooniga sobida ja töövedelikuga suhelda. Väljakutse seisneb nende omaduste kontrollimises, samal ajal kui materjali eemaldamine muudab tooriku jäikust. Sile pind ei ole piisav, kui selle profiil, paksus või suhe tüve juurega on vale.
See juhend keskendub metallturbiinide ja kompressorite labade töötlemisele. See selgitab, kuidas algne toorik ja materjal protsessi mõjutavad, millal on abiks samaaegne viieteljeline freesimine, kus on vaja muid protsesse ja kuidas määratleda kontrollinõuded. Insenerid ja ostjad saavad neid põhimõtteid kasutada selgemate jooniste koostamiseks ja tootmisettepanekute võrdlemiseks.
Mis on tera töötlemine?
Tera töötlemine on kontrollitud materjali eemaldamine, mida kasutatakse tera aerodünaamiliste ja kinnitusdetailide loomiseks või viimistlemiseks. See võib hõlmata tiiva töötlemist täismaterjalist või valatud või sepistatud tooriku valikulist viimistlemist. Vajalikud toimingud sõltuvad tera konstruktsioonist, materjalist ja algtingimustest.

Töötlemine täismaterjalist ja peaaegu netomassiga toorikutest
Massiivmaterjalist töötlemine pakub praktilise võimaluse teatud arendusdetailide, kompressorikomponentide ja labade konstruktsioonide jaoks, mille geomeetria ja materjalinõuded sobivad selle lähenemisviisiga. Protsessi käigus luuakse aerodünaamiline tiib materjali eemaldamise teel toetatud tooriku ümbert.
Peaaegu netomõõtmetega toorikul on juba suur osa tera kujust olemas. Töötlemine võib keskenduda tüvele, platvormile, otsale, tihendusfunktsioonidele ja valitud tiivaprofiilidele, selle asemel et iga pinda nullist genereerida. Sissetulev geomeetria ja töötlemisvaru muutuvad oluliseks, kuna toorik ei ole nominaalse CAD-mudeli täpne koopia.
Paljud kõrgsurveastmetes olevad reaktiivmootori turbiinilabad tuginevad intensiivvalule, sealhulgas suunatud tahkestumise või monokristallide meetoditele, kui see on täpsustatud. Sarnase väliskuju freesimine tavalisest vardamaterjalist ei võimalda sama materjali struktuuri taasluua. Keraamiliste südamikega valamise ajal saab moodustada keerulisi sisemisi jahutuskanaleid, millele järgnevad töötlemine ja muud viimistlustööd.
Üksikud terad ja integreeritud teraosad
Üksikut laba saab kinnitada selle juure, ajutiste elementide või sobiva kinnituse abil. Blisk-kinnitus ühendab labad kettaga, nii et naaberlabad piiravad juurdepääsu lõikurile. Tiivikutel on ka tihedalt asetsevad voolukanalid, kuid nende geomeetria ja funktsioon nõuavad eraldi protsessi planeerimist.
See juhend keskendub üksikutele labadele ja nendega seotud turbomootori osade töötlemise põhimõtetele. Turbiini labad tuleks määratleda nende tegeliku komponendi tüübi järgi, mitte käsitleda neid ühe vahetatava perekonnana.
Kuidas geomeetria ja materjalid protsessi kujundavad?
Tera geomeetria määrab ligipääsu, toe ja funktsionaalsete pindade vahelise suhte. Materjal määrab lõikekäitumise ja sobivad töötlemisviisid. Vaadake mõlemad koos üle, sest töörada, mis töötab ligipääsetava alumiiniumist demonstratsioonidetaili peal, ei pruugi sobida õhukese niklisulamist tootmistera jaoks.
Lennukiprofiili, juure ja serva nõuded
Lennukiprofiili kumerus ja ristlõige muutuvad piki selle ulatust. Surve- ja imemispinnad, keerd, kõõl ja paksuse jaotus peavad jääma konstruktsiooniga vastavusse. Kogupikkuse ja -laiuse mõõtmine ei võimalda kindlaks teha, kas kavandatud lennukprofiil on toodetud.
Juur ja platvorm loovad konstruktsiooniga mehaanilised ja geomeetrilised seosed. Nende asukoht tiiva suhtes on sama oluline kui nende individuaalsed mõõtmed. Esi- ja tagaservade jaoks on samuti vaja määratletud profiile, mitte juhiseid iga serva võimalikult teravaks muutmiseks.
| Tera piirkond | Tootmisprobleem | Selgitamise nõue |
| Lennukiprofiilide pinnad | Kumeruse ja lõikuri kokkupuute muutmine | Profiili, sektsiooni määratluse ja pinnatekstuuri |
| Õhukesed sektsioonid | Läbipaine materjali eemaldamisel | Paksus ja vastuvõetav kontrolltingimus |
| Juur ja platvorm | Manuse sobivus ja tugisuhete seosed | Geomeetria, asukoht ja orientatsioon |
| Esi- ja tagaservad | Jämedad servad, ülelõikamine ja ümardamine | Serva paksus, raadius ja lubatud sulandamine |
| Ots või kate, kui see on olemas | Juurdepääs ja seos külgnevate objektidega | Valmis geomeetria ja montaažinõuded |
Materjali valik ja töödeldavus
Materjali spetsifikatsioon peaks tulenema komponendi töönõuetest. Titaanisulamid on olulised paljudes kompressorite ja ventilaatorite rakendustes, samas kui niklipõhised supersulamid on seotud kuumemate turbiinipiirkondadega. Auruturbiinide labade puhul saab kasutada sobivaid roostevabasid või legeerteraseid, olenevalt konstruktsioonist ja töötingimustest.
| Materjalide perekond | Asjakohane rakenduse kontekst | Töötlemise kaalumine |
| Niklipõhised supersulamid | Kuumprofiiliga komponendid, mille puhul sobivad kindlaksmääratud sulam ja struktuur | Soojuskontsentratsioon, töötlemiskõvenemine ja tööriistade kulumine |
| Titaanisulamid | Paljud kompressori ja ventilaatori komponendid | Lõikeala kuumus, tööriista haarduvus ja tooriku paindlikkus |
| Roostevabad ja legeerterased | Sobivad auruturbiini ja tööstuslike labade konstruktsioonid | Klass, kõvadus, lõikejõud ja tööriista valik |
| Alumiiniumisulamid | Valitud arendusmudelid ja sobivad madalama temperatuuriga rakendused | Õhukeste sektsioonide järsu kontrolli ja deformatsiooni |
Üksnes sulamiperekond ei ole täielik spetsifikatsioon. Lisage täpne klass, tooriku vorm, kuumtöötlustingimused ja kohaldatavad materjalinõuded. Sulami või tooriku marsruudi muutmine võib muuta nii töödeldavust kui ka komponendi sobivust kasutamiseks.
Kuidas tera töötlemise protsess toimib?
Tera töötlemise plaan algab tavaliselt mudeli ja joonise ülevaatamisega, millele järgneb tugipunktide ettevalmistamine, kontrollitud jämetöötlus, poolviimistlus ja viimistlus. Järjestus peab säilitama toe, luues samal ajal vajaliku seose tiivaprofiili ja kinnitusdetailide vahel. Valatud toorik ja täisvalts ei pruugi tingimata sama teed minna.
Vaadake mudel üle ja looge viited
Kontrollige, et arvuti abil projekteerimise (CAD) mudel ja joonis kirjeldaksid sama versiooni. Tuvastage kontrollitavad tiivapinnad, sektsioonide asukohad, juurliidesed, töötlemispiirid ja elemendid, mis peavad jääma puutumata. Enne programmeerimist lahendage puuduvad servamääratlused.
Arvutipõhine tootmissüsteem (CAM) teisendab selle toote geomeetria planeeritud lõikeoperatsioonideks. Enne trajektooride genereerimist kinnitage mudeli ühikud, pinna järjepidevus, tööriistadefinitsioonid ja järelejäänud toorikud. Puhas tööriistaraja eelvaade ei kinnita, et programmeeritud geomeetria või töötlemistolerants vastab joonisele.
Planeerige, kuidas tootmisviited on seotud kontrollandmetega. Ajutine kinnitusfunktsioon võib tootmist hõlbustada ilma, et see muutuks projekteerimisandmeteks. Seevastu on valmis juure kinnitamine kasulik ainult siis, kui kinnitusvahend paigutab selle ühtlaselt ilma kahjustuste või moonutusteta.
Kinnitusvahendite konstruktsioon peab säilitama ka juurdepääsu hilisemateks toiminguteks. Toorikut kindlalt hoidev klamber võib pärast tiivaprofiili valmimist platvormi takistada. Kui detaili tuleb kinnitusvahendite vahel üle kanda, tuleb luua korduv võrdlusülekanne ja kaitsta valmis kontaktpindu. Veenduge, et vabastatud detail, mitte ainult kinnitatud kuju, vastab ettenähtud vastuvõtutingimusele.
Peaaegu netotoorikute puhul kontrollige, kas kavandatud viimistluspiirkondades on piisavalt materjali. Sissetuleva kuju kontrolli abil saab enne kalli töötlemise alustamist tuvastada valesti paigutatud varud või kohalikud puudujäägid. Tooriku liigutamine töötlemisvaru parandamiseks peab siiski säilitama ettenähtud seose funktsionaalsete omadustega.
Karm ilma tuge kaotamata
Jämetöötlus eemaldab lahtise materjali, säilitades samal ajal piisava tooriku ja jäikuse järgnevateks toiminguteks. Eesmärk on prognoositav lõikuri haardumine, efektiivne laastu eemaldamine ja toorik, mis jääb ristlõike muutudes stabiilseks.
Järjestus, kus üks õhuke külg viimistletakse, samal ajal kui teisele küljele jäetakse raske toorik, võib luua ebasoodsa jõu ja jäikuse tasakaalu. Sõltuvalt konstruktsioonist võib paremat tuge pakkuda etapiviisiline eemaldamine vastaskülgedelt või inkrementaalne töötlemine piki tera.
Ärge eeldage, et suurema hulga materjali varajane eemaldamine lühendab alati kogu tsüklit. Lisavibratsioon, pinnakahjustused või moonutused võivad kaasa tuua täiendava viimistlus- ja kontrolltöö. Kasulik mõõdupuu on usaldusväärne viimistletud komponent, mitte ainult jämetöötluskiirus.
Poolviimistlus etteaimatavate lõpplõigete jaoks
Poolviimistlus viib tooriku peaaegu lõpliku kujuni ja tagab järelejäänud materjali kontrollitud jaotuse. Ühtlane viimistlusvaru aitab vältida lõikekoormuse järske muutusi kogu tiivapinna ulatuses.
See etapp on ka võimalus kontrollida toorikut, tööriista seisukorda ja mõõtmete suundumusi enne, kui pinna taastamine muutub keeruliseks. Kui tera on pärast kinnituse eemaldamist või eelnevat toimingut liikunud, uurige enne üldise tööriista nihke rakendamist selle põhjust.
Materjali eemaldamine võib jääkpingeid ümber jaotada, samas kui lõikamine võib tekitada täiendavaid pinnalähedasi efekte. Poolviimistlus ei kõrvalda neid pingeid automaatselt. Iga kuumtöötluse või stabiliseerimise etapp peab vastama materjali spetsifikatsioonile ja heakskiidetud tootmisprotsessile.
Viimistlege tiibprofiili ja kaitske servi
Viimistlemine loob kontrollitud lõiketera kokkupuute abil etteantud profiili ja tekstuuri. Planeerige lähenemine, väljumine, üleminek ja üleminekud nii, et tööriist ei peatuks ega teeks tundlikes piirkondades järske suunamuutusi.
Esi- ja tagaservadele tuleb pöörata erilist tähelepanu, kuna tööriista haardumine ja lokaalne jäikus võivad kiiresti muutuda. Säilitage ettenähtud paksus ja raadius nii töötlemise kui ka hilisema ebatasanduste eemaldamise ajal. Visuaalselt puhas serv võib siiski olla vastuvõetamatu, kui segamisel eemaldatakse liiga palju materjali.
Kontrollige omadusi, mida hilisemad toimingud võivad varjata või muuta. Näiteks pinna kontrollimine enne katmist võib toetada protsessi juhtimist, samas kui lõplikuks vastuvõtmiseks võib olla vajalik täiendav kontroll pärast katmist ja servade töötlemist.
Millal on tera töötlemiseks vaja 5-teljelist CNC-pinki?
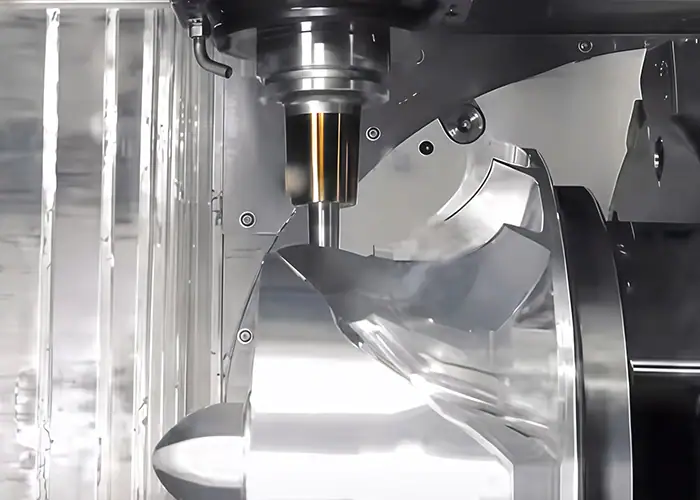
Samaaegne viieteljeline CNC on kasulik, kui tööriista orientatsioon peab pidevalt muutuma, et jõuda keerdunud tera pinnani ja seda järgida. Ligipääsetavaid detaile saab töödelda fikseeritud või indekseeritud meetoditega. Valige masina paigutus geomeetria, ulatuse, jäikuse ja kontrollivajaduste põhjal, selle asemel, et käsitleda telgede arvu kvaliteedigarantiina.

Indekseeritud positsioneerimine ja samaaegne liikumine
Indekseeritud ehk 3+2 töötlemisel määrab pöörlev positsioneerimine orientatsiooni enne fikseeritud orientatsiooniga lõiketoimingut. Samaaegne viieteljeline töötlemine võimaldab tööriista orientatsiooni detaili suhtes lõike ajal muuta.
Pidev orientatsiooni juhtimine võib parandada ligipääsu aerodünaamiliste pindade ümber ja vähendada vajadust pikkade tööriistade või korduva ümberpaigutamise järele. See toob kaasa ka masina liikumise piirangud, mida tuleb programmeerimisel käsitleda. Pöörlemisliikumise piirangud, kiired orientatsiooni muutused ja saadaolev vaba ruum võivad kõik mõjutada praktilist marsruuti.
Väiksem arv seadistusi aitab säilitada elementidega seotud seoseid, kuid viieteljeline masin ei garanteeri, et kogu tera saab ühe kinnitusega valmis. Töödeldava detaili kinnitusdetailid võivad vajada eemaldamist ja spetsiaalsed toimingud võivad nõuda erinevaid seadmeid.
Kontrollige masina täielikku liikumist
Kontrollige lõikurit, hoidikut, kinnitust, töödeldavat detaili ja asjakohaseid masina komponente. Tööriista ots võib järgida ettenähtud pinda, kui hoidik läheneb platvormile või pöördmehhanism läheneb liikumispiirile.
Järeltöötlusega arvjuhtimisprogrammi (NC) simuleerimine aitab hinnata tegeliku masina jaoks mõeldud koodi, sealhulgas järeltöötluse ajal tekkivaid liikumisi. Simulatsioonis tuleb kasutada representatiivseid tööriista pikkusi, hoidikuid, toorikuid, kinnitusvahendeid ja masina konfiguratsiooni.
Simulatsioon toetab planeerimist, kuid ei mõõda tegelikke lõikejõude ega tõenda valmisprofiili. Seadistuse kontrollimine ja kontrollitud esimese osa kontroll on endiselt vajalikud, et kinnitada füüsilise protsessi plaani järgimist.
Millised tööriistad ja töörajad sobivad tera pindadele?
Tööriista valik peaks vastama lokaalsele kõverusele, ulatusele, materjalile ja nõutavale pinnatulemusele. Kuul-, piki-, külg- ja ringfreesimine sobivad erinevatele geomeetriatele. Sobiv strateegia säilitab lõikuri kasuliku kontakti ilma liigse läbipainde, kokkupõrgete või kontrollimatute muutusteta haardes.
Sobita lõikuri kontakt kohaliku geomeetriaga
Kuul- ja härjapeaga lõikurid pakuvad paindlikkust skulptureeritud pindade töötlemisel. Kuul- ja härjapeaga tööriista puhul on keskpunkti lähedal kokkupuutel lõikekiirus väga madal, seega võib tööriista orientatsioon mõjutada nii lõikekäitumist kui ka kliirensit.
Külgfreesimisel kasutatakse lõikuri külge, kus pinna geomeetria võimaldab sobivat kontakti. Seda ei tohiks rakendada igale keerdunud pinnale lihtsalt sellepärast, et see suudab materjali tõhusalt eemaldada. Kontrollige geomeetrilist sobivust ja sellest tulenevat hälvet.
Ringlõikurid või silindrikujulised lõikurid pakuvad suuremat efektiivset kontaktraadiust ühilduvate viimistluspindade jaoks. Need nõuavad tööriistadefinitsioone ja CAM-strateegiaid, mis esindavad tegelikku lõikegeomeetriat. Nende kasutamist tuleb hinnata juurdepääsu ja profiili nõuete, mitte kiirema töötlemise üldise lubaduse alusel.
Valige üleminek ja pinnaüleminekud
Samm-samm mõjutab külgnevate läbimiste vahel jääkhambumuseid, kuid tulemus sõltub ka lõikuri geomeetriast ja kohalikust pinna kumerusest. Üks vahekauguse väärtus kogu tera ulatuses võib tekitada erinevates piirkondades erinevaid pinnamustreid.
Planeerige üleminekud peamise tiivaprofiili, servapiirkondade ja platvormide segude vahel. Need piirid võivad paljastada mittevastavusjälgi isegi siis, kui üksikud tööriistarajad tunduvad vastuvõetavad. Vaadake üle kombineeritud ülejäänud tooriku mudel ja kontrollige tegelikku üleminekut pärast lõikamist.
CAM-arvutuse tolerantsi üksi karmistamine ei korrigeeri tööriista läbipainde ega kinnitusvahendite liikumist. Programmeerimisparameetrite määramisel tuleb mõista kõiki veaallikaid ja joonise vastuvõtukriteeriume.
Kontrollige kuumust, haardumist ja vibratsiooni
Tööriista klass, geomeetria, kate, lõikeandmed ja jahutusvedeliku etteanne peavad sobima materjali ja tööga. Vältige parameetrite ülekandmist alumiiniumi arendusmudelilt otse kuumakindlale sulamile.
Hoidke tööriistakomplektid nii jäigad, kui ligipääs võimaldab. Pikk üleulatus, nõrk lokaalne tugi ja ebasoodne jõu suund võivad põhjustada läbipainde või värinat. Spindli kiiruse või etteande muutmine võib teatud olukordades abiks olla, kuid püsiv toe või ulatuse probleem nõuab tavaliselt laiemat seadistuse ülevaatamist.
Tööriista kulumine mõjutab ka valmisprofiili. Kehtestage kontrolli- ja asenduskriteeriumid kriitilise tunnuse ümber, selle asemel, et jätkata seni, kuni tööriist on nähtavalt kahjustatud. Kompensatsiooni kasutamisel kontrollige saadud geomeetriat, selle asemel et eeldada, et üks nihe korrigeerib iga piirkonda.
Kuhu sobivad lihvimine, elektroforees ja lasertöötlus?
Terade töötlemisel saab kombineerida freesimist lihvimise, elektroerosioonitöötluse (EDM) ja lasertöötlusega, kui konkreetsed omadused seda nõuavad. Õige kombinatsioon sõltub juure konstruktsioonist, jahutusgeomeetriast, materjalist, kattekihi seisundist ja pinna terviklikkuse nõuetest. Need toimingud täiendavad freesimist, mitte ei moodusta ühte universaalset jada.
Juurte lihvimine ja kontrollitud pinnaviimistlus
Roomav lihvimine on sobivate turbiinilabade juurte, sealhulgas kuusepuude vormide puhul väljakujunenud valik. Sõltuvalt konstruktsioonist, materjalist, tootmismahust ja heakskiidetud protsessist võivad sobida ka muud meetodid.
Lihvimine nõuab ketta seisukorra, viimistluse, jahutusvedeliku etteande ja termiliste mõjude kontrollimist. Geomeetriliselt täpne pind võib siiski vajada uurimist, kui protsess on põhjustanud vastuvõetamatuid termilisi kahjustusi.
Poleerimisel ja servade töötlemisel peaksid samuti olema määratletud piirid. Need eemaldavad materjali ja võivad muuta tiivaprofiili, servaraadiust või õhukest sektsiooni. Kriitilist geomeetriat tuleb kontrollida pärast toiminguid, mis määravad selle tarnitud seisukorra. Peegeldus ei asenda kindlaksmääratud pinnatekstuuri ega materjali veatut seisukorda.
Jahutusavad ja sisemised käigud
Mõned kuumprofiiliga terad vajavad kilejahutusega avasid, vormitud väljundeid või muid jahutusfunktsioone. EDM-puurimist kasutatakse elektrijuhtivate materjalide puhul, samas kui laserprotsessid pakuvad muid võimalusi sobivate aukude ja kattekihtide jaoks.
Augu asukoht, suund, kuju, läbimurdekäitumine ja lokaalsed seina tingimused on kõik olulised. Protsess peab õõnestera läbistamisel vältima vastasasuva siseseina kahjustamist. Termiline töötlemine võib tekitada ümbervalatud materjali või muid pinnaefekte, seega tuleb valitud marsruudi jaoks määratleda vastuvõtt ja igasugune järgnev töötlemine.
Eristage puuritud jahutuselemente keerukatest suletud sisekanalitest. Tavapärane frees ei pääse ligi igale suletud sisemisele kanalile. Need kanalid võivad pärineda valust või muust kvalifitseeritud tootmisprotsessist.
Katmise järjekord on veel üks planeerimisotsus. Mõned marsruudid puurivad enne katmist, teised aga kasutavad kontrollitud katte eemaldamist ja seejärel puurimist. Enne seadmete valimist või töö hinnapakkumise esitamist kinnitage kavandatud järjekord ja lõplik puuraugu seisukord.
Kuidas tera töötlemise kvaliteeti kontrollitakse?
Kontrollimine peab hõlmama tiivaprofiili geomeetriat, kinnitussuhteid, servade seisukorda, pinnatekstuuri ja kõiki materjali või sisemiste omaduste nõudeid. Koordinaatmõõtemasinad (CMM-id), optiline skaneerimine ja spetsiaalsed testid vastavad erinevatele küsimustele. Täielik plaan määratleb, mida mõõdetakse, kuidas detaili joondatakse ja millises tootmisetapis toimub vastuvõtmine.
Kontrollige geomeetriat õigete viidete suhtes
Tera kontrollimisel saab hinnata sektsiooniprofiile, paksust, keerdumust, kõõlu ning esi- ja tagaserva omadusi. Juure- ja platvormielementide kontrollimisel tuleb säilitada nende ettenähtud seos tiivaprofiiliga.
Koordinaatmõõtemasin suudab koguda taktiilseid andmeid määratletud objektidelt ja sektsioonidelt. Optilised süsteemid suudavad pakkuda tihedat pinnainfot, mis on eriti kasulik kõrvalekallete visualiseerimiseks tiiva kohal. Valige katvus ja määramatus vastavalt vajadusele, selle asemel, et valida seadmeid ainult seetõttu, et need toodavad rohkem punkte.
Joondamine on osa hindamisest. Pinna parim sobivus piiramatult võib varjata seosevea, mis on oluline tera paigaldamisel läbi juure. Kasutage joonise viiteskeemi ja dokumenteerige kõik lubatud paigaldusmeetodid.
Eralda pinnatekstuur materjali olekust
Profiilivea, lainelisus ja karedus kirjeldavad viimistletud pinna erinevaid aspekte. Teral võib olla lokaalne sile viimistlus, samas kui selle üldine tiiva kuju on vale. Kareduse näit ei tuvasta ka kõiki võimalikke pragusid või pinnaaluseid defekte.
Vajadusel kasutage spetsiifilist mittepurustavat testimist või sisemist kontrolli. Kompuutertomograafia (KT) või radiograafilised meetodid võivad toetada teatud sisemisi hindamisi, kuid sobivus sõltub materjalist, geomeetriast, lahutusvõimest ja hinnatavast defektist või mõõtmest.
Seega peaks kontrollipakett iga nõude siduma sobiva meetodiga. Vältige pinna skaneerimise, mõõtmete aruande või poleeritud välimuse käsitlemist iga teise kvaliteediomaduse tõendina.
Kinnitage tarnitud seisukord
Salvestage joonise muudatused, materjali identiteet, hinnatud omadused, joondus, mõõtmismeetod ja tulemused. Tehke kindlaks, kas aruandes kirjeldatakse töödeldud, kuumtöödeldud, kaetud või täielikult viimistletud olekut.
Masinal tehtav sondeerimine saab toetada seadistamist ja protsessi juhtimist, samas kui vastuvõtukontroll peab vastama kokkulepitud mõõtmiskavale. Kui vastuvõtutõendina kasutatakse vahekontrolli, tuleb selle ulatus ja sobivus selgesõnaliselt kindlaks määrata.
Korduvate tellimuste puhul leppige kokku, kuidas hinnatakse tööriistade ja kinnitusvahendite muudatusi ning protsesside muudatusi. Esimese artikli edukas läbimine näitab kontrollitud artikli seisukorda. Tootmise järjepidevus nõuab asjakohaseid pidevaid kontrolle ja arvestust.
Mida peaks tera töötlemise RFQ sisaldama?
Kasulik tera töötlemise hinnapäring (RFQ) sisaldab CAD-mudelit, kontrollitud joonist, materjali ja tooriku seisukorda, kriitilist geomeetriat, viimistlusnõudeid ja vastuvõtudokumentatsiooni. Tuvastage kavandatud komponent ja tootmise staatus, et tarnijad saaksid hinnata tegelikku tootmise ulatust, mitte pakkuda määratlemata tera kuju.
Turbiinmootori osade täppistöötlemise puhul mõjutab arendusmudeli ja teenindusriistvara erinevus vajalikku materjali, protsesse ja kinnitustõendeid. Tehke see staatus alguses selgeks.
| RFQ üksus | Esitatav teave |
| Toote määratlus | CAD-mudel, joonise versioon, komponendi tüüp ja kavandatud kasutus |
| Lähtematerjal | Täpne klass, seisukord, laoseisund ja tooriku tarnija |
| Kriitiline geomeetria | Lennukiprofiili profiilid, tugipunktid, juurte liidesed, servad ja õhukesed sektsioonid |
| Eriomadused | Jahutusavad, sisemised käigud, ligipääsmatud alad ja olemasolevad katted |
| Viimistlusulatus | Lihvimise, poleerimise, servade töötlemise, töötlemise ja katmise nõuded |
| Vastuvõtmine | Nõutavad aruanded, mõõtmistingimused, erikatsed ja klientide kinnitused |
| Tellimuse ulatus | Kogus, korduvtellimuste ootused, tarnevajadused ja tarnitud osade vastutus |
Võrrelge ettepanekuid samade nõuetega. Küsige, millised toimingud on hõlmatud, millised vajavad spetsiaalset töötlemist ja millised tõendid on tarnitud osaga kaasas. Lahendage kavandatud tolerantsi- või protsessimuudatused enne tootmist, vajadusel ajakohastades kinnitatud tootemääratlust.
KKK
Kas CNC-töötlus saab turbiinilabade valamist asendada?
Ainult siis, kui disain ja materjalinõuded seda võimaldavad. Tavalise varda töötlemine ei võimalda taastada mõnede turbiinilabade jaoks vajalikku monokristallilist või suunatud tahkestumisega struktuuri. CNC-töötlus täiendab valamist sageli juurte, otste ja valitud pindade viimistlemisega.
Milliseid tolerantse saab tera töötlemisel saavutada?
Saavutatavad tolerantsid sõltuvad materjalist, geomeetriast, tooriku kinnitusest ja protsessi juhtimisest. Lennukiprofiili profiil, paksus, juure mõõtmed ja serva geomeetria nõuavad eraldi spetsifikatsioone. Võimalusi tuleks kinnitada joonise ja kontrollplaani alusel, mitte ainult masina positsioneerimistäpsuse põhjal.
Mis määrab tera töötlemise maksumuse?
Peamised kulutegurid on materjal, tooriku seisukord, materjali eemaldamine, geomeetria, tööriistad, tellimuse kogus ja kontroll. Spetsiifilised lihvimis-, jahutusavad ja katted lisavad täiendavaid toiminguid. Võrrelge hinnapakkumisi, kasutades sama joonise versiooni, materjalinõudeid, viimistlusulatust ja vastuvõtukriteeriume.
Järeldus
Tera töötlemine nõuab protsessi, mis ühendab algse tooriku valmis tiivaprofiili ja kinnitusgeomeetriaga. Materjali valik, etapiviisiline materjali eemaldamine, tööriista orientatsioon ja sobivad viimistlusmeetodid mõjutavad kõik seda, kas detail vastab oma nõuetele.
Inseneride ja ostjate jaoks on kõige tugevam lähtepunkt täielik tootemääratlus ja kokkulepitud kontrolliplaan. Need muudavad tootmisettepanekute võrdlemise lihtsamaks ja aitavad vältida välimuse või telgede arvu ekslikku pidamist kvaliteeditõendina.
TiRapid pakub CNC-töötlemisteenuseid kohandatud detailide jaoks. Saatke oma joonis ja CAD-mudel koos materjali, tooriku seisukorra, kriitiliste teraomaduste, koguse, viimistlusnõuete ja kontrolliootustega projektispetsiifiliseks hindamiseks. Lisage kõik nõutavad protsessi kvalifikatsioonid, et tootmise ja kontrollimise ulatust saaks enne tellimist arutada.
















