
CNC-treimise töötlemise kulusid mõjutavad mitmed tootmistingimused, sealhulgas komponentide struktuur, tooraine hinnad, töötlemisaeg, masina tüüp, tööriistade tarbimine, töötlemise täpsus, tellimuse kogus ja järeltöötlusnõuded. Isegi kui kahel komponendil on sarnased mõõtmed, võivad nende lõplikud töötlemiskulud oluliselt erineda, kui nende materjalid, tolerantsid, konstruktsiooniline keerukus või tootmiskogused on erinevad. CNC-treimine tugineb arvuti numbrilise juhtimisega seadmetele selliste toimingute tegemiseks nagu välistreimine, sisemine puurimine, frontaallõikus, soonte lõikamine, keermestamine ja profiilitöötlus. Tegelik tootmiskulu hõlmab lisaks masina tööajale ka programmeerimist, seadistamist ja reguleerimist, tööriistade ettevalmistamist, kvaliteedikontrolli, puhastamist, pakendamist ja seadmete hooldust. Ostujuhtide ja tootjate jaoks muudab CNC-treimise kulude kujunemise mõistmine lihtsamaks hinnapakkumiste hindamise ja tootmiskulude kontrollimise materjalide valiku, protsesside optimeerimise, tööriistade haldamise ja tootmise planeerimise kaudu. Suuremahulise tootmise puhul mõjutavad töötlemisaeg ja materjali kasutamine tavaliselt ühikuhinda rohkem, samas kui suure täpsusega ja väikesemahuliste komponentide puhul moodustavad programmeerimise, seadistamise ja kontrolli kulud sageli suurema osa kogukulust.
Toorainehinnad mõjutavad otseselt CNC treimise kulusid
Tooraine on CNC-treimise kulude oluline komponent. Erinevate metallide ostuhind, tihedus, töödeldavus ja turul saadavus on väga erinevad. Levinud CNC-treimise materjalide hulka kuuluvad alumiiniumisulamid, roostevaba teras, süsinikteras, legeerteras, messing, vasesulamid, titaanisulamid ja valitud insenerplastid. Mida kallim on materjal, seda suurem on tooraine kaalu ja töötlemisvaru mõju lõplikule hinnapakkumisele. Sellised materjalid nagu titaanisulamid, roostevaba teras ja kõrgjõudlusega sulamid võivad vajada ka madalamaid lõikekiirusi, keerukamaid tööriistu või täiendavat töötlemisaega, mis põhjustab nii materjali- kui ka töötlemiskulude suurenemist. Sobivate laomõõtmete ja ostuspetsifikatsioonide valimine aitab vähendada ebavajalikku töötlemisvaru ja aidata kontrollida materjalikulusid.
Materjali tüüp mõjutab ostukulusid
Erinevatel materjalidel on erinevad turuhinnad ja tarnetingimused. Enne CNC-treimise alustamist peavad tootjad valima materjalid vastavalt komponendi töökeskkonnale, tugevusnõuetele, korrosioonikindlusele, kaalunõuetele ja töödeldavusele. Alumiiniumsulamid pakuvad üldiselt head töödeldavust ja väikest kaalu, mistõttu sobivad need kergete täppiskomponentide valmistamiseks. Roostevaba teras pakub tugevat korrosioonikindlust ja seda kasutatakse tavaliselt masinate, meditsiiniseadmete ja toiduainete töötlemise seadmete jaoks. Messing pakub suurepärast töödeldavust ja elektrijuhtivust, mistõttu sobib see pistikute ja täppiskomponentide valmistamiseks. Titaanisulamid pakuvad suurt tugevust ja väikest tihedust, kuid üldiselt on materjalihinnad kõrgemad ja töötlemine keerulisem.
- Alumiiniumsulamid sobivad kergete täppiskomponentide jaoks
- Messing sobib ülitäpsete pistikute jaoks
- Süsinikteras sobib kulutundlike mehaaniliste komponentide jaoks
- Roostevaba teras sobib korrosioonikindlate komponentide jaoks
- Legeerteras sobib ülitugevate konstruktsiooniosade jaoks
- Titaanisulamid sobivad suure jõudlusega tööstuskomponentide jaoks
- Vasesulamid sobivad juhtivate ja termiliste komponentide jaoks
Materjali valik määrab lisaks toormaterjali ostuhinnale ka lõikekiiruse, tööriista eluea ja töötlemistsükli. Materjali valimine vastavalt tegelikele rakendusnõuetele aitab vältida liigsetest materjalispetsifikatsioonidest tulenevaid tarbetuid kulusid.
Laovaru mõõtmed mõjutavad materjali kasutamist
Mida suurem on toormaterjali ja valmiskomponendi mõõtmete erinevus, seda rohkem materjali tuleb eemaldada, mille tulemuseks on madalam materjali kasutamine. CNC-treimisel kasutatakse toormaterjalina tavaliselt ümmargusi vardaid, torusid või sepiseid. Sobiva varda läbimõõdu ja pikkuse valimine võib vähendada tarbetut lõikamist ja materjali raiskamist. Suuremahulise tootmise korral saavad tootjad standardiseerida laoseisu spetsifikatsioonid vastavalt komponentide mõõtmetele, võimaldades sama tooraine kasutamist mitme tootemudeli jaoks ja parandades laovarude tõhusust.
Õige tooriku mõõtmete disain vähendab jääke ja lühendab materjali eemaldamise aega. Kui komponendi geomeetria vastab täpselt tooriku mõõtmetele, muutuvad jämetöötlusoperatsioonid lühemaks, vähendades nii masina tööaega kui ka tööriistade kulu.
Komponendi keerukus määrab töötlemise aja
Komponendi geomeetria on üks peamisi tegureid, mis mõjutavad CNC-treimise kulusid. Lihtsaid võlle, hülse, tihvte ja silindrilisi komponente saab üldiselt töödelda piiratud arvu tööriistade abil, samas kui programmeerimisteed on suhteliselt lühikesed ja töötlemistsükleid on lihtsam juhtida. Sügavaid auke, sise- ja väliskeermeid, kitsaid sooni, mitut sammu, keerulisi kõveraid või eriprofiile sisaldavad komponendid vajavad rohkem tööriistu ja keerukamat programmeerimist. Samuti võivad suureneda seadistamis- ja kontrollitööd. Komponendi keerukuse suurenedes pikenevad üldiselt ka lõikamisaeg, tööriista vahetamise aeg, seadistusaeg ja kontrolliaeg.
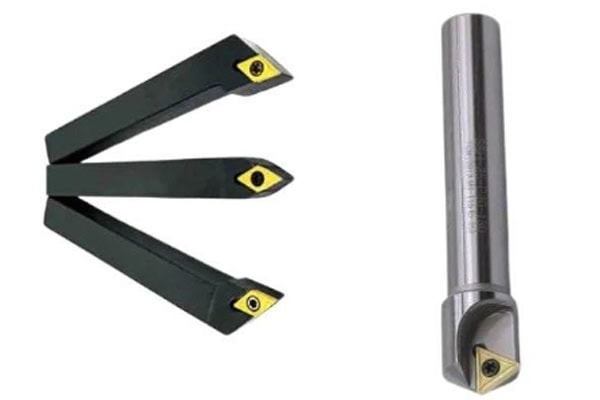
Välistreimine ja pindade töötlemine on tavaliselt odavam.
Välistreimine, otsatöötlus, kaldlõikus ja standardne astmeline töötlemine on tavalised CNC-treimise operatsioonid. Tööriistade valik ja programmeerimine on suhteliselt väljaarendatud ning standardsed lõikeriistad võimaldavad tavaliselt jämetöötlust ja viimistlust tõhusalt teostada. Regulaarse kujuga pöörlevate komponentide puhul võivad standardiseeritud tööriistad oluliselt parandada tootmise efektiivsust.
- Väline töötlemine
- Välise viimistluse treimine
- Vastamisi
- Astmeline pööramine
- Viilimine
- Standardne soonetöötlus
Need komponendid sobivad hästi partiitootmiseks. Standardiseeritud programmide, tööriistade ja kinnitusvahendite abil saavad tootjad veelgi vähendada seadistusaega ja ühiku tootmiskulusid.
Sügavad augud ja keerulised sisemised omadused suurendavad kulusid
Sügavate aukude töötlemine nõuab tööriista tugevat jäikust, tõhusat laastu eemaldamist, stabiilset jahutust ja usaldusväärseid lõiketingimusi. Augu sügavuse suurenedes muutub tööriista üleulatus üldiselt pikemaks, mis suurendab vibratsiooni ja mõõtmete ebastabiilsuse ohtu. Komplekssed sisemised omadused, nagu astmelised avad, koonilised avad, sisemised sooned ja spetsiaalsed ühendusstruktuurid, nõuavad samuti erinevaid puurimistööriistu ja täiendavaid töötlemistoiminguid.
- Sügava augu puurimine
- Astmelise ava töötlemine
- Sisemiste soonte töötlemine
- Kooniliste aukude töötlemine
- Täppis-sisemine puurimine
- Spetsiaalsed sisemised struktuurid
Keerulised sisemised omadused suurendavad tööriistanõudeid, töötlemisaega ja kontrolliaega, mis võib tõsta lõplikku hinnapakkumist.
Suurem töötlemise täpsus tähendab tavaliselt kõrgemaid tootmiskulusid
Komponentide täpsus mõjutab otseselt CNC treimise protsessi kavandamist ja kvaliteedikontrolli nõudeid. Standardsete mehaaniliste komponentide puhul võidakse nõuda ainult tavapäraseid mõõtmetolerantse, samas kui täppisvõllide, hüdraulikakomponentide, meditsiiniseadmete osade ja lennunduskomponentide puhul võidakse nõuda mõõtmetolerantside, ümaruse, kontsentrilisuse, läbijooksu ja pinna kareduse ranget kontrolli. Ülitäpne töötlemine nõuab stabiilsemaid tööpinke, täppistööriistu ja täiustatud kontrollseadmeid. Samuti tuleb hoolikalt kontrollida termilist stabiilsust, tooriku kinnitustingimusi ja tööriistade kulumist. Täpsusnõuete karmistumisel suurenevad üldiselt kontrollimise sagedus ja protsessi kohandamise nõuded.
Standardmõõtmete tolerantsi töötlemine
Standardseid mehaanilisi komponente saab üldiselt toota tavapäraste CNC-treipinkide, standardsete lõikeriistade ja tavaliste mõõtevahendite abil. Protsess on väljaarendatud ning seadistamise ja kontrolli kulusid on suhteliselt lihtne kontrollida.
Suurte koguste standardiseeritud võllide ja pistikute puhul võivad standardtolerantsid vastata tegelikele montaažinõuetele, vältides samal ajal ebavajalikult kitsaste tolerantsidega seotud lisakulusid.
Ülitäpne komponentide töötlemine
Suure täpsusega komponentide jaoks on vaja stabiilsemaid tööpinke, täppislõikeriistu ja kontrollseadmeid. Sõltuvalt komponentide nõuetest võivad tootjad kasutada mikromeetreid, läbimõõdumõõtureid, ümaruse mõõtmise instrumente, pinnakareduse testereid, koordinaatmõõtemasinaid või spetsiaalseid kontrollseadmeid.
- Mõõtmete tolerantside kontrollimine
- Kontrolli ümarust
- Kontrolli kontsentrilisust
- Kontrolli otsapinna viset
- Kontrolli pinna karedust
- Kontrollige keerme täpsust
- Suurendage kriitiliste mõõtmete kontrollimise sagedust
Ülitäpne töötlemine võib rahuldada nõudlikke seadmete nõudeid, kuid suurenevad ka kontrolli-, seadistamis- ja masina käitamiskulud.
Tööriistamaterjalid ja tööriistade kulu mõjutavad CNC treimise hinnapakkumisi
Lõikeriistad on CNC-treimise tootmises peamised kulumaterjalid. Erinevad materjalid nõuavad erinevaid tööriistamaterjale ja geomeetriat, samas kui tööriista hind, kasutusiga ja vahetamise sagedus mõjutavad otseselt ühiku tootmiskulusid. Alumiiniumi töötlemisel on üldiselt kasu teravatest lõikeservadest, samas kui roostevaba teras ja legeerteras nõuavad suuremat rõhku kulumiskindlusele ja löögikindlusele. Raskesti töödeldavad materjalid, nagu titaanisulamid ja kõrge temperatuuriga sulamid, võivad põhjustada kiiremat tööriistade kulumist ning võivad vajada suurema jõudlusega tööriistu ja hoolikalt kontrollitud lõikeparameetreid.
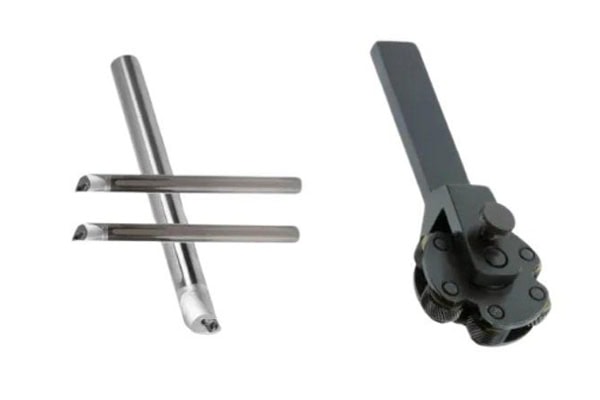
Tööriistatüübid mõjutavad töötlemise efektiivsust
Levinud CNC-treitööriistade hulka kuuluvad välistreitööriistad, sisetreitööriistad, soonte freesimise tööriistad, lahutustööriistad, keermestamise tööriistad ja vormimistööriistad. Erinevad tööriistad teostavad erinevaid töötlemistoiminguid ja keerukamate komponentide struktuuride jaoks on üldiselt vaja rohkem tööriistu.
- Välispindade treimisriistad
- Sisepuurimise tööriistad aukude jaoks
- Soonete tööriistad soonte jaoks
- Komponentide eraldamise tööriistad
- Keermelõikurid sise- ja väliskeermete jaoks
- Spetsiaalsete profiilide vormimistööriistad
Tööriista õige konfigureerimine aitab vähendada tööriistade vahetamise operatsioone ja ebavajalikku tööriistade liigutamist, kontrollides samal ajal tööriistade varusid ja tarbimiskulusid.
Tööriista eluiga mõjutab ühiku tootmiskulusid
Lõikeriistad kuluvad pideva tootmise käigus järk-järgult. Lühike tööriistade eluiga tähendab sagedasemat tööriistade vahetamist, mis suurendab nii tööriistakulusid kui ka masina seisakuid. Lõikeparameetrite, jahutusmeetodite ja tööriista geomeetria optimeerimine võib tööriistade eluiga pikendada.
Partiitootmise puhul saavad tootjad kehtestada tööriistade asendamise standardid vastavalt tööriista tegelikule elueale ja registreerida iga tööriista poolt töödeldud komponentide arvu. Tõhus tööriistahaldus aitab kontrollida töötlemiskulusid ja vähendab tööriistade liigsest kulumisest tingitud mõõtmete kõrvalekaldeid.
CNC treipingi tüüp mõjutab töötlemiskulusid
Erinevad CNC-treipingid erinevad jõudluse, automatiseerimise taseme, investeerimiskulude, hooldusnõuete ja tootmistõhususe poolest. Standardsed kaheteljelised CNC-treipingid sobivad suhteliselt lihtsate pöörlevate komponentide jaoks, samas kui trei-freespingid, kahe spindliga masinad ja automatiseeritud tootmisliinid saavad hakkama keerukamate töötlemisülesannetega. Seadmete ostukulud, hoolduskulud, energiatarbimine ja masina kasutamine mõjutavad kõik tootmiskulude arvutusi.
Tavalised CNC-treipingid sobivad tavapäraste komponentide jaoks
Standardsetel CNC-treipingitel on väljaarendatud konstruktsioon ja need sobivad välistreimiseks, tasapinnaliseks freesimiseks, sisepuurimiseks, soonte freesimiseks ja keermestamiseks. Nende investeerimis- ja hoolduskulusid on suhteliselt lihtne kontrollida, mistõttu sobivad need tavapäraste mehaaniliste komponentide ja partiitellimuste jaoks.
Treimis-freespingid sobivad keerukate komponentide töötlemiseks
Trei-freespingid suudavad teostada treimist, freesimist, puurimist ja valitud keerukate profiilide töötlemist ühe seadistusega, vähendades tooriku teisaldamist ja korduvat positsioneerimist. Kuigi seadmetesse tehtav investeering on suurem, saab trei-freespingiga töötlemine vähendada keerukate ja väärtuslike komponentide vahepealset käsitlus- ja seadistusaega.
Kõrge väärtusega täppiskomponentide puhul saab õigesti valitud trei- ja freesimisseadmetega parandada tootmise efektiivsust ja montaaži täpsust, mis tähendab, et nende üldised tootmiskulud ei pruugi olla tingimata kõrgemad kui mitme tavapärase masina kasutamisel eraldi toimingute jaoks.
Tootmismaht mõjutab CNC-treimise ühiku kulusid
Tellimuste kogus mõjutab oluliselt CNC-treipingi hindu. Väikese mahuga tootmine peab katma püsikulusid, nagu programmeerimine, seadistamine, reguleerimine ja esimese detaili kontroll väikese arvu komponentide pealt. Suure mahuga tootmine saab need püsikulud jaotada rohkemate toodete vahel. Stabiilsed tootmismahud lihtsustavad tootjatel ka standardiseeritud protsesside loomist ja automaatsete varraste etteande- ja laadimissüsteemide kasutuselevõttu.
Väikese mahuga tootmise kuluomadused
Väikeste partiide komponentide ettevalmistuskulud on sageli suhteliselt kõrged. Uued tooted vajavad jooniste kinnitamist, CNC programmeerimist, tööriistade valimist, kinnitusvahendite reguleerimist ja esimese detaili kontrolli. Need ettevalmistustööd tuleb siiski lõpule viia isegi siis, kui tootmiskogus on väike.
- Kõrgem programmeerimiskulu komponendi kohta
- Kõrgem seadistuskulu komponendi kohta
- Märgatavamad esimese osa kontrollikulud
- Fikseeritud ettevalmistuskulusid on raske jaotada
- Automatiseerimisinvesteeringud tasuvad end aeglasemalt
Prototüüpide, uurimiskomponentide ja katsetootmise osade puhul sobivad üldiselt paremini paindlikud töötlemismeetodid.
Suuremahulise tootmise eelised
Partiitellimuste puhul saab täielikult ära kasutada valideeritud CNC-programme, tööriistu ja kinnitusvahendeid, vähendades korduvat seadistamist. Tootmismahu suurenedes saavad masinad töötada pidevalt, samas kui automaatsed söötmis- ja kontrollsüsteemid pakuvad suuremat väärtust.
- Madalamad programmeerimiskulud komponendi kohta
- Seadistuskulude parem jaotus
- Suurem masina kasutusaste
- Vähem käsitsi abitööd
- Madalamad tööriistakulud komponendi kohta
- Tõhusam materjalide ostmine
- Kõrgem üldine tootmise efektiivsus
Stabiilsed suuremahulised tellimused saavutavad üldiselt paremad ühiku tootmiskulud, eriti standardiseeritud komponentide puhul, millel on ühtlane geomeetria ja mõõtmed.
Pinnatöötlus ja sekundaarsed toimingud suurendavad lõppkulusid
Pärast CNC-treimist võivad mõned komponendid vajada kuumtöötlust, galvaniseerimist, anodeerimist, poleerimist, passiveerimist, ebatasanduste eemaldamist, täppispuhastust või kaitsetöötlust. Järeltöötluskulud sõltuvad materjalist, komponendi suurusest, pinnanõuetest ja tootmiskogusest. Tavapärased mehaanilised komponendid võivad vajada vaid lihtsat ebatasanduste eemaldamist ja puhastamist, samas kui meditsiini-, pooljuht- ja lennunduskomponendid võivad vajada rangemaid puhastamis-, pinnatöötlus- ja puhta pakendamise protseduure.
Levinud järeltöötlusteenused
Erinevad tooted vajavad erinevaid viimistlusprotsesse ja need toimingud tuleks hinnapakkumise ja hanke ajal üldisesse tootmiseelarvesse lisada.
- Termotöötlus
- Anodeerimine
- Galvaniseerimine
- Passiivatsioon
- poleerimine
- Deburring
- Ultraheli puhastamine
- Roostekaitse
- Täppispakend
Mida suurem on järeltöötlusoperatsioonide arv, seda pikemad on tõenäoliselt tarneaeg ja üldised tootmiskulud.
Kvaliteedikontrolli nõuded mõjutavad ka CNC treimise kulusid
Kvaliteedikontroll on täppistöötluse oluline osa. Standardkomponente saab üldiselt kontrollida nihiku ja mikromeetri abil, samas kui suure täpsusega komponentide puhul võib vaja minna ümaruse testereid, kontuurimõõtevahendeid, pinna kareduse testereid, koordinaatmõõtemasinaid ja spetsiaalseid kontrollseadmeid. Kontrollinõuete arvu suurenedes suurenevad ka kontrolli tööjõukulud, seadmete kasutamine ja kvaliteedidokumentatsiooni kulud. Partiitootmise puhul saab kvaliteedi säilitamiseks ja kontrollikulude kontrollimiseks kombineerida esimese detaili kontrolli, protsessisisese proovivõtu ja lõppkontrolli.
Tavapärane mõõtmete kontroll
Tavapärane mõõtmete kontroll kontrollib välisläbimõõtu, siseläbimõõtu, pikkust, soone laiust, soone sügavust ja keerme mõõtmeid joonise nõuete alusel. Standardsed mõõtevahendid pakuvad kiiret kontrolli ja sobivad tavaliste mehaaniliste komponentide ja partiitootmise jaoks.
Täppiskontroll nõuab rohkem ressursse
Ülitäpsed komponendid võivad vajada ümaruse, kontsentrilisuse, jooksu, profiilide ja pinnakareduse kontrollimist. Täppiskontroll parandab toote kvaliteedikontrolli, kuid nõuab ka lisaseadmeid ja tööjõuressursse.
Sobivate kontrollitavate objektide ja proovivõtusageduste määratlemise abil saavad tootjad vältida tarbetuid korduvaid kontrolle, säilitades samal ajal stabiilse tootekvaliteedi.
Kuidas CNC-treimise kulusid tõhusalt vähendada
CNC-treimise kulusid ei tohiks vähendada lihtsalt madalama töötlemishinna nõudmisega. Tõhusam kulude kontroll tuleneb tooraine spetsifikatsioonide, komponentide geomeetria, tööriistade, CNC programmeerimise, masina valiku, tootmismahu ja kvaliteedikontrolli optimeerimisest. Sobiv komponentide disain aitab vähendada ebavajalikke töötlemistoiminguid, sobiv materjalivalik aitab vähendada toorainekulusid, optimeeritud tööriistateed aitavad lühendada masina tööaega, partiitootmine aitab jaotada fikseeritud seadistuskulusid ning tõhus tööriistade haldamine aitab vähendada seisakuid ja tööriistade raiskamist. Protsessiinseneride, ostumeeskondade ja tootmisosakondade koostöö aitab tootjatel luua säästlikumaid tootmislahendusi, säilitades samal ajal nõutava tootekvaliteedi.
Parandada materjalide kasutamist
Sobivate vardamaterjali spetsifikatsioonide valimine ja liigse töötlemisvaru vähendamine võivad otseselt vähendada materjalikulu. See optimeerimine on eriti väärtuslik kallite metallide töötlemisel.
CNC-programmide optimeerimine
Õhulõikamisliigutuste vähendamine, tööriistavahetuse teekonna lühendamine ning jämetöötluse ja viimistlustööde õige korraldamine aitab vähendada lõikamisvälist aega. Programmi optimeerimine vähendab ka masina tööaega ja suurendab tootlikkust masina tunni kohta.
Tootmispartiide optimeerimine
Sarnaste materjalide, mõõtmete ja tööriistakonfiguratsioonidega toodete grupeerimine võib lühendada ümberlülitus- ja seadistusaega. Pikaajaliste tellimuste puhul saavad tootjad luua standardiseeritud protsesside andmebaasid, et korduvad tellimused saaksid kiiremini tootmisse siseneda.
CNC-treimise töötlemise kulusid ei määra üks tegur. Need moodustuvad tooraine ostmise, laomõõtmete, komponentide geomeetria, töötlemise täpsuse, tööriistade tarbimise, masina tüübi, töötlemise aja, tootmismahu, järeltöötluse ja kvaliteedikontrolli nõuete kombinatsioonist. Lihtsa konstruktsiooni, ökonoomsete materjalide, mõõdukate tolerantside ja suurte tootmiskogustega komponente on üldiselt lihtsam toota madalamate ühikukuludega. Ülitäpsed komponendid, keerulised geomeetriad, raskesti töödeldavad materjalid ja väikesemahulised tellimused nõuavad suuremaid investeeringuid seadmetesse, tööriistadesse, kontrolli ja protsessi ettevalmistamisse. Ettevõtete jaoks, kes soovivad kontrollida CNC-treimise hinnapakkumisi, võivad materjalide spetsifikatsioonide optimeerimine, komponentide geomeetria lihtsustamine, ebavajaliku töötlemise vähendamine, materjalide kasutamise parandamine, tööriistade eluea pikendamine, tootmispartiide optimeerimine ja stabiilsete kontrolliprotseduuride kehtestamine kõik kaasa aidata paremale kulude kontrollile. Küpsete CNC-töötlemisprotsesside ja tõhusa tootmisjuhtimise abil saavad tootjad parandada tootmise efektiivsust ja tugevdada hinnakonkurentsivõimet, säilitades samal ajal mõõtmete täpsuse, pinnakvaliteedi ja nõutava komponentide jõudluse.
















