
Vibratsioon on üks levinumaid probleeme, mis mõjutab CNC-treimise ajal töötlemise kvaliteeti, tootmise efektiivsust ja seadmete eluiga. Kui lõiketsoonis tekib vibratsioon, võib see põhjustada kehva pinnaviimistlust, mõõtmete ebatäpsusi, tööriistade kiirenenud kulumist ja masina töökindluse vähenemist. Praktikas võib vibratsioon pärineda erinevatest allikatest, sealhulgas tööpingist endast, lõikeriistadest, tooriku kinnitustingimustest, lõikeparameetritest ja ümbritsevast töötlemiskeskkonnast. Vibratsiooni algpõhjuste väljaselgitamine on oluline töötlemise stabiilsuse parandamiseks ja ühtlase tootmiskvaliteedi saavutamiseks.
Ebapiisav tööpingi jäikus
Masina jäikus on stabiilse CNC-treimise alus. Kui masina konstruktsioon ei suuda töötlemise ajal tekkivaid lõikejõude tõhusalt absorbeerida, võib tekkida vibratsioon, mis lõikeprotsessi jätkudes järk-järgult suureneda.
Ebapiisav voodi ja juhiku jäikus
Masina alus ja juhikud pakuvad tuge ja positsioneerimist kogu töötlussüsteemile. Kui need komponendid kuluvad, deformeeruvad või neil puudub piisav konstruktsioonitugevus, muutuvad nad vähem võimeliseks vastu pidama lõikejõududele. Suurte lõikekoormuste või kiirete töötlustingimuste korral võib vähenenud jäikus põhjustada vibratsiooni ja negatiivselt mõjutada töötlemise täpsust.
- Ebapiisav voodikonstruktsiooni tugevus
- Juhtradade liigne kulumine
- Pikaajaline deformatsioon
- Resonantsi põhjustav vähenenud jäikus
- Madalam töötlemise täpsus
- Halb pinnakvaliteet
Masinavoodi konstruktsiooni terviklikkuse säilitamine ja juhikute täpsuse regulaarne kontrollimine võib oluliselt parandada vibratsioonikindlust ja masina üldist stabiilsust.
Spindlisüsteemi stabiilsuse vähenemine
Spindlisüsteem on CNC-treipingi üks olulisemaid pöörlevaid komponente. Selle töötahtsus mõjutab otseselt lõikestabiilsust. Kui spindlilaagrid kuluvad, määrimine muutub ebapiisavaks või paigaldustäpsus väheneb, võib tekkida spindli viskumine ja pöörlemise ajal vibratsioon.
- Kulunud spindlilaagrid
- Vähendatud paigalduskontsentrilisus
- Kiire pöörlemise ajal väljaviskamine
- Spindli termiline deformatsioon
- Suurenenud töömüra
- Vähenenud lõikestabiilsus
Regulaarne spindli hooldus ja dünaamiline tasakaalustamine aitavad minimeerida vibratsiooni ja parandada töötlemistulemusi.
Ebastabiilne masina paigaldusvundament
Isegi suure jõudlusega masin võib vibratsiooni kogeda, kui see on paigaldatud ebastabiilsele alusele. Nõrgad põrandakonstruktsioonid või ebaõige tasandamine võivad välised vibratsioonid otse töötlemisprotsessi üle kanda.
- Vundamendi ebapiisav tugevus
- Masina halb tasandamine
- Põranda vibratsiooni edastamine
- Lahtised kinnituspoldid
- Masina nihe töötamise ajal
- Vähenenud pikaajaline stabiilsus
Korralikult kavandatud paigalduskeskkond pakub usaldusväärset tuge ja minimeerib väliseid häireid.
Tööriistadega seotud vibratsiooni põhjused
Lõikeriistad suhtlevad töötlemise ajal otseselt toorikuga. Nende geomeetria, paigalduskvaliteet ja kulumistingimused mõjutavad kõik lõikestabiilsust.
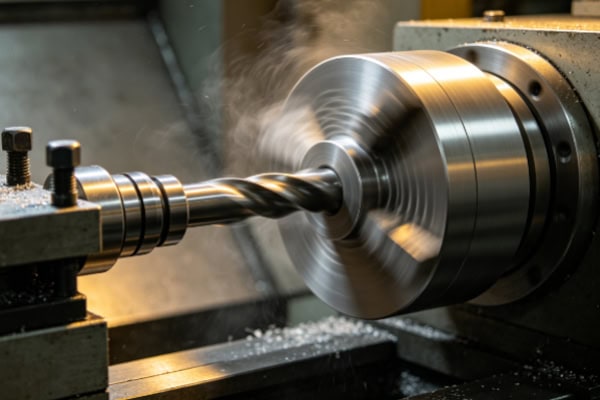
Liigne tööriista üleulatus
Sügavate aukude töötlemiseks või spetsiaalsete detailide geomeetriaga töötlemiseks on sageli vaja pikki tööriista üleulatuvaid osi. Üleulatuva pikkuse suurendamine aga vähendab tööriista jäikust ja suurendab läbipaindet lõikejõudude mõjul, muutes vibratsiooni tõenäolisemaks.
- Liiga pikk tööriistahoidik
- Tööriista vähendatud jäikus
- Lõikejõudude võimendatud vibratsioon
- Suurenenud lobisemise oht
- Pinnalaine teke
- Lühenenud tööriista eluiga
Tööriista üleulatuvuse võimalikult lühikesena hoidmine ja jäikade tööriistahoidikute kasutamine võib töötlemise stabiilsust oluliselt parandada.
Tugev tööriistade kulumine
Töötlemisaja pikenedes kuluvad lõiketerad järk-järgult ja kaotavad oma algse geomeetria. See suurendab lõiketakistust ja loob ebastabiilsed lõiketingimused, mis võivad põhjustada vibratsiooni.
- Kulunud lõiketerad
- Suurenenud lõiketakistus
- Suurem soojuse tootmine
- Ebaühtlane jõujaotus
- Suurem vibratsioonisagedus
- Vähendatud töötlemise täpsus
Nõuetekohase tööriistade haldamise rakendamine ja kulunud tööriistade õigeaegne väljavahetamine aitab säilitada stabiilseid lõiketingimusi.
Vale tööriista paigaldamine
Vale tööriistade seadistus võib põhjustada ebaühtlaseid lõikejõude ja ebastabiilset töötlemist. Isegi väikesed paigaldusvead võivad töötamise ajal põhjustada märgatavat vibratsiooni.
- Lahtine tööriista kinnitus
- Vale tööriista kõrgus
- Vale paigaldusnurk
- Ebaühtlane lõikejõu jaotus
- Perioodiline vibratsiooni genereerimine
- Vähendatud mõõtmete järjepidevus
Standardsete paigaldusprotseduuride järgimine aitab vähendada vibratsiooni ohtu.
Ebaõiged tooriku kinnitustingimused
Tooriku jäikus ja kinnitusstabiilsus mõjutavad otseselt töötlemise tulemuslikkust. Kui toorik ei püsi kindlalt fikseeritud, võib lõikamise ajal tekkida vibratsioon.
Liigne tooriku pikenduse pikkus
Pikad ja peenikesed võllid on eriti vibratsioonile vastuvõtlikud, kuna nende paindetakistus väheneb toetamata pikkuse suurenedes.
- Suur pikkuse ja läbimõõdu suhe
- Vähendatud paindekindlus
- Lõikejõudude põhjustatud läbipaine
- Resonants töötlemise ajal
- Suurenenud pinna karedus
- Madalam mõõtmete täpsus
Tugitugede või järeltugede kasutamine võib parandada tuge ja vähendada vibratsiooni.
Ebapiisav kinnitusjõud
Kui toorik pole kindlalt kinnitatud, võib töötlemise ajal esineda kerget liikumist, mis põhjustab ebastabiilsust ja vibratsiooni.
- Lahtine tooriku kinnitus
- Liikumine lõikamise ajal
- Jõu jaotuse muutmine
- Vahelduv vibratsioon
- Suurenenud töötlemisvead
- Suuremad ohutusriskid
Õige kinnitusjõud parandab töötlemise stabiilsust ja tagab ühtlased tulemused.
Vähendatud padruni täpsus
Aja jooksul kuluvad padruni lõuad ja sisemised komponendid, vähendades kinnitustäpsust ja mõjutades pöörlemistäpsust.
- Kulunud padrunilõuad
- Vähendatud kontsentrilisus
- Suurem tooriku läbijooks
- Ebaühtlased lõikejõud
- Sagedane vibratsiooni esinemine
- Madalam toote konsistents
Regulaarne padruni hooldus aitab säilitada usaldusväärset kinnitusjõudlust.
Vale lõikeparameetri valik
Lõikeparameetrid määravad otseselt tööriista ja tooriku vahelise vastastikmõju. Valed parameetrite sätted on üks levinumaid töötlemisvibratsiooni põhjuseid.
Liigne lõikekiirus
Suured spindli kiirused võivad parandada tootlikkust, kuid optimaalsetest piiridest suuremad kiirused võivad suurendada resonantsi ja vibratsiooni tõenäosust.
- Liigne spindli kiirus
- Suurem lõikesagedus
- Suurem resonantsirisk
- Suurenenud soojuse tootmine
- Kiirendatud tööriistade kulumine
- Halvem pinnaviimistlus
Kiiruste valimine materjali ja tööriista omaduste põhjal aitab säilitada stabiilset töötlemist.
Valed etteandekiiruse sätted
Etteandekiirus mõjutab laastu paksust ja lõikejõudu. Nii liiga kõrge kui ka liiga madal etteandekiirus võib luua ebastabiilseid lõiketingimusi.
- Liigne etteandekiirus
- Lõikejõu kiire kasv
- Tooriku deformatsioon
- Madala etteandekiiruse põhjustatud hõõrdumine
- Suurenenud tööriista vibratsioon
- Halvenenud pinnakvaliteet
Söötmiskiiruse optimeerimine parandab lõikamise efektiivsust ja töötlemise kvaliteeti.
Liigne lõikesügavus
Suur lõikesügavus suurendab lõikekoormust ja esitab suuremaid nõudmisi masina jäikusele, tööriistadele ja tooriku stabiilsusele.
- Suurenenud lõikekoormus
- Suurem spindli pinge
- Suurem tööriista deformatsiooni oht
- Vibratsioon madala jäikusega masinatel
- Vähenenud töötlemise stabiilsus
- Lühenenud tööriista eluiga
Masina võimsusele vastavate lõikesügavuste valimine parandab protsessi töökindlust.
Keskkonna- ja jahutussüsteemi mõjud
Lisaks masina ja protsessi teguritele võivad vibratsioonile kaasa aidata ka töötlemistingimused ja keskkonnamõjud.
Ebapiisav jahutusvõimsus
Kui jahutusvedeliku etteanne on ebapiisav, tõusevad lõiketemperatuurid kiiresti. Soojuspaisumine ja deformatsioon võivad muuta lõiketingimusi ja suurendada vibratsiooni.
- Pidev temperatuuri tõus
- Tooriku termiline deformatsioon
- Kiirendatud tööriistade kulumine
- Suurenenud lõiketakistus
- Märgatavam vibratsioon
- Halvenenud pinnakvaliteet
Tõhus jahutussüsteem stabiliseerib temperatuuri ja parandab töötlemise järjepidevust.
Halb kiibi eemaldamine
Laastu kogunemine võib häirida lõikamisprotsessi ja tekitada täiendavaid lõikejõude, mis aitavad kaasa vibratsioonile.
- Tööriista ümber mähitud laastud
- Teisese lõikamisefektid
- Suurenenud tööriistakoormus
- Kõikuvad lõikejõud
- Ebastabiilne töötlemisprotsess
- Suurem vibratsioonisagedus
Tõhus laastu eemaldamine parandab lõiketingimusi ja suurendab töötlemise stabiilsust.
Välised keskkonnahäired
Lähedalasuvate masinate välised vibratsioonid ja keskkonnakõikumised võivad mõjutada täpseid treimistöid.
- Lähedalasuvate seadmete mõju
- Põranda vibratsiooni edastamine
- Olulised temperatuurikõikumised
- Toiteallika ebastabiilsus
- Täppistöötluse häirimine
- Protsessi stabiilsuse vähenemine
Kontrollitud töötlemiskeskkonna säilitamine aitab minimeerida vibratsiooniriske ja parandada tootmise kvaliteeti.
















