
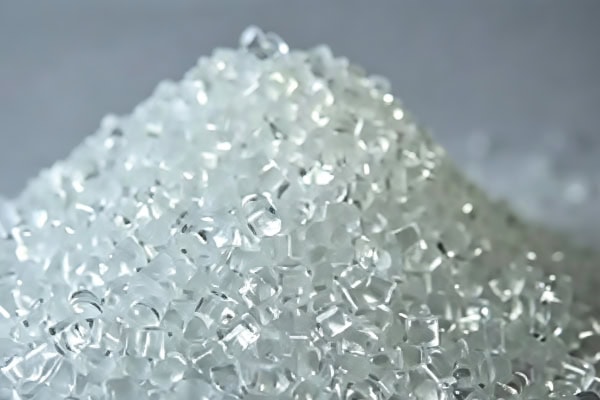
Läbipaistvad plastid, eriti akrüül (PMMA), on CNC-töötlemises väga levinud ning neid kasutatakse sageli näidikute, lambivarjude, siltide, kestade, dekoratiivosade ja täppisvaateakende jaoks. Kuigi need võivad tunduda "lihtsalt töödeldavad", on need tegelikult materjalitüüp, mille töötlemine nõuab suurt täpsust. Selle põhjuseks on asjaolu, et läbipaistvad plastid on tööriista seisukorra, lõikekuumuse, vibratsiooni, kinnitusmeetodite ja järeltöötluse suhtes väga tundlikud. Isegi väiksemad probleemid, näiteks valgendamine, praod, keevisservad, udunemine ja ilmsed tööriistajäljed, peegelduvad otse pinnal.
Miks on läbipaistvaid plaste raskem töödelda?
Läbipaistvate plastide põhiomadused
Läbipaistvate plastide kõige olulisem omadus on see, et „välimusvead on väga kergesti märgatavad“. Metalldetailidel olevad kerged kriimustused või tööriistajäljed ei pruugi olla märgatavad; läbipaistvatel materjalidel, näiteks akrüülil, mõjutavad aga isegi väikesed pingevalgenduse jäljed, ebatasasused või töötlemisjäljed koheselt üldist välimust. Lisaks on läbipaistvatel plastidel üldiselt sellised omadused nagu kuumustundlikkus, suur rabedus või kergesti kriimustuvad pinnad. Töötlemise ajal on vaja tagada mõõtmete täpsus, säilitades samal ajal võimalikult suure läbipaistvuse ja pinna terviklikkuse, mis muudab töötlemise oluliselt raskemaks kui tavaliste insenerplastide puhul.
Miks on akrüül kõige tüüpilisem näide?
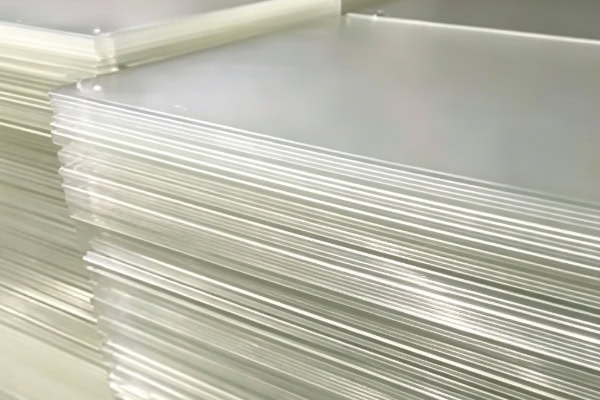
Akrüüli eeliste hulka kuuluvad suur läbipaistvus, hea tekstuur, vormimise lihtsus ja suurepärane välimus, mis teeb selle laialdaselt kasutatavaks väljapanekute ja dekoratsioonide valdkonnas. Siiski on sellel ka tüüpilisi probleeme: materjal on habras, kaldub pragunema, on kuumatundlik ja servad võivad valgeneda. Kui lõikeriistad pole teravad või parameetrid pole õigesti seatud, on tulemuseks sageli olukord, kus „see näeb välja lõigatud, aga servad on udused, karedad või isegi mikropragudega“. Seetõttu on akrüüli töötlemine pigem „viimistletud välimuse käsitöö“ kui lihtsalt mehaaniline lõikamine.
Läbipaistva detailide töötlemise eesmärk
Läbipaistvate plastide töötlemisel nõuavad kliendid tavaliselt nii mõõtmete täpsust kui ka selget pinda, säravaid servi ning keevisjoonte ja pragude puudumist. Teisisõnu, läbipaistvate osade hindamiskriteeriumid on ühe kihi võrra kõrgemad kui tavaliste osade puhul – need peavad olema mitte ainult „valmistatud“, vaid ka „hea välja nägema“. Seetõttu peaks töötlemise eesmärk algusest peale selge olema: kas taotleda suurt läbipaistvust, konstruktsiooni funktsionaalsust või mõlemat? Erinevad eesmärgid mõjutavad otseselt lõikeriistu, parameetreid ja järeltöötluslahendusi.
Kuidas teostada läbipaistva plasti CNC-töötlust?
Enne töötlemist kinnitage materjali seisukord
Enne läbipaistvate plastide töötlemist tuleb kõigepealt kindlaks teha materjali klass, paksus, kas sellel on kaitsekile, kas sellel on sisemine pinge ning kas on vaja järgnevat poleerimist või kuumpainutamist. Kui akrüüllehel endal on sisemine pinge, on töötlemise ajal nurkades, aukudes või kinnituspunktides lihtne praguneda. Seetõttu tuleb enne ametlikku töötlemist hinnata lehe seisukorda; kõiki läbipaistvaid plaste ei tohiks käsitleda sama materjalina.
Minimeerige programmeerimise ajal järske pöördeid ja lööke
Läbipaistvad plastid on eriti vastuvõtlikud ootamatutele mehaanilistele löökidele. Programmeerimisel tuleks võimalikult palju kasutada sujuvaid tööradasid, et vähendada järske peatusi, järske pöördeid ja liiga sügavaid üksiklõikeid. Kontuuride, soonte, aukude jms puhul on soovitatav töödelda kihtidena, et vältida korraga liiga suure materjalihulga eemaldamist, vähendades materjali pinge ja lokaalse ülekuumenemise ohtu.
Turvaline kinnitusmeetod peab olema stabiilne ilma kahjustusteta
Kuigi läbipaistvad plastid tunduvad kõvad, on nad tegelikult kinnitusrõhu suhtes väga tundlikud. Liiga tihe kinnitus võib põhjustada mõlke, pingekontsentratsiooni või hiljem pragusid; liiga lõtv kinnitus võib kergesti põhjustada vibratsiooni, mille tulemuseks on pinnale jäävad tööriistajäljed ja servade mõranemine. Seetõttu tuleks kinnituse ajal eelistada pehmeid lõualuusid, kaitsepatju, vaakumadsorptsiooni või spetsiaalseid kinnitusvahendeid, et tagada töödeldava detaili stabiilne fikseerimine ja minimeerida lokaalset pingekontsentratsiooni.
Eraldi jäme- ja viimistlustöötlus
Läbipaistvate plastide puhul on halvim asi „ühekordne töötlemine“. Töötlemisetapis saab enamiku liigsest materjalist eemaldada, kuid lõikekuumust ja -vibratsiooni tuleb kontrollida. Viimistlusfaasis tuleks kasutada teravamaid tööriistu, mis sobivad paremini pinnatöötluseks, ning lõigata väikese koormusega, et minimeerida tööriistajälgi ja pinna hägusust. Kui konstruktsioon lubab, saab läbipaistvuse parandamiseks lõpus lisada väiksemaid kärpimis-, kald- või poleerimisastmeid.
Kontrollige välimust ja mõõtmeid
Läbipaistvate osade kontrollimist ei saa piirata ainult mõõtmetega. Lisaks aukude asukohale, tolerantsidele, paksusele ja kontuuri täpsusele tuleks pöörata erilist tähelepanu ka järgmistele aspektidele: kas servad on läbipaistvad, kas pind on valge, kas esineb mikropragusid, kas tööriistajäljed on pidevad ja kas nurkades on pingekontsentratsioon. Paljud läbipaistvad osad on mõõtmetelt vastuvõetavad, kuid ei vasta välimusstandarditele; seetõttu peavad kontrollistandardid olema rangemad.
Läbipaistva plasti töötlemise punktid
Tööriista teravus määrab läbipaistvuse ülempiiri
Läbipaistva plasti töötlemisel on nii, et mida tuhmim on tööriist, seda lihtsam on tekitada survet ja kuumust, mistõttu materjal on altim valgenemisele, udustumisele või servajälgede tekkimisele. Eriti akrüül vajab teravaid ja puhta servaga tööriistu, kuna see on pigem „hapra lõikamise“ kui „plasti lõikamise“ tulemus. Kui tööriist on halvas seisukorras, pole pind sageli lõigatud, vaid rebenenud või pragunenud, mis palja silmaga paistab ebaselgete valgete alade kihina.
Kuumuse vähendamine on suurim vaenlane
Läbipaistvad plastid on kuumuse suhtes väga tundlikud. Kui kuumus on kontsentreerunud, võib materjal lokaalselt pehmeneda, moodustades sulanud servi, tööriista kinnikiilumist, udustamist või servade lainetust. Kuumuse kontrollimise meetodite hulka kuuluvad: teravate tööriistade kasutamine, lõikamise efektiivsuse mõistlik parandamine, tööriista pikaajalise toorikul viibimise vältimine, laastu õigeaegne eemaldamine ja vajadusel õhupuhumise või väikesemahulise jahutamise kasutamine. Tuleb märkida, et läbipaistvad plastid ei sobi tingimata suure koguse lõikevedeliku jaoks, eriti mõnes olukorras, kus on kõrged välimuse nõuded; liiga palju vedelikku võib negatiivselt mõjutada visuaalset kvaliteeti ja järeltöötlust. 3.3 Halb laastu eemaldamine võib pinda otseselt kahjustada. Akrüüllaastud on tavaliselt pikad ja kerged. Kui laastu eemaldamine on halb, hõõruvad laastud uuesti tööriista ja tooriku vastu, põhjustades kriimustusi või lokaalset ülekuumenemist. Seetõttu peab läbipaistvate plastide töötlemisel laastu eemaldamise tee olema võimalikult sujuv, et vältida laastu kogunemist sügavatesse soontesse ja laastu ümberrullimist. Eriti keerukate kontuuride ja sisemiste õõnsuste puhul on laastu eemaldamise probleemid sageli tõenäolisemad kui lõikamine ise.
Vibratsioon võimendab kõiki defekte
Läbipaistvad materjalid on vibratsiooni suhtes väga tundlikud. Ebapiisav tööpingi jäikus, liigne tööriista üleulatus, ebastabiilsed kinnitusdetailid või liiga suured lõikeparameetrid võivad kõik põhjustada lainelisi tööriistajälgi pinnale ja isegi servade mõrasid. Kui vibratsioonijäljed läbipaistvatele osadele ilmuvad, on nende parandamine äärmiselt keeruline. Seetõttu tuleks enne töötlemist vibratsiooniallikad võimalikult palju kõrvaldada, reguleerides tööriista pikkust, kinnitusmeetodit ja tööriista rada.
Kaldlihvimine ja servade töötlemine on üliolulised
Läbipaistvate plastdetailide servad on sageli kõige probleemidele vastuvõtlikumad. Teravad nurgad akumuleerivad kergesti pinget ja võivad hiljem praguneda; täisnurksed servad on tõenäolisemalt karedad või vähem läbipaistvad. Seetõttu on läbipaistvate osade töötlemisel sageli hädavajalikud etapid korralik kaldlõikus, ümardatud nurkade üleminekud ja servade poleerimine. Sageli määrab servade lõplik töötlemine, kas toode suudab saavutada efekti, mis näeb välja nagu valmistoode.
Erinevate läbipaistvate plastide töötlemise erinevused
Akrüül (PMMA)
Akrüül on läbipaistva plasti töötlemisel kõige levinum materjal. Sellel on kõrge läbipaistvus ja hea välimus, kuid see on habras ja kalduvus pragunemisele. See sobib kõrgete välimusnõuetega väljapanekudetailide ja dekoratiivdetailide jaoks, kuid lõikekuumust ja kinnitusrõhku tuleb kontrollida. Töötlemise ajal on kõige olulisem säilitada „kerge lõikamine, terav tööriist ja stabiilne kinnitus“.
Polükarbonaat (PC)
PC on akrüülist tugevam ja löögikindlam, kuid selle pind on vastuvõtlikum kuumuse mõjudele, mille tulemuseks on valgenemine või pingejäljed. Kui detailid vajavad suuremat sitkust ja löögikindlust, on PC hea valik, kuid see on ka väga tundlik lõikeparameetrite ja tööriista seisukorra suhtes, eriti servade ja aukude piirkonnas.
petg
PETG tasakaalustab läbipaistvust ja töödeldavust ning seda kasutatakse sageli olukordades, mis nõuavad head välimust ja suhteliselt stabiilset töötlemist. Võrreldes akrüüliga on PETG üldiselt vähem rabe, kuid pinna kvaliteet ja mõõtmete stabiilsus sõltuvad siiski sobivatest töötlemistingimustest.
Läbipaistvad spetsiaalsed plastid
Mõned läbipaistvad tehnilised plastmaterjalid või modifitseeritud materjalid valitakse temperatuurikindluse, keemilise vastupidavuse või leegiaeglustuse nõuete alusel. Nende materjalide töötlemise raskus ei pruugi seisneda läbipaistvuses endas, vaid pigem nende suuremas kõvaduses, rabeduses või vastuvõtlikkuses sisemisele pingele. Seetõttu ei tohiks materjali valikul keskenduda ainult läbipaistvusele, vaid arvestada ka kasutuskeskkonna, pingemustrite ja järgnevate montaažinõuetega.
Läbipaistvate plastide CNC-töötlemise ettevaatusabinõud
Tööriistad peavad olema teravad: Läbipaistvad plastid on lõikeserva seisukorra suhtes äärmiselt tundlikud; nüri tööriist võib kergesti põhjustada valgenemist, ebatasasusi ja rebendeid.
Lõikekuumust tuleb rangelt kontrollida: liigne kuumus põhjustab otseselt servade sulamist, udustamist ja mõõtmete muutusi.
Kinnitus peab olema stabiilne ja õrn: ülepinge tekitab pinget, alapinge aga vibratsiooni ja tööriistajälgi.
Laastu eemaldamine peab olema sujuv: laastu kogunemine põhjustab teiseseid kriimustusi ja lokaalset ülekuumenemist.
Töötlemistee peaks olema võimalikult sujuv: löökide vähendamiseks vältige järske pöördeid, järske peatusi ja pikki pause. Servade töötlemine on oluline: kaldlõikus, trimmimine ja poleerimine määravad sageli lõpliku välimuse kvaliteedi.
Kõigepealt tuleb kontrollida materjali seisukorda: sisemise pingega lehed on töötlemise ajal pragunemisele altimad.
Levinud probleemid
„Miks muutub läbipaistev plastik, mis näeb välja lihtne, pärast töötlemist sageli valgeks, praguneb või kaotab läbipaistvuse?“
Põhjus ei ole tavaliselt materjali „töötlemiskõlbmatuses“, vaid pigem selles, et läbipaistvatel osadel on väga väike veataluvus. Isegi väike tööriistajälg tavalistel plastdetailidel on vähe mõju; aga isegi väikesed ebatasasused, lokaalsed pinged või servade kuumenemine läbipaistvatel osadel on väga märgatavad. Eriti selliste materjalide puhul nagu akrüül seab läbipaistvuse säilitamine, tagades samal ajal mõõtmed ja välimuse, lõikeriistadele, kinnitusvahenditele, parameetritele ja järeltöötlusele kõrgemad nõudmised. Seetõttu on professionaalne läbipaistvate osade töötlemine pigem „nähtamatute detailide“ kontrollimine kui lihtsalt lõiketoimingute lõpuleviimine. Mida suurem on töötlemise stabiilsus, seda lihtsam on valmistootel täita kliendi välimuse ja tekstuuri nõudeid.
In järeldus
Läbipaistvate plastide, eriti akrüüli CNC-töötlemise tegelik väljakutse ei seisne mitte selles, kas neid saab lõigata, vaid selles, kas neid saab lõigata puhtalt, ühtlaselt ja läbipaistvalt. Läbipaistvad osad on väga tundlikud lõikeriistade, kuumuse, vibratsiooni ja kinnituste suhtes. Kui mõnda neist aspektidest ei kontrollita korralikult, võib see otseselt mõjutada valmistoote välimust. Seetõttu ei ole läbipaistvate plastide töötlemisel kõige olulisem mitte kiirus, vaid stabiilsus; mitte ainult mõõtmete õigsuse kontrollimine, vaid ka servade heleduse, pinna sileduse ning pragude ja valgendamise puudumise kontrollimine. Niikaua kui materjali seisukord, lõikeriista seisukord, lõikeparameetrid ja järeltöötlus on kõik õigesti korraldatud, võivad läbipaistvad plastid anda tegelikult väga ilusaid tulemusi.
















