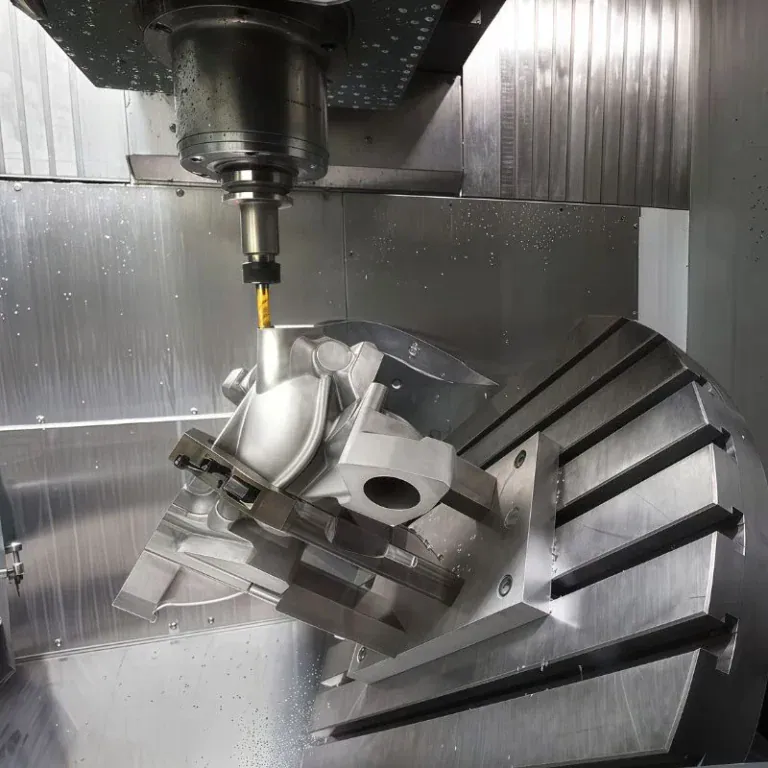
Terase CNC-töötlus ühendab täppistehnika terase uskumatu tugevusega, et toota kõrgjõudlusega komponente erinevates tööstusharudes. Täiustatud arvuti abil juhitavate tööriistade abil muudetakse toorteras vastupidavateks ja mõõtmetelt täpseteks osadeks, mida kasutatakse autotööstuses, lennunduses, robootikas ja energiasüsteemides. See juhend uurib peamisi protsesse, materjaliklasse, pinnaviimistlust ja reaalseid rakendusi, mis määravad CNC-töödeldud terase võimsuse.
Mis on terase CNC-töötlus
Terase CNC-töötluses kasutatakse arvuti abil juhitavaid tööriistu terasmaterjalide uskumatu täpsusega lõikamiseks, vormimiseks ja viimistlemiseks. Ühe vastupidavama metallina saab terast töödelda keerukateks ja kõrge tolerantsiga osadeks nõudlikele tööstusharudele, nagu autotööstus, lennundus ja robootika.
Terase peamised CNC-töötlusprotsessid
Terase CNC-töötlus hõlmab laia valikut protsesse, mis vormivad ja viimistlevad terast täpselt ja ühtlaselt funktsionaalseteks osadeks. Alates lõikamisest ja puurimisest kuni lihvimise ja elektroforeesini on igal protsessil oma ainulaadsed eelised. Nende rollide mõistmine aitab teil valida oma detaili geomeetria, tolerantsi ja kulueesmärgi jaoks parima meetodi.
1. Lõikamisprotsessid
CNC freesimine
Freesimisel kasutatakse mitmeteljelisi pöörlevaid lõikureid keerukate terasdetailide vormimiseks, eemaldades materjali kiht kihi haaval.
Kasutusalad: mootori kronsteinid, käigukasti korpused, hüdraulilised plokid ja vormid.
Täpsus: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
Näpunäited: Kasutage muudetava sammuga otsfreesid värina vähendamiseks; pärifreesimine annab parema pinnaviimistluse.
Näide: TiRapid tootis 304 roostevabast terasest korpuse, mille tasasus 100 mm ulatuses oli 0.03 mm, tagades tiheda montaaži.
CNC treimine
Treimine on terase CNC-töötlemise alus. Toorik pöörleb treipingil, samal ajal kui statsionaarne lõikeriist eemaldab materjali, moodustades täpseid silindrilisi kujundeid.
Kasutusalad: Võllid, tihvtid, puksid, sidurid, keermestatud komponendid.
Täpsus: ±0.01–0.03 mm; pinna karedus Ra 0.8–3.2 μm.
Tööriistad ja materjal: CVD-kattega karbiidist lõiketerad süsinik- ja legeerteraste (1045, 4140) jaoks. Roostevabade teraste (304, 316) jaoks on vaja teravaid lõiketeid ja üleujutavat jahutusvedelikku.
Näide: TiRapid töötleb 4140 terasest veovõlle tolerantsiga ±0.01 mm, tagades laagrite ideaalse sobivuse autosüsteemidele.
Puurimine ja koputamine
Puurimine loob täpsed ümmargused augud; keermestamine lõikab sisekeerme.
Kasutusalad: poldiavad, keermestatud liitmikud ja täppisjoondustihvtid.
Täpsus: Augud tolerantsiga H7; keermed klassiga 6H.
Tehnika: Süsinikterase puhul kasutage kiirlõiketerasest puure, karastatud sulamite puhul karbiidist puure ja plastsete materjalide puhul vormkeermeid.
Näide: Roostevabast terasest kollektori puhul kasutas TiRapid sünkroniseeritud keermestamist, et lõigata M8 keermeid 0.02 mm sammu täpsusega, parandades keerme tugevust 30%.
Bore
Puurimine suurendab eelnevalt puuritud auke, et saavutada täpne siseläbimõõt ja joondus.
Kasutusalad: Laagrikorpused, hüdraulilised silindrid ja spindliavad.
Täpsus: Ümarus ≤0.01 mm; koaksiaalsus ≤0.02 mm.
Näide: TiRapid puuritud 1045 terasest hüdraulilised hülsid tolerantsiga 0.01 mm, säilitades ideaalse sobivuse kõrgsurverakendustes.
jahvatamine
Lihvimine täiustab pinnatekstuuri ja täpsust, mis ületab tüüpiliste töötlemispiiride.
Kasutusalad: täppisvõllid, tihenduspinnad ja tööriistakomponendid.
Täpsus: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Näide: Karastatud 42CrMo4 hammasrataspindade pinna lihvimine Ra 0.4 μm-ni, välistades järelpoleerimise.
2. Täiustatud töötlemisprotsessid
Kammlõikepingid
Katkestamine eemaldab materjali mitmehambuliste lõikuritega ühe käiguga.
Kasutusalad: Kiilaugud, sisemised hammasrattad, hammasrataste rummud.
Eelised: Äärmiselt ühtlane profiilitäpsus ja kiire tootmine.
Näide: TiRapid avas robotajami jaoks 8620 terasrummudesse sisemised hammasrattad, saavutades mikronitasemel ühtluse.
Elektrilahenduste töötlemine (EDM)
EDM kasutab materjali söövitamiseks kontrollitud sädemeid, mis sobib ideaalselt kõvade teraste või teravate nurkade jaoks, kuhu tööriistad ei pääse.
Kasutusalad: tööriistaterased, vormid, meditsiinilised implantaadid, lennunduskomponendid.
Täpsus: ±0.005–0.01 mm.
Näide: TiRapid kasutas mikrofluidsete komponentide jaoks H13 terasvormide teravate 0.1 mm sisenurkade freesimiseks süvistuselektroodi.
Laserlõikus
Laserlõikusel kasutatakse teraslehtede täpseks lõikamiseks või graveerimiseks fokuseeritud kiirt.
Kasutusalad: Õhukesed kuni keskmise paksusega lehed, korpused, dekoratiivpaneelid.
Eelised: Kontaktivaba, puhtad servad, minimaalne ebatasasus.
Näide: TiRapid laserlõigatud 2 mm roostevabast terasest nimeplaadid seerianumbriga, mis vähendab järeltöötlusaega 40%.
Waterjet Cutting
Vesilõikusel kasutatakse külmlõikamiseks abrasiivmaterjaliga segatud kõrgsurvevett.
Kasutusalad: Paksud plaadid ja kuumtöödeldud materjalid.
Eelised: Ei tekita termilist deformatsiooni; säilitab metallurgia.
Näide: 50 mm 304 terasplaatide puhul saavutas TiRapid täpsed servad (±0.1 mm) ilma terasstruktuuri muutmata.
3. Vormimisprotsessid
Painutamine
Painutamine vormib teraslehed või -torud CNC-presspidurite abil täpseteks nurkadeks.
Kasutusalad: Raamid, korpused, arhitektuursed kronsteinid.
Näide: TiRapid painutatud 2 mm 316 roostevabast terasest paneelid täpsusega ±0.5° meditsiiniseadmete jaoks.
Tembeldamine
Stantsimine pressib stantsi terasesse, et tõhusalt moodustada suuremahulisi osi.
Kasutusalad: autokere paneelid, kodumasinate osad.
Näide: Autoklambrite stantsimine korduvtäpsusega ±0.05 mm.
Rolling
Valtsimine vähendab paksust ja annab tulemuseks ühtlase struktuuriga pikad lehed või profiilid.
Kasutusalad: Ehitusteraslehed, torud.
Andmed: Tasapinnalisuse hälve <0.2 mm 1 m laiuse ulatuses.
Sepistamine ja ekstrusioon
Sepistamine surub terase kõrgel temperatuuril kokku, et suurendada tugevust; ekstrusioon surub terase läbi stantside pikkade profiilide saamiseks.
Kasutusalad: väntvõllid, hoovad ja konstruktsioonivardad.
Näide: 42CrMo sepistatud hoovad näitavad 25% suuremat väsimustugevust võrreldes töödeldud osadega.
Sügavjoonistamine
Sügavtõmbamine tõmbab teraslehed õmblusteta õõnsateks vormideks.
Kasutusalad: autode paagid, valamud ja survekorpused.
Näide: TiRapid sügavtõmmatud 1.5 mm roostevabast terasest katted, mis tagavad seina ühtluse ±0.05 mm täpsusega.
4. Õige protsessi valimine
Õige terase töötlemise protsessi valimine sõltub geomeetriast, tolerantsist, materjalist ja kulueesmärkidest:
Prototüüp: Freesimine + puurimine
Suur maht: kammlõikamine või stantsimine
Kitsas tolerants: lihvimine + elektroforees
Kuumustundlik materjal: veejoa lõikamine
Esteetiline viimistlus: Laser + poleerimine
Kombineerides mitu protsessi ühe katuse all, pakub TiRapid teraskomponente, mis vastavad täpsuse, vastupidavuse ja jõudluse standarditele kõigis tööstusharudes.
CNC-töötlemisel kasutatavad tavalised teraseklassid
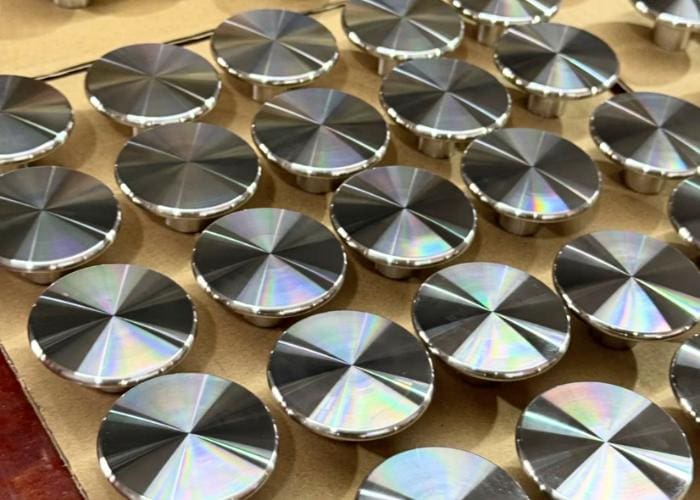
Õige teraseklassi valimine on terase CNC-töötlemise edukaks toimimiseks hädavajalik. Iga klass erineb koostise, tugevuse, töödeldavuse ja korrosioonikindluse poolest. Nende omaduste mõistmine aitab inseneridel ja ostjatel igas töötlemisprojektis tasakaalustada jõudlust, kulusid ja täpsust.
| terase klass | Koostis ja tüüp | Võtmete omadused | Töödeldavus / keevitatavus | Tüüpilised kasutusalad | TiRapidi märkmed ja näide |
| 1018 (madala süsinikusisaldusega teras) | Fe, ~0.18% C, Mn | Kõrge venivus, kergesti karastatav, hea sitkus | Hea töödeldavus, suurepärane keevitatavus | Kinnitusdetailid, võllid, puksid, karastatud osad | Kasutatakse H7 tolerantsi (±0.01 mm) nõudvate kinnitusdetailide ja võllide asukoha määramiseks. |
| 1215 (vabalt töödeldav teras) | Fe, C, Mg, kõrge S-sisaldus | Tekitab väikesed laastud, toetab suurt lõikekiirust, madalamat tugevust | Suurepärane töödeldavus, halb keevitatavus | Liitmikud, tihvtid, kruvid, automaatse treipingi osad | Ideaalne masstootmise kruvide jaoks; säästab 25% tsükliaega. |
| 1045 (keskmise süsinikusisaldusega teras) | Fe, ~0.45% C, Mn, Si | Vastupidav, taskukohane, mõõdukalt karastatav | Keskmine töödeldavus, rahuldav keevitatavus | Võllid, hammasrattad, poldid, tihvtid | Töödeldud hüdraulilised vardad, lihvitud pinnani Ra ≤ 0.4 µm. |
| 4130 (Cr-Mo legeerteras) | Fe, Cr, Mo, Mn | Kõrge tugevuse ja kaalu suhe, kuumtöödeldav | Keskmine töödeldavus, hea keevitatavus | Keevitatud raamid, lennukiosad | Kasutatakse keevitatud õõtshoobades; avade koaksiaalsus ≤ 0.01 mm. |
| 4140 (Cr-Mo legeerteras) | Fe, Cr, Mo, Mn | Suurepärane väsimus- ja kulumiskindlus; eelkõva töödeldav | Hea töödeldavus, mõõdukas keevitatavus | Sidurid, spindlid, hammasrattad | Eelkarastatud 4140 rummud ±0.01 mm; induktsioonkarastatud hambad. |
| 304 roostevabast terasest | 18 Cr – 8 Ni (austeniitne) | Suurepärane korrosioonikindlus, kõrge vormitavus | Hea töödeldavus, suurepärane keevitatavus | Toiduseadmed, korpused, klambrid | Karbid, mille tasasus on 0.03 mm üle 100 mm. |
| 316 / 316L roostevaba teras | 17 Cr – 12 Ni – 2.5 Mo | Suurepärane korrosioonikindlus mere- või keemilises keskkonnas | Hea töödeldavus, suurepärane keevitatavus | Mereventiilid, keemiaseadmed | 316L ventiiliplokid, Ra ≤ 0.8 µm pärast lihvimist, lekkevabad. |
| 17-4PH roostevaba teras | Fe, Cr, Ni, Cu | Suur tugevus ja korrosioonikindlus, vananemiskindel | Keskmine töödeldavus, hea keevitatavus | Lennundusosad, pumbavõllid | Freesitud ja seejärel H900-vanandatud tihvtid, positsiooniline tolerants ≤ 0.02 mm. |
| Tööriistaterased (D2, H13, O1, A2) | Kõrge C + Cr / Mo | Äärmuslik kulumis- ja kuumakindlus, stabiilne kõrgel temperatuuril | Raske töödeldavus, halb keevitatavus | Stantsid, vormid, lõikeriistad | H13 vormiõõnsused EDM-viimistlusega. Ra ≤ 0.4 µm, nurgaraadius ≤ 0.2 mm. |
Valiku juhend
| Eesmärk / nõue | Soovitatav hinne | Peamine eelis |
| Kiire töötlemine, prototüübid | 1215 / 1018 | Kõrge lõiketõhusus, väike tööriistade kulumine |
| Suure tugevusega ja väsimusdetailid | 4140 / 4130 | Suurepärane mehaaniline vastupidavus |
| Korrosioonikriitilised keskkonnad | 316L / 17-4PH | Suurepärane korrosioonikindlus |
| Toidu- ja meditsiinikomponendid | 304 / 316L | Hügieeniline ja kergesti keevitatav |
| Kulumiskindlad vormid ja stantsid | D2 / H13 | Kõrge kõvadus ja kuumuskindlus |
| Ökonoomsed üldotstarbelised šahtid | 1045 | Vastupidav ja kulutõhus |
Terase CNC-töötlemise projekteerimis- ja tolerantsikaalutlused
Projekteerimine ja tolerantside planeerimine on terase CNC-töötlemisel täpsuse ja kulutõhususe saavutamiseks kriitilise tähtsusega. Iga teraseklass reageerib lõikejõududele, temperatuurile ja pingele erinevalt. Nende tegurite mõistmine tagab optimaalse sobivuse, stabiilsuse ja jõudluse kõigis tootmismahtudes.
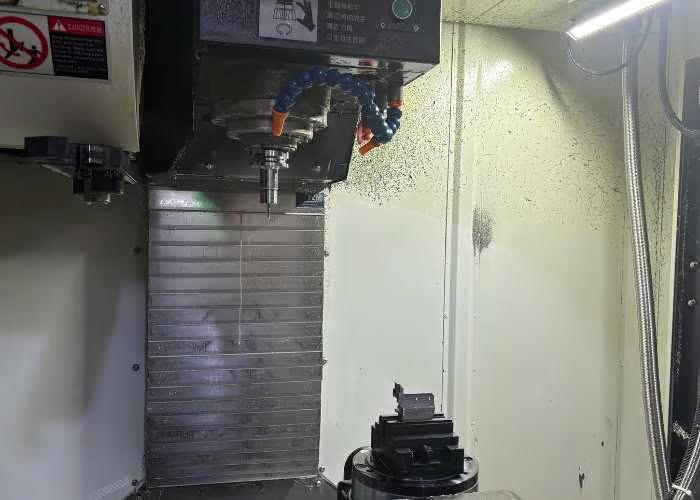
Terase CNC-töötlemise disainitegurid
Materjali käitumine:
Teras paisub kuumuse mõjul (keskmine soojuspaisumine ≈ 12 µm/m·°C). Projekteerijad peavad arvestama kitsa tolerantsiga detailide mõõtmete nihkega, eriti kiire freesimise või treimise ajal.
Näide: 200 mm läbimõõduga 4140 terasest võlli puhul võib 30 °C temperatuuri tõus põhjustada ~0.072 mm paisumist – see on väike, kuid piisav, et mõjutada montaaži sobivust.
Geomeetria optimeerimine:
Vältige teravaid sisenurki (soovitatav on R ≥ 0.5 mm). Pingekontsentratsiooni ja tööriista kulumise vähendamiseks kasutage karniise. Õhukesed seinad (<2 mm) terases kipuvad deformeeruma; soovitatav on jäigastavad ribid või kinnitusdetailid.
Töödeldavus vs. tolerants:
Süsinikterased (nt 1018, 1045) suudavad kergesti säilitada ±0.02 mm täpsuse; legeerterased nagu 4140 vajavad kõvaduse tõttu täpsemat kontrolli. Roostevabad terased (304/316) vajavad töötlemiskõvenemise tõttu sageli lõdvemat istuvust (±0.05 mm).
Pinna tasasus ja ristiasend:
Täppiskonstruktsioonide puhul on soovitatav standardne tasapind 0.03 mm/100 mm ja ristiasend ≤0.02 mm.
TiRapid saavutab optika- ja automaatikakomponentide puhul veelgi täpsema tasapinna (≤0.015 mm).
Kuumtöötlus ja deformatsioonikontroll:
Pärast karastamist või noolutamist on tavaline moonutus 0.05–0.2 mm 100 mm kohta. Pingete vähendamine enne viimistlemist võib seda vähendada 60%.
Näide: TiRapid eelpingestab 4140 võlli enne lihvimist, vähendades deformatsiooni alla 0.02 mm.
Tolerantsivahemikud (tüüpiline CNC-terase töötlemine)
| tunnusjoon | Standardne tolerants | Ülitäpne võimekus |
| Lineaarsed mõõtmed | ± 0.05 mm | ± 0.01 mm |
| Aukude läbimõõdud | H7 – H9 | H6 saavutatav |
| Otsekohesus | 0.05 mm / 100 mm | ≤0.015 mm |
| Nurgalisus | 0.5 ° ± | 0.2 ° ± |
| Keerme sammu täpsus | ± 0.02 mm | ± 0.01 mm |
Terasdetailide pinnaviimistlus ja järeltöötlus
Pinnaviimistlus ja järeltöötlus on terase CNC-töötlemise olulised etapid, mis mõjutavad otseselt korrosioonikindlust, kulumiskindlust ja visuaalset atraktiivsust. Õige viimistluse valimine tagab nii funktsionaalse töökindluse kui ka viimistletud välimuse, muutes teie terasdetailid tõeliselt tootmisvalmis.
1. Töödeldud viimistlus
Töödeldud pind peegeldab CNC-lõikamise järgset loomulikku tekstuuri ilma täiendava töötluseta. Tööriistajäljed ja väikesed ebatasasused on nähtavad, kuid mõõtmed on täpselt säilitatud.
Omadused: Kergelt kare (Ra 3.2–6.3 µm), täpne geomeetria.
Rakendused: Sisemised mehaanilised osad, prototüübid või tihedalt kokkusobitatud komplektid, kus välimus on teisejärguline.
Näide: TiRapid tarnib sageli testimisseadmetes kasutatavaid otsetöödeldud 1045 võlle, mis tagavad kontsentrilisuse ±0.01 mm.
2. Helmeste lõhkamine
Pärlipritsimine liigutab peeneid klaas- või keraamilisi pärleid ühtlase mati viimistluse saavutamiseks. See eemaldab väikesed ebatasasused ja kriimustused, parandades nii tekstuuri kui ka katte nakkumist.
Omadused: Satiinjas matt, sile puudutus, Ra 0.8–3.2 µm.
Rakendused: Autokorpused, robotikorpused, nähtavad tööstuspaneelid.
Näide: TiRapid kasutab roostevabast terasest kronsteinide anodeerimisele eelnevat liivapritsimist, et tagada ühtlane katte tihedus.
3. Pulbervärvimine
See protsess kannab kuiva pulbrit elektrostaatiliselt peale ja seejärel kõvendab selle kuumusega tugevaks värviliseks kihiks. See tagab pikaajalise vastupidavuse ja ilmastikukindluse.
Omadused: Väga vastupidav, kohandatavad värvid, korrosioonikindlus > 1,000 tundi soolalahuse pihustamist.
Rakendused: Välistehnika, seadmete raamid, autokatted.
Näide: TiRapid katab põllumajandusmasinate 4140 konstruktsiooniraamid musta mati pulbriga, et parandada kulumiskindlust.
4. Galvaniseerimine
Galvaanimine katab terase pinna metallidega nagu tsink, nikkel või kroom, et parandada korrosioonikaitset ja esteetikat.
Omadused: Sile ja peegeldav, kõvadus kuni 900 HV (kroom), tugev keemiline vastupidavus.
Rakendused: Autode kinnitusdetailid, mereosad, dekoratiivkomponendid.
Näide: TiRapid katab täppispoldid tsink-nikkelkattega, saavutades üle 720-tunnise korrosioonikindluse.
5. Must oksiid ja QPQ töötlus
Mustoksiid ja QPQ (Quench-Polish-Quench) protsessid moodustavad tiheda oksiidkile, mis tagab kulumis- ja roostekindluse, säilitades samal ajal mõõtmete täpsuse.
Omadused: Ühtlane must viimistlus, ei mõõtmete kasvu, hea õlipeetus.
Rakendused: Tööriistaterasest komponendid, hammasrattad, kaitse- ja robootikariistvara.
Näide: TiRapid pakub QPQ-töödeldud 4140 võlle, millel on 20% pikem väsimuskindlus kui töötlemata vastetel.
6. Poleerimine ja lihvimine
Mehaaniline poleerimine ja peenlihvimine parandavad pinna siledust ja esteetikat, eriti roostevabast terasest osade puhul.
Omadused: Peegeldav Ra ≤ 0.2 µm, välistab tööriistajäljed.
Rakendused: Meditsiiniseadmed, dekoratiivpaneelid, täppisvõllid.
Näide: TiRapid poleeritud 316L terasdetailid laboriseadmetele, saavutades peegelduse ilma pinnalainelisuseta.
7. Kuumtöötlus + passiveerimine
Pärast töötlemist tugevdab kuumtöötlus konstruktsiooni; passiveerimine stabiliseerib roostevaba terast keemiliselt, eemaldades vaba raua.
Rakendused: Lennundus-, keemia- ja meditsiiniklassi sõlmed, mis nõuavad ülimat korrosioonikindlust.
Näide: TiRapid teostab mereandurite 17-4PH liitmike passiiveerimist, suurendades korrosioonikindlust 40%.
Terasest CNC-töötlemise eelised
Terase CNC-töötlus pakub suurt täpsust, vastupidavust ja paindlikkust, mistõttu sobib see nõudlikele tööstusharudele nagu autotööstus, lennundus ja robootika. Protsess tagab usaldusväärse kvaliteedi, sileda viimistluse ja tugeva mehaanilise jõudluse nii prototüüpide kui ka masstootmise puhul.
Täpsus ja täpsus
CNC-masinad saavutavad tolerantsid kuni ±0.01 mm, tagades täiusliku sobivuse keerukate sõlmede jaoks.
Tugevus ja vastupidavus
Teras pakub suurt tõmbetugevust ja suurepärast kulumiskindlust, mis sobib ideaalselt raskelt koormust taluvate komponentide jaoks.
Lai materjali kohanemisvõime
Kohaldatav süsinik-, legeer- ja roostevabale terasele, rahuldades erinevate tööstusharude vajadusi.
Sile pinnaviimistlus
Mehaaniline töötlemine ja järeltöötlus annavad tulemuseks viimistluse Ra 3.2 kuni Ra 0.2 µm, et saavutada parem tihendus ja välimus.
Suur tõhusus
Automatiseeritud süsteemid võimaldavad 24-tunnist tootmist, vähendades tarneaega ja parandades tootlikkust.
Kulutasuvus
Keskmiste ja suurte partiide puhul vähendab CNC-töötlus jäätmeid ja alandab detaili maksumust.
Paindlikkus
Disainimuudatusi ja prototüüpe saab kiiresti rakendada ilma uute tööriistadeta.
Terase töötlemise väljakutsed ja piirangud
Terase CNC-töötlus pakub täpsust ja tugevust, kuid seisab silmitsi ka väljakutsetega, mis mõjutavad kulusid, kvaliteeti ja tõhusust. Nende piirangute mõistmine aitab tootjatel parandada tootlikkust ja säilitada stabiilset täpsust.
Tööriistade kulumine
Kõrgtugevad terased, näiteks 4140 ja 17-4PH, kulutavad lõikeriistu kiiresti, suurendades tööriistade maksumust ja seisakuid.
Kuumuse moonutamine
Teras hoiab lõikekuumust, mis võib korraliku jahutuse puudumisel põhjustada deformatsiooni või mõõtmete vigu.
Programmeerimise keerukus
Komplekssete osade valmistamine nõuab täiustatud CNC programmeerimist ja seadistamist, mis lisab aega ja oskusi.
Seadmete maksumus
Tipptasemel CNC-masinad ja tarkvara nõuavad suuri investeeringuid, mis suurendab projekti maksumust.
Kvalifitseeritud tööjõud
Terase töötlemine nõuab kogenud operaatoreid, et tasakaalustada etteande, kiiruse ja jahutuse juhtimist.
Töötlemisjärgsed efektid
Sellised protsessid nagu kuumtöötlus või katmine võivad mõõtmeid veidi muuta, mis nõuab uuesti viimistlemist.
Terase CNC-töötlemise rakendused
Terase CNC-töötlust kasutatakse laialdaselt tööstusharudes, mis nõuavad tugevust, täpsust ja vastupidavust. Alates lennunduskonstruktsioonidest kuni meditsiiniliste tööriistadeni muudab see toorterase kõrgjõudlusega komponentideks, mis taluvad pinget, kulumist ja aega – tagades töökindluse igas valdkonnas.
Autod ja transport
Terase kõrge tõmbetugevus ja kuumakindlus muudavad selle ideaalseks hammasrataste, võllide ja mootorikomponentide jaoks.
Näide: TiRapid freesitud 4140 terasest veovõllid tolerantsiga ±0.02 mm võidusõidurakenduste jaoks, parandades väsimuskindlust 25%.
Kumm ja plastik
CNC terasest osad, näiteks kronsteinid ja mootorikinnitused, peavad vastu pidama äärmuslikele temperatuuridele ja vibratsioonile.
17-4PH roostevaba terase kasutamine tagab lennukiraamidele suurepärase korrosiooni- ja väsimuskindluse.
Robootika ja automaatika
Täppisfreesitud terasest liigendid ja korpused tagavad robotkäte konstruktsioonilise jäikuse ja liikumise täpsuse.
Andmed: Süsinikterasest ühendusdetailid hoiavad tolerantsi ±0.01 mm piires, et tagada roboti ühtlane joondamine.
Meditsiiniseadmed
316L ja 17-4PH teraseid kasutatakse kirurgiliste instrumentide ja pildindusseadmete raamide jaoks biosobivuse ja tugevuse tõttu.
TiRapid tarnis kompuutertomograafiaskanneri raamidele poleeritud 316L terasest osi, saavutades pinnaviimistluse Ra ≤ 0.4 µm.
Rasked masinad ja ehitus
Terasest CNC-komponendid, nagu sidurid, kolvid ja hüdraulikakorpused, taluvad suurt rõhku ja lööke.
Näide: CNC-treitud 1045 terasest hammasrattad parandasid seadmete tööaega 30%.
Energeetika ja tööstusseadmed
Terase sitkus ja kulumiskindlus sobivad turbiinidele, naftaväljade tööriistadele ja soojusvahetitele, tagades pikaajalise töökindluse.
FQA-d
Mis on terase CNC-töötlus?
Terase CNC-töötlus on täppisprotsess, kus arvuti abil juhitavad tööriistad eemaldavad terasplokkidest materjali, et luua täpseid komponente. Kasutan täiustatud CNC-freesimist ja treimist, et saavutada tolerantsid ±0.01 mm piires. See protsess tagab tööstusliku kvaliteediga terasdetailide ühtlase kvaliteedi, kõrge tugevuse ja korduvuse.
Millised terasetüübid sobivad CNC-töötlemiseks kõige paremini?
CNC-töötlemiseks parimate teraste hulka kuuluvad 1018 pehme teras, 1045 keskmise süsinikusisaldusega teras, 4140 legeerteras ja 17-4PH roostevaba teras. Tavaliselt soovitan kulutõhususe huvides 1018, tugevuse huvides 4140 ja korrosioonikindluse huvides 17-4PH. Iga klass tasakaalustab töödeldavuse, kõvaduse ja mehaanilise jõudluse.
Kuidas CNC töötlemine roostevabast terasest töötab?
Roostevaba terase töötlemisel kasutan ma kiireid CNC-tööriistu ja optimeeritud jahutusega kõvasulamlõikureid, et kontrollida kuumust ja tööriista kulumist. Roostevabast terasest klasse nagu 304, 316 ja 17-4PH töödeldakse madala etteandekiiruse ja suure lõikejõuga, tagades pinnakareduse alla Ra 1.6 μm ja täpse geomeetrilise täpsuse.
Millised on CNC-terasest osade eelised?
Terase CNC-töötlus pakub suurepärast tugevust, mõõtmete täpsust ja vastupidavust. Saavutan detailide tolerantsid kuni ±0.005 mm, mis sobib ideaalselt lennunduse ja autotööstuse rakenduste jaoks. Protsess vähendab jäätmeid kuni 30%, lühendab tootmise ettevalmistusaega ning võimaldab nii kiiret prototüüpimist kui ka masstootmist.
Millised on karastatud terase töötlemise väljakutsed?
Karastatud terase töötlemine on keeruline tööriistade suure kulumise ja termilise pinge tõttu. Selle probleemi lahendan kaetud karbiidist või CBN-tööriistade, kontrollitud jahutusvedeliku voolu ja vähendatud lõikekiiruste abil. Täpsed CNC-seadistused tagavad üle 45 HRC kõvadusega teraste stabiilse töötlemise, säilitades mõõtmete täpsuse ja pinnaviimistluse terviklikkuse.
Kui palju maksab terase CNC-töötlus?
Terase CNC-töötlemise hind jääb tavaliselt vahemikku 50–150 dollarit tunnis, olenevalt materjali klassist, detaili keerukusest ja kogusest. Optimeerin programmeerimist ja tööriistu, et vähendada seadistusaega, vähendades projekti kogukulusid 15–25%, säilitades samal ajal täpsuse ja ühtlase tootmiskvaliteedi.
Milliseid tolerantse saab saavutada terase CNC-töötlemisel?
Kaasaegsete 5-teljeliste CNC-seadmetega saavutan terasdetailide puhul rutiinselt mõõtmete tolerantsid vahemikus ±0.005 mm kuni ±0.02 mm. Peenelt freesimisel või lihvimisel ulatub pinnaviimistlus Ra väärtuseni 0.8 μm. Selline täpsus tagab ühilduvuse lennundus- ja kosmoseseadmetes, suure jõudlusega mootorites ja robootikarakendustes, mis nõuavad tihedat sobivust.
Millised tööstusharud kasutavad kõige rohkem CNC-terasest detaile?
CNC-terase töötlemist kasutatakse laialdaselt lennunduses, autotööstuses, robootikas ja rasketehnika tööstuses. Ma toodan komponente nagu võllid, hammasrattad, kronsteinid ja mootori kinnitused. Üle 60% CNC-töödeldud terasdetailidest kasutatakse mehaanilistes ja konstruktsioonilistes sõlmedes, mis nõuavad tugevust, kulumiskindlust ja vastupidavust.
Järeldus
Terase CNC-töötlus on jätkuvalt tänapäevase tootmise nurgakivi, ühendades tugevuse, täpsuse ja tõhususe ühes protsessis. Õige materjalivaliku, optimeeritud tööriistade ja asjatundliku inseneritöö abil pakutakse vastupidavaid ja suure täpsusega komponente nõudlikele tööstusharudele, nagu lennundus, autotööstus ja robootika. Kuigi terase töötlemine võib selle kõvaduse tõttu olla keeruline, on tulemused – tugevamad ja kauakestvamad osad – vaeva väärt. Koostöö kogenud CNC-tootjaga nagu TiRapid tagab usaldusväärse kvaliteedi, kiire tarnimise ja kulutõhusad lahendused iga projekti jaoks.