
CNC-treipinkide vibratsioon on täppistöötlemise üks kriitilisemaid töötlemise stabiilsusprobleeme. See mitte ainult ei mõjuta pinnakvaliteeti, vaid vähendab otseselt ka mõõtmete täpsust, tööriista eluiga, töötlemise efektiivsust ja üldist tootmise usaldusväärsust. Reaalsetes tööstuskeskkondades ilmneb vibratsioon sageli töödeldud osade pinnal olevate värinajälgede, ebanormaalse lõikemüra, ebastabiilse laastu moodustumise või nähtava tööriista värisemisena töötamise ajal. Need probleemid on eriti levinud pikkade võllide, õhukeseinaliste komponentide, roostevaba terase, titaanisulamite või ülitugevate materjalide töötlemisel. CNC-treipingi vibratsiooni põhjustab harva üks tegur. Selle asemel on see tavaliselt masina konstruktsiooni jäikuse, tööriistasüsteemi stabiilsuse, lõikeparameetrite, tooriku kinnitusmeetodi ja väliste keskkonnamõjude kombinatsiooni tulemus. Stabiilse ja ülitäpse töötlemise saavutamiseks peavad tootjad süstemaatiliselt analüüsima vibratsiooniallikaid ja rakendama kogu töötlemisprotsessi ulatuses terviklikke juhtimisstrateegiaid.
Masina jäikus on vibratsioonikontrolli alus
Masina jäikus on CNC treimise stabiilsust mõjutav kõige olulisem tegur. Kui masina konstruktsioonil puudub piisav jäikus, ei suuda isegi õigesti valitud tööriistad ja optimeeritud lõikeparameetrid vibratsiooni täielikult kõrvaldada. Lõikamise ajal võib igasugune elastne deformatsioon spindlis, juhikutes, tööriistapostis või masinavoodis võimendada lõikamise ebastabiilsust ja põhjustada vibratsiooni. Suure jäikusega masinad on hädavajalikud raskete treimiste, kiire töötlemise ja täppisviimistluse jaoks. Tööstustootmises on konstruktsiooni jäikuse parandamine alati esimene samm vibratsiooni kontrolli all hoidmisel, kuna see määrab töötlemise stabiilsuse ja täpsuse ülempiiri.
Struktuuriline nõrkus põhjustab ebastabiilset lõikamiskäitumist
Kui masina komponendid, näiteks spindli laagrid, juhtsiinid või tööriistahoidikud, ei ole piisavalt jäigad või on kulunud, muutub kogu lõikesüsteem ebastabiilseks. See ebastabiilsus kandub otse lõikeservale, mille tulemuseks on vibratsioonimustrid tooriku pinnal. Probleem muutub tõsisemaks sügavlõikamisel või kõvade materjalide töötlemisel.
- Suurenenud värina vibratsiooni intensiivsus
- Ebastabiilne lõikejõu jaotus
- Vähendatud mõõtmete täpsuse järjepidevus
- Halb pinnaviimistluse kvaliteet
- Kiirendatud tööriista kulumiskiirus
- Suurem masina rikke oht
Masina konstruktsiooni jäikuse tugevdamine parandab oluliselt töötlemise stabiilsust ja vähendab vibratsioonist tingitud defekte.
Masina paigaldamise ja hoolduse stabiilsus
Isegi suure jäikusega CNC-pink võib tekitada vibratsiooni, kui paigaldustingimused on halvad või hooldus ebapiisav. Stabiilne alus tagab lõikejõudude nõuetekohase neeldumise ilma soovimatu vibratsiooni ülekandumata.
- Tugevdatud masina vundamendi konstruktsioon
- Masinavoodi täpne tasandamine
- Regulaarsed spindli joondamise kontrollid
- Mehaaniliste ühenduste pingutamine
- Juhtradade määrimise hooldus
- Pikaajaline konstruktsiooni stabiilsuse kontroll
Nõuetekohane paigaldus ja hooldus loovad stabiilse mehaanilise keskkonna CNC-treimise järjepidevaks jõudluseks.
Lõikeriistade süsteemil on otsene mõju vibratsioonile
Lõiketööriistade süsteem on veel üks oluline tegur, mis mõjutab CNC-treimise ajal vibratsiooni. Isegi stabiilse masina kasutamisel võib vale tööriistavalik või halb tööriista seisukord põhjustada tõsiseid värinaprobleeme. Tööriista jäikus, üleulatuva osa pikkus, materjali kvaliteet, katte tüüp ja serva teravus mängivad kõik olulist rolli töötlemise stabiilsuses. Hästi disainitud tööriistasüsteem tagab sujuva lõikamise, stabiilse laastu tekkimise ja vähendatud lõiketakistuse. Täppistootmises on tööriistade valiku optimeerimine üks tõhusamaid viise vibratsiooni kontrollimiseks ja pinnakvaliteedi parandamiseks.
Halb tööriista geomeetria põhjustab lõikamise ebastabiilsust
Tööriista geomeetria määrab, kuidas lõikejõud töötlemise ajal jaotuvad. Kui lõikenurk, vaba nurk või nina raadius ei ole õigesti projekteeritud, suureneb lõiketakistus ja vibratsioon tekib tõenäolisemalt. See on eriti märgatav kiirel treimisel või kõvade materjalide lõikamisel.
- Suurenenud lõikejõu kõikumised
- Halb laastu murdmise jõudlus
- Pinna värinajälgede teke
- Suurem soojuskontsentratsioon lõiketsoonis
- Lühem tööriista eluiga
- Ebastabiilne töötlemise trajektoor
Optimeeritud tööriistageomeetria parandab oluliselt lõikamise sujuvust ja vähendab vibratsiooni teket.
Suure jäikusega tööriistade seadistus vähendab läbipaindet
Tööriistahoidiku jäikus ja seadistuskonfiguratsioon mõjutavad otseselt vibratsioonikindlust. Liigne tööriista üleulatus või nõrk kinnitus suurendavad tööriista läbipaindet, mis võimendab lõikamise ajal vibratsiooni.
- Kasutage lühikese tööriista üleulatuva osa disaini
- Valige suure jäikusega tööriistahoidikud
- Kandke karbiidist või kaetud lõiketerasid
- Tugevdage kinnitusjõu stabiilsust
- Vähendage tööriista pikenduse pikkust
- Tagage teravad ja stabiilsed lõikeservad
Jäik tööriistasüsteem tagab stabiilsed lõiketingimused isegi suure töötlemiskoormuse korral.
Lõikeparameetreid tuleb hoolikalt tasakaalustada
Lõikeparameetrid, nagu spindli kiirus, etteandekiirus ja lõikesügavus, mängivad CNC-treipingi vibratsiooni kontrollimisel otsustavat rolli. Valed parameetrite sätted võivad tööriista ja tooriku vahel kergesti resonantsi esile kutsuda, mille tulemuseks on tugev vibratsioon. Kiire lõikamine ei ole alati parem; paljudel juhtudel suurendab liigne kiirus ebastabiilsust. Kvaliteetse töötlemise saavutamiseks on oluline saavutada õige tasakaal efektiivsuse ja stabiilsuse vahel.
Liigne lõikekiirus suurendab värinaohtu
Suur spindli kiirus võib küll parandada tootlikkust, kuid see võib ka vibratsiooni võimendada, kui see pole tööriista ja materjali tingimustega õigesti sobitatud. See on eriti levinud roostevaba terase, titaani ja sulamite töötlemisel.
- Suurenenud dünaamiline ebastabiilsus
- Suurem resonantsi tõenäosus
- Tööriistade kiire kulumine
- Halb pinnaviimistluse kvaliteet
- Liigne soojuse teke
- Vähenenud töötlemise usaldusväärsus
Optimeeritud lõikekiiruse valik aitab säilitada stabiilset töötlemist ja vähendab vibratsiooniohtu.
Söötmiskiiruse ja lõikesügavuse optimeerimine
Söötmiskiirust ja lõikesügavust tuleb hoolikalt reguleerida vastavalt materjali tüübile ja töötlemisetapile. Valed kombinatsioonid võivad lõikesüsteemi üle koormata ja põhjustada ebastabiilsust.
- Kontrolli lõikekoormuse jaotust
- Parandage pinnaviimistluse kvaliteeti
- Vähendage tööriista läbipainde ohtu
- Säilita töötlemise stabiilsus
- Täiustage kiibi moodustumise kontrolli
- Parandada tootmise efektiivsuse tasakaalu
Nõuetekohane parameetrite optimeerimine tagab sujuva ja stabiilse CNC-treimise.
Tooriku kinnitusstabiilsus on kriitilise tähtsusega
Tooriku kinnitust alahinnatakse sageli, kuid see on CNC-treipingil üks levinumaid vibratsiooni põhjuseid. Kui toorik pole kindlalt kinnitatud, võivad isegi väikesed lõikejõud põhjustada liikumist või võnkumist. See on eriti problemaatiline pikkade võllide, õhukeseinaliste osade või ebakorrapärase geomeetriaga detailide puhul. Stabiilne tooriku kinnitussüsteem tagab kõigi lõikejõudude nõuetekohase neeldumise, ilma et see mõjutaks töötlemise täpsust.
Ebapiisav kinnitus põhjustab töötlemise ebastabiilsust
Nõrk või ebaühtlane kinnitus põhjustab tooriku liikumist lõikamise ajal, mis omakorda tekitab vibratsiooni ja vähendab töötlemise täpsust.
- Tooriku nihkumine lõikamise ajal
- Suurenenud pinna vibratsioonijäljed
- Mõõtmete täpsuse hälve
- Vähendatud töötlemisohutus
- Ebajärjekindlad tootmistulemused
- Kõrgem vanaraua määra risk
Stabiilsete CNC-treimistööde jaoks on oluline tugev ja tasakaalustatud kinnitusjõud.
Kinnitusvahendite disaini ja toe optimeerimine
Täiustatud kinnitusdetailide disain parandab oluliselt töötlemise stabiilsust, vähendades vibratsiooniallikaid ja parandades tugitugevust.
- Kasutage hüdraulilisi või pneumaatilisi padruneid
- Lisa tagapukk või kesktugi
- Parandage kinnitusdetailide konstruktsiooni jäikust
- Jaotage kinnitusjõud ühtlaselt
- Minimeeri toetamata pikkust
- Projekteerige keerukate osade jaoks kohandatud kinnitusvahendeid
Nõuetekohane kinnitusdetailide projekteerimine tagab stabiilsed töötlemistingimused isegi keeruliste komponentide puhul.
Väliskeskkond mõjutab ka töötlemise stabiilsust
Lisaks masina, tööriista ja protsessi teguritele võivad CNC treimise vibratsiooni mõjutada ka välised keskkonnatingimused. Välised vibratsiooniallikad, ebastabiilsed alused või temperatuurikõikumised võivad kõik vähendada töötlemise stabiilsust. Hästi kontrollitud töökoja keskkond aitab säilitada ühtlast töötlemise jõudlust ja vähendab ootamatuid häireid tootmise ajal.
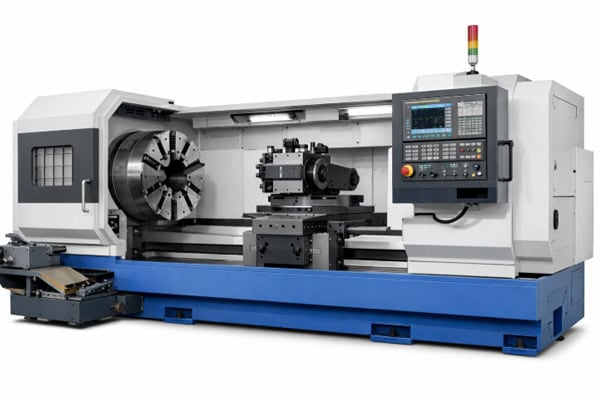
Välised vibratsioonihäirete allikad
Lähedal asuvad rasked masinad, transpordisüsteemid või ebastabiilsed põrandad võivad vibratsiooni CNC-masinatele edastada, mõjutades töötlemise täpsust ja pinna kvaliteeti.
- Maapinna vibratsiooni edastamine
- Masinatevaheline segamine
- Vähendatud töötlemise täpsus
- Pinna kvaliteedi halvenemine
- Suurenenud lobisemise esinemine
- Madalam tootmise stabiilsus
Nõuetekohased isolatsioonimeetmed aitavad vähendada välise vibratsiooni mõju.
Stabiilne töökoja keskkonnakontroll
Stabiilse tootmiskeskkonna säilitamine parandab pikaajalist töötlemise järjepidevust ja vähendab vibratsiooniga seotud probleeme.
- Stabiilne temperatuuri reguleerimissüsteem
- Vibratsioonivastane masina vundament
- Optimeeritud tehase paigutuse disain
- Rasketehnika tsoonide eraldamine
- Kontrollitud niiskuskeskkond
- Paranenud üldine töötlemise stabiilsus
Hästi disainitud töökojakeskkond toetab suure täpsusega CNC-treimistöid.
Süstemaatiline optimeerimine on vibratsioonikontrolli võti
CNC-treipingi vibratsiooni ei saa üheainsa reguleerimisega kõrvaldada. See nõuab terviklikku optimeerimisstrateegiat, mis hõlmab masina jäikust, tööriistasüsteemi konstruktsiooni, lõikeparameetrite juhtimist, tooriku kinnituse stabiilsust ja keskkonnajuhtimist. Pidev jälgimine ja protsesside täiustamine aitavad tootjatel saavutada stabiilset töötlemist, suuremat täpsust ja paremat tootlikkust reaalsetes tööstuslikes rakendustes.
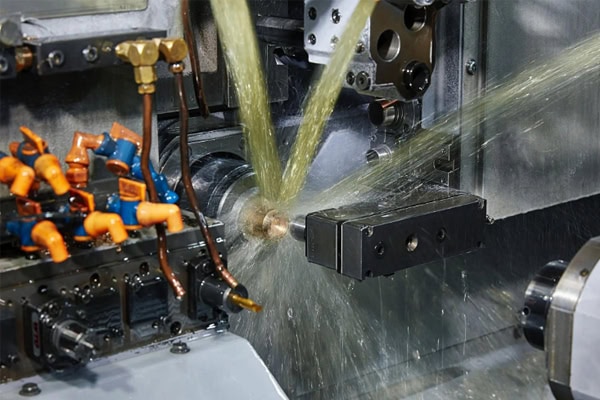
Integreeritud vibratsioonikontrolli strateegia
Mitme juhtimismeetodi kombineerimine tagab stabiilse ja tõhusa CNC-treimise.
- Parandage masina konstruktsiooni jäikust
- Lõikeriistade süsteemi optimeerimine
- Lõikeparameetreid saab teaduslikult reguleerida
- Tugevdada tööpinna kinnituskonstruktsiooni
- Keskkonna vibratsiooniallikate kontrollimine
- Jälgige pidevalt töötlemise stabiilsust
Süstemaatiline lähenemine tagab pikaajalise vibratsioonivaba töötlemise.
Reaalajas jälgimine ja protsesside täiustamine
Täiustatud jälgimissüsteemid aitavad vibratsiooni varakult tuvastada ja võimaldavad kohest protsessi reguleerimist, parandades tootmise stabiilsust.
- Reaalajas vibratsiooni tuvastamine
- Adaptiivne parameetrite reguleerimine
- Defektsete osade määra vähenemine
- Parem töötlemise efektiivsus
- Täiustatud protsesside juhtimise võimekus
- Stabiilne pikaajaline tootmiskvaliteet
Pidev optimeerimine tagab CNC-treipingi usaldusväärse ja kvaliteetse tootmistulemuse.
















