
CNC-plasti töötlemisel on täpsus ja pinnakvaliteet sageli kaks kõige intuitiivsemat ja kasutajate jaoks kõige murettekitavamat näitajat. Täpsus määrab, kas detaili saab kokku panna ja kas see vastab funktsionaalsetele nõuetele; pinnakvaliteet mõjutab otseselt välimust, tunnet, tihendust ja järgnevat toimivust. Plastmaterjalide puhul on neid kahte nõuet samaaegselt raskem tasakaalustada kui metalli töötlemisel, kuna plast on vastuvõtlikum temperatuuri, kinnitusjõu, lõikekuumuse ja materjali sisemise pinge mõjudele.
Miks mõjutab plastmassi töötlemine tõenäolisemalt täpsust ja pinnakvaliteeti?
Need ei ole sama teema
Paljud inimesed ajavad „täpsed mõõtmed” segi „sileda pinnaga”, aga tegelikult on need kaks erinevat juhtimis-eesmärki. Täpsus viitab peamiselt sellele, kas detaili mõõtmed, aukude asukohad, tasapind ja ristiasend vastavad joonise nõuetele; pinna kvaliteet hõlmab välimust ja kombatavaid aspekte, nagu karedus, tööriistajäljed, ebatasasused, valgenemine ja keevisservade olemasolu. Detailil võivad olla väga täpsed mõõtmed, kuid pinnal on ilmsed tööriistajäljed; või pind võib tunduda sile, kuid võtmemõõtmed võivad erineda. Seetõttu tuleb CNC-plastide töötlemisel mõlemat eesmärki samaaegselt arvestada; ei saa keskenduda ainult ühele.
Suurem töötlemisraskus
Võrreldes metallidega on plastidel väiksem jäikus, suurem soojuspaisumine ja kehvem soojusjuhtivus. See tähendab, et lõikamise ajal tekkiv soojus ei haju kergesti ja kiiresti, kipub lokaalselt akumuleeruma, mis viib materjali pehmenemiseni, deformeerumiseni või pinna sulamiseni. Lisaks on mõnel plastil loomupärane sisemine pinge või hügroskoopsus, mis võib põhjustada mõõtmete muutusi enne ja pärast töötlemist. Seetõttu sõltuvad plastide töötlemise täpsus ja pinnakvaliteet loomulikult rohkem protsessi juhtimisest ja kogemustest kui metallide töötlemine.
Protsessioskuse otsene peegeldus
Plastdetailide pinna siledus, ebatasasused, valgenemine ja põletusjäljed peegeldavad tavaliselt otseselt töötlemisparameetrite, tööriista seisukorra ja kinnitusmeetodi ratsionaalsust. Sageli ei ole halva pinnakvaliteedi põhjuseks mitte materjal ise, vaid ebamõistlik lõiketee, nürid tööriistad, halb laastueemaldus või sobimatud jahutusmeetodid. Seega parandab pinnakvaliteet oluliselt üldist töötlemise stabiilsust.
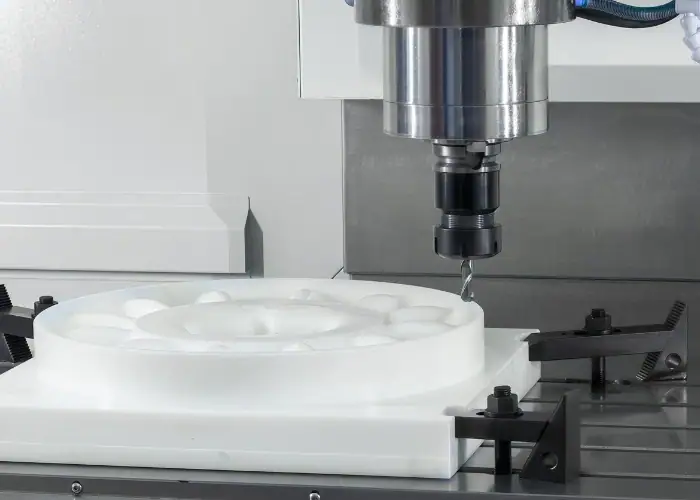
Kuidas parandada töötlemisprotsessi täpsust ja pinnakvaliteeti?
Enne töötlemist kinnitage joonised ja struktuur
CNC-plasti töötlemise täpsuse parandamiseks ei ole esimene samm töötlemise alustamine, vaid disaini optimeerimine. Paljud probleemid tekivad juba projekteerimisetapis, näiteks liiga palju õhukesi seinu, liiga tihedad teravad nurgad, asümmeetrilised lokaalsed struktuurid ja suured seina paksuse kõikumised. Need kõik suurendavad töötlemise deformatsiooni ja pinnadefektide ohtu. Projekteerimisel tuleks püüda saavutada ühtlasem struktuur ja tasakaalustatum pingejaotus, jättes samal ajal lõikeriistale piisavalt sisenemisruumi. Hästi disainitud algstruktuur muudab järgneva töötlemise palju lihtsamaks ning täpsust ja pinnakvaliteeti on lihtsam stabiliseerida.
Materjali ettevalmistamine ja eeltöötlus
Enne ametlikku töötlemist on kõige parem veenduda, kas plastmaterjalid on läbinud lõõmutamise, settimise või kuivatamise. Paljudel plastlehtedel on tehases juba sisemine pinge; otsene töötlemine võib pärast materjali eemaldamist pingete vabanemise tõttu põhjustada deformatsiooni. Väga hügroskoopsete materjalide, näiteks nailoni puhul võib kõrge niiskusesisaldus mõjutada ka pinna kvaliteeti. Materjali stabiliseerimine enne töötlemist vähendab oluliselt mõõtmete nihet ja pinnadefekte.
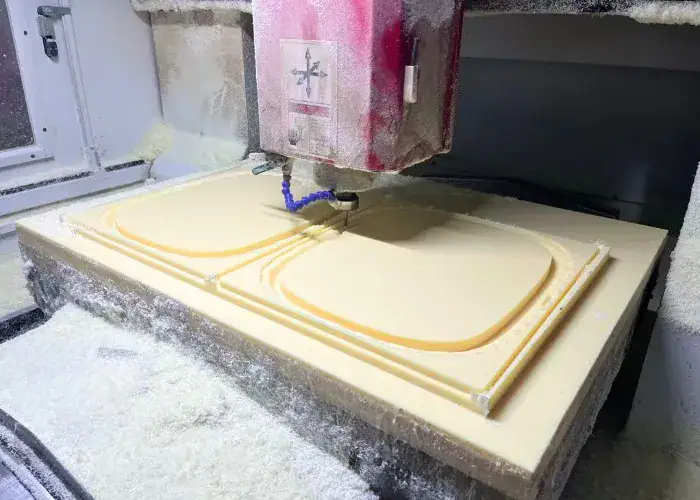
Etapid töötlemine
Täpsuse ja pinnakvaliteedi parandamiseks ei piisa ühest otsalõikest. Tüüpiline lähenemisviis on „jämetöötlus – poolviimistlus – viimistlus“. Jämetöötlus eemaldab peamiselt suure liigse materjali, poolviimistlus stabiliseerib konstruktsiooni ja vabastab pingetest, samas kui viimistlus vastutab lõplike mõõtmete ja pinnaviimistluse eest. See protsess vähendab iga etapi töökoormust ja minimeerib tööriista mõju materjalile, vältides seeläbi deformatsiooni, ebatasasusi või liiga sügavaid tööriistajälgi, mis tekivad liigse materjali ühekordse eemaldamise tagajärjel.
Töötlemisjärgne kontroll ja viimistlus
Paljusid kvaliteetseid detaile ei töödelda korraga, vaid neid kontrollitakse, lastakse seista ja vajadusel viimistletakse enne tarnimist. Plastdetailid võivad pärast töötlemist lühikest aega pinget vabastada, seega ei saa lõplikku seisukorda kohe pärast masinast lahkumist kindlaks määrata. Mõõtmete uuesti mõõtmine, visuaalne kontroll ja kriitiliste osade parandamine aitavad võimalikke vigu kiiresti kõrvaldada ja partiipõhist ümbertöötlemist vältida. See samm on eriti oluline toodete puhul, millel on kõrged välimusnõuded.
Täpsuse ja pinnakvaliteedi määravad peamised tegurid
Lõikeparameetrid peavad vastama materjali omadustele
Plastitöötlus on kõige haavatavam kahe äärmuse suhtes: üks on liiga kõrge spindli kiirus, mis põhjustab lõikamise ajal liigset kuumenemist; teine on liiga madal etteandekiirus, mis paneb tööriista materjali pigem "lihvima" kui "lõikama". Esimene (viimistlemine) viib kergesti servade sulamiseni, valgenemiseni ja mõõtmete termilise deformatsioonini, samas kui teine (viimistlemine) tekitab kergesti ebatasasusi ja töötlemata tööriistajälgi. Nii täpsuse kui ka pinnakvaliteedi saavutamiseks on vaja valida sobiv kiirus, etteandekiirus ja lõikesügavus, mis põhineb materjali kõvadusel, paksusel ja struktuurilistel omadustel, ning säilitada stabiilne töötlemisprotsessi, vältides sagedasi järske peatusi ja käivitusi.
Tööriista seisukord mõjutab otseselt lõplikku pinnaviimistlust
Teravam tööriist tagab puhtama lõike ja siledama pinna. Kui tööriist kulub, suureneb hõõrdumine ja temperatuur tõuseb, mistõttu plastpind muutub vastuvõtlikumaks kiiludele, ebatasasustele, põletusjälgedele või valgenemisele. Plastdetailide, eriti kõrgete pinnaviimistlusnõuetega materjalide, näiteks akrüüli, PC ja POM-i töötlemisel tuleks eelistada teravaid ja suure laastueemaldusvõimega spetsiaalseid tööriistu ning hoida tööriistade seisukord stabiilsena. Hea tööriistade haldamine parandab sageli kohe pinnakvaliteeti.
Kinnitusdetailid ja toed määravad, kas osad "lähevad vormist välja".
Plastdetailid on metallidest pehmemad. Liiga tihedalt kinnitatuna võivad need pärast töötlemist tagasi vetruda ja deformeeruda. Ebapiisav tugi võib põhjustada õhukeste seinte ja suurte tasaste pindade vibratsiooni lõikamise ajal, mis viib mõõtmete hälveteni ja suurenenud tööriistajälgedeni. Seetõttu peaks kinnitusvahendite projekteerimisel püüdlema ühtlase jõujaotuse, piisava toe ja sobiva kinnituse poole. Õhukese lehtmetalli, suurte osade või kergesti deformeeruvate osade puhul on kõige parem kasutada vaakumadsorptsiooni, pehme padjaga tuge või mitmepunktilist jaotatud kinnitust, et vähendada lokaalset pingekontsentratsiooni.
Termiline kontroll ja laastude eemaldamine on pinnakvaliteedi keskmes
Plastitöötlemise ajal, kui laastud kogunevad tööraja lähedale, hõõrduvad need korduvalt tooriku pinna vastu, mis viib pideva kuumenemiseni, mille tulemuseks on sulanud servad, tööriista kinnikiilumine või põlenud pind. Hea laastueemaldus mitte ainult ei võimalda sujuvamat lõikamist, vaid vähendab ka sekundaarse hõõrdumise põhjustatud pinnakahjustusi. Vajadusel saab laastueemalduse hõlbustamiseks kasutada õhupuhurit ja mõistliku tööraja abil saab laastud töötlemispiirkonnast kiiresti eemaldada. Kuumuse ja laastueemalduse kontrollimine on sisuliselt pinna kaitsmine.
Kuidas valida õige CNC-töötlusmaterjal?
POM sobib osade jaoks, mis vajavad mõõtmete stabiilsust
POM-il on hea mõõtmete stabiilsus, madal hõõrdetegur ja ideaalne lõikeomadus, mis teeb sellest ühe levinuma kvaliteetse materjali CNC-plastide töötlemisel. See sobib konstruktsioonidetailide, funktsionaalsete osade ja ülitäpsete osade jaoks ning pind on tavaliselt suhteliselt puhas ja vähem altid tugevatele ebatasasustele. 1. Kui kliendid seavad esikohale montaaži täpsuse ja stabiilsuse, on POM üldiselt väga usaldusväärne valik.
PMMA sobib detailidele, kus esteetika on oluline
PMMA ehk akrüül on väga läbipaistev ja hea pinnaviimistlusega, kuid see on väga tundlik töötlemisparameetrite suhtes. Halb kuumuse reguleerimine lõikamise ajal võib kergesti põhjustada valgenemist, pragunemist või servade udustamist. Teravate tööriistade, sobivate parameetrite ja mõistliku töötlemistee abil saab sellega aga toota ka väga atraktiivseid detaile. Seetõttu sobib PMMA paremini toodetele, millel on kõrged esteetilised nõuded, kuid madalad konstruktsioonikoormused.
ABS ja PC sobivad igakülgseteks vajadusteks
ABS-i ja PC-d kasutatakse laialdaselt töötlemisel. ABS-il on parem töödeldavus, samas kui PC-l on suurem tugevus ja hea läbipaistvus. Nende eeliseks on tasakaalustatud üldine jõudlus, teatud täpsusnõuete täitmine ja sobivus stabiilseks partiitootmiseks. Siiski tuleb märkida, et PC on kuumuse suhtes tundlikum ja ABS-il tekivad servades ebatasasused, seega tuleb töötlemise ajal siiski kontrollida lõikekuumust ja tööriista tingimusi.
Valige materjalid eesmärkide põhjal
Kui eesmärk on suur täpsus, tuleb prioriteediks seada mõõtmete stabiilsus; kui eesmärk on kõrge välimuse kvaliteet, tuleb prioriteediks seada pinna töödeldavus; kui eesmärk on tugevus ja kuumakindlus, tuleb prioriteediks seada materjali omadused. Õige materjali valimine muudab järgnevad protsessid palju lihtsamaks; vale materjali valimine raskendab soovitud efekti saavutamist isegi parimate seadmetega. Seetõttu on materjali valik ise oluline samm täpsuse ja pinnakvaliteedi parandamisel.
Levinud probleemid
Miks proovid näevad head välja, aga täpsus ja pinnakvaliteet langevad pärast partiitootmist?
See on levinud probleem, millega paljud kliendid kokku puutuvad. Proovide tootmine hõlmab tavaliselt väikeseid koguseid, piisavat töötlemisaega ja hoolikamat tööd, mille tulemuseks on suurepärane välimus. Partiitootmises põhjustab pidev seadmete töötamine aga temperatuurikõikumisi, tööriistade suuremat kulumist ning suuremaid erinevusi kinnitusdetailide seisukorras ja materjalipartiides. Kui protsess ei ole standardiseeritud, võivad partiitoodete täpsus ja välimus kergesti kõikuda. Seetõttu ei ole partiitootmises kõrge kvaliteedi säilitamiseks oluline mitte ainult "hea proovi valmistamine", vaid kogu protsessi stabiliseerimine.
In järeldus
CNC-plastitöötluse täpsuse ja pinnakvaliteedi parandamiseks ei ole kõige olulisem üksik tehnika, vaid kogu protsessi tõhus juhtimine. Alates esialgsest disainist kuni materjali eeltöötluseni, lõikeparameetrite, tööriista seisukorra, kinnitusdetailide tüübi ja järeltöötluskontrollini mõjutab iga samm lõpptulemust. Plastid erinevad metallidest; nad on kuumuse ja deformatsiooni suhtes pinge all vastuvõtlikumad. Seetõttu nõuab töötlemine suuremat täpsust ja stabiilsust. Ei piisa ainult "kiire lõikamise" eesmärgist; tuleb arvestada ka "täpse lõikamise" ja "ilusa lõikamisega". Täpsus viitab sellele, "kas mõõtmed on õiged", samas kui pinna kvaliteet viitab sellele, "kui hea see välja näeb ja kui sujuvalt see toimib". Need kaks pealtnäha erinevat aspekti on tegelikult lahutamatud protsessi juhtimisest, materjali valikust ja seadmete seisukorrast. Tagades usaldusväärse esialgse disaini, stabiilsed töötlemisparameetrid, õige tööriista ja kinnitusdetailide haldamise ning kasutades erinevate materjalide jaoks erinevaid meetodeid, saab CNC-plastitöötluse üldist kvaliteeti oluliselt parandada. Tõeliselt hea plasttöötlus ei sõltu õnnest, vaid iga detaili täiustamisest.















