
CNC-treimispinna karedus on täppistöötluses üks olulisemaid kvaliteedinäitajaid. Võllide, hülsside, pistikute, keermestatud komponentide, ventiiliosade ja ülitäpsete pöörlevate komponentide puhul ei tähenda ainuüksi mõõtmete nõuete täitmine tingimata töötlemisprotsessi lõppu. Pinna karedus, töötlemisjäljed, ebatasasused ja lokaalsed defektid võivad samuti mõjutada kokkupanekut ja funktsionaalset jõudlust. Erinevad materjalid, lõikeriistad, tööriista nina raadiused, spindli kiirused, etteandekiirused, lõikesügavused ja jahutustingimused võivad kõik mõjutada lõplikku pinnaviimistlust. CNC-treimisteenuste hankimisel peaksid tootjad määrama vajaliku Ra väärtuse vastavalt kavandatud rakendusele ja kasutama kontrollitud töötlemisprotsessi, et säilitada ühtlane pinnakvaliteet kõigis tootmispartiides.
Miks on pinna karedus CNC-treimisel oluline?
Pinna karedus on enamat kui lihtsalt välimusega seotud spetsifikatsioon. Komponentide puhul, mis vajavad paaritamist, tihendamist, libisemist või kiiret pöörlemist, võib mikroskoopiline pinnaprofiil mõjutada hõõrdumist, kulumist, tihendusvõimet ja montaažitingimusi. Näiteks kui võll puutub kokku laagriga või kolvivarras töötab koos tihenduskomponendiga, võib liigne karedus suurendada hõõrdumist ja kulumist. Ebastabiilne pinnatingimus võib samuti vähendada tihendusvõimet või tekitada ebanormaalset montaažitakistust. Seetõttu peaksid CNC-treiprotsessid määrama sobiva pinnakareduse sihtväärtuse vastavalt komponendi tegelikule rakendusele, mitte lihtsalt püüdlema madalaima võimaliku Ra väärtuse poole.
Erinevad rakendused nõuavad erinevaid Ra väärtusi
Erinevad komponendid töötavad erinevates tingimustes, seega võivad nende pinnakaredusnõuded märkimisväärselt erineda. Üldised konstruktsioonielemendid võivad vajada ainult standardset töötlemiskvaliteeti, samas kui kiired võllid, tihenduspinnad ja täppisliugkomponendid vajavad sageli täpsemat pinnakontrolli.
- Üldine välistreimine: rõhk on mõõtmete stabiilsusel ja ühtlastel töötlemisjälgedel
- Täppisvõllid: kontrollige läbimõõdu tolerantsi, ümarust ja pinna karedust koos
- Tihenduspinnad: kontrollib pinna tekstuuri ja mikroskoopilisi defekte
- Liugpinnad: Vähendavad hõõrdumist ja ebanormaalset kulumist
- Keermestatud vastaspinnad: säilitavad stabiilse keermeprofiili ja pinnakvaliteedi
- Kiirelt pöörlevad komponendid: kontrollivad pinnaviimistlust ja viset koos
Mõistliku Ra sihtväärtuse seadmine aitab vältida mittevastavust töötlemisvõime ja tootenõuete vahel, vältides samal ajal tarbetuid viimistluskulusid.
Pinna karedus võib mõjutada kokkupanekut
Täppiskomponente tuleb sageli kokku panna koos teiste osadega. Isegi kui mõõtmete kontroll on rahuldav, võivad ilmsed tööriistajäljed, ebatasasused või lokaalsed kriimustused kokkupanekut keeruliseks muuta. Võllide, pukside, positsioneerimistihvtide ja täppistreitud komponentide puhul aitab stabiilne pinnatingimus parandada kokkupaneku järjepidevust ning vähendada ümbertöötlemist ja käsitsi viimistlust.
CNC-treimise ajal tuleks mõõtmete täpsust ja pinnakvaliteeti koos kontrollida. Tööriista valiku, lõikeparameetrite ja jahutusvedeliku tingimuste kooskõlastamine aitab saavutada insenerijoonisel määratletud nõudeid.
Millised CNC treimise parameetrid mõjutavad pinna karedust?
Treimispinna kvaliteet on tihedalt seotud lõikeparameetritega. Paljud töötlemisvead ei ole põhjustatud ebapiisavast masina täpsusest, vaid lõikekiiruse, etteandekiiruse, lõikesügavuse ja tööriista seisukorra valest kombinatsioonist. Isegi sama materjali, masina ja tööriista kasutamisel võivad töötlemisparameetrite muutused oluliselt mõjutada lõplikku Ra väärtust ja töötlemismustrit.
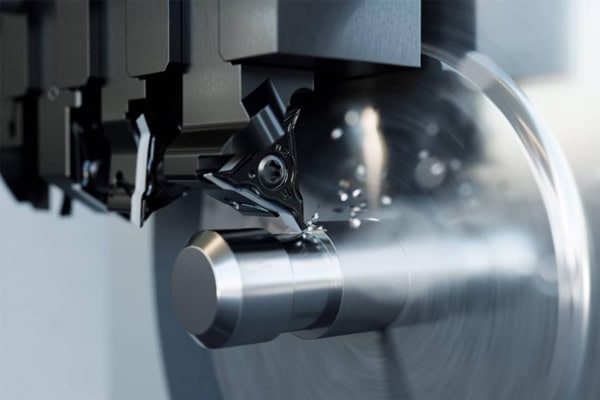
Söötmiskiirus mõjutab otseselt töötlemisjälgi
Etteandekiirus on üks peamisi parameetreid, mis mõjutab treitud pinna karedust. Suurem etteandekiirus loob üldiselt töödeldava pinna pinnale selgemini nähtavad teoreetilised töötlemisjäljed, samas kui etteandekiiruse vähendamine võib parandada pinnaviimistlust pikema töötlemisaja arvelt. Tegelikud tootmisparameetrid tuleks valida vastavalt tööriista nina raadiusele, materjalile, töötlemisetapile ja mõõtmete nõuetele.
- Efektiivseks töötlemiseks kasutage suuremaid etteandekiirusi
- Kasutage poolviimistluse ajal kontrollitud etteandekiirusi
- Optimeerige etteandekiirust viimistluse ajal hoolikalt
- Väiksemad etteandekiirused võimaldavad luua peenemaid töötlemismustreid
- Liiga madal etteandekiirus võib töötlemisaega pikendada
- Mõelge tööriista elueale ja tootmise efektiivsusele koos
Õige etteandekiiruse reguleerimine aitab luua praktilise tasakaalu töötlemise efektiivsuse ja pinnakvaliteedi vahel.
Lõikekiirus mõjutab temperatuuri ja tööriista seisukorda
Spindli kiirus ja lõikekiirus mõjutavad lõiketsooni temperatuuri, tööriista kulumist ja töötlemise stabiilsust. Alumiiniumsulameid ja messingi saab sageli töödelda suhteliselt suure lõikekiirusega, kui seda toetavad sobivad tööriistad ja masina võimalused. Roostevaba teras ja titaanisulamid vajavad üldiselt soojuse tekkimise ja tööriista koormuse hoolikamat kontrolli.
Kui lõikekiirus ei ole sobiv, võivad tekkida probleemid nagu servade kogunemine, tööriistade kiire kulumine, pinna rebenemine või ebakorrapärased töötlemisjäljed. Viimistlustööde ajal on stabiilse lõikeserva säilitamine eriti oluline, et minimeerida pinnakvaliteedi kõikumisi tootmispartiide vahel.
Lõikesügavus mõjutab töötlemise stabiilsust
Lõikesügavus mõjutab peamiselt materjali eemaldamist ja lõikekoormust. Jämetöötlusoperatsioonidel saab liigse materjali tõhusaks eemaldamiseks kasutada suuremaid lõikesügavusi, samas kui viimistlusoperatsioonidel on üldiselt vaja sobivat viimistlusvaru, et tööriist saaks lõpppinna ühtlaselt toota.
Kui viimistlusvaru on liiga väike, võib tööriist pinna vastu hõõrduda, selle asemel et efektiivselt lõigata. Kui varu on liiga suur, võivad lõikejõud suureneda ja mõjutada pinnakvaliteeti. Töötlemisprogramm peaks määrama sobivad jämetöötluse, poolviimistluse ja viimistlusvarud vastavalt toormaterjali mõõtmetele ja detaili geomeetriale.
Kuidas saab tööriistade valik vähendada CNC treimise pinna karedust?
Lõiketööriist puutub otse kokku töödeldava detailiga, seega mõjutavad selle serva seisukord, nina raadius, tööriista materjal ja geomeetria lõplikku pinnaviimistlust. Täppis-CNC-treimisprojektide puhul ei tohiks tööriista valikul keskenduda ainult sellele, kas tööriist suudab materjali eemaldada. Sama oluline on pikaajaline stabiilsus pideva tootmise ajal.
Valige sobiv tööriista nina raadius
Tööriista ninaraadius mõjutab teoreetilist töötlemismustrit. Sobiv ninaraadius võib parandada pinnaviimistlust ja tugevdada lõikeserva. Suurem ninaraadius ei ole aga alati parem. Õhukeseinaliste osade, peenikeste võllide või piiratud jäikusega komponentide töötlemisel võib liiga suur ninaraadius suurendada radiaalseid lõikejõude ja põhjustada vibratsiooni.
- Valige nina raadius vastavalt treimisoperatsioonile
- Sobitage viimistlustööriistad siht-Ra väärtusega
- Vähendage deformatsiooni ja vibratsiooni ohtu õhukeseinaliste detailide töötlemisel
- Siledate võllide puhul arvestage tööriista jäikusega
- Kontrollige tööriista ligipääsetavust väikeste täppisdetailide jaoks
- Vältige keerukate profiilide töötlemisel häireid
Stabiilse pinnakvaliteedi saavutamiseks peaks tööriista nina raadius olema õigesti sobitatud etteandekiiruse ja muude lõikeparameetritega.
Valige lõikekettad vastavalt materjalile
Erinevad materjalid vajavad erinevaid lõikematerjale ja katteid. Alumiiniumsulamitel on üldiselt teravad lõikeservad ja tõhus laastu eemaldamine. Roostevaba teras vajab tasakaalu sitkuse, kulumiskindluse ja termilise jõudluse vahel. Kõvemate materjalide puhul võib tegelike töötlemistingimuste põhjal vaja minna karbiidi või muid spetsiaalseid tööriistu.
Tööriistade stabiilne seisukord aitab minimeerida tööriistajälgede ja pinnadefektide kõikumisi. Suuremahulise tootmise ajal peaksid tootjad kehtestama ka tööriistade eluea haldamise protseduurid ja vahetama tööriistad sobiva kulumispiiri saavutamisel, et vältida detailide pinnakvaliteedi märgatavaid erinevusi.
Kuidas mõjutavad tooriku kinnitus ja masina jäikus pinna kvaliteeti?
Isegi sobivate tööriistade ja lõikeparameetrite korral võib ebastabiilne tooriku kinnitus või ebapiisav masina jäikus tekitada märkimisväärset vibratsiooni. Lõikevibratsioon võib tekitada tooriku pinnale perioodilisi mustreid ja rasketel juhtudel põhjustada mõõtmete varieerumist, tööriista mõranemist ja lokaalseid töötlemisdefekte. See probleem on eriti oluline peenikeste võllide, õhukeseinaliste hülsside ja pikkade tööriistade või tooriku üleulatuvate osadega komponentide töötlemisel.
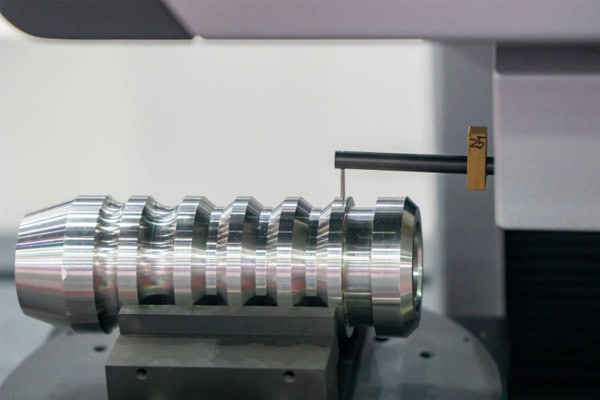
Vibratsiooni vähendamiseks optimeerige töödetailide kinnitust
Töödeldava detaili kinnitusmeetod tuleks valida vastavalt detaili pikkusele, läbimõõdule, materjalile ja konstruktsioonilistele omadustele. Pikkade võllide puhul võivad töötlemise ajal täiendavat tuge pakkuda tagapukid, tugipuud või järgivad toed. Õhukeseinaliste komponentide puhul tuleks kinnitusjõudu deformatsiooni vältimiseks hoolikalt kontrollida.
- Minimeerige tööriista üleulatuvat osa
- Suurendage tooriku kinnitusjäikust
- Kasutage tagapuki tuge, kui see on asjakohane
- Lisage tugi pika võlli töötlemiseks
- Õhukeseinaliste osade kinnitusrõhu reguleerimine
- Kontrollige padruni kinnitustingimusi
- Vähendage korduvast tooriku kinnihoidmisest tingitud vigu
Stabiilne tooriku kinnitus pakub usaldusväärset alust täpseks viimistlemiseks ja aitab vähendada vibratsioonist tingitud pinnadefekte.
Masina seisukord nõuab ka regulaarset kontrolli
Spindli viskumine, juhiku seisukord, revolvri positsioneerimistäpsus ja kinnitusvahendite kulumine võivad kõik mõjutada töötlemistulemusi. Kui masina täpsus pikaajalise töötamise järel järk-järgult halveneb, võib pinna kvaliteet langeda isegi siis, kui töötlemisprogramm jääb samaks.
CNC-treimise partiitootmise puhul peaksid tootjad kehtestama regulaarsed masina kontrolli ja hoolduse protseduurid. Esimese detaili kontroll ja protsessisisene kontroll aitavad tuvastada ka töötlemistingimuste muutusi enne, kui need mõjutavad suurt hulka komponente.
Kuidas saab täppis-CNC-treimine saavutada stabiilse Ra kontrolli?
Stabiilse pinnakareduse kontrolli saavutamiseks on vaja protsessi planeerimise, tööriistade, masina seisukorra, jahutuse ja kontrolli koordineeritud haldamist. Pikkade tootmistsüklite jooksul tarnitavate täppiskomponentide puhul ei piisa ühe katsedetaili Ra sihtväärtuse saavutamisest. Ka järgnevad tootmispartiid peavad säilitama ühtlased töötlemistingimused.
Kontrollitud töötlemata töötlemise ja viimistluse protsessi loomine
Korralikult planeeritud töötlemisjärjestus vähendab viimistlusoperatsioonide töökoormust. Jämetöötlust kasutatakse peamiselt materjali tõhusaks eemaldamiseks, poolviimistlus korrigeerib profiili ja mõõtmeid ning viimistlus määrab lõplikud mõõtmed ja pinnakvaliteedi. Suure täpsusega komponentide puhul võib vastavalt materjalile ja detaili geomeetriale lisada täiendavaid viimistlusoperatsioone.
- Eemaldage jämetöötluse ajal liigne materjal tõhusalt
- Profiili korrigeerimine poolviimistluse ajal
- Kontrollige lõplikke mõõtmeid viimistluse ajal
- Lõikeparameetreid saab vastavalt materjalile reguleerida
- Valige viimistlusvahendid vastavalt vajalikule Ra väärtusele
- Lõiketemperatuuri kontrollimiseks kasutage jahutusvedelikku
- Kontrollige kriitilisi pindu hoolikalt
Standardiseeritud töötlemisprotsess vähendab käsitsi reguleerimisest tingitud erinevusi ja aitab säilitada ühtlast kvaliteeti tootmispartiide vahel.
Pinna kareduse kontrollimiseks kasutage professionaalseid seadmeid
Pinna karedust ei tohiks hinnata ainult visuaalse kontrolli teel. Kui insenerijoonisel on määratletud konkreetne Ra nõue, tuleks tulemuse kontrollimiseks kindlaksmääratud kontrollkohtades kasutada professionaalseid pinna kareduse mõõtmise seadmeid.
Kontroll ei tohiks keskenduda ainult ühele komponendile. Jälgida tuleks ka tootmispartiide ja masina töötamise eri etappide vahelisi muutusi. Kui Ra väärtus järk-järgult suureneb, võivad võimalikeks põhjusteks olla tööriista kulumine, lõikeparameetrite muutused või masina seisukorra probleemid.
Kontrollandmeid saab kasutada tööriistade ja töötlemisparameetrite õigeaegseks kohandamiseks, vähendades pinnakvaliteedi ebajärjekindluse ohtu partiitootmise ajal.
Kuidas valida CNC-treipingi tootjat täppiskomponentide jaoks?
Kui komponendid vajavad kontrollitud pinnakaredust, täpseid mõõtmete tolerantse ja stabiilset partiitootmist, võib tarnija protsessivõime otseselt mõjutada lõppkvaliteeti. CNC-treimisteenuste hankimisel peaksid ostjad arvestama enamat kui lihtsalt hinnaga. Olulised kaalutlused on masina võimekus, materjalikogemus, kontrollseadmed, insenerikommunikatsioon ja tootmise järjepidevus.
Enne hankimist valmistage ette täielik osade teave
Selged tehnilised joonised aitavad masinaehituse tarnijal komponentide nõuetest täpselt aru saada. Spetsiifiliste Ra nõuetega osade puhul peaksid kriitiliste pindade pinnakareduse spetsifikatsioonid olema selgelt määratletud. Samuti tuleks esitada materjalid, mõõtmed, tolerantsid, kogused ja spetsiaalsed töötlemisnõuded.
- 2D-tehnika joonised
- 3D CAD mudelid
- Materjali klass
- Kriitilised mõõtmete tolerantsid
- Pinna kareduse nõuded
- Tootmiskogus
- Pinna viimistluse nõuded
- Kvaliteedikontrolli nõuded
Täielikum teave võimaldab insenerimeeskonnal tõhusamalt hinnata töötlemise teostatavust, tööriistade konfiguratsiooni ja tootmise planeerimist ning aitab koostada täpsema hinnapakkumise.
Partiitöötlemise võimekuse valideerimine näidiste abil
Täppiskomponentide puhul võimaldab proovi valideerimine ostjatel enne masstootmisele üleminekut kinnitada mõõtmed, pinnaviimistluse ja montaažitingimused. Proovi tootmise ajal saab kontrollida kriitilisi mõõtmeid ja võtmepindu, et veenduda kavandatud protsessi vastavuses projekteerimisnõuetele.
Pikaajalist tarnimist vajavate komponentide puhul saavad ostjad taotleda ka asjakohaseid kontrolldokumente, et luua selgem kvaliteedikontrolli viide järgnevatele tootmispartiidele.
TiRapid pakub CNC-treimist, täppis-CNC-töötlust ja tootmisteenuseid prototüüpide valmistamisest kuni tootmiseni. Insenerimeeskond saab välja töötada sobiva töötluslahenduse, tuginedes insenerjoonistele, materjalispetsifikatsioonidele, mõõtmete tolerantsidele ja pinnaviimistluse nõuetele. Projektide puhul, millel on määratletud Ra väärtused, mõõtmete tolerantsid ja partii tarnenõuded, aitab täieliku inseneriteabe esitamine pakkumise etapis insenerimeeskonnal hinnata töötlemise teostatavust ja tootmisnõudeid.
Sobiva tööriistavaliku, lõikeparameetrite, tooriku kinnitusmeetodite, jahutussüsteemide ja kontrolliprotseduuride abil saavad tootjad tõhusalt parandada CNC-treitud komponentide pinnakvaliteeti. Täppisvõllide, hülsside, ühenduste ja muude pöörlevate komponentide puhul on vajaliku Ra väärtuse selge määratlemine ja töötlemisprotsessi pidev jälgimine praktilisem kui lihtsalt madalaima võimaliku karedusväärtuse saavutamine. Stabiilne protsessijuhtimine aitab säilitada sobiva tasakaalu mõõtmete täpsuse, pinnaviimistluse ja partii järjepidevuse vahel, vähendades samal ajal ümbertöötlemise riske ja parandades pikaajalist tarnekindlust.
















