
Plastdetailide CNC-ga töötlemisel on kaldlõikamine tavaline viimistlusprotsess, mida kasutatakse peamiselt teravate servade eemaldamiseks detailidelt, toodete üldise välimuse parandamiseks ja kriimustuste ohu vähendamiseks kokkupaneku ajal. Plastmaterjalid erinevad oluliselt metallmaterjalidest. Neil on üldiselt madalam kõvadus ja nõrgem soojusjuhtivus, mistõttu on nad tundlikumad lõikekuumuse, tööriistade kulumise ja lõikeparameetrite muutuste suhtes töötlemise ajal. Seetõttu nõuab plastdetailide kaldlõikamine sobivaid tööriistu, töötlemismeetodeid ja lõiketingimusi. CNC-plastide töötlemisel tuleb kaldlõike mõõtmed ja nurgad määrata vastavalt detaili rakendusele, materjali omadustele ja mõõtmete nõuetele. Levinud CNC-töötlemisplastide hulka kuuluvad ABS, POM, PEEK, PVC, PC, akrüül ja muud materjalid. Erinevad plastid käituvad kaldlõikamise ajal erinevalt. Mõned pehmed plastid on altid tööriistade kinnikiilumisele ja servade tekkimisele, samas kui mõnedel kõrgjõudlusega insenerplastidel on suurem tugevus, kuid need võivad töötlemise ajal tekitada sisemist pinget. Seetõttu võib töötlemisprotsessi õige juhtimine muuta kaldlõike tulemused ühtlasemaks ja parandada plastdetailide üldist kvaliteeti.
CNC plastist kaldservade töötlemise tavalised meetodid
CNC-töötlus kaldlõikuritega
CNC-freesimisel on üks levinumaid meetodeid spetsiaalse kaldlõikuri kasutamine. Kaldlõikuritel on tavaliselt fikseeritud nurgad ja nendega saab töödelda kaldpindu vastavalt joonise nõuetele, näiteks 45° või 60° nurga all. See meetod sobib plastdetailide partiitootmiseks ja säilitab hea mõõtmete järjepidevuse. Töötlemise ajal tuleks spindli kiirust ja etteandekiirust reguleerida vastavalt plastmaterjalile, et vältida suurel kiirusel hõõrdumisest tingitud materjali sulamist või serva deformatsiooni. Plastiku töötlemine nõuab üldiselt teravaid lõikeriistu ja tõhusat laastu eemaldamist, et vähendada temperatuuri tõusu töötlemispiirkonnas.
Freeside kasutamine servade töötlemiseks
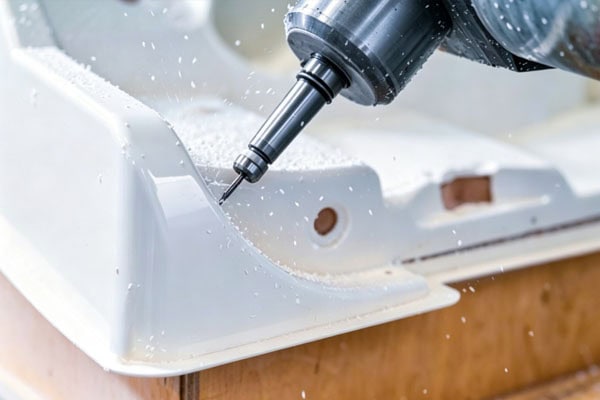
Mõnedel plastdetailidel on keerukas struktuur, ebakorrapärane servakuju või kaldservade kohad aukude, pilude või astmete lähedal, mistõttu standardsed kaldservalõikurid ei sobi. Sellistel juhtudel saab serva viimistlemiseks kasutada väiksema läbimõõduga ja teravate lõikeservadega freese ning programmeerida sobivaid tööriistateid vastavalt detaili profiilile. Töötlemise ajal tuleks lõikesügavust ja etteandekiirust kontrollida, et vältida liigse tööriista jõu mõju servade mõranemisele, ebatasasustele või plastilisele deformatsioonile, tagades täpsed kaldserva mõõtmed ja pinnakvaliteedi.
See meetod sobib:
- Komplekssete kumerate pindadega plastdetailide servade töötlemine
- Väikeste aukude ja pilude lähedal kaldlõikamine
- Täppisdetailid, mis vajavad kontrollitud kaldservade laiust
Freesimisel tuleks hoolikalt jälgida tööriista teravust. Kulunud tööriist suurendab lõiketakistust ja võib plastdetailidel põhjustada ebatasasusi, kiilumist või kareda pinna probleeme. Selliste tehniliste plastide nagu POM ja PEEK puhul on töötlemise stabiilsuse tagamiseks tavaliselt soovitatav kulumiskindlad kõvasulamtööriistad.
Ettevaatusabinõud CNC plastmassist kaldservade töötlemisel
Õige tööriista tüübi valimine
Plastmaterjalid on töötlemise ajal kuumuse poolt kergesti mõjutatavad, seega on tööriistade valik äärmiselt oluline. Standardsed metallitöötlemisriistad ei pruugi anda ideaalseid tulemusi ja sobivad tööriistad tuleks valida materjali omaduste põhjal. Lõikeserv peaks jääma teravaks, et vähendada lõiketakistust ja hõõrdekuumust, vältides selliseid probleeme nagu sulamine, tööriista kinnikiilumine, deformatsioon või plastservade valgendamine. Samal ajal tuleks tööriista materjal, soonte arv ja geomeetria valida vastavalt plasti kõvadusele, sitkusele, kuumakindlusele ja detaili struktuurile. Levinud plastide, näiteks ABS-i ja PVC puhul saab kasutada teravaid ühe- või kahesoonelisi tööriistu. Insenerplastide, näiteks POM-i ja PEEK-i puhul on töötlemise stabiilsuse ja tööriistade eluea parandamiseks soovitatav kasutada kulumiskindlaid karbiidist tööriistu.
Levinud valikute hulka kuuluvad:
Ühe soonega tööriistad: pakuvad suuremat laastueemaldusruumi ja sobivad plastide, näiteks akrüüli ja PVC jaoks;
Karbiidtööriistad: sobivad ülitugevate tehniliste plastide jaoks ja parandavad töötlemisaega;
Teravad tööriistad: vähendavad lõiketakistust ja minimeerivad plastservade kahjustusi.
Mida teravam on lõikeserv, seda lähemal on lõikeprotsess tegelikule lõikamisele, mitte hõõrdumisele, mis aitab vähendada hõõrdumisest tekkivat soojust ja hoiab ära plasti sulamise või deformatsiooni.
Töötlemisparameetrite juhtimine
CNC-plasti kaldlõikamisel mõjutavad lõpptulemust spindli pöörlemiskiirus, etteandekiirus ja lõikesügavus. Liiga madala etteandekiiruse korral võib tööriist materjaliga liiga kaua kokku puutuda, mis põhjustab töötlemispiirkonna temperatuuri tõusu. Liiga kõrge etteandekiiruse korral võivad tekkida servade mõrad või ebastabiilsed kaldlõike mõõtmed. Seetõttu tuleks töötlemisparameetreid kohandada vastavalt plasti tüübile, detaili paksusele ja tööriista suurusele. Suurte mõõtmetega detailide puhul kasutatakse kaldlõike pinna kvaliteedi parandamiseks sageli mitut töötlemisetappi, sealhulgas jämedat töötlemist, millele järgneb viimistlustöötlus.
Tähelepanu pööramine plastilisele deformatsioonile
Võrreldes metallidega mõjutavad plaste kergemini väline rõhk ja temperatuurimuutused. CNC-töötlemise ajal tuleks pöörata erilist tähelepanu kinnitusvahendite valikule ja kinnitusjõule. Liigne kinnitusjõud võib põhjustada detaili kerget kokkusurumist, painutamist või lokaalset deformatsiooni, mille tulemuseks on kõrvalekalded kaldserva mõõtmete ja konstruktsiooninõuete vahel. See probleem on eriti märgatav õhukeseinaliste detailide, pikliku kujuga komponentide ja painduvate plastide puhul. Seetõttu tuleks enne töötlemist valida detaili konstruktsioonile sobivad tugiasendid, et vältida toetamata lõikamist. Samuti tuleks teha proovikinnitus, et veenduda detaili olulise deformatsiooni puudumises. Vajadusel saab töötlemise stabiilsuse parandamiseks kasutada pehmeid lõualuusid, vaakumkinnitusi või abitugesid.
Mehaanilise töötlemise ajal on vaja:
- Kasutage detaili kinnitamiseks sobivaid kinnitusvahendeid
- Vältige liigset kinnitust, mis võib materjali kokku suruda
- Enne töötlemist veenduge, et materjali seisukord on stabiilne
Niiskust imavate plastide, näiteks nailoni puhul tuleks arvestada ka niiskusesisalduse muutuste mõjuga mõõtmete stabiilsusele.
Nõuetekohane ebatasasuste eemaldamine
Pärast plastmassi kaldservade freesimist võivad servadele jääda väikesed ebatasasused, eriti kui tööriist on kulunud, lõikeserv pole piisavalt terav või töötlemisparameetrid on valesti seatud. Need ebatasasused ei mõjuta mitte ainult detaili välimust, vaid võivad põhjustada ka kriimustusi kokkupaneku, kasutamise või transportimise ajal ning mõjutada komponentide omavahelise sobivuse täpsust. Seetõttu tuleks kaldservi pärast töötlemist kontrollida. Vajadusel saab siledate ja ühtlaste servade tagamiseks, mis vastavad toote kvaliteedile ja montaažinõuetele, kasutada viimistlustöötlust, kerget käsitsi poleerimist või spetsiaalseid ebatasasuste eemaldamise tööriistu.
Levinud ravimeetodite hulka kuuluvad:
- Viimistlustööriistade radade kasutamine servade moodustumise vähendamiseks
- Kerge käsitsi poleerimise teostamine
- Servade töötlemiseks spetsiaalsete ebatasanduste eemaldamise tööriistade kasutamine
Nõuetekohane kaldserva mõõtmete disain võib vähendada ka täiendavat käsitsi töötlemise aega ja parandada töötlemise efektiivsust.
Millised on erinevused erinevate plastmaterjalide kaldlõikamisel?
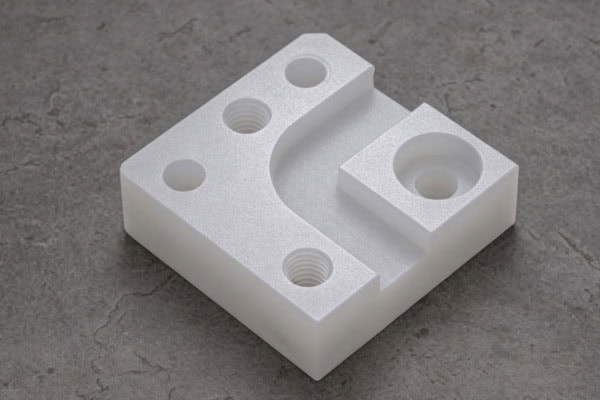
Plastikute töötlemisel CNC-ga on erinevatel materjalidel erinev kõvadus, sitkus ja kuumakindlus, seega tuleb kaldlõikamismeetodeid vastavalt kohandada. Näiteks ABS-plastil on hea töödeldavus ja see annab kaldlõikamisel tavaliselt suhteliselt siledad servad. POM-il on suurepärane mõõtmete stabiilsus ja see sobib täppiskonstruktsioonikomponentide jaoks. PEEK on kõrgjõudlusega insener-plast, millel on kõrge tugevus ja temperatuurikindlus, kuid töötlemise ajal tuleb pöörata suuremat tähelepanu tööriista seisukorrale ja lõikekuumusele. Läbipaistvate akrüülmaterjalide puhul peab kaldlõikamine säilitama nii mõõtmete täpsuse kui ka visuaalse välimuse. Kui tööriist pole piisavalt terav või töötlemistemperatuur muutub liiga kõrgeks, võib tekkida servade valgendamine, mis mõjutab toote välimust. Seetõttu tuleks enne plasti kaldlõikamist materjali tüüp selgelt kindlaks teha ja töötlemismeetodeid vastavalt materjali omadustele kohandada, mitte otseselt metalli töötlemise parameetreid rakendada.
Korduma kippuvad küsimused
Miks tekivad CNC plasti kaldlõikamise järel ebatasasused?
Peamised põhjused on tavaliselt seotud tööriista teravuse, töötlemisparameetrite ja materjali omadustega. Kui tööriista lõikevõime väheneb, ei saa plastikut tõhusalt lõigata ja see pigistatakse või tõmmatakse, mille tulemuseks on ebatasasuste teke. Lahenduste hulka kuuluvad tööriista asendamine teravamaga, etteandekiiruse optimeerimine ja viimistlustoimingute lisamine.
Miks plastdetailid pärast faasimist värvi muudavad või valgeks muutuvad?
Plastmaterjalidel on madal soojusjuhtivus, seega töötlemise ajal tekkiv soojus ei haju kergesti. Kui tööriist jääb liiga kauaks ühte kohta või lõiketingimused on ebasobivad, võib lokaalne temperatuuri tõus muuta materjali pinda. Täiustuste hulka kuuluvad laastu eemaldamise parandamine, tööriista hõõrdumise vähendamine ja plastide töötlemiseks mõeldud tööriistade kasutamine.
Miks on kaldserva mõõtmed ebatäpsed?
Kaldserva mõõtmete kõrvalekalded võivad tuleneda tööriista kulumisest, ebastabiilsest kinnitusest, materjali deformatsioonist või ebaõigetest töötlemisparameetritest. Täppis-plastdetailide puhul tuleks tööriista mõõtmed enne töötlemist kinnitada ja parameetreid proovitöötlemise abil reguleerida.
Järeldus
CNC-plastist kaldlõikamine nõuab kohandusi vastavalt materjali omadustele, tööriista valikule ja töötlemisparameetritele. Võrreldes metalli töötlemisega on plast kuumuse ja rõhu suhtes tundlikum, seega tuleb töötlemise ajal pöörata erilist tähelepanu tööriista teravusele, laastu eemaldamise tõhususele ja detaili fikseerimisele. Nõuetekohane kaldlõikamine võib parandada plastdetaili serva kvaliteeti, lihtsustada kokkupanekut ja vähendada võimalikke ohutusprobleeme kasutamise ajal. Tegelikus tootmises tuleks valida vastavad töötlemismeetodid erinevate plastmaterjalide, näiteks ABS, POM, PEEK ja PVC jaoks, samas kui mõistlik protsessijuhtimine tagab täpsed kaldlõike mõõtmed ja pinnakvaliteedi. Täppisplastist detailide töötlemisel ei ole kaldlõikamine lihtsalt servatöötlusprotsess, vaid ka oluline töötlemisetapp, mis mõjutab toote kvaliteeti. Standardiseeritud CNC-töötlemisprotseduuride abil on võimalik saavutada plastdetailidega stabiilseid, puhtaid ja rakendusvalmis tulemusi.
















