
Vormfreesimine on mitmekülgne töötlemisprotsess, mis võimaldab keerulisi pindu, kontuure ja profiile lõigata ühe töökäiguga. Selle täpsus ja tõhusus muudavad selle laialdaselt kasutatavaks sellistes tööstusharudes nagu lennundus, autotööstus, vormide ja stantside tootmine ning meditsiiniseadmed.
Selles artiklis uurime vormfreesimise olulisi aspekte, sealhulgas protsessi põhimõtteid, lõikeriistade tüüpe, materjali valikut, eeliseid, piiranguid ja praktilisi rakendusi. Nende elementide mõistmise abil saate teha paremaid otsuseid selle kohta, millal ja kuidas vormfreesimist kvaliteetsete osade saamiseks kasutada.
Mis on vormfreesimine?
Vormfreesimine on spetsiaalne freesimismeetod, mille puhul kasutatakse vormimislõikurit spetsiifiliste profiilide, kontuuride või keerukate pindade loomiseks ühe töökäiguga. Tööriista lõikeserva kuju määrab otseselt saadud pinna, mistõttu sobib see ideaalselt nõgusate ja kumerate kujundite, hambaprofiilide, sälkude, servade ja kaldservade töötlemiseks.
Võrreldes tavapärase tasapinna- või pinnafreesimisega saab vormfreesimisega keerukaid geomeetriaid luua ühe operatsiooniga, vähendades mitmeid seadistusi ja tööriistavahetusi. See mitte ainult ei paranda tootmise efektiivsust, vaid suurendab ka mõõtmete järjepidevust, muutes selle täppistootmises oluliseks.
Peamised eelised hõlmavad täpset kuju kontrolli, suuremat efektiivsust vähemate lõikeetappide tõttu ja võimalust toota keerukaid detaile või realistlikke kõveraid pindu ühe töökäiguga. See teeb vormfreesimisest eelistatud valiku lennunduses, autotööstuses, vormide ja stantside ning meditsiiniseadmete tööstuses.
Kuidas vormifreesimine töötab?
Vormfreesimise põhiprintsiip on kasutada tööriista geomeetriat, mis vastab täpselt töödeldava detaili lõplikule kontuurile, et luua metalli või muude materjalide sisse freesi pöörlemise abil soovitud kõver pind, kontuur või õõnsus. Töötlemisprotsessi käigus määrab tööriista kuju otseselt valmistoote geomeetrilise täpsuse ja pinnaprofiili, välistades vajaduse keeruka mitmeteljelise trajektoori kompenseerimise järele ning võimaldades keerukate struktuuride moodustamist ühe toiminguga.
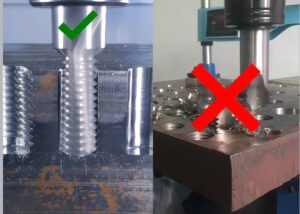
CNC-juhtimissüsteemiga integreerituna saab vormifreesimise tööriista rada, etteandekiirust ja lõikesügavust täpselt juhtida, tagades stabiilse ja väga kordumatu töötlemisprotsessi. Võrreldes ots- ja kontuurfreesimisega pakub vormifreesimine suuremat efektiivsust ja täpsust spetsiaalsete pindade, näiteks kaarte, soonte, hambakujude ja fileede töötlemisel, mistõttu on see eriti sobiv masstootmiseks ja suure järjepidevusega tootmiseks.
Märgistamine Ppintsel Steps
S - sõnade valik
Vormitud rauast vormide, näiteks nõgusate mõõkade, kumerate mõõkade, kandiliste mõõkade, ümmarguste mõõkade jne valimiseks kasutatakse selliseid tegureid nagu vundamendi töö kuju, materjali kõvadus, pinna kvaliteedinõuded jne.
Tavaliselt kasutatavate lõikeriistade materjalide hulka kuuluvad kiirlõiketeras (HSS), kõva sulam (karbiid), kullatud teras jne, mis tagavad lõiketugevuse ja vastupidavuse.
Ehitusseadmed
Kasutage kinnitustöödeks täppistööriistu või šabloone, vältige töötaja asendi liikumist või vibratsiooni lõikamise ajal.
Õhukesed seinad, pikad kujundid jne, kergesti vahetatavad, mitmepunktiline tugi, vaakumimemine jne, täiustatud omadustega.
CNC - töötlus (G Daiwa)
Ehitustöö 3D-mudel, tööriista kuju, koopiate arv ja töötlemisjärjestus.
Põhimasina kiiruse, töökiiruse, lõikesügavuse jms seadistamine ning töötlemise täpsuse tagamine vastavalt lõikeriista käsule.
lõikamisprotsess
Sobib tööriistade seadistamiseks, fikseeritud läbimõõduga lõiketöödeks, esmaseks vormimiseks või astmeliseks lõikamiseks.
Lõikekuumuse vähendamiseks ja tööriista poleerimise ning konstruktsioonimuutuste vältimiseks kasutage jahutusvedelikku või korpuse jahutamist.
Täppistöötlusjoogi
Pärast lõikamise lõpetamist edeneb töö karvade eemaldamiseks, valguse jms eemaldamiseks ja pinna töötlemiseks.
Kasutab kolme mõõtemasinat (CMM), näiteks ristlõigete, mõõtmete, kuju täpsuse ja paberi nõuete täitmise tagamiseks.
Vormfreesimise ja teiste freesimismeetodite erinevus
| Hõbetamismeetod | Eriline punkt | Kohaldatav kostüüm |
| Vormi freesimine | Mõõga kuju, standardmuster, pinna sobitamine, esmane vormimisprotsess | Ratta kuju, kaarepind, kumer pind null |
| Lõppfreesimine | Tööriista otsapinna lõikamine, paarituspaagi paarituspinna lõikamine | Lennuk, otsepaak, kalle |
| Profiili freesimine | 2 joont / 3 joont jooksev mõõk, sobivuse tugevus | Kõverjoone, ümmarguse joone töötlemine |
| Nurga freesimine | Lõikenurga pind või kalle | kaldus paak, kaldus pind |
| Pilude freesimine | Erinevat tüüpi töötlemispaagid | T-tüüpi paak, sirge paak, ümmargune paak |
| Näo freesimine | Suure efektiivsusega töötlushöövel | Suurte tasapindade töötlemine |
Milliseid tööriistu kasutatakse vormi freesimiseks?
Vormfreesimisel on tööriist võtmetegur detaili täpsuse, töötlemise efektiivsuse ja pinnakvaliteedi määramisel. Vormfreesimisriistad saab jagada seitsmesse põhikategooriasse, millel kõigil on ainulaadsed lõikeomadused ja rakendused. Õige tööriista valimine mitte ainult ei võimalda teil moodustada keerulisi kontuure ühe korraga, vähendades järgnevaid töötlemisetappe, vaid vähendab oluliselt ka tootmiskulusid ja suurendab üldist tootlikkust.
Tänapäeva töötleva tööstuse hulka kuuluvad lennundus, autotööstus, meditsiiniseadmed, energiaseadmed, täppisvormimine jne, aga ka vormimis- ja lõikeriistad, mida saab kasutada kõverate pindade, ebaühtlaste konstruktsioonide ja spetsiaalsete vormitud osade töötlemiseks. Allpool on meie üldine teave, seitse levinumat hõbedast vormitud lõikeriista tüüpi, toote konstruktsiooniliste omaduste analüüs, rakendusala ja eripiirangud:
1. Nõgus Iron Ssõna
Nõgus rauast sarnane mõõgatera kuju sisemise nõgusa kaarepinnaga, tavaliselt kasutatakse töötlemiseks null välimist kumerat kumerat pinda, sarnast ümmargust kuju, sfäärilist kumerat mustrit, kumerat ümmargust kuju jne.
eriline Psalvid :
Primaarne jooksev mõõk, vormimiseks valmis, kumer ja optiliselt sile pind
Garanteeritud täpsuse ja summa järjepidevus
Kõrgete ilu- ja pinnakvaliteedinõuetega esemete regulaarseks kontrollimiseks
Mehaanilised osad, vormide välisvormide töötlemine, täppisseadmete välised osad.
2. Kumer Iron Ssõna
Mõõgatera välisküljel kumer pind, sisepinnal vastavalt töötlemisele nõgus kumer pind, vormikujuline õõnsus, ühendustoru siseseinal kaarjas pind jne.
eriline Psalvid :
Vähendatud mõõkade arv
Funktsionaalne töötlemine: sügavad ja sujuvad nõgusad käigud
Regulaarseks kasutamiseks: mudelikujuline õõnsus, vedelikupea õõnsus, masinaosade nõgus õõnsus.
3. Kaldus Square Iron Ssõna
Töötlemisnurga (R-nurk) või kaldenurga (C-nurk) kasutamisel saab vähendada jõu kontsentratsiooni, suurendada ohutust ja lühendada eluiga.
eriline Psalvid :
Samal ajal konstruktsiooni tugevus ja väline kvaliteet
Kasutatakse sageli transpordiks
Lennundusseadmete tarnimine, meditsiiniseadmete hooldus, elektrienergia tarbimine.
4. Topelt-Horned & Double-Horned LRon Sword
Lõunapoolse kaldlõike töötlemine kahe nurga all valmistatud rauast mõõkade jaoks, esmane vormimine ja kahepoolsed kaldlõiked kahe nurga all valmistatud rauast mõõkade jaoks.
eriline Psalvid :
Kõrge kahepoolse mõõga töötlemise efektiivsus, madal mõõga jooksujärjekord
V-kujulise paagi täpne töötlemine, mida tuntakse kalletena,
Üldkasutatav: vormimispind, masinakomponendid, inseneritööriistad.
5. Spiraal Iron Ssõna
Kasutatakse suure täpsusega sise- ja väliskruvide töötlemiseks, eriti suure läbimõõduga kruvide töötlemiseks või kõvade materjalide töötlemiseks.
eriline Psalvid :
Suvalise läbimõõduga töödeldav spiraal
Kvaliteetne keermestatud kruvi, kruvide regulaarne kasutamine põgenemise ja purunemise vältimiseks
Lennundusseadmete, suurte masinate kruviavad, jõukonteinerite avad.
6. T-Shapendatud Tank & Rununing Iron Ssõna
T-kujuline paak Esimese vormimise teel moodustatav T-kujuline lõigatud pinnaga paak, mis sobib tootmiseks standardmudeliga.
eriline Psalvid :
T-tüüpi paagi töötlemise määramine, vähendatud mitmemõõtmeline positsioneerimise erinevus
Tootmiseks:
Lauapõranda töölaud, tööriistade alumine plaat, kasutajaratas.
7. Eelvormitud Mvananemine Tlol
Netode-spetsiifilised nullüksused, mitu struktureeritud tööriista, saadaolevat esmast varustust, täitsid erinevaid lõiketöid.
eriline Psalvid :
Vähendab märkimisväärselt tööriistavahetust ja masina seisakuid.
Väga sihipärased ja kiired tootmistsüklid.
Levinumad rakendused: suuremahuline tootmine ja spetsiaalsete seadmete osade töötlemine.
Võtmetegurid F või S - sõnade valimine
Tegeliku tootmise käigus vormimis- ja lõikeriistade valimisel arvestatakse järgmisi tegureid:
Mis kujuga on nulleseme kuju? Määratud mõõgarõnga kuju.
Ehitusmaterjalid —— Mõjud, mõõgamaterjalid ja ehitusmaterjalide valik
Töötlemiskogus — löögi- ja tööriista vastupidavusnõuded
Täpsus antud pinnakvaliteedi põhjal — määratud noatera disain antud masinakujude arvu põhjal
Lauaoskus: mõõkade ja tööriistade kindlustunne
| Mõõga tüüp | Mehaanilise kuju eriekspeditsioon | Harjumuspärane käitumine | Excellence | Lokaliseeritud |
| Nõgus rauast mõõk | Väline kumer kumer pind | Lennundus, mudelid, masinate tootmine | Kõrge pinnakvaliteet, hea voolavuse järjepidevus | Ebaühtlane sügav tsisterna stenoos |
| Kumer raudmõõk | Sisemine nõgus kumer pind | Mudelikujuline õõnsus, energiaseadmed, nullrongi osad | Sügava nõgusa pinna töötlemise seadistus | Lõikeriistade teravuse kõrged nõuded |
| Kaldus kandiline rauast mõõk | Parema nurga / kesknurga sööt | Lennundus, meditsiin, tarbeelektroonika | Võimu koondumine sügisel, vaatamisväärsustega tutvumine | Ebaseadusliku töötlemise kõver |
| Lõuna sarvest raudmõõk | lõunanõlv | Vormid, tööriistad, masinakomponendid | Suur täpsus, hea aktiivsus | Madala efektiivsusega kahe sarvega mõõk |
| Kahe sarvega raudmõõk | Nimega V-tüüpi tank | Vormid, liitmikud ja komponendid | Primaarne moodustav topeltkalle, kõrge efektiivsus | Fikseeritud kuju, erinev rakendatavus |
| Spiraalne raudmõõk | Sisemine ja välimine spiraal | Lennundus, masinad, jõulaevad | Kvaliteetne kruvikeermega, kootud protsess | Suurendage summat |
| T-tüüpi paagi rauast nuga | T-kujuline lõigatud paak | Lauapõrandate, -riistade ja -seadmete tootmine | Kõrge lokaliseerimise täpsus | Piiratud T-paagi töötlemine |
| Võidusõiduraudne mõõk | Togata | Auto, mehaaniline töö | Suur sõiduomadus | Nõudlusmasinate kombinatsioon |
| Tavalised söögiriistad | spetsiaalne roolikamber | Kasutusvahendid, nullkogus | Kõrge efektiivsus, tugev tugevus | Narimoto keskkool, disainitsükli pikkus |
Milliseid materjale kasutatakse tavaliselt vormimisfreesimisriistade jaoks?
Õige tööriistamaterjali valimine on kriitilise tähtsusega täpsuse, tööriista eluea ja efektiivsuse seisukohalt. Erinevatel materjalidel on kindlad eelised kõvaduse, kulumiskindluse, kuumakindluse ja sitkuse osas ning need tuleks valida tooriku, lõikekiiruse, partii suuruse ja pinnaviimistluse põhjal.
Kiirteras (HSS)
Kiirlõiketeras (HSS) pakub head sitkust, tugevat kokkupõrkekindlust, suurt lõiketõhusust ning on kergesti ümberkujundatav või lihvitav. See sobib madala kuni keskmise kõvadusega metallide, näiteks terase ja rauasulamite töötlemiseks või väikepartiide tootmiseks. Selle peamine piirang on suhteliselt madal kuumakindlus ja kulumiskindlus, mistõttu see ei sobi eriti hästi kiireks või suuremahuliseks töötlemiseks.
kõvasulamist
Kõvametallist tööriistad on väga kõvad, suurepärase kulumis- ja kuumakindlusega ning taluvad lõiketemperatuure kuni 800–1000 °C. Need sobivad värvilise terase, legeerterase ja kuumakindlate sulamite töötlemiseks. Eeliste hulka kuuluvad pikk tööriista eluiga ja kõrge töötlemisefektiivsus, kuid need on löökidele tundlikud ja suure löögikoormuse korral haprad.
Keraamika
Keraamilised tööriistad on äärmise kõvadusega ja taluvad temperatuuri üle 1200 °C. Need sobivad ideaalselt kõvade teraste ja kuumakindlate sulamite täppis- ja pooltäppistöötluseks. Kuigi need pakuvad suurepärast kulumiskindlust ja termilist stabiilsust, on keraamika habras ja altid mõranemisele, eriti katkestatud või raskete lõikete korral.
Pulbermetallurgia sulam
Pulbermetallurgiasulamid ühendavad HSS-i sitkuse parema kõvaduse ja kulumiskindlusega. Need pakuvad ühtlase peenstruktuuri ja suurt lõiketugevust, mis sobib madala kõvadusega metallide jaoks, mis vajavad pikka tööriista eluiga. Piirangute hulka kuuluvad mõõdukas kuumakindlus ja piiratud jõudlus kiirel lõikamisel.
Teemanttööriistad
Teemanttööriistadel on kõrgeim loomulik kõvadus (HV 8000–10000), väike hõõrdumine ja suurepärane pinnaviimistlus. Neid kasutatakse mittemetalliliste materjalide, komposiitide, plastide, vase ja alumiiniumi töötlemiseks. Eeliste hulka kuuluvad äärmiselt pikk eluiga ja täpne töötlemine, kuid need on väga kallid ja ei sobi mustmetallide töötlemiseks.
Kattega tööriistad (TiN, TiAlN jne)
Kattega tööriistad pakuvad hõõrdumis- ja kuumakindlust tänu madala hõõrdumisega pinnakilele põhitööriistal. Need sobivad ideaalselt mitmesuguste metallide, eriti kõvade või kleepuvate materjalide kiireks masstöötlemiseks. Katted pikendavad tööriista eluiga ja parandavad pinnakvaliteeti, kuigi need võivad aja jooksul kuluda ja kulusid suurendada.
Kuidas valida õige vormimisfreesimisriist?
Vormfreesimisel ei määra tööriista valik mitte ainult töötlemise efektiivsust, vaid mõjutab otseselt ka detaili täpsust, pinna kvaliteeti ja üldisi tootmiskulusid. Erinevate materjalide, varieeruvate profiilide ja mitmekesiste tootmisnõuete korral on õige tööriista valimine ülioluline töötlemise stabiilsuse ja kulutõhususe tagamiseks. Materjali omaduste, tööriista struktuuri, kattetehnoloogia ja töötlemisparameetrite põhjalik arvestamine on kvaliteedi ja kulude optimaalse tasakaalu saavutamiseks ülioluline.
esimene Step: Materjal Csobimatus
Tööriista valikul on võtmeteguriks töödeldava materjali omadused. Raua, raua jms töötlemisel on soovitatav kasutada kiirlõiketerast või metallilõikeriistu, millel on suurepärane pinna optiline kvaliteet. Kulumiskindlad ja kuumakindlad sulamist noad, materjalid nagu kõrge kõvadusega teras, ilutulestikuteras ja tuhasuumalm, portselannoad ja kumerad kõvasulamist noad, mida saab põletada, säilitavad lõikeomadused isegi kõrgetel temperatuuridel. Sõltuvalt materjalist ja tööriista kvaliteedist lüheneb tööriista pikk eluiga ja tööriista uuendamise vajadus.
Teine Step: Kujundamine The SHape Of The Ssõna
Kumera pinna vormimise, lõikamise ja viimistlemise protsess nõuab tööriista kuju ja kuju osas kõrgetasemelist montaaži. Suure kumerusega pinna töötlemisel võib nõgus või kumer kujuga raud pakkuda suurt töötlemise efektiivsust, kerge silumisnurga vajadus on null, ümberpööratud nurga ümarserva kasutamine on võimalik, õhukeseinaline või kuju muutmise töövalik, väike lõikejõud, vähem vibratsiooni ja kuju muutmise mähis. Spetsiaalne vormipind, fikseeritud vormimistööriista võimekus, esmane vormimine, kõrguse ja kaalu töötlemine, järjepidevus ja täpsus.
Kolmas Svanus: Dkasutatavus And Dkasutatavus
Võtme kaitsev ja jõudlust parandav efekt tööriista noa all vormimisel ja lõikamisel. TiN sobib enamiku töötlemisprotsesside jaoks, on väikese hõõrdumisega ja efektiivne. TiAlN sobib kiireks ja kõrge temperatuuriga lõikamiseks ning seda saab kõvade materjalide töötlemisel pikendada. DLC. Rauda, rauda jne on lihtne töödelda, kui materjal on kleepuv, ja seda saab kasutada väikeste tükkide moodustumise vähendamiseks. Õigesti valitud lõikekihi mehaaniline tugevus on määramatu, lõikekvaliteet väheneb, terade arv väheneb ja tootmisaeg lüheneb.
4. Setapp: Töötlemine Nnumber Yoseimoto
Töötlemiskiirus, voolukiirus, lõikesügavus jne mõjutavad otseselt tööriista valikut. Kiireks töötlemiseks sobivad kõva kvaliteediga sulamid, keraamilised või metallilõikeriistad ning kiireks lõikamiseks mõeldud teras või teras ja kõva kvaliteediga sulamid. Suur täpsus või nulltolerants tootmise ajal, kõrge kõvadus eelistuse valikuks, ühtlase suurusega peenelt poleeritud tööriistad ja suur tootmismaht, pikk eluiga, lihtne poleeritavus ja suurepärane tasakaal originaalide vahel. Materjali, kuju, kihi ja töötlemisnumbri kombineerimine tagab parimate tulemuste saavutamiseks samaaegselt nii oskusteabe kui ka töötlemiskvaliteedi.
Kuidas teostada kvaliteedikontrolli vormifreesimisel?
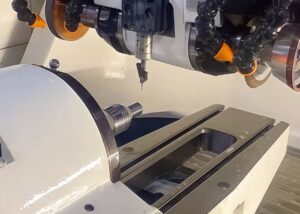
Vormfreesimise kvaliteedikontroll tugineb täpsele mõõtmisele, rangele tolerantside haldamisele ja pinnakvaliteedi kontrollile, et tagada iga tooriku vastavus projekteerimisnõuetele ja tööstusstandarditele. Ülitäpsed mõõteseadmed, stabiilsed töötlemisparameetrid ja põhjalikud kontrolliprotsessid võimaldavad igakülgset kontrolli mikronitaseme mõõtmetest kuni pinnakareduseni.
1. Kuidas To Ppanema
Vormimise ja töötlemise ajal on see esimene samm kvaliteedi tagamiseks.
Kolmeharuline CMM-mõõtepink: Sellega on võimalik teostada ülitäpseid mõõtmistöid kolmes erinevas ruumis ning seda saab kasutada ka täiendavate kõverate pindade ja erinevate kujundite jaoks.
Optiline mõõtesüsteem: kasutage kontaktivaba tüüpi intensiivse valguse joonistamist või pildi mõõtmist, tegelikku kiiret mõõtmist, vältige kontakttüüpi pea konstruktsiooni pinnakahjustusi.
Praegune esitus: Töötlemisprotsessi ajal saab reguleerida tegelikku ajalist esitust ja ajalist kõrvalekallet.
2. Sallivus Mjuhendamine
Vormimis- ja töötlemisprotsess ning äärmiselt täpne tolerantsikontroll ±0.005 mm.
Inseneritöö algstaadium: täpne CNC-töötlus, lõikeriistade reguleerimine ja lõiketee läbimõõdu täpne reguleerimine.
Töötlemisprotsess: Konstantse temperatuuriga töötlemiskeskkonna kasutamine vähendab kuumutamise ja jahutamise mõju.
Järelprojekteerimisperiood: kasutage täppistööriistu, millel on ulatuslikud lokaliseerimisvõimalused, tagades järjepidevuse kogu tootmise vältel.
3. Pind Rsitkus And Larem Quaalsus Rvõrrandid
Nõutavad mõõtmed saavutatakse ilma vormimise ja töötlemiseta ning pinnakvaliteet on täielikult nõutud.
Ra 1.6 μm või vähem: sobib mitmeks protsessiks, usaldusväärne paigaldus.
Ra 0.8 μm või isegi madalam: Tavaliselt kasutatakse kohtades, mis vajavad kõrget valguskvaliteeti, näiteks mudelõõnsuste ja meditsiiniliste juhtumite puhul.
Tehnikad: kiire täppistöötlus klambri jaoks, täiustatud lõikevedelik noa jaoks ja pinna poleerimine väikese noa jaoks.
4. Kvaliteet Control Ckonsolideerimine Strategy
kvaliteetsed vormimis- ja töötlemisseadmed + inseneritöö täiustamine + töökoolitus.
Tootmise edendamise uurimine (FAI)
Tööstusliku kaevandamise kogumaht ja kogukombinatsioon
100% mõõdetav kogus
Operaatorite kvaliteediteadlikkuse koolituse tugevdamine
Vormfreesimise eelised ja puudused
Vormfreesimine on peamine täppisprotsess, mis võimaldab tõhusalt luua keerukaid kujundeid. See tagab suure täpsuse ja järjepidevuse ning võimaldab töödelda mitmesuguseid materjale. Selle eeliste ja piirangute mõistmine aitab optimeerida töötlemisstrateegiat ja tööriistade valikut.
Eelised
- Ühekordse läbimisega keerulised kujundidVormfreesimine võimaldab ühe töökäiguga luua keerukaid kontuure, kumeraid pindu, hambaprofiile ja ümaraid servasid, vähendades seadistusaega ja parandades efektiivsust.
- Kõrge täpsus ja järjepidevusSäilitab mitme detaili puhul ranged tolerantsid ja pinnakvaliteedi, tagades partiitootmise ühtluse.
- Lai materjalide ühilduvusSobib metallide, sulamite, värvilise terase, rauasulamite ja valitud plastide jaoks.
- Kõrge tootmistõhususKui tööriistad ja programmid on paigas, on lõikamine kiire, tööriistade kasutusaste kõrge ja tsükliajad prognoositavad.
Puudused
- Algse seadistuse aegTööriistade ettevalmistamine, programmeerimine ja joondamine võib olla aeganõudev, mis võib uue toote turuletoomist edasi lükata.
- Tööriistade kulumine ja hooldusKeerulised kujundid ja kõvad materjalid kiirendavad kulumist; tööriistad võivad vajada perioodilist teritamist või vahetamist.
- Suurte toorikute piirangudVäga suured detailid võivad ületada masina liikumisulatuse piire või lõikuri ulatust.
- Teisese viimistluse vajadusedÜlitäpsete pindade või kitsaste tolerantside korral võib pärast freesimist olla vajalik täiendav lihvimine, poleerimine või viimistlus.
Neid eeliseid ja puudusi kaaludes saavad insenerid paremini kindlaks teha, millal ja kuidas vormfreesimist kasutada tootlikkuse ja kvaliteedi maksimeerimiseks.
Vormfreesimise levinumad rakendused
Vormfreesimise levinumad rakendused hõlmavad hammasrataste tootmist, lennundus- ja autotööstuse osade töötlemist, vormide valmistamist, meditsiiniseadmete osade valmistamist, prototüüpide kohandatud töötlemist ning dekoratiivset ja funktsionaalset kontuurimist. Kõik need valdkonnad nõuavad suurt täpsust, keerukat kontuurimist ja stabiilset masstootmist. Erinevatel rakendustel on tööriistade disaini, töötlemisparameetrite ja materjalide ühilduvuse osas erinevad nõuded. Õige protsessi valimine võib oluliselt parandada tootmise efektiivsust ja toote kvaliteeti.
| Kasutusala | Spetsiaalne töötlemisekspeditsioon | Tüüpiline materjal | Inseneri tipptase |
| Võidusõidu tootmine | Täppistöötlusmasinate treimistehas, mis tagab täpsuse ja liikumise efektiivsuse | Legeerteras, punase oa teras, teraseta teras | Esmane vormimine suure täpsusega kuju, vähendatud poleerimisprotsess |
| Lennundus ja kosmosesõidukid, null osad | Jaapani silmusstruktuur, silmuse kvantifitseerimise disain, liitkõvera pind | Messingisulam, terasesulam, terasesulam | Kõrge tugevusega materjali töötlemise võime, kõrge täpsus ja järjepidevus |
| Mock-tegemine | Täppiskumer pind, vormiõõnsus ja eripärad | Tööriistateras, kõvasulam | Primaarne jooksev mõõgavormimine, vähendatud elektrilaengu töötlemine või käsitsi parandamine |
| Null meditsiiniseadet | Mikroskoopilised nullosakesed, kõrge pinnakvaliteet | Teras, terasesulamid, meditsiinilised plastid | Ülitäpne juuste väljatõmbamise töötlus, mis vastab meditsiiniliste andmete standardile |
| Fikseeritud prototüübi töötlemine | Mitmed kujundid, kiire transport | Messingisulamid, töötlemisplastid, komposiitmaterjalid | Lühike väljaõppeperiood, kiire omandamisvõimalus. |
| Kaunistamine ja funktsionaalne töötlemine | Ilu ja eriliste võimete kombinatsioon | Raud, raud, raud, plastik | Glasuurglasuuri esmane vormimine, kõrge pinnakvaliteet |
Vormfreesimise ohutusnõuded
Vormfreesimine ja kiire metallilõikus on tõhusad, kuid nendega kaasnevad märkimisväärsed ohud teravate tööriistade, lendavate laastude ja kiire pöörlemise tõttu. Operaatori ohutuse tagamiseks ja keskkonnakaitse säilitamiseks tuleb töötamise ajal järgida nõuetekohaseid ettevaatusabinõusid.
Operaatori ohutus
- Isikukaitsevahendid (PPE): Operaatorid peavad kandma kaitseprille, lõikekindlaid kindaid, libisemisvastaseid jalatseid ja muid kaitsevahendeid, et vältida lendavate prahtide ja kuumade laastude põhjustatud vigastusi.
- Masina korpused: Kasutage täielikult suletud kaitset avariiseiskamis- ja blokeeringumehhanismidega, et vältida volitamata või ohtlikku kasutamist.
- Ohutuskoolitus: Õnnetuste minimeerimiseks on oluline perioodiline koolitus tööriistade vahetamise, seadmete reguleerimise ja tavapäraste ohutusprotseduuride kohta.
Jahutusvedeliku kasutamine
- Keskkonnasõbralikud jahutusvedelikud: Kasutage biolagunevaid jahutusvedelikke, et vähendada keemilisi ohte ja keskkonnamõju.
- Hooldamine: Bakterite kasvu vältimiseks ja jõudluse säilitamiseks tühjendage ja värskendage jahutusvedelikku regulaarselt.
- Ringlussevõtt: Jäätmete vähendamiseks koguge ja taaskasutage kasutatud jahutusvedelikku kõikjal, kus see on võimalik.
Kiibi haldamine
- Klassifikatsioon ja kogumine: Eraldage metallilaastud tüübi järgi (raud, teras jne) ja suunake need ringlussevõtuprotsessidesse.
- Õli eemaldamine: Jäätmekäitlusõli eemaldamine ja õli taaskasutamine saastumise vähendamiseks.
- Jäätmeprotokollid: Kehtestage jäätmekäitluse, ventilatsiooni ja ohutu kõrvaldamise standardiseeritud protseduurid, et säilitada puhas ja ohutu töökeskkond.
Nende ettevaatusabinõude järgimine tagab ohutu, tõhusa ja keskkonnasõbraliku vormimisfreesimise.
Mvananenud Mjt Future
Intelligentse ja rohelise tootmise levikuga on vormfreesimisprotsessid muutunud automatiseeritumaks, tõhusamaks ja keskkonnasõbralikumaks. Kaasaegsed tehnikad võimaldavad täpset töötlemist väiksema energiatarbimise, väiksema jäätmete ja kiiremate tootmistsüklitega. Automatiseerimise, tehisintellekti ja uute tööriistamaterjalide kombineerimisega saavutatakse protsess suurema täpsuse ja suurema tootlikkuse.
Automatiseerimine ja tehisintellekti täiustused
Automaatsed tööriistavaheti (ATC) süsteemid vähendavad käsitsi sekkumist, optimeerivad tööjõukulusid ja võimaldavad pidevat ööpäevaringset tööd. Tehisintellektil põhinevad arvutused saavad reguleerida lõiketeid, optimeerida töötlemisetappe, pikendada tööriista eluiga ja lühendada tsükliaegu, parandades üldist efektiivsust.
Uue põlvkonna lõikeriistade materjalid
Nanokatted, näiteks TiAlN ja AlCrN, suurendavad kulumiskindlust ja soojuse hajumist, võimaldades suuremat lõikekiirust. Täiustatud karbiidist, keraamikast ja polükristallilise teemandist (PCD) tööriistad ületavad kitsaskohti suure kõvadusega või kuumakindlate materjalide töötlemisel.
Integreeritud tootmistehnoloogiad (CNC + puistematerjalid)
CNC-eeltöötlus koos puistematerjali töötlemisega võimaldab kiiret vormimist, vähendab materjalijäätmeid ja tagab suure mõõtmete täpsuse. Integreeritud töövood võimaldavad sujuvaid üleminekuid freesimise, stantsimise ja vormimise vahel, mille tulemuseks on lühemad tarneajad ja parem tootmise efektiivsus.
KKK
Mis on vormi freesimise eesmärk?
Vormfreesimise eesmärk on keerukate profiilide täpne ja tõhus tootmine. Minu praktikas kasutatakse seda protsessi ühtlaste kõveruste, soonte või nurkade loomiseks, mis tavalise otsafreesimisega oleksid aeganõudvad. See parandab tootlikkust, vähendades mitme tööriista toiminguid ühele seadistusele, vähendab kumulatiivseid tolerantse ja tagab täpsuse ±0.005 mm. See muudab selle oluliseks lennundus-, meditsiini- ja autotööstuse komponentide jaoks, kus töökindlus ja vahetatavus on kriitilise tähtsusega.
Millised on erinevat tüüpi vormifreesid?
Vormfreeside hulka kuuluvad nõgusad freesid sisekõverate jaoks, kumerad freesid väliskõverate jaoks ja nurkade ümardusfreesid servaraadiuste jaoks. Samuti kasutan ühe- ja kahenurgalisi freese kaldservade jaoks, T-soone freese soonte freesimiseks, hammasprofiilide freese hammasratasprofiilide jaoks ja kohandatud tööriistu unikaalsete geomeetriate jaoks. Freesi valik sõltub detaili konstruktsioonist, nõutavatest tolerantsidest ja materjalist – näiteks kõvasulamiotsaga tööriistade kasutamine karastatud terase puhul teravuse ja mõõtmete stabiilsuse säilitamiseks pikkade töötsüklite ajal.
Milliseid materjale saab vormifreesimisega töödelda?
Kasutan vormfreesimist selliste metallide puhul nagu alumiinium, roostevaba teras, titaan ja niklisulamid, aga ka tehniliste plastide, näiteks PEEK ja Delrin, töötlemisel. Samuti on levinud komposiidid ja mitteferroossed materjalid. Iga materjali puhul on vaja kohandatud lõikekiirust – alumiiniumi puhul 150–300 m/min, roostevaba terase puhul 50–90 m/min –, et optimeerida tööriista eluiga ja pinnaviimistlust. See mitmekülgsus muudab vormfreesimise sobivaks suuremahuliste ja väikesemahuliste projektide või masstootmise jaoks mitmes tööstusharus.
Järeldus
Vormfreesimine on ülitõhus ja täpne töötlemismeetod, mis on tänapäevases tootmises hädavajalik. Automatiseerimise, täiustatud materjalide ja CNC-tehnoloogia kombineerimise abil saadakse ühtlaselt kõrge kvaliteediga detaile, parandades samal ajal tootmise efektiivsust. Ettevõtted, kes neid meetodeid kasutavad, saavutavad konkurentsieelise täpsuse, kiiruse ja töökindluse osas.
TiRapidis pakume professionaalseid CNC-töötlemisteenuseid vormfreesimiseks ja kohandatud komponentide valmistamiseks. Meie meeskond aitab optimeerida tööriistade valikut, materjalide valikut ja töötlemisstrateegiat , et toota kvaliteetseid, kulutõhusaid ja usaldusväärseid osi lennunduse, autotööstuse ja tööstusrakenduste jaoks.
















