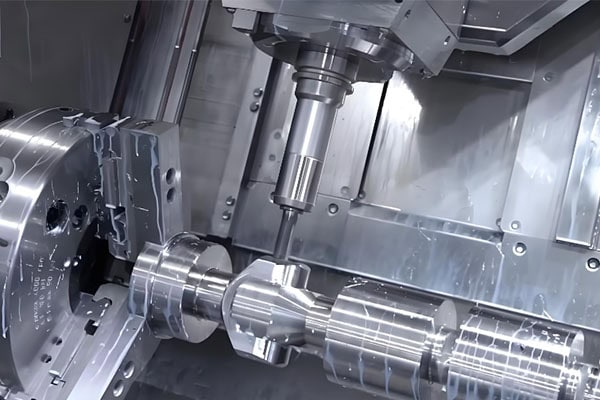
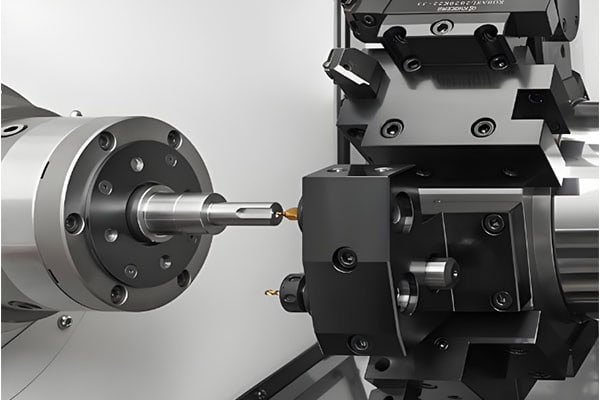
CNC-metallitöötluses unustatakse tooriku seadistamine sageli ära, kuigi sellel on otsene mõju töötlemise täpsusele. Lihtsate komponentide puhul saab enamiku töötlemistoiminguid sageli teha ühe seadistusega. Mitme töötlemispinna, keerukate aukude mustrite või spetsiaalse geomeetriaga metalldetailide puhul võib aga vaja minna mitut seadistust.
Rohkem seadistusi ei tähenda tingimata madalamat kvaliteeti, kuid iga täiendav seadistus loob uue võimaluse positsioneerimisvigade, kinnitusvigade ja tugipunktide muutuste tekkeks. Seetõttu on seadistuste arvu kontrollimine oluline osa CNC-töötlemise täpsuse ja järjepidevuse parandamisel.
Saama 20% välja lülitatud
Teie esimene tellimus
Vajad eritellimusel valmistatud metall- ja plastdetaile?
Miks vajavad metalldetailid mitut seadistust?
Kompleksse osa geomeetria
Mõned metallkomponendid ei ole lihtsad ühepinnalised struktuurid. Need võivad sisaldada mitut külgpinda, põhjapinda, auke, sooni ja keerukaid kontuure. Kui kõiki töötlemispiirkondi ei ole võimalik ühe seadistusega töödelda, tuleb toorik ümber paigutada.
Näiteks võib mehaaniline kronstein vajada kinnitusavasid ülaosas, avasid küljel ja kinnituspinda allosas. Kuna need elemendid asuvad erinevatel pindadel, ei pruugi kõigi toimingute tegemine ühe seadistusega olla otstarbekas.
Tööpingi piirangud
Erinevatel CNC-masinatel on erinev tööulatus, spindli orientatsioon ja tööriistade ligipääsetavus. Kui töötlemisalale ei pääse praeguse seadistusega tõhusalt ligi, võib olla vaja toorikut ümber paigutada.
Mitmeteljeline CNC-töötlus võib vähendada mõnede komponentide puhul vajalike seadistuste arvu. Suurte osade, erikomponentide ja kulutundlike töötlemisprojektide puhul on aga mitu seadistust endiselt levinud.
Erinevad toimingud nõuavad erinevaid positsioneerimismeetodeid
Jämetöötlus, poolviimistlus ja viimistlustoimingud võivad vajada erinevaid kinnitusstrateegiaid. Mõned komponendid võivad jämetöötluse ajal materjali eemaldamiseks vajada tugevat kinnitust, millele järgneb viimistluse ajal täpsem positsioneerimine.
Seega ei pruugi mitmed seadistused viidata kehvale protsessi planeerimisele. Seadistusstrateegia tuleks määrata vastavalt detaili geomeetriale ja töötlemisnõuetele.
Miks võivad mitmed seadistused mõjutada töötlemise täpsust?
Suurenenud positsioneerimisvead
Iga kord, kui töödeldavat detaili ümber paigutatakse, tuleb see tagasi oma ettenähtud asukohta viia. Isegi väike positsioneerimiskõrvalekalle võib põhjustada järgnevate töötlemisfunktsioonide nihkumist.
Üks positsioneerimisviga võib olla väga väike, kuid kui mitu töödeldud pinda peavad säilitama täpsed seosed, võivad need kõrvalekalded mõjutada kriitilisi mõõtmeid, nagu aukude vahekaugus, paralleelsus, perpendikulaarsus ja kontsentrilisus.
Andmepunktide muutused võivad põhjustada mõõtmete kõrvalekaldeid
CNC-töötlus tugineb selgelt määratletud töötlemisandmetele. Kui pärast tooriku ümberpaigutamist kasutatakse teistsugust positsioneerimisandmete süsteemi, võivad tekkida andmete ülekande vead.
Näiteks kui komponendil töödeldakse kahte vastavat auku eraldi seadistustes, võivad aukude omavahelised positsioonilised suhted muutuda ümberpositsioneerimisveade tõttu, isegi kui CNC-masinal endal on kõrge positsioneerimistäpsus.
Kinnitusjõud võivad toorikut deformeerida
Õhukeseinalised komponendid, pikad võllid ja alumiiniumdetailid võivad olla suhteliselt madala jäikusega ning neid võivad mõjutada kinnitusjõud. Liigne kinnitusrõhk võib põhjustada kerget deformatsiooni.
Kui toorik pärast töötlemist vabastatakse, võib elastne deformatsioon taastuda, põhjustades mõõtmete muutusi. Seetõttu tuleb õhukeseinaliste metalldetailide töötlemisel pöörata erilist tähelepanu kinnitusjõule ja seadistusstrateegiale.
Korduv positsioneerimine võib mõjutada töötlemise järjepidevust
Masstootmises võivad töödeldavate detailide positsioneerimise erinevused põhjustada üksikute komponentide mõõtmete erinevusi. See on eriti oluline täppismetallist detailide puhul, kus aukude asukohad, kontuurid ja montaažimõõtmed peavad jääma väga ühtlaseks.
Kuidas saab seadistusaega lühendada, parandades samal ajal täpsust?
Tehke rohkem toiminguid ühe seadistusega
Protsessi planeerimise käigus analüüsige eelnevalt detaili geomeetriat ja korraldage töötlemisjärjestus nii, et võimalikult palju toiminguid saaks teha ühe seadistusega.
Sobivate lõikeriistade, töötlemissuundade ja tööriistaradade valimisega saab vähendada tarbetut ümberpositsioneerimist, mis aitab minimeerida akumuleerunud positsioneerimisvigu.
Sobivate töötlemisandmete määramine
Stabiilsed ja usaldusväärsed võrdluspinnad, millel on head mõõtmete suhted, võivad parandada korduvat positsioneerimistäpsust.
Täppiskomponentide puhul on eelistatav võimaluse korral määrata mitu kriitilist mõõdet ühtse andmepunkti põhjal. See aitab vähendada andmepunktide muutustest tingitud vigu.
Kasutage ülitäpseid kinnitusvahendeid ja komponentide asukoha määramist
Kvaliteetsed kinnitusdetailid võivad parandada töödeldava detaili positsioneerimise stabiilsust. Levinud positsioneerimismeetodite hulka kuuluvad positsioneerimistihvtid, positsioneerimisplokid, V-plokid, vaakumkinnitusdetailid ja kohandatud tööriistad.
Masstootmise jaoks saab detaili geomeetria järgi konstrueerida spetsiaalsed kinnitusdetailid, mis võimaldavad iga tooriku kiiresti, täpselt ja korduvalt positsioneerida.
Kaalu mitmeteljelist või trei-freespinki
Kui komponendil on mitu keerukat töötlemispinda, võib kolmeteljeline CNC-masin vajada mitut seadistust. Neljateljelised ja viieteljelised töötlemiskeskused, aga ka trei-freespingid, suudavad teostada rohkem toiminguid vähemate tooriku ümberpaigutamise sammudega.
Seadistusaegade lühendamine mitte ainult ei vähenda positsioneerimisvigu, vaid lühendab ka abitootmisaega ja parandab üldist töötlemise efektiivsust.
Kas vähem seadistusi tähendab alati suuremat töötlemise täpsust?
Mitte tingimata. Seadistuste arv on ainult üks tegur, mis mõjutab töötlemise täpsust. Kui üks seadistus kasutab sobimatut positsioneerimismeetodit või liigne kinnitusjõud põhjustab tooriku olulist deformatsiooni, võib lõpptulemus olla halvem kui protsess, mis hõlmab kahte korralikult planeeritud seadistust.
Seetõttu ei tohiks CNC-metallitöötluse eesmärk olla lihtsalt iga detaili ühe seadistusega valmistamine. Selle asemel peaksid tootjad arvestama positsioneerimispunktide, kinnitusdetailide täpsuse, tooriku jäikuse, töötlemisvaru, tööriistaradade ja masina jõudlusega tervikuna.
Ülitäpsete metallkomponentide puhul on praktilisem eesmärk minimeerida seadistuste arvu, säilitades samal ajal täieliku töötlemise ligipääsetavuse ja tagades, et iga seadistus tagab stabiilse, usaldusväärse ja korduva positsioneerimistäpsuse.
See, kas metalldetail vajab mitut seadistust, sõltub peamiselt selle geomeetriast, töötlemispindade arvust, masina võimekusest ja protsessi nõuetest. Mitmed seadistused iseenesest ei ole tingimata probleem. Oluline on ümberpositsioneerimisel tekkivate vigade kontrollimine ja kinnitusest tingitud tooriku deformatsiooni vältimine.
CNC-täppistöötluse puhul saab töötlemisjärjekorra optimeerimise, ühtsete töötlemisandmete säilitamise, ülitäpsete kinnitusdetailide kasutamise ja mitmeteljeliste töötlemistehnoloogiate rakendamise abil tõhusalt vähendada ebavajalikke seadistusi, parandades samal ajal mõõtmete täpsust ja tootmise järjepidevust.
Hästi läbimõeldud seadistusstrateegia mõjutab lisaks töötlemise täpsusele ka tootmise efektiivsust, tootmiskulusid ja metallkomponentide lõppkvaliteeti.
autor
Galeni direktor ja asutaja
Oleme pühendunud tagama parima võimaliku teenuse pakkumise tootmistööstuses.
Pinnaviimistluse sümbolid on kompaktne viis öelda masinaehitajatele, inspektoritele ja tarnijatele, kuidas valmistatud pind peaks toimima. Väike viitmärk insenerijoonisel saab määratleda kareduse, materjali
Pooljuhtdušipea jaotab protsessigaase kiibil hoolikalt kavandatud kanalite ja väljalaskeavade võrgustiku kaudu. Selle geomeetria, materjal ja pinna seisukord mõjutavad seda, kui järjepidevalt...
Turbiinilaba on vormitud komponent, mis aitab liikuva vedeliku energiat mehaaniliseks energiaks muuta. Gaasi- või auruturbiinis töötavad pöörlevad labad statsionaarsete labadega.
Kompressori tiivik on kiirelt pöörlev komponent, mis kannab tsentrifugaalkompressoris gaasile mehaanilist energiat. Selle labad kiirendavad gaasi hoolikalt kavandatud voolukanalite kaudu, aidates...
Töödeldud pinna karedus kirjeldab mikroskoopilisi tippe ja orge, mis jäävad detailile pärast lõikamist. Need ebatasasused võivad olla liiga väikesed, et neid selgelt näha, kuid need võivad mõjutada hõõrdumist, tihendust,
Turbiinilabad on valmistatud materjalidest, mis on valitud vastavalt nende tööetapi temperatuurile, mehaanilistele koormustele ja keskkonnale. Niklipõhised supersulamid on tavalised kõrgtemperatuurilistes gaasiturbiinides, samas kui kuumakindlad terased on...
Kiipide kinnituspadrun on täppiskinnitusseade, mis toetab ja kinnitab ränikiipe pooljuhtide tootmise, kontrolli ja testimise ajal. Sõltuvalt konstruktsioonist kasutab see vaakumrõhku, elektrostaatilist külgetõmbejõudu,
Tera töötlemine toodab või viimistleb tiivaprofiili, kinnitusdetaile ja servi, mis võimaldavad teral oma konstruktsiooni sobituda ja töövedelikuga suhelda. Väljakutse seisneb nende kontrollimises.
CNC-töödeldud plaat võib küll oma paksuse piiresse jõuda, kuid tekitada siiski probleeme poltidega kinnitamisel. Kumer kinnituspind võib jätta tühimikke, moonutada toetatud komponenti,
Kuidas turbiinilabasid valmistatakse? Turbiinilabad on täppistehnoloogiliselt valmistatud komponendid, mis on valmistatud hoolikalt kontrollitud materjali ettevalmistamise, CNC-töötlemise, lihvimise, poleerimise ja kvaliteedikontrolli abil. Sõltuvalt laba konstruktsioonist on 5-teljeline CNC...
Piirangud, sobivused ja tolerantsid määravad vastuvõetava mõõtmete varieeruvuse ja montaažisuhted paaris olevate mehaaniliste komponentide vahel. Piirangud määravad lubatud maksimaalsed ja minimaalsed suurused, tolerantsid määravad lubatud varieeruvuse ja
Väljutustappid on väikesed vormikomponendid, kuid neil on oluline roll selles, kas survevalu teel valmistatud detail väljub vormist puhtalt ja ühtlaselt. Pärast plasti jahtumist umbes