
Töödeldud korpusel võib olla lame kinnituspind, sügav tasku, laagripesa ja keermestatud augud. Võll võib vajada viimistletud läbimõõte, sooni ja aksiaalset ava. Iga omadus esitab lõikeservale erinevad nõudmised, seega on tervikliku detaili valmistamiseks tavaliselt vaja mitut tööriista, mis töötavad planeeritud järjekorras.
CNC-töötlemisriistade mõistmine aitab inseneridel hinnata valmistatavust ja ostjatel esitada kasulikke küsimusi kavandatava protsessi kohta. See juhend selgitab peamisi tööriistaperekondi, kuidas neid vastavalt detailide nõuetele valida ning kuidas tööriistade ja tooriku kinnitusvahendid nende toimivust toetavad.
Mis on CNC-töötlusriistad?
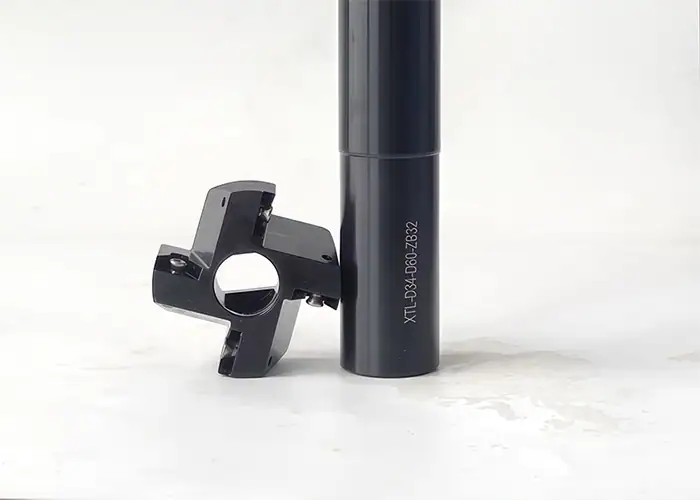
CNC-töötlusriistad on tööriistad, mida kasutatakse arvutiga juhitavatel masinatel toorikute vormimiseks ja viimistlemiseks. Peamiste lõikeriistade hulka kuuluvad freesid, treimisriistad, puurid, puurimisriistad, puurid ja keermestamisriistad. Nende geomeetria ja rakendus määravad, milliseid omadusi need luua suudavad.
CNC-masin tagab kontrollitud liikumise, võimsuse ja positsioneerimise. Lõikeriist haakub materjaliga. Freesimise ajal pöörleb lõikur tavaliselt programmeeritud trajektoori järgides. Tavapärases treimises pöörleb toorik tööriista vastu, mis liigub mööda selle pinda.
Termin CNC-lõikeriistad kirjeldab spetsiifiliselt tööriistu, mis eemaldavad materjali lõikamise teel. CNC-tööriistade laiemad käsitlused hõlmavad ka tööriistahoidikuid, kinnitusvahendeid ja seadistusseadmeid. Tsang hoiab lõikurit, kinnitusvahend määrab töödeldava detaili asukoha ja sond toetab mõõtmist. Nendel tugiseadmetel on lõikeservast erinevad funktsioonid.
Millised on CNC-töötlemisriistade peamised tüübid?
Peamised tööriistaperekonnad on korraldatud freesimise, treimise, aukude tegemise, keermestamise, soonte lõikamise ja servade viimistluse ümber. Valige perekond vastavalt nõutavale omadusele ja seejärel hinnake konkreetset tööriista ligipääsu, materjali ja joonise nõuete suhtes.
| töö | Ühised tööriistad | Tüüpilised omadused | Peamine valikukontroll |
| jahvatamine | Lõppfreesid, otsafreesid | Pinnad, taskud, seinad, profiilid | Lõikuri ja hoidiku ligipääs |
| Pööramine | Treimiskettad ja hoidikud | Välised läbimõõdud, õlad, otsapinnad | Servageomeetria ja tooriku tugi |
| Puur | Keerdpuurid, spetsiaalsed sügava augu puurid | Esialgsed augud | Sügavus ja laastu eemaldamine |
| Bore | Puurvardad, reguleeritavad puurpead | Suurendatud või viimistletud puurid | Jäikus ja saadaolev varu |
| Uurimine | Keraatorid | Valmis augu suurus ja pind | Eelmise augu kvaliteet |
| Keermestamine | Keermefreesid, keermefreesid, keermelõikurid | Sise- ja väliskeermed | Keerme spetsifikatsioon ja kasutatav sügavus |
| Soonestamine ja lahkamine | Soonte lõikekettad, lõiketerad | Süvendid, kinnitusrõnga sooned, eralduslõiked | Laius, ulatus ja kiibikontroll |
| Serva viimistlus | Kaldfreesid, süvistusfreesid, ebatasanduste eemaldamise tööriistad | Kaldservade, kruvipesade, servade eemaldamine | Määratud serva geomeetria ja juurdepääs |
Freesid
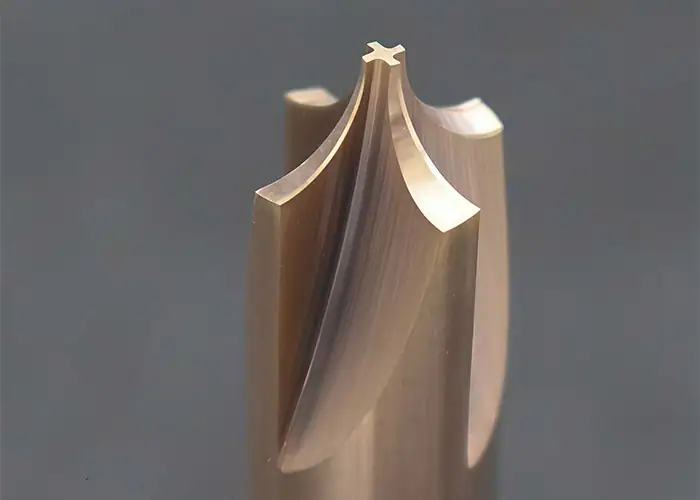
Freesid töötlevad tasaseid pindu, taskuid, sooneid, seinu ja kontuurjooni. Lõikeotsad kasutavad oma lõikeotsi ja perifeerseid servi mitmesugusteks toiminguteks. Otsfreesid toodavad tavaliselt laiu ja tasaseid pindu, kasutades sageli vahetatavaid lõiketerasid.
Korpuse puhul võib otsafreesiga avada sisemise tasku, samal ajal kui otsafreesiga valmistatakse ette kinnituspinda. Lõikuri läbimõõt mõjutab nurkade ligipääsu ja kogu tööriistakomplekt peab vabanema ümbritsevatest seintest ja klambritest. Need piirangud võivad enne töötlemise alustamist mõjutada detaili paigutust.
Kuulnina, nurkraadiuse, soonte freesimise ja muude profiilide lähemalt võrdlemiseks vaadake meie freeslõikurite tüüpide juhendit.
Treimis- ja lihvimistööriistad
Treimistööriistad töötlevad pöörlevaid osi, nagu võllid, hülsid ja puksid. Välistreimine võimaldab luua välisläbimõõte ja astmelisi profiile. Otsatöötlusega luuakse otsapinnad, samas kui sobivad profileerimistööriistad järgivad õlgi, koonuseid ja kontuure.
Paljudes treimiskomplektides on vahetatav lõiketera koos hoidikuga. Hoidik positsioneerib ja toetab lõiketera, samas kui lõiketera geomeetria, lõikematerjal ja nina raadius mõjutavad seda, kuidas serv lõikab ja laaste moodustab. Mõlemad peavad sobima saadaoleva lähenemissuuna ja ümbritsevate omadustega.
Jämeda ja viimistletud lõiked esitavad servale erinevaid nõudmisi. Raskemate lõigete jaoks loodud geomeetria ei pruugi kerge viimistlusprotsessi ajal hakkepukse tõhusalt kontrollida. Planeerimisel tuleks lõiketera sobitada tegeliku ettenihke ja lõikesügavusega, võttes arvesse tooriku jäikust. Sihvakas võll võib vajada lisatuge ja lühikestest jäikadest puksidest erinevat lõikestrateegiat.
Puurimisriistad
Puurid loovad auke toorikusse sisenedes. Levinud valikute hulka kuuluvad täisterapuurid ja vahetatavate otsikute või vahetükkidega konstruktsioonid. Keerdpuure kasutatakse laialdaselt, samas kui spetsiaalsed sügavate aukude tööriistad on mõeldud rakenduste jaoks, kus ulatus, juhtimine ja jahutusvedeliku etteanne nõuavad spetsiaalset lähenemist.
Augu sügavus, sisenemispind, väljumistingimused ja laastu eemaldamine on olulised valikutegurid. Kaldus sisenemispunkt võib lõikeservi ebaühtlaselt koormata. Sügavasse auku kinni jäänud laastud võivad tööriista või augu pinda kahjustada. Seetõttu peavad tööriista geomeetria, jahutusvedeliku juurdevool ja puuritsükkel koos töötama.
Punktiotsing võib aidata luua sobiva sisenemiskoha mõnede puurikonstruktsioonide jaoks, kuid selle geomeetria peab olema puuriga ühilduv. Seda ei tohiks automaatselt lisada igale augu tegemise marsruudile. Samamoodi võib ainuüksi puurimine rahuldada kliirensi nõude. Täiendav viimistlus on õigustatud, kui joonis või demonstreeritud protsessivõime seda nõuab.
Igavad tööriistad
Puurimisriistad laiendavad või viimistlevad olemasolevat auku. Treipink kasutab tavaliselt pöörleva komponendi sees puurvarda, samas kui töötluskeskus võib kasutada pöörlevat puurpead. Reguleeritavad peenpuurimissüsteemid võimaldavad lõikediameetrit vastavalt vajalikule avale seadistada.
Puurimine on kasulik laagripesade, pukside asukohtade ja muude sisemiste detailide puurimiseks, mille läbimõõt ja seos ümbritseva geomeetriaga on olulised. Sobiva toorikuvaru ja stabiilse seadistuse korral saab toimingu abil parandada augu geomeetriat ja määrata selle telje töötlemisseadistuse suhtes.
Ligipääs ja jäikus on olulised piirangud. Väike ava piirab varda läbimõõtu, samas kui sügav ava suurendab vajalikku üleulatust. Saadud konstruktsioon peab siiski tagama laastuvahe ja vastu pidama läbipaindele. Hinnake varda ja hoidikut koos lõikejõudude, varu ja tooriku toestusega.
Hõõritsemisriistad
Hõõritsad viimistlevad eelnevalt töödeldud augu, eemaldades suhteliselt väikese varu. Nende mitmed lõikeservad võimaldavad ettevalmistatud augu viia vajaliku suuruse ja pinnakvaliteedini, muutes need kasulikuks aukude ja muude korduvate aukude tunnuste leidmisel.
Eelnev toiming on oluline. Ava peab pakkuma valitud puurile sobivat materjali ja tööriist peab sisenema õige joondusega. Liiga väike või ebaühtlane varu võib takistada puuril ühtlast lõikamist.
Puurimise abil ei tohiks eeldada algse augu asendi- või sirgusvigade parandamist. Kui peamine mure on asukoht või joondus, võib protsess vajada teistsugust ettevalmistust või puurimisoperatsiooni. Valige puurimise ja puurimise vahel vastavalt joonisele ja olemasoleva augu seisukorrale.
Kraanid ja keermefreesid
Keermepuurid tekitavad ettevalmistatud aukudesse sisekeermeid. Stiilse otsaga konstruktsioonid suunavad laastud tavaliselt läbivates aukudes ettepoole, samas kui sobivad spiraalsoontega konstruktsioonid juhivad laastud ummistest aukudest tagasi. Materjal ja augu geomeetria määravad, kas konkreetne keermepuuri konstruktsioon on sobiv.
Keermepuurid, mis tekitavad keermeid plastse materjali nihutamise, mitte laastude lõikamise teel. Need nõuavad ühilduvat töödeldava materjali, kontrollitud augu ettevalmistamist ja sobivat määrimist. Nende laastuvaba toimimine ei muuda neid lõikekeermepuuridega asendatavaks.
Keermefreesid lõikavad keermeid koordineeritud spiraalse tööraja kaudu. Need vajavad ühilduvat masina liikumist ja piisavalt vaba ruumi, et lõikur saaks siseneda ja oma trajektoori järgida. Kui lõikuri konstruktsioon seda lubab, saab keermefreesiga katta erineva läbimõõduga keermeid sama sammu ja kujuga.
Keermestamine pakub sageli otseteed korduva sisekeerme suuruse saamiseks. Keermefreesimine pakub keerme läbimõõdu programmeeritud reguleerimist ja võib olla kasulik, kui laastukontroll või läbimõõtude vahemik muudab selle paindlikkuse väärtuslikuks.
Kinnitage keerme tähistus, tolerantsiklass ja kasutatav täiskeerme sügavus. Pimeauk vajab valitud tööriista ja mis tahes puurotsa geomeetria jaoks ruumi, mis ületab nõutava täiskeerme. Treitud detailide väliskeermeid saab toota ka spetsiaalsete keermelõiketeradega.
Soonte ja lahutusriistad
Soonte freesimise tööriistad teevad süvendeid välisläbimõõtudele, sisemistele avadele või otsapindadele. Kasutusalade hulka kuuluvad kinnitusrõngaste sooned, tihendi sooned ja kliirensi elemendid. Lõikusriistad lõikavad läbi treitud tooriku, et eraldada detail toorikust või ülejäänud osast.
Lõiketera ja tugitera või hoidik peavad vastama soone laiusele, sügavusele ja lähenemissuunale. Tööriist, mis ulatub välise sooneni, ei pruugi sobida tasapinnalise soone või sisemise süvendi jaoks. Lähedalasuvad õlad võivad hoidikut piirata isegi siis, kui lõikeserv tundub ligipääsetav.
Need toimingud võivad koondada lõikekoormusi kitsasse ruumi. Hoidke konstruktsioon nii jäik kui ligipääs võimaldab ja tagage laastude väljumistee. Lõikamise ajal tuleb protsessi käigus arvestada ka tooriku stabiilsuse ja eraldatud komponendi juhtimisega.
Kaldus- ja servade eemaldamise tööriistad
Kaldfreesid loovad selgelt määratletud nurga all olevaid servi. Süvistusfreesid tekitavad koonilisi süvendeid, sageli kruvipeade jaoks. Ebatasasendamise tööriistad eemaldavad servast pärast teist toimingut järele jäänud soovimatu materjali. Mõnes rakenduses kattuvad funktsioonid, kuid tööriista valiku määrab vajalik viimistletud geomeetria.
Joonisel võib olla vaja ühes avas mõõtmetega kaldlõiget ja teises ainult ebatasasuste eemaldamist. Mõlema serva suurendamine sama toiminguga võib muuta funktsionaalset pinda või vähendada kasutatavat keerme sügavust.
Planeerimisel tuleb tähelepanu pöörata tagumistele servadele ja lõikuvatele aukudele. Lõikur, mis ulatub augu esiosani, ei pruugi ulatuda selle väljundini ega sisemise ristmikuni. Spetsiaalsed tagumise kalde või ristava ebatasasuste eemaldamise tööriistad sobivad ligipääsetavate rakenduste jaoks, samas kui muud omadused võivad vajada eraldi viimistlusmeetodit. Määrake serva nõuded piisavalt varakult, et hõlmata vajalikku juurdepääsu ja kontrolli.
Kuidas valida CNC-tööriistu vastavalt detailide nõuetele?
Valige CNC-töötlusriistad, seostades iga omaduse materjali, mõõtmete nõuete, juurdepääsupiirangute ja tootmiskogusega. Seejärel kontrollige, kas masin ja kogu tööriistakomplekt suudavad kavandatud toimingut usaldusväärselt täita.
Alustage objektide geomeetriast ja juurdepääsust
Alustage valmis detailist ja suunast, millest seda saab töödelda. Ava, soon ja keermestatud umbiava võivad asuda üksteise lähedal, kuid nõuda väga erinevaid lähenemisviise.
Kontrollige kogu komplekti, sh varre, hoidiku ja pikenduste, tööulatust. Arvestage ka sisenemise, eemaldamise ja laastu eemaldamisega. Tööriist, mis mahub lõpliku CAD-kuju sisse, võib lähenemise ajal siiski kokku põrgata.
Kasulikud jooniste ja mudelite kontrollid hõlmavad järgmist:
- Õlgade või kitsaste avade taha peidetud omadused.
- Sügavad avad, mis piiravad lati läbimõõtu ja jäikust.
- Keermed, millel on nõutavast täiskeerme sügavusest veidi ruumi.
- Servad, mis pärast järjekordset toimingut ligipääsmatuks muutuvad.
Kui ligipääsu saamiseks on vaja ebatavaliselt pikka või spetsiaalset tööriista, arutage enne konstruktsiooni lõplikku vormistamist omaduste kohandamist. Ava või reljeefi väike muudatus võib luua praktilisema töötlemisprotsessi.
Sobitage protsess suuruse, asukoha ja viimistlusnõuetega
Augu läbimõõt, asukoht, vorm ja pinna tekstuur on eraldi nõuded. Läbimõõdu tolerantsi järgimine ei taga, et telg on õigesti paigutatud või et pind vastab viimistlusspetsifikatsioonile.
Enne viimistlusmarsruudi valimist tuleb vastuvõtukriteeriumid eraldi välja selgitada. Puur võib vastata oma suuruse nõuetele, kuid mitte täita silindrilisuse või positsiooni nõudeid. Toiming ja seadistamine peavad arvestama kõigi kohaldatavate väljakutsetega, sealhulgas seostega objektide ja mis tahes määratletud tugisüsteemi vahel.
Planeerige kontroll samade nõuete alusel. Läbimõõdumõõtur saab küll hinnata läbimõõtu, kuid see mõõtmine üksi ei määra asukohta tugipunkti suhtes. Asukoha ja geomeetriliste suhete määramiseks võib olla vaja koordinaatmõõtmist või muud sobivat meetodit. Ka kindlaksmääratud pinnatekstuur vajab sobivat kontrollimeetodit. Viimistlusoperatsiooni ja kontrollimeetodi koos valimine väldib ühe läbimõõdu näidu käsitlemist täieliku vastavuse tõendina.
Tööriista geomeetria ja lõikematerjali sobitamine toorikuga
Määrake sulam ja seisukord, mitte üldine nimetus, näiteks metall või plast. Tööriista valikut mõjutavad kõvadus, hakkeomadused, abrasiivsus ja kalduvus serva külge kleepuda.
Treimisel peavad lõiketera klass ja laastumurdja geomeetria sobima materjali ja lõiketingimustega. Terav serv, mis sobib kõrgtugeva alumiiniumisulami jaoks, võib olla halb valik karastatud terase katkestatud lõikeks. Puuride ja keermepuuride puhul peavad soone ja lõikeserva disain arvestama ka materjali tekitatud laastudega.
Kiirlõiketeras ja kõvasulam pakuvad erinevaid kombinatsioone sitkusest, kulumiskindlusest ja töövõimest. Katted peavad sobima aluspinna, tooriku ja rakendusega. Kattega tööriist ei ole automaatselt parim valik iga materjali jaoks.
Kasutage lähtepunktina tööriistatootja soovitusi ja seejärel määrake lõiketingimused tegeliku seadistuse jaoks. Kiiruse või etteande kopeerimine teisest tööst ilma materjali seisukorda, tööriista haardumist ja jahutusvedeliku etteannet kontrollimata võib kahjustada muidu mõistlikku valikut.
Mõelge tootmismahule ja tööriistade haldamisele
Prototüübi loomisel eelistatakse sageli kergesti kättesaadavaid tööriistu ja protsessi, mis võimaldab disainimuudatusi. Spetsiaalne tööriist muutub atraktiivsemaks, kui stabiilne disain ja eeldatav tellimiskogus õigustavad selle ettevalmistamise ja asendamise nõudeid.
Korduva tootmise korral hinnake, kuidas tööriistu tuvastatakse, eelseadistatakse, kontrollitakse ja asendatakse. Määrake, millised tööriistad kontrollivad kriitilisi omadusi ja kuidas kulumist tuvastatakse enne, kui need omadused oma piiridest välja triivivad. Asendusdetailidel või -tööriistadel peaks olema kontrollitud seadistusprotseduur, et protsess jääks pärast muudatust järjepidevaks.
Võrdle pigem tootmiskulude kogusummat kui ainult lõikuri ostuhinda. Olulised kulud hõlmavad seadistamist, töötlemisaega, tööriistavahetust, kontrolli ning ümbertöötlemise või praagitud osade tagajärgi. Hankemeeskonnad saavad küsida, kuidas kavandatav tööriistakomplekt toetab korduvaid tellimusi ja millised muudatused nõuaksid protsessi uuesti kontrollimist.
Kuidas tööriistade ja tooriku kinnitusvahendid toetavad CNC-tööriistu?
Tööriista fikseerimine kinnitab ja positsioneerib lõikeriista, samas kui tooriku fikseerimine paigutab ja toetab detaili. Mõlemad mõjutavad seda, kas valitud tööriist suudab soovitud funktsiooni järjepidevalt toota, eriti piiratud ulatuse või detaili jäikuse korral.

Tööriistahoidikud, padrunid ja tööriistade seadistamine
Pöörlevate tööriistade puhul kasutatakse spindliga ühendamiseks ühilduvaid padruneid, tsange või muid hoidikuid. Treiterade ja puurvarraste puhul kasutatakse revolvertorni või masina liidesega sobivaid hoidikuid. Ühendus peab tagama toimingu jaoks sobiva haarde, kliirensi ja jäikuse.
Pöörleva sõlme puhul mõjutab vise lõikeservade ühtlast haardumist. Puhtad vastaspinnad, õige montaaž ja sobiv kinnitus aitavad seda kontrollida. Hoidke toetamata tööriista pikkus nii lühikesena, kui detaili ja hoidiku vahe lubab, säilitades samal ajal ettenähtud haardepikkuse.
Tööriista pikkus, läbimõõt ja vastavad nihked peavad vastama tegelikule komplektile. Eelseadistus ja masinasisene mõõtmine saavad seda seadistust toetada. Täpne nihe ei saa kompenseerida ebastabiilset hoidikut ja jäik hoidik ei saa korrigeerida valesti sisestatud tööriista mõõtmeid.
Kinnitusvahendid, tugipunktid ja tooriku tugi
Kinnitusvahend määrab, kuidas detaili töötlemise ajal paigutatakse ja fikseeritakse. Selle kinnituspinnad peaksid toetama valitud tugipunkti strateegiat, eriti kui elemendi asukoht sõltub varasemast toimingust.
Kinnitus peab vastu pidama lõikekoormustele ilma komponenti moonutamata. Õhukesed seinad ja peenikesed sektsioonid võivad vajada lokaalset tuge või järjekorra muutmist, et materjali eemaldamine ei jätaks painduvat detaili suurtele lõikejõududele allutatuks.
Juurdepääs, tugi ja mõõtmine peavad kogu marsruudi vältel olema ühilduvad. Kinnituse ajal deformeeruda võivate osade puhul peaks kontrollplaanis olema kindlaks määratud ka nõutav kinnitustingimus. Tihedalt kinnitatud komponendi mõõtmine võib varjata liikumist, mis ilmneb pärast vabastamist.
Kuidas CNC-tööriistu kombineeritakse tervikliku detaili töötlemiseks?
Täielik detail valmistatakse tööriistade kombineerimise teel vastavalt selle omadustele ja planeerides, kuidas iga toiming järgmiseks valmistub. Järjestus peaks säilitama kasulikud paigutuspinnad, pakkuma vajadusel viimistlusvaru ja hoidma olulised omadused ligipääsetavana.
Näide täppisavadega ja -keermetega korpusest
Kujutage ette alumiiniumkorpust, millel on kinnituspind, sisemine tasku, täppisava ja keermestatud kinnitusavad. Võimalik tööriistakava määrab igale toimingule erineva rolli:
| Osa funktsioon | Võimalik tööriist | Protsessi eesmärk |
| Paigalduspind | Näo frees | Määrake kinnituspind või järgnev asukoht |
| Sisemine tasku | Otsveski | Eemaldage sisemine toorik ja viimistlege ligipääsetavad seinad |
| Kliirens ja eelaugud | Drill | Valmistage augud valmismõõdus või valmistage ette järgmiseks toiminguks |
| Täppisava | Peenpuurimise tööriist või puur | Lõpeta puurauk marsruudil, mis vastab selle nõuetele |
| Manusniidid | Lõikekeerme- või keermefreesi | Tooge kindlaksmääratud kasutatav niit |
| Avanevad servad | Kaldus- või ebatasanduste eemaldamise tööriist | Määrake vajalik servatingimus |
Oluline otsus on see, kuidas need toimingud omavahel suhtlevad. Kui ava asukoht kinnituspinna suhtes on kindlaks määratud, peab seadistus selle seose kindlaks määrama. Kui tasku jätab ava ümber õhukese seina, peab planeerija enne lõpliku suuruse valimist arvestama jäikuse muutust.
Keerme ettevalmistus mõjutab ka hilisemat tööd. Augu sügavus peab sobima valitud keermestamismeetodiga ja serva viimistlus peab säilitama vajaliku täiskeerme sügavuse. Lõplikus plaanis tuleks selgitada, millistel pindadel korpus paikneb ja kuidas kriitilisi seoseid kontrollitakse.
Treitud võlli või puksi näide
Astmeline võll võib kombineerida välistreimist, tasapinnatöötlust, aksiaalset puurimist, soonte freesimist ja väliskeermete freesimist. Puks võib ava loomiseks lisada sisemist puurimist või hõõritsemist. Eraldamisriist võib mõlemat komponenti vardamaterjalist eraldada.
Seadistus määrab, kuidas need tööriistad koos töötavad. Ühises seadistuses oleva detaili töötlemisel tekkivad detailid võivad jagada sama positsioneerimistingimust. Pärast ülekandmist valminud detailid nõuavad komponendi uuesti positsioneerimiseks ja toetamiseks teadlikku meetodit.
Õhukese seinaga puksi puhul tuleb välisläbimõõdu ja ava viimistlemisel pöörata tähelepanu kinnitusdeformatsioonile ja lõikekoormustele. Peenikese võlli puhul võib materjali eemaldamine vähendada jäikust enne lõplike läbimõõtude valmimist. Need mured võivad muuta jämetöötluse järjekorda, viimistlusvaru või tugikonstruktsiooni.
Seega ulatub tööriistade plaan enamast kui lihtsalt lõikurite loendist. See peaks ühendama valitud servad ja hoidikud valmisdetaili tooriku, tooriku kinnituse, tööjärjestuse ja kontrollinõuetega.
KKK
Kuidas tööriistade kulumine mõjutab CNC-töötlust?
Tööriistade kulumine võib põhjustada mõõtmete nihet, halvemat pinnaviimistlust ja ebaühtlast detailide kvaliteeti. Kulumise jälgimine ja tööriistade asendamine või indekseerimine enne, kui need ületavad protsessi piire, aitab säilitada korduvust.
Mis on tööriista nihe CNC-töötluses?
Tööriista nihe on CNC-juhtimissüsteemis salvestatud väärtus, mis arvestab tööriista geomeetriaga, näiteks pikkuse või raadiusega. Kulumisnihked võimaldavad lõikeserva kulumisel teha väikeseid mõõtmete korrektsioone.
Mis on CNC-masinal reaalajas tööriistade valmistamine?
Pingestatud tööriistad kasutavad freesimiseks, puurimiseks ja keermestamiseks CNC-treipingil või treimiskeskuses pöörlevaid jõuseadmega tööriistu. See võimaldab ühe seadistusega töödelda rohkem detaile, vähendades masinatevahelist ülekannet.
Järeldus
CNC-töötlusriistade valimine algab iga funktsiooni nõuete mõistmisest. Freesid, treimisriistad, puurid, sisetreimisriistad, hõõritsad ja keermestamisriistad täidavad igaüks erinevat eesmärki. Praktiline protsess ühendab need sobivate hoidikute, tooriku toe ja kontrolliga, mis kinnitab ettenähtud tulemust.
TiRapid pakub täppis-CNC-töötlust metall- ja insener-plastdetailide jaoks, pakkudes tootmistagasisidet ja mõõtmete kontrolli prototüüpide ja väiketootmise jaoks. Saatke oma CAD-mudel, joonis, materjal, kogus ja olulised nõuded, et arutada praktilist töötlemisviisi ja küsida hinnapakkumist.
















