
Tööstusseadmetes kasutatavad hammasrattad ei pruugi tunduda eriti keerulised, kuid pärast paigaldamist võib isegi väike mõõtmete viga muutuda tõsiseks probleemiks. Hambaprofiili või augu asendi väikest kõrvalekallet võib iseenesest olla raske märgata, kuid pärast paigaldamist võivad kiiresti ilmneda müra, vibratsioon ja kiirenenud kulumine. Pidevalt töötavate seadmete puhul peab hammasratas tegema enamat kui lihtsalt joonisele vastama. See peab sujuvalt hambuma, säilitama mõõtmete stabiilsuse ja taluma korduvat töötamist. CNC-töötlus pakub paremat kontrolli hammasratta välisläbimõõdu, ava, otsapinna ja sellega seotud omaduste üle, kuid protsessi planeerimine ja kontroll on sama olulised.
Mida tuleb CNC-töötlemisel tööstusseadmete hammasrataste töötlemisel kontrollida?
Hammasrattad on funktsionaalsed mehaanilised komponendid, mille puhul välismõõtmed on vaid osa nõudest. Hammaste profiil, hammaste vahekaugus, ava asend ja töödeldud pindade omavaheline suhe võivad kõik mõjutada tegelikku jõudlust. Tööstusseadmetes kasutatavad hammasrattad peavad sageli ka pikka aega pidevalt töötama. Väike töötlemiskõrvalekalle võib järk-järgult areneda ebanormaalseks müraks, temperatuuri tõusuks või ülekandeprobleemideks. Kriitiliste mõõtmete ja töötlemisandmete selgitamine enne tootmist võib muuta kogu tootmisprotsessi palju stabiilsemaks.
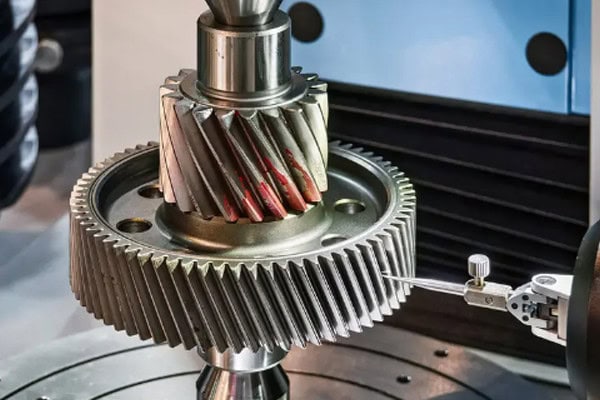
Hambaprofiil ja hammaste vahe mõjutavad hammasrataste hambumist
See, kas hammasratas pärast kokkupanekut sujub, sõltub suuresti selle hambaprofiili täpsusest ja hammaste vahekaugusest. Töötlemise ajal, eriti viimistlustööde ajal, on vaja stabiilset tööriista ja sobivaid lõiketeid. Täppisülekandekomponentide puhul tuleb tähelepanu pöörata ka hambapindade karedusele ja ebatasasustele.
- Kontrollige hambaprofiili: liigne profiili hälve võib põhjustada ebaühtlast kontakti vastashammasrataste vahel ja tekitada täiendavat töömüra.
- Säilitage ühtlane hammaste vahe: Märkimisväärne viga ühe hamba vahekauguses võib ülekande ajal põhjustada perioodilisi kõikumisi.
- Töötle hambajuure ja -otsa piirkondi korralikult: nendes piirkondades olevad ebatasasused või töötlemisjäljed võivad pärast hammasratta kasutuselevõttu kulumist kiirendada.
Hammasrataste töötlemine ei seisne lihtsalt tooriku ümber hammaste ringikujulise lõikamises. Oluline on säilitada iga hamba vahel ühtlane geomeetriline suhe. Partiidena toodetud tööstusseadmete komponentide puhul on stabiilne täpsus palju väärtuslikum kui vaid ühe visuaalselt täiusliku proovi tootmine.
Ava ja otsapinna täpsus mõjutavad paigaldust
Hammasrattad paigaldatakse tavaliselt võllidele, hülssidele või muudele ülekandekomponentidele, mistõttu on ava ja otspind olulised montaaži viited. Kui ava läbimõõt, ümarus või otspinna seisukord on ebaühtlane, võib hammasratas pärast paigaldamist ekstsentriliselt töötada. Mida kiiremini seade töötab, seda märgatavamaks need probleemid muutuvad.
| Kriitiline piirkond | CNC-töötluse fookus | Mõju seadmetele |
| Hamba pind | Hambaprofiil, hammaste vahekaugus, pinna kvaliteet | Võrgu stabiilsus ja töömüra |
| Puurima | Läbimõõt, ümarus, positsioonitäpsus | Võlli sobivus ja kontsentrilisus |
| Lõpu nägu | Tasasus, risti asetsev suhe | Aksiaalne positsioneerimine |
| Hambajuur | Nurkade töötlemine, servade eemaldamine, üleminekualad | Kasutusiga ja tööstabiilsus |
| Väline diameeter | Mõõtmed, läbimõõt | Kõrvuti asetsevate komponentide vaheline kaugus ja liikumine |
Käigukasti otsakorralolekut ei tohiks tähelepanuta jätta
Isegi kui põhihammaste mõõtmed näivad vastavat nõuetele, tuleks valmis hammasratast siiski kontrollida radiaalse ja aksiaalse viske suhtes. Tööstusseadmete puhul, mis vajavad kiiret pöörlemist või täpset positsioneerimist, võib isegi väike ekstsentrilisus mõjutada käigukasti jõudlust. Töötlemispunkti valik, kinnitusdetailid ja masina täpsus võivad kõik lõpptulemust mõjutada.
Hammasratasmaterjalid vajavad erinevaid CNC-töötlusstrateegiaid
Tööstusseadmete hammasrattaid saab valmistada mitmesugustest materjalidest, sealhulgas legeerterasest, roostevabast terasest, alumiiniumisulamitest ja teatud vasesulamitest. Nende kõvadus, sitkus ja kuumtöötlustingimused võivad põhjustada väga erinevat lõikekäitumist. Hanke käigus ei pruugi ainult materjali nime esitamisest piisata. Enne töötlemise alustamist tuleks kinnitada ka materjali klass, seisukord ja nõutav lõppjõudlus.
Legeerterasest hammasrattad vajavad tähelepanu kulumiskindlusele ja järeltöötlusele
Legeerterast kasutatakse laialdaselt hammasrataste valmistamiseks, mis peavad vastu pidama suurematele ülekandekoormustele. Töötlemisprotsessis tuleb arvestada jämetöötluse, viimistluse ja järgneva kuumtöötluse tagajärjel tekkivate mõõtmete muutustega. Kui on vaja karastamist, karastamist või muud pinnakarastusprotsessi, tuleks eelnevalt planeerida sobiv töötlemisvaru. Vastasel juhul võib mõõtmete korrigeerimine pärast töötlemist keeruliseks osutuda.
- Materjali eemaldamise kontrollimine jämeda töötlemise ajal: Põhihammasratta geomeetria stabiilne kindlaksmääramine ja hilisema viimistluse töökoormuse vähendamine.
- Enne kuumtöötlust jätke sobiv varu: reserveerige piisavalt materjali järgnevateks parandus- ja viimistlustöödeks.
- Kontrollige hamba pinda pärast kõvenemist: veenduge, et kõvadus ja mõõtmed vastavad ettenähtud töötingimustele.
Roostevabast terasest hammasrattad vajavad töötlemissoojuse paremat kontrolli
Roostevabast terasel on suhteliselt kõrge sitkus ning see võib töötlemise ajal tekitada materjali kuhjumist, kuumenemist ja tööriista kiirendatud kulumist. Kui lõikeparameetreid ei kontrollita korralikult, võivad hamba pinnale tekkida soovimatud töötlemisjäljed. Selle materjali töötlemisel tuleb pöörata suuremat tähelepanu tööriista seisukorrale, jahutusele ja laastu eemaldamisele.
Alumiiniumisulamist hammasrattad vajavad tähelepanu puuridele ja deformatsioonile
Alumiiniumisulamist hammasrattad on kerged ja võivad olla kasulikud tööstusseadmetes, kus on oluline vähendada massi või inertsi. Materjali on suhteliselt lihtne lõigata, kuid hammaste vahede ja aukude ümber võivad tekkida ebatasasused. Liigse kinnitusjõu korral võivad õhukesed sektsioonid deformeeruda. Nõuetekohane kinnitus ja spetsiaalne ebatasasuste eemaldamise protsess aitavad säilitada mõõtmete täpsust.
Erinevad materjalid vajavad erinevaid töötlemisstrateegiaid. Pakkumise taotlemisel peaksid kliendid ideaalis esitama koos materjali klassi, kõvaduse, kuumtöötlusnõuded ja kavandatud töötingimused. Selge teave võimaldab tarnijal tuvastada võimalikke töötlemisprobleeme varem ja vähendada hiljem ebavajalikke muudatusi.
Kuidas saavad tööstusseadmete käigukastid partiitootmises järjepidevust säilitada?
Tõeline väljakutse algab sageli siis, kui hammasrattaprojekt liigub prototüübi tootmisest partiitootmisse. Ühe kvalifitseeritud hammasratta tootmine pole eriti keeruline; stabiilse täpsuse säilitamine kümnete või sadade osade puhul on CNC-töötlusprotsessi palju suurem proovikivi. Tööriistade kulumine, kinnitusdetailide varieerumine, materjalimuutused ja masina seisukord võivad kõik tootmise käigus mõõtmeid järk-järgult muuta.
Peamised parameetrid tuleks enne partiitootmist fikseerida
Enne tavapärase tootmise alustamist tuleks kinnitada jooniste muudatused, materjal, töötlemisandmed, tööriistad ja kriitilised mõõtmed. Kui prototüüp on läbinud montaažitesti, ei tohiks tootmismeetodit masstootmise ajal ettevaatamatult muuta.
- Joonise revisjoni lukustamine: takistab erinevate versioonide samaaegset kasutamist tootmispõrandal.
- Säilitage ühtsed töötlemisandmed: vähendage tootmispartiide vahelisi positsioneerimiserinevusi.
- Kriitiliste mõõtmete salvestamine: looge kasulikke võrdlusandmeid edaspidiseks tootmiseks ja protsesside jälgimiseks.
- Tööriista eluea haldamine: liigne tööriista kulumine võib järk-järgult mõjutada hambapindu, ava mõõtmeid ja üldist töötlemise täpsust.
Protsessisisene kontroll on praktilisem kui kõige kontrollimine lõpus
Kui mõõtmete kõrvalekalle avastatakse alles pärast kogu partii valmimist, võivad ümbertöötlemiskulud kiiresti suureneda. Tootmise ajal saab sobivate intervallidega kontrollida olulisi mõõtmisi, nagu hamba paksus, ava suurus, otsapinna seisukord ja jooksumõõt. Suuremate tellimuste puhul aitavad töötlemistingimused stabiilsena hoida ka esimese detaili kinnitus ja protsessiandmed.
Mida tuleks enne saatmist kontrollida?
Lõplik kontroll ei tohiks keskenduda ainult kriimustustele või nähtavatele pinnadefektidele. Tööstusseadmete kliendid vajavad osi, mida saab paigaldada ilma tarbetu reguleerimiseta, seega tuleks kriitilisi mõõtmeid, hambapindu, ava asukohti ja kõiki spetsifikatsioonidega seotud materjali- või kuumtöötlusnõudeid joonise ja ostuspetsifikatsioonide alusel kontrollida.
| Kontrollpunkt | Põhisisu | Tüüpiline eesmärk |
| piirmõõt | Välisläbimõõt, hammasratta laius jne. | Kinnitage põhispetsifikatsioonid |
| Käigukasti parameetrid | Hambaprofiil, hammaste vahe, hamba paksus | Kontrollige võrgusilma nõudeid |
| Puurima | Läbimõõt, ümarus | Veenduge võlli sobivuses |
| Otsa saama | Radiaalne ja aksiaalne viske | Vähendage ekstsentrilist tööd |
| Materjal ja kuumtöötlus | Materjali seisukord, kõvadus | Vastake töötingimustele |
Kuidas peaksite hindama CNC-töötlemise tarnijat tööstusseadmete hammasrataste jaoks?
Hammasrataste hankimine hõlmab enamat kui lihtsalt ühikuhindade võrdlemist. Kuna hammasrattad mõjutavad otseselt järgneva montaaži ja käigukasti jõudlust, tasub enne tellimuse esitamist kontrollida töötlemiskogemust, jooniste tõlgendamist, kontrollivõimet ja partiitootmise stabiilsust. Kohandatud tööstusseadmete komponentide puhul võivad need tegurid otseselt mõjutada tarne- ja ümbertöötlemiskulusid.
Vaadake nii mehaanikakogemust kui ka kontrollivõimet
Sobiva CNC-seadme olemasolu on alles alguspunkt. Tarnija kogemused täppisülekandekomponentidega on kasulikumad, kui hinnatakse, kas nad suudavad tegeliku projektiga toime tulla. Kliendid saavad küsida hammasrataste töötlemise võimaluste, ava täpsuse, hambapinna kontrollimise meetodite ja mõõtmete kontrollimise aruannete esitamise kohta. Kuumtöötlust vajavate projektide puhul tasub ka kinnitada, kuidas töötlemis- ja järeltöötlusprotsessid on koordineeritud.
Prototüübi arendus peaks sujuvalt ühenduma partiitellimustega
Paljud tööstusseadmete projektid algavad väikese koguse hammasratastega montaažikatsetuste tegemiseks. Kui disain on kontrollitud, võib tellimus liikuda tavatootmisse. Kui prototüübi ja partiitootmisprotsessid on täiesti erinevad, võivad hiljem ilmneda mõõtmete erinevused. Stabiilsem lähenemisviis on kanda valideeritud tugiandmed, tööriistad ja kriitilised parameetrid prototüübi tootmisest järgmisse partiitootmisse.
Suhtluse efektiivsus on samuti osa hankekuludest
Hammasrataste joonised võivad sisaldada teavet nagu moodul, survenurk, hammaste arv, hammasratta laius, puuri läbimõõt, tolerantsid ja kuumtöötlusnõuded. Iga ebaselge detail võib mõjutada töötlemise tulemust. Tarnija, kes tuvastab potentsiaalsed probleemid ja kinnitab ebaselged nõuded enne hinnapakkumise esitamist, saab märkimisväärselt aega kokku hoida võrreldes probleemide avastamisega pärast tootmise algust. Kohandatud tööstusseadmete komponentide puhul võib alguses toimuv kindel suhtlus vähendada tarbetuid muudatusi ja ümbertöötlemist hiljem.
Tööstusseadmete hammasrataste CNC-töötlus sõltub lõppkokkuvõttes ülekande täpsusest, montaaži stabiilsusest ja järjepidevast tootmistulemusest. Alates hambaprofiilist ja -vahest kuni puuride, jooksu, materjalitöötluse ja partiikontrollini vajab iga etapp selget tootmisplaani. Klientidele, kes vajavad hammasrataste prototüüpe, kohandatud töötlemist või partiitootmist, pakub TIRAPID tuge jooniste ülevaatamisest ja CNC-töötlemisest kuni kvaliteedikontrollini, aidates kohandatud hammasratastel sujuvamalt tööstusseadmete montaaži liikuda.
















