
Akrüüli täppistöötlus nõuab põhjalikku arusaamist materjali käitumisest, tööriistavalikutest ja kontrollitavatest protsessiparameetritest. Olin kokku võtnud akrüüli peamised omadused, sobivad materjalitüübid, töötlemisstrateegiad, tööriistade ja parameetrite valiku, viimistlusmeetodid, tõrkeotsingu tavad ja levinumad rakendused, aidates disaineritel ja inseneridel kiiresti omandada kvaliteetsete akrüülkomponentide tootmiseks vajalikud põhitõed.
M Is Akrüül
Akrüül, tuntud ka kui PMMA või pleksiklaas, on läbipaistev termoplast, millel on suurepärane optiline selgus, hea mehaaniline tugevus ja suurepärane töödeldavus. Minu tootmiskogemuse kohaselt on akrüüli materjali käitumise mõistmine võtmetähtsusega suure läbipaistvuse ja stabiilse mõõtmete täpsuse saavutamiseks.
Levinud alternatiivsed materjalid IAkrüüli töötlemine
| MATERJAL | Peamised eelised | Löögikindlus | Töödeldavus | Tüüpilised kasutusalad | Kulutase |
| Polükarbonaat (PC) | Suur vastupidavus, kuumakindel, suurepärane vastupidavus välistingimustes | Umbes 250 korda tugevam kui akrüül | Hea töödeldavus, kuid ülekuumenemisel sulab kergesti | Kaitsekilbid, prilliklaasid, masinakaitsed, valgustuskorpused | Kõrge |
| ABS | Kulutõhus, tugev löögikindlus, hea mõõtmete stabiilsus | Hea löögikindlus | Lihtsalt CNC-masinaga töödeldav, ideaalne survevaluga masstootmiseks | Autoosad, tarbeelektroonika korpused, konstruktsioonielemendid | Madal |
| petg | Paindlik, pragunemiskindel, termovormitav, kasutajasõbralik | Keskmine kuni kõrge löögikindlus | Lihtne lõigata, kuumtöödelda ja keerukateks kujunditeks vormida | Sildid, pakendid, kaaned, väljapanekutooted | Keskmiselt madal |
| Akrüül (PMMA) | 92% läbipaistvus, suurepärane välimus, optilise kvaliteediga töödeldavus | Mõõdukas löögikindlus | Nõuab töötlemise ajal kuumuse kontrolli, ideaalne silmapaistvate osade jaoks | Vitriinide stendid, optilised elemendid, meditsiiniaknad, dekoratiivesemed | Keskmine |
Akrüüli materjali omadused
Tihedus: 1.18 g/cm³, mis muudab akrüüli klaasist oluliselt kergemaks, säilitades samal ajal tugevuse, mis on eeliseks kergekaaluliste rakenduste puhul.
Tõmbetugevus: jääb vahemikku 8,000–11 000 psi, mis tagab vastupidavuse purunemata pingele ja parema vastupidavuse võrreldes klaasiga.
UV-kindlus: Akrüülil on suurepärane UV-kindlus ja võime taluda pikaajalist päikesevalgust, mistõttu sobib see ideaalselt välistingimustes siltide, autokomponentide ja meditsiiniseadmete jaoks.
Löögikindlus: Kuigi akrüül on klaasist löögikindlam, on see vähem vastupidav kui polükarbonaat, mis tähendab, et see on tugeva löögi või pinge korral pragunemisele kalduvam.
Akrüüli kerguse, tugevuse ja selguse kombinatsioon muudab selle populaarseks valikuks paljudes rakendustes, kuigi tuleb olla ettevaatlik suure mõjuga olukordades, kus polükarbonaat võib olla sobivam alternatiiv.
Mis on CNC akrüültöötlus
CNC-akrüültöötlus viitab akrüül- (PMMA) tooraine muutmisele ülitäpseks ja läbipaistvaks komponendiks, kasutades selliseid seadmeid nagu CNC-freespingid, laserlõikurid, graveerijad, puurid ja treipingid. Võrreldes traditsioonilise käsitsi valmistamisega pakub CNC-töötlus täpsemaid tolerantse, paremat korduvust ning optilise kvaliteediga servi ja pindu.
Akrüüli jaoks kasutatavad tavalised töötlemisprotsessid
Akrüüli töötlemisel valin tavaliselt sobiva protsessi, mis põhineb detaili geomeetrial, läbipaistvusnõuetel ja lõplikul rakendusel. Allpool on toodud kõige laialdasemalt kasutatavad täppistöötlusmeetodid:
CNC freesimine
CNC-freesimine eemaldab akrüülmaterjali otsfreesi kiire pöörlemise abil. Lõikeservad järgivad programmeeritud töötrajektoore ja töötlevad materjali kiht kihi haaval. Põhiprintsiip on „laastupõhine lõikamine“, kus teravad positiivse kaldega servad lõikavad materjali puhtalt, nii et see väljub laastudena, mitte sulamisena. See meetod sobib suurepäraselt tasapindade, taskute, kaldservade ja keerukate 3D-geomeetriate töötlemiseks.
CNC treimine
CNC-treimine pöörleb akrüülvardaid või -torusid suurel kiirusel, samal ajal kui lõikeriist jääb paigale ja sööstab järk-järgult materjali. See tekitab silindrilisi omadusi, astmeid, sooni ja sisemisi avasid. Kuna tooriku pöörlemine tekitab stabiilseid lõikejõude, sobib treimine ideaalselt optiliste rõngaste, läbipaistvate torude ja täppistihenduskomponentide jaoks.
Laserlõikus
Laserlõikusel kasutatakse akrüülpinna koheseks kuumutamiseks CO₂ laserkiirt, mille tulemusel materjal aurustub või sulab ja seejärel lõikekohast välja paiskub. Mehhanism on materjali termiline eemaldamine valguse soojusenergiaks muundamise teel. See annab puhtad ja läikivad servad, kuid piirdub ainult 2D-tasapinnalise lõikamisega.
Graveerimine ja märgistamine
Graveerimisel kasutatakse mikroläbimõõduga lõikureid või laserkiiri, et eemaldada pinnamaterjali väga õhuke kiht, luues madalad sooned, tekstuurid, mustrid või valgusjuhikud. Mehhanismiks nimetatakse „mikrolõikamist“ või „mikrosulatamist“ ning seda kasutatakse laialdaselt logode, identifitseerimismärkide ja dekoratiivsete elementide puhul.
Puur
Puurimisel kasutatakse koonilise servaga puuritera, mis tungib akrüüli pöörleva aksiaaljõuga. Pidev laastu eemaldamine hoiab lõike stabiilsena. See protsess moodustab täpsed augud ja süvendid, mida tavaliselt kasutatakse montaažis, kinnitustes ja korpustes.
Kuumpainutus ja termoformimine
Pehmenemistemperatuurini (umbes 150–160 °C) kuumutamisel muutub akrüül painduvaks ja seda saab painutada või vormida kinnitusvahendite abil. Põhimõte tugineb PMMA molekulaarahelate termilisele lõdvestamisele, mis võimaldab neil välise jõu mõjul uuesti joonduda. Termoformimine ja vormimine sobivad suurte paneelide ja masstoodanguna toodetud komponentide jaoks.
Täppis-akrüültöötluse eelised ja piirangud
Eelised
Optilise kvaliteediga viimistlus
CNC-töötlus koos auruga poleerimisega võimaldab saavutada peaaegu klaasi läbipaistvuse (92%). Meditsiiniklientidele saavutame läbipaistvate vaateakende puhul tavapäraselt tolerantsi ±0.05 mm.
Väga korratav keerukate omaduste puhul
Võrreldes laserlõikusega toetab CNC 3D-funktsioone, nagu astmed, süvendid, fileed, kaldservad ja täppis-pilud.
Kerge ja tõhus töötlemisel
Akrüül on klaasist 50% kergem ja seda on polükarbonaadiga võrreldes lihtsam poleerida, vähendades töötlemis- ja logistikakulusid.
Piirangud
Kalduvus pragunemisele või pingevalgenemisele
Eriti ekstrudeeritud akrüüli puhul võivad valed etteandekiirused või nürid tööriistad põhjustada servade mõlke, pragusid või valgenemist.
Kitsas termilise töötlemise aken
Üle ~90 °C hakkab akrüül sulama ja moodustab kleepuvaid servi, mistõttu on oluline õhkjahutus ja kiire laastu eemaldamine.
Madalam löögikindlus
Akrüül ei sobi kasutamiseks suure löögikoormusega keskkondades, polükarbonaati (PC) tuleks kasutada siis, kui vastupidavus on esmatähtis.
Millised akrüülmaterjalid ja tarnevormid sobivad töötlemiseks
Õige akrüültüübi ja selle sobiva tarnevormi valimine on oluline töötlemise täpsuse, optilise selguse ja detaili üldise stabiilsuse saavutamiseks. Erinevad akrüülklassid erinevad oluliselt sisemise pinge, optilise jõudluse ja töötlemiskäitumise poolest, samas kui erinevad tarnevormid määravad teostatava detaili suuruse ja töötlemisstrateegia.
Akrüülmaterjalide tüübid
Valatud akrüül (kärjevaluakrüül)
Valatud akrüüli toodetakse vedela PMMA-vaigu kõvendamise teel vormis, mille tulemuseks on madal sisemine pinge ja suurepärane optiline ühtlus.
Töötlemiskäitumine: See murdub lõikamise ajal puhtalt, tagades stabiilsema tööriista haardumise ja vähema sulamise.
Oma projektides valin optiliste paneelide jaoks peaaegu alati valatud lehed, sest nende servi saab poleerida peaaegu klaasiselgeks.
Ekstrudeeritud akrüül
Ekstrudeeritud akrüül valmistatakse sulatatud PMMA surumisel läbi ekstrusioonivormi, mis tekitab suurema sisemise pinge.
Töötlemiskäitumine: Suurem kalduvus sulamisele, valgenemisele mööda tööradasid ja kuumusega seotud deformatsioonile nõuab paremat jahutamist.
See sobib korpuste, ekraanikatete ja madala täpsusega läbipaistvate komponentide jaoks.
Pidevvalu akrüül
See materjal on toodetud pideva lintvalu meetodil, pakkudes omadusi valatud ja ekstrudeeritud akrüüli vahel.
Töötlemiskäitumine: Näitab suurepärast mõõtmete stabiilsust ja kitsamaid paksustolerantse, ideaalne suurtele CNC-freesitud paneelid.
Modifitseeritud akrüül-, komposiitakrüül- ja koekstrudeeritud lehed
Nende materjalide hulka kuuluvad löögikindluse modifikaatorid, leegiaeglustid või kihilised struktuurid, mis parandavad jõudlust.
Näiteks löögikindlat akrüüli kasutatakse tavaliselt kaitsekilpide jaoks, kuid see nõuab madalat lõikesügavust, et vältida vahekihtide pragunemist.
Härmas, tekstuurne, värviline ja infrapunakiirgust läbilaskev akrüül
Need viitavad standardse akrüüli funktsionaalsetele või esteetilistele variatsioonidele.
Härmas lehed sobivad hästi graveerimiseks ja taustvalgustusega siltide jaoks
Värvilisi lehti kasutatakse laialdaselt väljapanekute ja brändingu jaoks
IR-kiirgust edastavad lehed sobivad ideaalselt andurite akende jaoks
Nende töötlemispõhimõtted vastavad läbipaistvale akrüülile, kuigi visuaalne tulemus on erinev.
CNC-töötlemiseks sobivad akrüülist tarnimisvormid
Lehed
Kõige levinum vorm, ideaalne laserlõikuseks, CNC-freesimiseks, graveerimiseks ja muuks tasapinnaliseks töötlemiseks.
Tavaliselt töötan 1–30 mm paksuste lehtedega, hõlmates rakendusi alates ekraanipaneelidest kuni korpuste ja optiliste akendeni.
Rods
Kasutatakse CNC-treimisel silindrite, läätsede, rullide ja mehaaniliste pistikute loomiseks.
Vardad pakuvad suurepärast ühtlust, võimaldades stabiilset kiiret pöörlemist minimaalse ekstsentrilisuse või vibratsiooniga.
Torud
Sobib vedelikujuhtmete, valgustustorude ja kaitsekestade jaoks.
Need säilitavad ümaruse treimise ja lõikamise ajal, kuid kinnitusdetailid peavad vältima deformatsiooni kinnitusrõhu tõttu.
Klotsid ja kettad
Ideaalne paksude komponentide või optiliste osade, näiteks läätsede või valgust juhtivate kuubikute jaoks.
Need nõuavad mitmeastmelist lõikamist, et vältida sisemise pinge tekkimist pragude tekkimisel töötlemise ajal.
Profiilid ja kohandatud ekstrusioonid
Mõeldud spetsiaalse ristlõikega rööbaste, kanalite, raamide ja väljapanekukonstruktsioonide jaoks.
Töötlemispõhimõtted on sarnased lamedate lehtedega, kuid kinnitusdetailid peavad pakkuma täielikku tuge, et vältida väändumist või deformeerumist.
Millised on akrüüli töötlemisel arvestatavad peamised materjali omadused?
Akrüül (PMMA) sobib oma suure optilise selguse, jäikuse ja prognoositava lõikekäitumise tõttu hästi täppistöötluseks. Samas on see tundlik ka kuumuse, pinge ja pragunemise suhtes. Selle materjali omaduste mõistmine võimaldab inseneridel teha täpseid otsuseid projekteerimise ja töötlemise ajal – vähendades defekte, parandades samal ajal pinna kvaliteeti, läbipaistvust ja mõõtmete täpsust.
Akrüüli füüsikalised ja mehaanilised omadused
| vara | tüüpiline väärtus | Mõju mehaanilisele töötlemisele |
| Tõmbetugevus | 60–75 MPa | Kõva ja freesimisel stabiilne, kuid liigse koormuse all altid haprale purunemisele |
| Elastne moodul | 2.5–3.5 GPa | Suur jäikus aitab säilitada mõõtmete täpsust |
| Mõju tugevus | ~15–20 kJ/m² | Mõõdukas sitkus – nõuab kiirel lõikamisel kuumuse kontrolli, et vältida pragunemist |
| Tihedus | 1.18 g / cm3 | Kerge, ideaalne näidikute ja konstruktsioonielementide jaoks |
| Rockwelli kõvadus | M90 | Pind on suhteliselt kõva, kuid kriimustustundlik, soovitatav on kaitsekile |
Termilised omadused ja kuumusega seotud käitumine
Akrüül on termoplastne materjal ja reageerib tugevalt temperatuurimuutustele.
Vicati pehmenemistemperatuur: ~100°C
CNC-töötlemise ajal tekkiv liigne hõõrdumine võib pinda pehmendada, põhjustades sulamist või deformatsiooni.
Sulamistemperatuur: ~160 °C
Ebaõige energiakontrolli korral – eriti laserlõikusel – võivad tekkida sulamisavad või põletusjäljed.
Soojuspaisumistegur: 70–80 × 10⁻⁶/°C
Suur soojuspaisumine muudab akrüüli sobivaks toatemperatuuril töötlemiseks, kuid mitte kõrge temperatuuriga montaažikeskkondades.
Mehaanilise töötlemise ülevaade:
Kunagi töötlesin partiid pakse akrüülpaneele, mille puhul liigne lõikesügavus põhjustas kuumenemist. Servad muutusid valgeks – tüüpiline mikropragunemise sümptom, mis on põhjustatud termilisest pingest. Sellest ajast alates soovitan alati mitmeastmelist lõikamist tugeva õhkjahutusega.
Optilised omadused ja selguse nõuded
Akrüüli suurim eelis on selle optiline läbipaistvus.
Valgusläbivus kuni 92%, võrreldav klaasiga
Murdumisnäitaja 1.49, ideaalne valgust juhtivate konstruktsioonide ja LED-komponentide jaoks
Saab poleerida optilise kvaliteediga viimistluseni (Ra < 0.01 μm)
Toetab leegiga poleerimist, auruga poleerimist ja teemantviimistlust
Mehaanilise töötlemise ülevaade:
Ekraanipaneelide või optiliste komponentide tootmisel muretsevad kliendid sageli nähtavate tööriistajälgede pärast. Optimeeritud tööriistaradade strateegiate (kontuuriviimistlus, konstantse kammkarbikujulise pinnaga rajad) ja järelpoleerimise abil saab selgust märkimisväärselt parandada.
Keemiline stabiilsus ja keskkonnakindlus
Akrüül pakub tugevat vastupidavust paljudele levinud kemikaalidele:
Hea vastupidavus nõrkadele hapetele ja alkoholidele
Tundlik süsivesinike suhtes, mis võivad põhjustada pingepragunemist
Parem UV-kindlus kui polükarbonaadil – ei kolletu päikesevalguse käes
Suurepärane ilmastikukindlus, säilitades selguse õues pikka aega
Praktiline näide:
Välitingimustes kasutatavates valguskastides kasutatakse peaaegu alati valatud akrüüli, kuna see püsib UV-kiirguse käes selge, samas kui polükarbonaat kipub kiiremini kolletuma.
Stressitundlikkus, pragunemine ja stressi valgendamine
Akrüüli töötlemisel on kõige levinum rikkemehhanism pragunemine – pingest tingitud valgenemine, mikropraod või murrud.
Levinumad põhjused on järgmised:
Nürid tööriistad põhjustavad pigem survelõikamist kui puhast lõikamist
Liigne kinnitusjõud kinnitamise ajal
Lõõmutamata materjali jääksisene pinge
Soojuse kogunemine, mis põhjustab termilist pinget
Kokkupuude lahustitega, näiteks alkoholi või bensiiniga
Inseneriteaduse ülevaade:
Kunagi tootsin partii läbipaistvaid instrumendiaknaid, mille puhul klient nõudis mittelõõmutatud materjali kasutamist. Monteerimise ajal põhjustas kruvide pingutamine servade ümber valgenemist. Keermestatud aukude või kinnitusdetailidega osade puhul soovitan nüüd alati lisada raadiuseid või valida löögikindla akrüüli.
Millised on CNC akrüültöötluse peamised protsessid
CNC-akrüültöötlus nõuab täpset tööraja planeerimist, stabiilset kinnitust ja ranget kuumuse reguleerimist, kuna PMMA on temperatuuri, lõikuri teravuse ja mehaanilise pinge suhtes väga tundlik. Nõuetekohane töövoog – programmeerimisest ja materjali ettevalmistamisest kuni viimistluseni – määrab detaili lõpliku selguse, servakvaliteedi ja mõõtmete stabiilsuse.
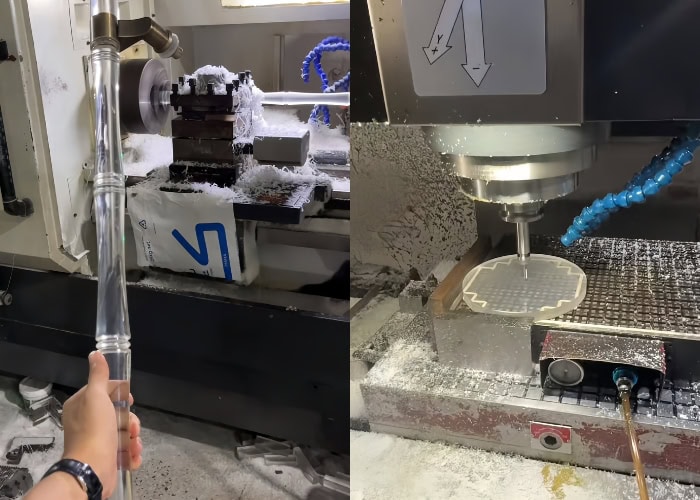
Protsessi planeerimine ja CNC programmeerimine
Kvaliteetse akrüültöötluse aluseks on efektiivne programmeerimine. Põhiprintsiibid on soojuse kogunemise minimeerimine, pideva laastu eemaldamise tagamine ja tööriista taaskäivitamise pinge vähendamine.
Vältige soojuse kogunemist:
Akrüül kuumeneb hõõrdumise tõttu kiiresti, seega peavad töörajad kasutama kihilist lõikamist, eraldi töötlemist ja viimistlemist ning vältima korduvat lõikamist samas piirkonnas.
Suur spindli kiirus ja kiire etteanne:
Tüüpiline akrüültöötlus kasutab 10 000–24 000 p/min, mis võimaldab kiiremat laastu eemaldamist ja vähendab sulamisohtu.
Sujuvad töörajad:
Kaareüleminekud ja pideva kammkarbikujulise servaga strateegiad aitavad vältida pingejälgi ja hoida servad siledad.
Õhulõike ja laastu eemaldamise tööriistateed:
Valgusjuhtplaatide töötlemisel lisan sageli "õhuläbimisi", et laastud eemale puhuda ja lõiketsooni jahutada, vähendades oluliselt valgeid servi.
Materjali ettevalmistamine ja töötlemine
Materjali ettevalmistus mõjutab otseselt sisemist pinget, deformatsiooni ja töötlemisprotsessi stabiilsust.
Levinud lõikamismeetodid:
Laserlõikus: Kiire, aga tekitab kuumusest mõjutatud tsooni.
Saelõikamine: odav, aga mitte eriti täpne.
Vesilõikus: Puhtad servad, aga kallim.
Jäta 1–2 mm töötlemisvaru:
See tagab, et viimistluskiht annab optilise kvaliteediga pinna.
Hoidke kaitsekile alles:
Suurte lehtede puhul hoian kile alati peal kuni viimase poleerimisetapini, et vältida pinna kriimustusi käitlemise ajal.
Viimistlus ja vormimine
See etapp määrab akrüüldetailide lõpliku selguse, mõõtmete täpsuse ja pinnakvaliteedi.
Kasutage ühe soonega või poleeritud servaga otsfreese:
Teravad tööriistad tekitavad sulamise asemel puhta lõike, vältides valgeid servi ja mikropragusid.
Kihiline viimistlusstrateegia:
Iga lõige peaks olema 0.2–0.6 mm, et minimeerida kuumenemist.
Tasakaalusta söötmist ja kiirust:
Liiga kiire → sulamine
Liiga aeglane → rebenemine või mõranemine
Õige häälestamine sõltub paksusest, lõikuri geomeetriast ja detaili konstruktsioonist.
Vaakumkinnitus pehmete patjadega:
Läbipaistvate korpuste valmistamisel kasutan vaakumkinnitusi koos pehmete patjadega, et vältida klambri survest tingitud pingevalgenemist.
Stressi leevendamine ja lõplik viimistlus
Viimistlus on optilise selguse ja pikaajalise stabiilsuse saavutamiseks hädavajalik.
Lõõmutamine (stressi leevendamine):
Akrüüli kuumutamine temperatuuril 80–90 °C 2–4 tunni jooksul eemaldab sisemise pinge ja hoiab ära pragunemise kokkupaneku ajal.
Poleerimismeetodid:
Mehaaniline poleerimine: ideaalne suurtele tasastele pindadele.
Leegipoleerimine: Loob selged ja läikivad servad.
Auruga poleerimine: Saavutab läätsede ja valgusjuhtide osade tõelise optilise selguse.
Antistaatiline viimistlus:
Akrüül tõmbab kergesti tolmu ligi. Enne läbipaistvate kaante tarnimist kannan neile alati antistaatilise töötluse, et pind püsiks puhas ja visuaalselt veatu.
Millised on akrüüli töötlemisel arvestatavad peamised parameetrid?
Akrüül (PMMA) on termoplastmaterjal, mis on väga tundlik lõikekuumuse, tööriista teravuse ja kinnitusrõhu suhtes. Seetõttu on selgete servade, ebatasaste pindade ja pragudeta tulemuste saavutamiseks oluline valida õige etteandekiirus, spindli kiirus, lõikesügavus, tööriistad ja jahutusstrateegia.
Tööriistade valik akrüüli töötlemiseks
Tööriista geomeetria ja lõikeserva disain
Akrüüli töötlemisel on kõige olulisem põhimõte teravus.
Tööriistadel peavad olema poleeritud lõikeservad, et vähendada hõõrdumist ja vältida mikropragusid.
Suur lõikenurk (~5°) aitab kaasa kergemale lõikele ja vähendab pingevalgenemist.
Ühes minu valgusjuhtplaadi projektis tekitas tavaline otsfrees nähtavaid lohisemisjälgi. Pärast poleeritud ühe soonega freesile üleminekut paranes serva selgus märkimisväärselt.
Ühe-, kahe-, üles- ja allapoole lõikamise valikud
Ühe soonega otsafreesid (kõige soovitatavam):
Parim laastueemaldus, ideaalne kristallselgete servade saamiseks.
Topeltfreesiga otsfrees:
Sobib jämedaks töötlemiseks, aga tekitab rohkem soojust.
Ülespoole lõigatud puur:
Suur laastueemaldusvõime, sobib paksude lehtede jaoks.
Allapoole lõigatud puur:
Surub materjali allapoole, ideaalne õhukeste lehtede puhul, et vältida materjali ülestõusmist.
Sirge bitt:
Hea 2D kontuurimiseks, aga annab veidi madalama selguse.
Tööriistade materjalid ja katted
Karbiid on parim valik – terav, vastupidav ja kuumakindel.
Kattega tööriistu ei soovitata kasutada, kuna katted võivad lõikeserva nüristada.
Teemanttööriistad sobivad optiliseks töötlemiseks, kuid on kallimad.
Söötmiskiiruse ja spindli kiiruse juhised
Parameetrite vahemikud paksuse ja geomeetria järgi
Akrüüllõikus rõhutab suurt spindli kiirust ja kiiret etteandekiirust.
Tüüpilised seaded:
Spindli kiirus: 10 000–24 000 p/min
Etteandekiirus: 800–2,200 mm/min
Lõikesügavus: 0.2–1.0 mm (sõltuvalt tööriista läbimõõdust)
Paksude lehtede (>10 mm) puhul on vajalik kihiline töötlemine.
Iga kihi paksus peaks olema 10–20% tööriista läbimõõdust.
Lõikesügavus ja kihistusstrateegia
Jämetöötlussügavus: 0.6–1.0 mm
Viimistlussügavus: 0.2–0.4 mm
Viimane läbimine: läbipaistvuse maksimeerimiseks jätke 0.1 mm laiune „naha sisselõige“.
Läbipaistvate vitriinkarpide valmistamisel vähendan tavaliselt viimase kihi paksust 0.15 mm-ni , mis annab serva, mis näeb välja peaaegu poleeritud.
Jahutus, määrimine ja temperatuuri reguleerimine
Jahutusmeetodid
Kuivlõikus (kõige levinum):
Suur söötmiskiirus aitab vähendada kuumenemist.
Õhujahutus (soovitatav):
Suruõhk vähendab oluliselt sulamise ohtu.
Udujahutus:
Kasulik paksude lehtmetallide sügavate soonte töötlemiseks.
Vedel jahutusvedelik (ei ole soovitatav):
Võib põhjustada turset ja vähendada optilist selgust.
Näpunäited sulamise, karvade ja valgendamise vältimiseks
Parema laastueemaldus saavutamiseks kasutage ühe soonega puure.
Hõõrdumise viivituse vähendamiseks suurendage etteandekiirust.
Kuumade laastude eemaldamiseks lisage tagasitõmbamispunktid.
Vältige tööriista viivitust materjali sees.
Optiliste osade puhul kombineerin ma sageli pidevat õhujahutust iga kihi lõpus toimuva „laastuheitmise“ liikumisega, mis vähendab sulamist ja parandab selgust.
Kinnitusdetailid ja töödetailide kinnitusdetailid
Vaakumseadmed ja pehmed padjad
Vaakumlauad sobivad ideaalselt õhukeste lehtede töötlemiseks, kuna need väldivad vibratsiooni ja deformeerumist.
Pehmed padjad (EVA või kummist) vähendavad kinnitusest tingitud pinget.
Suurte või õhukeste osade tugistrateegia
Suured lehed vajavad "trummelpea efekti" vältimiseks mitmepunktilist tuge.
Õhukesed lehed töötavad kõige paremini allapoole suunatud lõikeriistadega, et vähendada servade rebenemist.
Vibratsiooni ja stressi probleemide vältimine
Kinnitusjõud peab olema mõõdukas, liigne surve põhjustab pingevalgendumist.
Kaitsekile peal hoidmine parandab pinnakaitset ja haarduvust.
Kunagi töötlesin traditsiooniliste klambritega meetrist kuvapaneeli, mis põhjustas servade valgenemist. Vaakumkinnitusele üleminek lahendas probleemi täielikult.
Millised on akrüültöötlemise pinnaviimistlusmeetodid?
Mehaanilise poleerimise, leegipoleerimise, auruga poleerimise ja teemantlõikamise kombineerimise abil saab akrüüldetailidega saavutada klaasjat läbipaistvust või kohandatud tekstuure, näiteks matt- ja jäätunud viimistlust. Lisaks on lõõmutamine oluline sisemise pinge eemaldamiseks ja aja jooksul pragunemise vältimiseks.
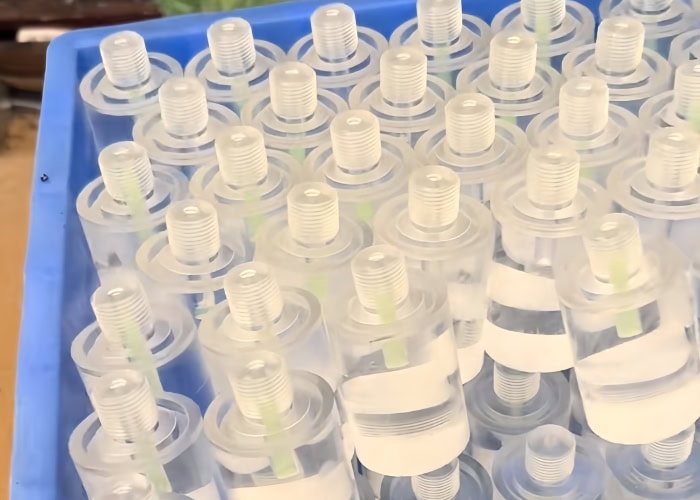
Optilise selguse saavutamine
Optilise läbipaistvuse (kuni 92% valguse läbilaskvus) saavutamiseks peab iga töötlemis- ja viimistlusprotsessi etapp keskenduma pinnapinge ja termiliste kahjustuste minimeerimisele.
Minu kogemuse põhjal on peegelkvaliteediga servade tootmiseks kõige stabiilsem meetod puhaslõikamine poleeritud tööriistadega, lõõmutamine ja tipptasemel poleerimine. Seda töövoogu kasutatakse laialdaselt valgusjuhtide, optiliste akende ja ekraanikvaliteediga läbipaistvate osade jaoks.
Tüüpiline selgusele keskendunud viimistlustee hõlmab järgmist:
Poleeritud servadega tööriistade kasutamine kergeks lõikamiseks
Kuumuse kontrollimine valgendamise vältimiseks
Sisemise pinge leevendamiseks lõõmutamine
Leegi- või aurupoleerimise rakendamine olenevalt selgusnõudest
Poleerimismeetodid
Mehaaniline lihvimine ja poleerimine
Selle meetodi puhul kasutatakse järkjärguliseks märglihvimiseks liivapaberit (teraline 400–1500), millele järgneb poleerimine poleerimispasta ja lapiga.
põhimõte: Vähendab järk-järgult pinna karedus, nii et valgus murdub ühtlaselt.
Parim on: Suured pinnad, katteplaadid, lamedad paneelid.
Kasutan seda meetodit sageli akrüülkatete puhul, kui pean tööriistajäljed täielikult eemaldama.
Leekpoleerimine
Vesinik-hapniku leek sulatab pinna kiiresti, võimaldades sellel voolata ja tahkuda läikivaks viimistluseks.
põhimõte: Kohene pinna sulamine ja taaskõvenemine.
Parim on: Sirged servad ja väliskontuurid.
Märge: Õhukesed lehed võivad kuumuse kontsentratsiooni tõttu deformeeruda.
Auru-/lahustipoleerimine
Metüleenkloriidi aur pehmendab pinda, võimaldades sellel isetasanduda.
põhimõte: Keemiline turse põhjustab pinnamolekulide voolamist, luues sileda ja selge viimistluse.
Parim on: Keerukas geomeetria, sisemised augud, kitsad kanalid.
Ma kasutan seda tehnikat väikeste optiliste osade jaoks, kus on vaja äärmiselt suurt selgust.
Teemanttreimine / teemantpoleerimine
Teemanttopsaga tööriist lõikab otse, et tekitada peegelpind.
põhimõte: Üliterav lõikamine nanomeetri tasemel.
Parim on: Optilised läätsed, täppisvalgusjuhtivad komponendid.
Märge: Kõrge hind, aga parim saavutatav selgus.
Spetsiaalsed pinnaefektid ja funktsionaalsed viimistlused
Härmas, tekstuursed ja matid pinnad
Saavutatakse mattplaatide või peene lihvimise abil hajutatud valguse tekitamiseks.
Kasutusalad: valguskastid, vitriinpaneelid, privaatsusekraanid.
Liivapritsimine ja tekstuuriviimistlus
Klaashelmed või alumiiniumoksiidi osakesed loovad ühtlase mikrotekstuuri.
põhimõte: Mikrolöök tekitab kontrollitud pinnaaugud.
Rakendused: Dekoratiivsed osad, kombatavad pinnad.
Siiditrükk, maalimine ja trükkimine
Akrüülpindadele saab lisada logosid, silte ja graafilisi mustreid.
Kasutusalad: juhtpaneelid, sildid, brändingu komponendid.
Lasermärgistamine ja -kodeerimine
Laserenergia moodustab mikrograveeritud märgised.
Rakendused: Seerianumbrid, QR-koodid, osade identifitseerimine.
Plussid: Püsiv, kulumiskindel, suure täpsusega.
Lõõmutamine ja pingete leevendamine
Lõõmutamine on oluline lõikamise, puurimise ja töötlemise tagajärjel tekkivate sisepingete vabastamiseks.
Meetod: Hoida mitu tundi temperatuuril 80–90 °C, seejärel aeglaselt jahutada.
põhimõte: Molekulaarsed ahelad lõdvestuvad ja paigutuvad ümber stabiilseks struktuuriks.
Kasu: Vähendab oluliselt pragunemist ja koorumist.
Kunagi töötlesin partiid pakse akrüülkatteid, millele tekkisid nädala pärast peened praod, kuna neid ei olnud lõõmutatud. Pärast lõõmutatud materjalile üleminekut kadus probleem täielikult.
Servade, aukude ja nurkade viimistlemine
Servade viimistlus hõlmab kaldservade lõikamist, ebatasasuste eemaldamist ja täppislõikamist.
Kaldviimistlused vähendavad pinge kontsentratsiooni ja parandavad esteetikat
Augu viimistlemine suurendab keerme tugevust ja sobivuse täpsust
Puhas servaviimistlus hoiab ära teravate servade kriimustused kätel
Tipptasemel kuvaridetailide puhul parandab 0.2–0.5 mm kaldpind märkimisväärselt esmaklassilist välimust ja kasutuskogemust.
Millised on akrüültöötluse levinumad defektid
Akrüülmaterjalide töötlemisel esineb sageli selliseid probleeme nagu pragunemine, valgenemine, sulamine ja deformeerumine. Need defektid on tavaliselt põhjustatud liigsest kuumusest, nüridest tööriistadest, ebaühtlasest kinnitusrõhust või ebaõigest etteande ja kiiruse seadistusest. Optilise selguse ja stabiilsete mõõtmete saavutamiseks on oluline kogu töötlemisprotsessi vältel rangelt kontrollida soojuse teket, lõikekoormust ja mehaanilist pinget.
Levinumad töötlemisdefektide tüübid
Pragunemine, stressi valgendamine ja pragunemine
See on akrüül-CNC-töötlemisel üks sagedasemaid probleeme, mis ilmneb sageli puuritud aukude, teravate nurkade või painutatud alade ümbruses.
Algpõhjused:
Liigne kuumus lõikamise ajal venitab sisemisi molekulaarahelaid, mis viib pingete kontsentratsioonini.
Ebaühtlane kinnitusrõhk tekitab lokaliseeritud mehaanilist pinget
Ekstrudeeritud akrüülil on suurem sisemine pinge, mis muudab selle pragunemisele vastuvõtlikumaks
Tõeline kogemus:
Kunagi töötlesin ekstrudeeritud lehest läbipaistvaid katteid. Pärast puurimist tekkisid augu servade ümber valged praod. Üleminek valatud akrüülile ja lõõmutamisetapi lisamine lahendas probleemi täielikult.
Sulamis-, jälgede- ja põlemisjälgede
Sulamine näitab, et lõiketemperatuur on liiga kõrge, ebatasased servad tekivad tavaliselt tööriista ebapiisava teravuse tõttu.
Algpõhjused:
Spindli kiirus on liiga kõrge, samal ajal kui etteandekiirus on liiga madal, põhjustades liigset hõõrdumist
Halb laastu eemaldamine, mis põhjustab kuumade laastude uuesti lõikamist
Nürid lõiketerad, mis suurendavad kuumust ja pinna rebenemist
Tüüpilised sümptomid:
Servadel läikiv sulanud riba
Lokaliseeritud kollasus- või põletusjäljed
Pinnakahjustused, mida ei saa lihvimisega täielikult eemaldada
Väändumine, deformatsioon ja mõõtmete ebastabiilsus
Kuna akrüülil on kõrge soojuspaisumistegur, võib see töötlemise või ladustamise ajal deformeeruda, kui kuumust ei kontrollita korralikult.
Algpõhjused:
Lõikamise ajal tekkiv lokaalne paisumine kuumuse kogunemise tõttu
Ebapiisav tugi suurte õhukeste lehtede jaoks, mis põhjustab vibratsiooni või longust
Sisepingete vabanemine lõõmutamata materjalis
Näide:
Ühe meetri pikkuse akrüülist valguskasti paneeli töötlemisel märkasin valmisdetailidel 2–4 mm kõverdumist, kui töötlemise ajal ei kasutatud vaakumimemist ja alumisi pehmeid patju.
Protsessi juhtimise ja ennetamise strateegiad
Parameetrite optimeerimine ja temperatuuri haldamine
Akrüüli töötlemise kvaliteeti mõjutab kõige kriitilisem tegur temperatuur.
Peamised strateegiad:
Kasutage suurt spindli kiirust koos kiire etteandekiirusega
Liigse koormuse vältimiseks kontrollige lõikesügavust mitmes kihis
Tööriista ja materjali temperatuuri madalal hoidmiseks kasutage õhkjahutust või udujahutust
Paksemate kui 15 mm lehtede puhul kasutan sageli kolmeastmelist lõikestrateegiat, mis hoiab tõhusalt ära sulamise ja valgenemise.
Tööriista teravus, kulumiskontroll ja hooldus
Nürid tööriistad põhjustavad paljusid defekte, sh valgenemist, sulamist ja ebatasasuste teket.
Parimad tavad:
Maksimaalse laastu eemaldamise tagamiseks kasutage O-soonega ühesoonelisi lõikureid.
Säilitage teravad lõikeservad, vahetage tööriistad välja, kui servad on kulunud
Vältige tööriistade kasutamist, mida varem metallil kasutati
Isegi lõikeserva mikroskoopilised sälgud võivad põhjustada pinnajooni või pingete koondumist.
Kinnituse, toe ja kinnituse optimeerimine
Kinnitus mõjutab otseselt pingejaotust, vibratsiooni kontrolli ja pinna kvaliteeti.
Soovitatavad strateegiad:
Suurte õhukeste lehtede puhul kasutage vaakumlaudu, et vältida mehaanilist survet
Sisaldab pehmeid patju ja kaitsekile kriimustuste ja pingejälgede vältimiseks
Vibratsiooni vältimiseks lisage pikkade või õhukeste osade jaoks külgtoed
Läbipaistvate ekraanipaneelide töötlemisel kasutan sageli pehmete patjade ja kerge servaga kinnituste kombinatsiooni, mis vähendab oluliselt valgenemist ja pragunemist.
KKK
Kas akrüüli on lihtne töödelda?
Akrüüli on oma madala kõvaduse ja suurepärase töödeldavuse tõttu suhteliselt lihtne töödelda. Tõmbetugevusega 8,000–11 000 psi ja tihedusega 1.18 g/cm³ saab akrüüli täpselt lõigata, puurida ja freesida. Nõuetekohased tööriistad, näiteks karbiidist või HSS-lõikurid, tagavad sileda viimistluse ja vähendavad tööriistade kulumist. Kuigi seda on lihtne töödelda, on pragunemise või sulamise vältimiseks, eriti keerukate konstruktsioonide puhul, ülioluline pöörata tähelepanu sellistele teguritele nagu etteandekiirus, spindli kiirus ja jahutus.
M Machine Is BEST For Chääldamine Akrüül?
Parim masin akrüüli lõikamiseks on CNC-freespink või laserlõikur. CNC-freesimine tagab suure täpsuse, mis sobib ideaalselt keerukate kujundite jaoks, võimaldades säilitada täpseid tolerantse ±0.001”. Laserlõikus seevastu pakub puhtaid ja poleeritud servi ning sobib suurepäraselt detailsete disainide jaoks. Mõlemad meetodid minimeerivad kuumenemist, hoides ära akrüüli pragunemise või deformeerumise. Suuremate partiide puhul on laserlõikus tõhusam, samas kui CNC-freesimist eelistatakse keerukate ja ülitäpsete osade jaoks.
Is CTühjenda Akrill As CTühjenda As Gneiu?
Läbipaistev akrüül on väga läbipaistev, valguse läbilaskvusega kuni 92%, mis teeb sellest peaaegu sama läbipaistva kui klaas. Selle murdumisnäitaja 1.49 on aga klaasist veidi madalam, mis võib põhjustada väiksemaid visuaalseid moonutusi. Sellest hoolimata muudavad akrüüli parem löögikindlus ja kergem kaal selle paljudes rakendustes praktiliseks alternatiiviks klaasile. Kuigi optilise selguse poolest pole akrüül identne, eelistatakse seda sageli rakendustes, kus vastupidavus ja ohutus on kriitilise tähtsusega, näiteks akendes, vitriinides ja siltidel.
Kui kaua Does Akrill Pelastne liist?
Akrüülplast on väga vastupidav, selle tüüpiline eluiga on 10–30 aastat, olenevalt keskkonnast. Selle UV-kindlus aitab vältida kollasust ja lagunemist päikesevalguse käes. Välitingimustes säilitab akrüül oma selguse ja tugevuse aastakümneid, mistõttu sobib see ideaalselt siltide, akende ja väljapanekute jaoks. Nõuetekohane hooldus, näiteks regulaarne puhastamine, võib selle eluiga veelgi pikendada. Akrüül võib aga kriimustuda, mis võib aja jooksul mõjutada selle esteetilist kvaliteeti.
Kas ma saan läbipaistva akrüüli jaoks kasutada CNC-ruuterit?
Jah, CNC-frees sobib läbipaistva akrüüli lõikamiseks. See pakub suurt täpsust, tagades siledad servad ja täpsed mõõtmed. CNC-freesiga akrüüli lõikamisel on oluline valida õiged lõikeriistad, näiteks karbiidist lõiketerad, ja optimeerida parameetreid, nagu spindli kiirus ja etteandekiirus, et vältida pragunemist või kuumenemist. Lisaks aitavad õiged kinnitus- ja jahutustehnikad saavutada puhtaid lõikeid ja säilitada materjali läbipaistvust, muutes CNC-freesid akrüüli töötlemiseks tõhusaks valikuks.
Järeldus
Kokkuvõtteks võib öelda, et CNC-töötlus tagab akrüüliga töötamisel suurepärase täpsuse ja järjepidevuse, muutes selle kvaliteetsete tulemuste saavutamiseks parimaks meetodiks. Akrüüli suurepärane optiline selgus koos mitmekülgsuse ja töötlemise lihtsusega muudab selle ideaalseks materjaliks projektide jaoks, mis nõuavad läbipaistvust, vastupidavust ja poleeritud viimistlust. Olgu tegemist meditsiiniseadmete, autokomponentide või pilkupüüdvate siltidega, akrüül on materjal, mis paistab silma. Kui kaalute oma järgmise projekti jaoks akrüüli, võtke julgelt ühendust – jagan hea meelega teadmisi selle kohta, kuidas CNC-töötlus aitab teie visiooni ellu viia võrratu täpsusega!
















