
Peamine spindel on CNC-masina üks olulisemaid sõlmi. See tagab lõikamiseks vajaliku pöörlemisliikumise, hoiab kas lõikeriista või toorikut ning mõjutab otseselt töötlemise kiirust, pöördemomenti, täpsust, pinnaviimistlust ja protsessi stabiilsust. Halvasti sobitatud või kulunud spindel võib piirata masina jõudlust isegi siis, kui CNC-süsteem ja lõikeriistad on selleks võimelised.
See juhend selgitab peaspindli tööpõhimõtet, selle peamisi komponente, levinumaid ajamitüüpe, frees- ja treispindlite erinevusi, peamisi jõudlusspetsifikatsioone, valikutegureid, tüüpilisi rikkeid ja hooldustavasid. Samuti näitab see, kuidas spindli jõudlus mõjutab töötlemise kvaliteeti ja tootlikkust.
Mis on A Peamine spindel In A CNC-masin?
Peamine spindel on pöörlev sõlm, mis tagab CNC-masinas peamise lõikeliikumise. Freespingis pöörab see lõikeriista, treipingis aga töödeldavat detaili. Selle kiirus, pöördemoment, jäikus, viskekiirus ja termiline käitumine mõjutavad otseselt töötlemisvõimet.
M TPeamine spindel teeb CNC-töötluse ajal
CNC-freesimisel hoiab peaspindel tööriistahoidikut ja pöörleb otsfreesid, puurid, tasandusfreesid või muud lõikeriistad. Spindel peab säilitama stabiilse pöörlemise, samal ajal kui masina teljed positsioneerivad lõikurit tooriku suhtes. Suurem spindli stabiilsus võimaldab tööriistal muutuvate koormuste korral ühtlasemalt lõigata.
Treimisel haarab peaspindel toorikut padruni või tsangi abil ja pöörleb, samal ajal kui paigal seisvad või liikuvad lõikeriistad materjali eemaldavad. Seega peab spindl hakkama saama tooriku massi, kinnitusjõudude, radiaalkoormuste ja aksiaalsete lõikejõududega.
Mõlemal juhul peab spindl edastama jõudu täpselt ilma liigse vibratsiooni või läbipaindeta. Pöörlemisliikumine võib tunduda lihtne, kuid konstruktsioon ühendab mehaanilisi, elektrilisi, termilisi ja juhtimisfunktsioone.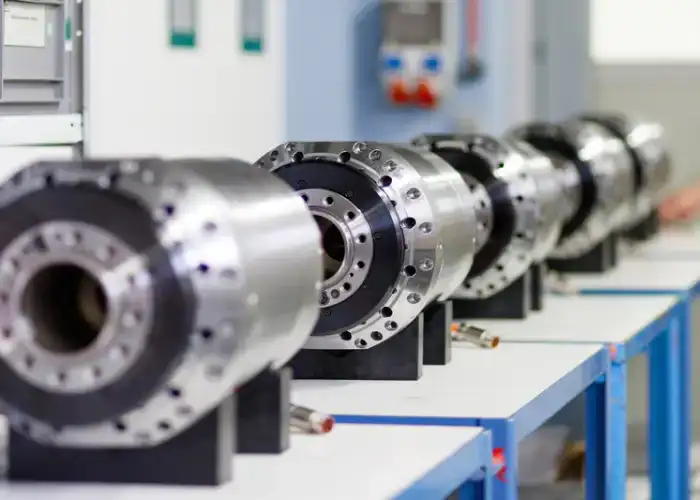
Miks TPeamine spindel on kriitilise tähtsusega To Töötlemisjõudlus
Spindli võimekus piirab CNC-masina efektiivset lõikamist. Kiirelt pöörlev spindel on kasulik väikeste tööriistade ja alumiiniumi töötlemiseks, samas kui terase raskem lõikamine nõuab sageli suuremat pöördemomenti madalal kiirusel.
Pöörlemistäpsus mõjutab ka valmisdetaili. Liigne spindli viskumine põhjustab lõikeserva nihkumist tsentrist välja, mis võib vähendada augu täpsust, suurendada tööriista kulumist ja jätta ebatasaseid pinnajälgi.
Termiline stabiilsus on sama oluline. Kuna laagrid ja mootor tekitavad soojust, võib spindl laieneda ja veidi oma asendit muuta. Hästi disainitud jahutus- ja laagrisüsteemid aitavad seda muutust prognoositavana ja kontrollituna hoida.
Mis on TPeamised komponendid Of A CNC-masina spindel?
CNC-masina spindl ei ole lihtsalt pöörlev võll. Tavaliselt koosneb see spindlivõllist, laagreid, ajamisüsteemist, mootorist, tööriista või tooriku kinnitusliidest, määrimis-, jahutus- ja positsioonitagasiside komponentidest, mis toimivad koos ühe täppisseadmena.
Spindli võll Aja eluase
Spindlivõll on seadme pöörlev konstruktsioonielement. See edastab pöördemomenti ja toetab tööriistahoidikut, padrunit või muud liidest töötaval otsal.
Korpus toetab spindli laagreid ja säilitab kogu komplekti joonduse. Selle jäikus on oluline, kuna deformatsioon võib mõjutada laagri geomeetriat ja tööriista asendit.
Nii võllil kui ka korpusel on vaja suurt mõõtmete täpsust. Laagripesad, koonused, õlad ja kinnituspinnad peavad jääma kontsentriliseks, et minimeerida pöörlemisvigu.
Spindli laagrid Aja eellaadimine
Spindlilaagrid toetavad radiaalseid ja aksiaalseid lõikejõude, võimaldades samal ajal kiiret pöörlemist. Täppis-nurklaagrid on töötlemiskeskustes tavalised, kuna need suudavad kanda kombineeritud koormusi, säilitades samal ajal suure pöörlemistäpsuse.
Laagri eelkoormus vähendab sisemist lõtku ja suurendab spindli jäikust. Liiga väike eelkoormus võib vähendada jäikust, samas kui liigne eelkoormus suurendab kuumenemist ja võib lühendada laagri eluiga.
Seega on laagrite paigutus spindli konstruktsiooni oluline osa. Kiire freesimine ja rasketreimine võivad vajada erinevaid laagrite suurusi, vahekaugusi, eelkoormust ja määrimisstrateegiaid.
Peamine spindli mootor And ajamisüsteem
Peamine spindlimootor annab spindli pööramiseks vajaliku energia. Sõltuvalt masina konstruktsioonist võib mootor spindlit käitada rihma, hammasrataste, otseühenduse abil või olla spindliga integreeritud.
Mootori omadused mõjutavad saadaolevat kiirust ja pöördemomenti. Suurte lõikeriistade jaoks mõeldud spindl võib vajada tugevat madala kiirusega pöördemomenti, samas kui väike ja kiire töötlusspindel võib seada esikohale pöörlemiskiiruse.
Mootorit ja ajamit tuleks käsitleda koos lõikerakendusega, mitte hinnata ainult nimivõimsuse põhjal.
Tööriistahoidik, koonus, padrun, Aja tsangiliidesed
Spindli liides ühendab pöörleva liikumise lõikeriista või toorikuga. Freespingid kasutavad tavaliselt standardseid tööriistahoidiku koonuseid, treipingid aga sageli padruneid või tsange.
Liides peab tagama tugeva kinnituse ja täpse kontsentrilisuse. Spindli koonuse mustus, kulumine või kahjustused võivad tööriista viset suurendada isegi siis, kui spindli laagrid on terved.
Liidese valik mõjutab ka tööriista suurust, maksimaalset kiirust, jäikust ja automaatse tööriistavahetuse võimalust.
Jahutus, määrimine, Aja kodeerijasüsteemid
Laagrid ja mootorid tekitavad töötamise ajal soojust, seega kasutavad spindlisüsteemid kiirusest ja konstruktsioonist olenevalt sageli õhk-, õli-, määrde- või vedelikjahutust.
Määrimine vähendab laagri hõõrdumist ja kontrollib kulumist. Liiga palju või liiga vähe määrdeainet võib mõlemad probleeme tekitada, eriti kiiretel spindlitel.
Kodeerijad annavad CNC kontrollerile kiiruse, suuna ja asukoha tagasisidet. See võimaldab selliseid funktsioone nagu jäik keermestamine, spindli orienteerimine, sünkroniseeritud treimine ja kontrollitud tööriistavahetus.
Kuidas A Peamine spindli töö?
Peamine spindel muundab mootori energia kontrollitud pöörlemisliikumiseks, samal ajal kui laagrid toetavad lõikekoormusi ja CNC-süsteem reguleerib kiirust ja suunda. Spindli usaldusväärne töö sõltub stabiilsest jõuülekandest, täpsest laagrite toest ja täpsest elektroonilisest tagasisidest.
Kuidas mootori võimsus muundatakse spindli pöörlemiseks
Rihmveosüsteemis pöörleb mootor rihma abil spindliga ühendatud rihmaratast. See paigutus isoleerib osa mootori vibratsioonist ja võimaldab rihmaratta ülekandearvudel muuta kiirust ja pöördemomenti.
Hammasrattaga spindlid kasutavad hammasrattaid mootori ja spindli vahelise pöörlemissuhte muutmiseks. See võib suurendada väikese kiirusega pöördemomenti raskete lõiketööde puhul.
Otseülekanne ja sisseehitatud mootorid vähendavad käigukasti vahekomponentide arvu. Nende lihtsam jõuülekanne võib parandada reageerimisvõimet ja jõudlust suurel kiirusel.
Kuidas laagrid toetavad radiaalkoormust Aja aksiaalsed lõikekoormused
Lõikejõud ei toimi ainult ühes suunas. Freesimine tekitab radiaal- ja aksiaalkoormusi, mis muutuvad lõikuri pöörlemisel, samas kui treimine võib tekitada märkimisväärseid radiaal-, aksiaal- ja momentkoormusi, mis sõltuvad tööriista asendist.
Laagrikomplekt hoiab spindli tsentreerituna, takistades samal ajal neid jõude. Laagri vahekaugus ja eelkoormus aitavad kaasa kogu spindli jäikusele.
Kui laagrid kuluvad või kaotavad eelkoormuse, võib spindlil tekkida täiendav viskumine, vibratsioon, kuumenemine ja müra. Need muutused võivad töötlemistulemustes kiiresti nähtavaks muutuda.
Kuidas TCNC-süsteem juhib kiirust, suunda, And positsioon
CNC-kontroller annab programmi põhjal käsu spindli sihtkiirusele. Seejärel reguleerib ajamisüsteem mootori väljundit, et säilitada see kiirus muutuvate lõikekoormuste korral.
Selliste toimingute puhul nagu jäik keermestamine peab spindli liikumine olema täpne koordinatsioon telje liikumisega. Kontroller kasutab pöörlemise ja etteande sünkroniseerimiseks enkoodri tagasisidet.
Spindli orientatsioon on vajalik ka automaatsete tööriistavahetuste ja mõnede treimistoimingute jaoks. Seega toetab täpne tagasiside nii lõikekvaliteeti kui ka masina automatiseerimist.
Mis on TPeamised tüübid OCNC-spindlid?
CNC-spindleid liigitatakse tavaliselt selle järgi, kuidas mootori võimsus spindli võllile jõuab. Rihmülekandega, hammasrattaga, otseülekandega ja sisseehitatud mootoriga spindlid pakuvad igaüks erinevaid kiiruse, pöördemomendi, maksumuse, vibratsiooni, hoolduse ja termilise käitumise kombinatsioone.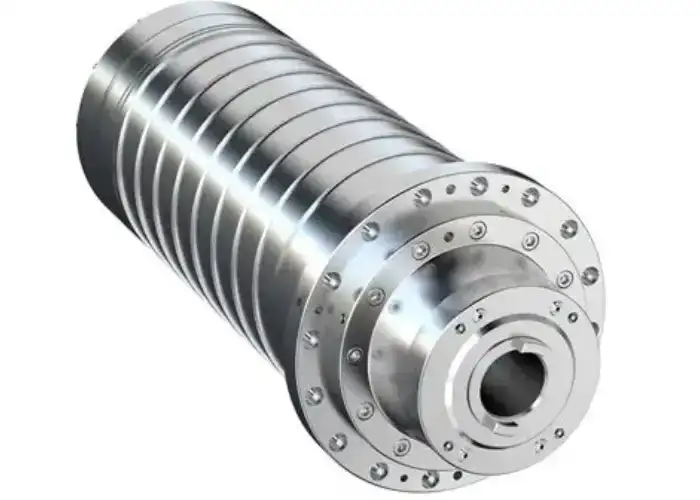
Rihmaga käitatavad spindlid
Rihmülekandega spindlid ühendavad mootorit ja spindlit rihmaratta süsteemiga. Need on levinud, kuna nende konstruktsioon on suhteliselt lihtne ja kulutõhus.
Erinevad rihmaratta ülekandearvud võivad pakkuda kasulikku paindlikkust kiiruse ja pöördemomendi vahel. Rihm suudab ka vibratsiooni neelata ja ajamissüsteemi ootamatute löökkoormuste eest kaitsta.
Kompromiss seisneb selles, et rihmad kuluvad aja jooksul ning võivad põhjustada kuumenemist, vibratsiooni või kiirusepiiranguid. Seetõttu vajavad rihma pinget ja seisukorda regulaarset hooldust.
Käigukastiga spindlid
Käigukastiga süsteemid kasutavad mootorilt spindlile jõu edastamiseks mehaanilist hammasülekannet.
Nende peamine eelis on tugev pöördemoment madalal spindli kiirusel, mis teeb need kasulikuks rasketel treimistöödel, suurte tööriistade puhul ja agressiivsel materjali eemaldamisel.
Siiski suurendavad käigud keerukust, müra, hõõrdumist ja hooldusvajadust. Väga suurtel kiirustel võib käigukastsüsteem tekitada ka rohkem soojust ja vibratsiooni kui otseülekanne.
Otseülekandega spindlid
Otseülekandega spindl ühendab mootori spindliga minimaalsete ülekandekomponentidega.
See vähendab tagasilööki ning parandab kiirendust, reageerimisvõimet ja pöörlemise sujuvust. See on tavaline töötlemiskeskustes, mis vajavad kiiruse ja täpsuse tasakaalu.
Võrreldes käigukastiga süsteemidega võivad otseülekandega konstruktsioonid madalatel kiirustel pakkuda väiksemat pöördemomendi kordistumist, seega tuleks tegelikke pöördemomendi kõveraid hoolikalt kontrollida.
Sisseehitatud mootori spindlid
Sisseehitatud mootori spindlis on mootori rootor otse spindli võlliga integreeritud.
See konstruktsioon toetab väga suuri kiirusi, kuna rihmad, hammasrattad ja eraldi sidurid on välistatud. See võimaldab ka kompaktset spindlikomplekti kiire kiirendusega.
Soojusjuhtimine muutub eriti oluliseks, kuna mootor tekitab spindli struktuuri sees soojust. Tõhus jahutus on vajalik laagri eluea ja mõõtmete stabiilsuse säilitamiseks.
Vöö Vs Gear VOtseülekanne: kumb on parem?
Ühte ja parimat ajamisüsteemi pole olemas. Rihmülekanded pakuvad praktilist hinna ja kvaliteedi suhet ning mitmekülgsust, hammasülekanded pakuvad tugevat pöördemomenti madalatel pööretel ning otse- või sisseehitatud süsteemid on atraktiivsed kiiruse ja reageerimisvõime poolest.
Õige valik sõltub töötlemisülesandest. Raske terase lõikamine nõuab tavaliselt teistsuguseid spindli omadusi kui alumiiniumi kiire viimistlus.
Insenerid peaksid võrdlema pöördemomenti kogu tegeliku töökiiruse vahemikus, selle asemel et valida ainult maksimaalse pöörete arvu või mootori võimsuse järgi.
CNC freespink Vs Treipingi peaspindli
CNC-freespink pöörab lõikeriista, samal ajal kui treipingi peaspindel pöörab töödeldavat detaili. See erinevus muudab vajalikke liideseid, laagrikoormusi, kiirusvahemikku, pöördemomendi omadusi ja töödeldava detaili konstruktsiooni.
Kuidas A CNC freespink pöörleb TLõikeriist
CNC-freespindel hoiab tööriistahoidikut täppiskoonuse sees ja pöörleb lõikeriista programmeeritud kiirusel.
Spindlil peab olema toeks lai valik tööriistu, alates väikestest puuridest kuni suurte freespinkideni. Automaatsed töötluskeskused vajavad ka täpset tööriistade kinnitust ja vabastamist tööriistade vahetamiseks.
Suur pöörlemistäpsus on eriti oluline väikese läbimõõduga tööriistade kasutamisel, sest isegi väike vise võib tööriista soonte vahel tekitada ebaühtlase lõikekoormuse.
Kuidas TPeamine spindel In A Treipingi masin pöörleb Ttoorik
Treipingi peaspindel hoiab toorikut padruni, tsangi, esiplaadi või muu tooriku kinnitussüsteemi abil.
Spindel peab vastu pidama pöörleva tooriku massile ja inertsile, samal ajal vastu pidades lõikejõududele. Suured komponendid võivad tekitada palju suuremaid pöörlemiskoormusi kui tüüpilised freestööriistad.
Treipingi peaspindli puhul võib olla vajalik täpne indekseerimine või C-telje positsioneerimine, kui masinal on pingestatud tööriistad.
Tööriistahoidiku koonused VPadrunid Aja tsangid
Freespindli liidesed on optimeeritud lõikeriistade täpseks paigutamiseks ja kinnitamiseks. Levinud konstruktsioonid keskenduvad jäikusele, tööriistavahetuse kiirusele ja kontsentrilisusele.
Treipingi padrunid on konstrueeritud nii, et need haaraksid tooriku välis- või sisepindu. Padrunid tagavad suurema kontsentrilisuse sobivate ümarmaterjalide ja väiksemate detailide puhul.
Iga liides mõjutab jäikust, viset, maksimaalset pöörete arvu ja seadistuse paindlikkust, seega peaks see sobima nii masina kui ka rakendusega.
Kiirus, pöördemoment, Aja koormuse erinevused
CNC-freespindlid vajavad sageli suuremat pöörete arvu, kuna freesid võivad olla suhteliselt väikesed.
Treipingi spindlid võivad töötada madalamatel kiirustel, kuid vajavad tugevat pöördemomenti, eriti suurte läbimõõtude töötlemisel või raskete lõigete tegemisel.
Need on pigem üldised trendid kui fikseeritud reeglid. Väikeste detailide Šveitsi treimisel saab kasutada väga suuri spindlikiirusi, samas kui suured freesid võivad vajada märkimisväärset pöördemomenti.
Millised peamised spindli spetsifikatsioonid on kõige olulisemad?
Kõige olulisemad spindli spetsifikatsioonid ei ole ainult maksimaalne kiirus ja mootori võimsus. Insenerid peaksid hindama ka pöördemomenti kogu töövahemikus, jooksu, kandevõimet, jäikust, termilist stabiilsust, liidese suurust ja töötsükli nõudeid.
Spindli kiirus Ateine pöörete vahemik
Maksimaalne pöörete arv (RPM) näitab spindli pöörlemiskiirust, kuid kasulik vahemik sõltub tööriista läbimõõdust, tooriku materjalist ja töötlemisoperatsioonist.
Väikesed tööriistad vajavad õige lõikekiiruse saavutamiseks tavaliselt suuremat pöörete arvu. Suuremad tööriistad vajavad väiksemat pöörete arvu ja sageli ka suuremat pöördemomenti.
Lai kasutatav kiirusvahemik annab masinale suurema paindlikkuse jämetöötluse, puurimise ja viimistlustööde tegemisel.
Pöördemoment, võimsus, And TPöördemomendi-kiiruse kõver
Võimsus ja pöördemoment on omavahel seotud, kuid neid ei tohiks käsitleda sama spetsifikatsioonina.
Tugev lõikamine madalal kiirusel nõuab pöördemomenti. Kiire töötlemine võib rohkem sõltuda piisava võimsuse säilitamisest kõrgetel pööretel.
Pöördemomendi-kiiruse kõver näitab, kuidas spindl tegelikult oma töövahemikus käitub. See on kasulikum kui üksik tipp-pöördemoment või hobujõu väärtus.
Otsa saama Aja pöörlemistäpsus
Viskepikkus kirjeldab, kui palju pöörlev spindl või tööriist oma ideaalsest teljest kõrvale kaldub.
Liigne vise võib suurendada auke, vähendada pinna ühtlust ja koormata üksikuid lõikuri servi ebaühtlaselt.
Väikeste tööriistade ja täppisviimistluse puhul on väike spindli vise eriti oluline, kuna viga muutub tööriista läbimõõdu suhtes suureks.
Kandevõime And spindli jäikus
Laagri suurus, tüüp, paigutus ja vahekaugus mõjutavad kõik spindli jäikust.
Suurem jäikus aitab vastu pidada lõikejõu paindele ja vähendada vibratsiooni raskete töötlusprotsesside ajal.
Ainult maksimaalse jäikuse jaoks konstrueeritud spindl ei pruugi aga väga suurte kiiruste jaoks sobida. Projekteerimine hõlmab jäikuse, kiiruse, kuumuse ja laagri eluea tasakaalustamist.
Termiline stabiilsus Aja jahutusvõimsus
Kuumus muudab spindli mõõtmeid ja laagri eelkoormust.
Kui spindli temperatuur tõuseb ettearvamatult, võib tööriista asend nihkuda ja töötlemismõõtmed pikkade tootmistsüklite ajal triivida.
Stabiilne jahutussüsteem aitab säilitada korduvat spindli geomeetriat. Seetõttu on termiline käitumine täppistootmise jaoks eriti oluline.
Tööriista liides And Maksimaalne tööriista suurus
Spindli liidese suurus mõjutab tööriista maksimaalset praktilist läbimõõtu, jäikust ja pöördemomendi võimet.
Kompaktne koonus sobib kiireks tööks väiksemate tööriistadega, samas kui suuremad liidesed toetavad raskemaid lõikureid ja suuremaid lõikekoormusi.
Liides peaks vastama masina kavandatud tööle, mitte olema lihtsalt võimalikult suur.
Kuidas mõjutab peaspindli jõudlus CNC-töötlust?
Spindli jõudlus mõjutab mõõtmete täpsust, pinnaviimistlust, tööriista eluiga, materjali eemaldamise kiirust ja töötlemise järjepidevust. Spindli probleemid ilmnevad sageli esmalt muutustena valmisdetailis, mitte ilmse masinarikkena.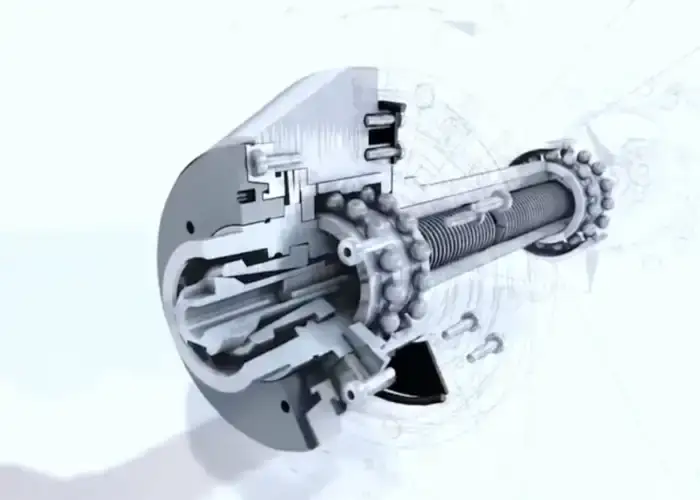
Mõõtmete täpsus Aja korduvus
Viskumine, soojuspaisumine ja laagri liikumine võivad kõik lõikeriista või pöörlevat töödeldavat detaili nihutada.
Kui need mõjud tootmise ajal muutuvad, võivad mõõtmed nihkuda isegi siis, kui CNC-programm ei muutu.
Stabiilne spindli käitumine aitab säilitada sama lõikesuhet esimesest komponendist hilisemate osadeni.
Pinnaviimistlus, vibratsioon, Aja vestlus
Värin tekitab pinnale korduvaid jälgi ja võib vähendada mõõtmete täpsust.
Spindli jäikus, laagrite seisukord, tööriistahoidiku kvaliteet, tööriista üleulatus, lõikeparameetrid ja masina konstruktsioon mõjutavad kõik vibratsiooni.
Terve spindl ei saa küll kõiki vibratsiooniallikaid kõrvaldada, kuid halb spindli seisukord võib stabiilse lõikamise palju raskemaks muuta.
Tööriista eluiga Aja lõikestabiilsus
Viske tõttu võib üks lõiketera eemaldada rohkem materjali kui teised. See põhjustab ebaühtlast kulumist ja lühendab tööriista eluiga.
Laagri vibratsioon ja madal jäikus võivad samuti tekitada kõikuvaid lõikekoormusi.
Stabiilne spindl jaotab lõikejõude ühtlasemalt, võimaldades tööriistadel töötada kavandatud lõiketingimustele lähemal.
Materjali eemaldamise määr Atsükli aeg
Suurem võimsus ja pöördemoment võimaldavad agressiivsemat materjali eemaldamist, kui masin, tööriist ja tooriku kinnitus seda toetavad.
Kiired spindlid võivad väikeste tööriistade ja suure etteande strateegiate kasutamisel lühendada tsükliaega.
Siiski ei tohiks maksimaalset spindli väljundvõimsust pimesi kasutada. Tootlikkus tuleneb kiiruse, pöördemomendi, tööriista eluea ja detaili kvaliteedi tasakaalustamisest.
Kuidas valida CNC-töötlemiseks õige peaspindli
Peaspindli valimine eeldab spindli käitumise sobitamist tegeliku lõikeprotsessiga. Materjal, tööriista läbimõõt, töö tüüp, täpsus, töötsükkel, jahutus ja tootmismaht on olulisemad kui kõrgeima saadaoleva pöörlemissageduse valimine.
Sobitage spindli kiirus materjaliga Atööriista läbimõõt
Lõikekiiruse nõuded varieeruvad olenevalt materjalist ja tööriistast.
Väikesed lõikurid vajavad üldiselt suuremat spindli pöörete arvu, samas kui suured tööriistad saavutavad sama pinnakiiruse madalamate pöörete arvu juures.
Alumiinium ja värvilised materjalid vajavad sageli suuremat spindli kiirust, samas kui paljudes teraserakendustes pannakse rohkem rõhku pöördemomendile ja jäikusele.
Pöördemoment lõikekoormusega sobitamiseks Aja mehaaniline töö
Suured puurid, tasandusfreesid, rasked jämetöötlusfreesid ja treimistööd võivad vajada märkimisväärset pöördemomenti.
Kui spindl toodab piisavalt võimsust ainult suurel kiirusel, võib sellel olla raskusi madalal kiirusel raskel lõikamisel.
Seetõttu tuleks eeldatavat lõikeoperatsiooni võrrelda spindli pöördemomendi kõveraga, mitte ainult mootori nimiväärtusega.
Valige õige spindli liides Aja tööriistade kinnitussüsteem
Spindli koonus, padrun või tsang peavad toetama vajalike tööriistade või tooriku suurust ja tüüpi.
Suured tööriistad vajavad piisavalt jäikust, et taluda painutamist ja pöördemomenti.
Kiire töötlemise puhul muutuvad tasakaalu kvaliteet ja kontsentrilisus üha olulisemaks, sest väikesed vead tekitavad suuremaid tsentrifugaal- ja lõikeefekte.
Arvestage täpsuse ja viskekiirusega. And laagrinõuded
Ülitäpsed detailid ja väikesed tööriistad vajavad täpsemat viskekontrolli.
Rasked lõiked vajavad tugevat laagrituge ja head spindli jäikust.
Õige spindl peaks vastama mõlemale nõudele ilma liigse jõudluse nõudmiseta, mis küll lisab kulusid, aga annab tootmisest vähe kasu.
Hinnake töötsüklit, jahutust, And tootmismaht
Prototüüpide jaoks aeg-ajalt kasutatav spindel peab taluma teistsuguseid termilisi nõudmisi kui pidevalt tootmises töötav spindel.
Suure koormusega töötlemine nõuab laagrite ja mootori temperatuuri hoidmiseks usaldusväärset jahutust ja määrimist.
Tootmisrakendustes tuleks arvestada ka hooldusvõimaluste, asenduskulude ja spindli eeldatava elueaga.
Tasakaalusta kiirust, pöördemomenti, täpsust, Aja maksumus
Ükski spindl ei maksimeeri kõiki omadusi ilma kompromissideta.
Kiired konstruktsioonid võivad ohverdada väikesel kiirusel saavutatavat pöördemomenti, samas kui tugevad käigukastiga süsteemid ei pruugi pakkuda kiireks viimistluseks vajalikku sujuvust ega pöörete arvu.
Kõige efektiivsem spindl on see, mis sobib masina domineeriva tööga, mitte kõige võimsam või kiireim saadaolev mudel.
Millised on peamised spindli probleemid?
Enamik spindliprobleeme tekivad järk-järgult laagrite kulumise, saastumise, kuumuse, kokkupõrkekoormuste, määrimisprobleemide või tööriista ja liidese kahjustuste kaudu. Varajasteks sümptomiteks on sageli müra, vibratsioon, temperatuuri tõus, halb pinnaviimistlus või suurenev viske.
Liigne väljavool ATäpsuse kadu
Viskumine võib suureneda kulunud laagrite, kahjustatud koonuste, saastumise või painutatud spindlikomponendi tõttu.
Esimesteks märkideks võivad olla ebaühtlane tööriista kulumine, liiga suured augud või ebastabiilsed viimistlusmõõtmed.
Enne kui eeldada, et kogu spindli vahetamine on vajalik, tuleks kontrollida spindli liidest ja tööriistahoidikut.
Laagri müra, kulumine, Aja ülekuumenemine
Laagri kulumine võib põhjustada ebatavalist müra, vibratsiooni või töötemperatuuri tõusu.
Liigne eelkoormus, halb määrimine, saastumine või kokkupõrkekoormused võivad riket kiirendada.
Tõsiselt kahjustatud laagri edasine kasutamine võib kahjustada spindli võlli ja korpust, suurendades remondikulusid.
Spindli vibratsioon Aja vestlus
Spindli vibratsioon võib tuleneda laagritest, tasakaalustamatusest, mootoriprobleemidest, ajamirihmadest, tööriistahoidikutest või lõiketingimustest.
Seega peaks diagnostika eraldama masina vibratsiooni protsessist tingitud värinast.
Vibratsiooni jälgimine aitab tuvastada muutusi enne, kui need muutuvad piisavalt tõsiseks, et kahjustada osi või tööriistu.
Tööriista kinnitus Aja koonuse kahjustus
Määrdunud või kahjustatud spindli koonused vähendavad spindli ja tööriistahoidiku vahelist kontakti.
See võib suurendada viset, vähendada jäikust ja põhjustada hõõrdumisjälgi.
Kinnitusjõu probleemid võivad samuti põhjustada tööriistahoidiku liikumist lõikamise ajal, tekitades nii kvaliteedi- kui ka ohutusriske.
Peamine spindli mootor And-draivi probleemid
Mootori rikked võivad vähendada võimsust, põhjustada ebastabiilset kiirust või tekitada ebanormaalset kuumenemist.
Rihmveolistel süsteemidel võivad esineda kulunud rihmad või vale pinge, samas kui käigukastiga süsteemides võivad tekkida hammasrataste kulumise või määrimisprobleemid.
Elektriliste ajamite alarme tuleks uurida koos mehaaniliste sümptomitega, mitte eraldi ravida.
Jahutus- ja määrimisvead
Ummistunud jahutusringlused või rikkis pumbad võivad põhjustada spindli temperatuuri tõusu.
Määrimisvead võivad laagreid kiiresti kahjustada.
Jahutusvedeliku voolu, määrdeaine etteande ja temperatuuri jälgimine aitab neid rikkeid tuvastada enne spindli täielikku riket.
Kuidas To Säilita A CNC-masina spindel
Spindli hooldus keskendub puhtusele, temperatuurile, määrimisele, tööriistade liidestele, vibratsioonile ja ebavajalike löökkoormuste vältimisele. Järjepidev jälgimine aitab tuvastada järkjärgulisi muutusi enne, kui need muutuvad kulukateks riketeks.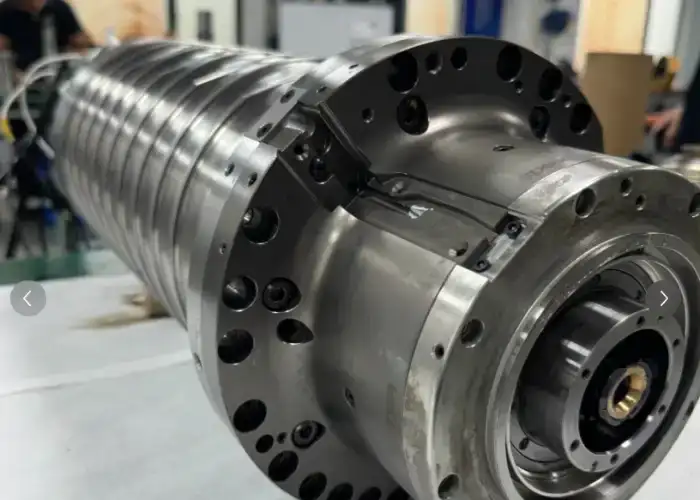
Jälgige temperatuuri, müra, Aja vibratsioon
Operaatorid peaksid olema tuttavad spindli normaalse müra ja temperatuuriga.
Vibratsiooni, müra või kuumuse järkjärguline suurenemine võib viidata laagrite või ajami probleemide tekkimisele.
Trendi jälgimine on kasulikum kui fikseeritud häirekünnise ootamine pärast seda, kui tõsine kahju on juba tekkinud.
Hoidke spindli koonuseid Aja tööriistade liidesed on puhtad
Spindli koonuse ja tööriistahoidiku vaheline laast, õlijäägid ja mustus võivad vähendada kontaktitäpsust.
Koonust tuleks regulaarselt puhastada meetoditega, mis ei kriimusta täppispinda.
Tööriistahoidikuid tuleks samuti kontrollida, sest kahjustatud hoidik võib jätta terve spindli ebatäpseks.
Säilitage määrimine Aja jahutussüsteemid
Laagri määrimine ja spindli jahutamine peaksid toimuma vastavalt masina tootja hooldusgraafikule.
Filtreid, õlitaset, määrdeaine etteannet, jahutusvedeliku voolu ja pumpasid tuleks kontrollida sobivate intervallidega.
Stabiilne määrimine ja temperatuuri reguleerimine aitavad pikendada laagrite eluiga ja säilitada töötlemise täpsust.
Kaitske laagreid kokkupõrkekoormuste eest Aja saastumine
Masina kokkupõrked võivad suuri jõude tööriista kaudu otse spindlilaagritesse üle kanda.
Isegi kui spindl jätkab töötamist, võivad laagrikahjustused või eelkoormuse muutused püsida.
Pärast olulist kokkupõrget tuleks enne spindli nõudlikule tootmisele naasmist kontrollida jooksu, müra, temperatuuri ja vibratsiooni.
Kui To Remont, Ümberehitamine, Or Asenda TPeamine spindel
Väiksemad probleemid, mis on seotud rihmade, andurite, jahutuse või kinnitussüsteemidega, ei pruugi vajada spindli täielikku ümberehitust.
Laagri rike, tugev viskumine, koonuse kahjustus või sisemised mootoriprobleemid võivad õigustada ümberehitust, kui spindli konstruktsioon ja masina väärtus seda toetavad.
Asendamine muutub praktilisemaks siis, kui remondikulud, seisakud või korduvad rikked ületavad olemasoleva seadme taastamise väärtuse.
KKK
Kas A Kas suurem peaspindli kiirus parandab alati CNC-töötlust?
Ei. Kõrgem pöörlemiskiirus on kasulik siis, kui tööriista läbimõõt ja materjal seda nõuavad, kuid raskem lõikamine võib rohkem sõltuda pöördemomendist ja jäikusest. Õige spindli pöörlemiskiirus peaks vastama lõiketingimustele.
Mis on TSpindli võimsuse erinevus Aja spindli pöördemoment?
Võimsus esindab töö tegemise kiirust, pöördemoment aga pöörlemisjõudu. Kiire töötlemine võib suuresti sõltuda võimsusest, samas kui madala kiirusega raske lõikamine nõuab tavaliselt tugevat pöördemomenti.
Kas spindli väljajooks võib olla põhjustatud? By TTööriistahoidja asemel Of Tta Spindel?
Jah. Tööriistahoidikus olev mustus, kulumine, halb tasakaal või kahjustused võivad põhjustada näilist viskumist. Enne spindli rikke diagnoosimist tuleks kontrollida spindli koonust, hoidikut, lõikeriista ja mõõtmise seadistust.
Kui kaua teeb A CNC peaspindli viimane?
Fikseeritud kasutusiga ei ole. Laagri kvaliteet, kiirus, töötsükkel, määrimine, jahutus, saastumine, kokkupõrked ja lõikekoormused mõjutavad kõik spindli eluiga. Seisukorra jälgimine on kasulikum kui spindli vahetamine vastavalt universaalsele töötundide piirangule.
Järeldus
Peamine spindel määrab, kui tõhusalt CNC-masin mootori võimsuse kontrollitud lõikeliikumiseks muundab. Kiirus, pöördemoment, viskejõud, laagri jäikus, termiline stabiilsus, ajami tüüp ja tööriista liides mõjutavad kõik töötlemise jõudlust. Parim spindel ei ole tingimata kiireim ega võimsaim, vaid see, mille omadused vastavad materjalile, tööriistadele, lõikekoormusele, täpsusnõuetele ja rakenduse tootmistsüklile.
TiRapidis pakume prototüüpide ja tootmisdetailide täppis-CNC-töötlemist ja tootmisteenuseid. Meie mehaanikameeskond ühendab sobiva varustuse, stabiilsed tööriistad, kontrollitud lõikeparameetrid ja mõõtmete kontrolli, et toetada täpsete ja korratavate komponentide tootmist alumiiniumist, roostevabast terasest, titaanist, tehniliste plastide ja muude materjalide puhul.
















