
5-teljeline CNC-freesimine on lahutav tootmisprotsess, mis juhib kolme lineaartelge ja kahte pöördtelge keerukate detailide töötlemiseks mitmest suunast. See võimaldab toota nurgelisi auke, kumeraid pindu, sügavaid õõnsusi ja mitut detailipinda vähemate seadistustega kui tavaline 3-teljeline freesimine.
See juhend selgitab, kuidas 5-teljeline CNC-freesimine töötab, mida iga telg juhib, kuidas indekseeritud ja samaaegne töötlemine erinevad ning millal pakub protsess praktilist tootmisväärtust.
Mis on 5-teljeline CNC-freesimine?
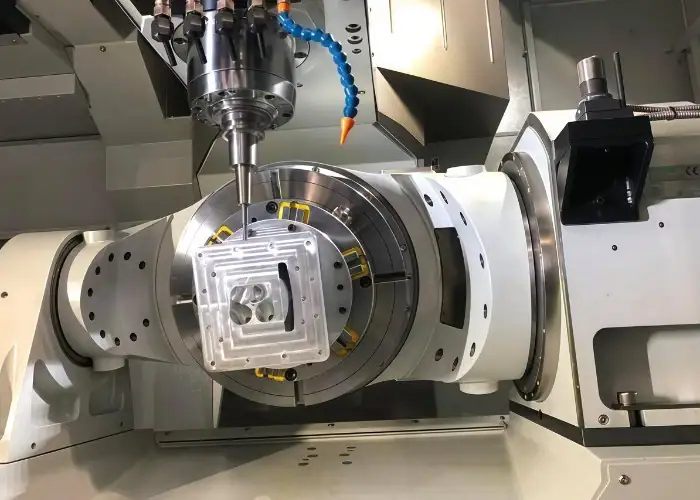
5-teljeline CNC-freesimine on töötlemine, mille käigus liigutatakse lõikeriista või toorikut mööda X-, Y- ja Z-telge, lisades samal ajal kaks kontrollitud pöörlevat liikumist. Lisateljed võimaldavad lõikuril komponendile läheneda suundadest, mis tavaliselt nõuaksid käsitsi ümberpaigutamist või spetsiaalselt nurga all olevaid kinnitusvahendeid.
Mida tähendab "5-teljeline"?
„5-teljeline” tähendab, et CNC-süsteem juhib kolme lineaarset liikumist ja kahte pöördliikumist. X-telg liigub üldiselt vasakult paremale, Y-telg liigub eest taha ja Z-telg juhib vertikaalset liikumist ehk lõikesügavust.
Pöördteljed valitakse A, B ja C hulgast. A-telg pöörleb ümber X-telje, B-telg pöörleb ümber Y-telje ja C-telg pöörleb ümber Z-telje. Enamik 5-teljelisi masinaid kasutab kõigi kolme pöörlemistelje asemel kas A-d ja C-d või B-d ja C-d.
Tegelik telgede paigutus mõjutab masina kasutatavat tööpiirkonda, nurkade ulatust, kasulikku koormust, kinnitusvahendite vaba ruumi ja detailidele ligipääsu. Seetõttu peaksid insenerid hindama konkreetset masina konfiguratsiooni, selle asemel et eeldada, et kõik 5-teljelised seadmed suudavad töödelda sama geomeetriat.
Indekseeritud 3+2 freesimine vs samaaegne 5-teljeline freesimine
Indekseeritud 3+2 freesimine positsioneerib kaks pöördtelge enne lõikamist ja hoiab need fikseerituna, samal ajal kui X-, Y- ja Z-teljed töötlevad detaili. See sobib liitnurkade, mitmetahuliste taskute, nurgeliste aukude ja komponentide jaoks, mis vajavad mitut fikseeritud lõikesuunda.
Samaaegne 5-teljeline freesimine liigutab lineaar- ja pöördtelge koos, samal ajal kui lõikur materjali eemaldab. Seega saab tööriista orientatsioon pidevalt muutuda, kui see järgib keerdunud tera, kõverat ava, tiiviku kanalit, meditsiinilist implantaati või muud vabakujulist pinda.
Indekseeritud töötlemist on üldiselt lihtsam programmeerida, simuleerida ja kontrollida. Samaaegne töötlemine annab suurema geomeetrilise vabaduse, kuid see nõuab täiustatud CAM-juhtimist, täpset masina kinemaatikat, kontrollitud järeltöötlust ja detailset kokkupõrke simulatsiooni.
Kuidas 5-teljeline CNC-freesimine töötab?
5-teljeline CNC-freesimine toimib nii, et 3D CAD-mudel teisendatakse koordineeritud lineaarseteks ja pöörlevateks tööradadeks, mis kontrollivad nii lõikuri asendit kui ka selle suunda. Kogu protsess hõlmab projekti ülevaatamist, CAM-programmeerimist, masina seadistamist, töödeldava detaili kinnitamist, simulatsiooni, lõikamist ja kontrolli.
CAD-mudeli ja disaini ülevaade
CAD-mudeli ettevalmistus määratleb töödeldava geomeetria, pinnad, augud, taskud, keermed, raadiused ja liidesed. Digitaalne mudel peaks olema täielik ja joonisega kooskõlas, et CAM-programmeerija ei peaks tõlgendama puuduvat või vastuolulist teavet.
Projekteerimise ülevaatus tuvastab õhukesed seinad, sügavad õõnsused, väikesed sisemised raadiused, piiratud sisselõiked, liigne tööriista ulatus ja pinnad, mis võivad põhjustada hoidiku või spindli vastastikuseid häireid. Samuti määratakse kindlaks, millised elemendid tuleks sama seadistusega teostada, et säilitada nende positsiooniline suhe.
Kasulik joonis peaks selgelt määratlema materjali, kuumtöötluse tingimused, tugipunktid, tolerantsid, pinnaviimistluse, keermestatud omadused, katmisnõuded ja kontrollieeldused. Detail võib CAD-kujule vastata, kuid ikkagi mitte töötada, kui need tootmiskontrollid on ebaselged.
CAM-programmeerimine ja tööradade loomine
CAM-programmeerimine loob lõiketeed, tööriista nurgad, ettenihked, kiirused, sammud üle, sisenemisliigutused, tagasitõmbumised ja pöördeasendid, mis on vajalikud detaili töötlemiseks. 5-teljeline programmeerimine kontrollib nii tööriista otsa liikumiskohta kui ka lõikuri orientatsiooni pinna suhtes.
Tüüpiliste strateegiate hulka kuuluvad adaptiivne jämetöötlus, jääktöötlus, indekspuurimine, laastude lõikamine, kontuurfreesimine, mitme pinna viimistlus, voolujooneline töötlemine ja lokaliseeritud puhastus. Iga strateegia tuleks valida vastavalt geomeetriale, materjali käitumisele, tööriista jäikusele ja nõutavale pinnatingimusele.
CAM-väljund peab läbima masinaspetsiifilise postprotsessori. Postprotsessor teisendab arvutatud tööriista liikumise CNC-koodiks, mis vastab valitud 5-teljelise CNC-töötluskeskuse kontrollerile, telgede suundadele, pöördemõõtmetele, liikumispiirangutele ja pöörlemiskäitumisele.
Masina seadistamine ja tooriku kinnitamine
Masina seadistus määrab kindlaks füüsilise seose tooriku, kinnitusvahendi, lõikeriistade, spindli, mõõtepea ja masina koordinaatsüsteemi vahel. Väikesed seadistusvead võivad muutuda olulisemaks, kui detail pöörleb ja tööriist läheneb sellele mitme nurga alt.
Töödeldavate detailide kinnitussüsteem peab tagama piisava jäikuse, paljastades samal ajal vajalikud pinnad. Levinud lahenduste hulka kuuluvad madala profiiliga kruustangid, tappkinnitused, pehmed lõuad, moodulpaletid, nullpunkti süsteemid, kohandatud pesad ja ohverdusalused, mida saab pärast peamisi töötlemistoiminguid eemaldada.
Kinnitusvahendi kaugust tuleb kontrollida kogu pöördeulatuse ulatuses, mitte ainult püstise laua korral. Kinnitusvahend võib ühes asendis tunduda ohutu, kuid pärast telgede kallutamist põrkuda spindli, tööriistahoidiku, pöördlaua, korpuse või valmisdetailiga.
Mitmeteljeline lõikamine ja tööriista orienteerimine
Mitmeteljeline lõikamine kontrollib nii lõikuri asukohta kui ka nurka, mille all lõikeserv toorikuga kokku puutub. Pöördteljed võivad detaili enne töötlemist positsioneerida või jätkata liikumist, samal ajal kui lõikur järgib keerukat pinda.
Tööriista orientatsioon mõjutab ligipääsetavust, efektiivset lõikekiirust, tööriista haardumist, pinnaviimistlust, hoidiku kliirensit ja pöördtelje liikumist. Kontrollitud kallutus võib kuulpeafreesi selle madala kiirusega keskmest eemale liigutada, parandades lõiketegevust ja vähendades hõõrdumist viimistletud pindadel.
Siiski ei ole suurem pöörlev liikumine alati parem. Liigne kallutamine, järsud suunamuutused või korduvad telje ümberpööramised võivad pikendada tsükliaega ja jätta nähtavaid jälgi. Tööriista telg peaks liikuma ainult nii palju, kui on vaja ligipääsu, vaba ruumi, lõikejõudluse ja pinnakvaliteedi tagamiseks.
Ülevaatus ja kvaliteedikontroll
Kontrolli käigus kontrollitakse, kas 5-teljeliselt töödeldud komponent vastab oma mõõtmete, geomeetria ja pinnanõuetele. Täiustatud masina omamine ei taga täpsust ilma kalibreerimise, stabiilse tooriku kinnituse, kontrollitud tööriistade, temperatuuri haldamise ja sobivate mõõtmismeetoditeta.
Masinasisesed mõõtepead suudavad leida toormaterjali, määrata nihkeid, kontrollida võrdluspindu ja kinnitada vahemõõtmeid enne kriitilisi viimistlustoiminguid. Tööriistade seadistajad saavad mõõta lõikuri pikkust, tuvastada katkiseid tööriistu ja vähendada ebaõigetest tööriistaandmetest tingitud vigu.
Lõplikuks kontrollimiseks võib kasutada koordinaatmõõtepinki, optilist skannerit, profilomeetrit, mikromeetreid, avamõõtureid, keermemõõtureid või funktsionaalseid kinnitusvahendeid. Kontrollimeetod peab suutma joonise andmesüsteemi taasesitada ja pääseda ligi samadele keerukatele omadustele, mille masin tootis.
Mis on 5 Teljed CNC-freesimisel?
CNC-freesimise viis telge on lineaarsed X-, Y- ja Z-teljed ning kaks pöördtelge , mis on valitud A, B ja C hulgast. Koos kontrollivad nad nii lõikuri asukohta kui ka suunda, millest see töödeldavale detailile läheneb.
X-, Y- ja Z-lineaarteljed
X, Y ja Z teljed liigutavad lõikurit või toorikut masina koordinaatsüsteemis sirgjooneliselt. Need teljed määravad lõikeriista põhilise kolmemõõtmelise asukoha.
Lineaarteljed loovad tasapindu, taskuid, auke, pilusid, õlgi, kontuure ja muid standardseid freesitud detaile. Need jäävad peamisteks lõiketelgedeks isegi siis, kui masin samaaegselt lauda või spindlipead pöörleb.
Nominaalsed X-, Y- ja Z-telje käigud ei kajasta alati töödeldava detaili maksimaalset suurust. Kinnitusvahendid, pöördlauad, tööriistade pikkused, spindli kliirens ja komponendi pöörlemismaht võivad praktilist tööpiiri vähendada.
A, B ja C pöördteljed
A, B ja C kirjeldavad pöörlemist vastavalt X-, Y- ja Z-suunas. 5-teljeline masin ühendab tavaliselt kaks neist pöörlevatest liikumistest kolme lineaarteljega.
Pöördliikumist võib tekitada pöördlaud, kallutatav pöördlaud, liigendspindli pea, pöördpea või kombineeritud pea ja laua paigutus. Igal konstruktsioonil on erinevad eelised kompaktsete komponentide, raskete toorikute, sügavate õõnsuste või suurte konstruktsiooniosade puhul.
Mõned pöördteljed pakuvad pidevat pöörlemist, samas kui teistel on piiratud nurkliikumine. Programmeerija peab arvestama telgede piirangute, kaabli marsruudi, masina eripärade, ohutute tagastusasendite ja laua või pea eelistatud liikumissuunaga.
Kuidas lineaar- ja pöördteljed koos töötavad?
Lineaar- ja pöördteljed töötavad koos, juhtides nii lõikuri asukohta kui ka selle kokkupuudet pinnaga. Lineaarne liikumine asetab lõikeserva õigele koordinaadile, pöördliikumine aga määrab vajaliku lähenemisnurga.
See koordinatsioon võimaldab lõikuril puurida nurga all oleva augu, töödelda mitut korpuse pinda, ulatuda tiiviku labade vahele või järgida kõverat pinda ilma tooriku käsitsi ümber paigutamata.
CNC-kontroller peab koordineerima kiirendust ja ettenihet kõigi viie liikumise ulatuses. Halb sünkroniseerimine võib põhjustada kõhklusi, pöörlemise tagasipööramisi, pinnajälgi või ettenihke kõikumist isegi siis, kui arvutatud tööriistarada CAM-süsteemis sujuv tundub.
3-teljeline vs 4-teljeline vs 5-teljeline CNC-freesimine
Peamine erinevus 3-, 4- ja 5-teljelise CNC-freesimise vahel on lõikuri positsioneerimiseks ja orienteerimiseks saadaolevate juhitavate suundade arv. Lisateljed suurendavad geomeetrilist juurdepääsu ja seadistamise paindlikkust, aga suurendavad ka programmeerimise, simulatsiooni ja seadmete nõudeid.
| Freesimismeetod | Kontrollitud liikumine | Parim sobivus | Peamine piirang |
| 3-teljeline freesimine | X, Y ja Z | Plaadid, avatud taskud, kronsteinid, paneelid ja ligipääsetav geomeetria | Nõuab uusi seadistusi erinevate tahkude või liitnurkade jaoks |
| 4-teljeline freesimine | X, Y, Z ja üks pöördtelg | Silindrilised omadused, radiaalsed augud, indekseerimine ja mähitud geomeetria | Nurga all olevad objektid peavad tavaliselt jagama ühte pöörlemissuunda |
| 3+2 freesimine | Kaheteljeline positsioneerimine, millele järgneb kolmeteljeline lõikamine | Mitme pinnaga detailid, fikseeritud liitnurgad ja nurga all olevad augud | Pöördteljed jäävad iga lõiketoimingu ajal paigale |
| Samaaegne 5-teljeline freesimine | Lõikamise ajal liiguvad kolm lineaarset ja kaks pöördtelge | Labad, tiivikud, pordid, implantaadid ja vabakujuliste pindade | Nõuab täiustatud programmeerimist ja kokkupõrkekontrolli |
3-teljeline CNC freesimine
Kolmeteljeline CNC-freesimine liigub mööda X-, Y- ja Z-telge, hoides samal ajal lõikuri orientatsiooni fikseerituna. See sobib hästi tasapindade, avatud taskute, puuritud mustrite, plaatide, kronsteinide, paneelide ja ligipääsetava 2.5D geomeetria töötlemiseks.
Programmeerimine, tooriku kinnitamine ja masina juhtimine on üldiselt lihtsamad kui mitmeteljeline töötlemine. Standardsed kruustangid ja kinnitusdetailid muudavad kolmeteljelise freesimise ökonoomseks suure hulga prototüüpide ja tootmiskomponentide puhul.
Selle peamine piirang ilmneb siis, kui detail sisaldab elemente mitmel küljel või liitnurkade all. Iga ümberpositsioneerimisetapp loob täiendava seadistamistöö ja annab võimaluse tugipunkti nihutamiseks, joondusveaks või kinnitusdetailide varieerumiseks.
4-teljeline CNC freesimine
Neljateljeline CNC-freesimine lisab X-, Y- ja Z-liikumisele ühe pöörlemistelje. Pöördtelg saab detaili fikseeritud asenditesse indekseerida või töötlemise ajal pidevalt pöörelda.
See protsess on efektiivne radiaalsete aukude, silindriliste komponentide, nukkprofiilide, spiraalsete detailide ja mitmest küljest töötlemist vajavate detailide puhul. See võib asendada korduvat käsitsi ümberpaigutamist, säilitades samal ajal detailide vahelise seose ühe pöörlemissuuna ümber.
Selle piiranguks on see, et nurkjooned peavad üldiselt olema seotud sama pöörlemisteljega. Kui komponent vajab sõltumatut liitkallutamist kahes suunas, võib 3+2 või samaaegne 5-teljeline töötlemine olla tõhusam.
5-teljeline CNC freesimine
5-teljeline CNC-freesimine ühendab kolm lineaarset liikumist kahe pöördliigutusega, et saavutada mitmetahulisi, nurgelisi, sügavaid ja kumeraid detaile. See võib kasutada fikseeritud indekseeritud orientatsioone või pidevat tööriista telje juhtimist.
Sobiv 5-teljeline CNC-töötluskeskus suudab toota mitu kriitilist pinda ilma kinnitusvahendeid vahetamata. See parandab ligipääsu ja aitab säilitada erinevatel pindadel asuvate detailide mõõtmete suhet.
Viieteljeline võimekus on kõige väärtuslikum siis, kui see asendab mitmeid keerulisi seadistusi, väldib pikki lõikeriistu või võimaldab geomeetriat, milleni tavapäraste seadmetega ohutult jõuda ei saa. See pakub vähe majanduslikku kasu, kui komponent on lihtne ja täielikult ligipääsetav ühest suunast.
5-teljeline vs 6-teljeline CNC-freesimine
5-teljelise ja kuueteljelise freesimise erinevus seisneb selles, et kuueteljeline süsteem lisab veel ühe sõltumatu juhitava liikumise. See lisaliikumine võib tulla robotkonstruktsioonist, teisesest pöörlevast seadmest või spetsiaalsest spindli ja laua paigutusest.
Kuueteljeline töötlemine võib pakkuda täiendavat juurdepääsu väga piiratud geomeetriale või kombineerida freesimist teiste toimingutega. Samas suurendab see ka masina keerukust, programmeerimisnõudeid, kokkupõrkeohtu ja kapitalikulusid.
Enamikku keerukaid freesitud detaile saab toota sobivalt konfigureeritud 5-teljelisel masinal. Kuues telg tuleks valida ainult siis, kui lisaliikumine loob selge eelise ligipääsetavuse, tootlikkuse või protsessi integreerimise osas.
Kuidas valida õige telgede arv?
Õige telgede arv on lihtsaim masina konfiguratsioon, mis suudab komponenti usaldusväärselt ja ökonoomselt toota. Telgede arv peaks lahendama tootmisprobleemi, mitte olema turundusspetsifikatsioon.
Avatud ja hõlpsasti ligipääsetava geomeetria saavutamiseks kasutage 3-teljelist freesimist. Kasutage 4-teljelist töötlemist, kui mitu elementi on paigutatud ühe pöörlemissuuna ümber, ja 3+2 töötlemist, kui fikseeritud liitnurgad võivad välistada spetsiaalsete kinnituste vajaduse.
Kasutage samaaegset 5-teljelist töötlemist, kui lõikuri suund peab materjali eemaldamise ajal muutuma või kui vabakujulisi pindu, piiratud juurdepääsu ja kriitilisi mitme pinna suhteid ei saa indekseeritud toimingutega tõhusalt hallata.
5-teljelise CNC-freesimise eelised
5 -teljelise CNC-freesimise peamised eelised on vähem seadistusi, parem tööriistade ligipääs, ühtlasemad detailide seosed, lühemad lõikeriistad, keerukate pindade töövõime ja väiksem käsitsemisvajadus. Need eelised võivad parandada kvaliteeti ja lühendada kogu tootmisprotsessi.
Vähem seadistusi ja parem funktsioonide joondamine
5-teljeline freesimine vähendab seadistusi, võimaldades lõikuril jõuda ühe peamise kinnituse abil mitme detaili pinnale. Vähem ümberpaigutamist tähendab vähem võimalusi tugipunktide kaotsiminekuks, joonduse varieerumiseks ja operaatorist sõltuvateks vigadeks.
Samas koordinaatsüsteemis loodud elemendid suudavad säilitada paremaid positsioonilisi suhteid. See on kasulik laagriavade, tihenduspindade, optiliste aluste, keermestatud mustrite, vedelikuportide ja liideste puhul, mis peavad eri tahkude vahel joonduma.
Seadistuse konsolideerimine vähendab ka kinnitusdetailide laoseisu, käitlemisaega ja vahepealset kontrolli. Suurim eelis ilmneb sageli väikesemahuliste keerukate osade puhul, kus kohandatud nurkkinnitusdetailid moodustaksid muidu projekti maksumusest märkimisväärse osa.
Kompleksne geomeetria ja mitme pinnaga töötlemine
5-teljeline freesimine loob keeruka geomeetria, muutes lõikuri lähenemissuunda. Ühe koordineeritud operatsiooniga saab töödelda liitnurki, keerdunud pindu, vormitud kontuure, nurgelisi auke, sisselõikeid ja mitut komponendi pinda.
See võimekus võib asendada spetsiaalseid nurkliistu, vormimisriistu, eraldi masinaid, käsitsi segamist või valitud elektrooditöötlustoiminguid. See annab disaineritele ka suurema vabaduse funktsionaalsete omaduste ühendamiseks üheks komponendiks.
5-teljeline liikumine ei muuda iga kuju töödeldavaks. Täielikult suletud õõnsused, äärmiselt kitsad kanalid, ligipääsmatud sisselõiked ja ümbritseva geomeetria poolt blokeeritud elemendid võivad siiski vajada spetsiaalseid tööriistu, detailide jagamist, elektroforeesi, lisandite tootmist või disainimuudatusi.
Parem tööriistadele juurdepääs ja lühemad lõikeriistad
5-teljeline freesimine parandab ligipääsu, kallutades tööriista või toorikut objekti poole. Otsene lõikenurk võimaldab programmeerijal sageli kasutada lühemat tööriista, selle asemel et lõikurit hoidikust sügavale välja sirutada.
Lühemad tööriistad pakuvad suuremat jäikust ja väiksemat läbipaindet. See parandab lõikestabiilsust, mõõtmete järjepidevust, tööriista eluiga ja pinnaviimistlust, eriti kõvade materjalide, sügavate seinte või õhukeste detailide töötlemisel.
Parem ligipääs võib võimaldada ka suurema läbimõõduga ja tugevama geomeetriaga lõikurit. Tööriistahoidik ja spindli korpus tuleb siiski kliirensi kontrollimisel arvesse võtta, sest lühike lõikur võib hoidiku töödeldavale detailile lähemale tuua.
Täiustatud täpsus ja pinnaviimistlus
5-teljeline freesimine võib parandada detailidevahelist täpsust, vähendades töödeldava detaili ümberpaigutamise kordade arvu. See protsess hoiab kriitilised pinnad ühe tugistruktuuri piires ja väldib koordinaatide uuesti seadistamist pärast iga seadistust.
Pinnaviimistlus võib paraneda ka seetõttu, et lõikuri nurka detaili pinna suhtes kontrollitakse. Kuulpeafreesist tsentrist eemale kallutamine parandab efektiivset lõikekiirust ja võib vähendada hõõrdumist, ebaühtlaseid kammkarpe ja nähtavaid tööriistajälgi.
Masin ei loo automaatselt kitsamaid tolerantse. Täpsus sõltub endiselt kalibreerimisest, termilisest stabiilsusest, pöördekeskme kompenseerimisest, kinnitusvahendi jäikusest, tööriista viskest, lõikeparameetritest, materjali liikumisest ja kontrollivõimalustest.
Kiirem tootmine ja lühem tarneaeg
5-teljeline freesimine aitab lühendada ettevalmistusaega, kombineerides toiminguid, mis muidu nõuaksid mitut kinnitusvahendit või masinat. Väiksem käsitsi ümberpaigutamine vähendab ka ooteaega erinevate tootmisetappide vahel.
See protsess võib lühendada teekonda toormaterjalist kontrollitud komponendini, eriti prototüüpide ja väikesemahuliste projektide puhul. See võib vähendada ka poolelioleva toodangu varusid, kuna detail jääb tootmisprotsessi suuremaks ajaks ühele masinale.
Kompleksne programmeerimine ja simulatsioon nõuavad inseneriaega, seega ei ole 5-teljeline töötlemine iga komponendi puhul automaatselt kiirem. See annab suurima tootlikkuse eelise siis, kui seadistuse kokkuhoid ja lõikevõimalused kaaluvad üles täiendava ettevalmistuse vajaduse.
5-teljelise CNC-freesimise piirangud
5 -teljelise CNC-freesimise peamised piirangud on masina kõrgem hind, nõudlikum programmeerimine, suurem kokkupõrkeoht, keerukam hooldus ja suurem sõltuvus oskustööjõust. Need tegurid võivad muuta selle lihtsate komponentide puhul tarbetuks.
Kõrgemad masina- ja programmeerimiskulud
5-teljeliste masinate ostmine, hooldamine, kalibreerimine ja käitamine on üldiselt kallimad kui tavaliste freespinkide puhul. Nende tunnihinnad kajastavad täiustatud pöördsüsteeme, juhtimisseadmeid, tarkvara, sondeerimist ja hooldusvajadusi.
Programmeerimine nõuab ka rohkem inseneriaega, kuna tööriista telge, pöördepiire, hoidiku kliirensit, masina kinemaatikat, ohutut tagasitõmbumist ja järelprotsessori väljundit tuleb kõik kontrollida.
Kõrgem hind võib siiski vähendada kogumaksumust, kui masin asendab mitu tavapärast seadistust. Ostjad peaksid võrdlema kogu tootmisprotsessi, mitte hindama pakkumist ainult masina aja põhjal.
Keerulisem CAM-programmeerimine
5-teljeline CAM-programmeerimine on keerulisem, kuna see juhib tööriista asendit ja suunda samaaegselt. Programmeerija peab mõistma nii lõikestrateegiat kui ka reaalse masina liikumispiiranguid.
Võimalike probleemide hulka kuuluvad liigne kalle, pöördtelje ümberpööramine, singulaarsused, ebastabiilne etteanne, ebaefektiivsed tagasitõmbed, hoidiku interferents ja halvad pinnaüleminekud. Visuaalselt sile tööriistarada võib pärast järeltöötlust siiski põhjustada keerulist masina liikumist.
Programmi kvaliteet sõltub kogenud programmeerijatest, sobivast CAM-tarkvarast, kontrollitud järelprotsessorist ja masina simulatsioonist. Need ressursid on eriti olulised kallite või raskesti vahetatavate detailide samaaegseks viimistlemiseks.
Kokkupõrke ja tööriistaradade riskid
Kokkupõrkeoht suureneb, kuna lõikur, hoidik, spindl, laud, kinnitusdetail, toormaterjal ja valmisdetail võivad muutuva suuna tõttu üksteise poole liikuda.
Ainult tööriista otsa kontrollimisest ei piisa. Paljud 5-teljelised kokkupõrked on seotud tööriistahoidiku, spindli korpuse, laua, kinnitusklambrite või töötlemata tooriku osaga, mitte lõikeservaga.
Täielik masina simulatsioon, täpsed tööriistakomplektid, sondeerimine, ohutu tasapinna juhtimine ja konservatiivsed esmakordsed protseduurid vähendavad riski. Simulatsioon on väärtuslik, kuid see ei suuda parandada valesid nihkeid, valesti paigaldatud kinnitusvahendeid ega ebatäpseid tööriistaandmeid tootmispõrandal.
Oskuslikud operaatorid ja protsesside juhtimine
5-teljeline töötlemine nõuab kogenud programmeerijaid, seadistustehnikuid, operaatoreid ja inspektoreid. Iga roll peab mõistma, kuidas pöördliikumine mõjutab töönihkeid, tööriista kliirensit, lõikekoormust ja lõppmõõtu.
Operaator peab kontrollima kinnitusvahendeid, tööriistu, pöördeulatust, nihkeid, mõõtetulemusi, masina seisukorda ja esialgset lõikekäitumist. Väike andmesisestusviga võib muutuda tõsiseks, kui laud kaldub spindli poole.
Standardiseeritud seadistuslehed, tööriistade loendid, kinnitusdetailide fotod, paranduste kontroll, simulatsiooniprotokollid ja esmakordsed protseduurid aitavad muuta protsessi korratavaks erinevate operaatorite ja tootmispartiide vahel.
Millal pole 5-teljeline freesimine kulutõhus?
5-teljeline freesimine ei ole kulutõhus, kui detailil on lihtne ligipääsetav geomeetria ning tööriista orientatsiooni muutmine või seadistuste vähendamine ei ole kasulik. Standardse 3-teljelise freesi puhul võib lame kronstein avatud taskutega olla kiirem.
See võib olla ka ebavajalik, kui tootmistööriistad juba toetavad tõhusat mitme seadistusega töötlemist või kui detail vajab ainult ühte lihtsat nurga all olevat funktsiooni, mida saab toota põhilise kinnitusvahendiga.
Õige otsuse langetamisel tuleks võrrelda masina aega, programmeerimist, kinnitusvahendeid, kontrolli, käsitsemist, riski ja kogust. Viieteljeline võimekus peaks looma mõõdetavat tootmisväärtust, mitte lisama välditavat keerukust.
Millised materjalid sobivad 5-teljelise CNC-freesimise jaoks?
Enamik töödeldavaid metalle, tehnoplaste, komposiite, grafiiti ja valitud tehnilist keraamikat sobivad 5- teljeliseks CNC-freesimiseks. Protsessi määrab masina liikumine, samas kui tegelik materjali ühilduvus sõltub spindli jõudlusest, tööriistadest, jäikusest, jahutusvedelikust, tolmu kontrollimisest ja lõikestrateegiast.
| Materjalide rühm | Tüüpilised hinded | Töötlemise omadused | Levinud 5-teljelised osad |
| Alumiinium | 6061, 7075, 2024, 6082 | Suur lõikekiirus, hea töödeldavus, võimalik õhukeseinaline moonutus | Korpused, kronsteinid, lennundus- ja kosmosekonstruktsioonid, jahutusradiaatorid |
| Roostevaba teras | 303, 304, 316, 17-4PH | Töötlemiskarastumine, soojuskontsentratsioon, suuremad lõikejõud | Meditsiinitööriistad, ventiilide osad, tööstuskorpused |
| Tööriista- ja legeerteras | D2, H13, 4140, 4340 | Suured jõud, tööriistade kulumine, kuumtöötluse kaalutlused | Vormid, stantsid, kinnitusdetailid, konstruktsiooniosad |
| titaan | 2. klass, 5. klass | Madal soojusjuhtivus, suur tööriistade kulumine, tagasivedru | Lennundus- ja kosmosestruktuurid, implantaadid, jõudluskomponendid |
| Niklisulamid | Inconel, Hastelloy | Kuumuskindlus, tugev tööriistade kulumine, nõudlik laastukontroll | Turbiin, energia ja kõrge temperatuuriga osad |
| Vask ja messing | C101, C110, C360 | Karvade teke, adhesioon, pehme materjali deformatsioon | RF-korpused, elektroodid, termilised ja elektrilised osad |
| Insenerplastid | PEEK, POM, nailon, PC, PTFE | Kuumustundlikkus, kinnitusdeformatsioon, niiskuse liikumine | Meditsiini-, automaatika-, elektroonika- ja isoleerivad komponendid |
| Composites | Süsinikplast, klaaskiudplast, FR4, G10 | Abrasiivsed kiud, delaminatsioon, tolmu teke | Lennunduspaneelid, elektroonikaseadmed, konstruktsiooniosad |
| Spetsiaalsed materjalid | Grafiit, töödeldav keraamika | Abrasiivtolm, rabedus, servade mõranemise oht | Elektroodid, pooljuhid ja tehnilised komponendid |
Alumiinium ja alumiiniumisulamid
Alumiiniumsulamid sobivad suurepäraselt 5-teljeliseks freesimiseks, kuna need ühendavad üldiselt hea töödeldavuse madala tiheduse ja kasuliku mehaanilise tugevusega. Neid kasutatakse laialdaselt korpuste, konstruktsiooniklambrite, soojust haldavate osade, prototüüpide ja lennunduskomponentide valmistamiseks.
Materjal talub suuri lõikekiirusi, kuid suured taskud ja õhukesed seinad võivad sisemise pinge vabanemisel siiski deformeeruda. Tasakaalustatud jämetöötlus, kontrollitud toorikuvaru, stabiilne kinnitus ja viimistlus pärast detaili lõdvestumist aitavad parandada mõõtmete järjepidevust.
Klassi valik mõjutab tugevust, korrosioonikindlust, viimistlust ja kulusid. Näiteks võib suurema tugevusega sulam parandada jõudlust, kuid suurendada materjalikulusid või vähendada anodeerimise järjepidevust, seega peaks klassi määrama rakendus, mitte ainult töötlemise mugavus.
Roostevaba teras ja tööriistateras
Roostevaba teras ja tööriistateras sobivad 5-teljeliseks freesimiseks, kui masin, tööriistad ja tooriku kinnitus tagavad piisava jäikuse. Neid materjale kasutatakse meditsiiniinstrumentide, vormide, stantside, ventiilide, tööstuskomponentide ja kulumiskindlate osade jaoks.
Roostevabad terased võivad töötlemiskõveneda, kui lõikur lõikamise asemel hõõrub, samas kui tööriistaterased võivad tekitada suuri jõude ja tööriista kulumist. Stabiilne haardumine, teravad tööriistad, kontrollitud kuumus ja sobiv jahutusvedeliku etteanne on olulised mõõtmete ja pinnakvaliteedi säilitamiseks.
Enne programmeerimist tuleks kinnitada kuumtöötluse tingimused. Karastatud olekus töötlemine võib vähendada järeltöötluse moonutusi, kuid suurendab tööriista maksumust ja tsükliaega, samas kui enne kuumtöötlust töötlemine võib nõuda hilisemaks viimistluseks varu.
Titaani ja nikli sulamid
Titaani- ja niklisulameid saab freesida viieteljeliselt, kuid need nõuavad kontrollitud lõikekoormust, soojuse haldamist, jäiku tööriistu ja hoolikat tööriistade eluea planeerimist. Neid valitakse tavaliselt lennunduse, meditsiini, energeetika ja kõrge temperatuuriga rakenduste jaoks.
Titaanil on madal soojusjuhtivus, seega jääb suur osa lõikesoojusest tööriista serva lähedale. Nikkelisulamid peavad kõrgetel temperatuuridel vastu ka deformatsioonile, suurendades lõikejõudu ja kiirendades kulumist pikkade viimistlusradade ajal.
5-teljeline orientatsioon võib parandada ligipääsu ja toetada lühemaid lõikureid, kuid agressiivne liikumine ei lahenda materjaliga seotud probleeme. Stabiilne haardumine, konservatiivne radiaalne sügavus, sobivad katted, jahutusvedeliku etteanne ja planeeritud tööriistade vahetamine on väärtuslike detailide puhul olulised.
Vask ja messing
Vask ja messing sobivad 5-teljeliseks freesimiseks, kui kasutatakse teravaid tööriistu, stabiilset kinnitust ja tõhusat laastu eemaldamist. Levinud rakenduste hulka kuuluvad elektroodid, raadiosageduslikud korpused, elektrilised kontaktid, termilised komponendid ja täppispistikud.
Puhas vask võib olla pehme ja kleepuv, mis võib põhjustada ebatasasusi, servade kogunemist või määrdumist. Vabalt töödeldav messing annab tavaliselt lühemaid laastusid ja etteaimatavamaid pindu, kuigi sulami koostist tuleks kontrollida, kui kehtivad regulatiivsed või elektrilised nõuded.
Kuna paljudel vaskkomponentidel on õhukesed seinad või väikesed termilised omadused, võib liigne kinnitus töödeldavat detaili deformeerida. Kinnitusvahend peaks pakkuma piisavat tuge ilma funktsionaalseid pindu jälgi jätmata või kokku surumata.
Insenerplastid
Insenerplastid sobivad 5-teljeliseks freesimiseks, kui kuumust, kinnitusjõudu, tööriista teravust ja materjali stabiilsust saab kontrollida. PEEK-i, POM-i, nailonit, polükarbonaati, PTFE-d ja teisi polümeere kasutatakse meditsiinis, elektroonikas, automatiseerimises ja tööstuslikes rakendustes.
Plastmasside lõikamiseks on üldiselt vaja teravaid lõiketerasid ja väikest lõikejõudu, sest kuumus võib pinda pehmendada, tekitada ebatasasusi või muuta mõõtmeid. Mõned materjalid imavad niiskust, teised aga liiguvad pärast sisemise pinge vabanemist tugeva materjali eemaldamise käigus.
Samuti on olulised kontrollitingimused. Kohe pärast sooja töötlemist mõõdetud plastdetail ei pruugi esindada selle stabiilseid mõõtmeid, seega tuleks kitsa tolerantsiga omaduste puhul arvestada jahutusaega ja kontrollitud mõõtmistemperatuuri.
Komposiitmaterjalid ja töödeldav keraamika
Komposiite ja töödeldavat keraamikat saab töödelda 5-teljelistel seadmetel, kuid see nõuab spetsiaalseid tööriistu ja keskkonnakontrolli. Nende peamised väljakutsed on hõõrdumine, rabedus, delaminatsioon, kiudude väljatõmbumine ja tolm.
Süsinikkiust ja klaaskiust komposiidid võivad tavapäraseid karbiidist servi kiiresti kulutada. Tööriista geomeetria, lõikesuund, aluspind ja tolmuimeja tuleb valida nii, et laminaat oleks kaitstud ja servad puhtad.
Töödeldava keraamika ja grafiidi töötlemine võib vajada teemantkattega tööriistu, madala vibratsiooniga lõikamist ja spetsiaalset tolmuimemist. Protsess peaks samuti takistama abrasiivse tolmu saastumist masinakomponentidele või lähedalasuvatele metallitöötlemisoperatsioonidele.
Milliseid osi saab valmistada 5-teljelise CNC-freesimisega?
5 -teljelise CNC-freesimisega saab toota keerukaid mitmetahulisi, kumeraid, nurgelisi ja sügavate õõnsustega komponente, mida on tavapäraste seadistustega keeruline valmistada. Sobivad osad ulatuvad väikestest meditsiiniseadmetest kuni suurte konstruktsioonielementideni, olenevalt masina suurusest ja konfiguratsioonist.
Mitmekülgsed korpused ja kronsteinid
5-teljelise freesimisega saab toota korpuseid ja kronsteine, millel on mitmel küljel taskud, augud, puuravad, kinnituspinnad ja liidesed. Need osad on levinud lennunduses, elektroonikas, robootikas, automatiseerimises ja tööstusseadmetes.
Mitme pinna töötlemine ühe seadistusega aitab säilitada laagripesade, pistikute asukohtade, tihenduspindade, keermestatud aukude ja tugipunktide vahelist seost. See vähendab koordinaatide korduvast ümberseadistamisest tulenevat riski.
Peamised projekteerimisprobleemid on kinnitusdetailide ligipääs, seinatugi, tööriistahoidiku kliirens ja moonutused pärast suure hulga tooriku eemaldamist. Stabiilne ohverdusalus või tapiliiteline konstruktsioon võib lihtsustada tooriku kinnitamist ja lõplikku eraldamist.
Tiiviku- ja turbiinilabad
5-teljeline freesimine sobib hästi tiivikute ja turbiinilabade freesimiseks, kuna nende kõverad pinnad ja piiratud läbipääsud nõuavad tööriista orientatsiooni muutmist. Lõikur peab ulatuma labade vahele, vältides samal ajal külgnevat geomeetriat.
Jämetöötlus jätab tavaliselt tera ja rummu ümber kontrollitud tooriku, millele järgnevad poolviimistlus- ja viimistlusrajad, mis vähendavad järk-järgult lõikepinget. Tööriista telje juhtimist kasutatakse kliirensi ja stabiilse kontakti säilitamiseks aerodünaamilise profiili ulatuses.
Kontrollimiseks võib olla vajalik skaneerimine, profiilide võrdlemine või CMM-mõõtmine, kuna tavalised käsitööriistad ei suuda täielikult kontrollida moonutatud pindu. Samuti tuleb jälgida tööriistade kulumist, kuna väikesed profiilimuutused võivad mõjutada detaili jõudlust.
Komplekssed kõverad ja kontuuriga osad
5-teljelise freesimisega saab toota keerukaid kontuure, näiteks vorme, ortopeedilisi komponente, aerodünaamilisi pindu, optilisi aluseid ja skulptureeritud tootegeomeetriat. Samaaegne liikumine võimaldab lõikuril järgida nii nõgusaid kui ka kumeraid pindu.
Pinna kvaliteet sõltub lõikuri kujust, sammust üle, tööriista orientatsioonist, masina dünaamikast ja programmeeritud trajektoori järjepidevusest. Järsud suunamuutused võivad jätta jälgi isegi siis, kui nominaalne geomeetria on õige.
Nõutav pinnaviimistlus tuleks määratleda ainult seal, kus funktsioon seda nõuab. Väga peen kammkarva kallutatuse kontroll suurtel kosmeetilistel või vabakujulistel pindadel võib oluliselt tsükliaega pikendada, parandamata detaili mehaanilisi omadusi.
Sügavaõõnsused ja nurga all olevad osad
5-teljelise freesimisega saab töödelda sügavaid õõnsusi, nurgelisi avasid, liitavasid, külgavasid ja süvistatud pindu, suunates tooriku lõikuri poole. See vähendab sõltuvust pika ulatusega tööriistadest ja spetsiaalsetest kinnitusdetailidest.
Otsene juurdepääs tööriistale parandab jäikust ja laastu eemaldamist, kuid lõikur ja hoidik vajavad siiski piisavalt ruumi. Kitsad avad, teravad sisenurgad ja sügavad suletud alad võivad isegi täiustatud seadmetel keeruliseks osutuda.
Disainerid peaksid kasutama praktilisi õõnsuste laiusi, siseraadiusi ja lähenemisnurki. Tehniliselt teostatav funktsioon võib siiski olla kulukas, kui see nõuab väikest tööriista, aeglast lõikamist, korduvaid tagasitõmbamisi või spetsiaalset kontrolli.
Meditsiinilised implantaadid ja täppisinstrumendid
5-teljelise freesimisega saab toota meditsiinilisi implantaate, hambaravikomponente, proteese, kirurgilisi instrumente ja täppisseadmete riistvara. Need komponendid ühendavad sageli orgaanilisi kontuure kontrollitud liideste ja väikeste funktsionaalsete omadustega.
Protsess saab järgida patsiendispetsiifilist või anatoomilist geomeetriat, säilitades samal ajal augud, vastaspinnad ja kinnitusdetailid. Materjalide hulka võivad kuuluda titaan, roostevaba teras, koobaltil põhinevad sulamid või kõrgjõudlusega plastid.
Tootmisnõuded ulatuvad geomeetriast kaugemale. Materjali jälgitavus, kontrollitud viimistlus, ebatasasuste eemaldamine, puhastamine, kontrollidokumentatsioon ja protsessi valideerimine võivad olenevalt seadmest ja regulatiivsest keskkonnast olla vajalikud.
Kohandatud keerulised prototüübid
5-teljelise freesimisega saab toota kohandatud prototüüpe otse tahkest materjalist ilma spetsiaalsete vormide või valamismatriitsideta. See on kasulik selliste konstruktsioonide testimiseks, mis sisaldavad kõveraid pindu, nurgelisi liideseid ja mitut töödeldud pinda.
Prototüübi saab valmistada materjalist, mis on lähedane kavandatud tootmiskvaliteedile, mis võimaldab sisukamat funktsionaalset, termilist ja mehaanilist testimist kui visuaalne mudel.
Varaste disainide puhul tuleks vältida ebavajalikke kitsaid tolerantse ja kosmeetilisi viimistlusi. Prototüüpide valmistamine peaks keskenduma funktsiooni, montaaži ja geomeetria valideerimisele enne, kui kallid detailid tootmisse kinnitatakse.
5-teljelise CNC-freesimise levinumad rakendused
5 -teljelist CNC-freesimist kasutatakse tööstusharudes, kus komponendid vajavad keerukat geomeetriat, keerulisi materjale, täpseid omaduste seoseid või vähem seadistusi. Levinud sektorid on autotööstus, tööstusseadmed, meditsiin, lennundus, automaatika, elektroonika, robootika, kaitsetööstus ja energeetika.
Automotive
Autotööstuse rakenduste hulka kuuluvad silindripead, sisselasketorud, käigukasti korpused, vedrustuse komponendid, akukonstruktsioonid, vormid ja motospordi prototüübid. Need osad sisaldavad sageli mitmekihilisi kinnituselemente ja keerulisi voolupindu.
5-teljeline töötlemine vähendab kinnitusdetailide muutusi, pakkudes samal ajal juurdepääsu nurga all olevatele portidele ja kontuursetele piirkondadele. Peamised riskid hõlmavad õhukeseinalist moonutust, suurt materjali eemaldamist ning laagri, tihenduse ja kinnitusdetailide vahelise joonduse säilitamist.
Tööstusseadmed
Tööstusseadmete rakenduste hulka kuuluvad ventiilide korpused, pumba korpused, kompressori komponendid, kollektorid, tiivikud, tööriistad ja kohandatud masinaosad. Paljud ühendavad pordid, tihenduspinnad, avad ja kinnitusdetailid ühes komponendis.
5-teljeline juurdepääs aitab neid toiminguid konsolideerida, kuid raskete osade puhul võib vaja minna piisava pöördlaua kandevõime ja pöördemomendiga masinaid. Kinnitusvahendi konstruktsioon peab komponenti toetama ilma voolukanaleid või kontrollpindu blokeerimata.
Meditsiin
Meditsiiniliste rakenduste hulka kuuluvad ortopeedilised implantaadid, hambaravikomponendid, kirurgilised instrumendid, proteeside riistvara ja diagnostiliste seadmete osad. Geomeetria võib kombineerida orgaanilisi kontuure väga väikeste aukude, pilude või paaritumiselementidega.
5-teljeline töötlemine tagab ligipääsu ja pinna järjepidevuse, samas kui tootmisplaan peab kontrollima ka ebatasasusi, saastumist, jälgitavust ja kontrolli. Tarnija dokumentatsioon ja viimistlusvõimalused võivad olla sama olulised kui masin ise.
Aerospace
Lennundus- ja kosmosetööstuse rakenduste hulka kuuluvad turbiinilabad, tiivikud, konstruktsiooniklambrid, vaheseinad, korpused, mootori osad ja aerodünaamilised pinnad. Nendes komponentides kasutatakse sageli alumiiniumi, titaani, roostevaba terast või niklipõhiseid sulameid.
5-teljeline töötlemine toetab õhukeste seinte, sügavate taskute, kumerate profiilide ja kaalu vähendava geomeetria kasutamist. Protsessi planeerimisel tuleb arvestada moonutustega, tööriistade kulumisega, profiili täpsusega, materjalide sertifitseerimisega ja detailse mõõtmete aruandlusega.
Automaatika
Automatiseerimisrakenduste hulka kuuluvad haaratsikorpused, käepidemete otsadetailid, andurite kinnitused, kinnitusdetailid, positsioneerimisseadmed ja kohandatud tootmisriistvara. Need osad integreerivad sageli mitu funktsiooni kompaktsesse konstruktsiooni.
5-teljeline freesimine võib vähendada kokkupandavate komponentide arvu, kombineerides liideseid, õhukanaleid, kinnitusnurki ja kaalu vähendavaid taskuid. Valmis detail peab siiski pakkuma stabiilseid tugipunkte ja korduvaid liideseid kokkupanekuks.
Elektroonika
Elektroonikarakenduste hulka kuuluvad raadiosageduslikud korpused, jahutusradiaatorid, optilised alused, pistikukorpused, katseseadised, täppisšassiid ja soojushalduse komponendid. Kompaktsed konstruktsioonid võivad sisaldada nurgelisi osi ja taskuid mitmel küljel.
5-teljeline juurdepääs on kasulik ühendusavade, tihenduspindade, termiliste liideste ja kinnitusavade vahelise suhte säilitamiseks. Protsessiplaani mõjutavad sageli ebatasasuste kontroll, kosmeetilised pinnad, juhtivus ja kattevaru.
Robotics
Robootikarakenduste hulka kuuluvad liigendkorpused, ajamiosad, konstruktsioonielemendid, kerged käepidemed, haaratsid ja andurite toed. Need komponendid ühendavad sageli kaalu vähendamise täpsete laagrite ja mootorite liidestega.
5-teljeline töötlemine võimaldab luua kõveraid kergkonstruktsioone, säilitades samal ajal kriitilised avad ja kinnituspinnad. Peamised väljakutsed on õhukeste sektsioonide deformatsioon ja jäikuse säilitamine pärast suures koguses materjali eemaldamist.
Kumm ja plastik
Lennundus- ja kaitsevaldkonna rakendused hõlmavad jõuseadmeid, sensoreid, optilisi komponente, side-, juhtimis- ja konstruktsioonielemente. Projektid võivad hõlmata keerulisi materjale, kontrollitud profiile ja keerukat mitmetahulist geomeetriat.
Lisaks töötlemisele võib tarnijal olla vaja hallata jälgitavust, kontrollitud dokumentatsiooni, erikontrolle, ekspordinõudeid ja projektiteabe turvalist käitlemist.
Nafta ja gaas
Nafta- ja gaasitööstuse rakenduste hulka kuuluvad puuraukude tööriistad, ventiilide korpused, voolu reguleerimise komponendid, kollektorid, pumbaosad ja tihendusdetailid. Need osad võivad sisaldada liitavasid, nurga all olevaid kanaleid ja korrosioonikindlaid sulameid.
5-teljeline juurdepääs võib vähendada seadistusi ja parandada vooluteede ja tihenduspindade vahelisi suhteid. Projekteerimise ülevaatuse käigus tuleb arvesse võtta kõvasid materjale, sügavaid auke, rõhuga seotud geomeetriat ja keerulisi kontrollitingimusi.
5-teljelise CNC-freesimise projekteerimisjuhised
Hea 5- teljeline disain tagab selged tugipunktid, praktilised tolerantsid, piisava tööriistadele juurdepääsu, stabiilsed seinad, kasutatavad nurkraadiused ja piisava kinnitusvahendite ruumi. 5 -teljeline võimekus peaks lahendama funktsionaalseid probleeme, mitte õigustama ebavajalikku geomeetriat.

Funktsionaalsete tolerantside ja tugipunktide määratlemine
Funktsionaalsed tolerantsid ja tugipunktid peaksid kirjeldama, kuidas komponent montaažis sobib, joondub, tihendab või liigub. Need peaksid keskenduma protsessi juhtimisele omadustele, mis otseselt mõjutavad jõudlust.
Mitme tahuga elemendid peaksid viitama stabiilsele tugisüsteemile, mida saab kinnitusvahendis luua ja kontrolli ajal reprodutseerida. Halb tugisüsteemi valik võib muuta mõistliku tolerantsi töötlemise keeruliseks või järjepideva mõõtmise võimatuks.
Vältige iga mõõtme puhul kitsaste tolerantside rakendamist. Tarbetu kontroll suurendab viimistluskäike, kontrolliaega, tööriistavahetuse sagedust, keskkonnanõudeid ja praagiriski, parandamata seejuures funktsiooni.
Tööriistadele ligipääsu ja lõikenurkade parandamine
Tööriista ligipääs peaks võimaldama nii lõikeserva kui ka tööriistahoidiku ligipääsu pinnale ilma takistusteta. 5-teljeline liikumine parandab lähenemissuunda, kuid ei võimalda tahke hoidiku läbimist ümbritseva geomeetria.
Avatud ligipääsuteed, mõistlikud vahed ja praktilised kaldenurgad võimaldavad lühemaid tööriistu ja tugevamaid hoidikuid. Need valikud parandavad jäikust ja muudavad protsessi vähem tundlikuks värina ja läbipainde suhtes.
Disainerid peaksid arvestama kogu tööriista komplektiga, mitte ainult lõikuri läbimõõduga. Kitsas detail võib lõikeriista vastu võtta, takistades samal ajal hoidikul või spindlil vajaliku sügavuse saavutamist.
Vältige liiga sügavaid õõnsusi
Liiga sügavad õõnsused suurendavad tööriista üleulatuvat osa, vibratsiooni, laastu kogunemist ja lühendavad töötlemisaega. 5-teljeline kallutamine võib küll juurdepääsu parandada, kuid see ei kõrvalda kõiki sügavusega seotud piiranguid.
Võimaluse korral vähendage õõnsuse sügavust, suurendage ava laiust, kasutage astmelisi alasid või jagage komponent töödeldavateks osadeks. Suuremad juurdepääsuavad võivad parandada ka puhastamist, katmist ja kontrolli pärast töötlemist.
Sügav õõnsus peaks olema funktsionaalne. Kui sügavus ainult vähendab kaalu või loob nähtamatu kosmeetilise elemendi, võib lihtsam tasku pakkuda sarnast jõudlust madalama hinnaga.
Kasutage praktilisi sisenurkade raadiusi
Praktilised sisenurga raadiused võimaldavad standardsetel otsfreesidel säilitada sujuva liikumise ja stabiilse lõikehaakumise. Sisenurk ei saa olla ideaalselt terav, kui see on valmistatud pöörleva silindrilise lõikuriga.
Tööriista raadiusest suurem raadius takistab lõikuri täielikku nurka lõikamist. See vähendab lõikejõu järske tõuse, vibratsiooni, kuumenemist ja nähtavaid jälgi.
Väga väikesed raadiused vajavad väikese läbimõõduga tööriistu, mis on vähem jäigad ja eemaldavad materjali aeglaselt. Mitteolulise raadiuse suurendamine võib vähendada tsükliaega ja tööriista riski ilma komponendi funktsiooni muutmata.
Õhukeste seinte ja mittetoetatud funktsioonide haldamine
Õhukesed seinad peaksid olema paksud ja piisavalt toestatud, et taluda lõikejõudu, kinnitusrõhku ja materjali pinget. Kõrged või ebatasased seinad võivad töötlemise ajal painduda ja pärast kinnitusvahendi vabastamist uuesti liikuda.
Tasakaalustatud jämetöötlus, vahelduvad lõiked, kerged viimistluskäigud, ajutised tugiribid ja hoolikalt paigutatud klambrid võivad moonutusi vähendada. Protsessi juhtimine ei suuda aga täielikult kompenseerida äärmiselt nõrka konstruktsiooni.
Seina paksus tuleks valida vastavalt materjalile, kõrgusele, pikkusele, tolerantsile ja pinnaviimistlusele. Õhuke alumiiniumsein võib käituda väga erinevalt sama suurusega roostevabast terasest või plastist osast.
Töödeldavate detailide ja kinnitusdetailide vahemaa planeerimine
Enne lõpliku geomeetria külmutamist tuleks kaaluda detailide kinnitamist. Tootja vajab jäiku pindu või ajutisi detaile, mida saab kinnitada funktsionaalseid alasid kahjustamata.
Ohverdusklambrid, tappkinnitusega alused, eemaldatav tugi, kohandatud pehmed lõuad või nullpunkti kinnitused võivad parandada ligipääsu ja korduvust. Need omadused peaksid pakkuma tuge, jättes samal ajal olulised küljed nähtavaks.
Kogu detaili ja kinnitusvahendi pööratud ruumala peab jääma masina piiresse. Samuti peaks olema ruumi mõõtmiseks, tööriistavahetuseks, laastu eemaldamiseks ja ohutuks tagasitõmbamiseks.
Lihtsusta mittefunktsionaalset keerukust
Mittefunktsionaalne keerukus tuleks eemaldada, kui see ei paranda jõudlust, kokkupanekut, kaalu ega välimust. Iga liitnurk, väike raadius, dekoratiivne tasku või vabakujuline pind lisab programmeerimis- ja töötlemispingutusi.
Lihtsustamine võib võimaldada suuremaid tööriistu, sujuvamaid töötrajektoore, vähem orienteerimisi, lihtsamat kontrolli ja väiksemat praagiriski. See võib muuta ka tulevased disainimuudatused odavamaks.
DFM-i ülevaade peaks tuvastama, millised omadused vajavad tõeliselt 5-teljelist võimekust ja milliseid saab asendada lihtsama geomeetriaga. See aitab säilitada insenerikavatsust ilma masina ebavajaliku liikumise eest maksmata.
Kuidas optimeerida 5-teljelist freesimisprotsessi?
5 - teljelist freesimisprotsessi optimeeritakse jäikade tööriistade, stabiilse haarde, kontrollitud tööriista orientatsiooni, kontrollitud simulatsiooni ning kuumuse, kulumise ja moonutuste planeeritud haldamise abil. Optimeerimine peaks parandama korduvust, mitte ainult lühendama programmeeritud tsüklit.
Valige sobivad lõikeriistad
Sobivad lõikeriistad sobivad materjali, detaili suuruse, vajaliku ulatuse, pinna seisundi ja lõikestrateegiaga. Lühikesi tööriistu tuleks kasutada alati, kui geomeetria seda võimaldab, kuna need tagavad parema jäikuse.
Tööriista materjal, kate, soonte arv, spiraali nurk, serva ettevalmistus ja hoidiku tüüp mõjutavad laastu teket, kuumust, lõikejõudu ja tööriista eluiga. Alumiiniumi jaoks optimeeritud tööriist võib titaani või abrasiivsete komposiitide töötlemisel halvasti toimida.
Pika ulatuse ja väikese läbimõõduga tööriistu tuleks kasutada ainult nende otstarvete jaoks, mille puhul neid tõesti vaja läheb. Kui selliste tööriistade kasutamine on vältimatu, tuleks hoolikalt kontrollida lõikekoormust, viset, hoidiku tasakaalu ja vahetusintervalle.
Tööriistaradade ja tööriista orientatsiooni optimeerimine
Optimeeritud töötrajektoorid säilitavad lõikuri stabiilse haarduvuse ja väldivad tarbetut pöörlemist. Tööriista nurk peaks tagama ligipääsu ja vaba ruumi ilma järskude teljemuutusteta.
Sujuvad ühendusliigutused, kontrollitud juht- ja kaldenurgad, ühtlane lõikesuund ja järkjärgulised üleminekud parandavad masina käitumist. Need võivad vähendada ka töötlemisjälgi külgnevate viimistlusradade kohtumispaikades.
Programmeerija peaks jälgima tegelikku telje liikumist, mitte ainult mudeli kokkupuutepunkti. Tööriista otsa väike muutus võib vajada suurt või kiiret pöörlevat liikumist, kui lõikur asub masina pöördepunktist kaugel.
Kasutage kokkupõrke tuvastamist ja masina simulatsiooni
Kokkupõrke tuvastamine peaks hõlmama lõikurit, hoidikut, spindlit, lauda, kinnitusdetaili, toorikut, valmisdetaili ja masina korpust. Ainult lõikeserva kontrollimine ei kujuta endast tegelikku tootmispõranda riski.
Masina simulatsioonis tuleks kasutada õiget pöörlemiskonfiguratsiooni, liikumispiiranguid, pöördeandmeid ja tööriistakomplekte. Üldsimulatsioonis võidakse heaks kiita teekond, mida tegelik masin ei saa ohutult läbida.
Kontrollitud simulatsioon vähendab proovimise aega, kuid esimese tootmistsükli ajal tuleks siiski kasutada ettevaatlikku etteande juhtimist, nihke kontrollimist, sondeerimist ja vaatlust. Digitaalne kontrollimine ei suuda tuvastada vales suunas paigaldatud kinnitusrakist.
Söötmiskiiruse, spindli kiiruse ja tööriista haarduvuse juhtimine
Etteandekiirus, spindli kiirus ja lõikuri haardumine peaksid vastama materjalile, tööriista geomeetriale, masina jäikusele ja kavandatud tööle. Stabiilne laastupaksus on olulisem kui suurima saadaoleva kiiruse kasutamine.
Pideva haardega jämetöötlus aitab vältida järske jõu suurenemisi nurkades ja kitsastes piirkondades. Viimistlusparameetrid peaksid kontrollima kammkarbi kõrgust, lõikesuunda, kuumust ja serva kvaliteeti, mitte ainult ettenihet vähendama.
Pöördliikumine võib mõjutada tööriistaotsa ettenihet isegi siis, kui üksikud teljed näivad liikuvat aeglaselt. Täiustatud kontrollerid ja CAM-süsteemid võivad seda kompenseerida, kuid programmeerija peaks siiski jälgima saadud liikumist ja pinda.
Tööriistade kulumise, kuumuse ja detailide moonutuste haldamine
Tööriistade kulumist, kuumust ja moonutusi tuleks hallata enne, kui need mõjutavad mõõtmeid või pinnaviimistlust. 5-teljelised programmid sisaldavad sageli pikki viimistlustsükleid, kus tööriista järkjärguline kulumine võib muuta lõplikku profiili.
Masina soojendamine, stabiilne jahutusvedeliku temperatuur, tööriista planeeritud vahetamine, tööriista eluea jälgimine ja protsessisisene sondeerimine võivad parandada järjepidevust. Kõrge väärtusega detailide puhul ei tohiks loota lõikuri vastupidavusele kuni nähtava rikkeni.
Detaili moonutusi tuleks hallata tasakaalustatud materjali eemaldamise, mitme külje jämetöötluse, kontrollitud kinnituse, pingevaba materjali ja viimistluse abil pärast komponendi stabiliseerumist.
5-teljeliste freesitud osade pinnatöötlused
5- teljeliselt freesitud detailide levinumad pinnatöötlusviisid on anodeerimine, galvaniseerimine, pulbervärvimine, kuumtöötlus, poleerimine ja liivaprits. Õige töötlus sõltub materjalist, korrosioonikindlusest, kõvadusest, juhtivusest, välimusest ja mõõtmetest.

| Pinnatöötlus | Tüüpilised materjalid | Peamine eesmärk | Tootmiskaalutlused |
| Anodeerimine | Alumiinium | Korrosioonikindlus, kõvadus, välimus | Kate mõjutab mõõtmeid ja värvus võib sulamist olenevalt erineda |
| Galvaniseerimine | Teras, vask, messing, valitud sulamid | Korrosioon, juhtivus, kulumine, välimus | Keermed ja tihedad ühenduskohad võivad vajada katmist |
| Pulbervärvimine | Alumiinium ja teras | Vastupidav kaitsev ja kosmeetiline viimistlus | Paks kate võib täita väikeseid detaile |
| Kuumtöötlus | Teras, alumiinium, titaanisulamid | Tugevus, kõvadus, pingekontroll | Moonutused võivad vajada viimistlustöötlust |
| poleerimine | Metallid ja valitud plastid | Sile ja kosmeetiline välimus | Saab ümardada servi või muuta väikseid detaile |
| Helmeste lõhkamine | Alumiinium, roostevaba teras, muud metallid | Ühtlane matt tekstuur | Käitlemine ja maskeerimine mõjutavad kosmeetilist konsistentsi |
Anodeerimine
Anodeerimine on elektrokeemiline töötlus, mida kasutatakse peamiselt alumiiniumkomponentide korrosioonikindluse, pinna kõvaduse ja välimuse parandamiseks. See võib anda ka dekoratiivse värvi.
Kate muudab töödeldud pindade lõplikke mõõtmeid, mis on olulised avade, keermete, tihenduspindade ja tihedate ühenduste puhul. Jooniselt peaks selguma, kas mõõtmed kehtivad enne või pärast anodeerimist.
Sulami ja pinna seisukord mõjutavad värvi ja konsistentsi. Kosmeetiliselt sobivate osade puhul tuleks kasutada kontrollitud materjalipartiisid ning ühtseid töötlemis- ja haaveltöötlusprotseduure.
Galvaniseerimine
Galvaanimine sadestab komponendile metallikihi, näiteks nikli, tsingi, kroomi või muu kattekihi. Seda kasutatakse korrosioonikaitse, juhtivuse, kulumiskindluse või välimuse parandamiseks.
Katte paksus võib mõjutada väikeseid auke, keermeid, istuvusi ja teravaid servi. Funktsionaalsed alad võivad vajada maskeerimist ning katte spetsifikatsioonis tuleks määratleda nii materjal kui ka nõutav paksus.
Kompleksne 5-teljeline geomeetria võib süvendites ja sügavates õõnsustes tekitada probleeme kattekihi jaotumisega. Viimistlusmaterjali tarnija peaks kontrollima, kas geomeetriaga on võimalik saavutada ühtlane katvus.
Pulbervärvimine
Pulbervärv annab alumiiniumile, terasele ja teistele sobivatele metallidele vastupidava kaitse- ja kosmeetilise viimistluse. Seda kasutatakse tavaliselt korpuste, kronsteinide, raamide ja avatud seadmekomponentide jaoks.
Kate on paksem kui enamik plaadistus- või anodeerimiskihte. Väikesed augud, keermed, maanduspunktid, tihendusliidesed ja täppisühendused vajavad tavaliselt katmist.
Teravad servad võivad olla vähem ühtlaselt kaetud kui laiad pinnad, samas kui sügavaid taskuid võib olla keeruline ühtlaselt katta. Servade kujundus ja riputussuund tuleks enne tootmist üle vaadata.
Kuumtöötlus
Kuumtöötlus muudab metalldetailide mehaanilisi omadusi, kõvadust, tugevust või sisemist pinget. Seda võib rakendada enne jämetöötlust, töötlemisetappide vahel või pärast peamist materjali eemaldamist.
Järjestus mõjutab mõõtmete stabiilsust. Karastamise järgne töötlemine suurendab tööriista kulumist, samas kui kuumtöötlus pärast töötlemist võib moonutada avasid, tasapinda, asendit ja õhukesi seinu.
Kriitiliste komponentide puhul võib olla vajalik töötlemine, pingete vähendamine, kuumtöötlus ja lõppviimistlus. Joonistel ja ostutingimustel peaksid nõutavad tingimused selgelt määratletud olema.
Poleerimine ja helmeste pritsimine
Poleerimine ja liivaprits muudavad töödeldud detailide pinnatekstuuri ja välimust. Poleerimine vähendab karedust või loob peegeldava pinna, samas kui liivaprits annab ühtlasema mati viimistluse.
Käsitsi poleerimine võib ümardada teravaid servi, pehmendada väikeseid detaile ja muuta lokaalseid mõõtmeid. Seetõttu peaksid kosmeetilised nõuded määratlema kontrollitud pinnad ja vastuvõetavad suunamärgid.
Rantpritsimine võib varjata väiksemaid tööraja erinevusi, kuid ei eemalda sügavaid lõikurijälgi ega geomeetrilisi vigu. Enne kosmeetilist töötlemist tuleks detailid töödelda sobiva baasviimistluseni.
Mis mõjutab 5-teljelise CNC-freesimise kulusid?
5 -teljelise CNC-freesimise maksumust mõjutavad materjal, tooriku suurus, geomeetria, tolerants, pinnaviimistlus, programmeerimine, seadistamine, tööriistad, kontroll, tootmiskogus ja tarneaeg. Masina tunnihind on ainult üks osa kogumaksumusest.
Materjal ja lao suurus
Materjal mõjutab maksumust ostuhinna, lõikekiiruse, tööriista kulumise, jahutusvedeliku vajaduse ja töötlemise raskusastme kaudu. Titaani ja nikli sulamite töötlemine nõuab üldiselt rohkem aega ja tööriistu kui alumiiniumi või automaatse töötlemisega messingi töötlemine.
Tooriku suurus määrab, kui palju materjali tuleb eemaldada. Kerge valmisdetail võib ikkagi olla kallis, kui see algab suure toorikuna ja nõuab põhjalikku jämedat töötlemist.
Peaaegu netovaru, sepised või valandid võivad vähendada jäätmeid sobivate tootmiskoguste saavutamiseks. Siiski võivad need lisada tööriistade, minimaalse tellimuse või tarneaja nõudeid, mis pole prototüüpide puhul majanduslikult ökonoomsed.
Detaili geomeetria ja materjali eemaldamine
Keerukas geomeetria suurendab kulusid, kui see nõuab piiratud juurdepääsu, palju tööriistu, väikeseid üleminekuid, aeglast viimistlust või korduvaid tööriista telje muutusi. Sügavad õõnsused ja õhukesed seinad suurendavad samuti riski.
Suured materjali eemaldamise suhtarvud suurendavad jämetöötlusaega, laastu mahtu, tööriista kulumist ja moonutuste kontrolli. Protsess võib enne viimistlemist vajada etapiviisilist jämetöötlust või vahepealset lõdvestamist.
Mittefunktsionaalse keerukuse eemaldamine on sageli kõige tõhusam viis kulude vähendamiseks. Väike konstruktsioonimuudatus võib võimaldada suuremat lõikurit, lühemat tööriista, lihtsamat kinnitust või kiiremat kontrolli.
Tolerantsid ja pinnaviimistlus
Kitsamad tolerantsid suurendavad kulusid, kuna need nõuavad stabiilsemaid tingimusi, viimistluskäike, tööriista jälgimist, sondeerimist ja kontrolli. Samuti võivad need suurendada praagiriski.
Peen pinnaviimistlus nõuab väiksemaid sammuvahesid, kontrollitud lõikesuunda, rohkem läbimisi ja mõnikord käsitsi poleerimist. Suured vabavormilised alad võivad võtta märkimisväärselt masinaaega.
Ainult funktsionaalsed pinnad peaksid saama ranget kontrolli. Mittekriitiliste piirkondade jaoks piisab tavaliselt üldistest tolerantsidest ja standardsetest töödeldud viimistlustest.
Programmeerimise ja seadistamise keerukus
Programmeerimiskulud suurenevad samaaegse liikumise, paljude töötlemissuundade, kokkupõrketundlike omaduste ja keeruka pinnaviimistluse korral. CAM-insener peab kontrollima ka masina liikumist järeltöötluse käigus.
Seadistuskulu sisaldab tooriku ettevalmistamist, kinnitusdetailide disaini, pehmeid lõualuusid, mõõtmisprotseduure, tööriista ettevalmistamist ja esimese detaili proovivõttu.
Korduvate tellimustega jaotatakse need fikseeritud insenerikulud rohkemate komponentide vahel. Stabiilsed muudatused ja korduvkasutatavad kinnitusdetailid parandavad seega ühiku ökonoomsust.
Tööriistade ja kinnitusvahendite nõuded
Tööriistade maksumus sõltub lõikuri materjalist, kattest, suurusest, ulatusest, hoidikust ja eeldatavast elueast. Kõvad sulamid, abrasiivkomposiidid ja väikesed viimistlustööriistad võivad vajada sagedast väljavahetamist.
Kohandatud kinnitusdetailid maksavad rohkem kui tavalised kruustangid, kuid need võivad parandada ligipääsu, korduvust ja tsükliaega. Hästi disainitud kinnitusdetail võib vähendada ka kontrollimise varieeruvust.
Prototüüpide puhul võib lihtne ohverdav detailide kinnitamine olla säästlikum kui spetsiaalne kinnitusvahend. Tootmiskogused võivad õigustada nullpunkti või mitmeosalisi süsteeme, mis vähendavad seadistusaega.
Tootmiskogus ja tarneaeg
Tootmiskogus mõjutab programmeerimise, seadistamise, tööriistade ja kontrolli kulude jaotust. 5-teljeline freesimine võib prototüüpide puhul olla ökonoomne, kuna see väldib spetsiaalsete vormide ja nurkkinnituste kasutamist.
Korduva tootmise jaoks võivad optimeeritud kinnitusdetailid, tõestatud programmid ja kontrollitud tööriistade eluea andmed vähendada ühikuhinda. Partii suuruse määramisel tuleks arvestada ka pooleliolevate tööde arvu, kontrollivõimekust ja materjalide kättesaadavust.
Lühikesed tarneajad võivad kulusid suurendada, kui need nõuavad prioriteetset ajastamist, kiirendatud materjale, kiiret tööriistade hankimist, ületunde või katkestatud tootmisplaane.
Kuidas valida 5-teljelise CNC-freespingi teenusepakkujat?
5 - teljelise CNC-freespingi tarnija tuleks valida masina võimekuse, programmeerimiskogemuse, materjalitundmise, kontrolliressursside, kvaliteedisüsteemide, suhtluse ja tootmistoe järgi. 5- teljelise masina omamine üksi ei tõesta tootmispädevust.
Masina suurus ja telgede konfiguratsioon
Masina suurus ja telgede konfiguratsioon peavad vastama komponendi mõõtmetele, kaalule, pöörlemisvahele ja spindli nõuetele. Ainult nimikäigupikkus ei kinnita, et detail saab ohutult pöörelda.
5-teljeline CNC vertikaalne töötluskeskus võib olla efektiivne kompaktsete täppiskomponentide jaoks, samas kui suurem pea-laud või pea-pea seadmed võivad olla paremad raskete konstruktsioonide ja pikkade osade jaoks.
Enne valmistatavuse kinnitamist peaks tarnija hindama kogu pööratud piirjoont, kinnitusdetailide kõrgust, spindli kliirensit, tööriista ulatust ja pöörleva kasuliku koormuse ulatust.
Materjali- ja tööstuskogemus
Materjalikogemus aitab tarnijal valida sobivad tööriistad, lõikeparameetrid, jahutusvedeliku, kinnitusvahendid ja moonutuste kontrolli meetodid. 5-teljeline liikumine ei asenda keeruliste materjalide käitumise tundmist.
Tööstuskogemus on oluline, kui projekt nõuab jälgitavust, sertifitseerimist, kontrollitud viimistlust, reguleeritud dokumentatsiooni või spetsialiseeritud kontrolli.
Võrreldavate komponentide näited on kasulikumad kui üldised võimekuskirjeldused. Tarnija peaks suutma selgitada konkreetse geomeetria ja materjaliga seotud riske ja tootmisprotsessi.
CAM-programmeerimise ja simulatsiooni võimekus
Tarnija peaks kasutama sobivat CAM-tarkvara, masinaspetsiifilisi järelprotsessoreid ja täielikku kokkupõrke simulatsiooni. Need süsteemid muudavad disaini ohutuks ja kontrollitavaks masina liikumiseks.
Küsige, kas simulatsioon hõlmab tegelikku spindlit, pöördlauda, kinnitusvahendeid, tööriistahoidikuid, toorikut ja liikumispiire. Ainult tööriistaotsa simulatsioonist ei piisa keeruka 5-teljelise töö jaoks.
Küps programmeerimisprotsess hõlmab versioonikontrolli, dokumenteeritud tööriistakomplekte, kontrollitud proovivõttu ja postitatud CNC-koodi kontrollimist, selle asemel et tugineda ainult algsele CAM-mudelile.
Tolerants ja kontrollivõime
Tolerantsivõimet peaksid toetama kalibreeritud mõõteseadmed ja -meetodid, mis võimaldavad juurdepääsu komponendi keerukatele omadustele. Üldine tolerantsiväide ei ole piisav.
Nurga all olevad augud, vabakujulised profiilid, mitmetahuline positsioneerimine ja liitdatangud võivad vajada CMM-i kontrolli, optilist skaneerimist või kohandatud kinnitusvahendeid.
Tarnija peaks selgitama, kuidas joonise tugisüsteem luuakse nii töötlemise kui ka kontrolli ajal. Elementi ei saa usaldusväärselt kontrollida, kui mõõtmismeetod ei reprodutseeri kavandatud tugistruktuuri.
Kvaliteedi tagamine ja sertifitseerimine
Kvaliteedi tagamine peaks hõlmama materjalide identifitseerimist, jooniste läbivaatamist, seadistamist, tööriistade kasutamist, kontrolli, mittevastavust, viimistlust ja saatmist. Sertifitseerimine toetab süsteemi, kuid ei asenda igapäevast protsessidistsipliini.
Kontrolliprotokollid, esmakordsel kasutuselevõtul käideldavad aruanded, materjalisertifikaadid ja protsessi dokumentatsioon peaksid olema kättesaadavad siis, kui projekt neid nõuab.
Sobiv kvaliteeditase sõltub rakenduse riskist. Visuaalne prototüüp võib vajada põhilist mõõtmete kontrollimist, samas kui lennundus-, meditsiini- või survekomponent võib vajada detailset jälgitavust.
Teostusaeg, suhtlus ja tootmistugi
Usaldusväärne tootmistugi hõlmab selget DFM-tagasisidet, realistlikku ajakava koostamist, reageerivat insenerikommunikatsiooni ja kontrollitud projektimuudatusi.
Kvalifitseeritud 5-teljelise CNC-töötlemise teenusepakkuja peaks enne töötlemise alustamist tuvastama ligipääsmatu geomeetria, ebavajalikud tolerantsid, moonutuste riskid, katmisvarud ja kulude kokkuhoiu võimalused.
Korduva tootmise tagamiseks peaks tarnija säilitama kontrollitud programmid, kinnitusdetailide teabe, kontrolliplaanid, tööriistade andmed ja tootmisajaloo. See toetab komponendi korduvtellimisel järjepidevat kvaliteeti.
KKK
Mis vahe on 3-teljelisel, 4-teljelisel ja 5-teljelisel CNC-freespingil?
3-teljeline CNC-freespink liigub piki X-, Y- ja Z-telge ning töötleb detaile peamiselt ühest suunast. 4-teljeline freespink lisab silindriliste või mitmekülgsete osade jaoks ühe pöörlemistelje. 5-teljeline freespink lisab kaks pöörlemistelge, mis võimaldab töödelda liitnurki ja mitut pinda ühe seadistusega. See vähendab kinnitusvahendite muudatusi, joondamisvigu ja keerukate komponentide töötlemisaega.
Kas 5-teljeline CNC-töötlus on kiirem?
5-teljeline CNC-töötlus on keerukate osade puhul sageli kiirem, kuna see võimaldab ühendada kolm kuni viis tavapärast seadistust üheks peamiseks seadistuseks. See vähendab ümberpositsioneerimist, kinnitusvahendite vahetamist, joondamist ja vahepealset kontrolli. CAM-programmeerimine ja kokkupõrke simulatsioon võtavad aga tavaliselt kauem aega. Lihtsate plaatide või avatud taskute puhul võib 3-teljeline masin siiski pakkuda lühemat tsüklit ja madalamaid üldkulusid.
Mis vahe on 5-teljelisel ja 6-teljelisel CNC-töötlusel?
5-teljeline CNC-masin kasutab kolme lineaartelge ja kahte pöördtelge kõige keerukamate mitmetahuliste ja kontuurdetailide töötlemiseks. 6-teljeline masin lisab veel ühe kontrollitud liikumise, pakkudes paremat juurdepääsu piiratud geomeetriale või toetades kombineeritud freesimis- ja treimistoiminguid. Lisatelg suurendab paindlikkust, kuid see suurendab ka seadmete kulusid, programmeerimisraskusi, kokkupõrkeohtu ja protsessi kontrollimise nõudeid.
Järeldus
5-teljeline CNC-freesimine ühendab kolm lineaarset liikumist kahe pöördliikumisega, et toota keerukaid, mitmetahulisi, nurgelisi ja kontuurseid komponente. Selle peamine väärtus seisneb seadistuste vähendamises, tööriistadele juurdepääsu parandamises, omadustevaheliste seoste säilitamises, lühemate lõikurite kasutamises ja kvaliteetsete pindade toetamises. Edukad tulemused sõltuvad endiselt praktilisest disainist, kontrollitud CAM-programmeerimisest, stabiilsest tooriku kinnitusest, kokkupõrke simulatsioonist, kontrollitud tööriistadest ja sobivast kontrollist.
TiRapidis pakume täppis-CNC-töötlemist ja tootmisteenuseid kohandatud metall- ja plastkomponentide jaoks. Meie võimalused toetavad prototüüpe ja väikesemahulisi osi, mis vajavad mitmeteljelist freesimist, keerukat geomeetriat, kontrollitud tolerantse, materjalide ülevaatust, DFM-tagasisidet, mõõtmete kontrolli, pinnaviimistlust ja usaldusväärset tootmistuge.















