
En el fresado CNC, los recubrimientos de las herramientas pueden parecer una simple capa superficial, pero influyen directamente en la resistencia al desgaste, la temperatura de corte, el estado del filo y la vida útil de la herramienta. Tanto PVD como CVD son tecnologías de recubrimiento duro comunes, pero no existe una relación directa entre ellas que indique cuál es mejor o peor. PVD suele ofrecer un recubrimiento más delgado y una mejor retención del filo, lo que lo hace más adecuado para el fresado de precisión y filos de corte afilados; CVD, por otro lado, ofrece un recubrimiento más grueso con una gran resistencia al desgaste y un buen rendimiento a altas temperaturas, lo que lo hace más ventajoso en el mecanizado de alta exigencia y cargas elevadas.
¿Cuáles son las principales diferencias entre la enfermedad vascular periférica (EVP) y la enfermedad cardiovascular (ECV)?
Comprender las características de fabricación de ambos recubrimientos es fundamental para evaluar las diferencias reales en su rendimiento durante el fresado CNC.
El PVD se centra más en los bordes de corte afilados.
PVD es una tecnología de deposición física de vapor con las siguientes características en aplicaciones de fresado:
- Menor temperatura de proceso: En comparación con la deposición química en fase vapor (CVD), tiene un menor impacto en el sustrato, preservando mejor su resistencia.
- Recubrimiento más delgado: Menos propenso a desafilar el filo, lo que ayuda a mantener la geometría original.
- Adecuado para bordes afilados: Más apropiado para fresas de carburo sólido.
- Ideal para el mecanizado de precisión: Proporciona un corte más suave en contornos, ranuras estrechas y superficies complejas, lo que da como resultado un mejor acabado superficial.
El proceso PVD es más adecuado para el fresado de precisión y para aplicaciones que requieren filos de corte afilados.
CVD se centra más en la resistencia al desgaste y al calor.
Las ventajas de los recubrimientos CVD se reflejan principalmente en los siguientes aspectos:
- La deposición por CVD se realiza a temperaturas más elevadas, lo que da como resultado un recubrimiento más grueso y denso.
- La temperatura del proceso ronda los 900-1000 °C, lo que mejora la adhesión y la estabilidad del recubrimiento.
- Los recubrimientos más gruesos mejoran significativamente la resistencia al desgaste y la durabilidad en el corte continuo.
- Ofrece un rendimiento más estable en condiciones de trabajo exigentes, de larga duración o de mecanizado en condiciones difíciles.
El proceso CVD es más adecuado para aplicaciones de fresado que requieren alta resistencia al desgaste y rendimiento a altas temperaturas.
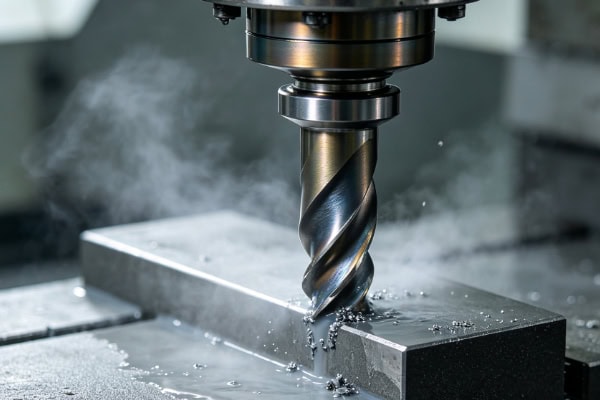
Rendimiento real de ambos recubrimientos en el fresado
Lo que realmente determina el valor del recubrimiento no es un único indicador de laboratorio, sino la vida útil de la herramienta, la estabilidad del corte y la calidad de la pieza durante el mecanizado real.
El PVD suele ser más flexible en el fresado de precisión.
El recubrimiento más delgado de PVD ayuda a mantener la geometría original del filo de corte, lo que le confiere una ventaja en aplicaciones que requieren bordes afilados. Los estudios también han demostrado que las herramientas de PVD pueden presentar fuerzas de corte más bajas y una mayor resistencia al agrietamiento térmico bajo ciertas condiciones de fresado. Las ventajas comunes incluyen:
- Reducción del riesgo de desgaste excesivo de los bordes causado por el grosor del recubrimiento.
- Adecuado para operaciones de fresado y acabado de alta velocidad que requieren una alta calidad de filo.
- Permite seleccionar diferentes sistemas de recubrimiento, como TiN y TiAlN, según el material.
Para muchas tareas de fresado CNC de precisión, el PVD no es solo una opción rentable, sino una solución optimizada y adaptada a los requisitos de mecanizado.
La tecnología CVD muestra claras ventajas en cuanto a resistencia al desgaste en el mecanizado de alta resistencia.
El recubrimiento más grueso de CVD proporciona una mayor protección contra el desgaste, especialmente en condiciones de corte continuo y mecanizado intensivo, donde el desgaste de la herramienta es crítico. Los estudios demuestran que, bajo materiales y condiciones de corte específicos, las herramientas CVD pueden ofrecer una mejor resistencia al desgaste a altas temperaturas gracias a su recubrimiento grueso y a la capa de óxido de aluminio. Sin embargo, esto no implica necesariamente una mayor vida útil de la herramienta, ya que el rendimiento también se ve influenciado por el material de la pieza, la velocidad de corte, la velocidad de avance, la geometría de la herramienta y las condiciones de refrigeración.
En lo que los clientes realmente deberían centrarse es en el resultado del mecanizado.
A la hora de seleccionar recubrimientos, en lugar de simplemente comparar PVD y CVD, resulta más práctico partir de los requisitos reales de mecanizado de la pieza.
Considere el material de la pieza de trabajo.
Al mecanizar aleaciones de aluminio, acero inoxidable, aceros para moldes, aleaciones de titanio o aleaciones de alta temperatura, los requisitos de resistencia al calor, resistencia al desgaste y propiedades antiadherentes varían significativamente.
- Los materiales de alta dureza y alta temperatura suelen requerir una mayor resistencia al desgaste y una mejor estabilidad térmica.
- Los materiales blandos requieren bordes más afilados, una mejor evacuación de las virutas y una menor adhesión del material.
La selección del recubrimiento debe coincidir tanto con el material de la pieza de trabajo como con el sustrato de la herramienta.
Considere el proceso de mecanizado
El mecanizado en desbaste hace hincapié en la tasa de eliminación de material y la vida útil de la herramienta, mientras que el acabado se centra más en el estado de los bordes y la calidad de la superficie.
- Los cortes a gran profundidad y con cargas elevadas pueden requerir recubrimientos con mayor resistencia al desgaste.
- Para lograr un contorneado preciso, es necesario evitar un espesor de recubrimiento excesivo que pueda desafilar el filo de corte.
- El mecanizado de alta velocidad también requiere una evaluación combinada de la temperatura de corte y la estrategia de refrigeración.
Utilizar diferentes soluciones de herramientas para diferentes procesos suele ser más razonable que aplicar un único recubrimiento a todas las operaciones.
No existe una diferencia de rendimiento fija entre PVD y CVD.
En el mecanizado real, la diferencia entre ambos depende en gran medida de los materiales específicos y de los parámetros de corte.
Diferencias de rendimiento en diferentes condiciones
Muchas empresas pretenden definir la diferencia entre PVD y CVD mediante un simple porcentaje, pero en la práctica no existe una respuesta universal. Diversos estudios, realizados con distintos materiales y parámetros, muestran resultados variables. Por ejemplo, algunas investigaciones indican que el CVD soporta velocidades de corte más elevadas en el fresado de acero D2, mientras que otros estudios demuestran que el PVD ofrece un mejor rendimiento en la reducción de la fuerza de corte y una mayor resistencia al agrietamiento térmico.
Factores clave que afectan al rendimiento del recubrimiento
Esto demuestra que el rendimiento del recubrimiento no es un factor independiente. Está determinado conjuntamente por la estructura de la herramienta, el material de la pieza, los parámetros de mecanizado y las condiciones de refrigeración. En el fresado CNC, lo que realmente importa es el coste por pieza, la vida útil real de la herramienta, el tiempo del ciclo de mecanizado, la precisión dimensional final y la calidad de la superficie.
Conclusión
La selección del recubrimiento depende más de una evaluación integral de las condiciones de mecanizado que de una simple comparación de rendimiento. Es necesario considerar la geometría de la herramienta, los parámetros de corte y el ciclo de producción para determinar la solución óptima, logrando un rendimiento de mecanizado estable y un control de costes. TiRapid ofrece soluciones de fresado CNC a medida, basadas en los planos de las piezas y los requisitos del proceso, lo que ayuda a los clientes a mejorar la eficiencia y la consistencia del mecanizado.
















