
El estampado es un proceso de fabricación muy utilizado para producir piezas metálicas de forma eficiente y a gran escala. Comprender qué es el estampado ayuda a ingenieros y compradores a decidir cuándo es la opción más adecuada en términos de costo, precisión y volumen de producción. Mediante el uso de matrices y fuerza controlada, el estampado permite cortar, doblar y dar forma a la chapa metálica con alta repetibilidad y mínimo desperdicio.
En esta guía, explico cómo funciona el estampado, qué materiales se utilizan habitualmente y cuándo es la solución de fabricación más eficaz.
¿Qué es el estampado?
El estampado es un proceso de fabricación que se utiliza para formar piezas metálicas mediante la aplicación de una fuerza controlada mediante matrices y prensas. Desde una perspectiva de ingeniería, el estampado está diseñado para lograr velocidad, consistencia y escalabilidad en la producción en masa.
El estampado, también conocido como estampación metálica o prensado, es un proceso de conformado de metales que moldea la chapa metálica forzándola a entrar en una matriz mediante prensas mecánicas, hidráulicas o servoprensas. A diferencia del mecanizado CNC, que elimina material, el estampado se basa en la deformación plástica, lo que permite conformar piezas rápidamente con un mínimo desperdicio de material.
En la fabricación práctica, el estampado suele funcionar con chapas metálicas de entre 0.3 mm y 6 mm de espesor, incluyendo acero al carbono, acero inoxidable, aluminio, cobre y latón. Dependiendo del diseño del utillaje, una sola operación de estampado puede incluir troquelado, perforación, doblado, estampado o embutición superficial, a menudo combinados en una matriz progresiva.
En mi experiencia, el estampado cobra especial importancia cuando el volumen de producción es alto. Una vez completado el utillaje, las prensas pueden producir cientos de piezas por minuto, ofreciendo dimensiones extremadamente consistentes en grandes lotes. Este nivel de repetibilidad es difícil de lograr con procesos de corte al mismo coste.
A menudo veo el uso del estampado tras la validación de un diseño mediante mecanizado CNC o corte láser. Una vez confirmadas la geometría y las tolerancias, el cambio al estampado permite a los fabricantes reducir drásticamente el coste unitario y, al mismo tiempo, mejorar la estabilidad de la producción. Por ello, el estampado se adopta ampliamente en componentes de automoción, terminales eléctricos, carcasas de electrodomésticos y soportes industriales.
¿Qué es el estampado de metales?
El estampado de metal es un proceso de fabricación que forma piezas de chapa metálica mediante matrices y prensas. Desde una perspectiva de ingeniería, está diseñado para lograr velocidad, consistencia y rentabilidad en la producción de alto volumen.
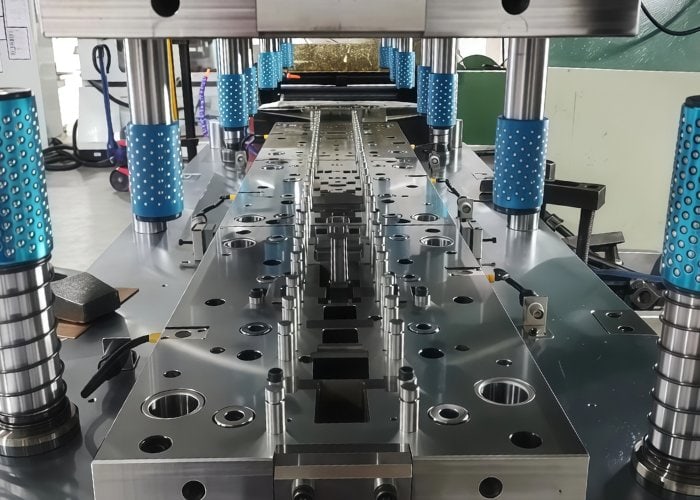
El estampado de metales , también conocido como prensado de metales, es un proceso de conformado de chapa metálica que da forma al metal mediante la aplicación de una fuerza controlada en lugar de eliminar material. El proceso se basa en la deformación plástica, lo que permite transformar láminas de metal planas en piezas funcionales con un mínimo de desperdicio.
En la fabricación práctica, el estampado de metal suele funcionar con materiales como acero al carbono, acero inoxidable, aluminio, cobre y latón, generalmente en espesores de entre 0.3 mm y 6 mm. Dependiendo del diseño de la matriz, el estampado puede realizar múltiples operaciones, como troquelado, perforación, doblado, estampado y embutición superficial, a menudo en un solo ciclo de prensado.
En mi experiencia, el estampado de metal se vuelve especialmente valioso cuando el diseño del producto es estable y la demanda predecible. Una vez completado el herramental, las prensas pueden producir cientos de piezas por minuto, ofreciendo una excelente consistencia dimensional en grandes tiradas de producción. Esto convierte al estampado en la solución preferida para componentes automotrices, terminales eléctricos, carcasas de electrodomésticos y soportes industriales.
Sin embargo, el estampado no está pensado para cambios rápidos de diseño ni para la producción a pequeña escala. Su punto fuerte reside en la fabricación repetible y a largo plazo, donde la inversión en herramientas puede amortizarse en grandes cantidades para lograr un coste unitario muy bajo.
¿Qué es el proceso de estampación? Resumen paso a paso
El proceso de estampación sigue una secuencia estructurada que transforma la chapa plana en piezas terminadas a alta velocidad. Comprender cada paso ayuda a los ingenieros a evaluar la viabilidad, la rentabilidad y la escalabilidad de la producción.
Paso 1: Selección y preparación del material
El proceso de estampación comienza con la selección del material de chapa metálica adecuado, comúnmente acero al carbono, acero inoxidable, aluminio, cobre o latón. El espesor suele oscilar entre 0.3 mm y 6 mm, dependiendo de la resistencia de la pieza y los límites de conformado. Las chapas pueden suministrarse en bobinas o en bruto y suelen estar prelubricadas para reducir la fricción y el desgaste de la herramienta.
Paso 2: Alimentación del material a la prensa
La chapa se introduce en la prensa de estampación manualmente (para trabajos de bajo volumen) o automáticamente mediante alimentadores de bobinas y enderezadoras. En producciones de alto volumen, la alimentación automatizada garantiza un posicionamiento preciso y admite velocidades de ciclo superiores a 100 golpes por minuto.
Paso 3: Operaciones de punzonado y conformado
Una vez posicionada, la prensa aplica fuerza a través de un punzón, impulsando el material hacia la cavidad de la matriz. En esta etapa, pueden realizarse múltiples operaciones, entre ellas:
- blanking(cortando la forma exterior)
- Piercings(creando agujeros)
- Doblar(formando ángulos o bridas)
- Relieve (añadiendo características o marcas)
- Dibujo superficial(añadiendo profundidad)
En las matrices progresivas, estas acciones ocurren en múltiples estaciones durante un solo ciclo de prensado.
Paso 4: Expulsión y separación de piezas
Tras el conformado, la pieza estampada se expulsa del molde, mientras que el material sobrante se separa automáticamente. En los sistemas progresivos, las piezas terminadas salen continuamente a medida que la tira avanza con cada pasada.
Paso 5: Procesamiento secundario e inspección
Según los requisitos de la aplicación, las piezas estampadas pueden someterse a desbarbado, tratamiento superficial, tratamiento térmico o chapado. La inspección dimensional y los controles de calidad garantizan la consistencia, especialmente en componentes con tolerancias estrictas o de seguridad crítica.
En mi experiencia, una vez estabilizado este flujo de trabajo, el estampado ofrece una repetibilidad inigualable. A menudo veo clientes que adoptan este proceso después del prototipado CNC, logrando así una reducción de costes y una mayor fiabilidad de la producción a gran escala.
¿Qué es una prensa de estampación y cómo funciona?
Una prensa de estampación es la máquina principal que impulsa el proceso de estampación de metal mediante la aplicación de una fuerza controlada para formar la chapa metálica. Comprender su funcionamiento ayuda a los ingenieros a seleccionar el tipo de prensa, el tonelaje y la velocidad adecuados para la producción.
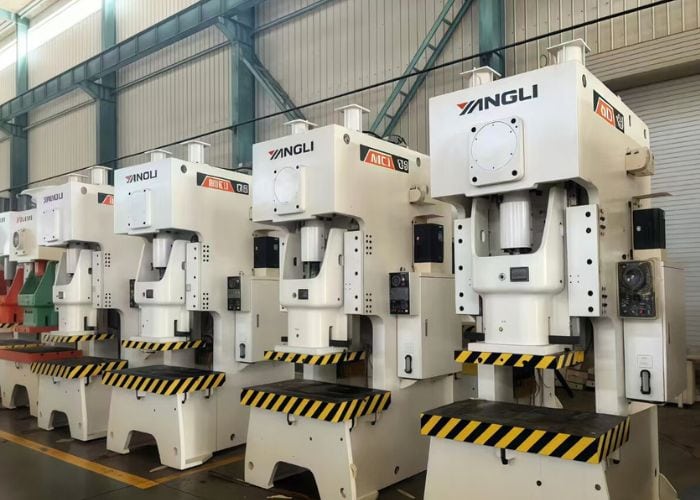
Una prensa de estampación es un sistema mecánico diseñado para proporcionar fuerza, velocidad y control precisos de la carrera para dar forma a la chapa metálica mediante matrices. En esencia, la prensa convierte la energía en movimiento vertical, impulsando un punzón hacia una matriz para deformar plásticamente el metal.
En la fabricación práctica, una prensa de estampación consta de varios componentes clave:
- Marco– Proporciona rigidez estructural y absorbe las cargas de conformación.
- Carnero (Deslizante)– Se mueve verticalmente para aplicar fuerza.
- Die Set– Contiene la cavidad del punzón y la matriz.
- Sistema de accionamiento– Mecánico, hidráulico o servo
- Sistema de control– Regula la carrera, la velocidad y la fuerza.
Las prensas de estampación se clasifican generalmente en prensas mecánicas, prensas hidráulicas y servoprensas. Las prensas mecánicas destacan en la producción a alta velocidad, operando a menudo entre 100 y 600 golpes por minuto, lo que las hace ideales para matrices progresivas. Las prensas hidráulicas proporcionan una fuerza ajustable a lo largo de la carrera y son las preferidas para embutición profunda o conformado complejo. Las servoprensas ofrecen perfiles de movimiento programables, combinando flexibilidad y precisión para aplicaciones avanzadas.
Tipos comunes de procesos de estampación de metales
El estampado de metal incluye varios procesos de conformado y corte, cada uno adaptado a geometrías, materiales y objetivos de producción específicos. Comprender estos tipos comunes de estampado ayuda a los ingenieros a seleccionar el enfoque de fabricación más eficiente y rentable.
blanking
El troquelado es el proceso de cortar una forma plana a partir de chapa metálica, donde la pieza recortada se convierte en la pieza final. Suele ser la primera operación en estampación y se utiliza ampliamente para soportes, arandelas y placas. En mi experiencia, el troquelado ofrece una alta consistencia dimensional y permite tiempos de ciclo extremadamente rápidos en matrices progresivas.
Piercings
La perforación crea agujeros o ranuras en chapa metálica con un punzón y una matriz. A diferencia del taladrado, la perforación produce agujeros limpios a alta velocidad sin generar virutas. Con frecuencia veo perforaciones utilizadas para terminales eléctricas y elementos de montaje, especialmente cuando se requiere una distancia estrecha entre el agujero y el borde.
Doblar
El doblado forma ángulos, bridas o canales mediante la deformación plástica del metal a lo largo de un eje recto. Este proceso es esencial para la resistencia estructural y el ajuste del ensamblaje. En producción, el doblado suele integrarse con el troquelado y la perforación para minimizar las operaciones secundarias.
Relieve
El relieve añade características en relieve o hundidas, como logotipos, nervaduras o marcas de identificación. Desde un punto de vista funcional, el relieve mejora la rigidez sin aumentar el grosor del material. Suelo recomendar el relieve cuando las piezas requieren refuerzo o trazabilidad.
Dibujo (Dibujo superficial)
El embutido transforma la chapa metálica plana en formas superficiales, similares a copas, introduciendo el material en una cavidad de matriz. Este proceso es común en carcasas, tapas y envolventes. Si bien los embutidos más profundos requieren un control minucioso del material, el embutido superficial es muy eficiente en la producción basada en estampación.
Estampado progresivo
El estampado progresivo combina múltiples operaciones (troquelado, perforación, plegado y conformado) en un solo juego de matrices. Con cada golpe de prensa, el material avanza a la siguiente estación. En mis proyectos, las matrices progresivas son la base de la producción de alto volumen, logrando cientos de piezas terminadas por minuto con excelente repetibilidad.
¿Qué materiales se utilizan comúnmente en la estampación de metales?
La selección del material es crucial para el rendimiento, el costo y la confiabilidad de las piezas en el estampado de metal. Desde una perspectiva de ingeniería, el material adecuado equilibra la conformabilidad, la resistencia, la resistencia a la corrosión y la eficiencia de producción.
Acero al Carbón
El acero al carbono es el material de estampado más utilizado debido a su excelente conformabilidad, resistencia y rentabilidad . Las aleaciones con bajo contenido de carbono son fáciles de conformar y adecuadas para soportes, paneles y componentes estructurales. En mis proyectos, suelo elegir acero al carbono cuando se requiere resistencia sin un coste excesivo de material.
Acero Inoxidable
El acero inoxidable ofrece una resistencia superior a la corrosión y una gran durabilidad , lo que lo hace ideal para dispositivos médicos, equipos de procesamiento de alimentos y aplicaciones en exteriores. Si bien es más difícil de conformar que el acero al carbono, ofrece un buen rendimiento en el estampado cuando el diseño del troquel y la lubricación están optimizados. Suelo recomendar el acero inoxidable cuando la resistencia ambiental a largo plazo es fundamental.
Aleaciones de aluminio
El aluminio es apreciado por su ligereza y resistencia a la corrosión . Se estampa bien en espesores reducidos y se utiliza comúnmente en componentes para la industria automotriz, electrónica y aeroespacial. Según mi experiencia, el estampado de aluminio reduce significativamente el peso de las piezas, manteniendo la resistencia adecuada para carcasas y soportes.
Cobre y aleaciones de cobre (latón, bronce)
El cobre y sus aleaciones se utilizan ampliamente por su conductividad eléctrica y térmica . El latón y el bronce ofrecen mayor resistencia y durabilidad que el cobre puro. Suelo ver estos materiales en terminales eléctricos, conectores y componentes de contacto, donde la conductividad y la precisión son esenciales.
Aleaciones especiales y de alta resistencia
Para aplicaciones exigentes, se pueden utilizar aceros de alta resistencia y aleaciones especiales. Estos materiales ofrecen una mayor resistencia a la fatiga, pero requieren un control preciso del proceso. En estos casos, la elección del material afecta directamente la vida útil de la matriz y los requisitos de tonelaje de la prensa.
Desde el punto de vista de la fabricación, la mayoría de las piezas estampadas tienen un espesor comprendido entre 0.3 mm y 6 mm , donde la eficiencia de conformado y la consistencia dimensional son óptimas.
¿Qué es el metal estampado? Piezas y aplicaciones típicas
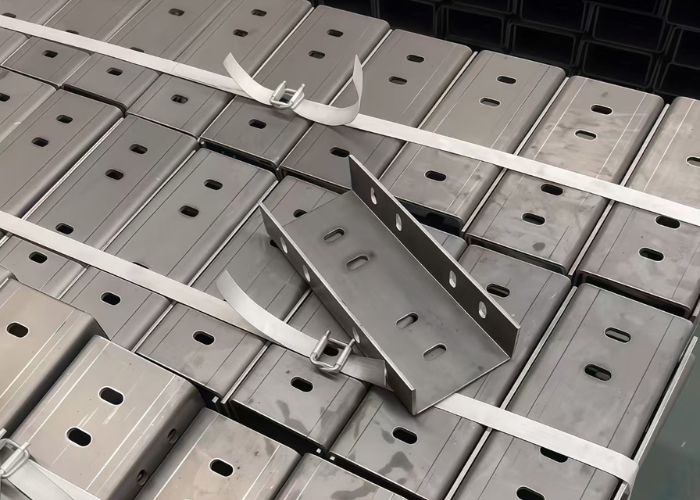
El metal estampado se refiere a piezas de chapa metálica formadas mediante procesos de estampación con matrices y prensas. Desde una perspectiva de ingeniería, el metal estampado se define por su repetibilidad, rentabilidad e idoneidad para la producción a gran escala.
Soportes estructurales y placas de montaje
Los soportes estampados se encuentran entre las piezas metálicas estampadas más comunes. Se utilizan ampliamente en chasis de automóviles, equipos industriales y electrodomésticos para proporcionar soporte estructural e interfaces de montaje precisas. En mis proyectos, estas piezas suelen sustituir a los componentes mecanizados cuando el volumen de producción supera las 10 000 unidades, lo que reduce significativamente el coste unitario.
Terminales y conectores eléctricos
El metal estampado es esencial en aplicaciones eléctricas y electrónicas, especialmente para terminales, contactos y componentes de puesta a tierra. Las piezas estampadas de cobre y latón proporcionan una excelente conductividad, manteniendo tolerancias dimensionales estrictas. Con frecuencia veo el uso del estampado progresivo para producir miles de terminales idénticos por hora.
Cerramientos, cubiertas y blindajes
Muchas piezas metálicas estampadas sirven como carcasas, cubiertas o blindajes electromagnéticos. Estos componentes se benefician de la capacidad del estampado para formar paredes delgadas y geometrías uniformes. En electrónica de consumo y controles industriales, las carcasas estampadas ayudan a reducir el peso y a mejorar la eficiencia del ensamblaje.
Clips, resortes y retenedores
Los clips y resortes estampados se utilizan ampliamente para la fijación, el posicionamiento y el control de vibraciones. Desde una perspectiva de ingeniería, el estampado permite que estas piezas mantengan sus propiedades elásticas a la vez que logran formas precisas. Con frecuencia encuentro estas piezas en interiores de automóviles y ensambles mecánicos.
Paneles y componentes de refuerzo
Los paneles estampados de gran tamaño y las piezas de refuerzo son comunes en la fabricación de automóviles y electrodomésticos. Se suelen añadir elementos estampados para aumentar la rigidez sin aumentar el espesor del material, lo que mejora la relación resistencia-peso.
En general, las piezas de metal estampadas son más efectivas cuando los diseños son estables y los volúmenes de producción son altos, lo que las hace ideales para industrias como la automotriz, la electrónica, los electrodomésticos y los equipos industriales.
Consideraciones clave de diseño para el estampado de metal
El éxito del estampado de metal depende tanto del diseño como del utillaje. Desde una perspectiva de ingeniería, unas consideraciones de diseño adecuadas reducen el riesgo del utillaje, mejoran la calidad de las piezas y reducen significativamente los costes de producción.
Selección de materiales y espesor
La elección del material afecta directamente la conformabilidad, la vida útil de la matriz y el tonelaje de la prensa. En la mayoría de los proyectos que gestiono, el espesor óptimo se encuentra entre 0.3 mm y 6 mm. Los materiales más blandos (acero bajo en carbono, aluminio) permiten radios más estrechos, mientras que el acero inoxidable requiere un diseño más conservador para evitar el agrietamiento.
Radio de curvatura y distancia al borde
Las curvas cerradas aumentan la concentración de tensiones y el riesgo de desgarro. Una regla común que aplico es un radio de curvatura interior mínimo ≥ espesor del material para la mayoría de los metales. Los orificios y elementos deben ubicarse al menos a 1–1.5 veces el espesor del material de las líneas de curvatura y los bordes para mantener la estabilidad dimensional.
Tolerancias y repetibilidad
El estampado destaca por su repetibilidad, no por tolerancias únicas y extremadamente ajustadas. Suelo recomendar a mis clientes que diseñen con tolerancias funcionales, lo que permite que el proceso funcione eficientemente en lotes grandes. Las tolerancias demasiado ajustadas suelen aumentar la complejidad del herramental sin ofrecer un beneficio funcional.
Geometría de la pieza y complejidad de las características
Las piezas estampadas funcionan mejor con geometría 2D o 3D superficial. Los embutidos profundos, las socavaduras o las transiciones de espesor abruptas aumentan el coste del utillaje y el riesgo de defectos. Cuando aumenta la complejidad, suelo recomendar dividir las características o combinar el estampado con operaciones secundarias.
Dirección de la veta y flujo del material
La dirección de la fibra de la chapa metálica afecta la resistencia a la flexión y el rendimiento a la fatiga. En piezas críticas para la seguridad, siempre reviso la orientación de la fibra con respecto a las líneas de plegado para reducir el agrietamiento y mejorar la consistencia.
Alineación de herramientas y volumen de producción
Las decisiones de diseño deben alinearse con el volumen esperado. Para una producción superior a 10 000–20 000 unidades, es conveniente invertir en matrices progresivas. Para volúmenes menores o diseños en evolución, el uso de herramientas más sencillas o prototipos CNC reduce el riesgo.
Ventajas y limitaciones de la estampación en la fabricación
El estampado de metal ofrece una eficiencia inigualable para la producción a gran escala, pero no es una solución universal. Desde una perspectiva de ingeniería, comprender tanto sus ventajas como sus limitaciones es fundamental para seleccionar el proceso de fabricación adecuado en la etapa correcta.
Ventajas del estampado de metal
En mi experiencia, la mayor ventaja del estampado es la escalabilidad. Una vez completado el utillaje, el estampado puede producir de decenas de miles a millones de piezas idénticas con una variación mínima. En configuraciones de matrices progresivas, los tiempos de ciclo pueden alcanzar de 100 a 600 golpes por minuto, lo que reduce drásticamente el coste unitario.
Otra ventaja clave es la rentabilidad a gran escala. Si bien la inversión en herramientas es elevada, el coste por pieza suele reducirse entre un 50 % y un 80 % en comparación con el mecanizado CNC cuando el volumen supera las 10 000-20 000 unidades. Esto hace que el estampado sea ideal para programas de producción a largo plazo.
El estampado también proporciona una excelente repetibilidad y consistencia. Dado que el proceso de conformado se controla mediante matrices de acero endurecido, la variación dimensional entre lotes es extremadamente baja. Con frecuencia veo esta ventaja aplicada en soportes para automóviles, terminales eléctricos y carcasas de electrodomésticos, donde la intercambiabilidad es fundamental.
Además, el estampado es ideal para chapas metálicas delgadas como acero al carbono, acero inoxidable, aluminio, cobre y latón. El proceso preserva la continuidad del material, lo que puede resultar en un mejor rendimiento a la fatiga en comparación con los conjuntos soldados o mecanizados.
Limitaciones del estampado de metal
A pesar de sus ventajas, la estampación presenta claras limitaciones. Las más significativas son el elevado coste inicial de las herramientas y el largo plazo de entrega. El diseño, la fabricación y la validación de matrices complejas pueden tardar entre 4 y 8 semanas o más, lo que la hace inadecuada para proyectos urgentes.
El estampado también carece de flexibilidad de diseño. Cualquier cambio importante en el diseño suele requerir la modificación del troquel o una reestructuración completa, lo que puede resultar costoso y llevar mucho tiempo. En proyectos con revisiones frecuentes, suelo recomendar el mecanizado CNC o el corte por láser hasta que el diseño se estabilice.
La complejidad geométrica es otra limitación. El estampado funciona mejor con formas 2D o 3D poco profundas. Las cavidades profundas, los socavados o las secciones transversales gruesas suelen superar los límites prácticos del estampado y requieren procesos alternativos.
Finalmente, la estampación rara vez resulta económica para producciones de bajo volumen. Para lotes pequeños, el coste del utillaje no se justifica, independientemente de la eficiencia por pieza.
¿Cuándo conviene utilizar el estampado en lugar de otros procesos?
El estampado metálico debe considerarse cuando la geometría de la pieza es estable, el volumen de producción es alto y el costo unitario debe controlarse estrictamente. Desde una perspectiva de ingeniería, el estampado se convierte en la opción más eficiente una vez que un diseño pasa de la validación a la producción en masa.
En mi experiencia, la estampación supera claramente a otros procesos de fabricación cuando la producción anual supera las 10 000-20 000 unidades. A esta escala, el coste inicial de las herramientas se amortiza rápidamente, lo que reduce el coste unitario entre un 50 % y un 80 % en comparación con el mecanizado CNC para piezas de chapa metálica comparables.
El estampado es especialmente eficaz cuando las piezas se fabrican con chapas metálicas delgadas, generalmente acero, acero inoxidable, aluminio, cobre o latón, con espesores de entre 0.3 mm y 6 mm. El principio de conformado se basa en la deformación plástica controlada, en lugar de la eliminación de material, lo que permite ciclos extremadamente rápidos, a menudo de cientos de piezas por minuto en configuraciones de matriz progresiva.
A menudo recomiendo estampar cuando:
- El diseño de la pieza es dimensionalmente estable y es poco probable que cambie.
- La geometría es mayoritariamente 2D o 3D superficial.
- Las tolerancias son repetibles en lugar de ultraestrechas
- La consistencia cosmética es importante en lotes grandes
En proyectos reales, veo con frecuencia a clientes prototipar soportes o carcasas mediante mecanizado CNC o corte láser. Una vez finalizado el diseño y aumenta la demanda, el cambio al estampado reduce significativamente los costes y mejora la consistencia. Esta transición es común en componentes de automoción, terminales eléctricos, carcasas de electrodomésticos y piezas de montaje industriales.
Sin embargo, el estampado no es ideal para diseños de bajo volumen, muy complejos o que se revisan con frecuencia. En esos casos, el mecanizado CNC o el corte por láser siguen siendo la mejor opción hasta que la producción se estabilice.
Industrias que utilizan comúnmente el estampado de metal
El estampado de metal se utiliza con mayor frecuencia en industrias que requieren una producción escalable, una calidad constante de las piezas y un coste unitario controlado. Desde una perspectiva de ingeniería, el estampado se convierte en la solución preferida una vez validado el diseño del producto y aumentado el volumen de producción.
En mi experiencia, la industria automotriz sigue siendo el mayor consumidor de estampado de metal, representando aproximadamente entre el 35 % y el 40 % de la demanda mundial. Las estructuras de los vehículos dependen en gran medida de soportes, placas de refuerzo, paneles de carrocería y componentes de montaje estampados, ya que este proceso ofrece una resistencia uniforme, tolerancias predecibles y compatibilidad con las líneas de montaje automatizadas. Una vez establecidas las herramientas, se pueden producir millones de piezas idénticas con una variación mínima.
La industria electrónica y eléctrica es otro usuario importante, especialmente para terminales, cubiertas de blindaje, resortes de contacto y marcos de precisión. Con frecuencia veo cobre, latón y acero de calibre fino estampados a alta velocidad para lograr diseños compactos y una alta conductividad eléctrica. En comparación con el mecanizado CNC, el estampado permite paredes más delgadas y un espaciado más ajustado a un costo unitario mucho menor para grandes volúmenes.
En maquinaria y equipos industriales , el estampado de metales se utiliza ampliamente en soportes estructurales, carcasas, componentes de motores y placas de fijación. Estas industrias valoran el estampado por su repetibilidad y fiabilidad mecánica, especialmente en programas de producción a largo plazo. Con frecuencia trabajo con clientes que crean prototipos de estas piezas mediante mecanizado CNC y luego optan por el estampado una vez que la demanda anual supera las 10 000-20 000 unidades.
Los sectores de electrodomésticos, climatización y energía también dependen del estampado para paneles, marcos, clips y sistemas de montaje. En estas aplicaciones, el estampado garantiza la integridad estructural y la rentabilidad, al tiempo que asegura la intercambiabilidad de las piezas entre las distintas generaciones de productos.
Estampado vs. mecanizado CNC: ¿cuál es el adecuado para su proyecto?
Al elegir entre estampación y mecanizado CNC, la decisión depende principalmente del volumen de producción, el coste y la flexibilidad del diseño. En mi experiencia, la estampación es la mejor opción para diseños estables de gran volumen con bajo coste unitario, mientras que el mecanizado CNC es ideal para prototipos, geometrías complejas y volúmenes bajos a medianos. La siguiente tabla destaca las diferencias clave para ayudar a ingenieros y compradores a seleccionar el proceso adecuado para sus necesidades de fabricación.
| Factor de comparación | Stamping | Mecanizado CNC |
| Principio de fabricación | Forma chapa metálica utilizando matrices y fuerza de prensa. | Elimina material utilizando herramientas de corte. |
| Mejor volumen de producción | Gran volumen (más de 10,000 piezas) | Volumen bajo a medio (1–5,000 piezas) |
| Costo de herramienta | Alto costo inicial del molde | Bajo costo de herramientas |
| Costo unitario | Muy baja amortización después de las herramientas | Más alto por pieza |
| Flexibilidad de diseño | Baja una vez que se arregla la herramienta | Muy alto, fácil de modificar. |
| Tiempo De Espera | Configuración larga, producción rápida | Configuración rápida, ciclo por pieza más lento |
| Rango de espesor del material | Chapa fina de metal (normalmente ≤6 mm) | Amplia gama, incluidos bloques gruesos. |
| Complejidad geométrica | Ideal para formas 2D o 3D superficiales | Ideal para geometrías 3D complejas |
| Precisión dimensional | Alta consistencia en lotes grandes | Alta precisión por pieza individual |
| Acabado de la superficie | Depende de las herramientas y del posprocesamiento. | Acabados excelentes y controlables |
| Aplicaciones principales | Soportes, carcasas, clips, paneles | Prototipos, carcasas, componentes de precisión |
| Costo del cambio de diseño | Muy alto (rediseño de herramientas) | Bajo (modificación del programa) |
| Caso de uso ideal | Diseño estable, producción en masa. | Prototipado, piezas personalizadas y de bajo volumen |
Preguntas Frecuentes
¿Para qué se utiliza normalmente el metal estampado?
El metal estampado se utiliza comúnmente para soportes, carcasas, conectores, clips y componentes estructurales. Con frecuencia veo piezas estampadas aplicadas en la industria automotriz, electrónica de consumo y equipos industriales. Estas piezas suelen requerir una geometría consistente y altos volúmenes de producción. En muchos casos, el estampado facilita procesos posteriores como la soldadura, el recubrimiento o el ensamblaje sin necesidad de mecanizado adicional.
¿Para qué se utiliza una prensa de estampación?
Una prensa de estampación se utiliza para generar la fuerza necesaria para dar forma al metal durante las operaciones de estampación. En mi experiencia, las prensas mecánicas son las preferidas para la producción a alta velocidad, mientras que las prensas hidráulicas ofrecen un mejor control para la embutición profunda. La capacidad de las prensas puede variar desde menos de 20 toneladas hasta más de 1,000 toneladas, dependiendo del espesor del material, la geometría de la pieza y la fuerza de conformado requerida.
¿Qué es el concepto de estampación?
El concepto de estampación se basa en el uso de fuerza controlada y herramientas de precisión para moldear chapa metálica en geometrías definidas. En mi experiencia, la estampación se basa en punzones y matrices para realizar operaciones de corte, plegado o conformado en una o varias pasadas de prensa. Este concepto permite a los fabricantes lograr consistencia dimensional en miles o millones de piezas. Al estandarizar el proceso de conformado, la estampación minimiza la variación, reduce el desperdicio de material y garantiza un rendimiento mecánico predecible en la producción en masa.
¿Por qué es necesario el estampado?
El estampado es necesario cuando la producción a gran escala, la rentabilidad y la repetibilidad son cruciales. Desde mi punto de vista, el estampado permite a los fabricantes reducir el coste unitario en más de un 50 % en comparación con el mecanizado una vez amortizadas las herramientas. También permite tiempos de ciclo más rápidos, produciendo a menudo una pieza terminada por cada carrera de prensa en menos de un segundo. En industrias como la automoción y la electrónica, el estampado es esencial para satisfacer la demanda, manteniendo una calidad constante y tolerancias ajustadas.
Conclusión
El estampado metálico es ideal para la producción a gran escala de piezas de chapa metálica, donde la estabilidad del diseño, la rentabilidad y la repetibilidad son cruciales. Al comprender el funcionamiento del estampado, sus requisitos de material y diseño, y cuándo supera a otros procesos de fabricación, los ingenieros pueden tomar decisiones informadas en las primeras etapas del ciclo de vida del producto.
En TiRapid , apoyamos los proyectos de estampado de metales con un enfoque que prioriza la ingeniería, desde la evaluación del diseño y la selección de materiales hasta el desarrollo de herramientas y la producción en masa estable, ayudando a los clientes a pasar con confianza del prototipado a la fabricación a gran escala.
















