
En el mecanizado de precisión, el verdadero desafío no suele ser si una pieza se puede fabricar, sino la precisión con la que deben controlarse sus dimensiones. Un plano con una tolerancia de ±0.01 mm puede parecer solo ligeramente diferente de uno con ±0.05 mm, pero la dificultad real del mecanizado, el coste de producción y los requisitos de inspección pueden ser muy distintos. Las tolerancias demasiado amplias pueden causar problemas de montaje, mientras que las tolerancias innecesariamente estrictas pueden aumentar el tiempo de mecanizado y los costes de fabricación. No existe un único valor de tolerancia que se aplique a todos los proyectos de mecanizado de precisión. La tolerancia adecuada depende de la estructura de la pieza, el material, la capacidad del equipo y los requisitos específicos de la aplicación. Establecer tolerancias razonables ayuda a equilibrar la facilidad de fabricación, el rendimiento del montaje y el coste.
¿Qué significa realmente la tolerancia de mecanizado?
La tolerancia de mecanizado es, esencialmente, la variación dimensional permitida de una pieza. La dimensión nominal que se muestra en un plano no significa que cada pieza terminada deba tener exactamente la misma medida. En cambio, la dimensión real debe mantenerse dentro del rango de tolerancia especificado. Por ejemplo, si un eje se especifica como 20 ± 0.02 mm, su tamaño real generalmente debe estar entre 19.98 mm y 20.02 mm. En el mecanizado de precisión, las tolerancias más pequeñas exigen mayor precisión de la máquina, buen estado de la herramienta, estabilidad del mecanizado y capacidad de inspección. Al revisar un plano, es importante ir más allá de las dimensiones nominales y prestar mucha atención a las tolerancias especificadas.
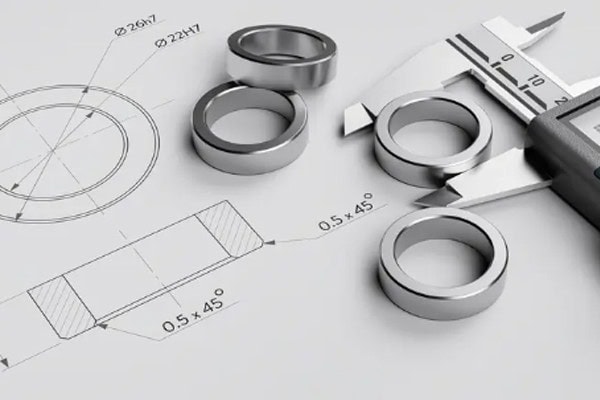
¿En qué se diferencian las tolerancias dimensionales de las dimensiones básicas?
Una dimensión básica indica al operario el tamaño que debe tener una característica, mientras que la tolerancia define cuánto puede variar dicha dimensión. Las dimensiones que no afectan al montaje ni al funcionamiento no suelen requerir tolerancias extremadamente estrictas. Las características críticas, como los ajustes de ejes y orificios, las superficies de posicionamiento, los orificios de montaje y las interfaces móviles, generalmente requieren un control mucho más preciso. Una estrategia de tolerancias adecuada puede reducir las operaciones de acabado innecesarias y hacer que el mecanizado de precisión sea más económico.
¿Una menor tolerancia siempre implica un mecanizado más difícil?
En general, unas tolerancias más estrictas aumentan la dificultad del mecanizado, pero reducir cada tolerancia no mejora automáticamente la calidad de la pieza. Cuando una tolerancia se reduce de ±0.05 mm a ±0.01 mm, los requisitos de repetibilidad de la máquina, desgaste de la herramienta, control de temperatura y equipos de medición aumentan considerablemente.
- El mecanizado CNC estándar es adecuado para muchas tolerancias dimensionales convencionales.
- Cuando sea necesario, se pueden asignar tolerancias más estrictas a las dimensiones críticas.
- El rectificado y otros procesos de acabado son adecuados para requisitos de alta precisión.
- El mecanizado de ultraprecisión requiere un control más estricto del entorno de mecanizado y del proceso de inspección.
Si un plano no requiere tolerancias extremadamente estrictas, restringir innecesariamente cada dimensión puede aumentar los costos de fabricación. El mecanizado de precisión consiste en controlar las dimensiones más importantes, en lugar de exigir el mismo nivel de precisión para cada detalle.
¿Qué tolerancias se suelen lograr en el mecanizado de precisión?
No existe una tolerancia de mecanizado de precisión estándar que se aplique a todos los componentes. Incluso con el mismo proceso CNC, el aluminio, el acero inoxidable y el acero templado pueden comportarse de manera diferente durante el mecanizado. Los perfiles externos sencillos también presentan desafíos distintos a los de las estructuras complejas o de paredes delgadas. Al definir los requisitos de mecanizado, resulta más práctico identificar las características que afectan directamente al ensamblaje y al rendimiento, y luego asignar las tolerancias adecuadas a esas áreas.
¿Cuál es el rango de tolerancia habitual para el mecanizado CNC estándar?
El mecanizado CNC estándar es adecuado para numerosas estructuras mecánicas, placas de montaje, soportes y componentes de conexión. Las tolerancias dimensionales de alrededor de ±0.05 mm son habituales para elementos convencionales, mientras que se pueden lograr tolerancias más estrictas para dimensiones críticas cuando el equipo y las condiciones del proceso están bien controlados. La capacidad de mecanizado real puede variar según el tamaño de la pieza, el material, la estructura y la longitud de mecanizado.
- Las dimensiones estructurales generales pueden utilizar tolerancias relativamente prácticas.
- Las posiciones críticas de los orificios y las dimensiones de acoplamiento pueden estar sujetas a requisitos de tolerancia más estrictos.
- La producción en lotes pequeños permite ajustar los parámetros de mecanizado con mayor flexibilidad.
Si una pieza se utiliza principalmente para soporte o montaje y no requiere un ajuste especialmente preciso, generalmente no tiene mucho sentido especificar tolerancias extremadamente estrictas para cada dimensión. Una estrategia de tolerancias más práctica puede reducir la presión de mecanizado y, al mismo tiempo, mantener los costos de fabricación bajo control.
¿Qué tolerancias puede alcanzar el mecanizado CNC de alta precisión?
El mecanizado CNC de alta precisión se utiliza habitualmente para componentes de equipos de precisión, piezas médicas, componentes aeroespaciales y conjuntos mecánicos de alto rendimiento. Para piezas pequeñas con estructuras adecuadas, algunas dimensiones críticas pueden controlarse con una tolerancia de aproximadamente ±0.01 mm o incluso menor, aunque esto no significa que todas las características deban tener dicha tolerancia.
El mecanizado de alta precisión depende en gran medida del estado de la máquina, la gestión de las herramientas, los programas de mecanizado y la inspección durante el proceso. Durante la producción en serie, el desgaste gradual de las herramientas puede provocar variaciones dimensionales con el tiempo. Sin una compensación o ajuste oportuno de las herramientas, las primeras piezas pueden cumplir con las especificaciones, mientras que las posteriores se desvían gradualmente del rango requerido.
¿Qué diferencia al rectificado de otros procesos de acabado?
Cuando el mecanizado CNC permite obtener una pieza casi a sus dimensiones finales, pero no logra la precisión requerida, se pueden utilizar el rectificado y otros procesos de acabado para un ajuste adicional. El rectificado es especialmente adecuado para materiales endurecidos y componentes que requieren un control dimensional más preciso, una mayor planitud o una menor rugosidad superficial.
- Adecuado para el acabado de superficies de acoplamiento críticas.
- Ayuda a mejorar la estabilidad dimensional.
- Se puede lograr una mejor rugosidad superficial.
- Adecuado para el procesamiento final de algunos componentes de acero endurecido.
En la producción real, el desbaste, el semiacabado y el acabado suelen realizarse como etapas separadas. Cada proceso tiene un propósito diferente, lo que reduce la carga de trabajo de cada operación y facilita el mantenimiento de dimensiones finales estables.
¿Cómo deben especificarse las tolerancias en los planos de mecanizado?
Si las tolerancias no están claramente definidas en un plano de mecanizado, puede resultar difícil para el fabricante determinar qué dimensiones son críticas. Un mayor número de marcas de tolerancia no necesariamente mejora la profesionalidad del plano. Un buen plano debe facilitar la identificación de los requisitos clave. Las tolerancias dimensionales, los ajustes de eje y orificio, las tolerancias de posición, la planitud, la concentricidad y otros requisitos deben reflejar la función real del componente. Para los equipos de compras, los planos claros también reducen la comunicación repetitiva y ayudan a los fabricantes a evaluar la dificultad del mecanizado y los costes de producción de forma más eficiente.
No aplique tolerancias extremadamente estrictas a cada dimensión.
Un problema común en los planos de mecanizado es que casi todas las dimensiones tienen una tolerancia muy estricta. Esto puede aumentar significativamente la dificultad del mecanizado sin aportar beneficios reales en la práctica. Dimensiones como la longitud total, las superficies no acopladas o las características auxiliares suelen utilizar tolerancias generales prácticas, siempre que no afecten al montaje.
Las áreas más importantes suelen ser aquellas que interactúan directamente con otros componentes. Generalmente, es más práctico utilizar tolerancias más estrictas solo donde sean funcionalmente necesarias que aplicar requisitos de alta precisión a todo el dibujo. Esto también puede ayudar a controlar los costos del mecanizado de precisión.
Las dimensiones de acoplamiento requieren especial atención.
Los ejes y orificios, los pasadores de posicionamiento y los orificios de montaje, las interfaces deslizantes y elementos similares son muy sensibles a las variaciones dimensionales. Un plano no solo debe especificar la dimensión nominal, sino también comunicar claramente el ajuste requerido y la relación funcional.
- Los diámetros de los ejes y los diámetros de los orificios deben coincidir correctamente.
- Se debe controlar la precisión posicional de los agujeros.
- Los ajustes deslizantes requieren una holgura dimensional adecuada.
- También deben inspeccionarse cuidadosamente las dimensiones funcionales, como las roscas y las ranuras.
Para estas características críticas, el mecanizado de precisión suele requerir procedimientos de inspección específicos. Cumplir con la tolerancia dimensional es solo una parte del requisito; los componentes terminados también deben ensamblarse y funcionar de manera confiable.
No se deben pasar por alto las tolerancias geométricas.
En ocasiones, una pieza supera la inspección dimensional, pero aun así genera problemas durante el ensamblaje. La causa puede no ser la dimensión básica, sino los requisitos geométricos como la planitud, la perpendicularidad, la concentricidad o la posición. Para ensamblajes de precisión, controlar únicamente la longitud y el diámetro no es suficiente. También es necesario controlar la relación entre las diferentes características mecanizadas.
Las tolerancias geométricas adecuadas hacen que los planos sean más claros y ayudan a los operarios a identificar las características que requieren mayor atención. En proyectos de mecanizado de precisión, las tolerancias dimensionales y geométricas deben considerarse conjuntamente, en lugar de centrarse únicamente en un tipo de requisito.
¿Cómo se pueden mantener estables las tolerancias de mecanizado de precisión durante la producción?
Las tolerancias indicadas en un plano son solo requisitos. Su cumplimiento constante en la producción depende del estado de la máquina, la planificación del proceso, las herramientas y la inspección. Esto cobra especial importancia en el mecanizado por lotes. Que una primera pieza supere la inspección no garantiza que las siguientes decenas o cientos de piezas se mantengan dentro de la tolerancia. El desgaste de las herramientas, la estabilidad térmica de la máquina, el estado del material y la secuencia de mecanizado pueden provocar variaciones dimensionales con el tiempo. Un proceso de mecanizado de alta precisión no se trata simplemente de buscar la tolerancia más pequeña posible, sino de mantener todo el proceso de producción bajo control.
Verifique el estado de la máquina y las herramientas antes del mecanizado.
Si la máquina presenta errores de posicionamiento, será difícil mantener tolerancias estrictas, independientemente de cómo se ajusten los parámetros de mecanizado. Antes de iniciar la producción, se deben revisar el husillo, los dispositivos de sujeción, las herramientas de corte y el equipo de inspección. Asimismo, se debe verificar la sujeción de la pieza para garantizar una estabilidad suficiente.
Una vez que las condiciones del equipo se estabilicen, se pueden realizar pruebas de mecanizado e inspección de la primera pieza para confirmar las dimensiones reales del mecanizado. Si bien este paso puede parecer sencillo, permite identificar posibles problemas antes de que comience la producción en serie y evitar que se fabrique un lote completo con desviaciones dimensionales.
Controlar las dimensiones durante el mecanizado
El mecanizado de precisión no debe depender exclusivamente de la inspección final. Las dimensiones críticas deben comprobarse periódicamente durante la producción, especialmente durante ciclos de mecanizado prolongados, donde el desgaste de la herramienta puede modificar gradualmente las dimensiones de la pieza.
- Inspeccione las dimensiones críticas a intervalos apropiados.
- Controlar el desgaste de las herramientas de corte.
- Aplique la compensación de herramientas cuando sea necesario.
- Registrar y analizar cambios dimensionales anormales.
La inspección del proceso permite corregir las desviaciones dimensionales antes de que se conviertan en un problema de producción mayor. Para pedidos por lotes, este enfoque es especialmente útil para mantener la uniformidad del mecanizado.
La inspección final debe ajustarse a los requisitos del plano.
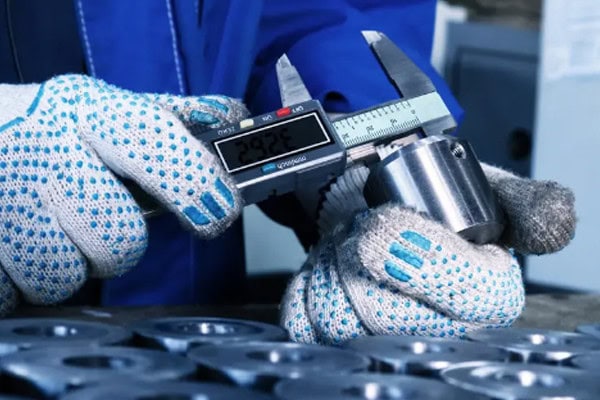
La inspección final no debe centrarse únicamente en unas pocas dimensiones externas. Debe abarcar los requisitos críticos especificados en el plano. Las dimensiones convencionales pueden verificarse con herramientas de medición estándar, mientras que las características que implican el tamaño, la posición, la planitud u otros requisitos estrictos de los orificios pueden requerir equipos de inspección más especializados.
Tras el mecanizado de precisión, se pueden utilizar equipos como micrómetros, calibradores, máquinas de medición por coordenadas y medidores de rugosidad superficial para verificar si la pieza terminada cumple con los requisitos especificados. Los datos de inspección también pueden ayudar a los equipos de producción a identificar variaciones en el proceso y mejorar la fabricación de lotes futuros.
No existe un único valor de tolerancia adecuado para todos los proyectos de mecanizado de precisión. Lo más práctico es adaptar los requisitos de tolerancia a la función, el material, la estructura y la capacidad de mecanizado de la pieza. Las dimensiones generales no siempre requieren tolerancias extremadamente estrictas, mientras que las características de acoplamiento críticas exigen un control más preciso. Las tolerancias geométricas y los requisitos de inspección final también deben considerarse como parte del proceso de fabricación general. Tirapid se especializa en servicios de mecanizado de precisión, ofreciendo soporte de mecanizado CNC de alta calidad para diferentes planos de piezas, materiales y requisitos de tolerancia, ayudando a los fabricantes a equilibrar la precisión, la eficiencia y el coste de producción.
















