
El anodizado es un proceso electroquímico que forma una capa de óxido duradera sobre los metales, lo que aumenta la resistencia a la corrosión y al desgaste, a la vez que permite obtener diversos acabados. En este artículo, explicaré los principios del anodizado, los materiales, los procesos, los tipos, los parámetros clave, el control de calidad y la resolución de problemas para obtener resultados óptimos.
¿Qué es el anodizado?
El anodizado es un proceso de tratamiento de superficies metálicas que transforma el material en una capa de óxido duradera y resistente a la corrosión que se adhiere firmemente a la superficie metálica. Mediante el control de los parámetros del proceso, se pueden lograr espesores, durezas y colores personalizados. Este proceso se utiliza ampliamente en los sectores aeroespacial, médico, electrónico y de la construcción.
El Pprincipio Of Aasintiendo
El anodizado funciona mediante electricidad y química para crear una capa protectora de óxido sobre la superficie de los metales, generalmente el aluminio. Así es como funciona en la práctica:
Reacción electroquímica
La pieza de trabajo actúa como ánodo en una celda electrolítica, sumergida en un electrolito ácido (normalmente ácido sulfúrico) También se coloca un cátodo en la celda.
Por ejemplo, en el caso de la oxidación anódica del aluminio, la pieza de trabajo de aluminio actúa como ánodo en la celda. Al aplicar corriente continua, los iones de oxígeno liberados del electrolito reaccionan con los átomos de aluminio en la superficie del aluminio, formando una película densa de óxido de aluminio (Al₂O₃).
Formación de capas y Estructura
A diferencia de la pintura o el enchapado, la capa de óxido se forma a partir del propio metal: aproximadamente la mitad penetra hacia el interior y la otra mitad hacia el exterior. Esto la hace parte integral del sustrato y resistente al desprendimiento. La capa es porosa, lo que permite su teñido o sellado en etapas posteriores.
Parámetros controlados
Factores como la densidad de corriente, el voltaje, la composición del electrolito, la temperatura y el tiempo afectan directamente el espesor, la dureza y la porosidad del óxido.
Beneficios funcionales
Esta densa capa de óxido mejora considerablemente la resistencia a la corrosión y al desgaste, el aislamiento eléctrico y permite la coloración decorativa. Además, es estable a los rayos UV, lo que la hace ideal para aplicaciones exteriores y de alto rendimiento.
Lo que Are The Types Of Aasintiendo
Existen siete tipos principales de anodizado: Tipo I, Tipo II, Tipo III, Tipo IC, Tipo IIB, Tipo IIB y anodizado con ácido fosfórico. Los diferentes tipos de anodizado varían en espesor, dureza y durabilidad; comprender estas diferencias puede ayudarle a elegir el proceso adecuado según sus necesidades de rendimiento y apariencia.
| Tipo | Electrolito | Espesor (μm) | Dureza (HV) | Propiedades principales |
| Tipo I (Anodizado con ácido crómico) | Ácido cromico | 0.2-0.5 | - | Excelente resistencia a la corrosión, conserva la conductividad. |
| Tipo II (Anodizado con ácido sulfúrico) | ácido sulfúrico | 5-25 | - | Buen acabado decorativo, teñible, resistencia moderada al desgaste. |
| Tipo III (anodizado duro) | Ácido sulfúrico de baja temperatura | 25-150 | 400–500 + | Alta dureza, excelente resistencia al desgaste y a la corrosión. |
| Tipo IC | Ácido bórico-sulfúrico | 0.2-0.5 | - | Reemplazo de ácido crómico, buena resistencia a la corrosión. |
| Tipo IIB (anodizado sulfúrico de película fina) | ácido sulfúrico | 1-5 | - | Recubrimiento decorativo fino, cambio dimensional mínimo |
| Anodizado con ácido fosfórico | Ácido fosfórico | 0.5-3 | - | Aumenta la energía superficial, utilizada para la preparación de enlaces. |
El Difference Between Aasintiendo And OTher Surface Tratamiento Procesos
| Tipo de proceso | Principio principal | Características estructurales | Rango de espesor | Resistencia al desgaste | Adhesión | Resistencia a la niebla salina (ASTM B117) |
| Anodizado | La oxidación electroquímica forma óxido de aluminio integrado con el sustrato. | Capa de barrera densa (protección) + capa porosa (coloración/sellado) | 5–50 μm (hasta 150 μm para anodizado duro) | Alto | Muy alto (no se pela) | 500-1000 horas |
| galvanoplastia | Deposita una capa metálica externa sobre la superficie mediante reducción electroquímica. | Revestimiento externo sólido que depende de la adhesión, propenso a desprenderse. | 5–25 micras | Media | Media | Depende del material del enchapado. |
| Pintura en Polvo | Las partículas de polvo fundido se fusionan para formar una película protectora y decorativa. | Capa orgánica gruesa, cobertura uniforme pero más suave que el óxido anodizado. | 60–120 micras | Media | Alto | Depende del tipo de recubrimiento. |
| Conversión de cromato | La reacción de conversión química crea una fina película protectora de conversión. | Capa muy fina con mínima resistencia mecánica, principalmente para protección temporal o complementaria | 0.2–0.4 micras | Bajo | Media | Bajo |
Lo que Mmateriales Are Sapto For Aasintiendo
Según mi experiencia en la producción y el control de calidad de anodizado, la selección del material es el primer paso para garantizar un rendimiento y una apariencia uniformes del recubrimiento. No todos los metales son aptos para el anodizado; depende de su comportamiento frente a la oxidación y de la estabilidad de la película de óxido.
A continuación, analizaré los metales adecuados, los casos no adecuados o especiales y el impacto de la composición de la aleación en las capas anodizadas.
Metales adecuados For Aasintiendo
Aluminio y aleaciones
El aluminio (p. ej., 6061, 7075, 2024) es el material de anodizado más común. Su película de óxido de aluminio (Al₂O₃) es densa, muy adherente y puede alcanzar espesores de 5 a 50 μm, lo que mejora significativamente la resistencia a la corrosión; la prueba de niebla salina puede alcanzar entre 500 y 1000 horas (ASTM B117). Se utiliza ampliamente en la industria aeroespacial, la electrónica y la arquitectura.
Titanio y aleaciones
El anodizado de titanio (p. ej., Ti-6Al-4V) permite producir películas de interferencia multicolor, con un espesor controlado con precisión entre 20 y 200 nm. Se utiliza comúnmente en implantes médicos y componentes aeroespaciales debido a su excelente biocompatibilidad y resistencia a la corrosión.
Magnesio y aleaciones
El magnesio forma una película de óxido frágil y porosa. Requiere una conversión química combinada o sellado para lograr una resistencia adecuada a la corrosión. Se utiliza a menudo en componentes estructurales ligeros.
Niobio / Tántalo / Zinc
El niobio y el tántalo suelen anodizarse para aplicaciones electrónicas y decorativas de alta gama, formando películas de óxido estables. El zinc puede anodizarse en condiciones electrolíticas específicas, principalmente con fines decorativos.
Metales no adecuados Fo anodizado
Acero hierro
El acero dulce se oxida rápidamente en electrolitos ácidos, lo que produce películas de óxido inestables, lo que hace que el anodizado convencional sea poco práctico.
Acero Inoxidable
Debido a la naturaleza pasivante de las películas de óxido de cromo, el acero inoxidable requiere electrolitos especiales (p. ej., mezclas de sulfúrico y fluoruro) para su anodizado. La capa resultante es principalmente decorativa, con una mejora limitada de la corrosión, un mayor coste y requisitos ambientales estrictos.
Generar impacto Of Composición de la aleación On TLa capa de óxido
Pureza
El aluminio de alta pureza (≥99.5%) produce películas uniformes y transparentes con una excelente consistencia de color, ideales para usos arquitectónicos y ópticos.
Elementos de aleación
Silicio : Aumenta la tonalidad grisácea de la película y reduce el brillo; es común en las aleaciones de fundición.
Cobre : Reduce la resistencia a la corrosión y oscurece la película; requiere un sellado optimizado.
Magnesio/Zinc : Mejora la dureza, pero oscurece la capa de óxido y reduce la uniformidad del tinte.
Microestructura
El tamaño del grano y la distribución de la segunda fase influyen directamente en la variación de color y la uniformidad de la película. Durante la producción, recomiendo mantener la consistencia de los grados de aleación y los estados de tratamiento térmico dentro de los lotes para minimizar la variación de color.
Lo que Are The Process Fbaja Of Aasintiendo
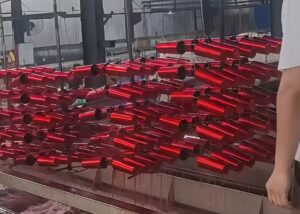
El proceso de anodizado mejora la superficie del metal mediante una serie de pasos precisos. Comienza el pretratamiento. La formulación del electrolito, la temperatura, la densidad de corriente y el voltaje se controlan cuidadosamente para producir un recubrimiento con el espesor, la dureza y la porosidad deseados. Un sellado térmico, un sellado en frío o un sellado con acetato de níquel garantizan la resistencia a la corrosión. Un enjuague y secado finales garantizan una apariencia y un rendimiento uniformes en todas las piezas.
Pre– el mismo día. Of Pieza de trabajo
Desengrase
Para eliminar aceite, huellas dactilares y contaminantes de la superficie para una adhesión uniforme de la película de óxido, limpie la pieza de trabajo con una solución alcalina (como limpiadores a base de carbonato de sodio) a 50–70 °C durante 2–5 minutos, luego enjuague bien.
Pulido mecánico o químico
Mecánico : Pulido con bandas abrasivas o de pulido para lograr la rugosidad superficial deseada (Ra 0.2–1.0 µm).
Tratamiento químico: Pulido ácido (mezcla de ácido fosfórico y nítrico) para mejorar la reflectividad.
Aguafuerte
Para eliminar rayones y defectos de fundición, grabe uniformemente de 5 a 15 µm de material sumergiendo la pieza de trabajo en un baño de hidróxido de sodio mantenido a 40–60 °C, asegurando un control preciso para evitar el grabado excesivo.
Desmut
Después del grabado, elimine los residuos de aleación como cobre o silicio sumergiendo la pieza de trabajo en una solución de ácido nítrico o una mezcla sulfúrico-férrica durante 30 a 90 segundos, asegurando una limpieza completa antes de anodizar.
Anodizado
Preparación del electrolito en el tanque.
Al preparar el electrolito en el tanque de anodizado, el proceso estándar Tipo II suele utilizar ácido sulfúrico al 15-20 % como componente principal. Se pueden añadir aditivos como el ácido oxálico para mejorar el brillo superficial o ajustar el tamaño de los poros, garantizando así una formación de capa de óxido más uniforme y refinada.
Control de temperatura
Regula la tasa de crecimiento de la capa de óxido, la dureza y la estructura de los poros durante el anodizado. Evita el sobrecalentamiento localizado, que puede causar puntos blandos, decoloración o propiedades de película inconsistentes.
Anodizado convencional con ácido sulfúrico : El anodizado convencional con ácido sulfúrico debe mantener la temperatura del baño entre 18 y 22 °C. Esto garantiza una formación de óxido uniforme, una buena dureza y un tamaño de poro estable, logrando así una absorción y un sellado uniformes del tinte.
Anodizado duro: Para lograr el anodizado duro, el proceso debe realizarse a una temperatura relativamente baja de 0-5 °C. En este rango de temperatura, la disolución del óxido se ralentiza, lo que permite que el espesor del recubrimiento alcance los 50-100 µm o más, logrando así una mayor dureza y resistencia al desgaste de la capa de óxido.
Control de densidad de corriente y voltaje
Controlar la densidad de corriente y el voltaje es crucial para lograr propiedades ideales de la capa anodizada.
Anodizado decorativo: Para el anodizado decorativo, se suele utilizar una densidad de corriente de 1.0–1.5 A/dm² para producir una capa de óxido uniforme y bien coloreada.
Anodizado duro: El anodizado duro requiere una mayor densidad de corriente de 2.5 a 3.0 A/dm² para lograr recubrimientos más gruesos y duros.
El voltaje generalmente se incrementa gradualmente durante el proceso en lugar de aplicarse inmediatamente al voltaje máximo: esto evita el sobrecalentamiento y la quema localizados, asegura un crecimiento uniforme de óxido y reduce el riesgo de picaduras o decoloración.
Un control adecuado garantiza una dureza, un espesor y una calidad de superficie consistentes en todas las piezas.
Control del tiempo
En mi trabajo de anodizado, controlo estrictamente el tiempo de procesamiento según la Regla 720, donde 720 amperios-minuto por pie cuadrado producen aproximadamente 1 milésima de pulgada (25.4 µm) de espesor de óxido. Por ejemplo, un objetivo de 2 milésimas de pulgada (≈50 µm) requiere aproximadamente 1,440 amperios-minuto/pie², ajustados a la densidad de corriente y el área superficial.
Monitoreo el amperaje y el tiempo transcurrido en tiempo real para garantizar un crecimiento uniforme en geometrías complejas, evitando la sobreoxidación o las zonas delgadas. El control preciso del tiempo influye directamente en la dureza, la porosidad y la consistencia del color de la película, lo que lo convierte en un parámetro crucial para obtener resultados repetibles de alto rendimiento.
Agitación y fijación
Agitación
Mantenga un movimiento constante del electrolito mediante el uso de aire comprimido o bombas mecánicas para garantizar una temperatura uniforme y una concentración de ácido en todo el tanque. Evita el sobrecalentamiento localizado y el crecimiento desigual de óxido, mejorando la consistencia del espesor de la película en todas las superficies.
Fijación
Utilice titanio no contaminante y resistente a la corrosión o aluminio altamente conductor como materiales de fijación para garantizar un contacto eléctrico fiable. Los puntos de sujeción deben ubicarse en zonas no críticas u ocultas para evitar marcas visibles en superficies funcionales o estéticas.
El accesorio debe garantizar un agarre mecánico seguro en la pieza de trabajo y al mismo tiempo minimizar la resistencia eléctrica para evitar la formación de arcos eléctricos o una oxidación desigual.
Colorante Of piezas de trabajo (opcional)
teñido orgánico
En el teñido orgánico, la capa de óxido poroso del aluminio anodizado actúa como una esponja, absorbiendo profundamente las moléculas del tinte en su estructura. Esto permite una amplia gama de colores vivos y una igualación precisa del color para fines decorativos.
Sin embargo, debido a que los tintes orgánicos tienen menor estabilidad UV que los pigmentos inorgánicos, la exposición prolongada a la luz solar puede causar decoloración. Para maximizar la durabilidad, controlo el tamaño de los poros y la temperatura del baño de tinte (normalmente entre 50 y 60 °C), seguido de un sellado inmediato para fijar el color y mejorar la resistencia a la degradación ambiental.
Coloración electrolítica
En la coloración electrolítica, sumerjo la pieza anodizada en un baño que contiene sales metálicas como estaño estannoso o cobalto. Una corriente alterna impulsa estos iones metálicos hacia la base de los poros de óxido, produciendo tonos estables de bronce a negro.
Este método ofrece una resistencia excepcional a los rayos UV y uniformidad de color, con voltajes de proceso típicos de 12 a 18 V y tiempos de inmersión de 1 a 3 minutos, lo que garantiza acabados duraderos y resistentes a la decoloración, adecuados para aplicaciones arquitectónicas y al aire libre.
Colores de interferencia
En la coloración por interferencia, utilizo titanio o acero inoxidable como cátodos y controlo con precisión la etapa de sellado de poros para crear efectos ópticos de interferencia. Ajustando los parámetros de sellado y la geometría de los poros, puedo producir azules, verdes y púrpuras intensos sin colorantes.
Estos colores son el resultado de la interferencia de las ondas de luz en la capa de óxido, lo que ofrece una excelente estabilidad UV y resistencia a la corrosión, con un control de espesor típicamente dentro de ±0.1 µm para una calidad visual constante.
Sellado
En la etapa de sellado, elijo el método en función de la resistencia a la corrosión requerida, la estabilidad del color y la eficiencia de producción.
Sellado con agua desionizada caliente (≥95 °C, 15–30 min): Hidrato la capa de alúmina para formar boehmita [AlO(OH)], cerrando eficazmente los poros y proporcionando una resistencia a la corrosión excepcional, que a menudo supera las 1,000 horas en las pruebas de niebla salina ASTM B117.
Sellado con acetato de níquel (85–90 °C): Ofrece una fuerte protección contra la corrosión a la vez que minimiza el cambio de color, lo que lo hace ideal para el anodizado decorativo donde la uniformidad visual es fundamental.
Sellado en frío (~25 °C, a base de fluoruro) : lo utilizo cuando el ahorro de energía y la alta productividad son prioritarios. Si bien sella más rápido, la capa resultante puede tener una dureza ligeramente menor (entre un 5 % y un 10 %) en comparación con el sellado en caliente.
Enjuague Y El secado
En la etapa de enjuague y secado, tanto el control de la contaminación como la integridad de la pieza son fundamentales para lograr el rendimiento deseado de la capa anodizada.
Enjuague : Varios enjuagues en cascada con agua desionizada (DI) entre cada etapa del proceso evitan el arrastre de electrolitos y la contaminación cruzada. La conductividad del agua DI se mantiene normalmente por debajo de 5 µS/cm, con caudales suficientes para renovar completamente el volumen del baño en 1-2 minutos.
Secado : Según la geometría de la pieza y los requisitos de acabado, se utilizan secadores de aire caliente a 60–80 °C o secadores centrífugos para componentes pequeños. Se toman medidas para evitar manchas de agua, especialmente en piezas decorativas.
Diseño de los bastidores : Los bastidores están diseñados para mantener un contacto eléctrico fuerte y estable, minimizando al mismo tiempo las marcas de contacto visibles. Se utilizan dedos flexibles de titanio o aluminio para piezas pequeñas o delicadas con el fin de evitar deformaciones, y las posiciones de las abrazaderas se ajustan mediante un proceso de anodizado multipaso para distribuir las marcas y mantener una apariencia uniforme.
Ventajas Ay Limitaciones Of Anodizado
En esta sección, exploraré cómo el anodizado mejora la durabilidad, la apariencia y la longevidad, a la vez que revelaré las consideraciones de diseño y fabricación que conlleva. Verá por qué el aluminio anodizado es valorado por su resistencia a la corrosión, protección contra el desgaste y potencial decorativo, y comprenderá cómo el aislamiento eléctrico, la consistencia del color y los cambios dimensionales pueden influir en su idoneidad para aplicaciones de precisión.
Ventajas
Resistencia a la corrosión : El aluminio anodizado forma una capa de óxido de Al₂O₃ con un espesor típico de 5–25 µm (Tipo II) o 25–150 µm (Tipo III). Esta capa densa y estable puede extender la resistencia a la corrosión a más de 1,000 horas en las pruebas de niebla salina ASTM B117, lo que lo hace adecuado para entornos marinos e industriales.
Resistencia al desgaste : El anodizado duro de tipo III alcanza niveles de dureza de HV 400–500+, lo que aumenta significativamente la durabilidad de la superficie y reduce el desgaste relacionado con la fricción en aplicaciones de contacto con superficies móviles o abrasivas.
Estética : La estructura de óxido poroso permite una coloración uniforme mediante tintes orgánicos o deposición electrolítica de metales, lo que posibilita una amplia gama de acabados decorativos manteniendo el brillo metálico.
Mantenimiento mínimo : La capa de óxido químicamente inerte reduce la necesidad de limpieza frecuente o de reaplicación del recubrimiento, lo que disminuye los costos de mantenimiento durante su ciclo de vida.
Limitaciones.
Conductividad eléctrica reducida : la capa de óxido es un dieléctrico, con una resistividad superficial superior a 10¹¹ Ω·cm, lo que limita su uso en aplicaciones que requieren conexión a tierra eléctrica o flujo de corriente sin procesamiento secundario.
Desafíos en la igualación de colores : la absorción del tinte puede variar según la composición de la aleación, el espesor de la película y el método de sellado, lo que provoca ligeras diferencias de tono entre lotes. Las tolerancias para proyectos arquitectónicos pueden requerir ΔE < 2.0 en el espacio de color CIE Lab.
Cambios dimensionales : aproximadamente el 50 % de la capa de óxido crece hacia afuera y el 50 % hacia adentro (Tipo III), alterando las dimensiones en aproximadamente 0.5 veces el espesor del recubrimiento; las piezas mecanizadas con precisión pueden requerir una compensación previa en el diseño para mantener tolerancias dentro de ±0.01 mm.
Producción Line Cconsideraciones
En las líneas de producción de anodizado, el costo y el tiempo de ciclo son factores críticos que afectan tanto la rentabilidad como el rendimiento de la entrega. Los requisitos de rendimiento del recubrimiento, el tamaño del lote, la configuración del equipo, el consumo de energía y la mano de obra determinan conjuntamente la eficiencia y el costo unitario. Para piezas de alta especificación o estética, los controles de proceso más estrictos incrementan la carga del equipo y prolongan los tiempos de ciclo, lo que incrementa los costos generales de producción.
Composición del tiempo de ciclo
Pretratamiento (desengrasado, pulido, grabado, eliminación de impurezas): ~20–30% del tiempo total
Etapa principal de anodizado: Tipo II normalmente de 20 a 40 minutos, capa dura Tipo III de 60 a 120 minutos, lo que representa hasta el 50 % o más del tiempo total.
Tratamiento posterior (coloración, sellado, secado): ~20–30%
Manipulación y fijación: ~5–15% por lote
Generar impacto Of OXide Film Thickness On Cost
Tipo II (5–25 μm): Menor tiempo de procesamiento, menor demanda de energía, menor consumo de productos químicos, menor costo unitario.
Tipo III (25–150 μm): Requiere baja temperatura (0–5 °C), alta densidad de corriente (2.5–3.0 A/dm²), mayores costos de energía y refrigeración, cargas rectificadoras más pesadas, menor rendimiento y un aumento del costo unitario del 30–50 %.
Las películas más gruesas también exigen una reposición química más frecuente y aumentan los costos de mantenimiento del baño.
Responsabilidad Seguridad
Durante el anodizado, la agitación del electrolito y la electrólisis generan neblina ácida (p. ej., vapores de ácido sulfúrico o crómico), que debe capturarse y neutralizarse mediante sistemas de extracción localizados y depuradores de neblina ácida para cumplir con los límites de emisiones regulatorios. Los procesos que involucran ácido crómico, sales de estaño o sales de níquel requieren una estricta segregación y estabilización de los residuos de metales pesados para prevenir la contaminación del agua. Las aguas residuales deben neutralizarse a un pH de 6-9 y tratarse mediante sistemas de precipitación, filtración y reciclaje para recuperar el agua y ciertos productos químicos, reduciendo así el volumen de vertido y los costos operativos.
Seguridad operacional ACumplimiento químico
El personal debe usar guantes resistentes a ácidos y álcalis, gafas de seguridad, delantales resistentes a ácidos y calzado protector, y trabajar en áreas bien ventiladas para minimizar los riesgos de inhalación o contacto con la piel. La adquisición, el almacenamiento y la manipulación de productos químicos deben cumplir con el SGA (Sistema Globalmente Armonizado de Clasificación y Etiquetado de Productos Químicos) y las normativas locales sobre materiales peligrosos. Las instalaciones deben mantener registros de las Hojas de Datos de Seguridad (MSDS) e impartir capacitación anual sobre seguridad. La preparación para emergencias incluye agentes neutralizantes, duchas de emergencia y estaciones lavaojos, con simulacros periódicos para garantizar una respuesta rápida y eficaz ante incidentes.
Parámetros clave en el anodizado
Los parámetros clave del anodizado, como la Regla 720, la relación espesor-tiempo/corriente, la temperatura del baño, la concentración de ácido y el patrón de crecimiento, afectan directamente la calidad y la precisión del recubrimiento. Una densidad y duración de corriente óptimas permiten alcanzar el espesor deseado sin defectos, mientras que un control preciso de la temperatura y el ácido previene películas blandas o quebradizas. Comprender las relaciones de crecimiento Tipo II y Tipo III facilita una planificación precisa de la tolerancia.
720 regla
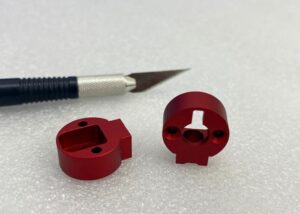
1 mil (25.4 μm) de espesor de óxido ≈ 720 amperios-minuto por pie cuadrado.
Sirve como referencia fundamental para planificar la duración del anodizado y la carga de corriente.
Relación espesor-tiempo/corriente
El espesor es directamente proporcional a la densidad de corriente × tiempo de procesamiento.
El espesor del óxido en el anodizado aumenta en proporción directa al producto de la densidad de corriente y el tiempo de procesamiento. Por ejemplo, duplicar la densidad de corriente de 1.2 A/dm² a 2.4 A/dm² prácticamente duplica la tasa de crecimiento.
Sin embargo, una corriente excesiva o una duración prolongada pueden sobrecalentar la superficie, provocando quemaduras, grietas o películas demasiado porosas. Un control equilibrado garantiza un espesor uniforme, una dureza estable y una apariencia uniforme en todas las piezas.
Control de temperatura y concentración de ácido
Una temperatura del baño excesivamente alta puede ablandar la capa de óxido y aumentar la porosidad.
Las concentraciones de ácido excesivamente altas pueden acelerar la disolución, haciendo que la película de óxido se vuelva quebradiza y frágil.
Por lo tanto, mantener la temperatura y la concentración de ácido dentro de rangos operativos precisos es crucial para garantizar la estabilidad y la calidad.
Impacto del crecimiento dimensional y la tolerancia
Anodizado sulfúrico tipo II
Aproximadamente el 50% de la capa de óxido crece hacia afuera de la superficie del metal, aumentando las dimensiones de la pieza.
El 50% restante penetra hacia el interior del sustrato, fortaleciendo la unión entre el recubrimiento y el material base.
Anodizado duro tipo III
La tasa de crecimiento también es del 50% hacia afuera y del 50% hacia adentro, pero con mayor espesor (25–150 μm) y mayor densidad.
Ofrece resistencia al desgaste superior, dureza (HV 400–500+) y estabilidad dimensional.
Ejemplo de impacto dimensional
Un recubrimiento de 50 μm agrega aproximadamente 25 μm a cada superficie.
Esto debe tenerse en cuenta durante el mecanizado para mantener tolerancias estrictas.
Control de tolerancia
Los índices de crecimiento conocidos permiten realizar desviaciones de mecanizado previas al anodizado con una precisión de ±0.005 mm, lo que garantiza que las dimensiones finales cumplan las especificaciones sin necesidad de acabados adicionales.
Equipos Ay consumibles Fo anodizado
Los equipos y consumibles para anodizado requieren tanques resistentes al ácido (PP, PVC o revestidos de plomo), fuentes de alimentación de CC programables y estables, y bastidores conductores de cobre o aluminio con aislamiento. Los sistemas de ventilación eficaces capturan y depuran la neblina ácida. Los análisis químicos periódicos mantienen la concentración de ácido y los niveles de iones de aluminio adecuados, lo que garantiza una calidad de recubrimiento uniforme y un funcionamiento seguro.
Tanques
Fabricados con materiales resistentes al ácido, como polipropileno (PP), cloruro de polivinilo (PVC) o acero revestido con plomo, para soportar el ácido sulfúrico y otros electrolitos. Los tanques deben tener resistencia mecánica y térmica adecuadas, y pueden incluir sistemas de aislamiento o refrigeración para mantener temperaturas de funcionamiento estables.
Alimentación eléctrica
Un rectificador de corriente continua (CC) estable con control programable es esencial para la regulación precisa de la densidad de corriente, la tensión de salida y los perfiles de rampa. Un alto factor de potencia y una baja tasa de rizado contribuyen a la formación uniforme de la película de óxido y a la repetibilidad del proceso.
Bastidores/Accesorios
Fabricadas en cobre o aluminio de alta conductividad, con aislamiento en las zonas sin contacto para evitar ataques químicos y arcos eléctricos. Las fijaciones deben garantizar un contacto eléctrico firme, una conductividad estable y la colocación de las abrazaderas en zonas no críticas u ocultas para evitar defectos superficiales visibles.
Ventilación y mantenimiento de baños
Instale sistemas de ventilación eficientes con unidades de captura y depuración de neblina ácida para reducir los contaminantes en el aire. La química del baño debe supervisarse periódicamente para determinar la concentración de ácido y el contenido de iones de aluminio, y los ajustes se realizan mediante la reposición de la solución y la filtración de impurezas para mantener la estabilidad.
Gestión y reposición de productos químicos
Implemente un registro de inventario químico para dar seguimiento a los lotes de electrolitos, las proporciones de aditivos y los programas de reemplazo. El reabastecimiento debe basarse en los resultados analíticos para evitar fluctuaciones en la concentración que podrían afectar la calidad del recubrimiento.
Reparación de mantenimiento, ASegunda revisión
Establecer un programa de mantenimiento preventivo, que incluya inspección del tanque, reparación de la capa de corrosión, pruebas de rendimiento del rectificador, limpieza de accesorios y reemplazo del filtro de ventilación, asegurando la confiabilidad operativa a largo plazo y una calidad de anodizado constante.
Cómo To Control Producción Line Qcalidad
Un programa de calidad de anodizado bien estructurado no solo mide, sino que también garantiza el rendimiento a largo plazo. Desde comprobaciones precisas de espesor hasta rigurosas pruebas de corrosión, desgaste y sellado, cada paso de la inspección valida la integridad, la estética y la durabilidad del recubrimiento, lo que ayuda a los fabricantes a ofrecer piezas fiables y visualmente impecables.
Espesor
El espesor se verifica mediante medidores de corrientes de Foucault para mediciones no destructivas en tiempo real o métodos gravimétricos para un muestreo de alta precisión. Por ejemplo, mi objetivo es una tolerancia de ±2 µm en un recubrimiento Tipo II de 25 µm.
Calidad de sellado
La calidad del sellado se verifica con pruebas de tinción o mediciones de conductividad, lo que garantiza el cierre de los poros para evitar vías de corrosión; la conductividad se mantiene por debajo de 30 µS/cm para un rendimiento óptimo.
Resistente a la corrosiónce
La resistencia a la corrosión está validada mediante pruebas de niebla salina ASTM B117, con el objetivo de alcanzar más de 1,000 horas sin picaduras para acabados de calidad arquitectónica.
resistencia al desgaste
La resistencia al desgaste se mide mediante la prueba de abrasión Taber, con puntos de referencia de rendimiento establecidos en ≤5 mg de pérdida de peso por cada 1,000 ciclos para anodizado duro.
Color y brillo
La consistencia del color y del brillo se verifica con espectrofotómetros, manteniendo ΔE < 1.0 para piezas de color crítico y ±3 unidades de brillo para la uniformidad de la superficie.
Este enfoque de prueba integrado garantiza que cada lote no solo cumpla, sino que a menudo supere las especificaciones de la industria.
Defectos Comunes Ay Solución de problemas
Los defectos comunes del anodizado, como quemaduras, picaduras, agrisamiento, variación de color y sellado deficiente, suelen deberse a problemas de control del proceso. Comprender sus causas, indicadores visuales y acciones correctivas es esencial para mantener una calidad constante del recubrimiento y minimizar las costosas reparaciones.
Quemazón
Causa: Densidad de corriente excesiva (>3.0 A/dm² para anodizado duro) o contacto eléctrico inadecuado que provoca un sobrecalentamiento localizado.
Indicadores: Manchas oscuras, ásperas o polvorientas en la superficie del recubrimiento.
Solución: Reduzca la velocidad de rampa de corriente, asegúrese de que los puntos de contacto sean firmes y limpios, y mantenga una agitación uniforme del electrolito para disipar el calor.
Picaduras
Causa: Mala calidad del agua (alto contenido de iones cloruro >25 ppm) o contaminación de los electrolitos con partículas de cobre, hierro o silicio.
Indicadores: Pequeños cráteres profundos en la capa de óxido, a menudo agrupados.
Solución: Utilice agua desionizada para el enjuague, filtre el electrolito continuamente y controle los niveles de impurezas semanalmente.
Canoso
Causa: Impurezas de aleación como un alto contenido de silicio (>0.5%) o cobre (>4%) en el sustrato.
Indicadores: Superficie opaca y grisácea con brillo reducido después del anodizado.
Solución: Utilizar aleaciones de alta pureza (por ejemplo, 6061, 6063) o realizar un pretratamiento con ciclos de descontaminación optimizados para eliminar los elementos de aleación residuales.
Variación de color
Causa: Temperatura del baño inconsistente (±2 °C), fluctuaciones de voltaje o tiempos de sellado desiguales.
Indicadores: Diferencias de tonalidad visibles entre piezas del mismo lote.
Solución: Mantener la temperatura del baño dentro de ±1 °C, calibrar la salida de la fuente de alimentación y sincronizar los tiempos de teñido/sellado en todas las piezas.
Mal sellado
Causa: Hidratación incompleta de los poros de alúmina debido a un tiempo insuficiente, baja temperatura o baño de sellado contaminado.
Indicadores: Altas lecturas de conductividad (>25 µS/cm) o baja resistencia a la corrosión en pruebas de niebla salina.
Solución: Prolongue el tiempo de sellado (≥15 min para agua desionizada caliente), mantenga el control de la temperatura y reemplace el baño de sellado cuando la contaminación supere los límites.
Preguntas Frecuentes
Does Aasintiendo Woído Osi?
Sí, pero depende de las condiciones de servicio. Los recubrimientos de Tipo III que produzco tienen un espesor de 25 a 100 µm, una dureza de HV 400 a 500 y una pérdida por abrasión Taber < 20 mg/1000 ciclos. Pueden durar muchos años con un uso normal, aunque los bordes pueden adelgazarse en entornos abrasivos o de alta carga.
Does Rubbing Aalcohol Remove A¿Asintiendo?
No, el alcohol isopropílico no elimina químicamente el anodizado. La capa anodizada es óxido de aluminio (Al₂O₃) con una dureza de entre 300 y 500 HV y un espesor de entre 5 y 150 µm, altamente resistente a disolventes suaves. Sin embargo, el contacto prolongado puede eliminar los tintes orgánicos del anodizado decorativo, especialmente si el sellado es deficiente, lo que provoca una decoloración visible sin eliminar el óxido.
Cómo DOes Aasintiendo IAUMENTARÁ Corosion R¿resistencia?
La capa de Al₂O₃ actúa como barrera contra la penetración de O₂ y Cl⁻. Mis recubrimientos Tipo II (10-20 µm) o Tipo III (hasta 50 µm) pueden superar las 500-1000 h en las pruebas de niebla salina ASTM B117. La resistencia a la polarización aumenta significativamente y la densidad de corriente de corrosión puede descender por debajo de 1 µA/cm².
Cómo Cy yo Tana If Met al Is A¿asintió?
Identifico el anodizado por su aspecto metálico con una ligera textura cerámica, alta resistividad superficial (> 10¹¹ Ω·cm) y lecturas de espesor de 5 a 50 µm mediante corrientes de Foucault. Las pruebas de coloración también pueden revelar si los poros están sellados; los recubrimientos bien sellados resisten la absorción de color.
Lo que CCausas Aasintió AAluminio To Fhecho?
La decoloración suele deberse a la exposición a los rayos UV, tintes con baja resistencia a la luz, un sellado deficiente o una limpieza alcalina agresiva. Utilizo coloración electrolítica con estaño o cobalto para una alta estabilidad a los rayos UV y sello en agua desionizada a 95-100 °C durante 15-30 minutos, manteniendo la variación de color del lote por debajo de ΔE < 2.0.
Conclusión
El anodizado es un proceso de acabado multifuncional y estético, ideal para metales no ferrosos, especialmente el aluminio y sus aleaciones. Controlando los parámetros del proceso, seleccionando el tipo adecuado y aplicando un postratamiento adecuado, puede satisfacer los requisitos industriales más exigentes, a la vez que ofrece un atractivo visual de primera calidad.
















