
El torneado de aleaciones de aluminio presenta desafíos de mecanizado específicos debido a su baja densidad, alta conductividad térmica y fuerte tendencia a adherirse a las herramientas de corte. Durante el mecanizado, pueden surgir fácilmente problemas como la formación de rebabas, el desgarro de la superficie y variaciones dimensionales. Para lograr resultados de mecanizado estables, se requiere la optimización de las herramientas, los parámetros de corte, la evacuación de virutas y la estabilidad de la sujeción, mejorando así tanto la calidad de la superficie como la eficiencia del mecanizado.
Características de corte y control básico del mecanizado de aleaciones de aluminio.
Las aleaciones de aluminio tienden a generar desgaste por acumulación en el filo y por adhesión durante el torneado. Si bien las fuerzas de corte son relativamente bajas, los requisitos de afilado de la herramienta y acabado superficial son significativamente mayores. La estabilidad del mecanizado depende principalmente de la distribución del calor y del comportamiento de la fricción.
Control de la conductividad térmica y la deformación
Aunque el aluminio disipa el calor rápidamente, un aumento localizado de la temperatura aún puede afectar la calidad de la superficie.
- Controlar la concentración de calor en la zona de corte para evitar el reblandecimiento y el desgarro localizados.
- Mantener un corte continuo para reducir las fluctuaciones térmicas.
- Utilice un sistema de refrigeración eficiente para reducir el aumento de temperatura de la pieza de trabajo.
- Evite permanecer en un solo lugar para evitar la adherencia del material.
- Estabilizar las variaciones de la fuerza de corte
- Mantenga un ritmo de mecanizado constante para reducir la acumulación de calor.
Un control térmico estable mejora la uniformidad de la superficie.
Métodos de supresión de bordes acumulados
El borde reconstruido afecta directamente a la precisión dimensional y al acabado de la superficie.
- Utilice herramientas de rastrillo positivas y afiladas para reducir la fricción.
- Aumentar la velocidad de corte reduce la tendencia a la adherencia.
- Utilice herramientas recubiertas para mejorar la evacuación de virutas.
- Optimice la velocidad de avance para evitar el estancamiento del corte.
- Mantenga limpia la zona de corte.
- Mantener una temperatura de corte estable
Reducir la acumulación de material en los bordes mejora la uniformidad de la superficie.
Rigidez de la pieza y estabilidad de la sujeción
El aluminio tiene una rigidez relativamente baja, lo que lo hace propenso a vibraciones y deformaciones durante el proceso de sujeción.
- Utilice mordazas blandas para reducir los daños por sujeción.
- Controle la fuerza de sujeción para evitar la deformación.
- Añade puntos de apoyo para aumentar la rigidez.
- Reduzca la longitud del voladizo para minimizar la vibración.
- Compruebe la precisión de la concentricidad del accesorio.
- Mantener condiciones de sujeción repetibles
Una sujeción estable mejora la fiabilidad del mecanizado.
Técnicas de selección de herramientas de torneado de aleación de aluminio
Las herramientas de corte son componentes esenciales en el torneado de aluminio. Su rendimiento influye directamente en la estabilidad del corte, el acabado superficial y la eficiencia del mecanizado. Dado que el aluminio es blando y propenso a la adherencia, el afilado de la herramienta, la suavidad de la superficie y la capacidad de evacuación de virutas son fundamentales. Una selección incorrecta de la herramienta puede provocar acumulación de material en el filo, adherencia o desviación dimensional, incluso si los parámetros son correctos.
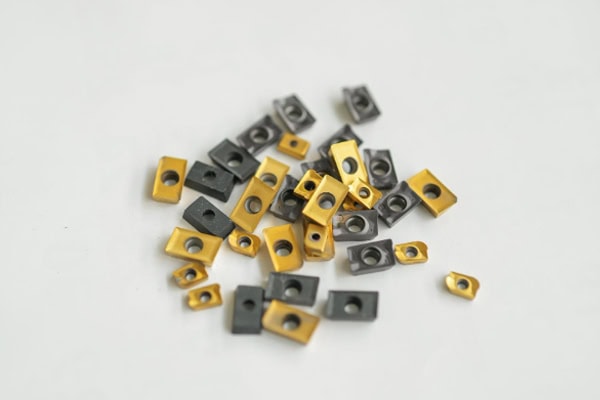
Optimización de la geometría de la herramienta
La geometría de la herramienta determina el flujo del material y la fricción durante el corte.
- Utilice un ángulo de ataque positivo grande para reducir la resistencia al corte y la deformación.
- Aumentar el ángulo de separación para reducir la fricción de contacto y el calor.
- Mejora el filo de corte para reducir el desgarro y la acumulación de material en el borde.
- Optimizar el radio de la punta para lograr un equilibrio entre rigidez y acabado superficial.
- Utilice una cara de ataque pulida para mejorar el flujo de virutas.
- Ajustar la geometría para las etapas de desbaste y acabado.
- Controlar el estado del filo para evitar la adherencia.
La geometría optimizada mejora el flujo de las virutas y produce una textura superficial más fina.
Selección de materiales y recubrimientos para herramientas
Los diferentes grados de aluminio requieren diferentes sistemas de herramientas.
- Carburo de grano ultrafino para mecanizado de alta precisión.
- Herramientas pulidas a espejo para acabados antiadherentes
- Los recubrimientos DLC reducen el coeficiente de fricción.
- Herramientas afiladas sin recubrimiento para un acabado superficial ultrafino.
- Herramientas robustas para condiciones de corte interrumpidas
- Seleccione el grado de la herramienta en función del contenido de silicio y la dureza.
- Prefiera herramientas resistentes al calor para el mecanizado de alta velocidad.
La selección adecuada de materiales prolonga la vida útil y la estabilidad de la herramienta.
Estrategia de control del desgaste de las herramientas
El desgaste de la herramienta afecta directamente a la consistencia dimensional.
- Inspeccione regularmente el desgaste y las astilladuras de la punta de la herramienta.
- Monitorear los cambios en el sonido y la vibración del corte.
- Seguimiento de las tendencias de desviación dimensional
- Evite mecanizar con herramientas muy desgastadas.
- Controlar la carga de corte para reducir el desgaste anormal
- Establecer un ciclo de reemplazo para la producción por lotes
- Realizar cortes de prueba para verificar el estado de la herramienta.
Un control de desgaste estable mejora la consistencia.
Estrategia de selección de herramientas y adecuación de procesos
La selección de herramientas debe tener en cuenta las condiciones de mecanizado.
- Utilice herramientas resistentes para el desbaste que soporten el impacto.
- Utilice herramientas afiladas para el acabado para mejorar la calidad de la superficie.
- Utilice recubrimientos de baja fricción para el mecanizado de alta velocidad.
- Utilice herramientas resistentes al desgaste para series de producción largas.
- Utilice herramientas anti-astillado para cortes interrumpidos.
- Elija herramientas estables para lotes pequeños de alta precisión.
Una correcta combinación de piezas mejora la estabilidad general del mecanizado.
Métodos de optimización de parámetros de corte y refrigeración
Los parámetros de corte influyen notablemente en la estabilidad del mecanizado. La relación entre la velocidad, el avance y la profundidad de corte determina la generación de calor, la fuerza de corte y las tendencias en la calidad de la superficie.
Optimización de la velocidad de corte
La velocidad de corte afecta tanto a la productividad como al comportamiento de deformación del material.
- Ajuste el rango de velocidad según el grado del material.
- Mantenga una velocidad de husillo estable para evitar fluctuaciones.
- Estrategias de velocidad separadas para el desbaste y el acabado
- Evite el corte a baja velocidad que provoca adherencia.
- Ajuste la velocidad de corte al filo de la herramienta.
- Determinar el rango estable óptimo mediante cortes de prueba.
- Controlar la fluctuación de la velocidad para lograr consistencia.
Una velocidad constante reduce la acumulación de calor.
Estrategia de uso de refrigerante
Los sistemas de refrigeración afectan tanto a la temperatura como a la evacuación de los chips.
- Utilice refrigerante de alto caudal para enjuagar la zona de corte.
- Optimizar la dirección de la boquilla hacia la punta de la herramienta.
- Seleccione un refrigerante de baja viscosidad para un mejor flujo.
- Ajustar la intensidad de enfriamiento durante el acabado
- Filtra el refrigerante para evitar la contaminación.
- Mantener un sistema de presión estable
- Evite zonas muertas en el flujo de refrigerante.
Una buena refrigeración mejora significativamente la vida útil de la herramienta y el acabado superficial.
Control de avance y profundidad de corte
Estos parámetros determinan la carga de corte y la estabilidad.
- Utilice una mayor profundidad de corte para una mayor eficiencia en el desbaste.
- Reduzca la velocidad de alimentación durante el acabado para obtener una buena calidad de la superficie.
- Evite los cambios bruscos de carga que provocan vibraciones.
- Mantener un espesor de corte uniforme
- Utilice estrategias de mecanizado por capas
- Ajuste el avance según la rigidez de la herramienta.
- Mantener un corte continuo y estable.
La combinación adecuada reduce la variación dimensional.
Evacuación de virutas y mejora de la calidad de la superficie
Durante el torneado, el aluminio suele generar virutas continuas. Si estas no se rompen y evacuan adecuadamente, pueden enredarse en la herramienta o la pieza de trabajo, provocando arañazos, desviaciones dimensionales y daños en la herramienta.
Mecanismo y control de la formación de virutas
La forma de la viruta depende de la deformación del material y de su estabilidad al corte.
- Ajuste el ángulo de corte para controlar el radio de curvatura de las virutas.
- Utilice la velocidad de corte para influir en el flujo del plástico.
- Ajuste la velocidad de alimentación para cambiar el espesor de la viruta.
- Optimizar el ángulo de inclinación para reducir la adherencia
- Controla la temperatura para modificar el ablandamiento del material.
- Utilice la geometría del rompevirutas para inducir la fractura.
La formación estable de virutas mejora la continuidad del mecanizado.
Rompevirutas y optimización estructural
La geometría de la herramienta desempeña un papel fundamental en el control de la viruta.
- Utilice insertos rompevirutas de aluminio específicos.
- Pulir la cara del rastrillo para reducir la fricción.
- Ajuste el ángulo de la herramienta para guiar el flujo de virutas.
- Optimiza el radio de la punta para evitar enredos.
- Utilice una geometría de inclinación positiva para un flujo suave.
- Mantenga despejada la ruta de evacuación de las virutas.
Una estructura adecuada evita la acumulación de virutas.
Sinergia entre refrigerante y evacuación de virutas
La refrigeración afecta directamente a la eficiencia de rotura de los chips.
- Utilice refrigerante a alta presión en la zona de corte.
- Coloque la boquilla hacia la trayectoria de salida de las virutas.
- Combinar refrigeración intermitente y continua
- Aumentar el flujo de refrigerante para la limpieza de virutas.
- Evite las zonas muertas que provocan la acumulación de virutas.
- Mantenga el sistema de filtración regularmente.
Synergy reduce significativamente la carga de trabajo de las herramientas.
Formación y mejora de la rugosidad superficial
La calidad de la superficie se ve afectada por la evacuación de las virutas y el estado de la herramienta.
- Utilice herramientas afiladas para el acabado.
- Aumentar la velocidad de corte para reducir la adherencia
- Controla la velocidad de alimentación para obtener una menor rugosidad.
- Optimizar la transición del radio de la nariz
- Evite las marcas de corte secundarias
- Mantener un proceso de corte continuo
Una mejor calidad de la superficie aumenta la precisión del ensamblaje.
Control de enredos de virutas y seguridad de la máquina
El enredo de los chips afecta tanto a la calidad como a la seguridad.
- Instalar transportadores automáticos de virutas
- Utilice sistemas de extracción de virutas
- Limpie regularmente los canales de los chips.
- Reducir la tasa de formación de virutas largas
- Evite que las virutas se enrollen en el husillo o en el accesorio.
- Supervisar continuamente el funcionamiento de la máquina.
El control de seguridad mejora la estabilidad de la producción.
Sinergia de procesos para la estabilidad de la superficie
La estabilidad de la superficie depende de múltiples factores que interactúan entre sí.
- Mantener un estado de desgaste estable de la herramienta.
- Optimizar los parámetros de corte de forma consistente
- Reducir la influencia de las vibraciones de la máquina
- Garantizar el funcionamiento estable del sistema de refrigeración.
- Sistema de parámetros de mecanizado estandarizado
- Realizar cortes de prueba para optimización
La sinergia multifactorial garantiza una calidad superficial estable.
















