
Las herramientas de torneado CNC desempeñan un papel fundamental en los procesos de mecanizado modernos, ya que realizan operaciones de corte a alta velocidad, alta presión y bajo carga continua. La rotura de la herramienta durante el torneado CNC no solo afecta la eficiencia del mecanizado, sino que también provoca defectos en la pieza, un aumento de los costes de producción y paradas inesperadas de la máquina. La falla de la herramienta rara vez se debe a un solo factor. Generalmente es el resultado de un desequilibrio en los parámetros de corte, la degradación de la herramienta, problemas de rigidez de la máquina, inestabilidad en la sujeción de la pieza y problemas de refrigeración o evacuación de virutas. Comprender estas causas ayuda a mejorar la estabilidad del mecanizado y a reducir los riesgos operativos en entornos de producción industrial.
Parámetros de corte inadecuados que provocan la rotura de la herramienta.
Los parámetros de corte controlan directamente el comportamiento del mecanizado en operaciones de torneado CNC, incluyendo la velocidad del husillo, la velocidad de avance y la profundidad de corte. Cuando estos valores superan los límites mecánicos de la herramienta, se genera una fuerza de corte excesiva, lo que puede provocar astillamiento o fractura repentina de la herramienta. El corte a alta velocidad aumenta la eficiencia, pero también puede incrementar la carga térmica y la tensión mecánica si no se ajusta correctamente al material de la herramienta. Una velocidad de avance excesiva concentra la fuerza en el filo de corte, mientras que un corte demasiado profundo aumenta la carga instantánea, lo que incrementa la probabilidad de fallo de la herramienta.
Desajuste entre la velocidad del husillo y el material
La velocidad del husillo influye directamente en la estabilidad del corte. Los distintos materiales requieren diferentes rangos de velocidad para mantener condiciones de mecanizado seguras.
- Los materiales duros requieren una menor velocidad del husillo para reducir la carga de impacto en el filo de corte.
- Los materiales más blandos permiten alcanzar velocidades más altas, pero aun así debe mantenerse la estabilidad térmica.
- Las variaciones excesivas de velocidad pueden provocar condiciones de corte inestables y daños en la herramienta.
El control de velocidad estable contribuye a la durabilidad de la herramienta y a la seguridad del mecanizado.
Velocidad de alimentación excesiva que provoca carga de impacto
La velocidad de avance determina la rapidez con la que la herramienta entra en contacto con el material. Cuando la velocidad de avance es demasiado alta, la fuerza de corte aumenta bruscamente en la punta de la herramienta.
- Una velocidad de avance elevada concentra la tensión en el filo de corte.
- Un movimiento de alimentación irregular genera vibraciones e inestabilidad.
- La sobrecarga prolongada acelera la fatiga de la herramienta.
Un control adecuado de la alimentación ayuda a mantener condiciones de corte estables.
Profundidad de corte excesiva
La profundidad de corte determina la cantidad de material que se elimina en una sola pasada.
- El corte profundo aumenta la carga instantánea sobre la herramienta.
- La concentración de tensiones puede provocar microfisuras en el filo de corte.
- Los materiales duros aumentan significativamente el riesgo de rotura durante los cortes intensos.
Las estrategias de corte por capas ayudan a reducir la carga excesiva.
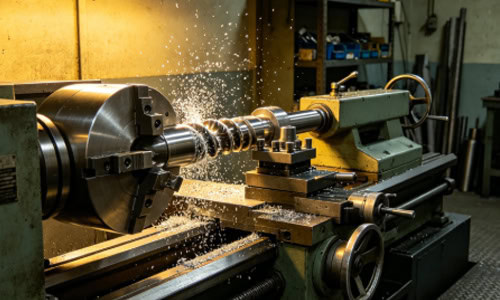
El material de la herramienta y su estado de desgaste influyen en la rotura.
El rendimiento del material de la herramienta influye decisivamente en la estabilidad del mecanizado. Los distintos materiales varían en dureza, tenacidad y resistencia al calor. A medida que la herramienta se desgasta, los filos de corte se desafilan, lo que aumenta la resistencia al corte y concentra la tensión en las zonas debilitadas. Una selección incorrecta del material para una tarea de mecanizado específica también reduce la vida útil de la herramienta y aumenta el riesgo de rotura.
El desgaste de la herramienta acelera la falla.
El desgaste es uno de los principales factores que provocan fallos en las herramientas.
- Los filos de corte desgastados aumentan la resistencia al corte y la carga.
- Las herramientas desafiladas generan calor adicional durante el mecanizado.
- El desgaste desigual crea un desequilibrio en la distribución de la fuerza.
La sustitución periódica de las herramientas mejora la estabilidad del mecanizado.
Selección incorrecta del material de la herramienta
Las diferentes condiciones de mecanizado requieren diferentes propiedades del material de la herramienta.
- Los materiales de alta resistencia requieren herramientas de corte de alta dureza.
- Las herramientas estándar de acero de alta velocidad no son adecuadas para cargas de corte pesadas.
- Las herramientas de carburo recubiertas ofrecen una mejor resistencia térmica y al desgaste.
La selección adecuada de materiales mejora la fiabilidad del mecanizado.
Problemas de rigidez de la máquina que provocan roturas por vibración.
La rigidez insuficiente de la máquina provoca vibraciones durante el corte, lo que genera fluctuaciones en las fuerzas de corte y acelera la fatiga de la herramienta. El mecanizado con voladizos largos o en condiciones de corte exigentes aumenta la intensidad de la vibración. El desgaste del husillo o la degradación de las guías reducen aún más la estabilidad del mecanizado y aumentan el riesgo de fallo de la herramienta.
Deficiencia de rigidez estructural
La estructura de la máquina afecta directamente a la estabilidad del mecanizado.
- La baja rigidez amplifica la vibración durante el corte.
- La holgura estructural aumenta la desviación del mecanizado con el tiempo.
- La vibración afecta directamente a la tensión en la punta de la herramienta.
La estructura estable de la máquina garantiza condiciones de mecanizado seguras.
Desgaste del husillo y la guía
El estado de los componentes mecánicos influye considerablemente en la precisión del mecanizado.
- La desalineación del husillo provoca trayectorias de corte inestables.
- El desgaste de las guías reduce la precisión de la alimentación.
- Los errores de movimiento aumentan la carga dinámica de la herramienta.
Un mantenimiento adecuado mejora la estabilidad del mecanizado.
Inestabilidad en la sujeción de la pieza que provoca impacto de la herramienta
Una sujeción inestable provoca el movimiento de la pieza durante el mecanizado, lo que genera cambios bruscos de fuerza en la herramienta de corte. Esto es especialmente común en ejes delgados o componentes de paredes finas. Una fuerza de sujeción desigual también produce un mecanizado excéntrico, lo que aumenta la tensión en la herramienta.
Sujeción floja que provoca vibraciones
La estabilidad de la sujeción afecta directamente a la seguridad del mecanizado.
- La pieza suelta genera fuerzas de impacto periódicas.
- La fijación inestable aumenta la fluctuación de la fuerza.
- La vibración acelera la fatiga de la herramienta.
La sujeción estable garantiza la seguridad del mecanizado.
Deformación de piezas de paredes delgadas
Las estructuras delgadas son muy sensibles a las fuerzas de corte.
- La presión de corte provoca deformación localizada.
- La deformación modifica la trayectoria de interacción de la herramienta.
- La distribución desigual de la fuerza aumenta el riesgo de rotura.
Las estructuras de soporte adecuadas reducen los problemas de deformación.
Refrigeración deficiente y evacuación inadecuada de virutas que provocan daños en la herramienta
Una refrigeración insuficiente aumenta la temperatura de corte, lo que reduce la dureza de la herramienta y acelera su desgaste. Una evacuación deficiente de las virutas provoca su acumulación, causando cortes secundarios y una carga adicional en la herramienta. El sobrecalentamiento continuo debilita la estructura del material de la herramienta y aumenta la probabilidad de fractura.
Refrigeración insuficiente que provoca fallos térmicos
El control de la temperatura es fundamental para la estabilidad del mecanizado.
- Las altas temperaturas reducen la dureza de la herramienta.
- El estrés térmico acelera la fatiga del material.
- La exposición prolongada aumenta el riesgo de fracturas.
Una refrigeración eficaz prolonga la vida útil de la herramienta.
La mala eliminación de virutas provoca cortes secundarios.
La evacuación de las virutas afecta directamente a la estabilidad del corte.
- La acumulación de virutas interfiere con el movimiento de la herramienta.
- El corte secundario aumenta la carga de la herramienta.
- Los chips bloqueados generan sobrecalentamiento localizado.
Un control adecuado de las virutas reduce los daños durante el mecanizado.
















