
En la producción mediante fresado CNC, el tiempo de programación suele afectar a los plazos de entrega. Para piezas con estructuras similares y volúmenes de producción relativamente grandes, la programación basada en plantillas CAM permite reutilizar trayectorias de herramienta, herramientas de corte y parámetros de mecanizado ya probados, reduciendo así el trabajo de programación repetitivo. Sin embargo, los distintos materiales, dimensiones, tolerancias de material y condiciones de la máquina pueden modificar las condiciones de corte reales, por lo que las plantillas no pueden aplicarse sin ajustes. Si las plantillas no se actualizan periódicamente o carecen de revisión por parte de un ingeniero, también pueden introducir riesgos de mecanizado. Un enfoque maduro consiste en permitir que las plantillas mejoren la eficiencia, confiando en la experiencia de los ingenieros para controlar los riesgos.
Por qué la programación basada en plantillas CAM puede mejorar la eficiencia del fresado CNC
El principal valor de las plantillas reside en reducir el trabajo repetitivo y aplicar rápidamente procesos probados a piezas similares.
Reducción del tiempo de programación repetitiva
Para el mecanizado de elementos con patrones definidos, como la ubicación de agujeros, cavidades, planos y contornos, se pueden establecer procesos de mecanizado estandarizados con antelación.
- Las herramientas de uso común se pueden llamar directamente, lo que reduce el tiempo de configuración repetitiva.
- Las trayectorias de herramientas probadas se pueden reutilizar rápidamente, lo que acorta el ciclo de preparación del programa.
- Los parámetros estándar pueden reducir las diferencias de programación entre ingenieros.
- En entornos de producción con pedidos que cambian con frecuencia, las plantillas pueden ayudar a las empresas a responder con mayor rapidez a los requisitos de entrega.
El uso adecuado de plantillas puede reducir eficazmente el tiempo de programación repetitiva y mejorar la eficiencia de la producción de fresado CNC.
Mejorar la consistencia de los procesos
Las plantillas probadas pueden preservar la valiosa experiencia en mecanizado y reducir la dependencia de los hábitos personales de cada ingeniero.
- Las piezas similares pueden utilizar una lógica de mecanizado similar.
- La selección de herramientas y los parámetros de corte pueden estandarizarse.
- Las fluctuaciones de los parámetros durante el mecanizado pueden controlarse.
- Cuando surgen problemas de calidad más adelante, la trazabilidad del proceso resulta más sencilla.
Las plantillas no solo mejoran la eficiencia, sino que también ayudan a las empresas a establecer estándares de mecanizado más estables.
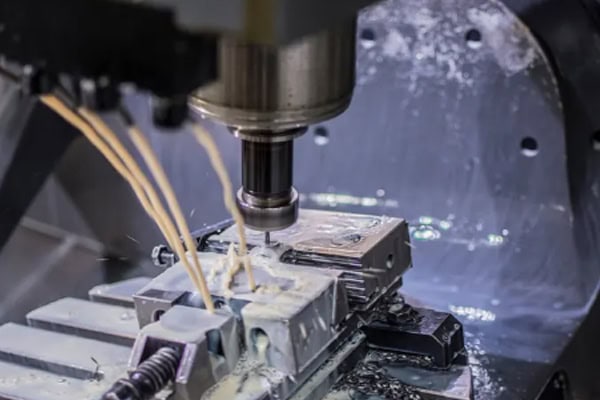
¿Qué riesgos de mecanizado pueden estar ocultos en la programación basada en plantillas?
Los principales riesgos de las plantillas provienen de pasar por alto las diferencias entre las partes.
Los diferentes materiales pueden provocar condiciones de corte desiguales.
Para la misma estructura de cavidad, las herramientas, la velocidad del husillo, la velocidad de avance y la profundidad de corte necesarias para el mecanizado de aleaciones de aluminio son diferentes de las necesarias para el acero inoxidable, lo que puede resultar en:
- Carga excesiva de la herramienta.
- Generación anormal de calor durante el mecanizado de materiales difíciles de cortar.
- Desgaste acelerado de la herramienta.
- Disminución de la calidad superficial y la estabilidad dimensional.
Las plantillas deben estar vinculadas a condiciones materiales específicas, en lugar de clasificarse únicamente por características geométricas.
Los cambios en las dimensiones de la pieza pueden afectar la carga de la herramienta.
Aunque las piezas grandes y pequeñas tengan estructuras similares, sus condiciones de mecanizado reales pueden diferir:
- Las dimensiones de la pieza afectan al voladizo de la herramienta.
- La tolerancia del material modifica la carga de corte.
- Los cambios en la profundidad de corte pueden provocar una rigidez insuficiente de la herramienta.
- Las vibraciones durante el fresado CNC de cavidades profundas pueden afectar la calidad de la superficie.
Antes de utilizar una plantilla, se deben reevaluar los parámetros en función de las dimensiones de la pieza y las condiciones de fijación.
Las plantillas obsoletas pueden contener procesos incorrectos.
Si las desviaciones de los parámetros durante el mecanizado no se corrigen rápidamente, los errores pueden seguir repitiéndose, por ejemplo:
- Los parámetros de corte inadecuados pueden reutilizarse repetidamente.
- Una selección incorrecta de herramientas puede reducir la eficiencia del mecanizado.
- Los métodos de aproximación y retracción inadecuados pueden aumentar el riesgo de colisión.
- Tras un uso repetido, los problemas menores pueden convertirse en incidentes de calidad del lote.
La biblioteca de plantillas debe incluir control de versiones, registros de uso y mecanismos de revisión periódicos.
Cómo convertir las plantillas en una herramienta de eficiencia genuina
La programación basada en plantillas debería convertirse en una base de datos de procesos optimizada continuamente, en lugar de un programa fijo que permanece sin cambios después de su creación.
Cree plantillas basadas en materiales y características de mecanizado.
Las empresas no deberían crear únicamente plantillas genéricas, sino que deberían refinarlas según los requisitos de producción:
- Establezca rangos de parámetros separados para materiales como aleaciones de aluminio, acero inoxidable y aleaciones de titanio.
- Utilice diferentes estrategias para el desbaste, el semiacabado y el acabado.
- Establecer una lógica de mecanizado independiente para estructuras como cavidades profundas, paredes delgadas y superficies complejas.
- Perfeccione aún más las plantillas según el tipo de herramienta, el rendimiento de la máquina y los requisitos de precisión.
Esto puede mejorar la precisión en la selección y aplicación de plantillas.
Establecer puntos de control de revisión para los parámetros clave
Una vez generadas automáticamente las trayectorias de las herramientas, los ingenieros aún deben revisarlas:
- Si el diámetro de la herramienta y el voladizo son razonables.
- Si la profundidad de corte coincide con las condiciones de la pieza y la herramienta.
- Si los métodos de aproximación y retracción son seguros.
- Pueden producirse colisiones, cortes excesivos o cortes repetidos.
- Si los movimientos rápidos atraviesan zonas seguras.
- Si los parámetros de corte coinciden con el material y el equipo actuales.
Mediante la revisión, se pueden identificar posibles problemas antes de que el programa se envíe a la máquina.
Actualizar continuamente las plantillas utilizando datos de producción reales.
Las plantillas deben validarse mediante resultados de mecanizado reales. Las empresas pueden registrar el tiempo de mecanizado, la vida útil de la herramienta, la rugosidad superficial, la estabilidad dimensional, la vibración, la generación de calor, el desgaste anormal, la tasa de aprobación de la primera pieza y las condiciones de retrabajo. Posteriormente, la plantilla se puede ajustar en función de estos datos, lo que permite que la biblioteca de plantillas se convierta en un recurso de proceso fiable.
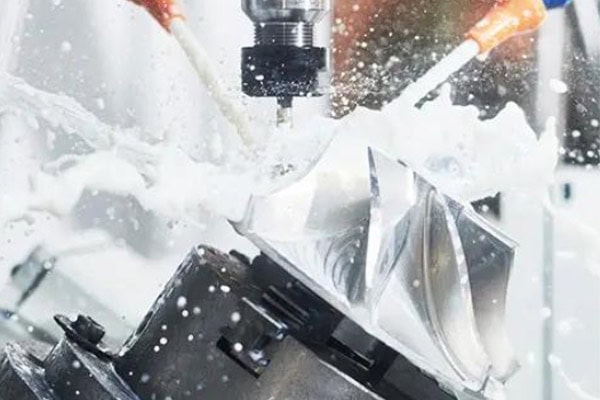
¿Qué proyectos de fresado CNC son los más adecuados para la programación basada en plantillas?
Cuanto mayor sea el nivel de estandarización, mayor será el valor que suelen aportar las plantillas.
Pedidos por lotes y pedidos repetidos
Para piezas que se producen repetidamente durante un largo período, las plantillas pueden reducir significativamente el tiempo de programación y preparación del proceso. Las principales ventajas incluyen:
- Reducir el ciclo de preparación del programa para pedidos repetidos.
- Mantener una lógica de mecanizado estable entre diferentes lotes.
- Reducir la carga de trabajo que supone configurar repetidamente herramientas y parámetros.
- Reducción de las fluctuaciones en los procesos causadas por cambios de personal.
Los pedidos de volumen estable con procesos consolidados son aplicaciones prioritarias para la programación basada en plantillas.
Serie de productos con estructuras similares
Cuando una serie de productos incluye muchas variaciones dimensionales, las dimensiones clave se pueden ajustar rápidamente mediante plantillas paramétricas. Entre las ventajas específicas se incluyen:
- Conservar las estrategias de mecanizado ya consolidadas.
- Modificación rápida de la ubicación de los orificios, los contornos y las dimensiones de los huecos.
- Reduciendo el tiempo necesario para programar desde cero.
- Lograr un equilibrio entre la estandarización y las diferencias entre productos.
Este enfoque puede mejorar la eficiencia de la programación, al tiempo que aumenta la coherencia de los procesos en todas las series de productos.
Características de mecanizado convencionales
Las características de mecanizado, como planos, agujeros, ranuras, cavidades convencionales y contornos externos, presentan una gran regularidad y son adecuadas para plantillas estandarizadas. Las principales razones son las siguientes:
- Sus estructuras geométricas son relativamente claras.
- Sus métodos de mecanizado están relativamente consolidados.
- Las herramientas y los parámetros se pueden estandarizar fácilmente.
- La carga de trabajo para realizar ajustes después de la reutilización del programa es relativamente pequeña.
Las características de mecanizado convencionales son aplicaciones ideales para la programación basada en plantillas CAM.
¿Cómo se debe equilibrar la programación basada en plantillas con la programación manual?
Una producción eficiente no implica depender exclusivamente de la automatización. En cambio, el trabajo de los diseñadores y los ingenieros debe distribuirse adecuadamente.
Deja que las plantillas se encarguen del trabajo repetitivo.
Las plantillas permiten gestionar trayectorias de herramientas estándar y parámetros de mecanizado convencionales, reduciendo así las operaciones repetitivas de los ingenieros. Estas plantillas pueden seleccionar automáticamente herramientas de uso común, generar rápidamente trayectorias de mecanizado estándar, reutilizar parámetros de corte probados, acortar el ciclo de programación para piezas convencionales y permitir que los ingenieros dediquen más tiempo a la optimización de procesos complejos. Gracias a esta división del trabajo, las plantillas ofrecen todas las ventajas de eficiencia que prometen.
Deje que los ingenieros tomen las decisiones clave.
Las superficies complejas, las estructuras de paredes delgadas, los materiales difíciles de mecanizar y las piezas de alta precisión aún requieren un criterio basado en las condiciones reales. Los ingenieros deben centrarse en:
- Evaluación de la rigidez de la estructura de la pieza y de la fijación.
- Evaluación del voladizo de la herramienta y la carga de corte.
- Optimización de las estrategias de trayectoria de herramientas para áreas complejas.
- Verificación de la seguridad del programa y la viabilidad del mecanizado.
- Ajustar los parámetros del proceso en función de los resultados de las pruebas de corte.
Las plantillas son responsables de aumentar la velocidad, mientras que los ingenieros son responsables del criterio. Combinar ambos es la única manera de equilibrar la eficiencia y la seguridad.
Conclusión
La programación CAM basada en plantillas no es un atajo absoluto hacia la eficiencia ni una fuente inherente de riesgos ocultos. La clave reside en cómo se crean, revisan y mantienen las plantillas. Para proyectos de fresado CNC con estructuras repetitivas, materiales claramente definidos y procesos consolidados, el uso adecuado de plantillas puede reducir el tiempo de programación y mejorar la consistencia de la producción. Para piezas con diferencias significativas en materiales, dimensiones o condiciones de mecanizado, la aplicación de plantillas sin ajustes puede aumentar el desgaste de la herramienta y los riesgos de calidad. TiRapid puede optimizar los procesos de fresado CNC en función de la estructura de la pieza, el material y los requisitos de mecanizado, lo que ayuda a transformar la programación estandarizada en una eficiencia de producción estable.
















