
En el mecanizado de precisión, el agrietamiento del material es un problema crítico que puede aumentar significativamente los costos de producción y reducir el rendimiento, especialmente al trabajar con aleaciones de alta resistencia, aceros endurecidos, aleaciones de aluminio y plásticos de ingeniería. Una vez que se produce el agrietamiento, no solo puede provocar el rechazo de piezas, sino también afectar la estabilidad de la producción por lotes y los plazos de entrega. En la práctica real del mecanizado, el agrietamiento rara vez se debe a un solo factor. Generalmente es el resultado combinado de la tensión interna del material, los parámetros de corte, los métodos de sujeción, el estado de la herramienta y la estrategia de mecanizado. Por lo tanto, se requiere un enfoque sistemático a lo largo de todo el proceso de mecanizado.
Selección de materiales y control del pretratamiento
Antes de comenzar el mecanizado de precisión, el estado interno del material determina en gran medida el riesgo de agrietamiento. Si el material presenta tensiones residuales, una microestructura inconsistente o un tratamiento térmico insuficiente, pueden formarse grietas durante el corte debido a la liberación de tensiones. Por lo tanto, optimizar la selección del material y el pretratamiento es el primer y más fundamental paso para reducir el riesgo de agrietamiento.
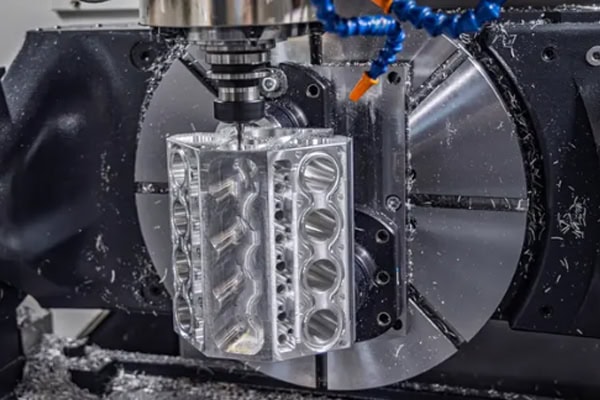
Controlar las tensiones internas en los materiales
Las tensiones internas residuales son una de las principales causas de agrietamiento durante el mecanizado, especialmente en piezas forjadas, fundidas o de paredes gruesas.
- Utilice materiales que hayan sido completamente recocidos o sometidos a un tratamiento térmico para aliviar tensiones.
- Evite los materiales fundidos o forjados sin tratar.
- Aplicar procesos de alivio de tensiones previos al mecanizado para piezas críticas.
Selección adecuada del grado del material
Los distintos materiales varían significativamente en cuanto a tenacidad y fragilidad, y una selección inadecuada puede aumentar considerablemente el riesgo de agrietamiento.
- Prefiera materiales con mayor tenacidad y ductilidad.
- Evite los materiales excesivamente duros pero quebradizos.
- Equilibrar la resistencia y la maquinabilidad en función de las necesidades de diseño.
- Considerar la viabilidad de fabricación durante la fase de diseño.
Optimización del tratamiento previo al mecanizado
El pretratamiento puede reducir eficazmente la concentración de tensiones y la liberación repentina de las mismas durante el mecanizado.
- Realizar un pre-mecanizado basto para liberar las tensiones internas.
- Controlar las condiciones de temperatura y humedad de almacenamiento.
- Aplicar tratamiento de envejecimiento a componentes de alta precisión.
El control de materiales define la estabilidad básica de todo el proceso. Si esta etapa es inestable, las optimizaciones posteriores tendrán una eficacia limitada.
Optimización de los parámetros de corte y del método de mecanizado.
En el mecanizado de precisión, los parámetros de corte afectan directamente la distribución de tensiones y el comportamiento térmico del material. Una fuerza de corte excesiva o un aumento rápido de la temperatura pueden provocar microfisuras que se expanden gradualmente hasta convertirse en fracturas visibles. Por lo tanto, un control adecuado de los parámetros es una de las estrategias clave para prevenir el agrietamiento del material.
Controlar la fuerza de corte y la carga
Una fuerza de corte excesiva puede provocar una concentración de tensiones localizada, especialmente en estructuras de paredes delgadas.
- Evite la eliminación excesiva de material en cada pasada.
- Utilice estrategias de mecanizado por capas
- Ajuste la profundidad de corte en función de la resistencia del material.
- Mantener fuerzas de corte estables
Optimizar la velocidad de avance y la velocidad del husillo.
Un acoplamiento inadecuado puede provocar cortes por impacto o condiciones de corte inestables, lo que aumenta el riesgo de agrietamiento.
- Una velocidad de alimentación demasiado alta provoca estrés por impacto.
- Una velocidad de husillo demasiado baja provoca un corte inestable.
- Mantener condiciones de corte continuas y uniformes
- Ajustar el ritmo de corte según el tipo de material.
Control del aumento de temperatura en el mecanizado
Los cambios bruscos de temperatura pueden provocar una concentración de tensiones térmicas, una de las principales causas de agrietamiento.
- Utilice suficiente refrigerante durante el mecanizado.
- Evite el corte en seco en operaciones delicadas.
- Reduzca la acumulación de calor mediante el mecanizado por etapas.
- Controlar la temperatura durante ciclos de mecanizado prolongados.
El principio fundamental del control de los parámetros de corte es la estabilidad. Cuanto más suave sea el proceso de mecanizado, más uniformemente se liberará la tensión y menor será el riesgo de agrietamiento.
Métodos de sujeción y control de tensiones estructurales
En la producción real, muchos problemas de agrietamiento no se producen durante el corte, sino durante la sujeción o la liberación de tensiones. Un diseño inadecuado de la fijación, una fuerza de sujeción desigual o un apriete excesivo pueden generar tensiones internas adicionales, que posteriormente pueden provocar grietas durante o después del mecanizado.
Optimización de la distribución de la fuerza de fijación
Una fuerza de sujeción desigual puede provocar una concentración de tensiones localizada.
- Evite las estructuras de sujeción de un solo punto.
- Utilice sistemas de sujeción uniformes multipunto.
- Agregar soporte para piezas de paredes delgadas
Control de la deformación por sujeción
Una fuerza de sujeción excesiva puede provocar deformación y, posteriormente, agrietamiento por liberación de tensión.
- Mantenga la fuerza de sujeción dentro de un rango seguro.
- Evite la deformación forzada de paredes delgadas.
- Utilice accesorios flexibles cuando sea necesario.
- Proteja las zonas estructurales débiles.
Estrategia paso a paso para liberar el estrés
Las secuencias de mecanizado adecuadas pueden liberar gradualmente las tensiones internas.
- Utilice una estrategia de desbaste seguido de acabado.
- Evite retirar demasiado material a la vez.
- Aplique mecanizado simétrico siempre que sea posible.
- Liberación del estrés por etapas según la región.
El sistema de sujeción controla esencialmente la tensión externa aplicada. Un control deficiente puede provocar fisuras impredecibles, incluso si los parámetros de corte son correctos.
Optimización del estado y la trayectoria de la herramienta
El estado de la herramienta y la trayectoria de mecanizado influyen significativamente en la estabilidad del corte. Las herramientas desafiladas, las trayectorias inestables o los cambios bruscos de corte pueden aumentar las fluctuaciones de fuerza y el riesgo de agrietamiento. Por lo tanto, optimizar tanto el mantenimiento de la herramienta como el diseño de la trayectoria es fundamental para mejorar la seguridad del mecanizado.
Mantener herramientas de corte afiladas
Las herramientas desafiladas aumentan significativamente la fuerza de corte y el riesgo de agrietamiento.
- Sustitución o reafilado periódico de las herramientas
- Evite exceder los límites de vida útil de la herramienta.
- Utilice herramientas específicas para cada material.
Optimizar las trayectorias de mecanizado
Las trayectorias de herramienta deficientes pueden generar cargas de impacto localizadas.
- Evite los cambios bruscos de dirección.
- Utilice trayectorias de corte suaves y continuas.
- Reduzca los cortes de aire innecesarios y la repetición
Reducir los efectos de la vibración
La vibración amplifica las fluctuaciones de la tensión interna y puede provocar microfisuras.
- Mejorar la rigidez de la máquina y los accesorios.
- Reduzca la longitud de voladizo de la herramienta.
- Mantener parámetros de corte estables
El objetivo de la optimización de herramientas y trayectorias es garantizar un proceso de mecanizado fluido y continuo, minimizando los impactos y las fluctuaciones.
En el mecanizado de precisión, el agrietamiento del material rara vez se debe a un solo factor. Generalmente es el resultado combinado del estado del material, los parámetros de corte, la estrategia de sujeción y el diseño de la trayectoria de mecanizado. Solo mediante un enfoque de optimización sistemático e integrado se pueden reducir eficazmente los riesgos de agrietamiento y mejorar el rendimiento de la producción. Tirapid ofrece soluciones profesionales de mecanizado de precisión para ayudar a los fabricantes a lograr una calidad de producción más estable y fiable.
















