
El polietileno de alta densidad (HDPE) es un termoplástico común con buena resistencia al impacto, resistencia química y baja absorción de agua. Por lo tanto, se utiliza comúnmente en componentes de equipos mecánicos, piezas resistentes al desgaste, guías, placas de soporte, paneles protectores, componentes de contenedores y diversas piezas estructurales no metálicas. Para piezas de HDPE que requieren prototipado rápido o producción en lotes pequeños, el mecanizado CNC permite realizar el corte directamente a partir de planos de ingeniería y modelos CAD, sin necesidad de fabricar moldes de inyección. Esto lo hace adecuado para productos con cambios dimensionales frecuentes o cantidades de producción limitadas. Sin embargo, aunque el HDPE es fácil de cortar, esto no significa que se pueda mecanizar directamente con los mismos parámetros que las aleaciones de aluminio u otros materiales metálicos. El HDPE difiere significativamente de los metales en términos de rigidez, conductividad térmica y cambios dimensionales al exponerse al calor.
Durante el corte, si las virutas no se eliminan rápidamente, los residuos plásticos pueden rozar repetidamente la herramienta, provocando aumentos de temperatura localizados y, como consecuencia, atascos, bordes fundidos, rebabas o una menor calidad superficial. Al mecanizar piezas de paredes delgadas, la fuerza de sujeción y la fuerza de corte también pueden causar una ligera deformación de la pieza. Por lo tanto, al utilizar una máquina CNC para mecanizar HDPE, es necesario tomar las medidas adecuadas para la verificación del material, la selección de la herramienta, la sujeción de la pieza, los parámetros de corte, la eliminación de virutas y la inspección dimensional. Para piezas de HDPE con diferentes espesores, grados y estructuras, también es necesario ajustar los parámetros reales según la rigidez de la máquina, el diámetro de la herramienta y las trayectorias de mecanizado, en lugar de basarse únicamente en valores fijos.
¿Qué preparativos son necesarios antes de mecanizar HDPE?
Confirmar el estado del material y los requisitos de las piezas.
El HDPE es un tipo de polietileno, pero las láminas o varillas utilizadas pueden tener diferentes grados, dimensiones y características de mecanizado. Tras recibir el material, se deben confirmar su nombre, especificaciones y dirección de mecanizado, e inspeccionar la materia prima para detectar deformaciones, arañazos u otros defectos evidentes. Para piezas con requisitos de alta precisión, también se deben confirmar con antelación las dimensiones críticas, las tolerancias y las posiciones de montaje indicadas en el plano. El HDPE puede sufrir cambios dimensionales al exponerse al calor y a esfuerzos mecánicos, por lo que el mecanizado no debe basarse únicamente en la forma externa de la pieza. Asimismo, es necesario determinar cuáles son las dimensiones críticas para la inspección.
Antes de mecanizar, se recomienda confirmar:
- Si el espesor y las dimensiones de la materia prima de HDPE cumplen con los requisitos de corte;
- Ya sea que la pieza contenga paredes delgadas, ranuras profundas o estructuras esbeltas;
- Si los diámetros de los orificios, la separación entre ellos y las dimensiones de montaje tienen tolerancias claramente definidas;
- Ya sea que se requieran chaflanes, filetes, roscas u otras operaciones de acabado.
Cuanto más clara sea la información, más fácil será controlar la programación y el mecanizado posteriores.
Determinar el método de mecanizado según la estructura de la pieza.
Las piezas de HDPE generalmente se pueden mecanizar mediante fresado CNC para producir características como contornos externos, agujeros, ranuras, escalones y superficies curvas. Para piezas de eje de HDPE, también se puede utilizar el torneado CNC según las dimensiones requeridas. Si una pieza solo contiene planos simples y posiciones de agujeros, el mecanizado CNC de tres ejes generalmente cumple con los requisitos. Para piezas con características de mecanizado en múltiples direcciones, el número de configuraciones se puede reducir mediante la reconfiguración de la fijación o el uso de equipos multieje. Una estructura compleja no implica necesariamente que se deba utilizar una máquina con muchos ejes. La selección real debe basarse en las dimensiones de la pieza, las tolerancias, la accesibilidad de las herramientas y el volumen de producción.

¿Qué herramientas se deben seleccionar para el HDPE?
Mantenga afilada la herramienta de corte.
Durante el mecanizado de HDPE, el estado del filo de la herramienta influye significativamente en la calidad de la superficie. Una herramienta afilada corta el material con mayor precisión y reduce la fricción entre la herramienta y la superficie de la pieza. A medida que la herramienta se desgasta, aumentan las fuerzas de corte y es más probable que las virutas de plástico se adhieran a ella. Pueden aparecer rebabas en los bordes mecanizados y, en casos extremos, puede producirse una fusión localizada. Para el mecanizado de HDPE se suelen utilizar fresas de carburo, seleccionando el número y la geometría de las ranuras adecuados según la estructura de la pieza. En las zonas de mecanizado que requieren una evacuación rápida de las virutas, la herramienta debe proporcionar suficiente espacio para su eliminación.
Cómo seleccionar el número de filos de la herramienta
El número de ranuras de la herramienta afecta al espacio de viruta y al avance por diente. Si las virutas de plástico generadas durante el mecanizado de HDPE se acumulan en las ranuras y no se pueden eliminar rápidamente, la fricción y el calor pueden aumentar. Por lo tanto, la selección de la herramienta no debe basarse únicamente en el diámetro. También deben considerarse la geometría de la ranura, la dirección de la hélice y la posición de mecanizado. Para ranuras profundas, cavidades y mecanizado de contornos de larga distancia, se debe prestar especial atención a si las virutas pueden salir de la zona de corte de manera eficiente. Algunas guías de mecanizado de plástico también enfatizan la importancia de mantener una buena evacuación de virutas durante el mecanizado de HDPE y recomiendan determinar los parámetros adecuados para la combinación específica de máquina, herramienta y material mediante pruebas de corte.
¿Cómo se deben configurar los parámetros de corte para el mecanizado CNC de HDPE?
Los parámetros de corte de HDPE no pueden determinarse independientemente de la máquina, la herramienta y la estructura de la pieza. Una herramienta del mismo diámetro puede requerir diferentes velocidades de husillo y avances según la rigidez de la máquina, el ancho de corte y la profundidad de mecanizado.
La velocidad del husillo y la velocidad de avance deben trabajar en conjunto.
Durante el mecanizado de HDPE, si la herramienta gira a alta velocidad con una velocidad de avance demasiado baja, puede permanecer en contacto con el material durante demasiado tiempo, lo que provoca un aumento de la temperatura en la zona de mecanizado. Por lo tanto, no basta con aumentar la velocidad del husillo. También es necesario considerar el avance por diente y la tasa real de remoción de material. En el mecanizado real, se puede utilizar inicialmente una profundidad de corte relativamente conservadora para realizar pruebas. A continuación, se puede observar la forma de la viruta, los bordes de la pieza y el ruido del mecanizado antes de ajustar gradualmente la velocidad de avance y la cantidad de material a cortar.
Utilice profundidades de corte según la rigidez de la pieza.
Para bloques sólidos de HDPE, se puede utilizar una mayor cantidad de corte para mejorar la eficiencia de remoción de material. Sin embargo, para láminas delgadas, estructuras de paredes delgadas y piezas esbeltas, la cantidad de corte por pasada debe reducirse para minimizar la deformación causada por las fuerzas de corte. El desbaste y el acabado también pueden utilizar diferentes condiciones de corte. El desbaste elimina principalmente el exceso de material, mientras que el acabado requiere que se deje una cantidad adecuada de material para un corte final más ligero. Para piezas de HDPE con requisitos dimensionales elevados, también se puede dejar un pequeño margen de acabado después del desbaste, seguido del acabado una vez que la temperatura de la pieza se haya estabilizado. Esto puede reducir la influencia del calor y la tensión de corte en las dimensiones finales. Las directrices pertinentes para el mecanizado de HDPE también recomiendan dejar un margen de acabado adecuado para piezas de precisión y completar el corte final una vez que la temperatura de la pieza se haya estabilizado.
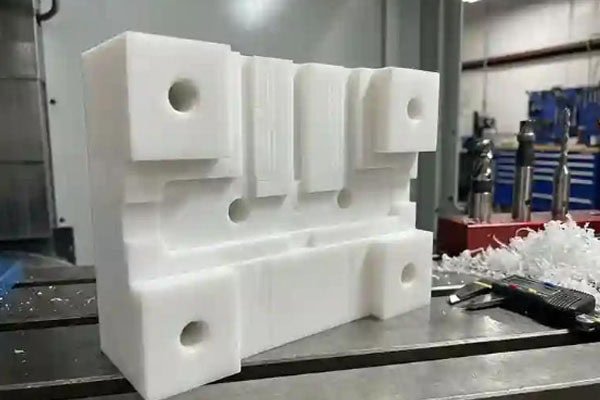
¿Por qué son importantes la eliminación de virutas y la refrigeración al mecanizar HDPE?
El mecanizado de HDPE produce virutas con cierto grado de resistencia, y en algunas condiciones pueden formarse virutas de plástico relativamente largas. Si estas virutas permanecen entre la herramienta y la pieza de trabajo, pueden producirse cortes y fricción repetidos.
¿Qué problemas puede causar una mala evacuación de las virutas?
Una evacuación deficiente de las virutas puede provocar: adherencia de plástico a la superficie de la herramienta; aumento de la temperatura en la zona de mecanizado; rebabas a lo largo de los bordes de la pieza; bordes fundidos dentro de ranuras y agujeros profundos; y marcas de mecanizado superficiales irregulares.
Por lo tanto, durante el mecanizado se puede utilizar aire comprimido, extracción de virutas u otros métodos para eliminar rápidamente las virutas de la zona de corte. En piezas con ranuras relativamente profundas, es especialmente importante comprobar si la herramienta puede evacuar eficazmente las virutas de la zona de corte. Al mecanizar HDPE, se debe seleccionar un sistema de refrigeración por aire u otro método auxiliar adecuado según el equipo de mecanizado específico.
¿Cómo se deben sujetar las piezas de HDPE para reducir la deformación?
El HDPE tiene una rigidez relativamente limitada, especialmente al mecanizar láminas delgadas, paredes finas y piezas de gran tamaño. Si la fuerza de sujeción es excesiva, la pieza puede comprimirse o doblarse durante el mecanizado, y sus dimensiones pueden variar tras liberar la fijación.
Asegure la pieza de trabajo correctamente
La sujeción de la pieza debe garantizar que esta permanezca inmóvil durante el mecanizado, evitando al mismo tiempo una presión localizada excesiva. Para láminas delgadas, se puede aumentar la superficie de apoyo. En piezas con requisitos estéticos exigentes, se pueden utilizar superficies de contacto suaves para reducir las marcas de sujeción en la superficie. Si la pieza presenta una estructura relativamente compleja, también se deben planificar con antelación las posiciones de sujeción y las secuencias de mecanizado para que las fuerzas de corte se apliquen, en la medida de lo posible, en las zonas de apoyo.
La secuencia de mecanizado también afecta a las dimensiones.
Las piezas de HDPE no deben mecanizarse considerando únicamente sus características individuales. La secuencia de mecanizado debe planificarse en función de la estructura general. Por ejemplo, para placas grandes, se puede completar primero el perfil externo principal, seguido de los orificios y las características locales. Las zonas de paredes delgadas pueden terminarse una vez que la estructura principal se haya estabilizado. Esto puede reducir la deformación causada por la pérdida de soporte durante el mecanizado.
Preguntas frecuentes
¿Por qué se derrite el HDPE durante el mecanizado?
La fusión del HDPE suele estar relacionada con temperaturas excesivas en la zona de mecanizado. Una herramienta poco afilada, una velocidad de avance demasiado baja, una evacuación deficiente de las virutas o una permanencia prolongada de la herramienta en una zona localizada pueden aumentar el calor por fricción. En estos casos, se debe comprobar el estado de la herramienta y los parámetros de corte, además de mejorar la evacuación de las virutas.
¿Por qué se forman rebabas en el HDPE durante el mecanizado?
El HDPE posee cierta tenacidad. Cuando las condiciones de corte no son adecuadas, el borde del material puede no cortarse limpiamente y, en su lugar, comprimirse con la herramienta, generando rebabas. Mediante pruebas de corte, se puede verificar el filo de la herramienta, la dirección de mecanizado y el margen de acabado, y confirmar las condiciones de mecanizado más adecuadas.
¿Por qué cambian las dimensiones de las piezas de HDPE después del mecanizado?
Las dimensiones del HDPE pueden verse afectadas por la temperatura y la tensión mecánica. Si se genera calor significativo durante el mecanizado o la presión de sujeción es excesiva, la pieza puede sufrir cambios dimensionales una vez finalizado el proceso. Para piezas de precisión, el material puede mecanizarse a temperatura constante, manteniendo un margen de acabado tras el desbaste.
¿Cómo se puede determinar si los parámetros de mecanizado CNC para HDPE son adecuados?
No existe un único parámetro de mecanizado que sea adecuado para todos los equipos de mecanizado de HDPE. Las diferentes máquinas, diámetros de herramientas, número de ranuras, espesores del material, anchos de corte y estructuras de las piezas pueden modificar los resultados reales del mecanizado.
Antes de la producción, se puede utilizar una pequeña cantidad de material para realizar pruebas de corte, observando si las virutas se evacuan de forma continua, si se produce una adhesión significativa del material a la herramienta, si aparecen rebabas o bordes fundidos a lo largo de los bordes mecanizados, si hay marcas de herramienta evidentes en la superficie de la pieza y si las dimensiones críticas permanecen estables después del mecanizado.
Si las virutas se evacuan sin problemas, no hay adherencia evidente del material a la herramienta y tanto la calidad del filo como las dimensiones cumplen con los requisitos, entonces los parámetros pueden aplicarse a la producción formal con mayor confianza. Para piezas de HDPE de precisión, el corte de prueba y la inspección dimensional son particularmente importantes.
Conclusión
El HDPE presenta buena maquinabilidad, pero su flexibilidad, las variaciones dimensionales causadas por el calor y las características de las virutas requieren condiciones de herramienta, parámetros de corte y sujeción de la pieza adecuados durante el mecanizado. Tras confirmar completamente los requisitos del material y del plano, se deben seleccionar las herramientas y los métodos de sujeción apropiados según la estructura de la pieza, seguidos de un corte de prueba para confirmar los parámetros de corte. Durante el mecanizado, es necesario eliminar rápidamente las virutas de plástico para evitar una fricción excesiva entre la herramienta y la pieza. Para piezas de paredes delgadas y placas grandes, también es necesario controlar la fuerza de sujeción y la secuencia de mecanizado para reducir las variaciones dimensionales posteriores al mecanizado. Si una pieza de HDPE requiere una alta precisión dimensional, las dimensiones finales no deben basarse únicamente en las dimensiones teóricas del programa CNC. Tras el desbaste, se deben realizar mediciones reales y, posteriormente, completar el acabado según los resultados de las mediciones para mejorar el control de las dimensiones finales. También se deben inspeccionar las características críticas, como la posición de los orificios, las superficies de contacto y las superficies de montaje, según los planos de ingeniería.
TiRapid ofrece servicios de fresado CNC, torneado CNC, mecanizado CNC de cinco ejes y mecanizado de precisión, adaptándose a las diferentes necesidades de mecanizado, desde prototipos hasta producción en serie. Para piezas de HDPE y otros plásticos, la solución de mecanizado debe confirmarse según las especificaciones del material, la estructura de la pieza, las tolerancias dimensionales y la cantidad de producción. Esto permite mantener un equilibrio óptimo entre las herramientas, el equipo y el material, garantizando así la calidad del mecanizado.
















