
Una vez mecanizada una pieza, el verdadero problema no suele ser si se puede fabricar, sino si, aunque tenga buen aspecto, falla durante el montaje. Esto es especialmente común con componentes de precisión. Algunas desviaciones dimensionales son imposibles de ver a simple vista, pero pueden causar problemas como un ajuste deficiente, una holgura excesiva o incluso fallos en la instalación. La inspección posterior al mecanizado de precisión se utiliza para identificar estos problemas ocultos antes de que las piezas pasen a la fase de montaje. Las dimensiones, las tolerancias geométricas, la rugosidad superficial y el aspecto requieren métodos de inspección adecuados. Cada componente requiere herramientas de medición diferentes, y confiar en un solo calibrador de principio a fin rara vez es suficiente.
¿Qué se debe comprobar primero al recibir una pieza mecanizada de precisión?
Una vez que un componente de precisión llega a la etapa de inspección, no es recomendable comenzar a medir sus dimensiones de inmediato. El mecanizado puede dejar virutas, aceite, rebabas o calor residual, factores que pueden afectar los resultados de la medición. En la producción, la pieza generalmente se prepara y estabiliza antes de tomar las medidas, según los requisitos del plano. Si bien puede parecer un paso adicional, evita mediciones repetidas y juicios erróneos posteriores.
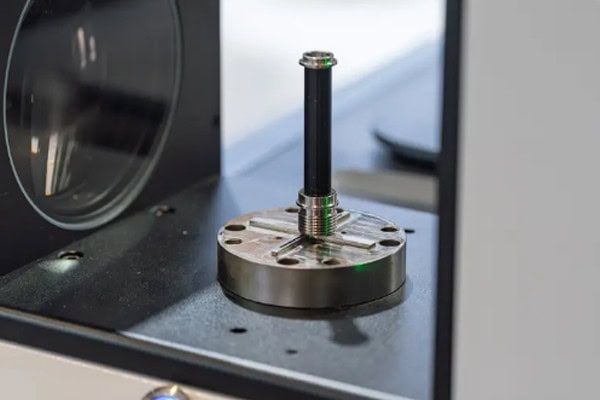
Revise la pieza en busca de defectos evidentes.
La inspección visual es un paso básico, pero resulta útil antes de la medición dimensional. A menudo, se pueden identificar rápidamente abolladuras, rebabas, grietas, bordes astillados y marcas de mecanizado evidentes. Si la pieza ya presenta defectos visibles, no tiene mucho sentido realizar una inspección dimensional detallada de inmediato.
Durante esta revisión inicial, busque lo siguiente:
- Rebabas evidentes o bordes astillados alrededor de la pieza.
- Arañazos, abolladuras o marcas inusuales en superficies mecanizadas.
- Defectos visibles alrededor de agujeros, ranuras o zonas de paredes delgadas.
- Cualquier deformación evidente de la forma general de la pieza.
Esta inspección se utiliza principalmente para identificar problemas visibles. No significa que la pieza haya superado la inspección final. Muchos problemas de precisión se ocultan en las dimensiones y las relaciones de posición, y requieren equipos de medición profesionales.
Limpie la pieza antes de medir.
La película de aceite y las pequeñas virutas de mecanizado pueden crear espacios adicionales entre la herramienta de medición y la pieza de trabajo. Al medir un orificio, incluso un pequeño residuo puede afectar la lectura. Las partículas en una superficie plana también pueden interferir con las mediciones de planitud.
Antes de la medición, la pieza normalmente se prepara de la siguiente manera:
- Eliminar el aceite y las virutas de mecanizado restantes de la superficie.
- Comprobar si hay rebabas alrededor de la zona de medición.
- Limpieza de las superficies de contacto entre la herramienta de medición y la pieza de trabajo.
Una vez limpia la pieza, resulta mucho más adecuada para mediciones de precisión. Este paso es especialmente importante cuando la tolerancia especificada es muy estricta.
Preste atención a la temperatura de la pieza y del entorno.
Las dimensiones del metal pueden variar ligeramente con la temperatura. Esto puede no ser relevante para componentes convencionales, pero cobra mayor importancia al trabajar con tolerancias estrictas.
Una pieza recién salida de la máquina puede estar aún más caliente que el entorno de inspección. Medirla inmediatamente puede producir resultados ligeramente diferentes a los obtenidos una vez que la pieza se haya enfriado y estabilizado. Permitir que la pieza y el entorno de inspección alcancen una temperatura relativamente estable puede mejorar la fiabilidad de la medición.
¿Cómo se deben medir las diferentes dimensiones?
Las piezas mecanizadas de precisión contienen mucho más que simples dimensiones de longitud y diámetro. Los diámetros exteriores, los orificios internos, las profundidades, los escalones y los anchos de las ranuras requieren métodos de medición adecuados. Un error común es suponer que una máquina de medición por coordenadas debe usarse para todo simplemente porque puede medir muchas características. Este no siempre es el enfoque más eficiente. Las dimensiones simples a menudo se pueden verificar más rápidamente con herramientas manuales apropiadas, mientras que las características más complejas se pueden inspeccionar con equipos de medición avanzados.
Diámetro exterior y espesor: Los micrómetros suelen ser adecuados.
Para medir ejes, elementos cilíndricos y espesores, los micrómetros se utilizan habitualmente en el taller. Ofrecen una mayor precisión de medición que los calibradores estándar y son adecuados para componentes con requisitos dimensionales más estrictos.
Durante la medición, la herramienta debe estar correctamente alineada con la pieza de trabajo y debe evitarse una fuerza de medición excesiva. Las piezas de paredes delgadas son particularmente sensibles, ya que una presión excesiva puede alterar ligeramente su forma y afectar el resultado de la medición.
Agujeros internos: el diámetro no es lo único que importa.
El mecanizado de agujeros es muy común en componentes de precisión, pero comprobar un agujero interno no se limita a confirmar su diámetro. La redondez, la profundidad, la posición del eje y la relación entre varios agujeros pueden afectar al montaje.
Los elementos de inspección comunes incluyen:
- Si el diámetro del orificio se encuentra dentro de la tolerancia especificada.
- Si la profundidad del orificio cumple con los requisitos del plano.
- Si la redondez se encuentra dentro del rango permitido.
- Si la relación posicional entre los distintos agujeros es precisa.
Los diámetros básicos de los orificios se pueden medir con herramientas de medición internas. Para estructuras complejas o agujeros con requisitos de posicionamiento estrictos, suelen ser más apropiadas las máquinas de medición por coordenadas y otros equipos de precisión.
Longitud, pasos y anchos de ranura: seleccione la herramienta según la característica.
Las distintas estructuras requieren distintos métodos de medición. Las longitudes simples se pueden comprobar con un calibrador, las dimensiones escalonadas pueden requerir un medidor de altura y los anchos de ranuras finas pueden necesitar herramientas de medición especializadas.
No es necesario asumir que el instrumento más avanzado es automáticamente la mejor opción. Lo práctico consiste en adaptar la herramienta de inspección a la característica específica, manteniendo la fiabilidad de la medición y, al mismo tiempo, la eficiencia de la inspección.
¿Qué problemas de precisión no se pueden ver a simple vista?
Muchos problemas con componentes de precisión no son evidentes a simple vista. Una pieza puede parecer limpia y bien mecanizada, y sus dimensiones individuales pueden ser aceptables, pero durante el ensamblaje pueden revelar irregularidades, ejes desalineados o un posicionamiento incorrecto. Estos problemas se engloban en la categoría de precisión geométrica y requieren métodos de inspección especializados. En el mecanizado de alta precisión, estas mediciones pueden afectar directamente al resultado final del ensamblaje.
¿Cómo se comprueba la planitud?
La planitud describe la precisión con la que una superficie se ajusta a un plano. Las placas de montaje, las bases y los componentes de soporte de precisión suelen requerir planitud. Incluso una ligera deformación puede provocar huecos o un contacto deficiente tras el montaje.
Los métodos de inspección comunes incluyen:
- Utilizar un medidor de altura junto con una placa de superficie de precisión.
- Utilizar una máquina de medición de coordenadas para recopilar múltiples puntos de medición.
- Realizar evaluaciones de planitud específicas para piezas con exigentes requisitos de precisión.
Un patrón de medición bien planificado facilita la identificación de deformaciones locales, en lugar de comprobar solo unos pocos puntos y asumir que toda la superficie es aceptable.
La coaxialidad y la precisión de la posición pueden ser difíciles de detectar.
Los ejes, manguitos y componentes con múltiples orificios pueden ser particularmente sensibles a la relación entre los diferentes ejes. Verificar cada dimensión individual y comprobar que se encuentran dentro de la tolerancia no garantiza necesariamente un ensamblaje exitoso, ya que la relación posicional entre las piezas también es importante.
Este tipo de inspección suele requerir equipos de medición de coordenadas para medir múltiples elementos dentro del mismo sistema de referencia. Los resultados de las mediciones se pueden comparar con los requisitos del plano, lo que facilita la identificación de desviaciones geométricas ocultas.
La rugosidad de la superficie también requiere una inspección específica.
Una superficie que se siente lisa no necesariamente cumple con la especificación de rugosidad requerida. Los diferentes procesos de mecanizado dejan diferentes texturas superficiales, mientras que las superficies de sellado, las superficies deslizantes y las superficies de contacto suelen tener requisitos de rugosidad específicos.
Un medidor de rugosidad superficial puede medir directamente los parámetros relevantes. Para piezas mecanizadas de precisión, esto proporciona una forma más fiable de confirmar el estado de la superficie en lugar de depender únicamente de la inspección visual.
¿Cómo debe organizarse el proceso de inspección final?
Una inspección fiable no consiste simplemente en medir aleatoriamente algunas dimensiones después de la producción. Si un plano contiene más de una docena de características críticas, pero solo se verifican dos o tres, los datos de la inspección podrían no reflejar con precisión el estado real de la pieza. Esto cobra aún más importancia en la producción en serie, donde las dimensiones pueden variar gradualmente a medida que las herramientas se desgastan o cambian las condiciones de la máquina. Que una pieza sea aceptada no significa automáticamente que todas las piezas posteriores serán idénticas.
Enumere las dimensiones críticas en el dibujo.
Antes de comenzar la inspección, identifique las dimensiones clave, las tolerancias y los requisitos especiales en el plano, y asígneles las herramientas de medición adecuadas. No todas las dimensiones tienen la misma importancia, por lo que no es necesario inspeccionar cada elemento exactamente de la misma manera.
Se puede dar prioridad a:
- Dimensiones que afectan directamente al montaje.
- Características críticas con tolerancias estrictas.
- Posición de los orificios, planitud y precisión posicional.
- Requisitos de rugosidad superficial.
Una vez que los requisitos de inspección estén claramente organizados, los inspectores podrán seguir un proceso coherente y revisar los resultados con mayor facilidad.
Las piezas del lote no deben revisarse solo al final.
Durante el mecanizado de precisión por lotes, el desgaste de la herramienta, la estabilidad térmica y los cambios en las condiciones de mecanizado pueden provocar variaciones dimensionales graduales. Si solo se inspeccionan la primera y la última pieza, es posible que se pasen por alto las variaciones que se produzcan durante la producción. Un enfoque más fiable consiste en realizar muestreos adecuados y comprobaciones de dimensiones críticas durante la producción. Si las mediciones comienzan a aproximarse al límite de tolerancia, se puede verificar el estado del mecanizado antes de que la desviación se extienda a un mayor número de piezas.
Mantenga registros de inspección.
Los registros de inspección no son simplemente papeleo adicional. Facilitan la detección y seguimiento de problemas posteriores. Si un lote de piezas presenta problemas de ensamblaje, los registros de medición completos pueden ayudar a determinar si la causa es la precisión dimensional, cambios en el material u otro factor de producción. Para componentes de precisión fabricados durante un largo período, conservar los resultados de las mediciones también puede revelar tendencias dimensionales recurrentes. Con el tiempo, esta información resulta útil para mejorar la estabilidad del mecanizado y el control de la producción.
La inspección de piezas mecanizadas de precisión va mucho más allá de la simple medición de dimensiones. El aspecto, la limpieza, la temperatura, las dimensiones básicas, la posición de los orificios, las tolerancias geométricas y la rugosidad superficial influyen en el resultado final. Para la producción en lotes pequeños se pueden utilizar métodos de inspección flexibles, mientras que la producción en serie requiere una mayor atención al muestreo en proceso y al registro de datos. Seleccionar las herramientas de medición adecuadas para dimensiones sencillas, utilizar máquinas de medición por coordenadas para características complejas y mantener registros de inspección completos contribuye a la transparencia del proceso de fabricación y ayuda a identificar problemas con antelación. Tirapid se especializa en servicios de mecanizado de precisión, ofreciendo fresado CNC, torneado de precisión y soporte para mecanizado a medida de componentes industriales.
















