
Los componentes de eje largo se utilizan ampliamente en robots industriales, líneas de producción automatizadas, sistemas de transmisión automotriz, equipos hidráulicos y mecanismos rotativos de precisión. A medida que aumentan los requisitos de los equipos en cuanto a precisión rotacional, estabilidad operativa y rendimiento de ensamblaje, el torneado CNC de ejes largos exige más que simplemente cumplir con las dimensiones de diámetro y longitud especificadas en los planos de ingeniería. También se deben controlar la excentricidad radial, la redondez, la rectitud y las relaciones posicionales entre los diferentes muñones del eje. En el caso de ejes delgados, ejes de transmisión, ejes guía de precisión y componentes rotativos largos, el aumento de la longitud de la pieza puede hacer que la flexión, la vibración y la deformación térmica sean más perceptibles, lo que podría causar desviaciones dimensionales, marcas de vibración superficial y problemas de ensamblaje. Un diseño adecuado del proceso de torneado CNC, un soporte apropiado de la pieza de trabajo y un procedimiento de inspección de precisión eficaz pueden mejorar la estabilidad del mecanizado de ejes largos y reducir los riesgos de calidad durante la producción en serie. Comprender los desafíos del mecanizado, los métodos de control de precisión y los requisitos de evaluación de proveedores ayuda a los fabricantes a obtener componentes de eje personalizados que cumplan con sus especificaciones técnicas.
¿Por qué el torneado CNC de ejes largos provoca fácilmente excentricidad y desviaciones dimensionales?
Los componentes de eje largo suelen tener una elevada relación longitud-diámetro, lo que los hace más susceptibles a las fuerzas de corte radiales y a los efectos de su propio peso durante el torneado. En comparación con los ejes cortos o los componentes rotacionales de alta rigidez, los ejes delgados presentan una menor rigidez a la flexión. La posición de sujeción, la distancia entre soportes y las fuerzas de corte pueden afectar la precisión del mecanizado. Cuando un eje requiere múltiples muñones, escalones, ranuras y secciones roscadas, los errores de posicionamiento entre las distintas operaciones pueden acumularse y provocar una excentricidad excesiva o desviaciones de posición entre las secciones del eje. Un proceso adecuado debe tener en cuenta la rigidez de la pieza, las fuerzas de corte y las condiciones de la máquina.
Una rigidez insuficiente de la pieza de trabajo puede provocar la flexión del eje.
Durante el torneado, los ejes delgados pueden doblarse elásticamente bajo fuerzas de corte radiales. Si la longitud sin soporte es excesiva o el punto de apoyo está demasiado lejos de la zona de corte, las fuerzas de corte pueden provocar una deflexión significativa. Tras el mecanizado y la descarga, la recuperación elástica puede dar lugar a cambios en el diámetro exterior, flexión del eje y un aumento de la excentricidad radial. Esto es especialmente importante para ejes de transmisión largos, ejes guía de precisión y componentes de ejes de pequeño diámetro.
- Controla el voladizo de la pieza: Ajusta la posición de sujeción según el diámetro del eje, la rigidez del material y la longitud de mecanizado para minimizar el voladizo innecesario y reducir la flexión durante el corte.
- Elija un método de soporte adecuado: según la longitud, el diámetro y la etapa de mecanizado de la pieza, utilice un contrapunto, un soporte fijo o un soporte de seguimiento para mejorar la rigidez del eje delgado.
- Optimice la dirección de corte: Planifique las operaciones de mecanizado en función de las condiciones de sujeción y soporte de la pieza para reducir las cargas radiales excesivas en las secciones más débiles.
- Controlar el margen de mecanizado: Eliminar material por etapas en lugar de aplicar cargas de corte excesivas en una sola operación, reduciendo así el riesgo de deformación y desviaciones dimensionales localizadas.
Mejorar la sujeción de la pieza de trabajo y controlar las cargas de corte ayuda a reducir la flexión durante el mecanizado de ejes largos y mejora la estabilidad de las dimensiones del muñón y el posicionamiento del eje.
Las vibraciones durante el corte pueden provocar marcas de vibración y desviación radial.
Durante el torneado de ejes largos, la pieza de trabajo, el dispositivo de sujeción, la herramienta de corte y el husillo de la máquina forman un sistema dinámico que puede influirse mutuamente. Cuando la rigidez del sistema es insuficiente o los parámetros de corte no coinciden adecuadamente, pueden producirse vibraciones y oscilaciones. Estas vibraciones pueden dejar marcas periódicas en la superficie del eje y provocar fluctuaciones en la profundidad de corte real, lo que resulta en variaciones del diámetro exterior, mayor rugosidad superficial y menor consistencia dimensional. Para ejes de alta velocidad, ejes de transmisión de precisión y componentes de montaje en cojinetes, el control de la calidad superficial y la excentricidad es especialmente importante.
- Optimice la velocidad del husillo: seleccione un rango de velocidad estable en función de la longitud y el diámetro de la pieza de trabajo, las condiciones de soporte y el estado de la herramienta para evitar velocidades de corte inestables.
- Mejorar la rigidez del sistema de herramientas: Seleccionar las dimensiones adecuadas del portaherramientas, el voladizo de la herramienta y la geometría del filo de corte para reducir la vibración causada por una extensión excesiva de la herramienta.
- Control del desgaste de la herramienta: Inspeccione los bordes de los insertos con regularidad y evite el aumento de las fuerzas de corte causadas por el desafilado, el astillado o la acumulación de material.
- Mejorar la sujeción de la pieza de trabajo: Ajuste las condiciones de apoyo fijo o de apoyo móvil según la posición de corte real para reducir la vibración y la deflexión local.
Un control eficaz de las vibraciones produce patrones superficiales más uniformes, reduce las fluctuaciones dimensionales y mejora la estabilidad rotacional y la fiabilidad del montaje de los componentes de eje largo.
Múltiples operaciones de sujeción de piezas pueden provocar errores de posicionamiento del eje.
Los ejes largos suelen contener múltiples secciones escalonadas, asientos de cojinetes, chaveteros, secciones roscadas y muñones de precisión. Si las distintas secciones del eje requieren operaciones repetidas de sujeción, cada reposicionamiento puede introducir un desplazamiento del punto de referencia, provocando que los ejes centrales de los diferentes muñones se desvíen entre sí. En el caso de ejes de transmisión soportados por múltiples cojinetes o utilizados en rotación a alta velocidad, la excentricidad radial y la precisión de posicionamiento entre muñones afectan directamente al rendimiento operativo. Un punto de referencia de mecanizado inadecuado también puede dar lugar a que las dimensiones individuales sean aceptables, mientras que la precisión de rotación global se encuentre fuera del rango requerido.
- Utilice puntos de referencia de mecanizado consistentes: Establezca puntos de referencia de posicionamiento axial y radial estables basándose en el plano y los requisitos funcionales para reducir los cambios de puntos de referencia entre operaciones.
- Minimice la sujeción repetida de la pieza: Cuando las capacidades de la máquina lo permitan, complete varios ejes y secciones escalonadas en una sola configuración para reducir los errores de posicionamiento repetidos.
- Control de la calidad del orificio central: Para ejes mecanizados entre centros, asegúrese de que la posición, la geometría y las condiciones de contacto del orificio central cumplan con los requisitos del proceso.
- Inspeccione las relaciones entre las secciones críticas del eje: Mida varios muñones según el plano de referencia en lugar de juzgar todo el eje basándose únicamente en las mediciones individuales del diámetro exterior.
La correcta selección de los puntos de referencia y la planificación de la sujeción de la pieza de trabajo ayudan a reducir los errores de posición entre las secciones del eje y a mejorar la precisión general del mecanizado de ejes largos.
¿Cómo pueden los procesos de torneado CNC de precisión mejorar la estabilidad del mecanizado de ejes largos?
El mecanizado de precisión de ejes largos requiere un control coordinado de la sujeción, las herramientas, los parámetros de corte y la secuencia de operaciones. Los distintos materiales y geometrías exigen estrategias de proceso diferentes. Los ejes largos de aluminio requieren atención a la dilatación térmica y la rigidez, mientras que los ejes de acero inoxidable y acero aleado requieren una gestión cuidadosa de las fuerzas de corte, el desgaste de las herramientas y el endurecimiento por deformación. Para ejes de transmisión, ejes guía y componentes rotativos de alta precisión, una ruta de proceso adecuada puede reducir la deformación durante el mecanizado, mejorar la calidad de la superficie y proporcionar una base fiable para las operaciones posteriores de rectificado, tratamiento térmico o ensamblaje.
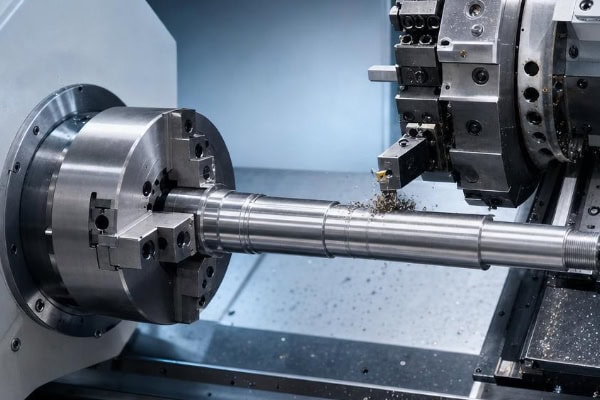
Utilice apoyos fijos y apoyos de seguimiento para mejorar el soporte de ejes largos.
El soporte auxiliar es un método común en el torneado CNC de ejes delgados. Un contrapunto proporciona soporte en el extremo libre de la pieza, un soporte fijo sostiene el eje en una posición específica y un soporte móvil proporciona soporte cerca de la zona de corte para reducir la deflexión de la pieza causada por las fuerzas de corte. Los diferentes métodos de soporte son adecuados para distintas geometrías y deben seleccionarse según la longitud de mecanizado, el diámetro del eje, la posición de corte y los requisitos de acabado superficial.
- Soporte central del contrapunto: Adecuado para ejes largos con orificios centrales, mejora la estabilidad de la sujeción de la pieza y reduce la vibración en el extremo libre.
- Soporte de reposo estable: Adecuado para componentes largos donde se requiere un soporte intermedio para reducir la flexión en secciones largas sin soporte.
- Soporte para seguidor: Adecuado para ciertas aplicaciones de torneado externo de ejes delgados donde el soporte cerca de la herramienta de corte ayuda a reducir la deformación local.
- Optimizar las posiciones de apoyo: Las posiciones de apoyo deben proporcionar suficiente rigidez al tiempo que permiten el acceso a la herramienta y protegen la superficie de la pieza de trabajo.
Más soporte no siempre significa mejor. La fuerza y la posición del soporte deben ajustarse según las condiciones reales de la pieza. Un soporte adecuado mejora la estabilidad del mecanizado y previene nuevos errores dimensionales causados por un soporte excesivo o mal posicionado.
Optimizar las operaciones de desbaste, semiacabado y acabado.
El mecanizado de ejes largos generalmente requiere varias etapas para la remoción de material y el control dimensional. El desbaste elimina la mayor parte del material sobrante, el semiacabado corrige el perfil y establece una tolerancia de acabado uniforme, mientras que el acabado produce las dimensiones finales y la calidad superficial. Para componentes afectados por tratamiento térmico o tensiones residuales, puede ser necesario evaluar procesos intermedios o de estabilización adecuados según el estado del material y los requisitos del plano. Una secuencia adecuada reduce la influencia de las variaciones de tensión por remoción de material en la rectitud y la excentricidad del eje.
- Desbaste: Eliminar la mayor parte del material mientras la pieza aún conserva una rigidez relativamente alta, controlando las fuerzas de corte y evitando la eliminación excesiva de material en zonas específicas.
- Semiacabado: Corregir los perfiles de los ejes, establecer tolerancias de acabado uniformes e inspeccionar la pieza para detectar deformaciones significativas o cambios dimensionales.
- Acabado: Mecanizar completamente los cojinetes críticos, las secciones de acoplamiento y las caras frontales bajo condiciones estables de sujeción y soporte, con un control estricto de las dimensiones y la calidad de la superficie.
- Inspección durante el proceso: Compruebe los diámetros exteriores, los requisitos de rectitud pertinentes y las tendencias de desviación durante las etapas críticas del mecanizado para evitar que se acumulen defectos en la operación final.
El mecanizado por etapas reduce la carga de corte en las operaciones individuales, lo que permite que los ejes largos alcancen gradualmente sus dimensiones finales, al tiempo que mejora la uniformidad entre las diferentes secciones del eje.
Seleccione los parámetros de corte según el material y la geometría de la pieza.
Los parámetros de corte para ejes largos deben considerar el grado del material, el diámetro y la longitud de la pieza, el método de soporte, el rendimiento de la herramienta y la rigidez de la máquina. Una velocidad de corte excesiva puede aumentar la vibración y la variación térmica, mientras que una velocidad de avance excesiva puede incrementar las cargas radiales de corte. Una profundidad de corte inadecuada también puede provocar deformaciones localizadas. Para ejes largos de precisión, la optimización de parámetros no debe centrarse únicamente en reducir el tiempo de mecanizado. Mantener unas condiciones de corte estables y resultados de mecanizado repetibles es igualmente importante.
| Material | Desafíos comunes del mecanizado | Consideraciones clave del proceso |
| Aleación de aluminio | Expansión térmica, baja rigidez, adhesión de chips | Herramientas afiladas, soporte adecuado, control de la deformación térmica |
| Acero inoxidable | Endurecimiento por deformación, calor de corte concentrado, desgaste de la herramienta | Corte estable, refrigeración eficaz, gestión de la vida útil de la herramienta. |
| Aleación de acero | Mayores cargas de corte, influencia del tratamiento térmico | Herramientas adecuadas, control de la carga de corte, evaluación del tratamiento térmico |
| Latón | Baja resistencia al corte, pero las estructuras delgadas aún pueden doblarse. | Control de la fuerza de sujeción, posicionamiento del soporte, margen de acabado. |
La velocidad de corte, la velocidad de avance y la profundidad de corte reales deben validarse según el tipo de material, las recomendaciones del fabricante de la herramienta, las capacidades de la máquina y la geometría de la pieza. Para ejes largos de alta precisión, establecer un rango de operación estable suele ser más valioso que simplemente aumentar la velocidad de corte.
¿Cómo se inspeccionan la excentricidad radial y la precisión dimensional en ejes largos torneados por CNC?
La inspección de calidad de ejes largos debe seguir las referencias, tolerancias geométricas y requisitos funcionales especificados en el plano de ingeniería. La excentricidad radial, la redondez, la rectitud, el diámetro exterior y la posición de los muñones del eje pueden afectar el rendimiento del montaje en cojinetes, acoplamientos y otros mecanismos rotativos. Dado que los ejes largos pueden deformarse tras la liberación de la sujeción o debido a cambios de temperatura, los procedimientos de inspección deben definir claramente las condiciones de soporte de la pieza, los puntos de medición y los métodos de medición para que los resultados representen con precisión el componente entregado.
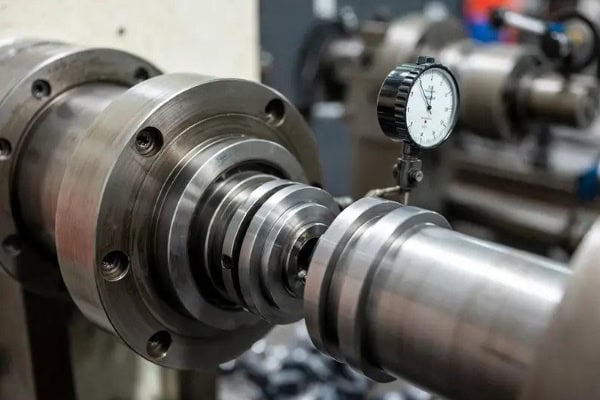
Utilice un comparador de cuadrante para comprobar la excentricidad radial.
Para inspeccionar la excentricidad radial con respecto a un punto de referencia especificado, se puede utilizar un comparador de cuadrante o un dispositivo de medición adecuado. Durante la inspección, se debe establecer el punto de referencia del plano y montar la pieza en un soporte o dispositivo de inspección apropiado. A continuación, se gira lentamente el eje mientras se registran las lecturas máxima y mínima del indicador. En el caso de ejes largos con múltiples muñones, se deben inspeccionar las secciones críticas según los requisitos del plano.
- Confirme el punto de referencia de la medición: Seleccione el cojinete de referencia, el orificio central u otro punto de referencia especificado según el dibujo para evitar conclusiones incorrectas causadas por condiciones de referencia inconsistentes.
- Defina los puntos de medición: Inspeccione los muñones críticos, los asientos de los cojinetes y las secciones de acoplamiento, añadiendo puntos de medición cuando sea necesario.
- Controle las condiciones de soporte: utilice centros adecuados, bloques en V o dispositivos de inspección específicos para minimizar la influencia del peso de la pieza de trabajo y las fuerzas de sujeción.
- Registrar los datos de medición: Mantener un registro de las ubicaciones de medición, las lecturas máximas y mínimas, y los valores reales de desviación para compararlos con las tolerancias del plano.
La inspección de la excentricidad radial ayuda a identificar errores de posicionamiento del muñón y desviaciones rotacionales locales, pero no reemplaza las inspecciones de redondez, rectitud u otras medidas de precisión geométrica. El plan de inspección real debe basarse en el plano de ingeniería.
Compruebe el diámetro del eje, la rectitud y la calidad de la superficie.
Un eje largo puede tener diámetros de muñones individuales dentro de la tolerancia, pero aun así no cumplir con los requisitos de ensamblaje debido a la flexión general o al desplazamiento del eje. Por lo tanto, los ejes delgados, los ejes guía de precisión y los ejes de transmisión requieren mediciones dimensionales combinadas con una evaluación de la geometría general. La medición debe tener en cuenta la longitud de la pieza, las condiciones de soporte y la temperatura para evitar que el peso de la pieza o una sujeción inadecuada afecten los resultados.
- Inspección del diámetro exterior: Utilice micrómetros exteriores u otros instrumentos adecuados para inspeccionar los muñones críticos en las secciones transversales especificadas.
- Inspección de rectitud: Utilice un sistema de medición apropiado según la longitud del eje y los requisitos de precisión para evaluar la rectitud del eje o de la superficie.
- Inspección de la rugosidad superficial: Utilice un medidor de rugosidad superficial para verificar que los ajustes de los cojinetes, las superficies de sellado y las áreas de contacto deslizante cumplan con los requisitos especificados.
- Inspección visual: Confirme que la superficie del eje esté libre de arañazos, abolladuras, rebabas, marcas de vibración y otros defectos importantes que puedan afectar al montaje.
La combinación de inspecciones dimensionales, geométricas y de calidad superficial proporciona una evaluación más completa de si un eje largo cumple con sus requisitos de diseño y funcionales.
¿Cómo elegir un fabricante de torneado CNC de precisión para ejes largos?
Al adquirir componentes de eje largo, las capacidades de los equipos, la experiencia en procesos y las capacidades de inspección del proveedor influyen directamente en el cumplimiento de los plazos de entrega. El mecanizado de ejes largos puede implicar más que el torneado externo estándar. Puede requerir soportes auxiliares, sistemas de sujeción especializados, mecanizado de precisión de múltiples muñones y coordinación con el rectificado o el tratamiento térmico posterior. Para las empresas que requieren un suministro a largo plazo, seleccionar un fabricante de torneado CNC capaz de comprender los requisitos de los planos, evaluar los riesgos del mecanizado y proporcionar registros de calidad estables puede reducir los riesgos de compra y mejorar la fiabilidad de la cadena de suministro.
Evaluar las capacidades de mecanizado en función de la geometría del eje.
Los componentes de eje largo varían significativamente en longitud total, diámetro máximo, relación longitud-diámetro, material y características de mecanizado. Los compradores deben confirmar si la gama de maquinaria del proveedor, la configuración del contrapunto y los soportes auxiliares, el sistema de herramientas y las capacidades de inspección son adecuados para el pedido en cuestión. Para componentes que contienen muñones escalonados múltiples, orificios profundos, roscas, ranuras o secciones de acoplamiento de precisión, los compradores también deben confirmar que el equipo y la secuencia de procesos cumplen con los requisitos del plano.
- Confirme la capacidad de la máquina: Verifique la longitud máxima de mecanizado, el rango de diámetro, las condiciones de sujeción de la pieza y las capacidades de soporte auxiliar para evitar un recorrido insuficiente de la máquina o un espacio de sujeción de pieza insuficiente.
- Revisión de la experiencia en procesos: Confirmar la experiencia con ejes delgados, ejes de transmisión de precisión, ejes guía y componentes de ejes de varios pasos.
- Evaluar las capacidades de inspección: Comprobar si el proveedor dispone del equipo adecuado para medir la excentricidad radial, el diámetro exterior, la rectitud y la rugosidad superficial.
- Verificar la capacidad de producción por lotes: Confirmar la gestión estable de las herramientas, la documentación del proceso y los procedimientos de trazabilidad de la calidad de los lotes.
Un proveedor que cuente con el equipo y la capacidad de procesamiento adecuados puede identificar los riesgos relacionados con la flexión, la sujeción de las piezas y el control de precisión antes de la producción, y recomendar una estrategia de mecanizado apropiada.
Proporcione planos de ingeniería completos para obtener presupuestos precisos de torneado CNC.
Los presupuestos para el torneado CNC de precisión de ejes largos se ven influenciados por los costos de los materiales, las dimensiones de las piezas, la longitud de mecanizado, los requisitos de sujeción, el soporte auxiliar, el consumo de herramientas, los requisitos de inspección y el volumen del pedido. La documentación técnica completa permite a los proveedores evaluar la dificultad del mecanizado, desarrollar una ruta de proceso adecuada y reducir la comunicación durante la cotización y la producción.
- Proporcione planos de ingeniería en formato PDF y archivos 2D o 3D adecuados, como STEP o STP.
- Especifique el tipo de material, las dimensiones de la pieza en bruto, las condiciones del tratamiento térmico y los requisitos de tratamiento de la superficie.
- Identifique claramente los diámetros del eje, la longitud total, las posiciones críticas de los muñones, la excentricidad radial, la rectitud y las tolerancias geométricas pertinentes.
- Especifique la cantidad de prototipos, el volumen del pedido por lote, los pedidos repetidos previstos y el calendario de entrega previsto.
- Confirmar la inspección del primer artículo, los informes de inspección final, el embalaje, el envío y cualquier documentación especial de calidad.
Para ejes largos con elevadas relaciones longitud-diámetro, tolerancias estrictas o estructuras complejas, se recomienda la validación de muestras antes de la compra por lotes. Los resultados de las mediciones reales pueden utilizarse para confirmar el proceso de mecanizado y los criterios de aceptación.
TiRapid ofrece servicios de torneado CNC y mecanizado de precisión a medida para una amplia gama de metales y plásticos de ingeniería. La longitud de mecanizado, el rango de diámetro, las tolerancias alcanzables, el método de soporte auxiliar y el plazo de entrega para componentes de eje largo deben evaluarse según el plano de ingeniería, el material, la geometría y los requisitos de inspección. Los equipos de compras pueden enviar planos completos y las cantidades de pedido previstas para recibir recomendaciones y presupuestos de mecanizado específicos para cada proyecto.
















