
El torneado excéntrico CNC se utiliza ampliamente para fabricar ejes excéntricos, manguitos excéntricos, componentes de levas, piezas de transmisión especializadas y conectores mecánicos de precisión. A diferencia del mecanizado rotacional convencional, los componentes excéntricos tienen centros geométricos que no coinciden con sus ejes de rotación. El mecanizado de estas piezas requiere un control preciso de la excentricidad, la posición del eje, las tolerancias dimensionales y las relaciones entre las diferentes características. Una sujeción imprecisa, vibraciones, deformación de la pieza o desplazamiento del punto de referencia pueden impedir el correcto ensamblaje del componente final. Para componentes de precisión personalizados, un proceso de mecanizado excéntrico bien planificado, una sujeción adecuada y procedimientos de inspección eficaces contribuyen a mejorar la precisión, reducir los índices de desperdicio y mantener la consistencia durante el desarrollo de prototipos y la producción en serie.
Desafíos en el torneado excéntrico CNC
El principal desafío en el mecanizado excéntrico radica en mantener la correcta relación posicional entre las características excéntricas y los puntos de referencia de diseño. El torneado convencional suele utilizar el eje de rotación de la pieza como referencia de mecanizado, mientras que los componentes excéntricos pueden presentar superficies cilíndricas, orificios o escalones con ejes diferentes. Estas características pueden requerir fijaciones especializadas, un posicionamiento ajustado de la pieza o un proceso de mecanizado combinado. La estrategia de mecanizado debe determinarse en función del desplazamiento excéntrico, las dimensiones del componente, las propiedades del material y los requisitos de tolerancia, en lugar de simplemente reutilizar un programa de torneado convencional.
Excentricidad y precisión coaxial
La excentricidad es una dimensión crítica para determinar si un componente excéntrico cumple con los requisitos del plano. El mecanizado debe controlar no solo el diámetro de la característica excéntrica, sino también su posición central con respecto al punto de referencia especificado. Los componentes con múltiples secciones de eje pueden requerir tolerancias de coaxialidad, posición o desviación entre las características individuales. Los criterios de aceptación específicos deben seguir el plano de ingeniería. Si solo se inspecciona el diámetro exterior y se ignora la posición central, el componente puede fallar durante el ensamblaje incluso si sus dimensiones individuales son aceptables.
¿Por qué es importante la sujeción de la pieza?
El método de sujeción de la pieza afecta directamente a la precisión y estabilidad del mecanizado excéntrico. Si la pieza no está correctamente posicionada o si las superficies de posicionamiento del dispositivo de sujeción presentan errores, la excentricidad puede variar durante el mecanizado. Los componentes de forma irregular, las piezas largas con voladizos significativos y las piezas con superficies de sujeción limitadas también pueden sufrir deformaciones debido a las fuerzas de sujeción y corte. Antes del mecanizado, los fabricantes deben verificar los puntos de referencia de posicionamiento, el diseño del dispositivo de sujeción y la rotación de la pieza. Posteriormente, se puede realizar un corte de prueba y una inspección dimensional para confirmar la posición excéntrica real. Para componentes de alta precisión, una sujeción estable y repetible suele ser más importante que simplemente ajustar los parámetros de corte.
¿Cómo afectan los diferentes materiales al mecanizado?
Las aleaciones de aluminio, el acero al carbono, el acero inoxidable, las aleaciones de cobre y los plásticos de ingeniería presentan diferentes características de corte que influyen en el desgaste de la herramienta, las fuerzas de corte, la deformación térmica y la estabilidad dimensional. Las aleaciones de aluminio generalmente ofrecen buena maquinabilidad, pero las estructuras de paredes delgadas pueden deformarse bajo fuerzas de sujeción o corte. El acero inoxidable requiere atención al endurecimiento por deformación y al calor de corte, mientras que los plásticos de ingeniería exigen una cuidadosa consideración de los cambios dimensionales relacionados con la temperatura. La selección del material debe tener en cuenta la capacidad de carga, la resistencia al desgaste, el entorno operativo y la dificultad de mecanizado antes de elegir las herramientas, los parámetros de corte y los procedimientos de inspección adecuados.
Cómo optimizar el mecanizado excéntrico
Los componentes excéntricos de precisión requieren puntos de referencia, secuencias de mecanizado y requisitos de inspección claramente definidos durante la planificación del proceso. Los componentes sencillos pueden fabricarse ajustando la posición de la pieza con un sistema de sujeción adecuado, mientras que las piezas con múltiples ejes excéntricos, patrones de orificios complejos o tolerancias de ajuste estrictas pueden requerir dispositivos específicos, configuraciones secundarias o mecanizado de torneado-fresado. Una secuencia adecuada de las operaciones de desbaste, semiacabado y acabado ayuda a reducir los errores de reposicionamiento y proporciona suficiente margen para los ajustes dimensionales finales.
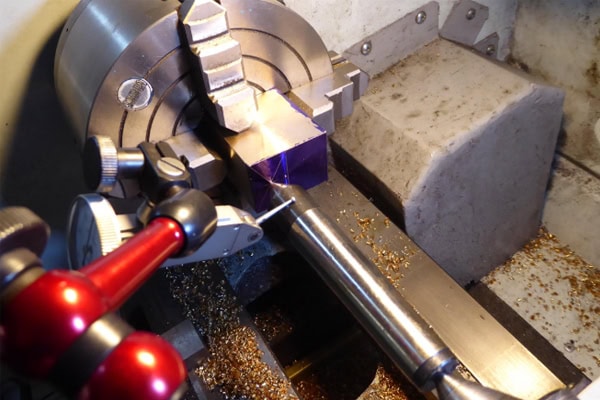
Cómo elegir un método de sujeción de la pieza
La estrategia de sujeción de la pieza debe seleccionarse en función del desplazamiento excéntrico, la geometría del componente, el volumen de producción y la capacidad de la máquina. Entre los métodos más comunes se incluyen fijaciones excéntricas, herramientas de posicionamiento específicas, ajuste del posicionamiento del mandril o el uso de equipos de mecanizado adicionales para características específicas. Cada método ofrece distintos niveles de precisión de posicionamiento, eficiencia de configuración y aplicabilidad. La decisión no debe basarse únicamente en el coste de la fijación.
- Defina los puntos de referencia de posicionamiento: Identifique el eje de referencia, la cara de posicionamiento y la dirección excéntrica a partir del dibujo para garantizar un posicionamiento repetible durante cada configuración.
- Adapte el diseño del dispositivo de sujeción: seleccione el sistema de sujeción adecuado según la geometría del componente, la longitud de sujeción y el desplazamiento excéntrico. Utilice un dispositivo de sujeción específico cuando sea necesario para reducir el movimiento de la pieza y los errores de posicionamiento.
- Verifique la seguridad rotacional: La sujeción excéntrica modifica la distribución de masa durante la rotación. Evalúe las condiciones de funcionamiento de la pieza, el dispositivo de sujeción y la máquina, y verifique que la sujeción sea segura antes de validar progresivamente la velocidad del husillo.
- Control de la fuerza de sujeción: Para manguitos de paredes delgadas, ejes esbeltos y materiales que se deforman fácilmente, distribuya las fuerzas de sujeción adecuadamente para evitar deformaciones significativas.
- Verificar la precisión de la primera pieza: Medir la excentricidad, los diámetros críticos y las relaciones de posición tras el mecanizado de la primera pieza. Ajustar la fijación o los parámetros del proceso según los resultados.
Una estrategia de sujeción adecuada mejora la uniformidad del posicionamiento excéntrico y reduce los ajustes de configuración repetidos. Durante la producción en serie, los fabricantes también deben registrar los parámetros de sujeción, el estado de la fijación y los resultados de la inspección de la primera pieza para establecer estándares de proceso reutilizables.
Cómo configurar los parámetros de corte y las secuencias de mecanizado
La velocidad de corte, la velocidad de avance y la profundidad de corte en el mecanizado excéntrico deben ajustarse según el material, la herramienta de corte y la rigidez de la sujeción. La rotación excéntrica puede generar cargas de corte desiguales, por lo que los parámetros de torneado convencionales no deben transferirse directamente sin validación. El desbaste debe priorizar la estabilidad del corte y la eliminación uniforme de material, mientras que el acabado debe equilibrar la precisión dimensional, la calidad de la superficie y el estado de la herramienta. Para componentes con múltiples secciones de eje excéntricas, la secuencia de mecanizado debe seguir las relaciones de referencia para minimizar los errores de posición causados por configuraciones repetidas. Tras la programación, se puede utilizar la simulación para comprobar las trayectorias de la herramienta, la interferencia de la fijación y los movimientos de cambio de herramienta. El mecanizado de la primera pieza debe verificar los resultados reales. Los parámetros deben optimizarse gradualmente mientras se monitorizan la vibración, el desgaste de la herramienta y los cambios dimensionales. Simplemente aumentar la velocidad del husillo o la velocidad de avance puede provocar una calidad inconsistente.
Cómo reducir las vibraciones y los errores dimensionales
Las piezas excéntricas giran de forma diferente a los componentes concéntricos convencionales. Los errores de sujeción, el voladizo excesivo de la pieza, la rigidez insuficiente de la fijación y las variaciones en las cargas de corte pueden provocar vibraciones e inestabilidad dimensional. Los fabricantes deben seleccionar el sistema de sujeción en función de la geometría del componente y asegurarse de que la máquina, el mandril y las fijaciones estén en buen estado. Para piezas de precisión, se deben comprobar los puntos de referencia antes del mecanizado y medir las dimensiones críticas inmediatamente después del proceso para evitar que los errores se propaguen a las operaciones posteriores.
- Mejorar la rigidez del sistema: Reducir el voladizo innecesario de la pieza de trabajo y garantizar conexiones estables entre el dispositivo de fijación, la torreta de herramientas y la pieza de trabajo para minimizar las vibraciones.
- Controlar el margen de mecanizado: Mantener una distribución uniforme del margen para evitar cargas de corte locales excesivas y cambios bruscos en las fuerzas de corte.
- Control del desgaste de la herramienta: Inspeccione periódicamente los filos de corte para detectar desgaste, astillamiento y acumulación de material. Aplique compensación a la herramienta o reemplácela cuando sea necesario.
- Compruebe el estado de la máquina: verifique la sujeción del mandril, el funcionamiento del husillo y el posicionamiento de la torreta de herramientas. Detenga la máquina e investigue si se produce alguna vibración anormal.
- Implementar la inspección en proceso: Medir la excentricidad y las dimensiones posicionales después del mecanizado de la primera pieza y de las operaciones críticas. Corregir las desviaciones con prontitud antes de que las piezas no conformes pasen a la siguiente etapa.
Un entorno de mecanizado estable y controles de proceso estandarizados ayudan a reducir las repeticiones de trabajo y a mejorar la uniformidad entre lotes de producción. Si persisten los errores dimensionales, revise los puntos de referencia de posicionamiento, la precisión de la fijación, el estado de la máquina y la configuración del programa antes de realizar ajustes adicionales.
Inspección y suministro a medida de componentes excéntricos
La aceptación de calidad para componentes excéntricos no debe basarse únicamente en las mediciones del diámetro exterior y la longitud. Según el plano, la inspección también puede requerir la verificación del desplazamiento excéntrico, la posición del eje, la excentricidad radial y otras tolerancias críticas. El plan de inspección debe coincidir con la geometría del componente y la precisión requerida, y debe acordarse durante la etapa de cotización para evitar criterios de aceptación contradictorios después del mecanizado. Para pedidos personalizados, los planos completos, la información del material, las cantidades de producción y los requisitos de inspección ayudan al fabricante a evaluar la dificultad del proceso, los requisitos de sujeción, el tiempo de mecanizado y el costo total.
¿Cómo deben inspeccionarse las dimensiones excéntricas?
La inspección debe seguir los puntos de referencia especificados en el plano de ingeniería, utilizando instrumentos y métodos de medición adecuados. Los micrómetros permiten medir diámetros exteriores, mientras que los comparadores de cuadrante, combinados con dispositivos de posicionamiento apropiados, permiten verificar la excentricidad en puntos específicos. Las máquinas de medición por coordenadas pueden utilizarse para verificar relaciones geométricas más complejas. La excentricidad, la excentricidad radial y la coaxialidad no son características idénticas, por lo que una sola medición no puede sustituir todas las comprobaciones de tolerancia requeridas. En la producción en serie, deben mantenerse registros de la inspección del primer artículo, del muestreo en proceso y de la inspección final, con puntos de medición, configuraciones de referencia y reglas de aceptación consistentes. Si el componente debe acoplarse con otras piezas, su estado de ensamblaje también debe evaluarse según los requisitos del plano. Esto ayuda a prevenir situaciones en las que las dimensiones individuales superan la inspección, pero el componente sigue presentando un rendimiento deficiente en el sistema ensamblado.
Cómo elegir un proveedor de mecanizado excéntrico CNC
Al adquirir componentes excéntricos de precisión, la capacidad de ingeniería de procesos del proveedor, su experiencia en el diseño de utillajes y el equipo de inspección disponible pueden influir directamente en los plazos del proyecto y la calidad del producto final. Los compradores deben proporcionar información técnica suficiente y aclarar las dimensiones críticas y los criterios de aceptación antes de solicitar un presupuesto.
- Proporcione planos de ingeniería completos: especifique el desplazamiento excéntrico, los diámetros críticos, las relaciones entre ejes, las tolerancias dimensionales y la rugosidad superficial. Incluya un modelo 3D cuando sea necesario.
- Especifique los materiales y las cantidades: Confirme el grado del material, las condiciones del tratamiento térmico, la cantidad de prototipos y el volumen de producción previsto para respaldar la planificación del proceso y la evaluación del tiempo de ciclo.
- Confirme los requisitos de fijación e inspección: Para geometrías excéntricas especiales, analice si se necesitan fijaciones específicas y cómo se medirán y aceptarán la excentricidad y la desviación.
- Compare los costos totales de las cotizaciones: considere los materiales, la programación y la configuración, la inversión en utillaje, el tiempo de mecanizado, la inspección y el posprocesamiento, en lugar de centrarse exclusivamente en el precio unitario.
- Evalúe la comunicación técnica: Elija un proveedor de mecanizado que pueda explicar las limitaciones del proceso, ofrecer recomendaciones de diseño para la fabricación y describir claramente sus procedimientos de control de calidad.
Al solicitar un presupuesto a proveedores de mecanizado CNC como TiRapid, envíe los planos de los componentes, los requisitos de material, las cantidades del pedido y los criterios de aceptación para que el equipo pueda evaluar las rutas de mecanizado viables y las condiciones del presupuesto. Confirmar con antelación los métodos de sujeción, la inspección dimensional crítica y los plazos de entrega puede reducir las revisiones de prototipos, mejorar la uniformidad del lote y garantizar que los componentes excéntricos personalizados cumplan con los requisitos de montaje y funcionamiento del equipo previsto.
















