
El acero aleado es un metal de resistencia media a alta, comúnmente utilizado en componentes automotrices, ejes, engranajes y equipos industriales pesados. Durante el torneado, suele presentar una resistencia al corte inestable, endurecimiento por deformación localizado y calor de corte concentrado. Estas características exigen una selección de herramientas más precisa. Si la herramienta no es la adecuada para el material, incluso con los parámetros de corte correctos, pueden producirse problemas como astillamiento, desviación dimensional, mala calidad superficial o vibraciones excesivas, lo que requiere una optimización adecuada.
Cómo seleccionar los materiales de las herramientas de corte para el torneado de acero aleado
El mecanizado de acero aleado exige mucho de los materiales de las herramientas de corte. La selección no solo depende de la dureza y la resistencia al desgaste, sino también de la estabilidad térmica, la resistencia al impacto y el control de la viruta durante el corte continuo o intermitente. En entornos de mecanizado reales, el acero aleado suele generar cargas de corte desiguales y fluctuaciones térmicas, lo que implica que la herramienta debe mantener un rendimiento estable tanto a altas temperaturas como bajo condiciones de tensión variable. Una estrategia adecuada de selección de materiales puede reducir significativamente el riesgo de fallo de la herramienta, mejorar la uniformidad de la superficie y prolongar los ciclos de mecanizado, convirtiéndose así en un pilar fundamental para una producción estable.
Técnicas de aplicación de herramientas de carburo
Las herramientas de carburo son la solución más utilizada en el torneado de acero aleado debido a sus propiedades mecánicas equilibradas y su rentabilidad. En la producción industrial, ofrecen un equilibrio estable entre dureza, tenacidad y resistencia térmica. Su rendimiento se vuelve especialmente fiable al combinarse con recubrimientos avanzados y parámetros de corte optimizados, lo que les permite realizar operaciones de desbaste y semiacabado en entornos de producción continua.
- Adecuado para corte continuo a velocidad media a alta con rendimiento estable.
- Soporta temperaturas de corte relativamente altas durante ciclos de mecanizado prolongados.
- Aplicable a acero templado, acero de carbono medio y acero de baja aleación.
- La alta rigidez reduce la deformación durante el corte.
- Los recubrimientos como TiAlN o AlCrN prolongan significativamente la vida útil de la herramienta.
- Adecuado para la producción en masa y procesos estandarizados.
- Abarca tanto las operaciones de desbaste como las de semiacabado.
- Produce una calidad superficial estable y uniforme.
Las herramientas de carburo son muy utilizadas debido a su rentabilidad y rendimiento estable, lo que las convierte en una solución fundamental para el torneado de acero aleado.
Escenarios de aplicación de la herramienta CBN
Las herramientas de CBN están diseñadas para condiciones de mecanizado extremas, especialmente en acero aleado endurecido con altos niveles de dureza. Mantienen su estabilidad estructural incluso a altas temperaturas de corte, donde las herramientas de carburo convencionales pueden fallar. En la fabricación de precisión, las herramientas de CBN se utilizan a menudo en operaciones de acabado donde la precisión dimensional y la integridad superficial son fundamentales. Su capacidad para mantener filos de corte afilados bajo un estrés térmico severo las hace esenciales en aplicaciones de mecanizado de alta gama donde la consistencia y la fiabilidad son más importantes que las consideraciones de costo.
- Adecuado para materiales con una dureza superior a HRC45.
- Excelente estabilidad térmica en condiciones de corte extremas.
- Reduce las operaciones de molienda y mejora la eficiencia.
- Alta consistencia superficial y baja variación
- Adecuado para la producción por lotes de alta consistencia.
- Larga vida útil de la herramienta para ciclos de mecanizado prolongados.
- Requiere alta rigidez y estabilidad de la máquina.
- Mayor coste pero fuertes ventajas en eficiencia.
Las herramientas de CBN se utilizan ampliamente en la fabricación de precisión de alto valor, donde la consistencia es fundamental.
Métodos de selección de herramientas recubiertas
Las herramientas recubiertas mejoran el rendimiento del material base al modificar el comportamiento de la fricción superficial y las características de resistencia térmica. En el mecanizado de acero aleado, los recubrimientos desempeñan un papel fundamental al reducir la adherencia, mejorar el flujo de viruta y prolongar la vida útil de la herramienta en condiciones de alta temperatura. La eficacia de un recubrimiento depende no solo del tipo de material, sino también de su espesor, fuerza de adhesión y compatibilidad con las condiciones de corte. Una selección adecuada del recubrimiento permite un rendimiento de mecanizado estable incluso con parámetros de corte agresivos.
- Recubrimiento de TiAlN adecuado para corte a alta temperatura y alta velocidad.
- Recubrimiento DLC adecuado para acabados de baja fricción
- Los recubrimientos multicapa mejoran la resistencia al desgaste.
- Reduce la formación de bordes acumulados.
- Mejora el rendimiento de la evacuación de virutas.
- Aplicable a diferentes niveles de dureza del acero aleado.
- Prolonga la vida útil de la herramienta entre un 30 % y un 80 %.
- La integridad del recubrimiento afecta directamente a la estabilidad del mecanizado.
Las herramientas recubiertas se han convertido en un elemento esencial en el mecanizado de precisión moderno.
Ajuste de parámetros de geometría de la herramienta
La geometría de la herramienta desempeña un papel decisivo en el torneado de aceros aleados. Influye en la distribución de la fuerza de corte, la formación y evacuación de la viruta, y la calidad final de la superficie. Un diseño geométrico inadecuado puede provocar fácilmente vibraciones, fuerzas de corte inestables y sobrecarga localizada de la herramienta.
Ajuste del ángulo de inclinación y del ángulo de holgura
Los ángulos de ataque y de desprendimiento determinan cómo se elimina el material e influyen directamente en la fricción y las fuerzas de corte. En el mecanizado de acero aleado, es fundamental mantener un equilibrio entre el filo y la resistencia. Un filo excesivo puede provocar astillamiento, mientras que ángulos demasiado pequeños aumentan la fricción y el calor.
- Aumentar el ángulo de ataque reduce la resistencia al corte.
- Un ángulo de holgura pequeño aumenta la fricción y la generación de calor.
- Los materiales duros requieren ángulos de ataque más bajos para una mayor resistencia del borde.
- Las operaciones de acabado pueden utilizar bordes más afilados para una mejor calidad de la superficie.
- La geometría debe equilibrar el flujo de virutas y la distribución del calor.
- Ajustar en función de la dureza del material.
- Evite ángulos excesivos que debiliten el filo.
- Mantener el equilibrio entre estabilidad y disipación de calor.
Una geometría adecuada reduce las vibraciones y mejora la estabilidad dimensional.
Selección del radio de la nariz
El radio de la punta influye notablemente en la rugosidad de la superficie y en la distribución de la fuerza de corte. Determina las condiciones de contacto entre la herramienta y la pieza de trabajo.
- Un radio amplio mejora el acabado superficial y la continuidad.
- Un radio pequeño es adecuado para geometrías complejas.
- Un radio excesivo puede aumentar la vibración.
- El acabado requiere un equilibrio entre estabilidad y suavidad.
- Seleccionar en función de la rigidez de la máquina.
- Garantiza una distribución uniforme de la fuerza de corte.
- Evita el desgaste prematuro de la herramienta
- Mejora la continuidad de la trayectoria de mecanizado.
Una selección adecuada mejora la calidad de la textura de la superficie y la estabilidad dimensional.
Optimización de la estructura del rompechips
La evacuación de virutas afecta directamente a la estabilidad del mecanizado y a la vida útil de la herramienta. Un control deficiente de las virutas puede provocar enredos o cortes secundarios.
- Los rompevirutas controlan la formación de virutas largas.
- Evitar que las virutas se enrollen alrededor de la herramienta o la pieza de trabajo.
- Mejorar la eficiencia de disipación de calor.
- Optimizar las rutas de flujo de los chips
- Mejora la evacuación asistida por refrigerante.
- Diseños diferentes para desbaste y acabado.
- Reduzca los daños secundarios por corte
- Mantenga una zona de corte limpia.
El control optimizado de las virutas mejora la continuidad y la vida útil de la herramienta.
Control del desgaste de las herramientas en el mecanizado de aceros aleados
El acero aleado genera altas temperaturas de corte, lo que provoca un desgaste de la herramienta relativamente rápido y complejo. Sin una supervisión adecuada, la precisión y la consistencia del mecanizado se verán afectadas.
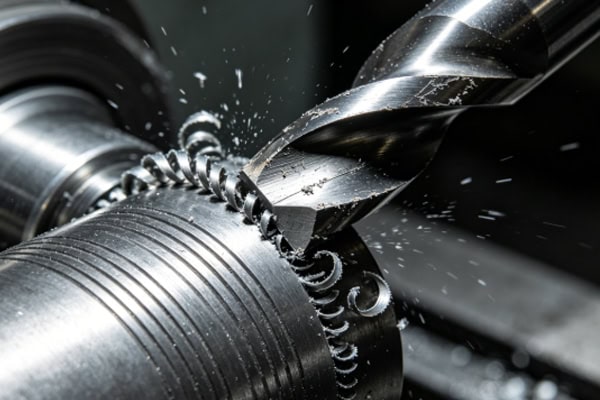
Tipos comunes de desgaste de herramientas
El desgaste de las herramientas en el mecanizado de acero aleado es muy variable y suele progresar a través de múltiples etapas, incluyendo la abrasión inicial, el desgaste constante y las fases de fallo acelerado. Comprender estas etapas es fundamental para mantener la estabilidad del proceso y evitar averías repentinas que puedan afectar la calidad de la producción.
- El desgaste del flanco provoca desviación dimensional
- El desgaste del cráter aumenta la resistencia al corte.
- El astillado daña la calidad de la superficie.
- El borde acumulado afecta al acabado de la superficie.
- Las grietas térmicas pueden provocar fallos repentinos.
- El desgaste desigual aumenta la vibración.
- La oxidación reduce la vida útil de la herramienta.
- El desgaste a largo plazo altera la dinámica de corte.
La detección temprana previene la pérdida de calidad.
Técnicas para prolongar la vida útil de las herramientas
La vida útil de la herramienta se ve influenciada por una combinación de condiciones de corte, carga térmica y tensión mecánica. Una optimización adecuada puede prolongar significativamente su vida útil manteniendo una calidad de mecanizado estable.
- Optimizar los parámetros de corte para reducir la carga de impacto.
- Mejorar la eficiencia de refrigeración
- Evite el mecanizado con sobrecarga.
- Mantener condiciones de corte estables
- Ajustar parámetros en función de la dureza.
- Estandarizar los ciclos de reemplazo de herramientas.
- Controlar el entorno de mecanizado
- Utilice sistemas de recubrimiento adecuados
Una gestión adecuada mejora la estabilidad de la producción.
Monitoreo y mantenimiento de herramientas
La monitorización continua garantiza la estabilidad del mecanizado y reduce los fallos inesperados de las herramientas. En los entornos CNC modernos, el seguimiento del estado de las herramientas se ha convertido en una parte esencial de los sistemas de fabricación inteligentes.
- Detectar cambios en el sonido de corte
- Inspeccione el desgaste de las herramientas con regularidad.
- Seguimiento de las tendencias de desviación dimensional
- Utilice sistemas de monitoreo en línea.
- Mantenga una sujeción estable de la herramienta.
- Prevenir vibraciones inducidas por holgura
- Establecer programas de mantenimiento
- Evite condiciones de corte anormales
Un sistema estructurado mejora la estabilidad y la consistencia.
Parámetros de corte y adaptación del sistema de refrigeración
Los parámetros de corte y los sistemas de refrigeración determinan conjuntamente la temperatura, la fuerza de corte y el comportamiento de evacuación de virutas. Una mala combinación conlleva una menor vida útil de la herramienta e inestabilidad dimensional.
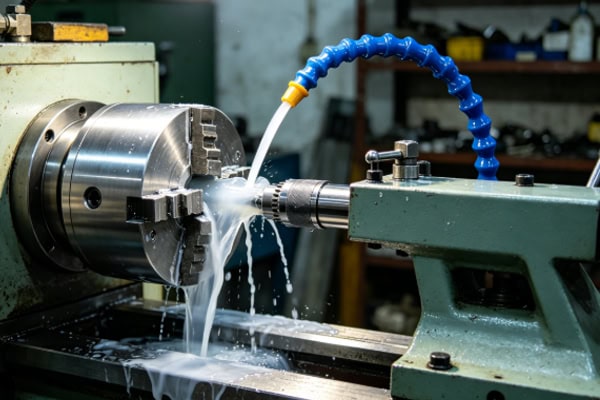
Ajuste de velocidad de corte y avance
Los parámetros de corte deben ajustarse dinámicamente en función del material y del estado de la herramienta.
- Reduzca la velocidad de corte para materiales duros.
- Menor alimentación para operaciones de acabado
- Aumentar la profundidad de corte para el desbaste
- Mantener una carga de corte estable
- Evite cambios repentinos en los parámetros.
- Ajustar en función del desgaste de la herramienta
- Garantizar el mecanizado continuo
- Equilibrio entre eficiencia y vida útil de la herramienta
Una velocidad de corte y un avance estables y correctamente equilibrados ayudan a mantener una formación de viruta uniforme y a reducir las fluctuaciones inesperadas de la fuerza de corte durante el mecanizado de acero aleado, lo que garantiza una estabilidad dimensional a largo plazo y un mejor rendimiento de la herramienta.
Técnicas de uso de refrigerantes
El refrigerante afecta tanto al rendimiento de la refrigeración como al de la lubricación.
- El refrigerante a alta presión mejora la eliminación de calor.
- Se requiere un posicionamiento adecuado de la boquilla.
- El cambio regular del refrigerante previene la contaminación.
- Selección del refrigerante adecuado en función del material.
- Control de presión estable
- Mejora la lubricación y la evacuación de virutas.
- Reduce los daños térmicos de la herramienta.
- Previene el sobrecalentamiento localizado
Un sistema de refrigeración bien optimizado garantiza un control térmico estable y una evacuación eficiente de las virutas, lo que contribuye directamente a una mayor vida útil de la herramienta y a una precisión de mecanizado más fiable en condiciones de producción continua.
Control de vibraciones y deformaciones térmicas
Las vibraciones y la deformación térmica afectan considerablemente a la precisión del mecanizado.
- Mejorar la rigidez de la máquina
- Reduzca el voladizo de la pieza de trabajo.
- Evite las zonas de velocidad de resonancia.
- Controlar la acumulación de calor
- Mantener la estabilidad del accesorio
- Optimizar el ritmo de mecanizado
- Reducir las fluctuaciones de fuerza
- Minimizar la distorsión térmica
La supresión eficaz de las vibraciones, combinada con un comportamiento térmico controlado, garantiza unas condiciones de corte estables, reduce la ondulación de la superficie y mejora significativamente la consistencia dimensional en las operaciones de torneado de precisión de acero aleado.
















