
Al mecanizar piezas de plástico con CNC, el chaflán es un proceso de acabado común que se utiliza principalmente para eliminar bordes afilados, mejorar la apariencia general de los productos y reducir el riesgo de arañazos durante el montaje. Los materiales plásticos son significativamente diferentes de los materiales metálicos. Generalmente tienen menor dureza y menor conductividad térmica, lo que los hace más sensibles al calor de corte, al desgaste de la herramienta y a los cambios en los parámetros de corte durante el mecanizado. Por lo tanto, el chaflán de plástico requiere herramientas, métodos de mecanizado y condiciones de corte adecuados. En el mecanizado CNC de plástico, las dimensiones y los ángulos del chaflán deben determinarse según la aplicación de la pieza, las características del material y los requisitos dimensionales. Los plásticos que se mecanizan comúnmente con CNC incluyen ABS, POM, PEEK, PVC, PC, acrílico y otros materiales. Los diferentes plásticos muestran comportamientos distintos durante el chaflán. Algunos plásticos blandos son propensos a la adherencia de la herramienta y a la formación de rebabas, mientras que algunos plásticos de ingeniería de alto rendimiento tienen mayor resistencia, pero pueden generar tensiones internas durante el mecanizado. Por lo tanto, un control adecuado del proceso de mecanizado puede hacer que los resultados del chaflán sean más consistentes y mejorar la calidad general de las piezas de plástico.
Métodos comunes para el biselado de plásticos mediante CNC
Mecanizado CNC con fresas de chaflán
Durante el fresado CNC, el uso de una fresa de chaflán específica es uno de los métodos más comunes. Estas fresas suelen tener ángulos fijos y permiten mecanizar superficies inclinadas según los requisitos del plano, como ángulos de 45° o 60°. Este método es adecuado para la producción en serie de piezas de plástico y permite mantener una buena consistencia dimensional. Durante el mecanizado, la velocidad del husillo y la velocidad de avance deben ajustarse según el material plástico para evitar que la fricción a alta velocidad provoque la fusión del material o la deformación de los bordes. El mecanizado de plástico generalmente requiere herramientas de corte afiladas y una eficaz evacuación de virutas para reducir el aumento de temperatura en la zona de mecanizado.
Uso de fresas para el procesamiento de bordes
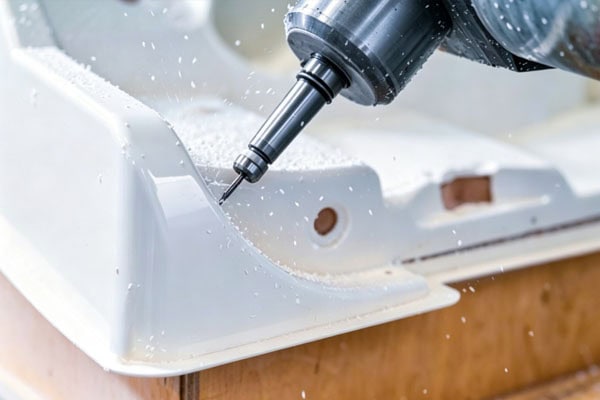
Algunas piezas de plástico presentan estructuras complejas, bordes irregulares o chaflanes ubicados cerca de orificios, ranuras o escalones, lo que hace que las fresas de chaflán estándar no sean adecuadas. En estos casos, se pueden utilizar fresas de menor diámetro con filos afilados para el acabado de los bordes, y se pueden programar trayectorias de herramienta apropiadas según el perfil de la pieza. Durante el mecanizado, se debe controlar la profundidad de corte y la velocidad de avance para evitar que una fuerza excesiva de la herramienta provoque astillamiento, rebabas o deformación plástica en los bordes, garantizando así dimensiones de chaflán precisas y una buena calidad superficial.
Este método es adecuado para:
- Procesamiento de bordes de piezas de plástico con superficies curvas complejas.
- Biselado cerca de pequeños agujeros y ranuras
- Piezas de precisión que requieren anchos de chaflán controlados.
Durante el fresado, es fundamental considerar cuidadosamente el filo de la herramienta. Una herramienta desgastada aumenta la resistencia al corte y puede provocar rebabas, filamentos o problemas de superficie rugosa en las piezas de plástico. Para plásticos de ingeniería como el POM y el PEEK, se suelen recomendar herramientas de carburo resistentes al desgaste para garantizar la estabilidad del mecanizado.
Precauciones para el biselado de plástico mediante CNC
Selección del tipo de herramienta adecuado
Los materiales plásticos se ven fácilmente afectados por el calor durante el mecanizado, por lo que la selección de la herramienta es fundamental. Las herramientas estándar para el mecanizado de metales pueden no ofrecer resultados óptimos, por lo que se deben seleccionar las herramientas adecuadas según las características del material. El filo de corte debe mantenerse afilado para reducir la resistencia al corte y el calor de fricción, evitando problemas como la fusión, el atascamiento de la herramienta, la deformación o el blanqueamiento de los bordes del plástico. Asimismo, el material de la herramienta, el número de filos y la geometría deben seleccionarse en función de la dureza, la tenacidad, la resistencia al calor y la estructura de la pieza. Para plásticos comunes como el ABS y el PVC, se pueden utilizar herramientas afiladas de un solo filo o de doble filo. Para plásticos de ingeniería como el POM y el PEEK, se recomiendan herramientas de carburo resistentes al desgaste para mejorar la estabilidad del mecanizado y la vida útil de la herramienta.
Las opciones más comunes incluyen:
Herramientas de una sola ranura: Proporcionan un mayor espacio para la eliminación de virutas y son adecuadas para plásticos como el acrílico y el PVC;
Herramientas de carburo: Adecuadas para plásticos de ingeniería de alta resistencia y que mejoran la vida útil del mecanizado;
Herramientas de alto filo: Reducen la resistencia al corte y minimizan los daños en los bordes de plástico.
Cuanto más afilado esté el filo, más se asemejará el proceso de corte a un simple roce, lo que ayuda a reducir el calor generado por la fricción y evita que el plástico se derrita o se deforme.
Control de los parámetros de mecanizado
Durante el biselado de plástico mediante CNC, la velocidad del husillo, la velocidad de avance y la profundidad de corte influyen en el resultado final. Si la velocidad de avance es demasiado baja, la herramienta puede permanecer en contacto con el material durante demasiado tiempo, lo que provoca un aumento de la temperatura en la zona de mecanizado. Si la velocidad de avance es demasiado alta, pueden producirse astillamientos en los bordes o dimensiones de bisel inestables. Por lo tanto, los parámetros de mecanizado deben ajustarse según el tipo de plástico, el espesor de la pieza y el tamaño de la herramienta. Para piezas con requisitos dimensionales elevados, se suelen utilizar varias etapas de mecanizado, incluyendo un desbaste seguido de un acabado, para mejorar la calidad de la superficie del bisel.
Prestar atención a la deformación plástica
En comparación con los metales, los plásticos son más susceptibles a la presión externa y a los cambios de temperatura. Durante el mecanizado CNC, se debe prestar especial atención a la selección de la fijación y a la fuerza de sujeción. Una fuerza de sujeción excesiva puede provocar una ligera compresión, flexión o deformación localizada de la pieza, lo que resulta en desviaciones entre las dimensiones del chaflán y los requisitos de diseño. Este problema es especialmente notorio en piezas de paredes delgadas, componentes alargados y plásticos flexibles. Por lo tanto, antes del mecanizado, se deben seleccionar posiciones de soporte adecuadas según la estructura de la pieza para evitar el corte sin soporte. También se debe realizar una prueba de sujeción para confirmar que la pieza no sufre una deformación significativa. Cuando sea necesario, se pueden utilizar mordazas blandas, fijaciones por vacío o soportes auxiliares para mejorar la estabilidad del mecanizado.
Durante el mecanizado, es necesario:
- Utilice fijaciones adecuadas para asegurar la pieza.
- Evite una sujeción excesiva que pueda comprimir el material.
- Confirme que el estado del material es estable antes del mecanizado.
En el caso de plásticos que absorben la humedad, como el nailon, también debe tenerse en cuenta la influencia de los cambios en el contenido de humedad sobre la estabilidad dimensional.
Eliminación adecuada de rebabas
Tras el biselado del plástico, pueden quedar pequeñas rebabas en los bordes, especialmente si la herramienta está desgastada, el filo no está lo suficientemente afilado o los parámetros de mecanizado no están configurados correctamente. Estas rebabas no solo afectan la apariencia de la pieza, sino que también pueden causar arañazos durante el montaje, el uso o el transporte, e influir en la precisión del ajuste entre los componentes. Por lo tanto, los bordes biselados deben inspeccionarse después del mecanizado. Si es necesario, se puede realizar un mecanizado de acabado, un pulido manual ligero o utilizar herramientas de desbarbado especializadas para garantizar bordes lisos y uniformes que cumplan con los requisitos de calidad y montaje del producto.
Los métodos de tratamiento comunes incluyen:
- Utilizar trayectorias de herramientas de acabado para reducir la formación de rebabas.
- Realizar un pulido manual ligero
- Utilizar herramientas de desbarbado específicas para el tratamiento de bordes.
Un diseño adecuado de las dimensiones del chaflán también puede reducir el tiempo de procesamiento manual adicional y mejorar la eficiencia del mecanizado.
¿Cuáles son las diferencias en el biselado de distintos materiales plásticos?
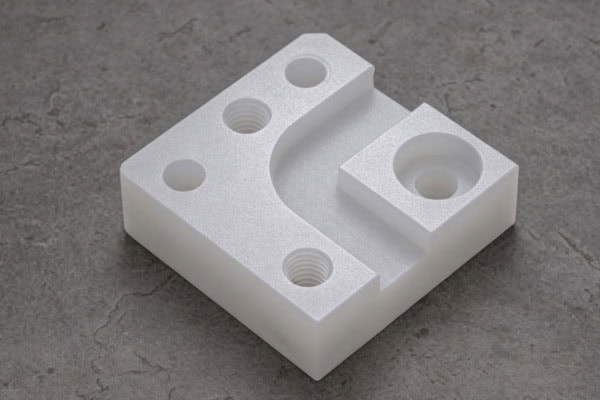
Al mecanizar plásticos con CNC, los distintos materiales presentan diferente dureza, tenacidad y resistencia al calor, por lo que es necesario ajustar los métodos de biselado en consecuencia. Por ejemplo, el plástico ABS tiene buena maquinabilidad y suele producir bordes relativamente lisos durante el biselado. El POM tiene una excelente estabilidad dimensional y es adecuado para componentes estructurales de precisión. El PEEK es un plástico de ingeniería de alto rendimiento con alta resistencia y resistencia a la temperatura, pero se debe prestar mayor atención al estado de la herramienta y al calor de corte durante el mecanizado. En el caso de los materiales acrílicos transparentes, el biselado debe mantener tanto la precisión dimensional como la apariencia visual. Si la herramienta no está lo suficientemente afilada o la temperatura de mecanizado es demasiado alta, puede producirse un blanqueamiento de los bordes y afectar la apariencia del producto. Por lo tanto, antes de biselar el plástico, se debe identificar claramente el tipo de material y ajustar los métodos de mecanizado según las propiedades del material, en lugar de aplicar directamente los parámetros de mecanizado de metales.
Preguntas frecuentes
¿Por qué aparecen rebabas después del biselado de plástico mediante CNC?
Las principales causas suelen estar relacionadas con el filo de la herramienta, los parámetros de mecanizado y las características del material. Cuando la capacidad de corte de la herramienta disminuye, el plástico no se corta con eficacia y, en su lugar, se comprime o se estira, lo que provoca la formación de rebabas. Las soluciones incluyen sustituir la herramienta por una más afilada, optimizar la velocidad de avance y añadir operaciones de acabado.
¿Por qué las piezas de plástico se decoloran o se vuelven blancas después del biselado?
Los materiales plásticos tienen baja conductividad térmica, por lo que el calor generado durante el mecanizado no se disipa fácilmente. Si la herramienta permanece demasiado tiempo en una misma zona o las condiciones de corte no son las adecuadas, los aumentos de temperatura localizados pueden alterar la superficie del material. Las mejoras incluyen optimizar la evacuación de virutas, reducir la fricción de la herramienta y utilizar herramientas diseñadas específicamente para el mecanizado de plásticos.
¿Por qué las dimensiones del chaflán son inexactas?
Las desviaciones en las dimensiones del chaflán pueden deberse al desgaste de la herramienta, a una sujeción inestable, a la deformación del material o a parámetros de mecanizado inadecuados. Para piezas de plástico de precisión, se deben confirmar las dimensiones de la herramienta antes del mecanizado y ajustar los parámetros mediante pruebas de mecanizado.
Conclusión
El biselado de plástico mediante CNC requiere ajustes en función de las características del material, la selección de la herramienta y los parámetros de mecanizado. En comparación con el mecanizado de metales, los plásticos son más sensibles al calor y la presión, por lo que se debe prestar especial atención al afilado de la herramienta, el rendimiento de la evacuación de virutas y la fijación de la pieza durante el proceso. Un biselado adecuado puede mejorar la calidad de los bordes de las piezas de plástico, facilitar el montaje y reducir los posibles problemas de seguridad durante su uso. En la producción real, se deben seleccionar los métodos de mecanizado correspondientes para diferentes materiales plásticos como ABS, POM, PEEK y PVC, mientras que un control de proceso adecuado garantiza dimensiones de biselado precisas y una buena calidad de la superficie. Para el mecanizado de precisión de piezas de plástico, el biselado no es simplemente un proceso de tratamiento de bordes, sino también un paso de mecanizado importante que afecta a la calidad del producto. Mediante procedimientos de mecanizado CNC estandarizados, las piezas de plástico pueden lograr resultados estables, limpios y listos para su aplicación.
















