
Las juntas de plástico se utilizan ampliamente en aplicaciones de sellado, posicionamiento, amortiguación y aislamiento, y son componentes comunes en equipos mecánicos, conexiones de tuberías y ensamblajes electrónicos. En comparación con las juntas metálicas tradicionales, las juntas de plástico son ligeras, resistentes a la corrosión y ofrecen un buen aislamiento eléctrico. Asimismo, se pueden seleccionar diferentes materiales para el mecanizado según el medio de contacto, la temperatura de trabajo y el entorno de servicio. En el proceso de mecanizado CNC, las juntas de plástico presentan una estructura simple, pero requieren un control dimensional relativamente estricto. Estas piezas se caracterizan típicamente por paredes delgadas, dimensiones de diámetro claramente definidas y requisitos de planitud rigurosos. Especialmente en aplicaciones de ensamblaje y sellado de precisión, las desviaciones en el espesor, el diámetro interior y exterior, y la planitud afectan el rendimiento final. Debido a que los materiales plásticos difieren notablemente de los metales, se ven fácilmente afectados por la fuerza de corte, la fuerza de sujeción, las variaciones de temperatura y las tensiones internas del material durante el mecanizado, lo que puede provocar problemas como cambios dimensionales, deformaciones o espesores irregulares después del procesamiento. Por lo tanto, controlar adecuadamente la selección del material, el método de sujeción, los parámetros de mecanizado y el proceso de inspección es una condición importante para garantizar la precisión del mecanizado de las juntas de plástico.
Dificultades en el control dimensional del mecanizado CNC de juntas de plástico
La desviación dimensional en las juntas de plástico no se debe exclusivamente a una precisión insuficiente de la máquina; está más relacionada con las características del material y la deformación durante el mecanizado. Debido a que las juntas son delgadas y tienen una rigidez relativamente limitada, son más susceptibles a las fuerzas externas durante el procesamiento.
Deformación elástica causada por la fuerza de corte: La junta de plástico es delgada y, al entrar la herramienta en contacto con el material, genera cierta presión que provoca una ligera flexión o desplazamiento de la pieza. Una vez que la herramienta abandona la zona de mecanizado, el material recupera su forma original, lo que resulta en una diferencia entre la dimensión mecanizada real y la dimensión programada.
Cambio dimensional causado por la presión de sujeción: La pieza debe sujetarse durante el mecanizado. Si la fuerza de sujeción es excesiva, la junta puede comprimirse y deformarse prematuramente. Tras el mecanizado, se libera la sujeción y la pieza vuelve a su estado original, por lo que la dimensión final medida puede diferir de la medida durante el mecanizado.
Liberación de tensiones internas del material: Las láminas de plástico pueden contener tensiones residuales internas derivadas del proceso de producción. Al eliminar parte del material mediante mecanizado CNC, estas tensiones internas se redistribuyen, lo que puede provocar fácilmente que la pieza se deforme, se doble o pierda planitud.
Efecto de la temperatura de mecanizado en las dimensiones: El coeficiente de dilatación térmica de los materiales plásticos suele ser mayor que el de los metales. El calor generado durante el corte provoca una dilatación localizada de la pieza. Tras el mecanizado y el enfriamiento, las dimensiones pueden reducirse, por lo que tanto la temperatura de mecanizado como el entorno de inspección influyen en el resultado final.
Estos factores suelen coexistir. Por lo tanto, el control dimensional de las juntas de plástico no puede basarse únicamente en la mejora de la precisión de los equipos; también requiere un ajuste integral en función de las propiedades del material, los procesos de mecanizado y los métodos de inspección.
Influencia de la selección de materiales en la estabilidad dimensional
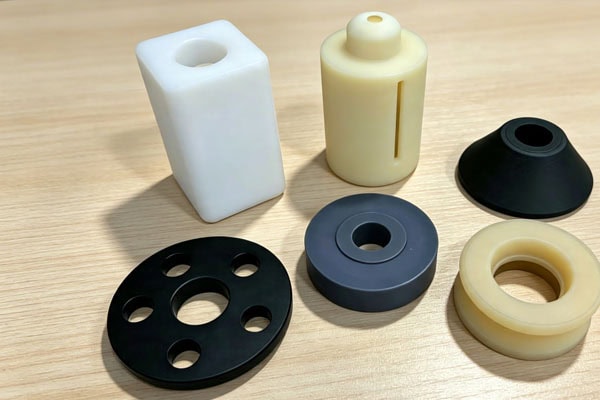
El material utilizado para una junta de plástico influye directamente en su estabilidad dimensional tras el mecanizado. Los distintos plásticos presentan diferencias notables en la dilatación térmica, la absorción de agua, la dureza y la deformación dimensional bajo cargas prolongadas. Estas diferencias se reflejan no solo en la deformación inmediata durante el mecanizado, sino también en la capacidad de la pieza para mantener sus dimensiones a largo plazo en el entorno de servicio real. Por lo tanto, antes de mecanizar juntas de plástico mediante CNC, es necesario comprender a fondo las propiedades físicas y la adaptabilidad ambiental del material, y realizar una selección adecuada en función de la aplicación específica, para reducir el riesgo de desviaciones dimensionales desde el origen.
PTFE (politetrafluoroetileno): El PTFE ofrece una excelente resistencia a la corrosión y a altas temperaturas, lo que lo hace adecuado para entornos de sellado con agentes químicos. Sin embargo, debido a su relativa blandura, es propenso a la deformación plástica y al fluencia, y sus dimensiones tienden a variar bajo cargas prolongadas, por lo que controlar el espesor resulta relativamente difícil.
POM (polioximetileno): El POM ofrece buena rigidez y estabilidad dimensional, baja absorción de agua y buena calidad superficial tras el mecanizado. Es adecuado para la fabricación de juntas de posicionamiento, juntas de amortiguación y piezas de plástico con requisitos de precisión relativamente altos.
Nylon (PA): El nylon posee buenas propiedades mecánicas, pero una absorción de humedad relativamente pronunciada. El material cambia de dimensión tras absorber agua, por lo que es necesario considerar un tratamiento de secado antes de mecanizar juntas de precisión, y evaluar la estabilidad dimensional en función del entorno de servicio real.
PEEK (polieteretercetona): El PEEK posee alta resistencia a la temperatura y buena retención dimensional, con un coeficiente de expansión térmica relativamente bajo, lo que lo hace adecuado para el mecanizado de juntas en entornos de alta temperatura y alta precisión. Sin embargo, debido a su mayor costo, se suele utilizar en aplicaciones con mayores exigencias de rendimiento.
En general, cuanto menor sea la dureza del material, más fácilmente se verán afectadas las dimensiones de la junta mecanizada. Al seleccionar un material, es necesario realizar una evaluación exhaustiva basada en los requisitos de tolerancia de la pieza, la temperatura de servicio y las condiciones de carga.
Influencia del método de sujeción en la deformación del mecanizado
Debido a la baja rigidez y la marcada deformación elástica de los materiales plásticos, las juntas con estructuras de paredes o láminas delgadas son extremadamente sensibles a las fuerzas externas durante el mecanizado. Si el método de fijación no está diseñado correctamente, puede producirse una deformación localizada bajo el efecto combinado de la fuerza de corte, la fuerza de sujeción y la vibración, incluso con equipos CNC de alta precisión, lo que genera problemas como desviación dimensional, espesor irregular o menor planitud tras el mecanizado. En particular, en aplicaciones que requieren un sellado preciso o tolerancias de ajuste elevadas, esta pequeña deformación inducida por la sujeción suele amplificarse, afectando en última instancia al rendimiento del montaje y al comportamiento en servicio. Por lo tanto, en el mecanizado de juntas de plástico, el sistema de sujeción no es simplemente un medio para sujetar la pieza, sino un factor importante de control del proceso que determina directamente la consistencia dimensional y la calidad del mecanizado.
Utilice un método de soporte uniforme: para juntas delgadas, se pueden utilizar preferentemente fijaciones de vacío, de modo que la presión de sujeción se distribuya uniformemente sobre la superficie de la pieza, reduciendo la deformación causada por la fuerza localizada.
Reducir el efecto de la sujeción mecánica: Para juntas relativamente delgadas, se pueden utilizar métodos de fijación auxiliares para disminuir la presión de sujeción, evitando el efecto de recuperación elástica que se produce después del mecanizado cuando el dispositivo de fijación comprime directamente el material.
Controlar la fuerza de sujeción: Cuando sea necesario utilizar fijaciones mecánicas, la posición y la fuerza de sujeción deben ajustarse de forma razonable para evitar que la pieza de trabajo se deforme notablemente antes de que comience el mecanizado.
Verifique el estado del material con antelación: Es necesario confirmar la planitud de la lámina antes del mecanizado. Si la materia prima presenta una deformación notable, se debe procesar primero la cara de referencia antes de mecanizarla a la medida final.
Un método de sujeción adecuado puede reducir el riesgo de deformación durante el mecanizado y hacer que la inspección dimensional posterior sea más precisa.
Métodos de control de parámetros en el mecanizado CNC
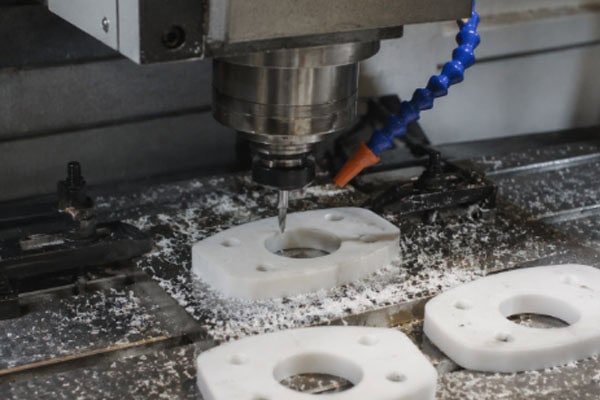
La selección de herramientas, los parámetros de corte y la secuencia de mecanizado influyen directamente en la precisión dimensional de las juntas de plástico. Los distintos tipos de herramientas generan fuerzas de corte, evacuación de virutas y distribución de calor muy diferentes al mecanizar materiales plásticos, por lo que la elección de la herramienta debe basarse en las características del material. Por ejemplo, se prefieren herramientas de una sola ranura, afiladas y de bordes lisos, o herramientas específicas para el mecanizado de plásticos, con el fin de reducir la deformación por compresión y la fusión del material. Asimismo, los parámetros de corte, como la velocidad del husillo, la velocidad de avance y la profundidad de corte, son cruciales. Si estos parámetros se ajustan incorrectamente, pueden producirse fácilmente aumentos excesivos de temperatura localizados o fuerzas de corte excesivas, afectando así la uniformidad del espesor y la planitud de la superficie de la junta. Además, la secuencia de mecanizado debe incluir, por lo general, un desbaste previo al acabado, con una tolerancia distribuida adecuadamente para que el material libere tensiones durante la eliminación gradual, reduciendo así el riesgo general de deformación. Mediante la optimización integral de la selección de herramientas, los parámetros de corte y la secuencia de mecanizado, se puede reducir eficazmente la acumulación de calor y la fuerza de corte desigual generada durante el mecanizado, mejorando significativamente la estabilidad dimensional y la precisión de mecanizado de las juntas de plástico.
Selección de herramientas: Para el mecanizado de plásticos, se recomienda utilizar herramientas afiladas de una sola ranura o fresas espirales de doble ranura, manteniendo los filos de corte en buen estado para reducir la resistencia al corte y la deformación por compresión del material.
Separar el desbaste del acabado: No se recomienda terminar la pieza a sus dimensiones finales en una sola operación. El desbaste elimina principalmente el margen de tolerancia, mientras que el acabado conserva un pequeño margen para correcciones, lo que ayuda a mejorar la consistencia dimensional.
Controlar los parámetros de corte: La velocidad del husillo y la velocidad de avance deben ajustarse según las características del material, para evitar un aumento excesivo de la temperatura causado por la fricción prolongada y la consiguiente deformación térmica del material.
Retire las virutas con prontitud: Es necesario mantener una buena evacuación de las virutas durante el mecanizado para evitar que estas rocen repetidamente la superficie mecanizada y afecten a las dimensiones y a la calidad de la superficie.
Mediante un control adecuado de los parámetros de mecanizado, se pueden reducir los factores inestables que afectan a los materiales plásticos durante el proceso.
Métodos de control de espesor y planitud
El espesor y la planitud son los indicadores dimensionales más importantes en el mecanizado de juntas de plástico. Dado que las juntas suelen ser delgadas, estos dos parámetros son también los puntos donde es más probable que se produzcan desviaciones. El espesor se suele mecanizar mediante fresado frontal; se recomienda utilizar varias pasadas en lugar de eliminar una gran cantidad de material en una sola pasada. En la etapa de acabado, se debe mantener un margen adecuado y obtener dimensiones estables mediante un corte ligero. Para juntas que requieren mecanizado por ambas caras, primero se debe mecanizar una cara como referencia y luego la otra cara a la medida final. Al mecanizar juntas relativamente delgadas, es necesario reducir la profundidad de corte por pasada para disminuir el efecto elástico de la fuerza de la herramienta sobre el material. Al mismo tiempo, ajustar correctamente la secuencia de mecanizado también puede reducir la deformación causada por la liberación de la tensión del material. El control de la planitud depende no solo del proceso de mecanizado, sino también del estado interno del material. Algunas láminas de plástico aún se deforman lentamente después del mecanizado, por lo que la pieza requiere un período de estabilización antes de la inspección final. Al inspeccionar la planitud, no se debe medir un solo punto; se debe utilizar un método de inspección multipunto para evaluar de forma integral el estado general de la pieza.
Estabilización posterior al mecanizado e inspección dimensional
Tras el mecanizado de las juntas de plástico, no se recomienda confirmar las dimensiones finales de inmediato. Debido a que durante el mecanizado CNC se genera cierto calor por fricción entre la herramienta y el material, y a que el plástico tiene una baja conductividad térmica, este calor suele permanecer en el interior de la pieza durante un breve periodo, provocando una dilatación térmica localizada. Asimismo, tras la eliminación de material durante el mecanizado, la tensión residual presente en la lámina se redistribuye y se libera gradualmente, por lo que la pieza puede sufrir una ligera deformación o recuperación elástica minutos o incluso horas después de finalizar el mecanizado. Por lo tanto, si la inspección dimensional se realiza inmediatamente después del mecanizado, los datos medidos a menudo no reflejan con precisión las dimensiones finales de la pieza en estado estable, lo que puede dar lugar a errores de cálculo o a una evaluación distorsionada de la desviación del lote. Generalmente, se recomienda dejar reposar la pieza durante un tiempo después del mecanizado para que su temperatura se estabilice y se complete el proceso de liberación de tensiones, antes de confirmar las dimensiones finales, garantizando así la precisión y la consistencia de los resultados de la inspección.
- Deje reposar la pieza adecuadamente después del mecanizado para que el estado interno del material se estabilice gradualmente, antes de la inspección final.
- Mantenga estable la temperatura del entorno de inspección para evitar errores de medición causados por variaciones de temperatura.
- La inspección del espesor se puede realizar con un micrómetro en múltiples posiciones para garantizar que las dimensiones sean uniformes en diferentes áreas.
- El diámetro interior, el diámetro exterior y otras dimensiones se pueden inspeccionar utilizando equipos como un proyector de perfiles o una máquina de medición por visión artificial.
- En la producción por lotes, el primer artículo debe inspeccionarse completamente, y los lotes subsiguientes deben muestrearse por lote, para que los problemas de variación dimensional puedan identificarse a tiempo.
Mediante un tratamiento de estabilización y una inspección estandarizada, se puede mejorar eficazmente la uniformidad del mecanizado por lotes de juntas de plástico.
Preguntas frecuentes
¿Por qué el grosor de una junta de plástico difiere del que se muestra en el dibujo después del mecanizado?
Las causas comunes incluyen la deformación por sujeción, el efecto de la fuerza de corte y la liberación de tensiones internas del material. Las juntas de plástico delgadas son propensas a sufrir cambios elásticos durante el mecanizado, y sus dimensiones se recuperan una vez liberada la sujeción. Al mismo tiempo, la redistribución de las tensiones internas del material también puede provocar cambios en el espesor y la planitud. Los métodos de mejora generalmente incluyen reducir la presión de sujeción, optimizar la secuencia de mecanizado y prolongar el tiempo de estabilización posterior al mecanizado.
¿Es posible lograr una tolerancia de ±0.02 mm mediante el mecanizado CNC de juntas de plástico?
Para plásticos de ingeniería con buena estabilidad dimensional, como el POM y el PEEK, algunas dimensiones pueden alcanzar una precisión cercana a ±0.02 mm cuando el equipo está en buen estado y el proceso de mecanizado es adecuado. Sin embargo, para materiales blandos como el PTFE y para juntas relativamente delgadas, lograr esta tolerancia en el sentido del espesor resulta más difícil. La precisión de mecanizado específica debe evaluarse en función del material, el espesor y la estructura.
¿Por qué es más difícil controlar las dimensiones de las juntas de PTFE?
El PTFE tiene baja dureza y se ve fácilmente afectado por la fuerza de sujeción, la presión de medición y las cargas prolongadas, lo que produce deformación y variación dimensional. Por lo tanto, al mecanizar juntas de PTFE, se debe utilizar un método de fijación uniforme, emplear herramientas afiladas, controlar la profundidad de corte y reducir la presión de medición durante la inspección.
Conclusión
El control dimensional en el mecanizado CNC de juntas de plástico requiere una atención especial a las características del material, los métodos de mecanizado y los procedimientos de inspección. Dado que las juntas son piezas de paredes delgadas, sus variaciones dimensionales se deben más a la deformación del material que a la precisión del equipo. Una selección adecuada del material plástico, la reducción de la influencia de la sujeción, la optimización del proceso de desbaste y acabado, y un tratamiento de estabilización suficiente tras el mecanizado pueden mejorar eficazmente la consistencia dimensional. Las juntas de plástico de precisión fabricadas con diferentes materiales presentan distintas características de mecanizado; los plásticos de baja dureza y con tendencia a la fluencia requieren un control de proceso más riguroso. En la producción real, se debe formular un plan de mecanizado adecuado según la estructura de la pieza, los requisitos de tolerancia y el entorno de servicio, para garantizar que la junta de plástico cumpla con los requisitos de montaje y sellado.
















