
Los orificios avellanados se utilizan ampliamente en ingeniería y fabricación cuando un tornillo o sujetador debe quedar al ras o por debajo de la superficie de una pieza. Son comunes en componentes metálicos, piezas de plástico y productos ensamblados donde la apariencia, el ajuste y la seguridad son importantes. En comparación con los orificios estándar, los orificios avellanados pueden mejorar la calidad del ensamblaje y crear una superficie de acabado más limpia.
Comprender qué son los avellanados y cómo se utilizan puede ayudar a mejorar el diseño de las piezas y la calidad del ensamblaje. En este artículo, explicaremos su estructura básica, sus usos comunes y las consideraciones clave de diseño.
¿Qué es un agujero avellanado?
Un avellanado es un rebaje cónico que se realiza en la abertura de un orificio perforado para que un tornillo o sujetador de cabeza plana quede al ras o ligeramente por debajo de la superficie de una pieza. Se utiliza comúnmente en el mecanizado, la fabricación de chapa metálica, la carpintería y el ensamblaje de productos, donde una superficie lisa y una fijación segura son importantes.
La forma de un orificio avellanado se define generalmente por su diámetro superior y el ángulo incluido. Los ángulos de avellanado más comunes son 82° para fijaciones en pulgadas y 90° para fijaciones métricas. En algunas aplicaciones especiales, también se utilizan avellanados de 100°. Es importante que el ángulo del orificio coincida con el de la cabeza de la fijación para un ajuste adecuado, una distribución uniforme de la carga y un acabado estético óptimo.
Los orificios avellanados se utilizan ampliamente porque mejoran tanto la funcionalidad como la apariencia. Ayudan a reducir las cabezas de los tornillos que sobresalen, mejoran el espacio libre para el montaje y crean una superficie con un acabado más limpio. En muchas aplicaciones de mecanizado CNC e ingeniería, también contribuyen a una mejor alineación, calidad de fijación y fiabilidad general del producto.
¿Por qué se utilizan los agujeros avellanados?
Los orificios avellanados se utilizan para que los tornillos o sujetadores de cabeza plana queden al ras o ligeramente por debajo de la superficie de la pieza. Esto contribuye a obtener una superficie de acabado más lisa y reduce la interferencia causada por las cabezas de los sujetadores que sobresalen. En muchos productos, esto es importante tanto para la funcionalidad como para la estética.
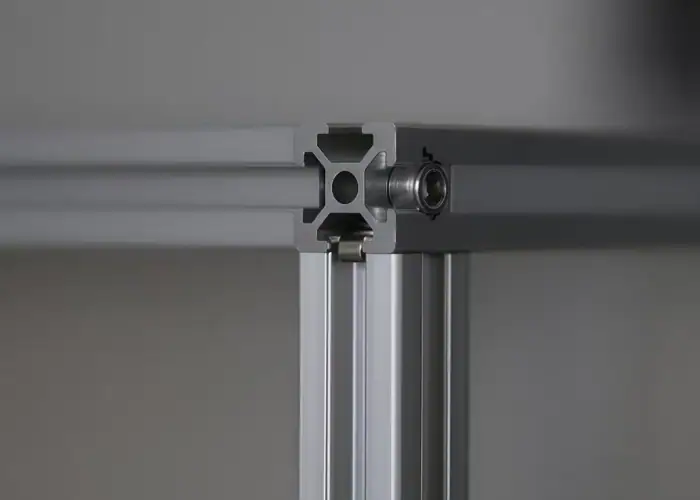
También se utilizan para mejorar la calidad y la seguridad del montaje. Un sujetador al ras puede reducir los enganches, mejorar el espacio libre entre las piezas y facilitar el ensamblaje de los componentes. En aplicaciones donde las piezas se deslizan, se apilan o entran en contacto con otras superficies, los orificios avellanados ayudan a prevenir obstrucciones y daños en la superficie.
En ingeniería y fabricación, los orificios avellanados se eligen con frecuencia porque permiten diseños más limpios y una fijación más fiable. Se utilizan ampliamente en piezas mecanizadas por CNC, componentes de chapa metálica, productos de consumo y ensamblajes mecánicos donde se requiere una superficie impecable, un ajuste preciso y una conexión estable.
Otra razón importante para usar orificios avellanados es mejorar la uniformidad general del producto. Cuando la cabeza del tornillo encaja correctamente en el avellanado, la fijación se vuelve más estable y visualmente uniforme. Esto es especialmente útil en piezas de precisión y productos de alta calidad donde la apariencia, el ajuste y el montaje repetible son fundamentales.
¿Qué métodos de mecanizado se pueden utilizar para hacer agujeros avellanados?
Los orificios avellanados se pueden realizar mediante diferentes métodos de mecanizado, según el material, la forma de la pieza, los requisitos de precisión y el volumen de producción. En aplicaciones sencillas, se pueden realizar con herramientas de perforación estándar, mientras que en la fabricación de precisión se suelen producir mediante mecanizado CNC u otros procesos controlados. Elegir el método adecuado contribuye a mejorar la calidad del orificio, el ajuste del sujetador y la eficiencia del mecanizado.
CNC fresado
El fresado CNC es otro método común para mecanizar agujeros avellanados, especialmente cuando la pieza incluye varias características que deben completarse en una sola operación. Se utiliza con frecuencia en piezas mecanizadas de precisión donde la exactitud posicional, la calidad de la superficie y la integración de las características son importantes.
- Usado comúnmente en fresado CNC para carcasas, bloques, placas de montaje y componentes CNC personalizados
- Adecuado para piezas con cavidades, ranuras, orificios roscados y características de avellanado en una sola configuración.
- Ofrece mayor flexibilidad en el control de funciones y la manipulación de piezas.
- Ayuda a mejorar la eficiencia del mecanizado al reducir los errores de reposicionamiento.
- Funciona bien para piezas de precisión con geometrías más complejas.
CNC Torneado
El torneado también puede utilizarse para realizar avellanados, principalmente en piezas redondas o componentes tipo eje. En las operaciones de torno, los avellanados suelen mecanizarse a lo largo del eje central de la pieza, lo que convierte a esta opción en una alternativa práctica para piezas giratorias.
- Usado comúnmente en Torneado CNC para ejes, casquillos, manguitos y piezas redondas similares
- Ideal para avellanados centrales en piezas torneadas.
- Permite el mecanizado de avellanados en la misma configuración que el torneado de diámetro.
- Ayuda a mejorar la concentricidad y a reducir el tiempo de configuración.
- Eficaz para elementos de fijación axial y agujeros centrales.
Perforación CNC
El taladrado CNC se utiliza ampliamente para avellanar agujeros en entornos de producción donde la repetibilidad y la eficiencia son importantes. Es especialmente adecuado para piezas con múltiples patrones de agujeros, grandes volúmenes de producción y aplicaciones que requieren una profundidad de avellanado y una posición de agujero precisas y estables.
- Se utiliza comúnmente para placas, paneles, soportes y piezas de ensamblaje.
- Adecuado para patrones de agujeros repetitivos y producción en serie.
- Proporciona una mayor uniformidad en los agujeros que la perforación manual.
- Ayuda a reducir la variabilidad entre operadores y a mejorar la estabilidad de la inspección.
- Funciona bien cuando la profundidad y la ubicación del avellanado deben permanecer constantes.
Procesamiento de chapa
En la fabricación de chapa metálica, los orificios avellanados pueden realizarse mediante taladrado, punzonado CNC seguido de mecanizado secundario, o mecanizado posterior al conformado. Este método se utiliza con frecuencia cuando se requiere la instalación de tornillos a ras en piezas metálicas delgadas.
- Se utiliza comúnmente para carcasas, cubiertas, placas de montaje y piezas estructurales de chapa metálica.
- Adecuado para piezas que requieren fijaciones al ras y una protuberancia superficial reducida.
- Puede combinarse con el mecanizado secundario después del punzonado.
- Requiere un control cuidadoso porque las piezas de chapa metálica suelen ser delgadas.
- La profundidad y el diseño del orificio deben coincidir con el grosor del material y las necesidades de ensamblaje.
Mecanizado manual
El mecanizado manual todavía se utiliza para avellanar agujeros en prototipos, reparaciones, ajustes personalizados y trabajos de bajo volumen. Un taladro manual o un taladro de columna con una herramienta de avellanado puede ser suficiente para piezas sencillas donde las tolerancias estrictas no son la prioridad principal.
- Se utiliza habitualmente para la creación de prototipos, trabajos de reparación y ajustes de taller.
- Adecuado para piezas sencillas y aplicaciones de bajo volumen.
- Flexible y accesible para el mecanizado básico de avellanados.
- Menor coste que los métodos CNC para trabajos pequeños.
- La precisión y la consistencia suelen ser inferiores a las de los procesos controlados por CNC.
¿Cómo taladrar agujeros avellanados?
Para taladrar agujeros avellanados, primero se taladra el agujero base y luego se corta un rebaje cónico en la parte superior para que la cabeza del tornillo quede al ras o ligeramente por debajo de la superficie. Para obtener un resultado limpio y preciso, es importante usar la herramienta avellanadora correcta, ajustar el ángulo del agujero al tornillo y controlar cuidadosamente la profundidad de corte.
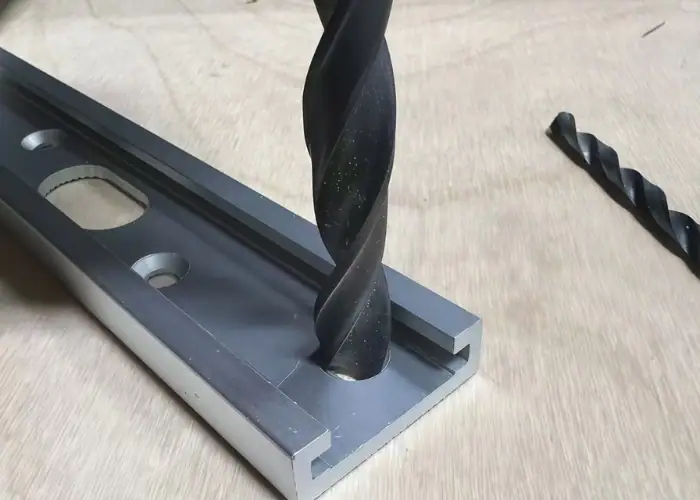
Paso 1: Perforar el orificio guía
El primer paso consiste en taladrar el orificio base con el diámetro requerido. Este orificio debe tener el tamaño adecuado según las especificaciones del sujetador y los requisitos funcionales de la pieza antes de añadir el avellanado. Un orificio guía correctamente taladrado proporciona la base para el avellanado y ayuda a garantizar que el sujetador se pueda instalar de forma segura y precisa.
Si el orificio guía es demasiado pequeño o demasiado grande, puede afectar tanto al ajuste del tornillo como al rendimiento general del ensamblaje. Por este motivo, siempre se debe comprobar cuidadosamente el orificio guía antes de proceder al avellanado.
Paso 2: Seleccione la herramienta de avellanado correcta.
Se utiliza una broca avellanadora para cortar la abertura cónica en la parte superior del orificio. Para lograr un correcto asentamiento del tornillo, el ángulo de la herramienta debe coincidir con el ángulo de la cabeza del tornillo, por ejemplo, 82° para tornillos en pulgadas o 90° para tornillos métricos. Un ángulo correcto es fundamental para un ajuste limpio y estable.
La selección de la herramienta también afecta la calidad del mecanizado. Utilizar la herramienta de avellanado adecuada puede ayudar a reducir la vibración, mejorar el acabado superficial y producir un orificio con una forma más precisa, especialmente en piezas con mayores requisitos estéticos o de precisión.
Paso 3: Cortar el avellanado gradualmente
El avellanado debe realizarse de forma lenta y uniforme para evitar vibraciones, bordes ásperos o la eliminación excesiva de material a la vez. Una velocidad de avance constante contribuye a obtener una superficie más limpia y mejora la uniformidad del avellanado final.
El corte gradual también facilita el control de la profundidad. Esto es especialmente importante al trabajar con materiales blandos, piezas delgadas o componentes que requieren un acabado impecable y una fijación estable.
Paso 4: Comprobar el ajuste y la profundidad del sujetador
Una vez realizado el avellanado, se debe probar la cabeza del tornillo en el orificio para confirmar que quede al ras o ligeramente por debajo de la superficie, según se requiera. Este paso ayuda a verificar si la profundidad del avellanado es correcta y si el tornillo encaja adecuadamente.
Si el avellanado es demasiado superficial, la cabeza del tornillo puede sobresalir. Si es demasiado profundo, el tornillo puede quedar demasiado hundido y reducir el soporte del material alrededor del orificio, lo que puede afectar tanto la apariencia como el rendimiento de la fijación.
Paso 5: Desbarbar e inspeccionar el orificio.
El último paso consiste en eliminar las rebabas e inspeccionar el orificio terminado. Las rebabas, los bordes afilados o la rugosidad de la superficie alrededor del avellanado pueden afectar el asentamiento del sujetador, la seguridad del ensamblaje y la apariencia del producto.
Un borde avellanado limpio contribuye a mejorar el acabado superficial, la calidad del orificio y la uniformidad general de la pieza. En piezas de precisión o destinadas al cliente, la inspección es especialmente importante para garantizar que el avellanado sea dimensionalmente correcto y visualmente aceptable.
Agujeros avellanados vs. agujeros escariados
Tanto los orificios avellanados como los orificios de escariado se utilizan para la instalación de fijaciones, pero cumplen funciones diferentes. Un orificio avellanado está diseñado para tornillos de cabeza plana, mientras que un orificio de escariado se utiliza para tornillos o pernos con cabezas más gruesas. Comprender la diferencia ayuda a mejorar el diseño de las piezas y los resultados del ensamblaje.
| Elemento | Avellanado | Agujero abocardado |
| Forma | Rebaje cónico | Hueco cilíndrico de fondo plano |
| Propósito principal | Permite que un tornillo de cabeza plana quede al ras o por debajo de la superficie. | Permite que un perno o tornillo de cabeza hexagonal quede por debajo de la superficie. |
| Sujetador típico | Tornillo de cabeza plana | Tornillo de cabeza hueca, perno, sujetador de cabeza hexagonal |
| Forma inferior | Angulado | Las rebabas |
| Ángulos/dimensiones comunes | Generalmente 82°, 90° o 100°. | Definido por el diámetro y la profundidad en lugar del ángulo. |
| Apariencia superficial | Crea una superficie lisa y uniforme. | Crea un hueco para la cabeza del sujetador. |
| Aplicaciones principales | Piezas de chapa metálica, piezas mecanizadas por CNC, productos de consumo, conjuntos decorativos | Conjuntos mecánicos, piezas estructurales, herramientas, componentes de alta resistencia |
| Uso recomendado | Ajuste perfecto y aspecto más limpio | Mayor firmeza en el asiento de los sujetadores y mayor espacio libre para la cabeza. |
| Método de mecanizado | Generalmente se realiza con una herramienta avellanadora. | Generalmente se realiza con una fresa, una herramienta de avellanado o una operación de perforación. |
| Consideración de diseño | Debe coincidir con el ángulo de la cabeza del tornillo. | Debe coincidir con el diámetro de la cabeza del sujetador y la profundidad requerida. |
En pocas palabras, un orificio avellanado es mejor cuando un tornillo de cabeza plana debe quedar al ras de la superficie y se busca una apariencia más limpia. Un orificio escariado es más adecuado cuando la cabeza del tornillo es más gruesa y requiere un espacio de fondo plano. La elección del tipo de orificio correcto depende del diseño del tornillo, los requisitos de la superficie y la función de montaje.
¿Qué materiales se pueden avellanar?
Los orificios avellanados se pueden realizar en muchos materiales, pero el resultado depende de la dureza, el grosor y la maquinabilidad. Con la herramienta y el proceso adecuados, se pueden avellanar eficazmente metales, plásticos y materiales derivados de la madera.
Aluminio:
El aluminio es uno de los materiales más comunes para el avellanado, ya que es relativamente blando, fácil de mecanizar y permite obtener bordes de orificio limpios. Se utiliza ampliamente en piezas mecanizadas por CNC, carcasas, soportes y conjuntos ligeros donde se requiere una instalación de fijación al ras.
También ofrece un buen equilibrio entre peso, resistencia y resistencia a la corrosión. Sin embargo, debido a que el aluminio es más blando que el acero, el control de la profundidad sigue siendo importante para evitar la eliminación excesiva de material o un mal asentamiento de los sujetadores.
Acero al Carbón
El acero al carbono también se puede avellanar eficazmente y se usa con frecuencia en piezas estructurales, fijaciones y componentes mecánicos en general. En comparación con el aluminio, requiere mayor precisión en el corte, pero proporciona un soporte más robusto para los elementos de fijación y una mayor resistencia mecánica.
Debido a que el acero al carbono es más duro, el proceso de corte puede generar mayor resistencia y rebabas. El estado adecuado de la herramienta y los parámetros de corte correctos son importantes para lograr una superficie de avellanado limpia.
Acero Inoxidable
El acero inoxidable es apto para el avellanado, pero su mecanizado es más complejo que el de muchos otros metales. Se utiliza con frecuencia en piezas que requieren resistencia a la corrosión, robustez y un acabado impecable, como componentes industriales, equipos para la industria alimentaria y dispositivos médicos.
Debido a que el acero inoxidable genera más calor durante el corte, es fundamental controlar cuidadosamente la selección de la herramienta y la velocidad de corte. Esto ayuda a reducir las vibraciones, el sobrecalentamiento y los acabados superficiales deficientes.
Latón
El latón es fácil de avellanar gracias a su buena maquinabilidad y su rendimiento de corte estable. Se utiliza con frecuencia para herrajes, piezas decorativas y componentes de precisión que requieren un acabado impecable.
Debido a que el latón se corta limpiamente, es una buena opción cuando tanto la eficiencia del mecanizado como la calidad de la superficie son importantes.
Cobre
El cobre se puede avellanar, pero su blandura puede afectar el acabado superficial si el proceso de corte no se controla adecuadamente. Se utiliza comúnmente en aplicaciones eléctricas y térmicas donde se requiere un ajuste a ras de la superficie de los tornillos.
Un mecanizado cuidadoso es importante para evitar manchas en la superficie, daños en los bordes o formas de orificios inconsistentes.
Plásticos
Muchos plásticos también pueden ser embutidos, especialmente en componentes ligeros y carcasas de productos. Algunos ejemplos comunes son el acrílico, el ABS, el nailon, el POM y el policarbonato.
Sin embargo, los plásticos son más sensibles al calor, al agrietamiento y a la deformación que los metales. Por lo tanto, el proceso de corte debe controlarse cuidadosamente para evitar daños en los bordes o aberturas avellanadas excesivas.
Madera y materiales compuestos
La madera y los materiales compuestos suelen tener orificios avellanados en muebles, accesorios y productos de construcción. Estos materiales son generalmente fáciles de mecanizar, y el avellanado permite que los tornillos queden al ras, lo que proporciona una superficie más limpia y un uso más seguro.
Aun así, la densidad del material y la estructura interna siguen influyendo en el resultado final. Un correcto estado de la herramienta y un control preciso de la profundidad ayudan a reducir el astillado y a mejorar la calidad del acabado.
¿Dónde se utilizan habitualmente los agujeros avellanados?
Los orificios avellanados se utilizan comúnmente en muchas industrias y productos donde la instalación de fijaciones al ras es importante. Son especialmente útiles en aplicaciones que requieren una superficie lisa, un mejor ajuste y una apariencia general más limpia. Gracias a estas ventajas, los orificios avellanados se utilizan ampliamente tanto en piezas funcionales como decorativas.
Piezas mecanizadas CNC
Los orificios avellanados se utilizan con frecuencia en piezas mecanizadas por CNC para asegurar que los tornillos de cabeza plana queden al ras de la superficie. Esto es común en carcasas, soportes, paneles, fijaciones y componentes de precisión donde el montaje preciso y una apariencia impecable son importantes.
En el mecanizado CNC, los orificios avellanados también contribuyen a mejorar la uniformidad dimensional y la calidad de la fijación. Dado que las piezas mecanizadas suelen requerir tolerancias más estrictas y un mejor control de la superficie, un avellanado bien realizado puede favorecer tanto un montaje fiable como un acabado más limpio.
Piezas de chapa
En la fabricación de chapa metálica, los orificios avellanados se utilizan ampliamente para mejorar la fijación y reducir las protuberancias en la superficie de la pieza. Se encuentran comúnmente en carcasas, cubiertas, placas de montaje y componentes estructurales de chapa metálica.
Son especialmente útiles en aplicaciones donde la cabeza del tornillo no debe interferir con piezas adyacentes, cubiertas o superficies móviles. Dado que las piezas de chapa metálica se utilizan a menudo en ensamblajes con espacio limitado, los orificios avellanados ayudan a mejorar tanto el ajuste como la apariencia general.
Productos de consumo
Muchos productos de consumo utilizan orificios avellanados para lograr un exterior más limpio y una superficie de acabado más lisa. Se suelen usar en carcasas, cubiertas, marcos y áreas de ensamblaje visibles, donde los elementos de fijación al ras mejoran la apariencia y la seguridad del usuario.
Esto es especialmente importante en productos donde los usuarios pueden ver o tocar directamente la zona de los tornillos. Una disposición de los tornillos al ras puede darle al producto un aspecto más refinado, a la vez que reduce los bordes afilados o las protuberancias en la superficie.
Electrónica
En los productos electrónicos, los orificios avellanados se utilizan habitualmente en carcasas, soportes de montaje, paneles y piezas de soporte. Ayudan a que las cabezas de los tornillos queden al ras de la superficie, lo que mejora la apariencia del producto, ahorra espacio y reduce las interferencias con los componentes cercanos durante el montaje.
Dado que los conjuntos electrónicos suelen tener diseños internos compactos, los sujetadores empotrados son útiles para mantener el espacio libre y evitar problemas de contacto. Los orificios avellanados también pueden contribuir a un diseño de carcasa más limpio y a un montaje final más sencillo.
Componentes automotrices
Los orificios avellanados se utilizan ampliamente en piezas de automoción donde la fijación segura, el espacio libre en la superficie y la precisión del montaje son importantes. Se pueden encontrar en paneles, soportes, molduras, conjuntos interiores y otros componentes que requieren un ajuste perfecto y una conexión fiable.
En estas aplicaciones, los orificios avellanados ayudan a mejorar tanto la apariencia como la funcionalidad. Son especialmente útiles en piezas donde las cabezas de los sujetadores que sobresalen pueden afectar los componentes circundantes, el contacto con la superficie o la eficiencia de la instalación.
Componentes aeroespaciales
En aplicaciones aeroespaciales, los orificios avellanados se utilizan con frecuencia en estructuras ligeras, paneles y puntos de fijación donde la aerodinámica y el montaje preciso son fundamentales. Ayudan a reducir la protrusión de las cabezas de los tornillos y contribuyen a un perfil de superficie más liso y controlado.
Esto es importante no solo por la apariencia, sino también por el rendimiento y la integración estructural. En muchos ensamblajes aeroespaciales, la instalación a ras de la superficie ayuda a mantener tolerancias más estrictas, superficies externas más limpias y una mayor uniformidad en las piezas críticas.
Muebles y ferretería en general
En muebles, accesorios y herrajes en general, los orificios avellanados permiten que los tornillos queden por debajo o al mismo nivel que la superficie. Esto mejora tanto la apariencia como la funcionalidad, especialmente en las partes que los usuarios tocan directamente o que requieren un acabado más profesional.
Se utilizan habitualmente en marcos, soportes, ménsulas y puntos de conexión decorativos. En estos productos, los orificios avellanados contribuyen a crear una superficie más lisa, mejoran la comodidad y reducen el riesgo de enganches o daños en la superficie durante su uso.
¿Qué acabados superficiales se utilizan después del avellanado?
Tras el avellanado, se suele aplicar un acabado superficial para mejorar el aspecto, la resistencia a la corrosión y al desgaste, y la calidad general de la pieza. El acabado adecuado depende del material, la función del producto y los requisitos de la superficie. En muchos casos, el acabado también ayuda a eliminar pequeñas marcas de herramientas y a mejorar la uniformidad de la zona avellanada.
desbarbado
El desbarbado suele ser el primer paso después del avellanado. Elimina los bordes afilados y las pequeñas rebabas alrededor del orificio, lo que ayuda a mejorar la seguridad del montaje, el ajuste de los sujetadores y la calidad de la superficie.
Un orificio avellanado correctamente desbarbado también ayuda a que el sujetador se asiente de manera más uniforme y reduce el riesgo de rayones o interferencias durante el ensamblaje. En piezas de precisión o componentes visibles, el desbarbado es especialmente importante, ya que incluso pequeños defectos en los bordes pueden afectar tanto la apariencia como la calidad general del producto.
Anodizado
El anodizado se utiliza habitualmente en piezas de aluminio después del avellanado. Mejora la resistencia a la corrosión, la resistencia al desgaste y el aspecto, a la vez que ayuda a crear una superficie acabada más uniforme.
Este acabado es especialmente útil para carcasas, soportes y paneles de aluminio que requieren protección funcional y una apariencia más limpia. Tras el avellanado, el anodizado también puede mejorar la uniformidad entre la zona del orificio y el resto de la superficie mecanizada.
Recubrimiento metálico
Los procesos de recubrimiento, como el zincado, el niquelado y el cromado, se utilizan con frecuencia en piezas metálicas que requieren protección adicional contra la corrosión o un acabado decorativo. Tras el avellanado, el recubrimiento puede proteger tanto la zona del orificio como la superficie circundante.
El recubrimiento también resulta útil cuando la pieza requiere mayor dureza superficial, mejor conductividad o un acabado más refinado. En muchas aplicaciones, un orificio avellanado recubierto puede ofrecer mayor durabilidad y una mejor calidad visual.
Pintura en Polvo
El recubrimiento en polvo se utiliza cuando las piezas requieren una capa protectora duradera y un acabado visual impecable. Se aplica frecuentemente a piezas de acero o aluminio después del mecanizado y el avellanado, especialmente en aplicaciones industriales y exteriores.
Este tipo de acabado ayuda a mejorar la resistencia a la corrosión y le da a la pieza una apariencia externa más uniforme. Para piezas con orificios avellanados visibles, el recubrimiento en polvo también puede ayudar a que el producto terminado luzca más limpio y completo.
Pasivación
La pasivación se utiliza principalmente en piezas de acero inoxidable. Ayuda a mejorar la resistencia a la corrosión eliminando el hierro libre de la superficie sin modificar significativamente las dimensiones de los orificios ni la geometría de la pieza.
Debido a que la pasivación no añade una capa de recubrimiento gruesa, es especialmente adecuada para piezas de precisión que requieren una buena resistencia a la corrosión, manteniendo al mismo tiempo el tamaño exacto del orificio y el ajuste de la fijación. Se utiliza comúnmente en componentes de acero inoxidable para aplicaciones médicas, de procesamiento de alimentos e industriales.
Consejos clave de diseño para agujeros avellanados
Un buen diseño de orificios avellanados es fundamental para el ajuste de los sujetadores, la calidad de la superficie y el rendimiento del ensamblaje. Incluso un avellanado sencillo puede causar problemas si no se consideran correctamente el ángulo, la profundidad o el espesor del material. En el diseño de piezas, un avellanado bien definido ayuda a mejorar la uniformidad de la fijación, reduce los errores de mecanizado y logra un acabado más limpio.
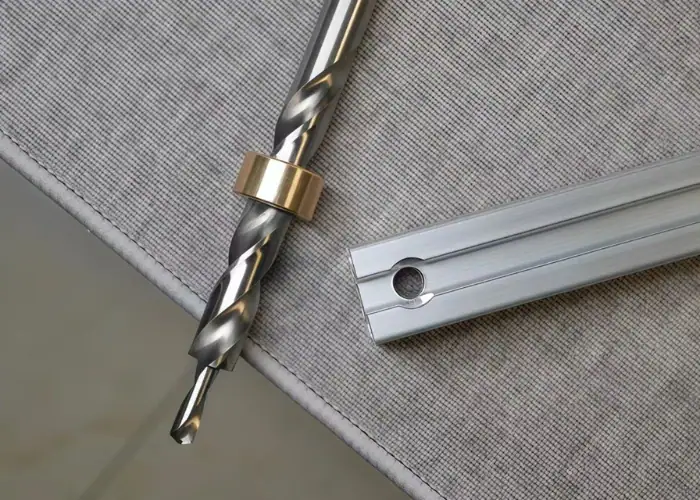
Ajuste el ángulo del avellanado al sujetador.
El ángulo del avellanado debe coincidir con el ángulo de la cabeza del tornillo para asegurar un ajuste correcto. Los ángulos más comunes son 82° para tornillos en pulgadas y 90° para tornillos métricos. Si el ángulo no coincide, el tornillo podría no quedar bien ajustado y la carga podría no distribuirse uniformemente.
Controlar la profundidad del avellanado
El control de la profundidad es importante porque afecta tanto a la apariencia como a la funcionalidad. Si el avellanado es demasiado superficial, la cabeza del tornillo quedará por encima de la superficie. Si es demasiado profundo, el tornillo podría quedar hundido y debilitar el material circundante.
Considere el espesor del material
Antes de realizar un avellanado, siempre se debe comprobar el espesor del material. En piezas delgadas, un avellanado profundo puede eliminar demasiado material y reducir la resistencia alrededor del orificio. Esto es especialmente importante en piezas de chapa metálica y componentes ligeros.
Evite el sobreavellanado
Eliminar demasiado material puede provocar una sujeción deficiente del tornillo, bordes ásperos o deformaciones cerca del orificio. El avellanado debe ser lo suficientemente grande para un ajuste adecuado del tornillo, pero no tanto como para afectar la resistencia o el aspecto de la pieza.
Utilice especificaciones de dibujo claras
Los orificios avellanados deben estar claramente definidos en los planos técnicos. Los detalles importantes suelen incluir el diámetro del orificio, el diámetro del avellanado y el ángulo de avellanado. Las indicaciones claras ayudan a reducir los errores de mecanizado y a mejorar la precisión de la inspección.
Problemas comunes con los agujeros avellanados
Los orificios avellanados pueden mejorar el montaje y la apariencia, pero un diseño o mecanizado deficiente puede causar problemas con el ajuste de los sujetadores, la calidad de la superficie y la resistencia de la pieza. Los problemas más comunes suelen deberse a una selección incorrecta del ángulo, un control deficiente de la profundidad, vibraciones durante el mecanizado o condiciones inadecuadas del material.
Ángulo de avellanado incorrecto
Si el ángulo del avellanado no coincide con la cabeza del tornillo, este no se asentará correctamente. Esto puede provocar un contacto desigual, una mala distribución de la carga y una fijación inestable.
Profundidad de avellanado incorrecta
La profundidad es otro problema común. Un avellanado poco profundo puede dejar la cabeza del tornillo por encima de la superficie, mientras que un avellanado demasiado profundo puede debilitar el material circundante y hacer que el tornillo quede demasiado hundido.
Rebabas y bordes ásperos
Tras el avellanado, pueden quedar rebabas o bordes ásperos alrededor del orificio. Esto puede afectar el acabado superficial, reducir la calidad del montaje y generar problemas al instalar el sujetador.
Marcas de vibración
Las marcas de vibración pueden aparecer cuando la herramienta vibra durante el corte. Esto suele provocar un acabado superficial deficiente, una calidad de orificio inconsistente y una apariencia visual reducida, especialmente en piezas de precisión o superficies visibles.
Debilitamiento de materiales delgados
En materiales delgados, el avellanado puede eliminar demasiado material alrededor del orificio. Esto puede reducir la resistencia local, afectar la sujeción del sujetador y aumentar el riesgo de deformación o agrietamiento durante el ensamblaje.
Preguntas Frecuentes
¿Cómo hacer un agujero avellanado?
Para realizar un avellanado, primero se perfora un orificio guía y luego se corta una abertura cónica con una herramienta avellanadora. El ángulo debe coincidir con el del tornillo, generalmente 82° o 90°. La profundidad debe controlarse para que la cabeza del tornillo quede al ras.
¿Cuál es otro nombre para un avellanador?
Otro nombre para un avellanado es hueco cónico o, a veces, agujero biselado. En mecanizado e ingeniería, "avellanado" es el término estándar porque se refiere específicamente a un agujero preparado para un tornillo de cabeza plana.
¿Puedo usar un taladro normal para avellanar?
Un taladro convencional puede utilizarse para avellanar materiales blandos, pero no es ideal para obtener resultados precisos. Una broca avellanadora específica ofrece un mejor control del ángulo, un acabado superficial óptimo y un ajuste perfecto del tornillo, especialmente en piezas metálicas.
¿Qué material es el mejor para los avellanados?
Los materiales más comunes para avellanados incluyen aluminio, acero, acero inoxidable, latón y plásticos. El aluminio es más fácil de mecanizar, mientras que el acero ofrece mayor resistencia. La mejor opción depende del grosor de la pieza, la carga del sujetador y los requisitos de mecanizado.
Conclusión
Los orificios avellanados son una característica sencilla pero importante en muchas piezas de ingeniería. Permiten que los tornillos de cabeza plana queden al ras de la superficie, mejoran la calidad del ensamblaje y proporcionan un acabado más limpio. Al comprender su estructura, usos comunes, métodos de mecanizado, compatibilidad de materiales y consideraciones de diseño, ingenieros y compradores pueden tomar mejores decisiones para optimizar el rendimiento de las piezas y la eficiencia de la fabricación.
En TiRapid , ofrecemos mecanizado CNC a medida y fabricación de chapa metálica para piezas que requieren orificios precisos y un montaje fiable. Si necesita ayuda con el diseño de orificios avellanados o la producción de piezas personalizadas, nuestro equipo está listo para ayudarle.
















