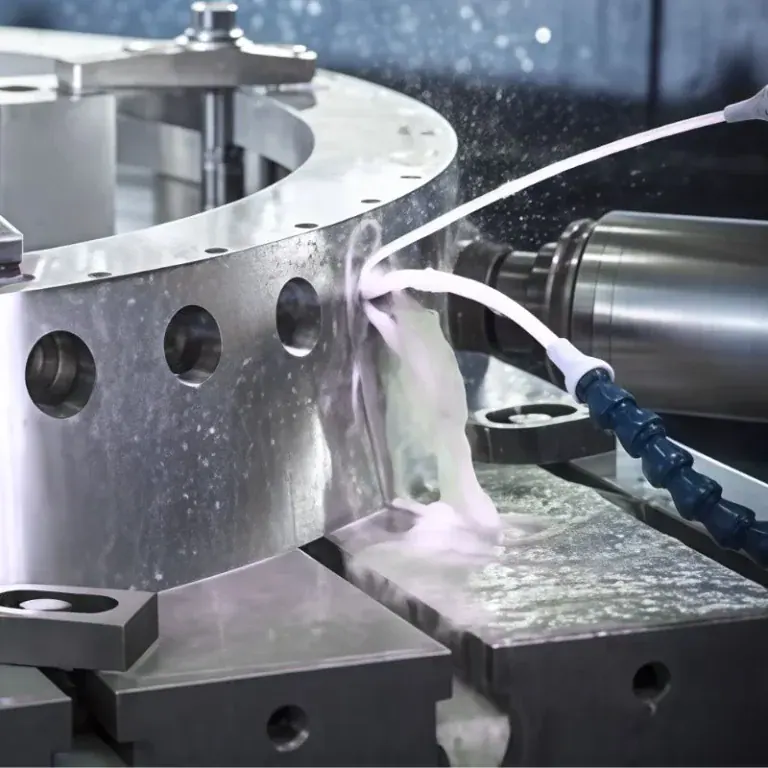
El fresado en concordancia y el fresado convencional son dos métodos comunes de fresado utilizados en el mecanizado CNC. Se caracterizan por sus diferentes direcciones de rotación de la herramienta, direcciones de avance, métodos de formación de viruta, comportamiento de la fuerza de corte y efectos en el acabado superficial, la vida útil de la herramienta, la estabilidad del mecanizado y la precisión dimensional. Estas diferencias explican por qué ambos métodos se utilizan ampliamente en el desbaste, el acabado, el fresado de alta velocidad, el corte de materiales duros y la producción de piezas de precisión.
En esta guía, explicamos qué es el fresado en ascenso, qué es el fresado convencional, cómo funcionan el fresado en ascenso y el fresado convencional, y por qué es fundamental seleccionar cuidadosamente el método de fresado adecuado.
¿Qué es el fresado en ascenso?
El fresado ascendente es un método de fresado en el que la dirección de rotación de la herramienta coincide con la dirección de avance de la pieza. También se denomina fresado descendente y se utiliza habitualmente en el mecanizado CNC moderno cuando se requiere un mejor acabado superficial, mayor precisión dimensional, menor calor de corte y mayor vida útil de la herramienta.
Definición y principio de dirección de corte
El fresado en concordancia implica que la dirección de rotación de la herramienta sigue la misma dirección que el avance. A medida que la herramienta penetra en la pieza, corta desde el espesor máximo de viruta hasta el espesor mínimo.
Esta dirección de corte permite que la herramienta corte el material de forma más eficiente, en lugar de rozar la superficie antes de cortar. Además, ayuda a presionar la pieza de trabajo contra el soporte, lo que puede mejorar la estabilidad cuando el sistema de sujeción es lo suficientemente rígido.
Debido a que la viruta se vuelve más delgada a medida que la herramienta sale del material, el fresado en concordancia generalmente produce una superficie más limpia y reduce la formación de rebabas. Sin embargo, esta misma fuerza de corte puede desplazar la pieza de trabajo o la mesa hacia adelante si la máquina tiene juego, por lo que el estado de la máquina es muy importante.
Ventajas del fresado ascendente
El fresado en concordancia proporciona un mejor acabado superficial, ya que el filo de corte elimina el material de forma más limpia y reduce la fricción en el punto de entrada de la herramienta. En condiciones de mecanizado CNC adecuadas, puede ayudar a lograr acabados superficiales finos, como Ra<0.8 μm, y en el acabado a alta velocidad, es posible obtener resultados aún más suaves.
El fresado en concordancia también puede mejorar la vida útil de la herramienta. Dado que las virutas se forman de manera más regular y disipan el calor de la zona de corte con mayor eficacia, el filo de la herramienta experimenta menos fricción y menor acumulación de calor. En la producción en serie estable, la vida útil de la herramienta puede mejorar entre un 10 % y un 25 %, dependiendo del material, el recubrimiento, el refrigerante y los parámetros de corte.
Otra ventaja es la menor temperatura de corte. La formación de virutas de gruesas a finas permite que el calor se disipe rápidamente con la viruta, reduciendo el riesgo de deformación térmica. Esto resulta especialmente útil al mecanizar materiales sensibles al calor, como aluminio, aleaciones de cobre, aleaciones de titanio, plásticos de ingeniería y plásticos de alto rendimiento.
Desventajas del fresado ascendente
El fresado en concordancia es sensible al juego mecánico. Si la máquina herramienta presenta un juego excesivo en el husillo, el husillo de bolas o el sistema de transmisión, la fresa puede tirar de la mesa o de la pieza de trabajo de forma inesperada, provocando vibraciones, errores dimensionales, rotura de la herramienta o daños en la superficie.
El fresado en concordancia tampoco es siempre adecuado para la primera pasada de desbaste en materiales duros o irregulares. Dado que la herramienta entra con el máximo espesor de viruta, el filo de corte puede experimentar una alta carga de impacto al entrar, especialmente al mecanizar acero endurecido, material con cascarilla, superficies fundidas o materiales con una dureza superior a HRC50.
Otra limitación es el riesgo de vibraciones en condiciones de baja rigidez. Si la máquina, el dispositivo de sujeción, el portaherramientas o la pieza de trabajo no son estables, la acción de tracción del fresado en contracorriente puede generar marcas de vibración y dimensiones inconsistentes. Por este motivo, el fresado en contracorriente se recomienda utilizar en centros de mecanizado CNC rígidos con compensación de holgura fiable y una sujeción segura.
¿Qué es el fresado convencional?
El fresado convencional es un método de fresado en el que la dirección de rotación de la herramienta es opuesta a la dirección de avance de la pieza. También se denomina fresado ascendente y se utiliza a menudo para el desbaste, en máquinas antiguas, con equipos de fresado manual, piezas inestables y en situaciones donde el control del corte es más importante que el acabado superficial.
Definición y principio de dirección de corte
El fresado convencional implica que la fresa gira en sentido contrario al avance de la pieza. Durante el proceso de corte, la herramienta penetra gradualmente en el material, desde una viruta fina hasta una más gruesa.
Debido a que el corte comienza con un espesor de viruta prácticamente nulo, la herramienta puede rozar antes de empezar a cortar. Esto puede aumentar la fricción, el calor y el desgaste de la herramienta, especialmente en materiales que se endurecen por deformación o que tienen una baja conductividad térmica.
Sin embargo, la entrada gradual también hace que el fresado convencional sea más tolerante en las operaciones de desbaste. Reduce el riesgo de que la herramienta se enganche repentinamente en la pieza, por lo que suele ser más seguro en máquinas manuales o equipos CNC con juego libre considerable.
Ventajas del fresado convencional
El fresado convencional ofrece una gran estabilidad en el mecanizado en bruto, ya que la herramienta entra en el corte gradualmente. Esto ayuda a reducir los impactos repentinos y facilita el control del mecanizado en piezas irregulares, material en bruto, piezas fundidas, forjadas y materiales con dureza desigual.
Es más adecuado para máquinas sin compensación eficaz de holgura. Dado que la fuerza de corte tiende a empujar en contra de la dirección de avance en lugar de tirar de la mesa hacia adelante, el fresado convencional reduce el riesgo de un contacto repentino de la herramienta en máquinas antiguas.
El fresado convencional también puede ser útil para la eliminación de grandes cantidades de material cuando el acabado superficial no es el requisito principal. En operaciones de desbaste con un amplio margen de tolerancia, una sujeción firme y trayectorias de herramienta estables, permite eliminar el exceso de material de forma segura antes del acabado final mediante fresado en concordancia.
Desventajas del fresado convencional
El fresado convencional suele producir un acabado superficial de menor calidad debido a que la herramienta roza antes de cortar y sale con un mayor espesor de viruta. Esto puede dejar marcas de herramienta más visibles, desgarros y deformaciones residuales, con una rugosidad que a menudo supera Ra1.6 μm, dependiendo del material y los parámetros.
El desgaste de la herramienta puede ser más rápido en el fresado convencional. La fricción inicial genera calor antes de que el filo penetre completamente en el material. Esto puede acelerar el desgaste del flanco, el desafilado del filo y el endurecimiento por deformación, especialmente en acero inoxidable, titanio y algunas aleaciones de cobre.
El calor generado durante el corte tiende a concentrarse en la zona de contacto entre la herramienta y la pieza. Dado que la formación de virutas es más lenta y la fricción mayor, el calor puede transferirse a la pieza y a la herramienta, aumentando el riesgo de dilatación térmica, variaciones dimensionales y problemas en la calidad de la superficie.
La principal diferencia entre el fresado ascendente y el fresado convencional
La principal diferencia entre el fresado en concordancia y el fresado convencional radica en la relación entre la rotación de la herramienta y la dirección de avance. En el fresado en concordancia, la herramienta gira en la misma dirección de avance; en el fresado convencional, la herramienta gira en sentido contrario a la dirección de avance.
Comparación del desplazamiento de la herramienta y la precisión de corte
En el fresado en concordancia, la fuerza de corte tiende a presionar la pieza de trabajo hacia la fijación cuando esta es rígida. Esto ayuda a mejorar la estabilidad de la trayectoria de la herramienta y la precisión dimensional, especialmente durante el acabado.
Para piezas de precisión con tolerancias ajustadas, como ±0.01 mm, se suele preferir el fresado en concordancia cuando la máquina CNC tiene buena rigidez y compensación de holgura. Esto ayuda a reducir el desgarro de la superficie y mejora la uniformidad dimensional en piezas repetidas.
En el fresado convencional, la fuerza de corte puede desplazar la herramienta y la pieza en una dirección desfavorable. En máquinas con grandes holguras, esto puede provocar desviación de la herramienta, vibraciones y variaciones dimensionales. Sin embargo, puede resultar más seguro para el desbaste cuando el juego mecánico es difícil de controlar.
Influencia del calor y dirección de la fuerza de corte
El fresado en concordancia produce virutas que van de gruesas a finas, lo que permite que el calor se disipe rápidamente de la zona de corte junto con la viruta. Esto ayuda a reducir la temperatura de la herramienta, el calentamiento de la pieza de trabajo y la deformación térmica.
El fresado convencional produce virutas de grosor variable. La herramienta puede rozar antes de cortar, y se acumula más calor cerca de la zona de contacto. Esto puede aumentar la fricción, especialmente al mecanizar aluminio, cobre, acero inoxidable, titanio o plásticos sensibles al calor.
La dirección de la fuerza de corte también es diferente. El fresado en concordancia puede atraer la pieza hacia la fresa, mientras que el fresado convencional ejerce presión en sentido contrario a la dirección de avance. Por ello, el fresado en concordancia requiere un mayor control del juego mecánico, mientras que el fresado convencional suele ser más seguro en equipos antiguos.
Análisis de la calidad de la superficie y la eficiencia del procesamiento
El fresado en concordancia suele proporcionar una mejor calidad superficial, ya que reduce la fricción, disminuye la fluctuación de la fuerza de corte y genera una separación de virutas más limpia. En operaciones de acabado, puede ayudar a lograr superficies más lisas, con una rugosidad superficial de 0.8 μm o inferior, siempre que la rigidez de la máquina, el filo de la herramienta y los parámetros estén bien controlados.
El fresado en concordancia también puede mejorar la eficiencia del proceso, ya que la herramienta corta con mayor eficacia y genera menos fricción. En el mecanizado CNC por lotes, esto puede ayudar a reducir el tiempo de ciclo entre un 10 % y un 20 %, dependiendo de la geometría de la pieza, el material, la trayectoria de la herramienta y las capacidades de la máquina.
El fresado convencional suele dejar más marcas de herramienta y rebabas, ya que la fresa roza antes de cortar y sale con un mayor espesor de viruta. Puede requerir un acabado adicional, pulido, desbarbado o una pasada final de fresado ascendente para cumplir con los altos requisitos de calidad superficial.
Requisitos para la estructura y el sistema de control de la máquina herramienta
El fresado en concordancia requiere mayor rigidez de la máquina, un control servo estable y una compensación eficaz del juego. Si la mesa de la máquina, el husillo de bolas, el husillo, el dispositivo de fijación o el portaherramientas son inestables, el fresado en concordancia puede provocar vibraciones, atascos de la herramienta o errores dimensionales.
Los centros de mecanizado CNC modernos suelen ser más adecuados para el fresado en contramarcha debido a su estructura más robusta, control de avance preciso y compensación por software. Esto permite que el fresado en contramarcha ofrezca un mejor acabado, una mayor vida útil de la herramienta y una mayor eficiencia.
El fresado convencional es más adecuado para máquinas antiguas, fresadoras manuales o equipos con juego excesivo. Su dirección de corte es más tolerante y reduce el riesgo de que la herramienta arrastre repentinamente la pieza hacia la fresa.
¿Cuándo elegir fresado ascendente o fresado convencional?
Se debe seleccionar entre fresado en concordancia o fresado convencional en función del tipo de material, la etapa de mecanizado, el estado de la máquina herramienta, la rigidez de la fijación, los requisitos de tolerancia y el acabado superficial deseado. El mejor método depende del entorno de mecanizado real, más que de una regla fija.
Selección por tipo de material
Los distintos materiales responden de manera diferente al fresado en ascenso y al fresado convencional. La dureza, la ductilidad, la conductividad térmica, el comportamiento de la viruta y la tendencia al endurecimiento por deformación del material influyen en la mejor estrategia de fresado.
| Tipo De Material | Grados comunes | Método de fresado recomendado | Asesoramiento Profesional |
| Aleación de aluminio | de 6061 | Fresado de subida | Ayuda a reducir la adherencia de la herramienta, mejora la evacuación de las virutas y consigue un mejor acabado superficial. |
| Acero al carbono medio / Acero para matrices | P20, H13, S50C | Desbaste: Fresado convencional, Acabado: Fresado en concordancia | El fresado convencional mejora la estabilidad del desbaste, mientras que el fresado en concordancia mejora el acabado final y la precisión. |
| Aleación de titanio | Ti6Al4V, TC4 | Fresado de subida | Reduce la acumulación de calor y la carga de la herramienta cuando se combina con una refrigeración potente y un avance pequeño. |
| Acero Inoxidable | 304, 316, 17-4PH | Desbaste: Fresado convencional, Acabado: Fresado en concordancia | El fresado convencional mejora la estabilidad durante el corte intenso, mientras que el fresado en concordancia ayuda a controlar las rebabas y a mejorar el acabado. |
| Cobre | C110, C101 | Fresado convencional | Una fuerza de corte más estable puede ayudar a reducir el emborronamiento, la obstrucción y el sobrecalentamiento. |
| Latón | H62, C360 | Fresado de subida | Su excelente maquinabilidad permite un corte a alta velocidad y un mejor acabado superficial. |
| Plásticos de Ingeniería | POM, PA6, PTFE | Fresado de subida | Ayuda a reducir el calor, las rebabas, la fusión y la deformación del material. |
| Plásticos de alto rendimiento | PEEK, PI, UPE | Fresado de subida | Permite una mayor precisión dimensional y superficies más limpias en materiales costosos. |
| Aleación de magnesio | AZ31B, ZK60 | Fresado de subida | Reduce el tiempo y el calor de corte, pero la seguridad contra incendios debe controlarse cuidadosamente. |
| Compuestos de fibra de carbono | PRFC | Fresado convencional con herramientas especiales | Ayuda a reducir el desprendimiento de fibras y la delaminación de los bordes cuando la geometría de la herramienta es la adecuada. |
Según los requisitos del proceso
La etapa del proceso es uno de los factores más importantes a la hora de elegir entre el fresado en concordancia y el fresado convencional en el fresado CNC. El desbaste y el acabado tienen prioridades diferentes, por lo que pueden requerir direcciones de corte distintas.
En el fresado CNC , el desbaste se centra en la rápida eliminación de material, la seguridad de la herramienta y la estabilidad del proceso. El acabado se centra en la calidad de la superficie, la precisión dimensional, el control de rebabas y la uniformidad de la pieza final.
Por este motivo, el fresado convencional se utiliza a menudo para el desbaste en condiciones inestables, mientras que el fresado en contracorriente se utiliza a menudo para el acabado en equipos de fresado CNC rígidos.
Mecanizado en bruto
El desbaste requiere la eliminación rápida y segura de grandes cantidades de material. El fresado convencional suele ser adecuado para el desbaste, ya que la herramienta penetra gradualmente en el corte y proporciona un mejor control al mecanizar piezas irregulares o con grandes márgenes de material.
Esta acción de corte gradual ayuda a reducir el contacto repentino de la herramienta con el suelo, especialmente en materiales con superficies duras, cascarilla, película de fundición o dureza irregular. También resulta útil cuando la rigidez de la fijación no es la ideal.
Sin embargo, el desbaste no siempre requiere fresado convencional. En las modernas máquinas CNC rígidas con herramientas robustas y configuraciones estables, el fresado en concordancia también puede utilizarse para un desbaste eficiente si se controlan adecuadamente la holgura y la carga de corte.
Acabado
El acabado requiere un mejor acabado superficial, precisión dimensional y calidad de los bordes. El fresado en concordancia suele ser el método preferido para el acabado, ya que reduce la fricción, produce una formación de virutas más limpia y disminuye el desgarro de la superficie.
Cuando el objetivo es lograr tolerancias estrictas, como ±0.01 mm o una rugosidad superficial inferior a Ra0.8 μm, el fresado en concordancia puede proporcionar resultados más uniformes en máquinas CNC rígidas.
En el caso de componentes de alta gama, una pasada final de fresado ascendente puede reducir las rebabas, mejorar la precisión del contorno y disminuir la necesidad de pulido manual o acabado secundario.
Por tipo de máquina
El tipo de máquina influye considerablemente en si el fresado en contracorriente o el fresado convencional son más seguros y eficaces. Los modernos centros de mecanizado CNC y las máquinas manuales más antiguas se comportan de forma muy diferente bajo la acción de la fuerza de corte.
Las máquinas CNC de alta rigidez suelen ser compatibles con el fresado en contracorriente gracias a sus estructuras más robustas, un mejor control de avance y una compensación de holgura. Las máquinas manuales o los equipos más antiguos pueden tener un mejor rendimiento con el fresado convencional, ya que son más sensibles a la holgura.
Antes de elegir un método, los operarios de máquinas deben comprobar la rigidez del husillo, la holgura de la mesa, la resistencia de la fijación, la respuesta del servomotor, la excentricidad del portaherramientas y la carga de corte.
Centros de mecanizado CNC de alta precisión
Los centros de mecanizado CNC de alta precisión suelen ser muy adecuados para el fresado en contramarcha. Estas máquinas generalmente cuentan con husillos de bolas, servocontrol, compensación de paso, gran rigidez del husillo y precisión de avance estable.
El fresado en concordancia en estas máquinas permite un mecanizado de alta velocidad, un acabado fino y una producción en serie uniforme. Se utiliza ampliamente en la industria aeroespacial, dispositivos médicos, moldes de precisión, robótica y componentes industriales de alta gama.
Al mecanizar materiales costosos o piezas con tolerancias muy ajustadas, el fresado en concordancia puede reducir el retrabajo al mejorar el acabado superficial, la estabilidad de la herramienta y la repetibilidad dimensional.
Fresadoras manuales o convencionales
Las fresadoras manuales y las fresadoras convencionales más antiguas suelen ser más adecuadas para el fresado convencional. Estas máquinas pueden presentar un juego considerable y una capacidad de compensación limitada.
En el fresado en contracción, el juego mecánico puede provocar que la fresa tire bruscamente de la mesa, generando vibraciones, sobrecorte o rotura de la herramienta. El fresado convencional reduce este riesgo, ya que la fuerza de corte actúa en sentido contrario a la dirección de avance.
Para equipos antiguos, mecanizado en bruto y trabajos con tolerancias no críticas, el fresado convencional suele ser más seguro y predecible.
Análisis de casos de negocio de procesamiento
El análisis de viabilidad del proceso ayuda a conectar la teoría del fresado con las decisiones reales de fabricación. Las distintas industrias tienen prioridades diferentes, como la tolerancia, la rugosidad superficial, el coste del material, el control de rebabas, el tiempo de ciclo, el desgaste de las herramientas y la fiabilidad de las piezas.
Componentes aeroespaciales
Para componentes aeroespaciales, el fresado en concordancia suele ser la opción preferida durante el acabado, ya que favorece una mayor integridad superficial, precisión dimensional y vida útil de la herramienta. Los marcos de aleación de titanio, las piezas estructurales de aluminio y los componentes de paredes delgadas suelen beneficiarse de una evacuación de virutas estable y una menor generación de calor durante el corte.
Dado que las piezas aeroespaciales suelen ser de alto valor y requieren tolerancias muy ajustadas, la rigidez de la máquina, el diseño de la fijación y el control de la trayectoria de la herramienta son fundamentales. El fresado en concordancia puede reducir el desgarro de la superficie y mejorar la uniformidad cuando se combina con un refrigerante potente y parámetros de corte optimizados.
Para el desbaste de materiales gruesos o piezas en bruto irregulares, aún se puede utilizar el fresado convencional cuando la estabilidad es más importante que el acabado superficial.
Industria de moldes de precisión
En la fabricación de moldes de precisión, el fresado en concordancia se utiliza habitualmente en las operaciones de acabado para mejorar la suavidad de la cavidad, reducir las marcas de corte y acortar el tiempo de pulido. Esto resulta útil para moldes de inyección de plástico, moldes de fundición a presión y electrodos de cobre para electroerosión.
El fresado convencional puede utilizarse durante el desbaste para eliminar material de forma segura, especialmente al mecanizar acero para moldes duros o piezas irregulares. Una vez que el margen de material se estabiliza, el fresado en concordancia se suele utilizar para el semiacabado y el acabado final.
Una estrategia combinada ayuda a equilibrar la vida útil de la herramienta, la calidad de la superficie y la eficiencia de la producción.
Dispositivos médicos
Los dispositivos médicos requieren un control dimensional preciso, superficies lisas, bordes sin rebabas y una repetibilidad de proceso estable. El fresado en concordancia suele ser la opción preferida para el acabado de piezas médicas como tornillos óseos, componentes de implantes, instrumental quirúrgico y carcasas de precisión.
En el caso del titanio, el acero inoxidable, el PEEK y otros materiales de grado médico, el fresado en concordancia puede reducir la acumulación de calor y los defectos superficiales cuando se utiliza con herramientas afiladas y parámetros de corte controlados.
Dado que los componentes médicos requieren una alta fiabilidad, la dirección de fresado debe coincidir con la geometría de la herramienta, la estrategia de refrigeración, los requisitos de acabado superficial y el control de la contaminación.
Consejos y sugerencias prácticas
El rendimiento práctico del fresado depende de más factores que la simple elección entre fresado en concordancia o fresado convencional. La geometría de la herramienta, los parámetros de corte, la sujeción de la pieza, la rigidez de la máquina, el refrigerante, la estrategia de trayectoria y las comprobaciones del operario influyen en los resultados finales.
Consejos para configurar los parámetros de corte para el fresado ascendente y el fresado convencional
Los parámetros de corte deben ajustarse según el material, el diámetro de la herramienta, el recubrimiento de la herramienta, la potencia del husillo, la rigidez del dispositivo de sujeción y el acabado superficial deseado. El fresado en concordancia y el fresado convencional suelen requerir estrategias de parámetros diferentes.
Para el fresado en concordancia, se suelen utilizar velocidades de husillo más altas, avances medios, profundidades de corte reducidas y refrigeración eficaz para mejorar el acabado y reducir el calor. En el fresado convencional, durante el desbaste se suelen emplear velocidades ligeramente inferiores, avances moderados, mayor profundidad de corte y refrigeración continua.
Estos valores deben considerarse puntos de partida, no estándares fijos. Sigue siendo necesario realizar pruebas de corte e inspección antes de la producción en serie.
Parámetros recomendados para el fresado en ascenso
Los parámetros recomendados para el fresado en convección suelen incluir alta velocidad del husillo, avance medio, poca profundidad de corte y refrigeración estable. Un rango inicial típico puede ser de 3000 a 8000 RPM, avance de 600 a 1200 mm/min, profundidad de corte axial de 0.5 a 1 mm y ancho de corte radial del 50 al 70 % del diámetro de la herramienta.
El fresado en concordancia se beneficia de herramientas afiladas, una sujeción rígida de la pieza y un control estable de la máquina. La refrigeración forzada o la lubricación con cantidad mínima pueden ayudar a controlar el calor y mejorar la evacuación de las virutas.
Para el acabado, unos pasos más pequeños y cargas de corte más ligeras pueden mejorar la rugosidad de la superficie y la precisión dimensional.
Parámetros recomendados para el fresado convencional
Los parámetros de fresado convencionales recomendados suelen utilizar una velocidad de husillo ligeramente inferior, un avance moderado y una mayor profundidad de corte para el desbaste. Un rango inicial típico podría ser de 2000 a 5000 RPM, un avance de 400 a 800 mm/min, una profundidad de corte axial de 1 a 2 mm y un ancho de corte radial del 30 al 50 % del diámetro de la herramienta.
El fresado convencional tolera mejor las configuraciones más toscas que el fresado en contrafase, pero es necesario controlar el calor excesivo y la fricción. La refrigeración continua ayuda a reducir el calentamiento de la pieza y el desgaste de la herramienta.
Para materiales duros, piezas en bruto irregulares o máquinas antiguas, el uso de parámetros conservadores puede reducir el astillamiento de la herramienta y la vibración.
Cómo evitar marcas de vibración y grietas de corte
Las marcas de vibración y las grietas de corte pueden reducirse mejorando la rigidez de la herramienta, optimizando los parámetros de corte y evitando un acoplamiento inestable de la herramienta. Es importante utilizar un voladizo de la herramienta más corto, portaherramientas rígidos, herramientas recubiertas y una fijación estable.
La velocidad de corte debe evitar las zonas de resonancia. Si se produce vibración, reducir la velocidad del husillo, ajustar la velocidad de avance, disminuir la profundidad de corte o modificar la trayectoria de la herramienta puede ayudar a estabilizar el corte.
Para cavidades profundas, el fresado por etapas o el fresado en dirección Z por capas pueden reducir la carga repentina de la herramienta. La previsualización de la trayectoria de la herramienta y la inspección de la fijación deben realizarse antes del mecanizado propiamente dicho.
Sujeción de piezas de trabajo y control de holgura
La sujeción de la pieza y el control del juego mecánico son esenciales para un fresado estable. Una sujeción deficiente puede provocar movimiento de la pieza, vibraciones, errores dimensionales y rotura de la herramienta.
Un sistema de sujeción rígido requiere un posicionamiento fiable, una superficie de contacto suficiente y una fuerza de sujeción equilibrada. Para materiales blandos como el aluminio o el cobre, las láminas protectoras o las mordazas blandas pueden ayudar a prevenir la deformación de la superficie.
El juego mecánico es especialmente crítico en el fresado en convección. Las máquinas antiguas deben probarse antes de fresar en convección y, si es posible, se debe aplicar la compensación. Si no se puede controlar el juego mecánico, el fresado convencional suele ser más seguro.
Errores típicos y soluciones
Los errores típicos en el fresado incluyen el fresado en concordancia en máquinas con holgura, el avance excesivo, el uso de herramientas desafiladas, una sujeción inadecuada de la pieza y el descuido de los requisitos de refrigeración. Estos problemas pueden provocar astillamiento de la herramienta, mala calidad superficial, atasco de la herramienta o un tamaño de pieza inconsistente.
| Primaria | Análisis de causa | Sugerencias de soluciones |
| Herramienta de fresado de ascenso para astillado | Avance demasiado rápido, entrada de la herramienta demasiado agresiva, rigidez deficiente. | Reduzca la velocidad de avance, optimice la trayectoria de entrada, mejore la sujeción de la herramienta. |
| Rugosidad superficial deficiente en el fresado convencional | Desgaste de la herramienta, filo desafilado, alto impacto de corte | Reemplazar la herramienta, reducir la velocidad de entrada, añadir una pasada de acabado. |
| La herramienta se adhiere o se mancha. | Alta temperatura, lubricación deficiente, recubrimiento inadecuado | Mejorar la refrigeración, usar herramientas recubiertas, ajustar la velocidad y el avance. |
| Tamaño de pieza inconsistente | Desplazamiento de la pieza de trabajo, holgura, deriva térmica del husillo | Reforzar la fijación, verificar el juego, estabilizar la temperatura. |
| Formación de rebabas | Dirección de corte incorrecta, filo desafilado, mala estrategia de salida. | Utilice acabado de ascenso, afile la herramienta, optimice la trayectoria de la herramienta. |
Antes de mecanizar, conviene dedicar unos minutos a comprobar la seguridad de la fijación, la previsualización de la trayectoria de la herramienta, las velocidades de avance, la velocidad del husillo, la configuración del refrigerante y el juego libre. Una breve comprobación de la configuración puede prevenir daños en la herramienta, piezas defectuosas y costosos retrabajos.
Preguntas Frecuentes
¿Qué es mejor, el fresado convencional o el fresado ascendente?
En mi trabajo, prefiero el fresado con contrahuella para la mayoría de las operaciones CNC debido a su acabado más suave y a la mayor vida útil de la herramienta. Minimiza la fluctuación de la fuerza de corte y reduce la acumulación de calor. Sin embargo, en máquinas con holgura notable o sin sistemas de compensación, el fresado convencional es más seguro y estable. Cuando los requisitos de precisión son inferiores a ±0.01 mm, el fresado con contrahuella ofrece una consistencia superior, especialmente al mecanizar aleaciones de aluminio o titanio.
¿Cuáles son las desventajas del fresado ascendente?
El fresado ascendente, si bien es altamente eficiente, presenta riesgos en máquinas con un control deficiente del juego. El movimiento de la fresa arrastra la pieza hacia la herramienta, lo que puede causar un acoplamiento repentino de la herramienta, desplazamiento de la pieza o ranuras superficiales. Sin una compensación adecuada del juego, he observado errores de tolerancia superiores a 0.05 mm y un mayor astillamiento de la herramienta, especialmente al cortar materiales duros como acero inoxidable o aceros templados.
¿Cuáles son las ventajas del fresado de corte ascendente?
El fresado de corte ascendente, o fresado convencional, proporciona un mayor control durante las operaciones de desbaste y absorbe mejor las vibraciones. Suelo seleccionarlo al trabajar con fundición, piezas forjadas o aceros templados, donde la rigidez y la estabilidad de la herramienta son más importantes que la calidad superficial. Es especialmente útil en máquinas antiguas o manuales, sobre todo cuando las tolerancias son superiores a ±0.05 mm y la estabilidad del mecanizado prioriza el acabado.
¿Qué es el fresado ascendente y el fresado descendente?
El fresado ascendente (convencional) fuerza la herramienta en contra de la dirección de avance, lo que aumenta la suavidad de entrada y absorbe los impactos; ideal para desbaste o configuraciones inestables. El fresado descendente (en ascenso) arrastra la herramienta en la misma dirección de avance, lo que produce acabados más limpios y reduce el desgaste de la herramienta. Para aluminio, cobre y plásticos de ingeniería, elijo el fresado en ascenso; para metales abrasivos o de alta resistencia, el fresado convencional evita la distorsión causada por el juego.
¿Qué es el juego en el fresado descendente?
El juego mecánico en el fresado con contrahusillos se refiere a la holgura entre componentes como husillos o engranajes. Si no se corrige, puede provocar movimientos erráticos de la herramienta, vibraciones e imprecisiones dimensionales. En mi taller, hemos medido valores de juego de hasta 0.03 mm en máquinas antiguas, más que suficiente para dañar piezas con tolerancias ajustadas. Por eso, siempre verifico la compensación del juego antes de utilizar el fresado con contrahusillos en operaciones críticas.
Conclusión
El fresado en concordancia y el fresado convencional no son intrínsecamente mejores o peores. Son dos estrategias de fresado diferentes que deben seleccionarse en función de la rigidez de la máquina, el control de la holgura, el tipo de material, la etapa de mecanizado, el acabado superficial requerido y la tolerancia objetivo. El fresado en concordancia es más adecuado para máquinas CNC modernas y rígidas, pasadas de acabado, mecanizado de alta velocidad y piezas que requieren un mejor acabado superficial y una mayor vida útil de la herramienta. El fresado convencional es más adecuado para máquinas más antiguas, operaciones de desbaste, piezas inestables y situaciones en las que la estabilidad del corte es más importante que la calidad superficial final.
En TiRapid , ofrecemos servicios de mecanizado CNC de precisión para componentes personalizados de metal y plástico. Si su proyecto requiere fresado, torneado, taladrado, mandrinado, roscado, acabado superficial o mecanizado CNC de alta precisión, nuestro equipo de ingeniería puede ayudarle a analizar el comportamiento del material, el método de mecanizado, la estabilidad de la fijación, el control de tolerancias y la viabilidad de la producción para garantizar la calidad de las piezas y una fabricación eficiente.