
Όταν οι πελάτες ζητούν υπηρεσίες ακριβούς κατεργασίας, ένα από τα πρώτα πράγματα που συνήθως ελέγχουν είναι η απαίτηση ανοχής στο σχέδιο. Μια ανοχή ±0.01 mm και ±0.005 mm μπορεί να φαίνεται μικρή διαφορά, αλλά στην πραγματική κατασκευή, αυτά τα επιπλέον δεκαδικά ψηφία μπορούν να καθορίσουν εάν ένα εξάρτημα μπορεί να συναρμολογηθεί σωστά και εάν ο εξοπλισμός μπορεί να λειτουργήσει αξιόπιστα. Η ακριβής κατεργασία δεν αφορά απλώς την επίτευξη μικρότερων αριθμών. Πρόκειται για τη διατήρηση σταθερών διαστάσεων καθ' όλη τη διάρκεια της παραγωγής, της συναρμολόγησης και της μακροχρόνιας χρήσης. Τα διαφορετικά εξαρτήματα έχουν διαφορετικές λειτουργίες, επομένως οι απαιτήσεις ανοχής τους είναι επίσης διαφορετικές. Ο σωστός έλεγχος ανοχής βοηθά στην εξισορρόπηση της ποιότητας του προϊόντος, της αποτελεσματικότητας της κατεργασίας και του κόστους κατασκευής.
Τι ανοχή μπορεί συνήθως να επιτύχει η κατεργασία ακριβείας;
Όταν πολλοί πελάτες έρχονται για πρώτη φορά σε επαφή με την κατεργασία ακριβείας, συχνά επικεντρώνονται στην υψηλότερη ακρίβεια που μπορεί να επιτύχει ο εξοπλισμός. Στην πραγματικότητα, η τελική ανοχή που μπορεί να φτάσει ένα εξάρτημα δεν καθορίζεται μόνο από τις προδιαγραφές του μηχανήματος. Επηρεάζεται επίσης από παράγοντες όπως οι ιδιότητες των υλικών, η δομή του εξαρτήματος, οι μέθοδοι κατεργασίας και οι συνθήκες παραγωγής. Ορισμένα εξαρτήματα μπορεί να έχουν σχετικά μεγάλες συνολικές διαστάσεις, αλλά απαιτούν εξαιρετικά αυστηρό έλεγχο σε κρίσιμες περιοχές, ενώ ορισμένα μικρότερα εξαρτήματα μπορεί να έχουν πολύπλοκες δομές που θέτουν υψηλότερες απαιτήσεις στη σταθερότητα της κατεργασίας.
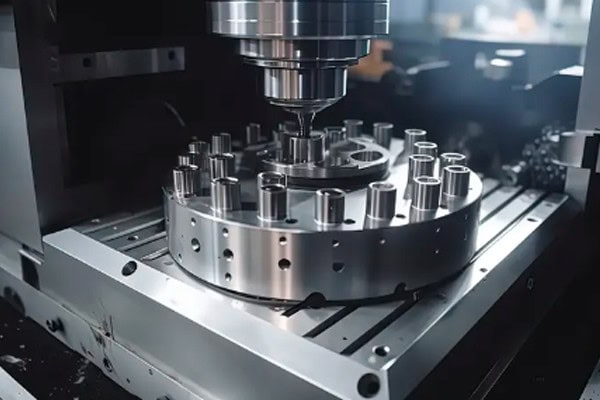
Εύρος ανοχής για τυπικά εξαρτήματα ακριβείας
Τα περισσότερα βιομηχανικά εξαρτήματα χρησιμοποιούν κατεργασία ακριβείας κυρίως για να διατηρούν σταθερές διαστάσεις και να διασφαλίζουν την ομαλή συναρμολόγηση μεταξύ των εξαρτημάτων. Αυτά τα εξαρτήματα μπορεί να μην απαιτούν εξαιρετική ακρίβεια, αλλά αντιπροσωπεύουν ήδη ένα υψηλό πρότυπο κατασκευής για μηχανολογικό εξοπλισμό, εξαρτήματα αυτοματισμού και βιομηχανικά προϊόντα. Η πραγματική πρόκληση δεν είναι η παραγωγή ενός μόνο εξειδικευμένου εξαρτήματος, αλλά η διατήρηση της ίδιας ποιότητας σε όλη τη συνεχή παραγωγή.
Τα συνήθη επίπεδα ακρίβειας περιλαμβάνουν:
- Οι τυπικές ανοχές διαστάσεων συνήθως ελέγχονται γύρω στο ±0.01 mm, καλύπτοντας τις απαιτήσεις πολλών βιομηχανικών εξαρτημάτων.
- Ορισμένες κρίσιμες οπές και περιοχές συναρμολόγησης μπορούν να επιτύχουν αυστηρότερες ανοχές για να βελτιωθεί η ακρίβεια συναρμολόγησης.
- Κατά την παραγωγή σε παρτίδες, οι διαφορές διαστάσεων μεταξύ των μεμονωμένων εξαρτημάτων πρέπει να ελέγχονται για να αποφεύγεται η ασυνεπής ποιότητα του προϊόντος.
Αυτό το επίπεδο ακρίβειας χρησιμοποιείται ευρέως στη μηχανολογική κατασκευή. Για τις εταιρείες κατεργασίας, η σταθερή παραγωγική ικανότητα είναι συχνά πιο σημαντική από την επίτευξη υψηλής ακρίβειας μόνο μία φορά. Τα συνεπή αποτελέσματα σε επαναλαμβανόμενες παραγωγικές διαδικασίες είναι αυτά που πραγματικά ανταποκρίνονται στις απαιτήσεις των πελατών.
Τα εξαρτήματα υψηλής ακρίβειας μπορούν να φτάσουν σε επίπεδο Micron ελέγχου
Ορισμένα εξαρτήματα που χρησιμοποιούνται σε προηγμένες βιομηχανίες απαιτούν πολύ μεγαλύτερη ακρίβεια. Τα εξαρτήματα ημιαγωγών, τα εξαρτήματα ιατρικών συσκευών και τα εξαρτήματα ακριβείας της αεροδιαστημικής όχι μόνο απαιτούν ακριβείς διαστάσεις αλλά και αυστηρό έλεγχο της επιπεδότητας, της στρογγυλότητας και της ακρίβειας τοποθέτησης. Ένα εξάρτημα μπορεί να φαίνεται κανονικό εξωτερικά, αλλά μερικά μικρά απόκλισης μπορούν να επηρεάσουν την απόδοση του εξοπλισμού.
Η μηχανική κατεργασία υψηλής ακρίβειας συνήθως περιλαμβάνει:
- Έλεγχος διαστάσεων σε επίπεδο μικρονίων.
- Αυστηρή διαχείριση γεωμετρικών ανοχών.
- Ακριβής αντιστοίχιση μεταξύ πολλαπλών εξαρτημάτων.
Ωστόσο, δεν απαιτείται κάθε εξάρτημα ακρίβεια σε επίπεδο μικρών. Εάν τα συνηθισμένα δομικά στοιχεία κατασκευάζονται με άσκοπα υψηλή ακρίβεια, ο χρόνος και το κόστος κατεργασίας θα αυξηθούν. Ο καθορισμός κατάλληλων απαιτήσεων ανοχής με βάση την πραγματική εφαρμογή είναι μια πιο πρακτική προσέγγιση.
Διαφορετικές μέθοδοι κατεργασίας επηρεάζουν την τελική ακρίβεια
Η ανοχή που επιτυγχάνεται στην κατεργασία ακριβείας σχετίζεται επίσης στενά με την επιλεγμένη διαδικασία κατεργασίας. Διαφορετικές μέθοδοι είναι κατάλληλες για διαφορετικές δομές εξαρτημάτων. Εάν επιλεγεί λανθασμένη διαδικασία, ακόμη και ο εξοπλισμός υψηλής ακρίβειας ενδέχεται να μην προσφέρει τα αναμενόμενα αποτελέσματα.
Οι συνήθεις μέθοδοι κατεργασίας περιλαμβάνουν:
- Η φρεζάρισμα με CNC είναι κατάλληλη για σύνθετα σχήματα, σχισμές και εξαρτήματα πολλαπλών λειτουργιών.
- Η τόρνευση CNC είναι κατάλληλη για άξονες, μανίκια και περιστροφικά μέρη.
- Η λείανση είναι κατάλληλη για τη βελτίωση της τελικής διαστατικής ακρίβειας και της ποιότητας της επιφάνειας.
- Η κατεργασία 5 αξόνων είναι κατάλληλη για εξαρτήματα πολλαπλών γωνιών και σύνθετα καμπύλα εξαρτήματα.
Η επιλογή της σωστής μεθόδου κατεργασίας μπορεί να μειώσει τα σφάλματα και να βελτιώσει την ποιότητα του τελικού εξαρτήματος, αποφεύγοντας παράλληλα το περιττό κόστος κατασκευής.
Ποιοι παράγοντες επηρεάζουν την ανοχή ακριβούς κατεργασίας;
Πολλοί πελάτες διαπιστώνουν ότι το ίδιο σχέδιο μπορεί να παράγει διαφορετικά αποτελέσματα όταν κατασκευάζεται από διαφορετικές εταιρείες κατεργασίας. Ο λόγος δεν σχετίζεται μόνο με τον εξοπλισμό. Οι συνθήκες των υλικών, οι διαδικασίες κατεργασίας, η εμπειρία του χειριστή και η διαχείριση της παραγωγής μπορούν όλα να επηρεάσουν τις τελικές διαστάσεις. Για την κατεργασία ακριβείας, κάθε στάδιο της κατασκευής επηρεάζει την ακρίβεια, ειδικά όταν πρόκειται για εξαρτήματα υψηλής ακρίβειας, όπου ακόμη και μικρές αποκλίσεις μπορούν να γίνουν σημαντικές.
Τα χαρακτηριστικά των υλικών επηρεάζουν τη σταθερότητα των διαστάσεων
Διαφορετικά υλικά συμπεριφέρονται διαφορετικά κατά την κατεργασία. Ορισμένα υλικά κόβονται εύκολα αλλά είναι ευαίσθητα στις αλλαγές θερμοκρασίας, ενώ άλλα έχουν υψηλή αντοχή και δημιουργούν μεγαλύτερη πίεση κοπής κατά την επεξεργασία. Χωρίς να ληφθούν υπόψη τα χαρακτηριστικά του υλικού, ενδέχεται να προκύψουν αλλαγές διαστάσεων μετά την κατεργασία.
Κοινές επιρροές περιλαμβάνουν:
- Τα κράματα αλουμινίου είναι εύκολα στην κατεργασία, αλλά μπορούν να επηρεαστούν από τις αλλαγές θερμοκρασίας.
- Τα κράματα τιτανίου έχουν υψηλή αντοχή και απαιτούν αυστηρότερο έλεγχο εργαλείων και παραμέτρων.
- Ο θερμικά επεξεργασμένος χάλυβας ενδέχεται να παρουσιάσει διαστατικές αλλαγές που προκαλούνται από εσωτερικές τάσεις.
Η επιλογή υλικού δεν αφορά μόνο την αντοχή ή την απόδοση. Η σταθερότητα της κατεργασίας είναι επίσης σημαντική. Ο σωστός έλεγχος της διαδικασίας μπορεί να μειώσει τα σφάλματα που σχετίζονται με τα υλικά και να διατηρήσει καλύτερη ακρίβεια διαστάσεων.
Η κατάσταση του εξοπλισμού καθορίζει τη βάση κατεργασίας
Η κατεργασία ακριβείας απαιτεί εξοπλισμό υψηλής σταθερότητας. Ακόμα κι αν μια μηχανή έχει εξαιρετική αρχική ακρίβεια, η μακροχρόνια λειτουργία χωρίς κατάλληλη συντήρηση μπορεί να επηρεάσει τα αποτελέσματα της κατεργασίας. Κατά τη συνεχή παραγωγή, η επαναληψιμότητα της μηχανής επηρεάζει άμεσα τη συνοχή του εξαρτήματος.
Σημαντικοί παράγοντες περιλαμβάνουν:
- Ακρίβεια τοποθέτησης μηχανής.
- Σταθερότητα λειτουργίας άξονα.
- Μακροπρόθεσμη διατήρηση της ακρίβειας του εξοπλισμού.
Η σταθερή απόδοση του εξοπλισμού αποτελεί σημαντικό θεμέλιο για τη διατήρηση των ανοχών-στόχων. Η κατεργασία υψηλής ακρίβειας εξαρτάται όχι μόνο από τις προδιαγραφές του μηχανήματος αλλά και από την ορθή διαχείριση του εξοπλισμού.
Οι διαδικασίες κατεργασίας επηρεάζουν τα τελικά σφάλματα
Πολλά προβλήματα κατεργασίας δεν προκαλούνται από περιορισμούς εξοπλισμού αλλά από ακατάλληλο σχεδιασμό διεργασιών. Οι λανθασμένες ακολουθίες κατεργασίας ή οι ακατάλληλες διαδρομές εργαλείων μπορούν να προκαλέσουν παραμόρφωση του εξαρτήματος ή διαστατικές αποκλίσεις.
Σημαντικές εκτιμήσεις περιλαμβάνουν:
- Σωστή οργάνωση των εργασιών χοντροκομμένης κατεργασίας και φινιρίσματος.
- Μείωση των κραδασμών κατά την κατεργασία.
- Βελτιστοποίηση των διαδρομών κίνησης των εργαλείων.
Μια καλά ανεπτυγμένη διαδικασία κατεργασίας μπορεί να μειώσει τους κινδύνους παραγωγής και να διευκολύνει την επίτευξη των απαιτήσεων σχεδίασης.
Πώς πρέπει οι πελάτες να καθορίζουν την απαιτούμενη ανοχή εξαρτήματος;
Κατά τον σχεδιασμό των εξαρτημάτων, πολλοί πελάτες υποθέτουν ότι η υψηλότερη ακρίβεια είναι πάντα καλύτερη. Ωστόσο, στην πραγματική κατασκευή, διαφορετικά εξαρτήματα έχουν διαφορετικές απαιτήσεις ακρίβειας. Ένα απλό εξάρτημα περιβλήματος και ένα εξάρτημα που κινείται γρήγορα έχουν εντελώς διαφορετικές ανάγκες ανοχής. Ο καθορισμός εύλογων απαιτήσεων ανοχής βοηθά στην αποφυγή περιττών δαπανών κατεργασίας, διασφαλίζοντας παράλληλα τη σωστή λειτουργία του εξαρτήματος.
Προσδιορισμός ανοχής με βάση τη λειτουργία του εξαρτήματος
Διαφορετικές λειτουργίες εξαρτημάτων απαιτούν διαφορετικά επίπεδα ακρίβειας. Πριν από την κατεργασία, είναι σημαντικό να κατανοήσετε τον ρόλο του εξαρτήματος αντί να αυξήσετε όλες τις απαιτήσεις διαστάσεων.
Οι βασικές διαφορές περιλαμβάνουν:
- Τα κινούμενα εξαρτήματα επικεντρώνονται στην ακρίβεια τοποθέτησης.
- Τα εξαρτήματα τοποθέτησης επικεντρώνονται στην ακρίβεια της θέσης των οπών.
- Τα μέρη εμφάνισης εστιάζουν περισσότερο στην ποιότητα της επιφάνειας.
Η κατανόηση της πραγματικής λειτουργίας ενός εξαρτήματος βοηθά στη δημιουργία πιο λογικών απαιτήσεων κατεργασίας.
Προσδιορίστε την ανοχή με βάση τις απαιτήσεις συναρμολόγησης
Πολλά εξαρτήματα ακριβείας εγκαθίστανται μαζί με άλλα εξαρτήματα. Μια μικρή απόκλιση στις διαστάσεις μπορεί να επηρεάσει ολόκληρη τη διαδικασία συναρμολόγησης. Αυτό είναι ιδιαίτερα σημαντικό για τα μηχανικά εξαρτήματα μετάδοσης και τις δομές τοποθέτησης.
Σημαντικές εκτιμήσεις περιλαμβάνουν:
- Εάν οι οπές και οι άξονες απαιτούν ακριβή τοποθέτηση.
- Εάν τα μέρη έχουν σχέσεις κίνησης.
- Εάν απαιτείται μακροχρόνια αντοχή στη φθορά.
Όσο πιο περίπλοκη είναι η σχέση συναρμολόγησης, τόσο αυστηρότερες γίνονται συνήθως οι απαιτήσεις ελέγχου ανοχής.
Προσδιορισμός ανοχής με βάση τον όγκο παραγωγής
Τα διαφορετικά στάδια παραγωγής επικεντρώνονται σε διαφορετικούς στόχους. Η παραγωγή πρωτοτύπων επικεντρώνεται κυρίως στην επικύρωση του σχεδιασμού, ενώ η μαζική παραγωγή εστιάζει περισσότερο στη σταθερότητα και τη συνέπεια.
Συνήθεις καταστάσεις περιλαμβάνουν:
- Η κατεργασία πρωτοτύπων επικεντρώνεται στην γρήγορη επαλήθευση.
- Η παραγωγή σε παρτίδες επικεντρώνεται στη διαστασιακή συνέπεια.
- Η μακροπρόθεσμη προμήθεια επικεντρώνεται στη σταθερότητα της κατεργασίας.
Ο σωστός σχεδιασμός ανοχής βοηθά στην ομαλότερη ολόκληρη τη διαδικασία παραγωγής.
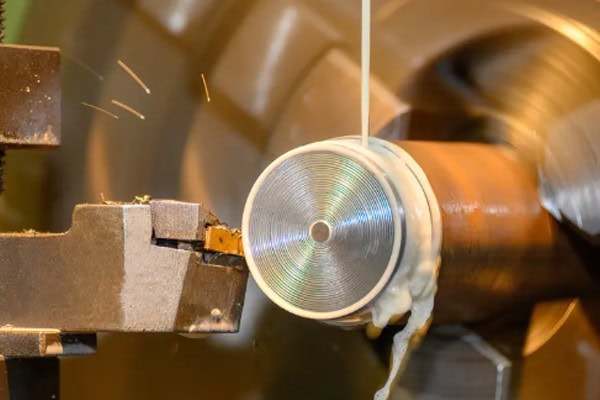
Πώς διατηρεί η μηχανική κατεργασία ακριβείας τις ανοχές-στόχους;
Το αν ένα εξάρτημα πληροί τις απαιτήσεις σχεδίασης δεν καθορίζεται μόνο από τον τελικό έλεγχο. Από την αρχική ανάλυση του εξαρτήματος και τον έλεγχο κατεργασίας έως τους τελικούς ελέγχους ποιότητας, κάθε βήμα επηρεάζει την ακρίβεια των διαστάσεων. Για τα εξαρτήματα υψηλής ακρίβειας, μικρά προβλήματα σε οποιοδήποτε στάδιο μπορούν να επηρεάσουν το τελικό αποτέλεσμα.
Ανάλυση εξαρτημάτων πριν από την κατεργασία
Πριν ξεκινήσει η παραγωγή, είναι σημαντικό να εξεταστούν προσεκτικά οι δομές των εξαρτημάτων και οι δυσκολίες στην κατεργασία. Πολλά πιθανά προβλήματα μπορούν να ανακαλυφθούν κατά το στάδιο του σχεδιασμού και όχι μετά την έναρξη της παραγωγής. Η έγκαιρη ανάλυση βοηθά στη μείωση των τροποποιήσεων και βελτιώνει την αποτελεσματικότητα της κατεργασίας.
Οι κύριες εργασίες περιλαμβάνουν:
- Επιβεβαίωση κρίσιμων απαιτήσεων διαστάσεων.
- Ανάλυση των χαρακτηριστικών κατεργασίας υλικών.
- Σχεδιασμός ακολουθιών κατεργασίας.
Η καλύτερη προετοιμασία πριν από την κατεργασία μειώνει τις προσαρμογές κατά την παραγωγή και βοηθά στη διατήρηση σταθερής ακρίβειας.
Αλλαγές σφάλματος ελέγχου κατά την κατεργασία
Κατά την παραγωγή, η κατάσταση του εξοπλισμού, η φθορά των εργαλείων και οι παράμετροι κατεργασίας μπορούν να επηρεάσουν τις διαστάσεις των εξαρτημάτων. Αυτό είναι ιδιαίτερα σημαντικό κατά τη συνεχή παραγωγή, όπου μικρές αλλαγές μπορεί να οδηγήσουν σε ασυνεπή ποιότητα παρτίδας.
Τα βασικά στοιχεία ελέγχου περιλαμβάνουν:
- Έλεγχος κρίσιμων διαστατικών αλλαγών.
- Παρακολούθηση συνθηκών φθοράς του εργαλείου.
- Ρύθμιση παραμέτρων κατεργασίας όταν είναι απαραίτητο.
Ο συνεχής έλεγχος της διαδικασίας μειώνει τα συσσωρευμένα σφάλματα και βοηθά στη διατήρηση καλύτερης συνέπειας των εξαρτημάτων.
Εκτελέστε αυστηρή επιθεώρηση μετά την κατεργασία
Η επιθεώρηση είναι ένα ουσιαστικό βήμα για την επιβεβαίωση ότι τα εξαρτήματα πληρούν τις απαιτήσεις. Για τα εξαρτήματα που έχουν υποστεί μηχανική κατεργασία ακριβείας, οι έλεγχοι εμφάνισης από μόνοι τους δεν επαρκούν. Απαιτούνται επαγγελματικές μέθοδοι μέτρησης για την επαλήθευση των διαστάσεων και της δομικής ακρίβειας.
Οι συνήθεις μέθοδοι ελέγχου περιλαμβάνουν:
- Χρήση εξοπλισμού CMM για τη μέτρηση κρίσιμων διαστάσεων.
- Έλεγχος γεωμετρικών ανοχών.
- Επαλήθευση της συνέπειας της παρτίδας.
Μια ολοκληρωμένη διαδικασία επιθεώρησης βοηθά στη μείωση των κινδύνων συναρμολόγησης και διασφαλίζει αξιόπιστη απόδοση σε πραγματικές εφαρμογές.
Η κατεργασία ακριβείας μπορεί να επιτύχει ακρίβεια που κυμαίνεται από τυπικές βιομηχανικές ανοχές έως έλεγχο σε επίπεδο μικρών, αλλά το τελικό αποτέλεσμα εξαρτάται από τη δομή του εξαρτήματος, τις ιδιότητες του υλικού, την ικανότητα του εξοπλισμού και τις διαδικασίες κατεργασίας. Για τους πελάτες, ο καθορισμός εύλογων απαιτήσεων ανοχής είναι πιο σημαντικός από την απλή επιδίωξη της υψηλότερης δυνατής ακρίβειας. Ο σωστός έλεγχος ανοχής βοηθά στη διασφάλιση της απόδοσης του εξαρτήματος, διατηρώντας παράλληλα το κόστος κατασκευής σε πρακτικό επίπεδο. Η Tirapid ειδικεύεται σε υπηρεσίες κατεργασίας ακριβείας, παρέχοντας κατασκευή εξαρτημάτων υψηλής ακρίβειας και υποστήριξη κατεργασίας κατά παραγγελία, για να βοηθήσει τις εταιρείες να επιτύχουν σταθερή και αξιόπιστη ποιότητα κατεργασίας.















