
Η κατεργασία της λεπίδας παράγει ή βελτιώνει την αεροτομή, τα χαρακτηριστικά σύνδεσης και τις άκρες που επιτρέπουν σε μια λεπίδα να προσαρμόζεται στο συναρμολόγημά της και να αλληλεπιδρά με το εργαζόμενο ρευστό. Η πρόκληση είναι ο έλεγχος αυτών των χαρακτηριστικών, ενώ η αφαίρεση υλικού αλλάζει την ακαμψία του τεμαχίου εργασίας. Μια λεία επιφάνεια δεν επαρκεί εάν το προφίλ, το πάχος ή η σχέση της με τη ρίζα είναι λανθασμένα.
Αυτός ο οδηγός εστιάζει στην κατεργασία μεταλλικών πτερυγίων στροβίλου και συμπιεστή. Εξηγεί πώς το αρχικό κενό και το υλικό επηρεάζουν τη διαδικασία, πότε βοηθά η ταυτόχρονη φρεζάρισμα σε πέντε άξονες, πού απαιτούνται άλλες διαδικασίες και πώς να οριστούν οι απαιτήσεις επιθεώρησης. Οι μηχανικοί και οι αγοραστές μπορούν να χρησιμοποιήσουν αυτές τις αρχές για να προετοιμάσουν σαφέστερα σχέδια και να συγκρίνουν προτάσεις κατασκευής.
Τι είναι η κατεργασία λεπίδων;
Η κατεργασία της λεπίδας είναι η ελεγχόμενη αφαίρεση υλικού που χρησιμοποιείται για τη δημιουργία ή την ολοκλήρωση των αεροδυναμικών χαρακτηριστικών και των χαρακτηριστικών σύνδεσης μιας λεπίδας. Μπορεί να περιλαμβάνει την κατεργασία μιας αεροτομής από συμπαγές υλικό ή την επιλεκτική τελική επεξεργασία ενός χυτού ή σφυρήλατου ακατέργαστου τεμαχίου. Οι απαιτούμενες εργασίες εξαρτώνται από το σχεδιασμό της λεπίδας, το υλικό και την κατάσταση εκκίνησης.

Μηχανουργική κατεργασία από συμπαγές υλικό και κενά σχεδόν καθαρού μεγέθους
Η κατεργασία από συμπαγές υλικό παρέχει μια πρακτική οδό για ορισμένα εξαρτήματα ανάπτυξης, εξαρτήματα συμπιεστή και σχέδια πτερυγίων των οποίων η γεωμετρία και οι απαιτήσεις υλικού ταιριάζουν σε αυτήν την προσέγγιση. Η διαδικασία δημιουργεί την αεροτομή αφαιρώντας υλικό γύρω από ένα υποστηριζόμενο κενό.
Ένα σχεδόν καθαρό κενό περιέχει ήδη μεγάλο μέρος του σχήματος της λεπίδας. Η κατεργασία μπορεί να επικεντρωθεί στη ρίζα, την πλατφόρμα, την άκρη, τα χαρακτηριστικά στεγανοποίησης και επιλεγμένες περιοχές αεροτομής αντί να παράγει κάθε επιφάνεια από την αρχή. Η εισερχόμενη γεωμετρία και το περιθώριο κατεργασίας αποκτούν σημασία επειδή το κενό δεν είναι ακριβές αντίγραφο του ονομαστικού μοντέλου CAD.
Πολλά πτερύγια αεριωθούμενων στροβίλων σε στάδια υψηλής πίεσης βασίζονται σε χύτευση με επένδυση, συμπεριλαμβανομένων κατευθυντικά στερεοποιημένων διαδρομών ή μονοκρυστάλλων όπου ορίζεται. Η κατεργασία με φρεζάρισμα παρόμοιου εξωτερικού σχήματος από συνηθισμένο υλικό ράβδων δεν αναπαράγει αυτή τη δομή υλικού. Πολύπλοκα εσωτερικά περάσματα ψύξης μπορούν να σχηματιστούν κατά τη χύτευση με κεραμικούς πυρήνες, ακολουθούμενη από κατεργασία και άλλες εργασίες φινιρίσματος.
Μεμονωμένες λεπίδες και ενσωματωμένα μέρη λεπίδων
Μια μεμονωμένη λεπίδα μπορεί να συγκρατηθεί μέσω της ρίζας της, προσωρινών χαρακτηριστικών ή ενός κατάλληλου εξαρτήματος. Ένα blisk ενσωματώνει τις λεπίδες με τον δίσκο, έτσι ώστε οι γειτονικές λεπίδες να περιορίζουν την πρόσβαση στον κόφτη. Οι πτερωτές περιέχουν επίσης στενά διαχωρισμένες διόδους ροής, αλλά η γεωμετρία και η λειτουργία τους απαιτούν τον δικό τους σχεδιασμό διεργασίας.
Αυτός ο οδηγός επικεντρώνεται σε μεμονωμένες λεπίδες και στις αρχές κατεργασίας που είναι κοινές με τα σχετικά εξαρτήματα στροβιλομηχανών. Τα πτερύγια της στροβίλου θα πρέπει να καθορίζονται από τον πραγματικό τύπο εξαρτήματος και όχι να αντιμετωπίζονται ως μία εναλλάξιμη οικογένεια.
Πώς η γεωμετρία και τα υλικά διαμορφώνουν τη διαδικασία;
Η γεωμετρία της λεπίδας καθορίζει την πρόσβαση, την υποστήριξη και τη σχέση μεταξύ των λειτουργικών επιφανειών. Το υλικό καθορίζει τη συμπεριφορά κοπής και τις κατάλληλες διαδρομές επεξεργασίας. Εξετάστε και τα δύο μαζί, επειδή μια διαδρομή εργαλείου που λειτουργεί σε ένα προσβάσιμο εξάρτημα επίδειξης αλουμινίου μπορεί να είναι ακατάλληλη για μια λεπτή λεπίδα παραγωγής από κράμα νικελίου.
Απαιτήσεις αεροτομής, ρίζας και ακμής
Η αεροτομή αλλάζει καμπυλότητα και διατομή κατά μήκος του εκάστου της. Οι επιφάνειες πίεσης και αναρρόφησης, η συστροφή, η χορδή και η κατανομή πάχους πρέπει να παραμένουν συνεπείς με το σχεδιασμό. Η μέτρηση του συνολικού μήκους και πλάτους δεν μπορεί να διαπιστώσει εάν έχει παραχθεί η προβλεπόμενη αεροτομή.
Η ρίζα και η πλατφόρμα δημιουργούν μηχανικές και γεωμετρικές σχέσεις με το συγκρότημα. Η θέση τους σε σχέση με την αεροτομή έχει τόση σημασία όσο και οι μεμονωμένες διαστάσεις τους. Οι μπροστινές και οι πίσω ακμές απαιτούν επίσης καθορισμένα προφίλ, αντί για μια οδηγία για να γίνει κάθε άκρη όσο το δυνατόν πιο αιχμηρή.
| Περιοχή λεπίδας | Ανησυχία για την κατασκευή | Απαίτηση διευκρίνισης |
| Επιφάνειες αεροτομής | Αλλαγή καμπυλότητας και επαφής κοπής | Προφίλ, ορισμός διατομής και υφή επιφάνειας |
| Λεπτές τομές | Εκτροπή καθώς αφαιρείται το απόθεμα | Πάχος και αποδεκτή συνθήκη επιθεώρησης |
| Root και πλατφόρμα | Ταίριασμα προσκόλλησης και σχέσεις δεδομένων | Γεωμετρία, τοποθεσία και προσανατολισμός |
| Πρόδρομες και οπίσθιες ακμές | Γρεζίσματα, υπερβολική κοπή και στρογγυλοποίηση | Πάχος ακμής, ακτίνα και επιτρεπόμενη ανάμειξη |
| Άκρη ή κάλυμμα, όπου υπάρχει | Πρόσβαση και σχέση με παρακείμενα χαρακτηριστικά | Τελική γεωμετρία και απαιτήσεις συναρμολόγησης |
Επιλογή Υλικού και Μηχανική Ικανότητα
Οι προδιαγραφές του υλικού θα πρέπει να προκύπτουν από τις λειτουργικές απαιτήσεις του εξαρτήματος. Τα κράματα τιτανίου είναι σημαντικά σε πολλές εφαρμογές συμπιεστών και ανεμιστήρων, ενώ τα υπερκράματα με βάση το νικέλιο σχετίζονται με θερμότερες περιοχές στροβίλων. Τα πτερύγια των ατμοστροβίλων μπορούν να χρησιμοποιούν κατάλληλους ανοξείδωτους ή κραματοποιημένους χάλυβες, ανάλογα με το σχεδιασμό και τις συνθήκες λειτουργίας.
| Οικογένεια Υλικών | Σχετικό πλαίσιο εφαρμογής | Εξέταση μηχανικής κατεργασίας |
| Υπερκράματα με βάση το νικέλιο | Στοιχεία θερμής διατομής όπου το καθορισμένο κράμα και η δομή είναι κατάλληλα | Συγκέντρωση θερμότητας, σκλήρυνση κατά την εργασία και φθορά εργαλείων |
| Κράματα τιτανίου | Πολλά εξαρτήματα συμπιεστή και ανεμιστήρα | Θερμότητα ζώνης κοπής, πρόσφυση εργαλείου και ευελιξία τεμαχίου εργασίας |
| Ανοξείδωτοι και κραματοποιημένοι χάλυβες | Κατάλληλα σχέδια ατμοστροβίλων και βιομηχανικών πτερυγίων | Βαθμός, σκληρότητα, δυνάμεις κοπής και επιλογή εργαλείου |
| Κράματα αλουμινίου | Επιλεγμένα μοντέλα ανάπτυξης και κατάλληλες εφαρμογές χαμηλότερων θερμοκρασιών | Έλεγχος γρεζιών και παραμόρφωση λεπτών τομών |
Μια οικογένεια κραμάτων από μόνη της δεν αποτελεί πλήρη προδιαγραφή. Συμπεριλάβετε την ακριβή ποιότητα, τη μορφή του αποθέματος, την κατάσταση θερμικής επεξεργασίας και τις ισχύουσες απαιτήσεις υλικού. Η αλλαγή του κράματος ή της διαδρομής του τυφλού τεμαχίου μπορεί να αλλάξει τόσο την κατεργασιμότητα όσο και την καταλληλότητα του εξαρτήματος για χρήση.
Πώς λειτουργεί η διαδικασία κατεργασίας λεπίδων;
Ένα σχέδιο κατεργασίας λεπίδας ξεκινά συνήθως με την ανασκόπηση του μοντέλου και του σχεδίου, ακολουθούμενη από την προετοιμασία των δεδομένων, την ελεγχόμενη χοντροκομμένη κατεργασία, την ημιτελική κατεργασία και την τελική επεξεργασία. Η ακολουθία πρέπει να διατηρεί την υποστήριξη, ενώ παράλληλα να καθορίζει την απαιτούμενη σχέση μεταξύ της αεροτομής και των χαρακτηριστικών στήριξης. Ένα χυτό τεμάχιο και ένα συμπαγές τεμάχιο δεν ακολουθούν απαραίτητα την ίδια διαδρομή.
Εξετάστε το μοντέλο και δημιουργήστε αναφορές
Ελέγξτε ότι το μοντέλο και το σχέδιο σχεδιασμού με τη βοήθεια υπολογιστή (CAD) περιγράφουν την ίδια αναθεώρηση. Προσδιορίστε τις ελεγχόμενες επιφάνειες αεροτομής, τις θέσεις των τομών, τις διεπαφές των ριζών, τα όρια κατεργασίας και τα χαρακτηριστικά που πρέπει να παραμείνουν ανέπαφα. Επιλύστε τους ορισμούς ακμών που λείπουν πριν από τον προγραμματισμό.
Το σύστημα κατασκευής με τη βοήθεια υπολογιστή (CAM) μεταφράζει αυτήν τη γεωμετρία του προϊόντος σε προγραμματισμένες λειτουργίες κοπής. Επιβεβαιώστε τις μονάδες μοντέλου, τη συνέχεια της επιφάνειας, τους ορισμούς εργαλείων και το υπόλοιπο απόθεμα πριν δημιουργήσετε διαδρομές. Μια καθαρή προεπισκόπηση διαδρομής εργαλείων δεν επιβεβαιώνει ότι η προγραμματισμένη γεωμετρία ή η ανοχή κατεργασίας ταιριάζει με το σχέδιο.
Σχεδιάστε τον τρόπο με τον οποίο οι αναφορές κατασκευής σχετίζονται με τα δεδομένα επιθεώρησης. Ένα προσωρινό χαρακτηριστικό σύσφιξης μπορεί να βοηθήσει την παραγωγή χωρίς να γίνει δεδομένο σχεδιασμού. Αντίθετα, η συγκράτηση μιας τελικής ρίζας είναι χρήσιμη μόνο εάν το εξάρτημα την τοποθετεί σταθερά χωρίς ζημιά ή παραμόρφωση.
Ο σχεδιασμός των εξαρτημάτων πρέπει επίσης να διασφαλίζει την πρόσβαση για μεταγενέστερες εργασίες. Ένας σφιγκτήρας που συγκρατεί με ασφάλεια το κενό μπορεί να εμποδίσει την πλατφόρμα μετά την ολοκλήρωση της αεροτομής. Εάν το εξάρτημα πρέπει να μεταφερθεί μεταξύ των εξαρτημάτων, δημιουργήστε μια επαναλήψιμη μεταφορά αναφοράς και προστατέψτε τις τελικές επιφάνειες επαφής. Επιβεβαιώστε ότι το απελευθερωμένο εξάρτημα, και όχι μόνο το σχήμα που έχει σφιχτεί, ικανοποιεί την καθορισμένη συνθήκη αποδοχής.
Για κενά σχεδόν καθαρά, επαληθεύστε ότι υπάρχει αρκετό υλικό στις προβλεπόμενες περιοχές φινιρίσματος. Ένας εισερχόμενος έλεγχος σχήματος μπορεί να εντοπίσει χαμένα τοποθετημένα υλικά ή τοπικές ελλείψεις πριν ξεκινήσει η δαπανηρή κατεργασία. Η μετακίνηση του κενού για τη βελτίωση του περιθωρίου κατεργασίας πρέπει να διατηρεί την καθορισμένη σχέση με τα λειτουργικά χαρακτηριστικά.
Τραχύ χωρίς απώλεια υποστήριξης
Η χοντροκομμένη κατεργασία αφαιρεί το ογκώδες υλικό διατηρώντας παράλληλα επαρκές απόθεμα και ακαμψία για τις επόμενες εργασίες. Ο στόχος περιλαμβάνει προβλέψιμη εμπλοκή του κοπτικού, αποτελεσματική απομάκρυνση των θραυσμάτων και ένα τεμάχιο εργασίας που παραμένει σταθερό καθώς αλλάζει η διατομή του.
Μια ακολουθία που ολοκληρώνει τη μία λεπτή πλευρά ενώ αφήνει βαρύ υλικό στην άλλη μπορεί να δημιουργήσει μια δυσμενή ισορροπία δύναμης και ακαμψίας. Ανάλογα με το σχεδιασμό, η σταδιακή αφαίρεση από τις αντίθετες πλευρές ή η σταδιακή κατεργασία κατά μήκος της λεπίδας μπορεί να προσφέρει καλύτερη στήριξη.
Μην υποθέτετε ότι η πρόωρη αφαίρεση περισσότερου υλικού μειώνει πάντα τον χρόνο ολοκλήρωσης του κύκλου. Οι επιπλέον κραδασμοί, οι επιφανειακές φθορές ή οι παραμορφώσεις μπορούν να δημιουργήσουν πρόσθετες εργασίες φινιρίσματος και επιθεώρησης. Το χρήσιμο μέτρο είναι ένα αξιόπιστο τελικό εξάρτημα και όχι μόνο ο ρυθμός χοντροκομμένης κατεργασίας.
Ημιτελές για προβλέψιμες τελικές κοπές
Η ημι-φινίρισμα φέρνει το τεμάχιο εργασίας κοντά στο τελικό του σχήμα και επιτυγχάνει μια ελεγχόμενη κατανομή του υπολειπόμενου υλικού. Η ομοιόμορφη περίθλαση φινιρίσματος βοηθά στην αποφυγή απότομων αλλαγών στο φορτίο κοπής κατά μήκος της αεροτομής.
Αυτό το στάδιο αποτελεί επίσης μια ευκαιρία για να ελέγξετε το απόθεμα, την κατάσταση του εργαλείου και τις διαστατικές τάσεις πριν η επιφάνεια γίνει δύσκολη στην επαναφορά. Εάν η λεπίδα έχει μετακινηθεί μετά την αποσύμπλεξη ή μια προηγούμενη λειτουργία, διερευνήστε την αιτία πριν εφαρμόσετε μια γενική μετατόπιση εργαλείου.
Η αφαίρεση υλικού μπορεί να ανακατανείμει τις υπολειμματικές τάσεις, ενώ η κοπή μπορεί να εισαγάγει πρόσθετα φαινόμενα κοντά στην επιφάνεια. Η ημιτελειοποίηση δεν εξαλείφει αυτόματα αυτές τις τάσεις. Οποιοδήποτε βήμα θερμικής επεξεργασίας ή σταθεροποίησης πρέπει να ταιριάζει με τις προδιαγραφές του υλικού και την εγκεκριμένη μέθοδο κατασκευής.
Ολοκληρώστε την αεροτομή και προστατέψτε τις άκρες
Το φινίρισμα καθορίζει το καθορισμένο προφίλ και την υφή μέσω ελεγχόμενης επαφής με τον κόφτη. Σχεδιάστε την προσέγγιση, την έξοδο, το πέρασμα και τις μεταβάσεις έτσι ώστε το εργαλείο να μην παραμένει ή να μην κάνει απότομες αλλαγές κατεύθυνσης σε ευαίσθητες περιοχές.
Οι μπροστινές και οι πίσω ακμές χρειάζονται ιδιαίτερη προσοχή, επειδή η εμπλοκή του εργαλείου και η τοπική ακαμψία μπορούν να αλλάξουν γρήγορα. Διατηρήστε το καθορισμένο πάχος και ακτίνα τόσο κατά την κατεργασία όσο και κατά την αφαίρεση γρεζιών αργότερα. Μια οπτικά καθαρή άκρη μπορεί να μην είναι αποδεκτή εάν η ανάμειξη αφαιρέσει υπερβολική ποσότητα υλικού.
Επιθεωρήστε χαρακτηριστικά που ενδέχεται να αποκρύψουν ή να τροποποιήσουν οι μεταγενέστερες εργασίες. Για παράδειγμα, ο έλεγχος μιας επιφάνειας πριν από την επίστρωση μπορεί να υποστηρίξει τον έλεγχο της διαδικασίας, ενώ η τελική αποδοχή μπορεί να απαιτήσει πρόσθετη επιθεώρηση μετά την επίστρωση και την προετοιμασία των άκρων.
Πότε χρειάζεται η κατεργασία λεπίδων CNC 5 αξόνων;
Η ταυτόχρονη πεντααξονική κατεργασία CNC είναι χρήσιμη όταν ο προσανατολισμός του εργαλείου πρέπει να αλλάζει συνεχώς για να φτάσει και να ακολουθήσει μια στριμμένη επιφάνεια λεπίδας. Τα προσβάσιμα χαρακτηριστικά μπορούν να υποστούν κατεργασία με μεθόδους σταθερού άξονα ή με μεθόδους δεικτοδότησης. Επιλέξτε τη διάταξη του μηχανήματος από τις ανάγκες γεωμετρίας, εμβέλειας, ακαμψίας και επαλήθευσης αντί να αντιμετωπίζετε τον αριθμό των αξόνων ως εγγύηση ποιότητας.

Δεικτολογημένη τοποθέτηση και ταυτόχρονη κίνηση
Στην κατεργασία με δείκτη ή 3+2, η περιστροφική τοποθέτηση καθορίζει έναν προσανατολισμό πριν από μια λειτουργία κοπής με σταθερό προσανατολισμό. Η ταυτόχρονη κατεργασία πέντε αξόνων επιτρέπει την αλλαγή του προσανατολισμού του εργαλείου σε σχέση με το εξάρτημα κατά τη διάρκεια της κοπής.
Ο συνεχής έλεγχος προσανατολισμού μπορεί να βελτιώσει την πρόσβαση γύρω από τις αεροτομές και να μειώσει την ανάγκη για μεγάλα εργαλεία ή επαναλαμβανόμενη επανατοποθέτηση. Εισάγει επίσης περιορισμούς στην κίνηση της μηχανής που πρέπει να ληφθούν υπόψη κατά τον προγραμματισμό. Τα όρια περιστροφικής κίνησης, οι γρήγορες αλλαγές προσανατολισμού και η διαθέσιμη απόσταση μπορούν να επηρεάσουν την πρακτική διαδρομή.
Λιγότερες ρυθμίσεις μπορούν να βοηθήσουν στη διατήρηση των σχέσεων των χαρακτηριστικών, αλλά ένα μηχάνημα πέντε αξόνων δεν εγγυάται ότι η πλήρης λεπίδα μπορεί να ολοκληρωθεί με μία μόνο σύσφιξη. Τα χαρακτηριστικά συγκράτησης του τεμαχίου εργασίας ενδέχεται να χρειάζονται αφαίρεση και οι εξειδικευμένες εργασίες ενδέχεται να απαιτούν διαφορετικό εξοπλισμό.
Επαληθεύστε την πλήρη κίνηση του μηχανήματος
Ελέγξτε τον κόφτη, τη βάση, το εξάρτημα, το τεμάχιο εργασίας και τα σχετικά εξαρτήματα του μηχανήματος. Η άκρη ενός εργαλείου μπορεί να ακολουθεί την προβλεπόμενη επιφάνεια ενώ η βάση πλησιάζει σε μια πλατφόρμα ή ενώ το περιστροφικό συγκρότημα πλησιάζει σε ένα όριο διαδρομής.
Η προσομοίωση του προγράμματος αριθμητικού ελέγχου (NC) μετεπεξεργασίας βοηθά στην αξιολόγηση του κώδικα που προορίζεται για την πραγματική μηχανή, συμπεριλαμβανομένων των κινήσεων που εισάγονται κατά την μετεπεξεργασία. Η προσομοίωση πρέπει να χρησιμοποιεί αντιπροσωπευτικά μήκη εργαλείων, βάσεις, υλικό, εξαρτήματα και διαμόρφωση μηχανής.
Η προσομοίωση υποστηρίζει τον σχεδιασμό, αλλά δεν μετρά τις πραγματικές δυνάμεις κοπής ούτε αποδεικνύει το τελικό προφίλ. Η επαλήθευση της εγκατάστασης και η ελεγχόμενη επιθεώρηση του πρώτου μέρους παραμένουν απαραίτητες για να επιβεβαιωθεί ότι η φυσική διαδικασία ακολουθεί το σχέδιο.
Ποια εργαλεία και διαδρομές εργαλείων ταιριάζουν στις επιφάνειες λεπίδων;
Η επιλογή του εργαλείου θα πρέπει να ταιριάζει με την τοπική καμπυλότητα, την έκταση, το υλικό και το απαιτούμενο αποτέλεσμα της επιφάνειας. Οι προσεγγίσεις με σφαιρική μύτη, με bull-μύτη, με πλευρική άλεση και με κυκλικό τμήμα εξυπηρετούν διαφορετικές γεωμετρίες. Μια κατάλληλη στρατηγική διατηρεί χρήσιμη επαφή με τον κόφτη χωρίς υπερβολική εκτροπή, συγκρούσεις ή ανεξέλεγκτες αλλαγές στην εμπλοκή.
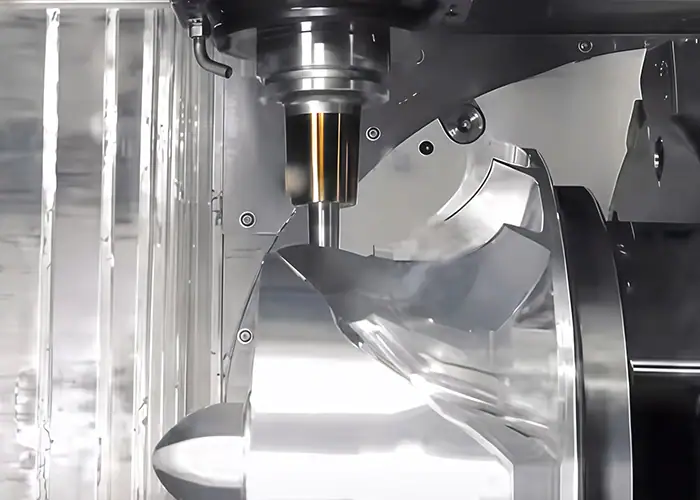
Επαφή κοπής αντιστοίχισης με την τοπική γεωμετρία
Οι κόφτες με σφαιρική μύτη και οι κόφτες με bull-not παρέχουν ευελιξία για σμιλεμένες επιφάνειες. Με ένα εργαλείο με σφαιρική μύτη, η επαφή κοντά στο κέντρο έχει πολύ χαμηλή ταχύτητα κοπής, επομένως ο προσανατολισμός του εργαλείου μπορεί να επηρεάσει τη συμπεριφορά κοπής καθώς και το διάκενο.
Η πλευρική φρεζάρισμα χρησιμοποιεί την πλευρά του κοπτικού όπου η γεωμετρία της επιφάνειας επιτρέπει την κατάλληλη επαφή. Δεν πρέπει να εφαρμόζεται σε κάθε στριμμένη επιφάνεια απλώς και μόνο επειδή μπορεί να αφαιρέσει υλικό αποτελεσματικά. Ελέγξτε τη γεωμετρική εφαρμογή και την προκύπτουσα απόκλιση.
Οι κοπτήρες κυκλικού τμήματος ή κοχλιωτοί κοχλιωτοί προσφέρουν μεγαλύτερη αποτελεσματική ακτίνα επαφής για συμβατές επιφάνειες φινιρίσματος. Απαιτούν ορισμούς εργαλείων και στρατηγικές CAM που αντιπροσωπεύουν την πραγματική γεωμετρία κοπής. Η χρήση τους πρέπει να αξιολογείται με βάση τις απαιτήσεις πρόσβασης και προφίλ και όχι με βάση μια γενική υπόσχεση ταχύτερης κατεργασίας.
Επιλέξτε μεταβάσεις Stepover και επιφάνειας
Το stepover επηρεάζει τα υπολειπόμενα χτένια μεταξύ γειτονικών περασμάτων, αλλά το αποτέλεσμα εξαρτάται επίσης από τη γεωμετρία του κοπτικού και την τοπική καμπυλότητα της επιφάνειας. Μία ενιαία τιμή απόστασης σε ολόκληρη τη λεπίδα μπορεί να παράγει διαφορετικά μοτίβα επιφάνειας σε διαφορετικές περιοχές.
Σχεδιάστε τις μεταβάσεις μεταξύ της κύριας αεροτομής, των περιοχών των άκρων και των μιγμάτων πλατφόρμας. Αυτά τα όρια μπορούν να αποκαλύψουν σημάδια αναντιστοιχίας ακόμη και όταν οι μεμονωμένες διαδρομές εργαλείων φαίνονται αποδεκτές. Εξετάστε το συνδυασμένο μοντέλο του υπόλοιπου υλικού και επιθεωρήστε την πραγματική μετάβαση μετά την κοπή.
Η αυστηροποίηση της ανοχής υπολογισμού CAM από μόνη της δεν θα διορθώσει την εκτροπή του εργαλείου ή την κίνηση του εξαρτήματος. Ορίστε τις παραμέτρους προγραμματισμού κατανοώντας πλήρως τις πηγές σφάλματος και τα κριτήρια αποδοχής του σχεδίου.
Έλεγχος θερμότητας, εμπλοκής και κραδασμών
Η ποιότητα του εργαλείου, η γεωμετρία, η επίστρωση, τα δεδομένα κοπής και η παροχή ψυκτικού μέσου πρέπει να ταιριάζουν στο υλικό και τη λειτουργία. Αποφύγετε τη μεταφορά παραμέτρων από ένα μοντέλο ανάπτυξης αλουμινίου απευθείας σε ένα κράμα ανθεκτικό στη θερμότητα.
Διατηρήστε τα συγκροτήματα εργαλείων όσο το δυνατόν πιο άκαμπτα. Η μεγάλη προεξοχή, η ασθενής τοπική στήριξη και η δυσμενής κατεύθυνση της δύναμης μπορούν να προκαλέσουν εκτροπή ή κρότο. Η αλλαγή της ταχύτητας ή της τροφοδοσίας του άξονα μπορεί να βοηθήσει σε μια συγκεκριμένη κατάσταση, αλλά ένα επίμονο πρόβλημα στήριξης ή προσέγγισης συνήθως απαιτεί μια ευρύτερη αναθεώρηση της ρύθμισης.
Η φθορά του εργαλείου επηρεάζει επίσης το τελικό προφίλ. Καθορίστε ελέγχους και κριτήρια αντικατάστασης γύρω από το κρίσιμο χαρακτηριστικό, αντί να συνεχίζετε μέχρι να υποστεί ορατή ζημιά ένα εργαλείο. Όπου χρησιμοποιείται αντιστάθμιση, επαληθεύστε την προκύπτουσα γεωμετρία αντί να υποθέτετε ότι μία μετατόπιση διορθώνει κάθε περιοχή.
Πού ταιριάζουν η λείανση, η ηλεκτροδιαβρωτική επεξεργασία (EDM) και η επεξεργασία με λέιζερ;
Η κατεργασία λεπίδων μπορεί να συνδυάσει την άλεση με την λείανση, την κατεργασία με ηλεκτρική εκκένωση (EDM) και την επεξεργασία με λέιζερ όταν το απαιτούν συγκεκριμένα χαρακτηριστικά. Ο σωστός συνδυασμός εξαρτάται από το σχεδιασμό της ρίζας, τη γεωμετρία ψύξης, το υλικό, την κατάσταση της επίστρωσης και τις απαιτήσεις ακεραιότητας της επιφάνειας. Αυτές οι λειτουργίες συμπληρώνουν την άλεση αντί να σχηματίζουν μια καθολική ακολουθία.
Λείανση Ριζών και Ελεγχόμενο Φινίρισμα Επιφάνειας
Η λείανση με ερπυστική τροφοδοσία είναι μια καθιερωμένη επιλογή για κατάλληλα χαρακτηριστικά ρίζας πτερυγίων στροβίλου, συμπεριλαμβανομένων των μορφών ελάτης. Άλλες διαδρομές μπορεί να είναι κατάλληλες ανάλογα με το σχεδιασμό, το υλικό, τον όγκο παραγωγής και την εγκεκριμένη διαδικασία.
Η λείανση απαιτεί έλεγχο της κατάστασης του τροχού, της επικάλυψης, της παροχής ψυκτικού και των θερμικών επιδράσεων. Μια γεωμετρικά ακριβής επιφάνεια μπορεί να χρειάζεται διερεύνηση εάν η διαδικασία έχει προκαλέσει μη αποδεκτή θερμική ζημιά.
Η στίλβωση και η βελτίωση των άκρων θα πρέπει επίσης να έχουν καθορισμένα όρια. Αφαιρούν υλικό και μπορούν να αλλάξουν την αεροτομή, την ακτίνα της ακμής ή τη λεπτή διατομή. Επιθεωρήστε την κρίσιμη γεωμετρία μετά τις εργασίες που καθορίζουν την κατάσταση που παραδόθηκε. Η εμφάνιση καθρέφτη δεν υποκαθιστά μια καθορισμένη υφή επιφάνειας ή μια καλή κατάσταση υλικού.
Οπές ψύξης και εσωτερικές διόδους
Ορισμένες λεπίδες θερμής διατομής απαιτούν οπές ψύξης μεμβράνης, διαμορφωμένες εξόδους ή άλλα χαρακτηριστικά ψύξης. Η διάτρηση με ηλεκτροδιαβρωτική ακτινοβολία (EDM) χρησιμοποιείται σε ηλεκτρικά αγώγιμα υλικά, ενώ οι διαδικασίες λέιζερ προσφέρουν άλλες επιλογές για κατάλληλες εφαρμογές οπών και επιστρώσεων.
Η θέση της οπής, η κατεύθυνση, το σχήμα, η συμπεριφορά διάτρησης και η τοπική κατάσταση του τοιχώματος έχουν σημασία. Μια διαδικασία πρέπει να αποφεύγει την πρόκληση ζημιάς στο αντίθετο εσωτερικό τοίχωμα κατά τη διείσδυση μιας κοίλης λεπίδας. Η θερμική επεξεργασία μπορεί να δημιουργήσει ανακατασκευασμένο υλικό ή άλλα επιφανειακά φαινόμενα, επομένως η αποδοχή και οποιαδήποτε επακόλουθη επεξεργασία πρέπει να καθοριστούν για την επιλεγμένη διαδρομή.
Διακρίνετε τα χαρακτηριστικά ψύξης που σχηματίζονται με τρυπάνι από τα πολύπλοκα κλειστά εσωτερικά περάσματα. Μια συμβατική φρέζα δεν μπορεί να φτάσει σε κάθε κλειστό εσωτερικό κανάλι. Αυτά τα περάσματα μπορεί να προέρχονται από τη χύτευση ή από άλλη εξειδικευμένη διαδικασία κατασκευής.
Η σειρά επίστρωσης είναι μια άλλη απόφαση σχεδιασμού. Ορισμένες διαδρομές τρυπούν πριν από την επίστρωση, ενώ άλλες χρησιμοποιούν ελεγχόμενη αφαίρεση της επίστρωσης και τρύπημα μετά. Επιβεβαιώστε την προβλεπόμενη σειρά και την τελική κατάσταση της οπής πριν επιλέξετε τον εξοπλισμό ή υποβάλετε προσφορά για την εργασία.
Πώς επαληθεύεται η ποιότητα κατεργασίας λεπίδων;
Η επαλήθευση πρέπει να καλύπτει τη γεωμετρία της αεροτομής, τις σχέσεις σύνδεσης, την κατάσταση της ακμής, την υφή της επιφάνειας και τυχόν συγκεκριμένες απαιτήσεις υλικού ή εσωτερικών χαρακτηριστικών. Οι μηχανές μέτρησης συντεταγμένων (CMM), η οπτική σάρωση και οι εξειδικευμένες δοκιμές απαντούν σε διαφορετικά ερωτήματα. Ένα πλήρες σχέδιο ορίζει τι μετριέται, πώς ευθυγραμμίζεται το εξάρτημα και σε ποιο στάδιο κατασκευής πραγματοποιείται η αποδοχή.
Επαλήθευση Γεωμετρίας με τις σωστές αναφορές
Η επιθεώρηση της πτέρυγας μπορεί να αξιολογήσει τα προφίλ των διατομών, το πάχος, τη συστροφή, τη χορδή και τα χαρακτηριστικά της πρόσθιας ή οπίσθιας ακμής. Τα χαρακτηριστικά της ρίζας και της πλατφόρμας χρειάζονται ελέγχους που διατηρούν την καθορισμένη σχέση τους με την αεροτομή.
Μια μηχανή μέτρησης συντεταγμένων μπορεί να συλλέξει απτικά δεδομένα από καθορισμένα χαρακτηριστικά και τομές. Τα οπτικά συστήματα μπορούν να παρέχουν πυκνές πληροφορίες επιφάνειας, ιδιαίτερα χρήσιμες για την οπτικοποίηση αποκλίσεων πάνω από μια αεροτομή. Επιλέξτε κάλυψη και αβεβαιότητα για την απαίτηση αντί να επιλέγετε εξοπλισμό μόνο και μόνο επειδή παράγει περισσότερα σημεία.
Η ευθυγράμμιση αποτελεί μέρος της αξιολόγησης. Μια βέλτιστη εφαρμογή επιφάνειας χωρίς περιορισμούς μπορεί να αποκρύψει ένα σφάλμα σχέσης που έχει σημασία όταν η λεπίδα εγκαθίσταται μέσω της ρίζας της. Χρησιμοποιήστε το σχήμα αναφοράς του σχεδίου και καταγράψτε οποιαδήποτε επιτρεπόμενη μέθοδο τοποθέτησης.
Διαχωρισμός της υφής της επιφάνειας από την κατάσταση του υλικού
Το σφάλμα προφίλ, η κυματοειδής όψη και η τραχύτητα περιγράφουν διαφορετικές πτυχές της τελικής επιφάνειας. Μια λεπίδα μπορεί να έχει ένα λείο τοπικό φινίρισμα, ενώ το συνολικό σχήμα της αεροτομής της είναι λανθασμένο. Μια μέτρηση τραχύτητας επίσης δεν εντοπίζει κάθε πιθανή ρωγμή ή ελάττωμα του υποστρώματος.
Όπου απαιτείται, χρησιμοποιήστε συγκεκριμένες μη καταστροφικές δοκιμές ή εσωτερική επιθεώρηση. Η αξονική τομογραφία (CT) ή οι ακτινογραφικές μέθοδοι μπορούν να υποστηρίξουν ορισμένες εσωτερικές αξιολογήσεις, αλλά η καταλληλότητα εξαρτάται από το υλικό, τη γεωμετρία, την ανάλυση και το ελάττωμα ή τις διαστάσεις που αξιολογούνται.
Συνεπώς, το πακέτο επιθεώρησης θα πρέπει να συνδέει κάθε απαίτηση με μια κατάλληλη μέθοδο. Αποφύγετε να αντιμετωπίζετε μια σάρωση επιφάνειας, μια αναφορά διαστάσεων ή μια γυαλισμένη εμφάνιση ως απόδειξη οποιουδήποτε άλλου χαρακτηριστικού ποιότητας.
Επιβεβαίωση της κατάστασης παράδοσης
Καταγράψτε την αναθεώρηση του σχεδίου, την ταυτότητα του υλικού, τα αξιολογημένα χαρακτηριστικά, την ευθυγράμμιση, τη μέθοδο μέτρησης και τα αποτελέσματα. Προσδιορίστε εάν η αναφορά περιγράφει την κατεργασμένη, θερμικά κατεργασμένη, επικαλυμμένη ή πλήρως ολοκληρωμένη κατάσταση.
Η επιτόπια μέτρηση μπορεί να υποστηρίξει την εγκατάσταση και τον έλεγχο της διαδικασίας, ενώ η επιθεώρηση αποδοχής πρέπει να πληροί το συμφωνημένο σχέδιο μετρήσεων. Εάν ένας ενδιάμεσος έλεγχος χρησιμοποιηθεί ως αποδεικτικό στοιχείο αποδοχής, το εύρος και η καταλληλότητά του πρέπει να καθοριστούν ρητά.
Για επαναλαμβανόμενες παραγγελίες, συμφωνήστε για τον τρόπο αξιολόγησης των αλλαγών σε εργαλεία, των αλλαγών στα εξαρτήματα και των αναθεωρήσεων διαδικασιών. Ένα πρώτο άρθρο που θα περάσει με επιτυχία καταδεικνύει την κατάσταση του επιθεωρημένου άρθρου. Η συνέπεια στην παραγωγή απαιτεί κατάλληλους συνεχείς ελέγχους και αρχεία.
Τι πρέπει να περιλαμβάνει μια αίτηση προσφοράς για κατεργασία λεπίδων;
Ένα χρήσιμο αίτημα προσφοράς (RFQ) για κατεργασία λεπίδων περιλαμβάνει το μοντέλο CAD, το ελεγχόμενο σχέδιο, την κατάσταση υλικού και κενού ακατέργαστου υλικού, την κρίσιμη γεωμετρία, τις απαιτήσεις φινιρίσματος και την τεκμηρίωση αποδοχής. Προσδιορίστε το προβλεπόμενο εξάρτημα και την κατάσταση παραγωγής, ώστε οι προμηθευτές να μπορούν να αξιολογήσουν το πραγματικό εύρος κατασκευής αντί να αναφέρουν ένα απροσδιόριστο σχήμα λεπίδας.
Για την ακριβή κατεργασία εξαρτημάτων στροβιλοκινητήρα, η διαφορά μεταξύ ενός μοντέλου ανάπτυξης και ενός υλικού συντήρησης επηρεάζει το απαιτούμενο υλικό, τις διαδικασίες και τα αποδεικτικά στοιχεία έγκρισης. Ξεκαθαρίστε αυτήν την κατάσταση από την αρχή.
| Στοιχείο RFQ | Πληροφορίες προς παροχή |
| Ορισμός προϊόντος | Μοντέλο CAD, αναθεώρηση σχεδίου, τύπος εξαρτήματος και προβλεπόμενη χρήση |
| Αρχικό υλικό | Ακριβής ποιότητα, κατάσταση, μορφή αποθέματος και ποιος προμηθεύει το κενό |
| Κριτική γεωμετρία | Προφίλ αεροτομής, σημεία αναφοράς, διεπαφές ριζών, ακμές και λεπτές διατομές |
| Ειδικά χαρακτηριστικά | Οπές ψύξης, εσωτερικές διόδους, δυσπρόσιτες περιοχές και υπάρχουσες επιστρώσεις |
| Πεδίο εφαρμογής φινιρίσματος | Απαιτήσεις λείανσης, στίλβωσης, περιποίησης ακμών, επεξεργασίας και επίστρωσης |
| Αποδοχή | Απαιτούμενες αναφορές, συνθήκες μέτρησης, ειδικές δοκιμές και εγκρίσεις πελατών |
| Πεδίο εφαρμογής της παραγγελίας | Ποσότητα, προσδοκίες επαναλαμβανόμενων παραγγελιών, ανάγκες παράδοσης και ευθύνες σχετικά με τα παρεχόμενα ανταλλακτικά |
Συγκρίνετε τις προτάσεις με τις ίδιες απαιτήσεις. Ρωτήστε ποιες λειτουργίες περιλαμβάνονται, ποιες χρειάζονται εξειδικευμένη επεξεργασία και ποια αποδεικτικά στοιχεία συνοδεύουν το παραδοθέν εξάρτημα. Επιλύστε τις προτεινόμενες ανοχές ή τις αλλαγές στη διαδικασία πριν από την παραγωγή, ενημερώνοντας τον εγκεκριμένο ορισμό του προϊόντος όπου είναι απαραίτητο.
Συχνές Ερωτήσεις
Μπορεί η κατεργασία CNC να αντικαταστήσει τη χύτευση για λεπίδες στροβίλου;
Μόνο όταν οι απαιτήσεις σχεδιασμού και υλικών το επιτρέπουν. Η κατεργασία συνηθισμένων ράβδων δεν μπορεί να αναπαράγει τη μονοκρυσταλλική ή κατευθυντικά στερεοποιημένη δομή που απαιτείται από ορισμένες λεπίδες στροβίλου. Η κατεργασία CNC συχνά συμπληρώνει τη χύτευση φινιρίζοντας ρίζες, άκρες και επιλεγμένες επιφάνειες.
Ποιες ανοχές μπορεί να επιτύχει η κατεργασία λεπίδων;
Οι επιτεύξιμες ανοχές εξαρτώνται από το υλικό, τη γεωμετρία, τη συγκράτηση του τεμαχίου εργασίας και τον έλεγχο της διεργασίας. Το προφίλ της αεροτομής, το πάχος, οι διαστάσεις της ρίζας και η γεωμετρία της ακμής απαιτούν ξεχωριστές προδιαγραφές. Η ικανότητα θα πρέπει να επιβεβαιώνεται με βάση το σχέδιο σχεδίασης και επιθεώρησης και όχι μόνο με βάση την ακρίβεια τοποθέτησης της μηχανής.
Τι καθορίζει το κόστος της κατεργασίας λεπίδων;
Οι κύριοι παράγοντες κόστους περιλαμβάνουν το υλικό, την κατάσταση του ακατέργαστου τεμαχίου, την αφαίρεση του αποθέματος, τη γεωμετρία, τα εργαλεία, την ποσότητα παραγγελίας και την επιθεώρηση. Η καθορισμένη λείανση, οι οπές ψύξης και οι επιστρώσεις προσθέτουν περαιτέρω λειτουργίες. Συγκρίνετε τις προσφορές χρησιμοποιώντας την ίδια αναθεώρηση σχεδίου, τις απαιτήσεις υλικών, το εύρος φινιρίσματος και τα κριτήρια αποδοχής.
Συμπέρασμα
Η κατεργασία της λεπίδας απαιτεί μια διαδικασία που συνδέει το αρχικό τεμάχιο με την τελική αεροτομή και τη γεωμετρία της σύνδεσης. Η επιλογή υλικού, η σταδιακή αφαίρεση του υλικού, ο προσανατολισμός του εργαλείου και οι κατάλληλες μέθοδοι φινιρίσματος επηρεάζουν όλα εάν το εξάρτημα μπορεί να ανταποκριθεί στις απαιτήσεις του.
Για τους μηχανικούς και τους αγοραστές, το ισχυρότερο σημείο εκκίνησης είναι ένας πλήρης ορισμός προϊόντος και ένα συμφωνημένο σχέδιο επιθεώρησης. Αυτά διευκολύνουν τη σύγκριση των προτάσεων κατασκευής και βοηθούν στην αποτροπή της εσφαλμένης θεώρησης της εμφάνισης ή του αριθμού των αξόνων ως απόδειξη ποιότητας.
Η TiRapid παρέχει υπηρεσίες κατεργασίας CNC για προσαρμοσμένα εξαρτήματα. Στείλτε το σχέδιό σας και το μοντέλο CAD με το υλικό, την κατάσταση του ακατέργαστου τεμαχίου, τα κρίσιμα χαρακτηριστικά της λεπίδας, την ποσότητα, τις απαιτήσεις φινιρίσματος και τις προσδοκίες επιθεώρησης για μια αξιολόγηση ειδικά για το έργο. Συμπεριλάβετε τυχόν απαιτούμενα προσόντα διεργασίας, ώστε να μπορεί να συζητηθεί το πεδίο εφαρμογής της κατασκευής και της επαλήθευσης πριν από την παραγγελία.















