
Τα σύμβολα φινιρίσματος επιφάνειας είναι ένας συνοπτικός τρόπος για να ενημερώσετε τους μηχανικούς, τους επιθεωρητές και τους προμηθευτές για την απόδοση μιας κατασκευασμένης επιφάνειας. Μια μικρή ένδειξη σε ένα μηχανολογικό σχέδιο μπορεί να καθορίσει την τραχύτητα, την αφαίρεση υλικού, το περιθώριο κατεργασίας, την κατεύθυνση τοποθέτησης και μερικές φορές την απαιτούμενη διαδικασία κατασκευής. Η εσφαλμένη ανάγνωση αυτής της ένδειξης μπορεί να οδηγήσει σε περιττό γυάλισμα, λανθασμένη κατεργασία, διαφορές επιθεώρησης ή εξαρτήματα που πληρούν τις διαστάσεις αλλά παρουσιάζουν προβλήματα κατά τη λειτουργία.
Αυτός ο οδηγός εξηγεί τα σύμβολα φινιρίσματος επιφάνειας, τις επεξηγήσεις σχεδίων, τις τιμές Ra και Rz, τα συνηθισμένα επίπεδα επιφάνειας CNC, τα σύμβολα τοποθέτησης, τις πρακτικές ISO και ASME, τα εφέ κατεργασίας, τις μεθόδους επιθεώρησης, τις παραμέτρους κόστους και τους πρακτικούς τρόπους για τον σωστό καθορισμό του φινιρίσματος επιφάνειας για εξαρτήματα κατεργασμένα με CNC.
Τι είναι τα σύμβολα φινιρίσματος επιφάνειας;
Τα σύμβολα φινιρίσματος επιφάνειας είναι τυποποιημένα σημάδια σχεδίασης που χρησιμοποιούνται για την επικοινωνία των απαιτήσεων υφής της επιφάνειας. Υποδεικνύουν στον κατασκευαστή εάν μια επιφάνεια χρειάζεται ελεγχόμενη τραχύτητα, εάν απαιτείται ή απαγορεύεται η αφαίρεση υλικού και εάν ισχύουν πρόσθετες απαιτήσεις, όπως οδηγίες τοποθέτησης ή σημειώσεις διαδικασίας.
Τι λένε τα σύμβολα φινιρίσματος επιφάνειας σε έναν μηχανουργό CNC
Ένα σύμβολο φινιρίσματος επιφάνειας δεν περιγράφει απλώς την εμφάνιση. Μπορεί να υποδεικνύει πόσο λεία πρέπει να είναι μια επιφάνεια και αν το καθορισμένο αποτέλεσμα πρέπει να παραχθεί με μηχανική κατεργασία.
Για έναν μηχανουργό CNC, αυτή η απαίτηση μπορεί να επηρεάσει την επιλογή εργαλείου, το περιθώριο φινιρίσματος, τις παραμέτρους κοπής, την ακαμψία εγκατάστασης και τον σχεδιασμό επιθεώρησης.
Μια επιφάνεια με σήμανση Ra 3.2 μπορεί να επιτευχθεί απευθείας από κανονική κατεργασία CNC, ενώ η επιφάνεια Ra 0.4 μπορεί να απαιτεί λείανση, στίλβωση ή άλλη διαδικασία φινιρίσματος.
Φινίρισμα επιφάνειας έναντι τραχύτητας επιφάνειας έναντι υφής επιφάνειας
Το φινίρισμα επιφάνειας είναι ένας ευρύς όρος κατασκευής. Περιγράφει τη συνολική κατάσταση μιας επιφάνειας μετά την κατεργασία ή το φινίρισμα.
Η τραχύτητα της επιφάνειας αναφέρεται συγκεκριμένα σε λεπτές κορυφές και κοιλάδες. Τα Ra και Rz χρησιμοποιούνται συνήθως για την ποσοτικοποίηση αυτών των ανωμαλιών.
Η υφή της επιφάνειας περιλαμβάνει την τραχύτητα, την κυματοειδή υφή, την στρώση και άλλα χαρακτηριστικά της επιφάνειας. Για αυτόν τον λόγο, δύο επιφάνειες μπορούν να έχουν την ίδια τιμή Ra αλλά να εξακολουθούν να φαίνονται ή να συμπεριφέρονται διαφορετικά.
Γιατί τα σύμβολα φινιρίσματος επιφάνειας έχουν σημασία στη μεταποίηση
Η σωστή κατάσταση της επιφάνειας μπορεί να επηρεάσει τη στεγανοποίηση, τη φθορά, την τριβή, τη λίπανση, τη διάρκεια ζωής σε περίπτωση κόπωσης, την πρόσφυση της επίστρωσης και την εμφάνιση.
Μια επιφάνεια εδράνου άξονα, μια επιφάνεια στεγανοποίησης και μια κρυφή δομική θήκη δεν χρειάζονται το ίδιο φινίρισμα.
Τα σύμβολα φινιρίσματος επιφάνειας επιτρέπουν στους σχεδιαστές να ελέγχουν κρίσιμες περιοχές χωρίς να αναγκάζουν τον κατασκευαστή να φινιρίσει υπερβολικά ολόκληρο το εξάρτημα.
Ποιοι είναι οι κύριοι τύποι συμβόλων φινιρίσματος επιφάνειας;
Το βασικό σύμβολο υφής επιφάνειας μπορεί να τροποποιηθεί για να δείξει εάν απαιτείται, απαγορεύεται ή αφήνεται ανοιχτή η αφαίρεση υλικού στη διαδικασία κατασκευής. Η κατανόηση αυτών των παραλλαγών είναι το πρώτο βήμα για την σωστή ανάγνωση των συμβόλων φινιρίσματος επιφάνειας κατεργασίας.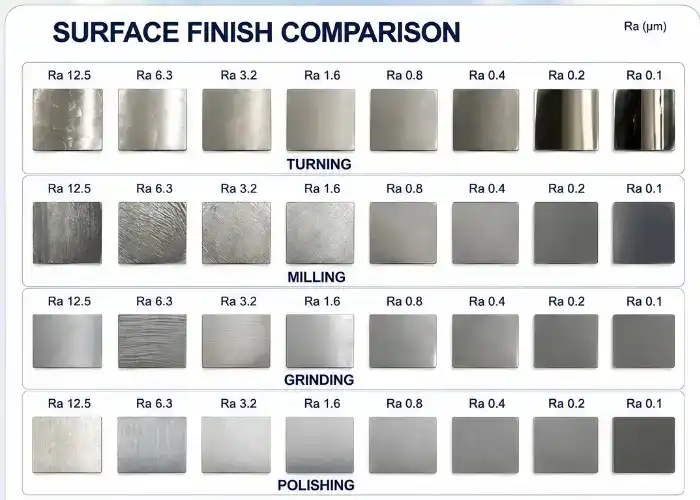
Βασικό σύμβολο υφής επιφάνειας
Το βασικό σύμβολο υποδεικνύει ότι ισχύει μια απαίτηση για την υφή της επιφάνειας.
Από μόνο του, δεν δηλώνει απαραίτητα ότι απαιτείται μηχανική κατεργασία.
Γύρω από το σύμβολο προστίθενται επιπλέον τιμές, ονόματα παραμέτρων ή σημειώσεις για να οριστεί η πλήρης απαίτηση.
Σύμβολο Απαιτούμενης Αφαίρεσης Υλικού
Όταν το σύμβολο περιλαμβάνει τη ράβδο κατεργασίας, απαιτείται αφαίρεση υλικού.
Αυτό σημαίνει ότι η τελική επιφάνεια πρέπει να παραχθεί μέσω μιας διαδικασίας αφαίρεσης υλικού, όπως τόρνευση, φρεζάρισμα, λείανση, λείανση ή άλλη ελεγχόμενη λειτουργία.
Για τα εξαρτήματα CNC, αυτό το σύμβολο είναι σημαντικό επειδή μια χυτή ή σφυρήλατη επιφάνεια δεν μπορεί απλώς να γίνει αποδεκτή στην αρχική της κατάσταση.
Σύμβολο απαγόρευσης αφαίρεσης υλικού
Ένας κύκλος που προστίθεται στο σύμβολο υφής επιφάνειας υποδεικνύει ότι απαγορεύεται η αφαίρεση υλικού.
Αυτό συχνά σχετίζεται με χυτές, σφυρήλατες, διαμορφωμένες ή με άλλο τρόπο σχεδόν καθαρές επιφάνειες.
Η μηχανική κατεργασία μιας τέτοιας επιφάνειας θα μπορούσε να αφαιρέσει μια σκόπιμη επιδερμίδα, να αλλάξει τη γεωμετρία ή να παραβιάσει την απαίτηση σχεδιασμού, ακόμη και αν οι διαστατικές μετρήσεις παραμένουν αποδεκτές.
Σύμβολα που εφαρμόζονται σε πολλαπλές ή όλες τις επιφάνειες
Ορισμένα σχέδια χρησιμοποιούν μια γενική απαίτηση φινιρίσματος επιφάνειας που ισχύει για όλες τις επιφάνειες, εκτός εάν ορίζεται τοπικά κάποιο άλλο φινίρισμα.
Αυτό εξοικονομεί χώρο σχεδίασης, αλλά πρέπει να διαβαστεί προσεκτικά.
Μια τοπική επεξήγηση φινιρίσματος επιφάνειας συνήθως υπερισχύει της γενικής απαίτησης για τη συγκεκριμένη περιοχή.
Πώς να διαβάσετε μια επεξήγηση φινιρίσματος επιφάνειας
Μια πλήρης περιγραφή του φινιρίσματος επιφάνειας μπορεί να περιλαμβάνει την παράμετρο τραχύτητας, την οριακή τιμή, την απαίτηση διεργασίας, την κατεύθυνση τοποθέτησης, το επιτρεπόμενο όριο κατεργασίας και πρόσθετες σημειώσεις. Επομένως, το σύμβολο πρέπει να διαβάζεται ως ένα πλήρες πακέτο αντί να εστιάζει μόνο στον αριθμό Ra.
Παράμετρος και όριο τραχύτητας
Η πιο γνωστή παράμετρος είναι η Ra, αλλά τα σχέδια μπορούν επίσης να καθορίζουν την Rz ή άλλες παραμέτρους.
Η τιμή ορίζει το επιτρεπόμενο επίπεδο υφής, συνήθως σε μικρόμετρα ή μικροίντσες.
Επομένως, μια ένδειξη όπως Ra 1.6 δεν σημαίνει απλώς «κάνει την επιφάνεια να φαίνεται λεία». Καθιερώνει μια μετρήσιμη απαίτηση αποδοχής.
Διαδικασία Παραγωγής ή Επεξεργασία
Ένα σχέδιο μπορεί να καθορίσει μια απαιτούμενη διαδικασία όταν η λειτουργία της επιφάνειας εξαρτάται από τον τρόπο δημιουργίας της υφής.
Για παράδειγμα, μπορεί να ζητηθεί λείανση αντί να ζητηθεί απλώς μια χαμηλή τιμή Ra.
Αυτό μπορεί να έχει σημασία επειδή μια επιφάνεια εδάφους και μια κατεργασμένη επιφάνεια μπορούν να έχουν παρόμοιες τιμές Ra αλλά διαφορετική συμπεριφορά στρώσης, κυματισμού και επαφής.
Κατεύθυνση τοποθέτησης επιφάνειας
Το Lay περιγράφει την κυρίαρχη κατεύθυνση του επιφανειακού μοτίβου.
Το σχέδιο μπορεί να απαιτεί το μοτίβο να είναι παράλληλο, κάθετο, διασταυρούμενο, κυκλικό, ακτινικό ή πολυκατευθυντικό σε σχέση με μια αναφορά.
Αυτό είναι ιδιαίτερα σημαντικό σε επιφάνειες στεγανοποίησης και ολίσθησης.
Επίδομα κατεργασίας
Μια ένδειξη φινιρίσματος επιφάνειας μπορεί επίσης να αναφέρει πόσο υλικό πρέπει να απομείνει για μια μεταγενέστερη εργασία φινιρίσματος.
Για παράδειγμα, η πρόχειρη κατεργασία μπορεί σκόπιμα να αφήνει υλικό για άλεση μετά από θερμική επεξεργασία.
Εάν αγνοηθεί το επίδομα, η εργασία φινιρίσματος ενδέχεται να μην έχει αρκετό υλικό για να διορθώσει την παραμόρφωση ή να επιτύχει τελικές διαστάσεις.
Πρόσθετες απαιτήσεις υφής επιφάνειας
Ορισμένες επιφάνειες χρειάζονται περισσότερες πληροφορίες από μία μόνο τιμή Ra.
Το σχέδιο μπορεί να ορίζει πολλαπλές παραμέτρους τραχύτητας, μέθοδο παραγωγής, κατεύθυνση τοποθέτησης ή άλλες λειτουργικές σημειώσεις.
Όταν η περιγραφή γίνεται περίπλοκη, ο κατασκευαστής θα πρέπει να επιβεβαιώσει την ερμηνεία πριν από την παραγωγή αντί να υποθέσει πρόθεση.
Τι σημαίνουν τα Ra, Rz, Rq και Rt;
Η Ra είναι η πιο κοινή παράμετρος τραχύτητας επιφάνειας, αλλά δεν περιγράφει πλήρως κάθε επιφάνεια. Οι Rz, Rq και Rt παρέχουν πρόσθετες πληροφορίες σχετικά με το ύψος της κορυφής, το βάθος της κοιλάδας και τη συνολική διακύμανση του προφίλ.
Ra: Αριθμητική Μέση Τραχύτητα
Το Ra είναι ο αριθμητικός μέσος όρος των απόλυτων αποκλίσεων του μετρούμενου προφίλ τραχύτητας από τη μέση γραμμή του.
Είναι δημοφιλές επειδή δίνει μια απλή αριθμητική τιμή που είναι εύκολο να συγκριθεί μεταξύ επιφανειών.
Ωστόσο, ο υπολογισμός του μέσου όρου μπορεί να κρύψει μεμονωμένα ελαττώματα. Δύο επιφάνειες μπορούν να έχουν το ίδιο Ra ακόμα και όταν η μία έχει βαθύτερες κοιλάδες.
Rz: Τραχύτητα από κορυφή σε κοιλάδα
Το Rz αξιολογεί το ύψος από κορυφή σε κοιλάδα σε καθορισμένα μήκη δειγματοληψίας.
Είναι πιο ευαίσθητο σε έντονες κορυφές και κοιλάδες από το Ra.
Για τη στεγανοποίηση, τη φθορά ή τις επιφάνειες επαφής, το Rz μπορεί να παρέχει πιο χρήσιμες πληροφορίες όταν οι βαθιές γρατσουνιές ή οι υψηλές κορυφές θα μπορούσαν να επηρεάσουν την απόδοση.
Rq: Τραχύτητα μέσης τετραγωνικής ρίζας
Το Rq χρησιμοποιεί έναν υπολογισμό μέσης τετραγωνικής ρίζας.
Επειδή οι μεγαλύτερες αποκλίσεις έχουν μεγαλύτερη επίδραση στο αποτέλεσμα, το Rq ανταποκρίνεται πιο έντονα σε σοβαρή διακύμανση του προφίλ από το Ra.
Είναι λιγότερο συνηθισμένο σε συνηθισμένα σχέδια CNC, αλλά χρήσιμο σε λεπτομερή ανάλυση επιφανειών.
Rt: Συνολικό ύψος προφίλ
Το Rt αντιπροσωπεύει τη συνολική κατακόρυφη απόσταση μεταξύ της υψηλότερης κορυφής και της χαμηλότερης κοιλάδας στο αξιολογούμενο προφίλ.
Αυτό το καθιστά ευαίσθητο σε μεμονωμένες γρατσουνιές, βαθουλώματα ή αιχμηρές κορυφές.
Μια επιφάνεια μπορεί να περάσει Ra ενώ παράλληλα να εμφανίζει ασυνήθιστα υψηλό Rt εάν υπάρχει ένα σημαντικό ελάττωμα.
Πότε να χρησιμοποιήσετε Ra έναντι Rz
Το Ra λειτουργεί καλά για γενικές προδιαγραφές κατεργασίας και για τακτικές επιθεωρήσεις.
Το Rz γίνεται πιο χρήσιμο όταν η συμπεριφορά από κορυφή σε κοιλάδα επηρεάζει άμεσα τη στεγανοποίηση, τη λίπανση, τη φθορά ή την επαφή.
Το σημαντικό σημείο είναι ότι τα Ra και Rz δεν πρέπει να αντιμετωπίζονται ως άμεσα ισοδύναμα.
Ποιες τιμές φινιρίσματος επιφάνειας είναι συνηθισμένες στην κατεργασία με CNC;
Οι συνήθεις τιμές φινιρίσματος επιφανειών CNC κυμαίνονται από σχετικά τραχιές κατεργασμένες επιφάνειες γύρω στο Ra 6.3 έως λεπτά λειτουργικά φινιρίσματα γύρω στο Ra 0.8 ή χαμηλότερα. Η απαιτούμενη τιμή θα πρέπει να ταιριάζει με τη λειτουργία του εξαρτήματος, επειδή το χαμηλότερο Ra γενικά αυξάνει τον χρόνο και το κόστος της επεξεργασίας.
| Τυπικό Ra | Γενικής Χρήσης |
| 6.3 μm | Τραχιά κατεργασία και μη κρίσιμες επιφάνειες |
| 3.2 μm | Γενικές επιφάνειες κατεργασμένες με CNC |
| 1.6 μm | Ακριβώς κατεργασμένες επιφάνειες |
| 0.8 μm | Λεπτές λειτουργικές επιφάνειες |
| 0.4 μm | Φινίρισμα ακριβείας υψηλής ποιότητας |
| 0.2 µm και κάτω | Εξειδικευμένες διαδικασίες φινιρίσματος |
Ra 6.3 για τραχιές κατεργασμένες επιφάνειες
Το Ra 6.3 μπορεί να είναι κατάλληλο για κρυφές δομικές περιοχές ή επιφάνειες που δεν σφραγίζουν, δεν ολισθαίνουν ή δεν απαιτούν στενό οπτικό έλεγχο.
Ο κύριος στόχος σε αυτό το επίπεδο είναι συνήθως η αποτελεσματική αφαίρεση υλικού και όχι η εμφάνιση.
Το πραγματικό φινίρισμα μπορεί να διαφέρει ανάλογα με το αν η επιφάνεια έχει υποστεί φρεζάρισμα, τορνάρισμα ή παραγωγή με άλλη διαδικασία.
Ra 3.2 για γενική κατεργασία CNC
Το Ra 3.2 είναι κοινό για γενικά κατεργασμένα εξαρτήματα όπως περιβλήματα, βραχίονες, πλάκες και δομικά χαρακτηριστικά.
Παρέχει μια πρακτική ισορροπία μεταξύ ταχύτητας κατεργασίας και ποιότητας επιφάνειας.
Πολλά μέρη δεν απαιτούν πιο λείο φινίρισμα, εκτός εάν η επιφάνεια εκτελεί έναν συγκεκριμένο λειτουργικό ρόλο.
Ra 1.6 για επιφάνειες ακριβείας κατεργασμένες με μηχανή
Το Ra 1.6 συνήθως απαιτεί πιο ελεγχόμενο φινίρισμα.
Ενδέχεται να χρειαστείτε ένα ειδικό πέρασμα φινιρίσματος, κοφτερό εργαλείο, σταθερό κράτημα τεμαχίου, χαμηλότερη τροφοδοσία και καλή ακαμψία του μηχανήματος.
Είναι συχνά κατάλληλο για πιο απαιτητικές επιφάνειες ζευγαρώματος, ορατές επιφάνειες και μηχανικά χαρακτηριστικά ακριβείας.
Ra 0.8 για λεπτές λειτουργικές επιφάνειες
Το Ra 0.8 γενικά απαιτεί αυστηρότερο έλεγχο των συνθηκών κοπής.
Η εκκεντρότητα του εργαλείου, οι κραδασμοί, το ψυκτικό υγρό, η κατάσταση της κοπτικής ακμής και το περιθώριο φινιρίσματος αποκτούν μεγαλύτερη σημασία.
Αυτό το αλφάδι μπορεί να χρησιμοποιηθεί σε άξονες, επιφάνειες εδράνων, περιοχές στεγανοποίησης ή άλλες λειτουργικές διεπαφές.
Ra 0.4 και κάτω για φινίρισμα υψηλής ακρίβειας
Ra 0.4 ή χαμηλότερο συχνά ωθεί την κανονική άλεση και το τόρνευση προς τα πρακτικά τους όρια.
Η λείανση, η λείανση, η λείανση ή το γυάλισμα μπορεί να παρέχουν μια πιο σταθερή και οικονομική διαδρομή.
Η καλύτερη διεργασία εξαρτάται από τη γεωμετρία, την ανοχή, το υλικό και την απαιτούμενη λειτουργία της επιφάνειας.
Γιατί το χαμηλότερο Ra δεν σημαίνει πάντα καλύτερη απόδοση
Μια πιο λεία επιφάνεια δεν είναι αυτόματα και καλύτερη.
Ορισμένες λιπανμένες διεπιφάνειες χρειάζονται αρκετή υφή για να συγκρατήσουν το λάδι, ενώ ορισμένες επιστρώσεις χρειάζονται ελεγχόμενη τραχύτητα για πρόσφυση.
Η σωστή τιμή Ra θα πρέπει επομένως να προέρχεται από τη συνάρτηση και όχι από την υπόθεση ότι ένας μικρότερος αριθμός σημαίνει υψηλότερη ποιότητα.
Τι σημαίνουν τα σύμβολα επιφανειακής τοποθέτησης;
Τα σύμβολα επιφανειακής τοποθέτησης καθορίζουν την κυρίαρχη κατεύθυνση των σημαδιών κατεργασίας. Η κατεύθυνση τοποθέτησης μπορεί να επηρεάσει τη στεγανοποίηση, την τριβή, τη λίπανση, τη φθορά και την εμφάνιση, ακόμη και όταν η μετρούμενη τιμή Ra παραμένει αμετάβλητη.
Παράλληλη τοποθέτηση
Παράλληλη τοποθέτηση σημαίνει ότι το σχέδιο της επιφάνειας εκτείνεται παράλληλα με την κατεύθυνση αναφοράς.
Αυτό μπορεί να δημιουργηθεί με λείανση, φρεζάρισμα ή άλλη κατευθυντική διαδικασία.
Η καταλληλότητά του εξαρτάται από τον τρόπο με τον οποίο το συνδετικό μέρος κινείται ή σφραγίζει στην επιφάνεια.
Κάθετη θέσπιση
Η κάθετη διάταξη εκτείνεται κατά μήκος της κατεύθυνσης αναφοράς.
Αυτό μπορεί να βελτιώσει ή να μειώσει τη λειτουργική απόδοση ανάλογα με την κατεύθυνση ολίσθησης ή τη ροή του ρευστού.
Για κινούμενες διεπαφές, η σχέση μεταξύ τοποθέτησης και κίνησης θα πρέπει να εξεταστεί προσεκτικά.
Διασταυρούμενη και πολυκατευθυντική τοποθέτηση
Η διασταυρούμενη lay περιέχει τεμνόμενα επιφανειακά μοτίβα.
Η πολυκατευθυντική τοποθέτηση δεν έχει μία μόνο κυρίαρχη κατεύθυνση.
Αυτά τα μοτίβα μπορούν να παραχθούν με στίλβωση, ορισμένες μεθόδους λείανσης ή επικαλυπτόμενες διαδρομές κατεργασίας.
Κυκλικός και ακτινωτός βάλτε
Η κυκλική τοποθέτηση ακολουθεί μια κυκλική διαδρομή γύρω από ένα κέντρο.
Η ακτινική διάταξη εκτείνεται προς τα έξω από ένα κεντρικό σημείο.
Αυτά είναι συνηθισμένα σε περιστροφικά εξαρτήματα με επίστρωση και μπορούν να έχουν σημαντική σημασία για εφαρμογές στεγανοποίησης.
Γιατί η κατεύθυνση τοποθέτησης έχει σημασία για τη στεγανοποίηση, τη φθορά και την ολίσθηση
Μια επιφάνεια στεγανοποίησης μπορεί να έχει αποδεκτό Ra, αλλά να παρουσιάζει διαρροή εάν τα σημάδια του εργαλείου δημιουργούν μια συνεχή διαδρομή κατά μήκος της σφράγισης.
Ομοίως, οι ολισθαίνουσες επιφάνειες μπορούν να συμπεριφέρονται διαφορετικά ανάλογα με το αν η κίνηση ακολουθεί ή τέμνει τα σημάδια κατεργασίας.
Αυτός είναι ο λόγος για τον οποίο τα μηχανολογικά σχέδια μερικές φορές καθορίζουν τόσο την τραχύτητα όσο και την τοποθέτηση.
Πώς εμφανίζονται τα σύμβολα φινιρίσματος επιφάνειας στα μηχανολογικά σχέδια;
Τα σύμβολα φινιρίσματος επιφανειών στα σχέδια μπορούν να προσαρτηθούν απευθείας σε μια επιφάνεια, να τοποθετηθούν σε έναν οδηγό ή να καθοριστούν μέσω μιας γενικής σημείωσης. Η θέση τους καθορίζει ποιες επιφάνειες ελέγχονται και εάν μια τοπική απαίτηση υπερισχύει μιας γενικής φινιρίσματος.
Σύμβολα που τοποθετούνται απευθείας σε μια επιφάνεια
Ένα σύμβολο που τοποθετείται απευθείας σε μια γραμμή επιφάνειας ισχύει κανονικά για αυτήν τη συγκεκριμένη επιφάνεια.
Αυτό συμβαίνει συνήθως όταν μόνο λίγες όψεις χρειάζονται ιδιαίτερη τραχύτητα.
Ο μηχανικός θα πρέπει να επιβεβαιώσει ακριβώς σε ποια άκρη ή επιφάνεια αναφέρεται το σύμβολο.
Σύμβολα σε οδηγούς και γραμμές επέκτασης
Οι γραμμές οδηγού επιτρέπουν σε μια απαίτηση τερματισμού να δείχνει σαφώς σε ένα συγκεκριμένο χαρακτηριστικό.
Είναι χρήσιμα όταν το σχέδιο είναι γεμάτο ή όταν η ελεγχόμενη επιφάνεια είναι μικρή.
Οι γραμμές επέκτασης μπορούν επίσης να μεταφέρουν πληροφορίες για την υφή της επιφάνειας ανάλογα με την πρακτική σχεδίασης.
Γενικές Σημειώσεις για το Φινίρισμα Επιφάνειας
Μια γενική σημείωση μπορεί να διευκρινίζει ότι όλες οι μη καθορισμένες κατεργασμένες επιφάνειες απαιτούν, για παράδειγμα, Ra 3.2.
Αυτό αποτρέπει την επανάληψη της ίδιας κλήσης πολλές φορές.
Τα τοπικά σύμβολα ορίζουν στη συνέχεια εξαιρέσεις που απαιτούν διαφορετικό φινίρισμα.
Διαφορετικές απαιτήσεις φινιρίσματος στο ίδιο μέρος
Ένα μόνο εξάρτημα CNC μπορεί να περιέχει πολλές απαιτήσεις επιφάνειας.
Μια επιφάνεια στεγανοποίησης μπορεί να απαιτεί Ra 0.8, μια έδρα ρουλεμάν Ra 1.6 και μη κρίσιμες τσέπες Ra 3.2 ή πιο τραχιές.
Αυτό είναι συνήθως πιο οικονομικό από το να καθορίσετε το πιο σφιχτό φινίρισμα παντού.
Πώς να αποφύγετε τις ασαφείς υποδείξεις φινιρίσματος επιφάνειας
Το σχέδιο θα πρέπει να προσδιορίζει με σαφήνεια την παράμετρο τραχύτητας, την τιμή, την ελεγχόμενη επιφάνεια, το εφαρμοστέο πρότυπο και οποιαδήποτε απαιτούμενη τοποθέτηση ή διαδικασία.
Αποφύγετε να βασίζεστε σε μη τεκμηριωμένες εταιρικές συμβάσεις όταν οι προμηθευτές ενδέχεται να ερμηνεύσουν το σχέδιο διαφορετικά.
Μια σαφής προειδοποίηση μειώνει τόσο τον κίνδυνο κατασκευής όσο και τις διαφορές σχετικά με τις επιθεωρήσεις.
Ποια πρότυπα ισχύουν για τα σύμβολα φινιρίσματος επιφάνειας;
Τα σύμβολα φινιρίσματος επιφάνειας πρέπει να ερμηνεύονται εντός του προτύπου σχεδίασης που τα ορίζει. Τα συστήματα ISO και ASME χρησιμοποιούν πολλές παρόμοιες έννοιες, αλλά η συμβολική τους σήμανση και οι λεπτομερείς κανόνες τους δεν είναι πάντα πανομοιότυποι.
Σύμβολα υφής επιφάνειας ISO 21920-1
Το πρότυπο ISO 21920-1 παρέχει το τρέχον πλαίσιο ISO για την ένδειξη των απαιτήσεων υφής επιφάνειας προφίλ στην τεχνική τεκμηρίωση προϊόντων.
Ορίζει τον τρόπο με τον οποίο παρουσιάζονται οι πληροφορίες για την υφή της επιφάνειας χρησιμοποιώντας γραφικά σύμβολα.
Τα σύγχρονα σχέδια που βασίζονται σε ISO χρησιμοποιούν όλο και περισσότερο αυτό το σύστημα.
Σχέδια φινιρίσματος επιφάνειας παλαιού τύπου ISO 1302
Πολλά υπάρχοντα σχέδια εξακολουθούν να ακολουθούν τις συμβάσεις ISO 1302.
Συνεπώς, οι κατασκευαστές πρέπει να κατανοούν τα παλαιότερα σύμβολα όταν εργάζονται με παλαιότερα εξαρτήματα και μακροχρόνια προγράμματα παραγωγής.
Η ασφαλέστερη προσέγγιση είναι να προσδιορίσετε το πρότυπο που αναφέρεται στο σχέδιο αντί να υποθέσετε ότι εφαρμόζεται αυτόματα το νεότερο σύστημα.
Επεξηγήσεις υφής επιφάνειας ASME
Τα μηχανικά σχέδια της Βόρειας Αμερικής ενδέχεται να ακολουθούν τις πρακτικές υφής επιφάνειας ASME.
Η γραφική γλώσσα έχει παρόμοιο σκοπό, αλλά ενδέχεται να διαφέρει στις λεπτομέρειες παρουσίασης και ερμηνείας.
Οι προμηθευτές που εργάζονται διεθνώς θα πρέπει να νιώθουν άνετα να διαβάζουν και τα δύο συστήματα.
Γιατί το πρότυπο σχεδίασης πρέπει να επιβεβαιωθεί πριν από την κατεργασία
Μια τιμή τραχύτητας χωρίς συμφραζόμενα μπορεί να ερμηνευτεί εσφαλμένα.
Η σημειογραφία παραμέτρων, οι κανόνες φιλτραρίσματος, τα σύμβολα τοποθέτησης και οι προεπιλεγμένες παραδοχές ενδέχεται να εξαρτώνται από το καθορισμένο πρότυπο.
Η επιβεβαίωση του προτύπου πριν από τον προγραμματισμό βοηθά στην αποφυγή δαπανηρής επανεπεξεργασίας αργότερα.
Πώς επηρεάζουν τα σύμβολα φινιρίσματος επιφάνειας την κατεργασία CNC;
Τα σύμβολα φινιρίσματος επιφάνειας κατεργασίας επηρεάζουν ολόκληρο το σχέδιο της διαδικασίας. Μπορούν να αλλάξουν την επιλογή εργαλείου, τις παραμέτρους κοπής, τα περάσματα φινιρίσματος, το περιθώριο αποθέματος, τη στρατηγική εγκατάστασης και το εάν απαιτείται δευτερεύουσα διαδικασία μετά την κατεργασία CNC.
Επιλογή Εργαλείου και Γεωμετρία Κοπής
Τα εργαλεία φινιρίσματος χρειάζονται σταθερές ακμές κοπής και κατάλληλη γεωμετρία.
Η ακτίνα της μύτης του ενθέματος τόρνου, η εκκεντρότητα του φρέζας, η γεωμετρία της αυλάκωσης και η προετοιμασία της ακμής επηρεάζουν όλα την προκύπτουσα υφή.
Ένα εργαλείο που επιλέγεται μόνο για τον ρυθμό αφαίρεσης υλικού ενδέχεται να μην είναι κατάλληλο για μια απαίτηση τραχύτητας σε σφιχτή επιφάνεια.
Ρυθμός τροφοδοσίας, ταχύτητα και βήμα προς τα πάνω
Η τροφοδοσία επηρεάζει άμεσα την απόσταση και το ύψος των σημαδιών του εργαλείου.
Στην τόρνευση, η υψηλότερη πρόωση ανά περιστροφή παράγει γενικά ένα πιο τραχύ θεωρητικό προφίλ.
Κατά την άλεση, το μικρότερο σκαλοπάτι μπορεί να μειώσει το ύψος του χτενιού, ιδιαίτερα σε καμπύλες επιφάνειες.
Η ταχύτητα κοπής επηρεάζει επίσης τον σχηματισμό θραυσμάτων και την συσσώρευση ακμών.
Πέρασμα Τελειώματος και Επίδομα Μηχανουργικής Επεξεργασίας
Ένα ειδικό πέρασμα φινιρίσματος επιτρέπει στο εργαλείο να αφαιρεί μια σταθερή ποσότητα υλικού υπό χαμηλότερο φορτίο κοπής.
Αυτό βελτιώνει την επαναληψιμότητα.
Εάν ακολουθήσει λείανση ή άλλη δευτερεύουσα διαδικασία, πρέπει να παραμείνει επαρκές περιθώριο κατεργασίας για να διορθωθεί η παραμόρφωση και να επιτευχθεί η τελική διάσταση.
Φρεζάρισμα εναντίον Μοτίβα Επιφανειών Τόρνευσης
Η φρεζάρισμα και η τόρνευση μπορούν να επιτύχουν παρόμοιες τιμές Ra αλλά να αφήνουν διαφορετικά ίχνη εργαλείου.
Η τόρνευση συνήθως δημιουργεί ένα ελικοειδές μοτίβο, ενώ η φρεζάρισμα μπορεί να δημιουργήσει τόξα, παράλληλα περάσματα ή χτένια.
Συνεπώς, η διαδικασία θα πρέπει να επιλέγεται με βάση τόσο την τραχύτητα όσο και τη λειτουργική διάστρωση.
Απαιτήσεις λείανσης, λείανσης, λείανσης και στίλβωσης
Πολύ χαμηλές τιμές τραχύτητας ενδέχεται να απαιτούν διαδικασίες πέρα από την τυπική κοπή CNC.
Η λείανση είναι χρήσιμη για σκληρυμένες επιφάνειες ακριβείας.
Η λείανση είναι συνηθισμένη για τις οπές, ενώ η λείανση και το γυάλισμα μπορούν να δημιουργήσουν πολύ ωραία φινιρίσματα.
Αυτές οι πρόσθετες διαδικασίες θα πρέπει να λαμβάνονται υπόψη κατά την υποβολή προσφορών και όχι να αντιμετωπίζονται ως απροσδόκητες επαναλήψεις.
Πώς μετρώνται και ελέγχονται οι απαιτήσεις φινιρίσματος επιφάνειας;
Η επιθεώρηση φινιρίσματος επιφάνειας πρέπει να ταιριάζει με την περιγραφή του σχεδίου. Η μέθοδος μέτρησης, η κατεύθυνση, το μήκος δειγματοληψίας και η τοποθεσία μπορούν να επηρεάσουν το αποτέλεσμα, επομένως η επιθεώρηση θα πρέπει να προγραμματίζεται πριν από την παραγωγή και όχι μετά την ολοκλήρωση των εξαρτημάτων.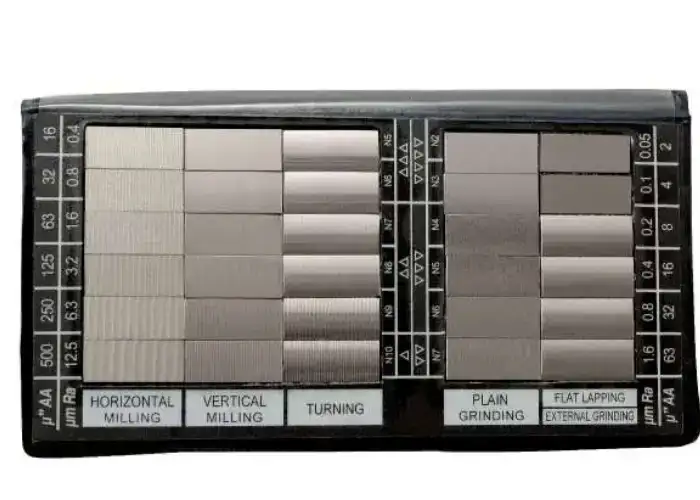
Μέτρηση Προφιλόμετρου Επαφής
Ένα προφίλμετρο επαφής χρησιμοποιεί μια γραφίδα για να εντοπίσει την επιφάνεια.
Το όργανο καταγράφει την διακύμανση του ύψους και υπολογίζει παραμέτρους όπως Ra ή Rz.
Χρησιμοποιείται ευρέως για κατεργασμένες μεταλλικές επιφάνειες επειδή είναι πρακτικό και επαναλήψιμο.
Οπτική και μη επαφή μέτρηση
Τα οπτικά συστήματα μετρούν την τοπογραφία της επιφάνειας χωρίς να αγγίζουν φυσικά το εξάρτημα.
Είναι χρήσιμα για μικρά αντικείμενα, μαλακά υλικά, ευαίσθητες επιφάνειες ή σχήματα που είναι δύσκολο να προσεγγιστούν με γραφίδα.
Η επιλεγμένη μέθοδος θα πρέπει να εξακολουθεί να είναι συμβατή με τις απαιτήσεις σχεδίασης.
Η κατεύθυνση μέτρησης και η επιφάνεια τοποθετούν
Η κατεύθυνση της μέτρησης έχει σημασία.
Εάν η γραφίδα κινείται παράλληλα με την τοποθέτηση, ενδέχεται να καταγράψει χαμηλότερη τραχύτητα από ό,τι κατά τη διέλευση των σημαδιών κατεργασίας.
Συνεπώς, η κρίσιμη επιθεώρηση θα πρέπει να χρησιμοποιεί μια καθορισμένη κατεύθυνση σε σχέση με το μοτίβο της επιφάνειας.
Μήκος δειγματοληψίας και μήκος αξιολόγησης
Το όργανο πρέπει να χρησιμοποιεί κατάλληλο μήκος δειγματοληψίας και αξιολόγησης.
Εάν το μήκος είναι πολύ μικρό, το αποτέλεσμα ενδέχεται να μην αντιπροσωπεύει την πραγματική επιφάνεια.
Εάν χρησιμοποιηθεί ακατάλληλο φιλτράρισμα, μπορεί να συμπεριληφθεί κυματισμός ή να αφαιρεθεί σημαντική τραχύτητα.
Αντιστοίχιση επιθεώρησης με την ένδειξη σχεδίου
Το σχέδιο επιθεώρησης θα πρέπει να προσδιορίζει ποια παράμετρος μετριέται, πού μετριέται, ποια κατεύθυνση χρησιμοποιείται και ποιος εξοπλισμός είναι αποδεκτός.
Αυτό είναι ιδιαίτερα σημαντικό όταν ο πελάτης και ο προμηθευτής χρησιμοποιούν διαφορετικά συστήματα μέτρησης.
Η συμφωνία πριν από την παραγωγή αποτρέπει τις διαφωνίες αργότερα.
Πώς επηρεάζουν οι απαιτήσεις φινιρίσματος επιφάνειας το κόστος κατεργασίας CNC;
Οι αυστηρότερες απαιτήσεις για φινίρισμα επιφάνειας συνήθως αυξάνουν το κόστος επειδή μειώνουν την ελευθερία επεξεργασίας. Ο χαμηλότερος Ra μπορεί να απαιτεί πιο αργές τροφοδοσίες, μικρότερο step-over, ειδικά εργαλεία, δευτερεύον φινίρισμα και πιο λεπτομερή επιθεώρηση.
Οι χαμηλότερες τιμές τραχύτητας αυξάνουν τον χρόνο κατεργασίας
Η μείωση της τροφοδοσίας ή της μετατόπισης αυξάνει τον χρόνο κατεργασίας.
Σε μεγάλες όψεις ή ελεύθερες επιφάνειες πέντε αξόνων, μικρές αλλαγές στο step-over μπορούν να πολλαπλασιάσουν τον αριθμό των διαδρομών εργαλείων.
Ένα πολύ λεπτό φινίρισμα μπορεί επομένως να έχει σημαντικό αντίκτυπο στον χρόνο κύκλου.
Πρόσθετες Εργαλειομηχανές και Εργασίες Φινιρίσματος
Ένας κανονικός κόφτης μπορεί να πληροί το Ra 3.2, ενώ το Ra 0.4 μπορεί να απαιτεί λείανση ή στίλβωση.
Κάθε πρόσθετη διαδικασία προσθέτει κόστος εγκατάστασης, χειρισμού, εργαλείων και ποιοτικού ελέγχου.
Το εξάρτημα μπορεί επίσης να χρειάζεται μεταφορά μεταξύ διαφορετικών μηχανημάτων ή τμημάτων.
Κόστος Επιθεώρησης και Μέτρησης
Η κρίσιμη υφή της επιφάνειας απαιτεί κατάλληλο εξοπλισμό επιθεώρησης.
Η μέτρηση αρκετών επιφανειών με ένα προφίλμετρο ή ένα οπτικό σύστημα απαιτεί περισσότερο χρόνο από την οπτική αποδοχή συνηθισμένων κατεργασμένων επιφανειών.
Συνεπώς, οι αυστηρότερες προδιαγραφές αυξάνουν τόσο την προσπάθεια κατασκευής όσο και την προσπάθεια επιθεώρησης.
Όταν ένα πιο σφιχτό φινίρισμα επιφάνειας προσθέτει μικρή λειτουργική αξία
Μια κρυφή θήκη που δεν σφραγίζει, δεν ολισθαίνει ή δεν έρχεται σε επαφή με άλλο μέρος μπορεί να μην επωφεληθεί από το Ra 0.8.
Ο καθορισμός αυτού του φινιρίσματος ούτως ή άλλως προσθέτει κόστος χωρίς να βελτιώνει τη λειτουργία.
Τα μηχανολογικά σχέδια θα πρέπει να επιφυλάσσουν τις απαιτητικές απαιτήσεις επιφάνειας για περιοχές όπου δημιουργούν μετρήσιμη αξία.
Ποια είναι τα συνηθισμένα λάθη στο σχέδιο φινιρίσματος επιφάνειας;
Τα περισσότερα προβλήματα στις προδιαγραφές φινιρίσματος επιφάνειας προέρχονται από υπερβολικές προδιαγραφές, ασαφείς επεξηγήσεις, λανθασμένη χρήση παραμέτρων ή μη εξέταση του τρόπου με τον οποίο θα κατασκευαστεί και θα μετρηθεί στην πραγματικότητα η επιφάνεια.
Καθορισμός χαμηλότερου Ra από αυτό που απαιτεί η συνάρτηση
Η επιλογή Ra 0.4 επειδή φαίνεται πιο ακριβής δεν βελτιώνει αυτόματα το εξάρτημα.
Αν το Ra 3.2 είχε εξίσου καλή απόδοση, η χαμηλότερη απαίτηση μόνο αυξάνει την προσπάθεια κατεργασίας.
Το φινίρισμα της επιφάνειας θα πρέπει πάντα να έχει λειτουργικό λόγο.
Μπερδεμένα Ra και Rz
Τα Ra και Rz μετρούν διαφορετικά χαρακτηριστικά.
Η χρήση του ενός ως άμεσου υποκατάστατου του άλλου μπορεί να οδηγήσει σε λανθασμένες αποφάσεις αποδοχής.
Ο κατασκευαστής θα πρέπει να ελέγχει την παράμετρο που καθορίζεται στο σχέδιο.
Εφαρμογή μίας απαίτησης φινιρίσματος σε κάθε επιφάνεια
Ένα μόνο σφιχτό φινίρισμα σε ολόκληρο το εξάρτημα σπάνια είναι οικονομικό.
Διαφορετικές επιφάνειες εκτελούν διαφορετικές λειτουργίες.
Το σχέδιο θα πρέπει να διακρίνει τις κρίσιμες περιοχές στεγανοποίησης, ολίσθησης, εδράνων, αισθητικών και συνηθισμένων δομικών περιοχών.
Αγνοώντας την κατεύθυνση της επιφάνειας
Το Ra από μόνο του δεν μπορεί να περιγράψει την κατευθυντική υφή.
Για στεγανοποιήσεις, ολισθαίνουσες επιφάνειες ή διεπαφές ρευστών, τα σημάδια κατεργασίας ενδέχεται να επηρεάσουν την απόδοση ακόμη και όταν η τραχύτητα πληροί την αριθμητική απαίτηση.
Η τοποθέτηση θα πρέπει να καθορίζεται όταν η λειτουργία εξαρτάται από αυτήν.
Χρήση παλαιών συμβόλων χωρίς επιβεβαίωση του προτύπου
Τα παλαιότερα σχέδια ενδέχεται να ακολουθούν διαφορετικές συμβάσεις υφής επιφάνειας.
Εάν η ομάδα κατασκευής υποθέσει μια νεότερη ερμηνεία χωρίς να ελέγξει το πρότυπο σχεδίασης, η επεξήγηση ενδέχεται να παρερμηνευτεί.
Συνεπώς, τα παλαιά σχέδια θα πρέπει να εξετάζονται προσεκτικά πριν από την παραγωγή.
Καθορισμός ενός φινιρίσματος που είναι δύσκολο να μετρηθεί
Οι βαθιές τσέπες, οι στενές αυλακώσεις, οι μικροσκοπικές οπές και οι πολύπλοκες καμπύλες επιφάνειες μπορεί να είναι δύσκολο να επιθεωρηθούν με ένα τυπικό προφίλμετρο με γραφίδα.
Μια απαίτηση που δεν μπορεί να μετρηθεί αξιόπιστα δημιουργεί προβλήματα αποδοχής.
Συνεπώς, η πρόσβαση στις μετρήσεις θα πρέπει να λαμβάνεται υπόψη κατά τον σχεδιασμό.
Πώς να καθορίσετε σωστά το φινίρισμα επιφάνειας για εξαρτήματα CNC
Μια καλή προδιαγραφή φινιρίσματος επιφάνειας ξεκινά με τη λειτουργία. Προσδιορίστε τις επιφάνειες που πραγματικά ελέγχουν τη στεγανοποίηση, τη φθορά, την ολίσθηση, την εφαρμογή, την επίστρωση ή την εμφάνιση και, στη συνέχεια, επιλέξτε μια παράμετρο τραχύτητας και μια απαιτούμενη διαδικασία που μπορούν να κατασκευαστούν και να επιθεωρηθούν με συνέπεια.
Προσδιορίστε πρώτα τις λειτουργικές επιφάνειες
Ξεκινήστε εντοπίζοντας ποιες επιφάνειες επηρεάζουν πραγματικά την απόδοση του εξαρτήματος.
Αυτά μπορεί να περιλαμβάνουν έδρες ρουλεμάν, επιφάνειες στεγανοποίησης, οδηγούς ολίσθησης, διεπαφές σύνδεσης, οπτικές επιφάνειες ή αισθητικές περιοχές.
Οι μη κρίσιμες επιφάνειες θα πρέπει γενικά να παραμένουν υπό κανονικό φινίρισμα κατεργασίας, εκτός εάν κάποιος άλλος λόγος απαιτεί αυστηρότερο έλεγχο.
Επιλέξτε την κατάλληλη παράμετρο τραχύτητας
Χρησιμοποιήστε Ra όταν επαρκεί μια μέση απαίτηση τραχύτητας.
Χρησιμοποιήστε το Rz ή κάποια άλλη παράμετρο όταν τα χαρακτηριστικά από κορυφή σε κοιλάδα είναι πιο σημαντικά.
Αποφύγετε την προσθήκη πολλαπλών παραμέτρων, εκτός εάν η καθεμία ελέγχει ένα πραγματικό λειτουργικό ζήτημα.
Ταιριάξτε την τραχύτητα με τη διαδικασία κατασκευής
Η ζητούμενη τραχύτητα θα πρέπει να είναι ρεαλιστική για την προβλεπόμενη διαδικασία.
Μια τυπική φρεζαρισμένη επιφάνεια δεν θα πρέπει να αναγκάζεται να πληροί μια προδιαγραφή επιπέδου στίλβωσης, εκτός εάν απαιτείται πραγματικά αυτή η πρόσθετη εργασία.
Ο σχεδιασμός και η κατασκευή θα πρέπει να συνεργάζονται για να επιλέξουν μια εφικτή απαίτηση.
Ορισμός κατεύθυνσης τοποθέτησης μόνο όταν το απαιτεί η συνάρτηση
Η τοποθέτηση θα πρέπει να καθορίζεται όταν επηρεάζει τη στεγανοποίηση, την τριβή, τη λίπανση, τη φθορά ή την οπτική εμφάνιση.
Εάν η κατεύθυνση δεν έχει λειτουργική σημασία, η παράλειψη περιττών περιορισμών από το σχέδιο δίνει στον κατασκευαστή μεγαλύτερη ευελιξία.
Επιβεβαιώστε το ισχύον πρότυπο σχεδίασης
Να αναφέρεται σαφώς εάν το σχέδιο ακολουθεί το σχετικό πρότυπο ISO, ASME ή άλλο.
Αυτό καθορίζει τον τρόπο με τον οποίο θα πρέπει να ερμηνεύονται το σύμβολο και η παράμετρος.
Είναι ιδιαίτερα σημαντικό όταν εμπλέκονται πολλαπλοί προμηθευτές ή χώρες.
Ορισμός Απαιτήσεων Επιθεώρησης και Αποδοχής
Το σχέδιο θα πρέπει να καθιστά την απαίτηση μετρήσιμη.
Για κρίσιμες επιφάνειες, ο πελάτης και ο προμηθευτής θα πρέπει να συμφωνήσουν σχετικά με την παράμετρο, τη μέθοδο μέτρησης, την τοποθεσία, την κατεύθυνση και τα κριτήρια αποδοχής.
Αυτό μετατρέπει ένα σύμβολο φινιρίσματος επιφάνειας από έναν αόριστο οπτικό στόχο σε μια σαφή απαίτηση κατασκευής.
Συχνές Ερωτήσεις
Είναι το φινίρισμα της επιφάνειας το ίδιο με την τραχύτητα της επιφάνειας;
Όχι. Η τραχύτητα της επιφάνειας είναι ένα μετρήσιμο μέρος της υφής της επιφάνειας, ενώ το φινίρισμα της επιφάνειας είναι ένας ευρύτερος όρος που μπορεί να περιλαμβάνει τραχύτητα, κυματισμό, στρώση, οπτική εμφάνιση και χαρακτηριστικά της διεργασίας.
Ένα χαμηλότερο Ra σημαίνει πάντα μια καλύτερη επιφάνεια CNC;
Όχι. Χαμηλότερο Ra σημαίνει ένα πιο ομαλό μέσο προφίλ, αλλά μπορεί να μην βελτιώσει τη λειτουργία. Ορισμένες εφαρμογές ολίσθησης, λίπανσης, επίστρωσης ή στεγανοποίησης απαιτούν ελεγχόμενη υφή αντί για τη χαμηλότερη δυνατή τραχύτητα.
Μπορούν η φρεζάρισμα και η τόρνευση να παράγουν το ίδιο φινίρισμα επιφάνειας;
Μπορούν να επιτύχουν παρόμοιες τιμές Ra, αλλά τα μοτίβα της επιφάνειας και η κατεύθυνση τοποθέτησης είναι συνήθως διαφορετικά. Αυτή η διαφορά μπορεί να επηρεάσει τη στεγανοποίηση, τη φθορά, την τριβή και την εμφάνιση.
Μπορεί το φινίρισμα της επιφάνειας να ελεγχθεί οπτικά;
Η οπτική σύγκριση μπορεί να βοηθήσει στους γενικούς ελέγχους παραγωγής, αλλά οι κρίσιμες απαιτήσεις Ra ή Rz θα πρέπει να επαληθεύονται με ένα κατάλληλο όργανο μέτρησης επιφάνειας.
Συμπέρασμα
Τα σύμβολα φινιρίσματος επιφάνειας παρέχουν έναν συνοπτικό τρόπο επικοινωνίας της τραχύτητας, της αφαίρεσης υλικού, της κατεύθυνσης τοποθέτησης, του επιτρεπόμενου ορίου κατεργασίας και των απαιτήσεων επιθεώρησης. Η σωστή ερμηνεία απαιτεί περισσότερα από την αναγνώριση του ίδιου του συμβόλου. Οι τιμές Ra ή Rz, τα πρότυπα σχεδίασης, η διαδικασία κατασκευής, η λειτουργική συμπεριφορά της επιφάνειας και οι συνθήκες μέτρησης πρέπει να λαμβάνονται υπόψη μαζί. Οι σαφείς προδιαγραφές βοηθούν τους κατασκευαστές να επιτύχουν την απαιτούμενη επιφάνεια χωρίς να προσθέτουν περιττό χρόνο ή κόστος κατεργασίας.
Στην TiRapid , παρέχουμε υπηρεσίες ακριβείας κατεργασίας και κατασκευής CNC για πρωτότυπα και εξαρτήματα παραγωγής. Η ομάδα μας εξετάζει τις προδιαγραφές φινιρίσματος επιφάνειας, τις ανοχές, τα υλικά, τις διαδικασίες κατεργασίας και τις απαιτήσεις επιθεώρησης πριν από την παραγωγή, για να βοηθήσει τους πελάτες να επιτύχουν αξιόπιστη ποιότητα επιφάνειας, εξισορροπώντας παράλληλα τη λειτουργία, την κατασκευασιμότητα, τον χρόνο παράδοσης και το κόστος.















